Capitolul 1: Ce este un matriță de ștanțare metalică?
Matrița de ștanțare metalică (numită și unealtă de ștanțare, unealtă de presare sau matriță metalică) este un echipament de fabricație precis care este montat pe o mașină de presare și oferă forță foii de material metalic sau nemetalic pentru a tăia, forma, îndoi, trage sau modela materialul.
Prin utilizarea deformării sau separării materialelor, matrițele de ștanțare creează piese de înaltă precizie, cu o calitate constantă și o precizie fiabilă.
Ștanțarea metalelor este una dintre cele mai rapide și economice tehnici de fabricație, fiind utilizată în mod obișnuit pentru:
piese auto
electronice de consum
electrocasnice
echipamente de comunicare
dispozitive medicale
noi dispozitive energetice
echipamente de automatizare industrială
Principalele beneficii ale matriței de ștanțare metalică
✅ Precizie dimensională ridicată
✅ Producție constantă
✅ Producție rapidă de volum
✅ Randament ridicat al materialului
✅ Preț economic
✅ Compatibil cu producția automatizată
Capitolul 2: Puncte forte și puncte slabe ale matrițelor de ștanțare a metalelor
Avantajele matrițelor de ștanțare a metalelor
2.1 Rată ridicată de productivitate
Rata ridicată a productivității este unul dintre principalele avantaje ale utilizării matrițelor de ștanțare metalică în scopuri de fabricație. Odată ce matrița de ștanțare metalică este instalată pe presa de prelucrare, aceasta va funcționa într-un ritm rapid și constant datorită nivelului ridicat de automatizare.
2.2 Repetitivitate bună și rezultate consistente
Repetiția bună și rezultatele consecvente sunt aspecte importante de luat în considerare atunci când alegeți ștanțarea metalelor ca tehnică de fabricație. Matricele de ștanțare metalică asigură o bună consecvență a caracteristicilor produsului.
2.3 Cost redus de producție atunci când este utilizat la scară largă
În ciuda costului inițial ridicat de proiectare și fabricare a unei matrițe de ștanțare metalică, prețul unitar per articol va scădea atunci când se lucrează la producția de masă.
2.4 Capacitatea de a produce forme complexe
Matrițele moderne de ștanțare a metalelor oferă posibilități avansate pentru a crea geometrii sofisticate, a realiza găuri cu un nivel ridicat de precizie, a îndoi și a embosa metale etc. Matrițele de precizie și matrițele progresive sunt deosebit de utile în producerea de produse de înaltă precizie.
2.5 Utilizarea eficientă a materialelor
Dispunerea benzilor și designul matrițelor contribuie la utilizarea optimă a materialelor, ceea ce ajută la reducerea costurilor legate de achiziționarea materiilor prime necesare.
2.6 Automatizare ușoară
Întrucât matrițele de ștanțare metalică facilitează producția rapidă și necesită intervenții manuale minime, acestea pot fi ușor automatizate prin instalarea de roboți pentru manipularea pieselor și sisteme de alimentare.
2.7 Varietatea materialelor de procesat
Există o mare varietate de materiale care pot fi utilizate în ștanțarea metalelor, inclusiv oțel inoxidabil, oțel carbon, aluminiu, alamă, cupru și diverse materiale din aliaje.
Punctele slabe ale matrițelor de ștanțare metalică
2.8 Cost ridicat al sculelor
Crearea unei matrițe de ștanțare metalică implică anumite costuri din cauza necesității achiziționării de echipamente în acest scop și a plății pentru servicii profesionale. Mai mult, proiectarea matrițelor progresive și a matrițelor compuse se poate dovedi destul de costisitoare.
2.9 Costuri ridicate legate de timpul de dezvoltare
Dezvoltarea matrițelor include mai multe faze care includ proiectarea, fabricarea, asamblarea și testarea matrițelor pentru ștanțarea metalelor. Prin urmare, ar trebui alocat mult timp dezvoltării matrițelor.
2.10 Lipsa de flexibilitate
Odată ce matrița a fost dezvoltată, modificarea geometriei produselor și a altor caracteristici devin sarcini dificil de realizat eficient.
2.11 Costuri ridicate de întreținere
Întreținerea matrițelor de ștanțare metalică este asociată cu ascuțirea sculelor și curățarea acestora de resturi, lubrifierea suprafețelor metalice, inspectarea alinierilor etc. Neefectuarea acestor acțiuni poate duce la apariția unor defecte precum bavuri, abateri de la toleranțele standard și chiar ruperea matriței.
2.12 Potrivit doar pentru producția de volume mari
Producția de volum mic nu poate justifica cheltuielile pentru proiectarea și fabricarea matrițelor de ștanțare, deoarece acestea se dovedesc a fi nerezonabile din punct de vedere economic.
2.13 Uzura matriței și posibile deteriorări
Uzura, crăpăturile și ciobirile reprezintă riscuri posibile legate de operațiunile continue cu matrițe de ștanțare metalică, în special la prelucrarea materialelor dure.
2.14 Nevoia de expertiză profesională
Matrițele de ștanțare metalică ar trebui proiectate de profesioniști cu experiență adecvată în proiectarea matrițelor de diferite niveluri de complexitate.
Capitolul 3: Precauții de siguranță în operațiunile cu matrițe de ștanțare a metalelor
Ștanțarea metalelor este considerată un proces de fabricație cu risc ridicat. Managementul strict al siguranței este esențial.
Riscuri comune și măsuri de prevenire
| Tip de risc | Problemă comună | Metoda de prevenire |
| Obiecte străine în interiorul matriței | Chei, șuruburi, unelte lăsate în matriță | Inspectați și curățați înainte de utilizare |
| Transportul matrițelor | Ridicarea sau manipularea nesigură | Folosiți stivuitoarele/macaralele în mod corespunzător și țineți personalul la distanță. |
| Vătămarea operatorului | Operarea incorectă a presei | Instalați dispozitive de siguranță și sisteme de oprire de urgență |
| Riscuri pentru noii angajați | Operatori neexperimentați | Instruire obligatorie înainte de operarea mașinii |
🚨 Siguranța trebuie să aibă întotdeauna prioritate față de randamentul producției.
O conștientizare adecvată a siguranței reduce considerabil accidentele, deteriorarea echipamentelor și timpul de nefuncționare a producției.
Capitolul 4: Structura de bază a unei matrițe de ștanțare metalică

Majoritatea matrițelor de ștanțare metalică sunt compuse din patru sisteme principale:
Plăci matrițe
Inserați blocuri
Componente standard
Sisteme de ghidare
Structura superioară a matriței
| Numele plăcii | Cod |
| Placa de sus | U1U |
| Blocul distanțier superior | U2U |
| Pantof superior pentru matriță | UPU |
| Placă de rezervă superioară | UBU |
| Placă de prindere superioară | PHU |
| Placă de oprire | PPS |
| Placă de stripare | PSU |
Structura inferioară a matriței
| Numele plăcii | Cod |
| Placă inferioară pentru matriță | THE |
| Placă de rezervă inferioară | LBD |
| Sabot inferior pentru matriță | LPD |
| Bloc distanțier inferior | B2D |
| Placa de jos | B1D |
Componente comune ale matriței
Componente superioare ale matriței
Pumni
Inserții pentru plăci de prindere
Inserții de dezizolare
Componente inferioare ale matriței
Inserții matrițe
Muchii tăioase
Piese standard
Springs
Știfturi de ghidare
Bucșe de ghidare
Șuruburi hexagonale
Setează șuruburile
Știfturi de ridicare
Distanțiere de înălțime
Piese non-standard
Opriri interne
Opriri externe
Opriri de tonalitate
Limită postări
Capitolul 5: Sistem de numerotare a matrițelor pentru ștanțarea metalelor
Sistemele de numerotare a matrițelor de ștanțare metalică sunt concepute pentru a denumi, clasifica și controla matrițele de ștanțare în timpul producției, întreținerii și depozitării. O astfel de numerotare ajută la creșterea eficienței procesului de fabricație.
Numerotarea matrițelor de ștanțare include de obicei date despre următoarele:
Categorie de produse
Tip matriță
Anul producției
Numărul stației
Cod client
Numarul de revizie
Exemplu:
90-KNMF0125RAH
Explicaţie:
R înseamnă o matriță de transfer
S înseamnă un zar progresiv
F0125 ar putea indica anul de producție sau numărul proiectului
Literele de la sfârșit ar putea reprezenta numărul reviziei
Utilizarea unui sistem de numerotare este esențială pentru identificarea datelor despre scule, minimizarea gestionării defectuoase și menținerea mentenanței.
Marile fabrici de producție utilizează sistemele de numerotare a matrițelor de ștanțare împreună cu tehnologia codurilor de bare, software-ul ERP și alte sisteme digitalizate.
Capitolul 6: Materiale comune pentru matrițe de ștanțare și proprietățile acestora
Selecția materialelor afectează în mod direct:
Calitatea produsului
Formabilitate
Mori viata
Stabilitatea producției
Costul producției
Compararea materialelor comune
| Material | Avantaje | Dezavantaje | Aplicații tipice |
| Oțel laminat la rece SPCC | Suprafață netedă, formabilitate bună, cost redus | Rezistență slabă la coroziune | Suporturi, carcase, piese pentru aparate electrocasnice |
| Oțel galvanizat SECC | Rezistență excelentă la rugină | Ușor de zgâriat | Dulapuri electrice, carcase de calculator |
| Oțel inoxidabil (SUS) | Rezistență ridicată și rezistență la coroziune | Uzură ridicată a matriței | Dispozitive medicale, piese auto |
| Aluminiu: | Ușoare și rezistente la coroziune | Duritate scăzută | Radiatoare, componente EV |
| Aliajele de cupru | Conductivitate excelentă | Cost ridicat al materialelor | Conectori și contacte electrice |
Capitolul 7: Selecția materialelor pentru matrițe de ștanțare metalică
Alegerea materialului matriței determină rezistența la uzură, tenacitatea, stabilitatea și frecvența întreținerii.
| Material sub formă de matriță | caracteristici | Aplicații tipice |
| Cr12Mov | Rezistență bună la uzură și cost economic | Matrițe de tăiere generale |
| SKD11 | Rezistență excelentă la uzură și tratament termic stabil | Matrice progresive de precizie |
| DC53 | Rezistență ridicată și durată lungă de viață | Ștanțare din oțel inoxidabil |
| Carbură de tungsten | Duritate și rezistență la uzură ultra-ridicate | Ștanțare ultra-precizie de mare viteză |
Aplicații recomandate
SKD11 → Debitare și formare de precizie
DC53 → Ștanțare rapidă din oțel inoxidabil
Carbură de tungsten → Matrice de producție cu durată de viață ultra-lungă
Capitolul 8: Matrice de ștanțare metalică – Considerații principale de proiectare
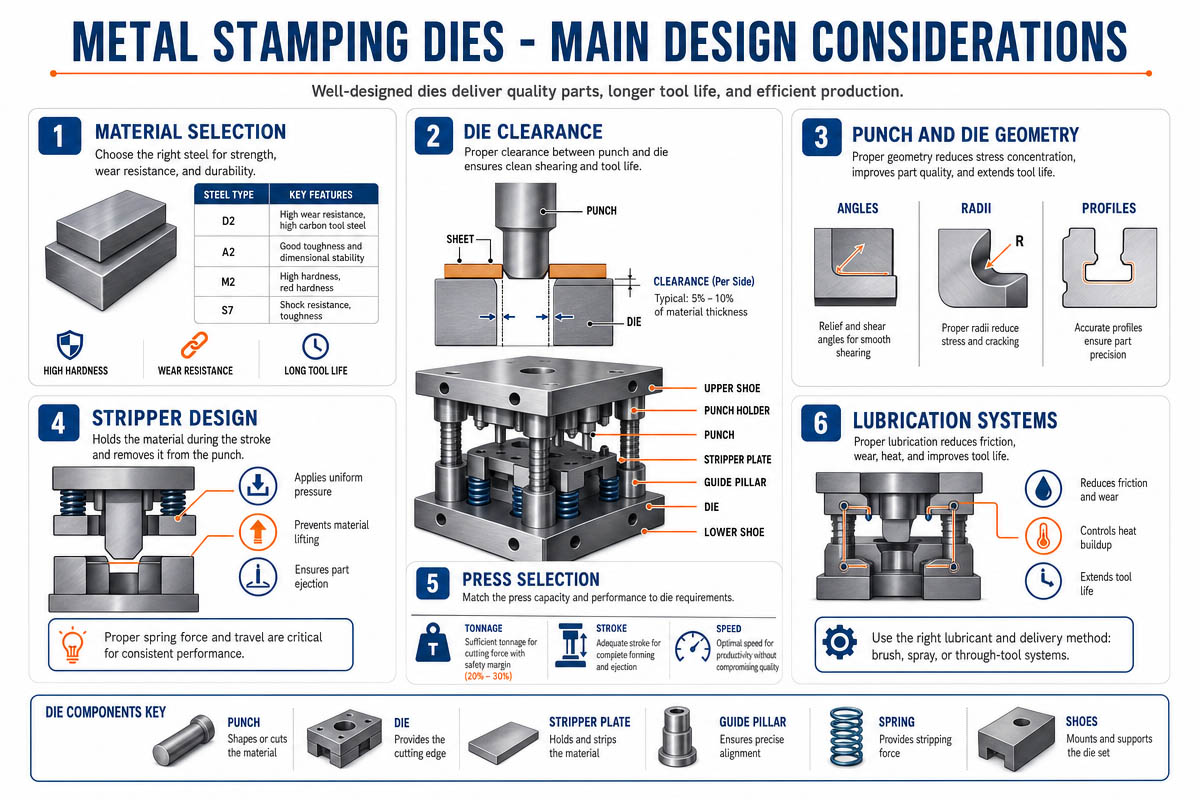
8.1 O proiectare mai bună a matriței duce la:
Produse consistente
Viața mai lungă moare
Productie mai eficienta
Fiabilitate sporită a echipamentului
1️⃣ Distanță corespunzătoare pentru matrițe
Starea de autorizare Rezultate
Prea strâns Ruperea poansonului, fisurarea matriței, uzură puternică
Prea slăbit Bavuri crescute, condiții de muchie nefavorabile
Distanță recomandată pentru matriță
Distanța recomandată ar trebui să fie de aproximativ:
Clearance=(5%∼10%)×tClearance=(5\%\sim10\%)\times tClearance=(5%∼10%)×t
În care t se referă la grosimea materialului.
8.2 Designul imbricat
O bună imbricare maximizează utilizarea materialelor, reducând în același timp deșeurile.
Factorii care afectează cuibărirea includ:
Stabilitatea furajelor
Fluxul de materiale
Distanța dintre stații
Echilibrul forțelor
8.3 Designul benzii perforate
O dungire necorespunzătoare va duce la:
Materialul agățat
Zgârieturi pe produs
Pumni trași
Daune la moarte
Diverse metode de dezizolare utilizate
Bandă de primăvară
Bandă de arc cu gaz cu azot
Bandă de poliuretan
8.4 Precizia ghidajului
Precizia inadecvată a ghidajului are ca rezultat:
Nealinierea poansoanelor
Crăpături în muchiile tăietoare
Inconsistență dimensională în produse
Pentru matrițele de mare viteză, ghidajele bune ar trebui să aibă:
Concentricitate perfectă
Ambele plăci, superioară și inferioară, sunt paralele
O structură stabilă
8.5 Proiectare ejecție deșeuri
Blocajul de resturi este o apariție frecventă în procesul de ștanțare.
Solutii posibile:
Unghiuri de relief pentru resturi
Netezirea canalului de descărcare
Sisteme de suflare a aerului
Mecanisme de susținere a deșeurilor
8.6 Rezistența matriței
Moare mari
Capitolul 9:Probleme și soluții comune ale matrițelor de ștanțare a metalelor
Atunci când se efectuează operațiuni de ștanțare a metalelor, pot apărea unele probleme. Acestea pot avea un impact negativ asupra calității produsului, procesului de producție și duratei de viață a matrițelor. Prin urmare, este util ca producătorii să înțeleagă cele mai frecvente tipuri de defecțiuni și metodele de prevenire a acestora.
9.1. Bavuri suplimentare
Aceste bavuri rezultă de obicei din muchii așchietoare tocite sau din jocul necorespunzător. Soluția include ascuțirea muchiilor, reglarea jocului dintre matrițe și înlocuirea poansoanelor defecte.
9.2. Fractura de perforare
Acest fenomen apare din cauza sarcinii excentrice, a ghidării deficitare, a poansoanelor lungi și a utilizării de materiale dure. Îmbunătățirea preciziei de ghidare, utilizarea de materiale cu o duritate mai mare, cum ar fi oțelul DC53, și a poansoanelor mai scurte pot ajuta la prevenirea ruperii poansonului.
9.3. Deformarea piesei
Astfel de defecte apar în cazul unei forțe dezechilibrate în timpul ejectării pieselor și al lipsei unei presiuni de fixare adecvate. Acțiunile recomandate sunt adăugarea de mijloace de fixare, îmbunătățirea stațiilor de formare a pieselor și reglarea forței de ejectare.
9.4. Iritație
Aluminiul și oțelul inoxidabil sunt mai susceptibile la lipire. Pentru a depăși această problemă, puteți lustrui și aplica acoperiri DLC sau TiCN pe suprafețele matrițelor și puteți îmbunătăți procesul de lubrifiere.
9.5. Blocarea deșeurilor
Un canal de evacuare a deșeurilor proiectat necorespunzător poate cauza blocarea deșeurilor, ceea ce duce la deteriorare și timpi de nefuncționare. Aplicarea unui unghi de relief, sistemele de suflare a aerului și dimensiunile crescute ale orificiilor de evacuare a deșeurilor contribuie la rezolvarea problemei.
9.6. Dimensiune instabilă
Această problemă apare din cauza uzurii matrițelor, a mișcării știfturilor de ghidare și a variațiilor grosimii materialului. Pentru a o evita, este necesară întreținerea regulată a matrițelor și o calibrare precisă.
9.7. Fisuri care apar în timpul desenării
Această problemă poate fi rezolvată prin optimizarea razei în timpul desenării și adăugarea de noi pași de desenare.
9.8. Sărituri cu resturi
Efectul de vid și greutatea redusă fac ca piesele să sară. Pentru a elimina problema, ar trebui să adăugați mijloace de fixare a deșeurilor și dispozitive de suflare a aerului.
Capitolul 10: Tipuri de matrițe pentru ștanțarea metalelor
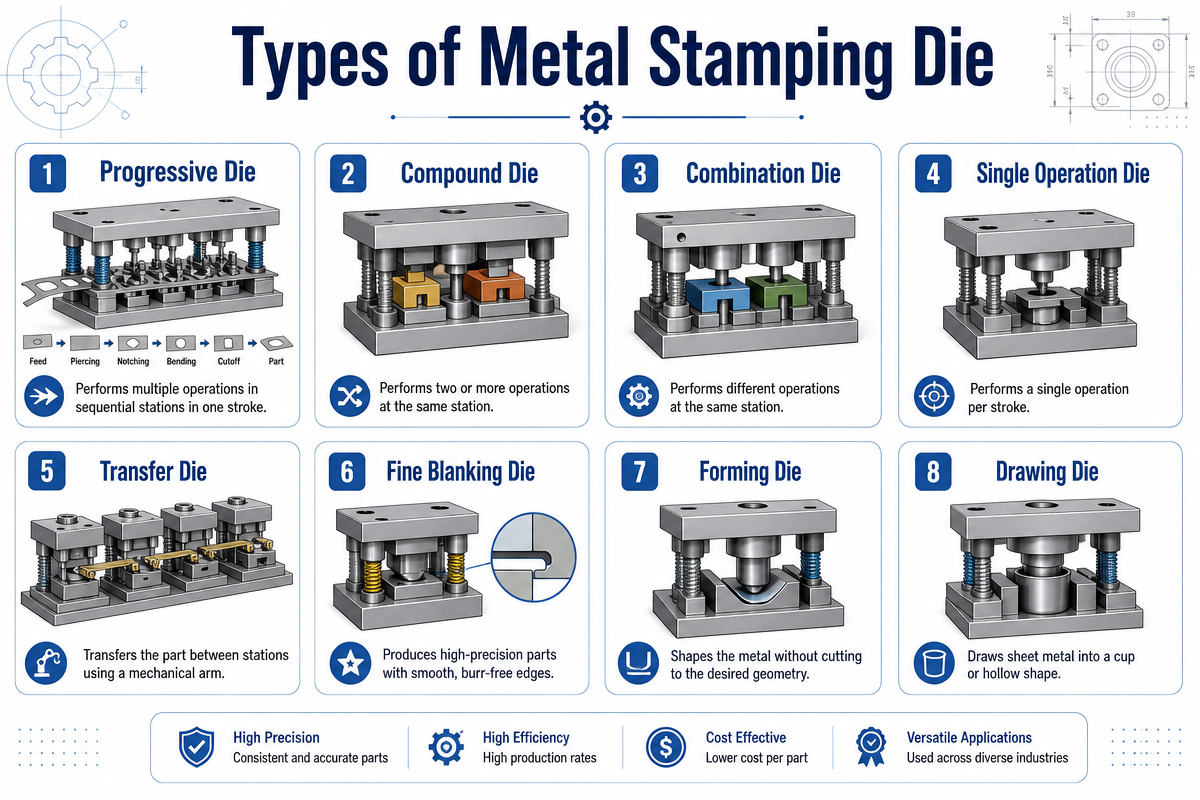
Matrițele de ștanțare a metalelor sunt clasificate în funcție de structura, procesul de fabricație și utilizarea lor. Diverse matrițe au capacități diferite pentru a manipula diferite tipuri de produse cu diverse cerințe de fabricație. Alegerea matrițelor potrivite pentru ștanțare a metalelor poate îmbunătăți semnificativ eficiența, calitatea și gestionarea costurilor de fabricație.
10.1 Matrice de transfer (matrice cu o singură stație)
Matrițele de transfer efectuează operațiuni la fiecare stație individual; piesele de prelucrat sunt mutate manual sau de către un sistem automat de la o stație la alta în timpul fabricației.
Avantaje
Design simplificat
Ușurință în întreținere și modificări
Aplicabil pentru producerea de piese mai mari
Dezavantaje
Eficiență redusă
Costuri crescute cu forța de muncă
Mai puțină consistență decât matrițele progresive
Aplicarea matrițelor de transfer include piese de caroserie auto, piese de suport mari și alte piese grele.
10.2 Matrice compuse
Acest tip de matriță efectuează mai multe procese într-o singură operațiune de presare, cum ar fi perforarea și ștanțarea.
Avantaje
Precizie dimensională îmbunătățită
Consistență sporită
Mai rapid decât matrițele cu un singur pas
Dezavantaje
Complexitate crescută în proiectare
Costuri crescute de fabricație și întreținere
A fost utilizat pe scară largă în fabricarea pieselor electronice de precizie, a șaibelor și a altor metale subțiri.
10.3 Matrice progresive
Este o utilizare pe scară largă a matrițelor de ștanțare în procesele industriale moderne de fabricație, cu bobine care se alimentează automat între stațiile care efectuează diferite procese.
Avantaje
Productivitate foarte mare
Procese automatizate mult îmbunătățite
Consistență ridicată în calitatea produsului
Reduce costul forței de muncă
Dezavantaje
Unelte de fabricație scumpe
Complexitate crescută
Utilizarea matrițelor progresive poate include conectori, terminale, piese de aparate și piese metalice de precizie.
Diferite tipuri de matrițe de ștanțare metalică oferă avantaje distincte în funcție de aplicația lor preconizată.
Capitolul 12: De ce trebuie întreținute matrițele de ștanțare metalică
Matricele de ștanțare metalică sunt instrumente de precizie pentru procesele de fabricație de mare viteză. În timp ce sunt utilizate în procese continue, matrițele pot fi supuse unor sarcini puternice, vibrații, căldură, frecare și impact.
În cazul în care nu se iau măsuri adecvate, chiar și matrițele de cea mai bună calitate încep să sufere uzură și deteriorări.
Întreținerea matrițelor de ștanțare metalică trebuie efectuată în mod regulat pentru a asigura o calitate optimă a produsului, a crește longevitatea matrițelor, a minimiza timpii de nefuncționare și a îmbunătăți procesele de fabricație în general.
Pentru cei implicați în fabricarea de piese auto, dispozitive electronice, electrocasnice, produse medicale și articole industriale, întreținerea matrițelor de ștanțare a metalelor joacă un rol crucial în obținerea unei producții eficiente și viabile din punct de vedere economic.
12.1. Creșterea duratei de viață a matriței
Prelungirea duratei de viață a matriței este unul dintre principalele beneficii ale întreținerii matrițelor de ștanțare metalică.
În timpul procesului de lucru, apar următoarele probleme:
Uzura poansoanelor
Tocirea muchiilor tăietoare
Lipsa mecanismelor de ghidare precise
Degradarea izvoarelor
Aceste efecte negative devin mai evidente fără o inspecție și o îngrijire la timp.
Întreținerea eficientă ajută la:
✅ Evitați uzura excesivă
✅ Elimină pauzele de lovire
✅ Previne ciobirea
✅ Mențineți tăieturi precise
✅ Prelungește durata de viață a matrițelor
Cu o întreținere adecvată, o matriță progresivă durează mai mult decât omologul său cu îngrijire neglijată, cu câteva milioane de lovituri.
12.2. Asigurarea unei calități ridicate a produselor
Calitatea produsului depinde direct de matrițe.
Neglijarea matrițelor poate duce la:
Înălțime excesivă a bavurii
Precizie dimensională slabă
Zgârieturi pe suprafețe
Deformarea pieselor
Fisuri datorate formării
Prin întreținere, matrițele asigură:
✅ Lichidare uniformă
✅ Muchii ascuțite
✅ Îndrumare precisă
✅ Formare fiabilă
Se pot obține următoarele îmbunătățiri ale calității:
✅ Precizie îmbunătățită
✅ Suprafață netedă
✅ Rată scăzută de defecte
✅ Calitate constantă a produsului în loturi
Pentru ingineria de precizie, cum ar fi electronica și producția de automobile, precizia constantă este esențială.
12.3. Minimizarea timpilor de nefuncționare pe linia de producție
Neutilizarea unei matrițe duce la opriri ale mașinii și la oprirea acesteia.
Motivele opririi neașteptate a matriței includ:
Ruperea perforatorului
Blocarea deșeurilor
Ruperea știftului de ghidare
Slăbirea elementelor de fixare
Pierderea elasticității arcului
Întreținerea de urgență necesită timp și bani suplimentari.
Inspecția proactivă a matrițelor de ștanțare metalică ajută la prevenirea oricăror defecțiuni.
Beneficiile întreținerii includ:
✅ Oprirea utilajelor redusă
✅ Costuri de reparații minimizate
✅ Restaurare mai rapidă
✅ Productivitate crescută a mașinilor
Chiar și perioade scurte de nefuncționare a mașinilor în producția la scară largă pot cauza pierderi pentru un producător.
12.4. Reducerea cheltuielilor de producție
Deși se concentrează exclusiv pe viteza de producție, mulți producători nu observă potențialele oportunități de economisire a costurilor în domeniul întreținerii.
Întreținerea deficitară are ca rezultat:
✅ Rată excesivă de rebuturi
✅ Schimb frecvent de piese
✅ Costuri cu forța de muncă
✅ Respingerea pieselor
✅ Defecțiuni ale mașinilor
Întreținerea regulată vă permite să economisiți costurile de funcționare pe termen lung.
12.5. Creșterea siguranței procesului de lucru
Ștanțarea metalelor implică lucrul cu forțe puternice care pot duce la situații periculoase.
Pericolele utilizării matrițelor defecte includ:
Ejectarea pumnurilor de rupere
Suprasarcină care duce la un proces de blocare
Slăbirea părților unei matrițe
Crăpături neașteptate
Cu inspecții efectuate la timp, puteți evita rănile cauzate de aceste defecte.
Întreținerea din motive de siguranță implică:
✅ Verificarea strângerii elementelor de fixare
✅ Inspectarea ghidurilor
✅ Monitorizarea oboselii arcurilor
✅ Asigurarea unei alinieri corecte
✅ Îndepărtarea resturilor de pe matrițe
✅ Sistemul de matriță sigur garantează siguranța atât pentru oameni, cât și pentru utilaje.
12.6. Asigurarea unei performanțe constante de mare viteză
Matrițele progresive moderne efectuează ștanțarea la viteze incredibil de mari.
Pentru a asigura o ștanțare optimă de mare viteză, ar trebui să existe:
Aliniere precisă
Hrănire precisă
Dezlipire netedă
Îndepărtarea fiabilă a deșeurilor
Orice semn de uzură afectează negativ eficiența procesului.
Întreținerea matrițelor ajută la:
✅ Crește precizia hrănirii
✅ Facilitează dezlipirea
✅ Elimină vibrațiile
✅ Mențineți o viteză constantă
Întreținerea asigură funcționarea neîntreruptă și fără erori a unei linii de producție.
Capitolul 13: Tendințe viitoare de dezvoltare a matrițelor de ștanțare a metalelor
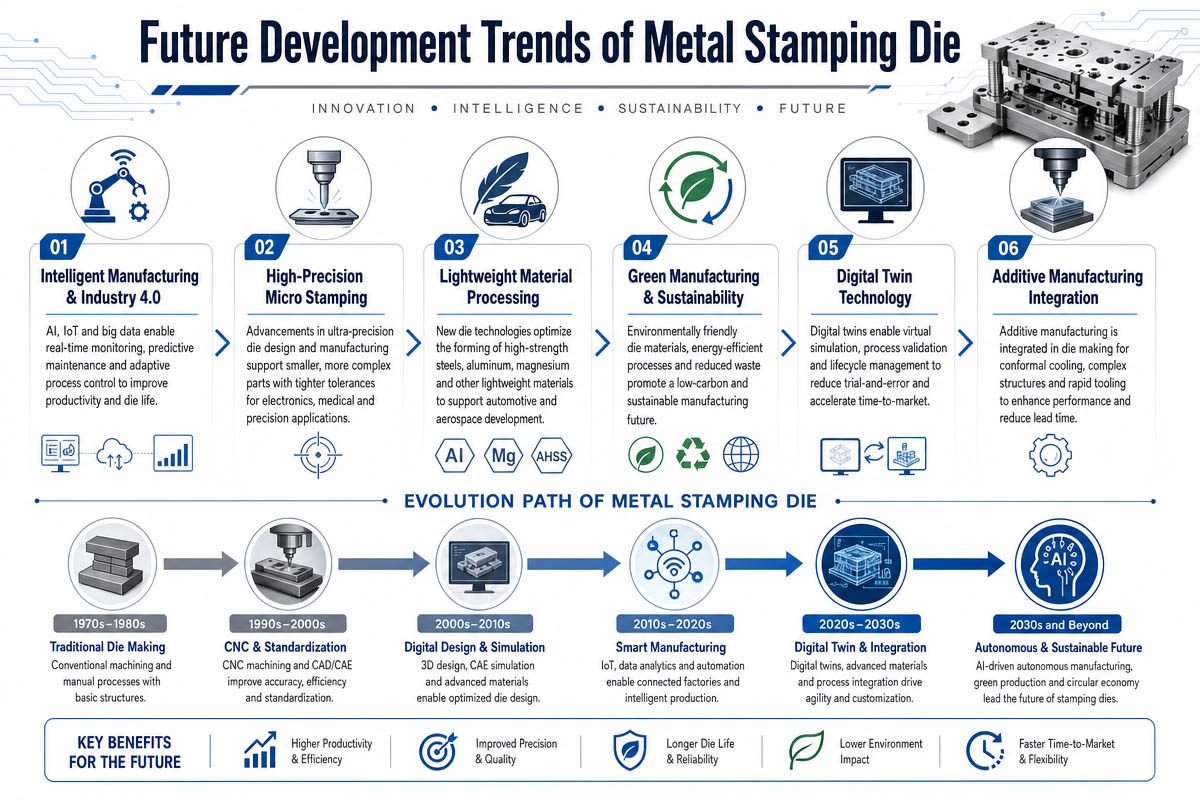
În era actuală a dezvoltării tehnologice, matrițele viitoare pentru ștanțarea metalelor vor fi afectate semnificativ de tehnologiile emergente de automatizare, sistemele de inteligență artificială, fabricația de înaltă precizie și procesele de producție sustenabile. Industriile moderne, cum ar fi vehiculele electrice, dispozitivele electronice de larg consum, echipamentele medicale și automatizarea industrială, au cerințe sporite de viteză și precizie a producției.
Se așteaptă ca matrițele moderne de ștanțare să încorporeze tehnologia Internet of Things și procesele de producție inteligente. Matrițele inteligente de ștanțare sunt încorporate cu senzori și alte tehnologii avansate care monitorizează temperatura, vibrațiile și parametrii de performanță ai producției. În acest fel, producția inteligentă permite predicția și prevenirea eficientă a defecțiunilor mașinilor și a perioadelor de nefuncționare.
Utilizarea proceselor de producție complet automatizate va deveni din ce în ce mai populară. Matricele progresive de mare viteză devin comune datorită cerințelor pentru o eficiență mai mare și costuri mai mici ale forței de muncă. Drept urmare, producătorii instalează roboți pentru alimentarea și inspecția materialelor și prese servo pentru o eficiență îmbunătățită și o producție cu vibrații reduse.
Matricele moderne și suprafețele acestora au fost, de asemenea, dezvoltate pentru a rezista condițiilor procesului de ștanțare. Matricele moderne de ștanțare sunt fabricate din materiale precum DC53, oțel pulber-metalurgic și carbură de tungsten, oferind o rezistență ridicată la uzură. De asemenea, acoperirile de suprafață precum DLC, TiCN și AlCrN au redus frecarea și uzura prin frecare în timpul ștanțării oțelului inoxidabil și aluminiului.
Măsurile de protecție a mediului și de economisire a energiei vor fi prioritare în viitor. Practicile de fabricație ecologice vor implica echipamente de ștanțare eficiente din punct de vedere energetic, utilizarea optimizată a materialelor și sisteme de producție reciclabile.
Programele de simulare pot ajuta, de asemenea, la proiectarea de noi matrițe și unelte pentru a economisi costurile de dezvoltare și a scurta timpii de fabricație.
Per total, viitoarele matrițe de ștanțare a metalelor vor fi mai inteligente, complet automate, economice din punct de vedere energetic și precise.
Capitolul 1 3: Concluzie
Matricele de ștanțare metalică combină:
Inginerie de precizie
Știința materialelor
Tehnologia tratamentului termic
Design mecanic
Fabricare automată
Pentru a îmbunătăți eficiența ștanțării și calitatea produsului, producătorii ar trebui:
✅ Selectați materiale adecvate pentru matrițe
✅ Optimizați designul matriței
✅ Efectuați întreținerea regulată
✅ Consolidarea managementului siguranței producției
O înțelegere aprofundată a matrițelor de ștanțare a metalelor, a structurilor sculelor, a materialelor și a metodelor de depanare ajută producătorii să își îmbunătățească competitivitatea, să reducă costurile și să obțină o producție stabilă de volum mare.
Faceți fiecare matriță de ștanțare mai puternică, mai sigură și mai eficientă.
Capitolul 14: Întrebări frecvente (FAQ)
Întrebări frecvente 1: Cât durează o matriță de ștanțare metalică?
Viața depinde de:
Tip de material
Viteza de producție
Calitatea întreținerii
Material matriță
Matricele de înaltă calitate din carbură sau DC53 pot depăși milioane de curse cu o întreținere adecvată.
Întrebări frecvente 2: Care este diferența dintre matrițele progresive și matrițele de transfer?
| Articol | Moar progresiv | Matriță de transfer |
| Viteza de producție | Foarte inalt | Moderat |
| Automatizare | Complet automatizat | Semi-automatizat |
| Cele mai bune | Piese mici de precizie | Piese mari și complexe |
Întrebări frecvente 3: Cum aleg distanța corectă pentru matriță?
Distanță recomandată pe fiecare parte:
SPCC: 5–8% din grosime
Oțel inoxidabil: 8–12%
Aluminiu: 4–6%
Oțel de înaltă rezistență: 10–15%
Întrebări frecvente 4: De ce apare uzura prin frecare la ștanțarea oțelului inoxidabil?
Cauze principale:
Frecare mare
Lubrifiere slabă
Suprafețe rugoase ale matrițelor
Soluții:
Acoperiri DLC/TiCN
O lubrifiere mai bună
Suprafețe lustruite
Întrebări frecvente 5: Cât de des ar trebui întreținute matrițele de ștanțare?
Program de întreținere recomandat:
| Frecvență | Sarcina de întreținere |
| Fiecare schimb | Curățați și inspectați |
| Săptămânal | Lubrifierea sistemelor de ghidare |
| Lunar | Măsurați dimensiunile critice |
| La fiecare 100,000 de lovituri | Rectificarea muchiilor așchietoare |
Întrebări frecvente 6: Care este cel mai bun material pentru matriță pentru ștanțarea oțelului inoxidabil?
Opțiuni recomandate:
| Material | Cea mai bună aplicație |
| DC53 | Ștanțare de mare viteză din oțel inoxidabil |
| SKD11 | Ștanțare generală de precizie |
| Carbură de tungsten | Producție de volum ultra-mare |
Întrebări frecvente 7: Cum se pot reduce bavurile la ștanțarea metalelor?
Cele mai bune practici:
Optimizați spațiul liber
Ascuțiți poansoanele în mod regulat
Îmbunătățiți alinierea matrițelor
Folosiți inserții de precizie
Adăugați stații de bărbierit dacă este necesar
Întrebări frecvente 8: Care este diferența dintre SPCC și oțelul laminat la cald?
| Proprietatea | SPCC laminat la rece | Oțel laminat la cald |
| Finisarea de suprafață | Smooth | Dur |
| Precizie | Înalt | Coborâți |
| Formabilitate | Excelent | Moderat |
| Aplicatii | Ștanțare de precizie | Părți structurale |
Regula generală:
Folosiți SPCC pentru piese de precizie și aspect și utilizați oțel laminat la cald pentru aplicații structurale.