

Capitolul 1. Ce este oțelul inoxidabil CNC prelucrare mecanică?
Prelucrarea CNC a oțelului inoxidabil este considerată un proces de fabricație subtractiv în care se utilizează mașini controlate de computer pentru prelucrarea oțelului inoxidabil.
Mai întâi, un inginer proiectează un model 3D digital. După aceea, se utilizează software CAM pentru convertirea designului în cod lizibil de mașină. Sculele de tăiere sunt apoi mișcate de computer cu un nivel de precizie de microni. Instrucțiunile date mașinilor sunt, de asemenea, digitale, astfel încât operațiile repetate se efectuează automat, iar variația observată în prelucrare este eliminată.
Capitolul 2. Trei procese principale de prelucrare CNC a oțelului inoxidabil
frezare CNC
În acest proces se utilizează freze rotative. În piesa de prelucrat se creează forme complexe, caneluri și găuri. Prelucrarea pieselor necilindrice se realizează folosind această metodă.
Strunjire CNC
Piesa de prelucrat este rotită, iar scula așchietoare este menținută staționară. Scula așchietoare este apoi rotită față de piesa de prelucrat și se creează forma necesară. Prelucrarea efectuată prin această metodă este destinată exclusiv pieselor cilindrice.
Foraj CNC
Găurile sunt găurite în piesa de prelucrat. Această metodă este adesea combinată cu frezarea sau strunjirea
Capitolul 3. Tipuri de oțel inoxidabil pentru prelucrare CNC
Selectarea calității este considerată cel mai important aspect în orice proces de prelucrare, în special în cazul oțelului inoxidabil.
Sunt disponibile cinci tipuri de oțel inoxidabil, iar fiecare grad are propria prelucrabilitate.
3.1 Oțel inoxidabil austenitic
Familia oțelurilor inoxidabile austenitice se caracterizează prin proprietățile sale nemagnetice, deformabilitate ridicată și rezistență ridicată la coroziune. Aproximativ 70% din totalul oțelului inoxidabil produs este austenitic.
Elemente de aliere primare: Crom, nichel, mangan, molibden
Proprietăți cheie: sudabilitate, formabilitate, rezistență la coroziune
| Calitate | Aplicații recomandate | Note de prelucrabilitate |
| 303 | Piese complexe, de volum mare | Adăugarea de sulf permite prelucrarea ușoară; se acceptă o rezistență redusă la coroziune. |
| 304 / 304L | Componente de uz general | Echilibru excelent între rezistență și coroziune; compoziție 18/8 |
| 316 | Medii marine și chimice | Molibdenul oferă o rezistență superioară la coroziuni |
| 321H | Piese de motor rezistente la temperaturi ridicate | Stabilizarea titanului previne precipitarea carburilor. |
| 309S | Expunere continuă la căldură ridicată | Conținutul ridicat de crom rezistă oxidării |
3.2 Oțel inoxidabil feritic
Proprietățile magnetice, împreună cu conductivitatea termică ridicată, fac oțelurile inoxidabile feritice atractive. Tratamentele termice nu sunt aplicabile, așadar este de așteptat o tenacitate redusă în comparație cu tipurile austenitice. Prelucrarea este relativ ușoară.
Note comune – 405, 409, 430, 442
Utilizări tipice – Ornamente auto, accesorii marine, piese decorative
3.3 Oțel inoxidabil duplex
Combinația fazelor austenitice și feritice din microstructură este caracteristică acestor oțeluri. Se oferă o rezistență excepțională și o rezistență superioară la coroziune.
Grade comune – 2205, 2507 (super duplex), 2304
Utilizări tipice – Prelucrare chimică, construcții offshore, aplicații cu solicitări ridicate
3.4 Oțel inoxidabil martensitic și durificabil prin precipitare
Aceste oțeluri tratate termic oferă o rezistență ridicată și o rezistență ridicată la uzură. Tipurile PH și martensitice conțin conținut scăzut de carbon, respectiv conținut ridicat de carbon. Oțelurile PH au o călire prin precipitare; rezistența la coroziune nu este sacrificată.
Clase martensitice – 410, 420, 440A
Grade PH – 17-4 PH, 17-7 PH, A-286
Utilizări tipice – Tacâmuri, valve, instrumente chirurgicale, piese aerospațiale
Capitolul 4. Avantajele prelucrării CNC a oțelului inoxidabil
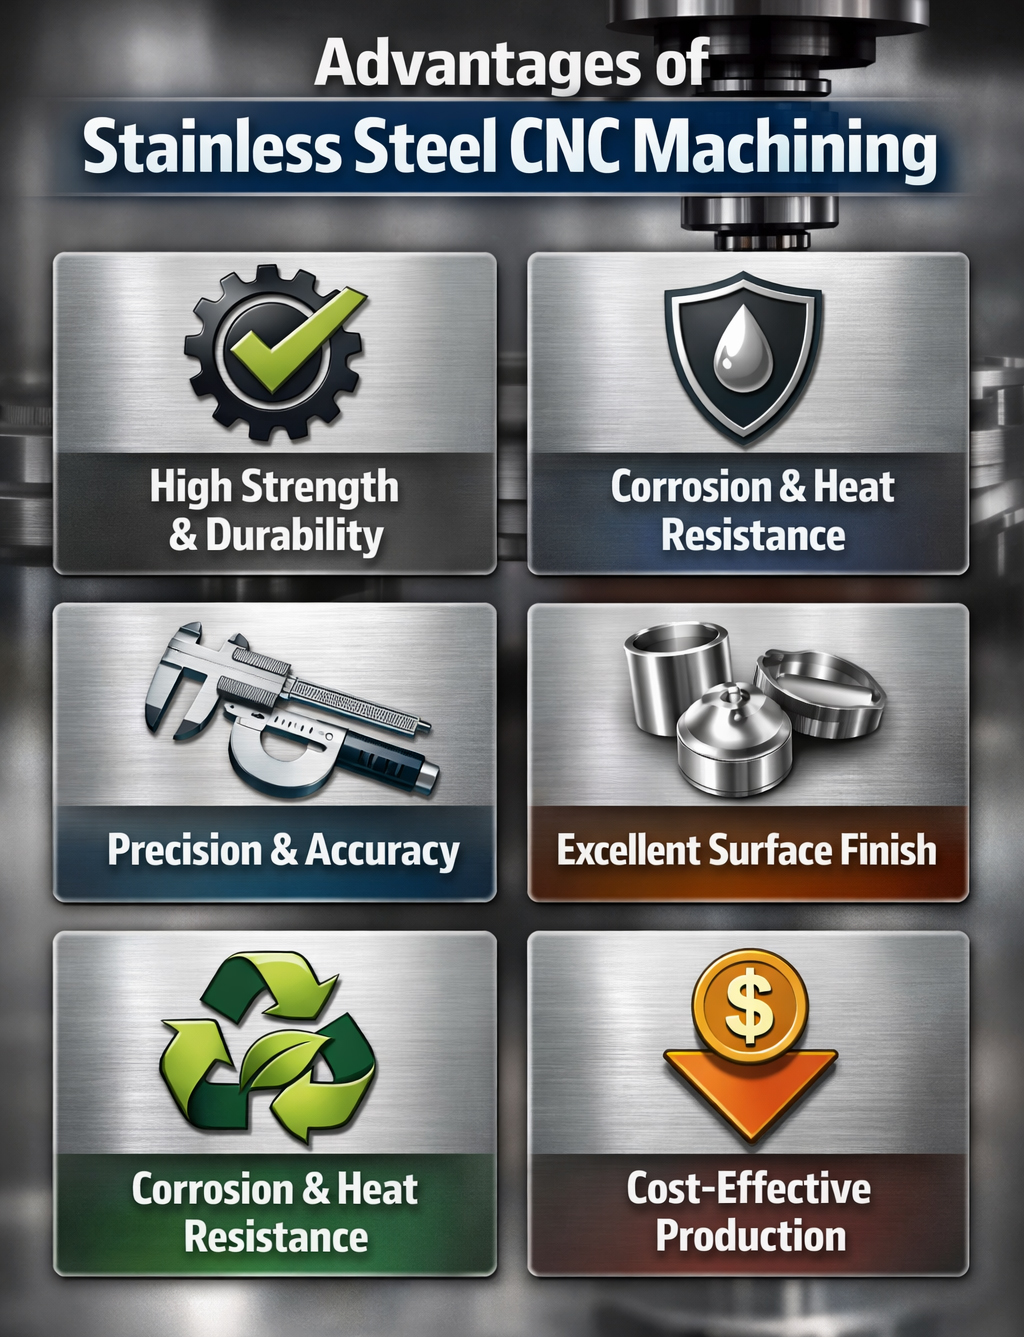
Rezistența la coroziune este asigurată. Conținutul de crom va reacționa cu oxigenul, iar suprafața se va auto-repara.
Capacitatea de producție este versatilă. Există multe tipuri care pot fi prelucrate mecanic, așa că inginerii pot folosi orice este cel mai potrivit.
Se poate obține o rezistență ridicată la tracțiune. Elementele din aceste aliaje, precum cromul, nichelul, titanul și molibdenul, conferă acestor oțeluri proprietăți mecanice ridicate.
Finisajul suprafeței va rămâne atractiv. Conținutul ridicat de crom își va păstra strălucirea pentru totdeauna. Placarea nu este necesară.
Toleranța criogenică este menținută. Oțelurile precum 304L au proprietăți de ductilitate și tenacitate la temperaturi sub zero grade. Fractura fragilă este, de asemenea, redusă la minimum.
Capitolul 5. Provocări comune și soluții inginerești
Provocarea 1: Acumularea de căldură
Conductivitatea termică scăzută este o proprietate a oțelului inoxidabil. Căldura este reținută în zona de tăiere. Drept urmare, uzura sculei sau deformarea piesei de prelucrat are loc înainte de timpul prevăzut.
✅ Soluție: Se recomandă utilizarea agenților de răcire pe bază de ulei. În plus, se recomandă viteze moderate de așchiere și geometrii ascuțite ale sculelor. De îndată ce se observă supraîncălzirea, prelucrarea se oprește, iar sistemul este lăsat să se răcească înainte de a se efectua investigația.
Provocarea 2: Formarea așchiilor
În timpul prelucrării pieselor din oțel inoxidabil prin prelucrare CNC, se produc așchii lungi și fibroase. Drept urmare, există riscul de încurcare a sculei, compromiterea finisajului suprafeței și supraîncălzirea acesteia.
✅ Soluție: Se recomandă utilizarea sistemelor de răcire de înaltă presiune. În plus, se recomandă utilizarea spargătoarelor de așchii. De asemenea, se recomandă utilizarea unor geometrii ascuțite ale sculelor, care limitează volumul de așchii produse în timpul prelucrării.
Provocarea 3: Încălzirea muncii
În timpul prelucrării pieselor din oțel inoxidabil prin prelucrare CNC, are loc o ecruisare. Drept urmare, trecerile ulterioare de prelucrare devin dificile.
✅ Soluție: Se recomandă frezarea ascendentă. În plus, se recomandă o viteză de avans constantă. De asemenea, se recomandă ca scula să nu frece piesa de prelucrat, ci să o taie în permanență.
Provocarea 4: Uzura și costul sculelor
În timpul prelucrării pieselor din oțel inoxidabil prin prelucrare CNC, sunt necesare scule de înaltă calitate. Acest lucru se datorează durității oțelului inoxidabil. Prin urmare, costurile sculelor sunt inevitabil mai mari.
✅ Soluție: Acoperirea și geometria sculei trebuie să corespundă tipului de oțel inoxidabil. În plus, se recomandă ascuțirea sculei. Parametrii de prelucrare trebuie, de asemenea, optimizați și se recomandă o răcire adecvată a sculei.
Sunt disponibile și alte măsuri de prevenire a suprasolicitarii.
Capitolul 6. Aplicații industriale ale Prelucrare CNC din oțel inoxidabil
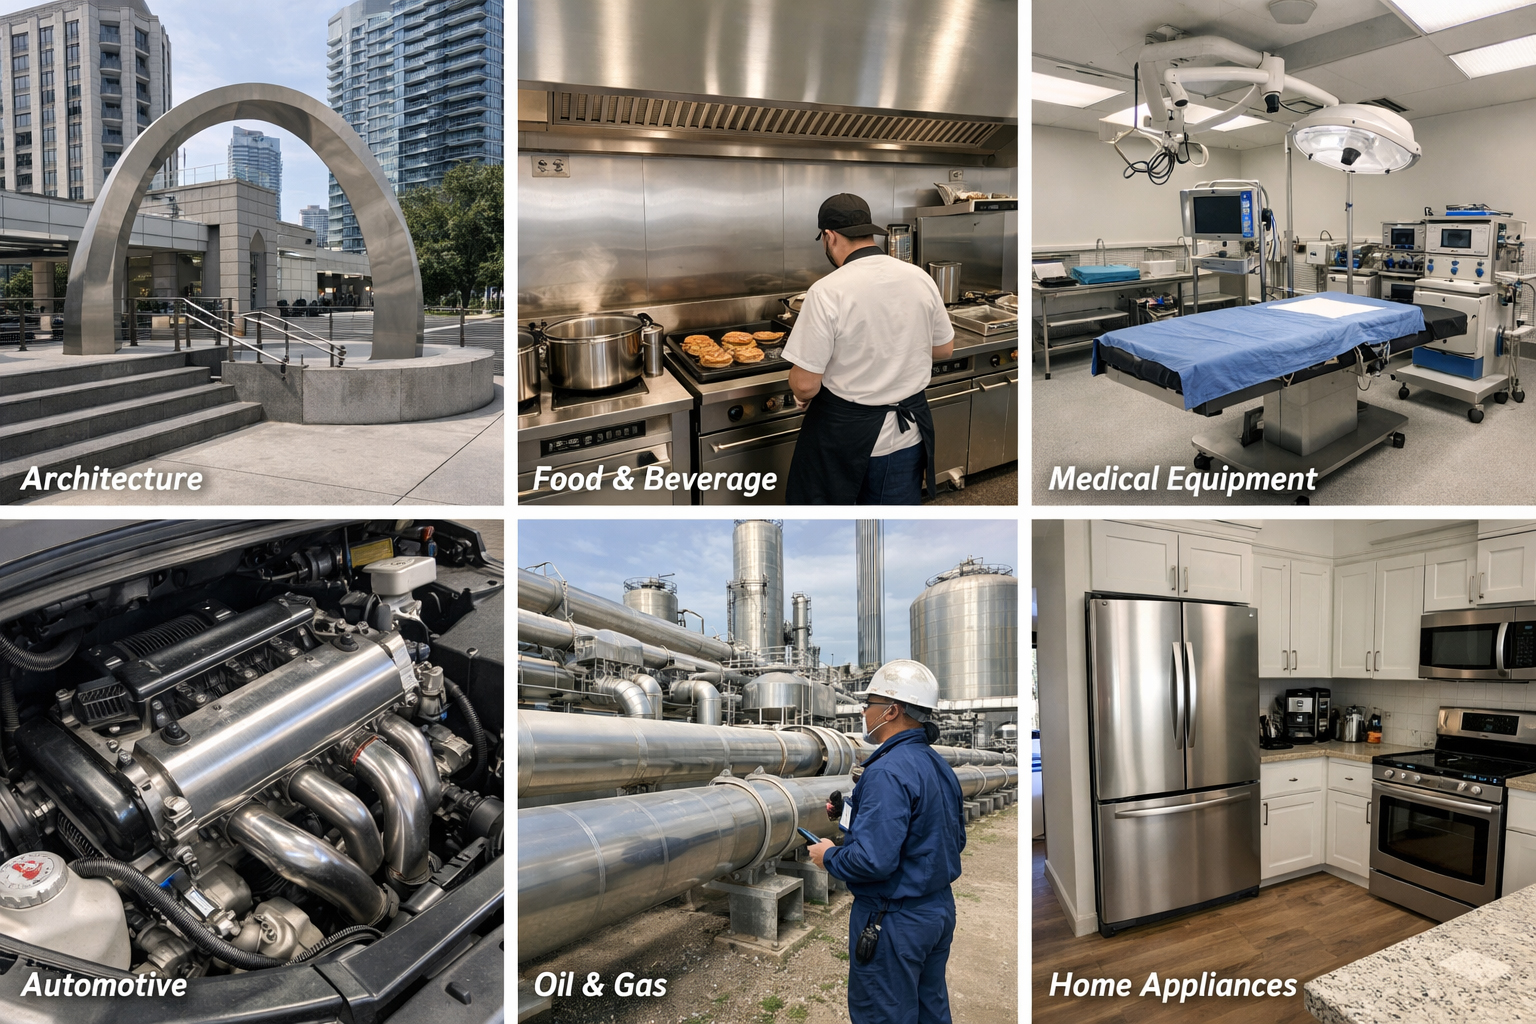
Există peste 150 de clase de oțel inoxidabil disponibile. Prin urmare, prelucrarea CNC a oțelului inoxidabil este utilizată în fiecare industrie prelucrătoare.
Industria Auto:
Se fabrică axe, arbori, sisteme de evacuare, componente ale motorului și conducte de frână.
Industria hardware
Se fabrică balamale, elemente de fixare, distanțiere, roți de precizie și console de montare.
Industria Aerospațială:
Se fabrică trenuri de aterizare, bucșe, cleme și accesorii structurale.
Industria marină
Elicele, arborii de transmisie, hardware-ul de tachelaj și fitingurile care traversează coca sunt fabricate din aliaje rezistente la coroziune.
Sectorul medical
Instrumentele chirurgicale, forcepsurile, dispozitivele de ligatură, cateterele și dispozitivele implantabile sunt prelucrate cu precizie din aliaje biocompatibile.
Capitolul 7. Întrebări frecvente
Î1: Ce calitate de oțel inoxidabil este cea mai ușor de prelucrat?
A1: Oțelul inoxidabil 303 este calitatea acceptată ca fiind cea mai prelucrabilă. Se adaugă sulf pentru a îmbunătăți formarea așchiilor și a reduce forțele de așchiere. Rezistența la coroziune este oarecum compromisă. Cu toate acestea, pentru componentele complexe din producția de volum mare, compromisul este considerat a fi util.
Î2: Este oțelul inoxidabil potrivit pentru tratamentul termic după prelucrarea CNC?
A2: Clasele martensitice și cele cu durificare prin precipitare pot fi supuse unui proces de tratament termic. Cu toate acestea, clasele austenitice și feritice nu pot fi supuse unui proces de tratament termic. Dacă este necesar un proces de tratament termic post-prelucrare, ar trebui selectate clasele 17-4 PH, 410 și 420.
Î3: De ce sunt costurile prelucrării CNC a oțelului inoxidabil mai mari decât cele ale prelucrării aluminiului?
R3: Trei factori majori contribuie la costul mai mare al prelucrării oțelului inoxidabil în comparație cu aluminiul. În primul rând, sunt necesare scule așchietoare premium. În al doilea rând, trebuie utilizate viteze mai mici. În al treilea rând, se observă o uzură crescută a sculelor. Pe lângă acești factori, costul aliajelor de oțel inoxidabil este semnificativ mai mare.
Î4: Prelucrarea CNC a oțelului inoxidabil este potrivită pentru fabricarea implanturilor medicale?
R4: Da. Clasele 316L și 17-4 PH sunt utilizate în mod regulat pentru fabricarea instrumentelor chirurgicale și a altor dispozitive.
Î5: Cum se previne ecruisarea în timpul prelucrării oțelului inoxidabil?
Ecruisarea este evitată prin menținerea unei viteze de avans constante, a unor scule așchietoare ascuțite și a frezării în pantă ascendentă. Așchierea este continuă, evitându-se strict frecarea sau staționarea.
Î6: Ce lichid de răcire este recomandat pentru prelucrarea CNC a oțelului inoxidabil?
Se recomandă lichide de răcire pe bază de ulei cu caracteristici de lubrifiere ridicate. Acestea oferă o evacuare excelentă a căldurii și o curățare a așchiilor. Se pot utiliza și lichide de răcire solubile în apă, dar cu un nivel de lubrifiere mai scăzut.
Î7: Ce finisaj de suprafață poate fi obținut cu prelucrarea CNC a oțelului inoxidabil?
Prelucrarea oțelului inoxidabil oferă un finisaj excelent, cu o finisare a suprafeței prelucrate între 32 și 64 Ra fiind obișnuită. Finisaje de suprafață mai fine de până la 16 Ra pot fi obținute și cu parametri și scule optime.
Î8: Când ar trebui specificat oțelul inoxidabil duplex în loc de 316?
Clasele duplex, cum ar fi 2205 și 2507, ar trebui utilizate acolo unde este necesară o rezistență mai mare sau unde fisurarea prin coroziune sub stres reprezintă o preocupare. _
Capitolul 8. Concluzie
Prelucrarea CNC a oțelului inoxidabil necesită o atenție deosebită la detalii în patru domenii critice:
Selectarea calității oțelului inoxidabil trebuie să fie aliniată cu cerințele și prelucrabilitatea.
Parametrii de prelucrare CNC a oțelului inoxidabil trebuie optimizați pentru calitatea prelucrată.
Trebuie abordate gestionarea termică și controlul cipurilor.
Selecția și întreținerea sculelor de calitate trebuie să fie ascuțite.
Rolul pe care îl joacă expertiza în producție nu poate fi supraestimat. Comunitatea inginerească ar beneficia de un parteneriat cu o companie cu o vastă experiență în prelucrare mecanică, cu o vastă experiență în metalurgie și prelucrare.
Capacitatea de producție și tehnologia Weilong sunt pe deplin adaptate cerințelor prelucrării CNC a oțelului inoxidabil. Piesele de precizie sunt livrate în mod fiabil, de la verificarea prototipului până la producția de serie.
[Contactați echipa noastră de ingineri →] pentru evaluarea proiectului și ajutor în alegerea materialelor

