

Rozdział 1: Wprowadzenie
Precyzyjna inżynieria jest obowiązkowa w przypadku wysokowydajnych elektromagnesów, ale często pomija się jeden z istotnych szczegółów – tłoczenie metalu. Większość inżynierów poświęca czas na uzwojenie cewki, obliczenia siły magnetycznej lub parametry elektryczne, ale jakość tłoczonych części metalowych wpływa na wydajność całego zespołu elektromagnesu.
Niezależnie od tego, czy zamierzasz zbudować zawór przeciwsobny, rurowy, obrotowy, zatrzaskowy czy elektromagnetyczny, każda tłoczona rama, wspornik, jarzmo, obudowa i biegun magnetyczny przyczyniają się do powstania obwodu magnetycznego. Nawet najmniejsze odchylenia wymiarowe prowadzą do zmniejszenia siły magnetycznej, wzrostu zużycia energii, generowania hałasu lub skrócenia żywotności.
Niniejszy przewodnik pomoże zoptymalizować części tłoczone z metalu w celu zwiększenia wydajności elektromagnesów, zwiększenia efektywności produkcji i obniżenia kosztów produkcji.
Rozdział 2: Znaczenie części tłoczonej z metalu w elektromagnesach
Solenoid to urządzenie, które za pomocą siły elektromagnetycznej przekształca energię elektryczną w siłę mechaniczną. Aby zapewnić maksymalną wydajność, obwód magnetyczny powinien charakteryzować się jak najniższą reluktancją.
Główne części magnetyczne są produkowane głównie metodą precyzyjnego tłoczenia metali, w tym:
Jarzmo
Postacie
Polacy
Montaż i wsporniki
Zaślepki
Obudowy magnetyczne
Zachowaj talerze
Płyta kołnierzowa
Zaczepy sprężynowe
Każdy metalowy element tłoczony jest ważnym elementem obwodu magnetycznego. Niska dokładność wymiarowa lub niewłaściwy dobór materiału wpływają na strumień magnetyczny.
Niska jakość tłoczenia może powodować następujące problemy:
Niższa siła pociągowa
Większy prąd roboczy
Nadmierna produkcja ciepła
Wyższe wibracje
Hałas w pracy
Skrócona żywotność
Przedwczesne zużycie
Rozdział 3: Zrozumienie obwodu magnetycznego
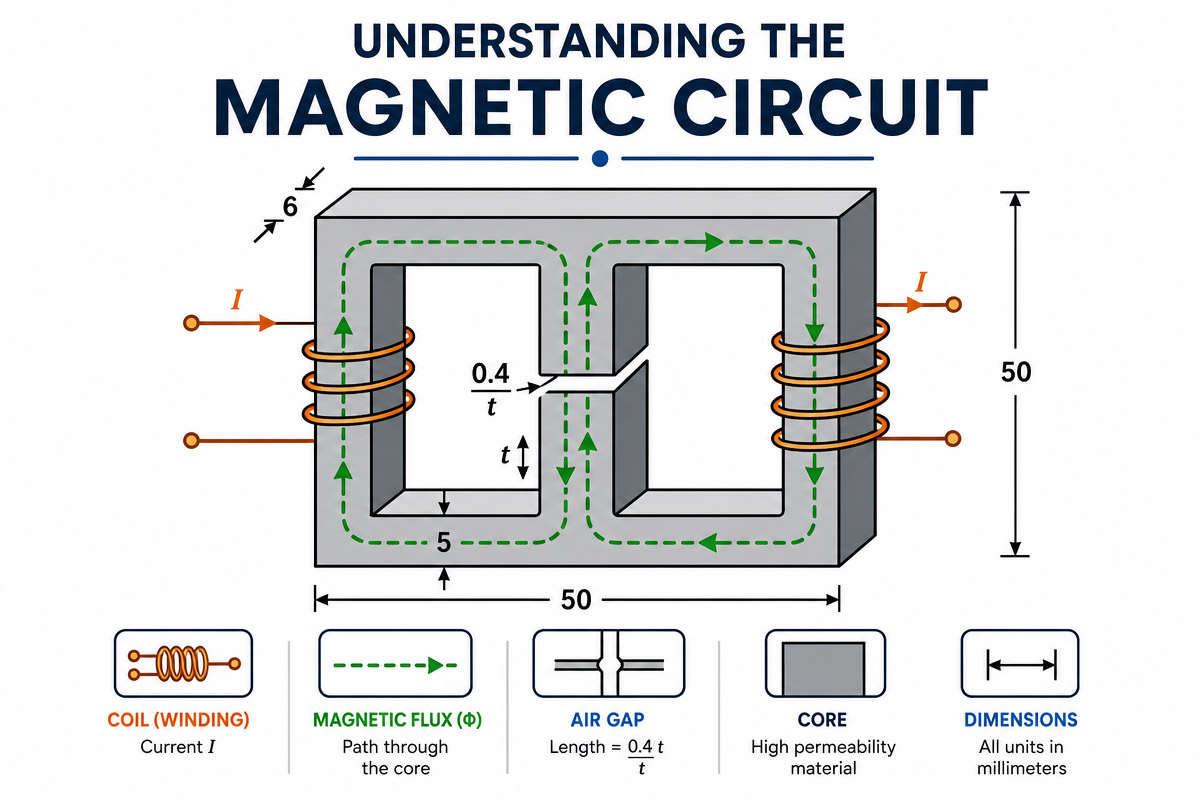
Wielu inżynierów uważa, że siła wyjściowa zależy wyłącznie od cewki.
W rzeczywistości obwód magnetyczny składa się z:
Zwój Miedziany
naciągany
Mieszkalnictwo
Ja, biegun I
Jarzmo
Przerwa w powietrzu
Wszystkie metalowe części tłoczone do magnesów
Jeżeli zadziorów jest dużo, część nie jest dostatecznie płaska lub ma nieprawidłowe wymiary, opór magnetyczny wytłoczonej części znacznie wzrasta.
Wynik to:
Spadek wydajności magnetycznej
Niska wytrzymałość
Zwiększone zużycie energii
Każda wytłoczona część jest zaprojektowana w taki sposób, aby zapewnić swobodny przepływ pola magnetycznego w obwodzie.
Rozdział 4: Wybór materiałów
Wybór materiału jest podstawą każdej wysokiej jakości części tłoczonej z metalu.
Typowe materiały to:
4.1 Stal miękka
Cechy pozytywne:
Dobra przenikalność magnetyczna
Niska cena
Łatwy w produkcji
Nadaje się do większości elektromagnesów prądu stałego
Typowe znaki
SPCC (
Spcd
Stal AISI 1008
AISI 1010
4.2 ŻELAZO (czyste)
Korzyści:
Bardzo wysoka przenikalność magnetyczna
Maksymalna siła magnetyczna
Niski poziom przymusu
Powszechnie stosowane w:
Solenoidy o dużej sile
Siłowniki o wysokiej precyzji
Automatyka i robotyka
4.3 Stal krzemowa
Najlepszy dla:
Elektromagnesy – AC
Redukcja strat prądów wirowych
Aplikacje o wysokiej częstotliwości
4.4 Stal nierdzewna Stal
Stosowany w celu zabezpieczenia przed korozją.
Jednak:
Większość stali nierdzewnych charakteryzuje się słabymi właściwościami magnetycznymi.
Tylko niektóre specyficzne magnetyczne stopy nierdzewne mogą być stosowane w częściach obwodów magnetycznych.
Rozdział 5: Projektowanie precyzyjnych narzędzi
Jednorodność stempli zależy od wysokiej jakości narzędzi.
Dobrze zaprojektowana kostka progresywna zapewni:
5.1 Prawidłowe wymiary
Konsystencja:
Długa żywotność narzędzia
Mniej marnotrawstwa materiałów
Ważnymi aspektami narzędzi są:
Szczelina dziurkacza
Powody błędnego wydania zezwolenia:
Zadziory.
Zniekształcenie przedniej krawędzi
Zła dokładność dopasowania
Większy odstęp między stemplami przekłada się na lepszą jakość krawędzi i dłuższą żywotność narzędzia.
5.2 Wyrównanie matrycy
Przyczyny rozbieżności:
Nierówny rozmiar
Rysy na powierzchni
Edycja części
Precyzyjne ustawienie gwarantuje spójną jakość milionów wyprodukowanych części.
5.3 Wybór stali narzędziowej
Do najpopularniejszych matryc wysokiej jakości należą:
SKD11
DC53
Wkładki węglikowe
Materiały te charakteryzują się wysoką odpornością na zużycie.
5.4 Ścisłe tolerancje
Niewielkie zmiany wymiarów mogą skutkować znacznymi różnicami w wydajności.
Typowe tolerancje wynoszą:
Tolerancja cech (zalecana)
średnica otworu +/-0.02 mm
Wymiary zewnętrzne ±0.03 mm
Płaskość <0.05 mm
Równoległość < 0.03 mm
Grubość ±0.01 mm
Ważne jest zachowanie tolerancji, aby zagwarantować prawidłowy montaż i wydajność magnetyczną.
5.5 Kontrola zadziorów
Zadziory mogą być niewielkie, jednak mają duży wpływ na wydajność elektromagnesu.
Problemy z zadziorami:
Zwiększenie szczeliny powietrznej w obwodzie magnetycznym
Trudny montaż
Uszkodzenie cewki
Wzrost tarcia
Skrócenie okresu użytkowania
Producenci redukują zadziory poprzez:
Optymalizacja szczeliny matrycy
Wysokiej jakości narzędzia
Regularna konserwacja narzędzia
Operacje gratowania
Wykończenie – wibracyjne
Rozdział 6: Optymalizacja powierzchni części tłoczonej metalu
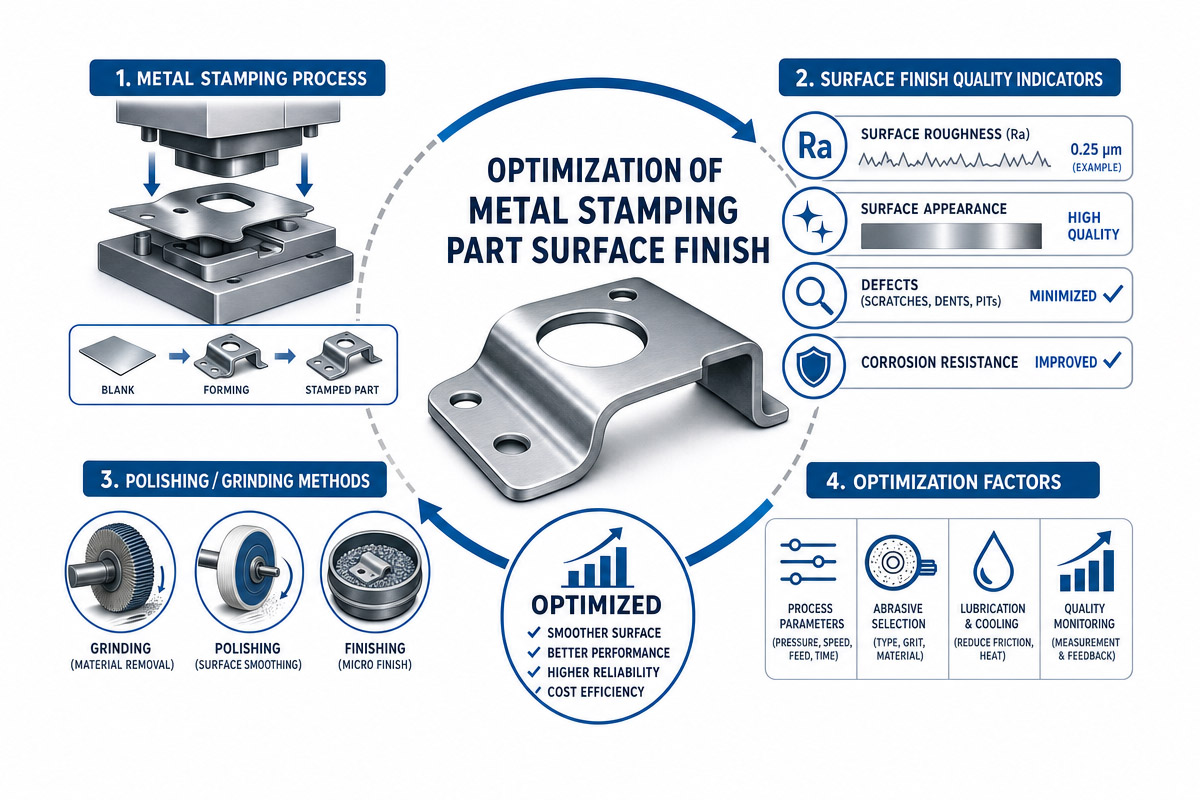
Wykończenie powierzchni jest ważnym aspektem wpływającym na montaż i wydajność magnetyczną.
Najpopularniejsze rodzaje wykończeń to:
6.1 Powłoka cynkowa
Zawiera:
Ochrona przed korozją
Atrakcyjny wygląd
Przystępna cena
6.2 Cynkowanie niklowe
Cechy pozytywne:
Odporność na korozję
Zwiększona odporność na zużycie
Dobra trwałość na zewnątrz
6.3 Galwanizacja niklowa
Nadaje się do:
Ładny wygląd
Umiarkowana odporność na korozję
6.4 Powłoki fosforanowe
Cechy pozytywne:
Smarowanie
Zwiększona odporność na zużycie
Redukcja tarcia
6.5 Obróbka cieplna
Obróbka cieplna poprawia właściwości mechaniczne i właściwości magnetyczne.
Metody obróbki cieplnej to:
Redukcja stresu
wyżarzanie
hartowanie
Modyfikacja
Wyżarzanie jest szczególnie ważne po tłoczeniu, ponieważ przywraca przenikalność magnetyczną utraconą w wyniku obróbki na zimno.
6.6 Poziomowanie
Płaskość ma bezpośredni wpływ na powierzchnie styku magnetycznego.
Niska płaskość zwiększa szczeliny powietrzne.
co skutkuje redukcją:
Siła ciągnąca
Zdolność do retencji
Właściwości magnetyczne
Producenci sprawdzają płaskość za pomocą:
Płyty powierzchniowe granitowe
Systemy metrologii optycznej
Współrzędnościowa maszyna pomiarowa (CMM) to
6.7 Tłoczenie progresywne
Technologia matryc progresywnych ma wiele zalet.
Korzyści to:
Wysoka prędkość produkcji
Odtwarzalność
Niższy koszt produkcji
Minimalna ilość odpadów
Automatyzacja
W przypadku masowej produkcji elektromagnesów, matryce progresywne gwarantują powtarzalność jakości rzędu milionów cykli.
Rozdział 7:Kontrola jakości części tłoczonych z metalu dla elektromagnesu
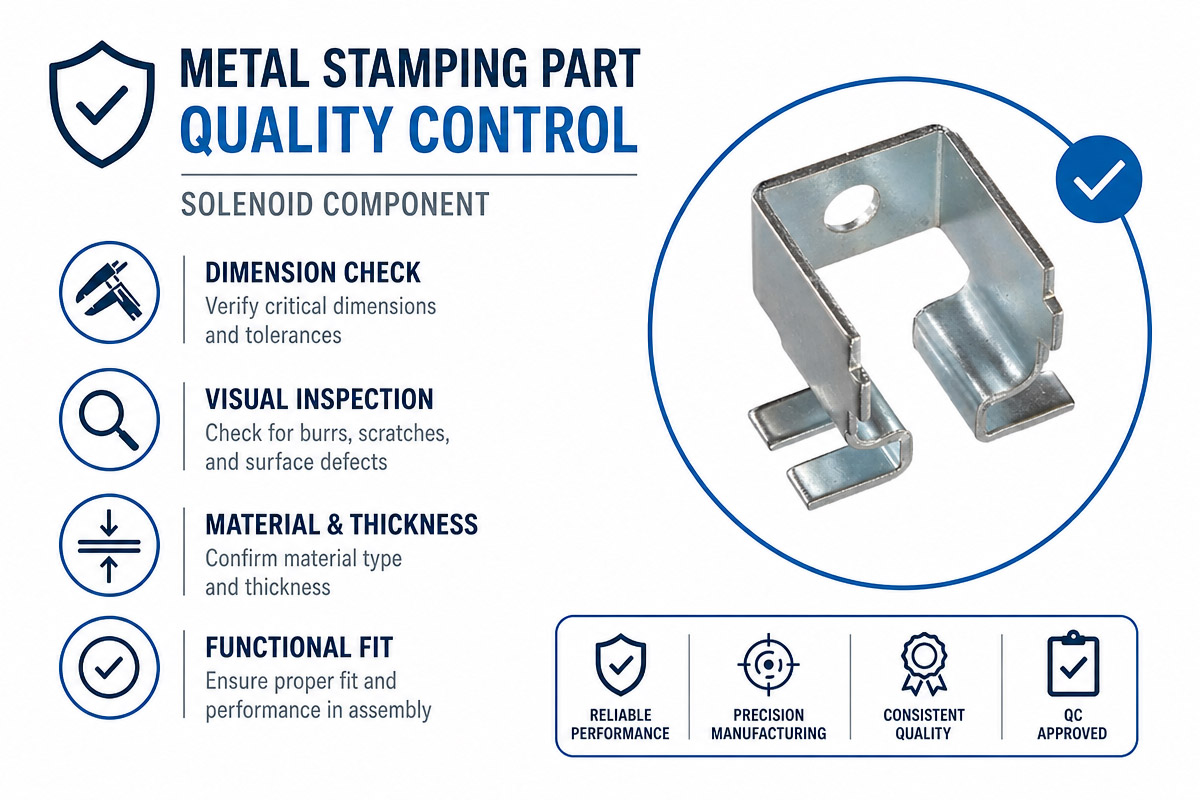
Należy dokonać kontroli każdej pojedynczej części tłoczonej metalu.
Inspekcje obejmują:
7.1 Weryfikacja nowego materiału
Kontrolowane aspekty:
materiał klasy
Grubość
Twardość
7.2 Jakość wykończenia powierzchni
Kontrola w trakcie procesu
Kontrolowane aspekty:
Wymiary krytyczne
Wysokość zadziorów
Pozycja otworu
Zużycie narzędzia
7.3 Kontrola końcowa
Kontrolowane aspekty:
Oględziny
Metrologia wymiarowa
Ocena wykończenia powierzchni
Grubość powłoki
Jednolitość
Testowanie funkcjonalne zespołów
7.4 Automatyzacja poprawia spójność
Automatyzacja produkcji jest powszechna w nowoczesnych zakładach tłoczenia.
Automatyzacja obejmuje:
Podajniki serwomechanizmowe
Prasy postępowe.
Kontrola wizualna
Manipulacja robotyczna
Sortowanie automatyczne (sortowanie automatyczne)
Zalety:
Zmniejszony błąd ludzki
Szybsza produkcja
Poprawiona powtarzalność
Obniżony koszt produkcji
Rozdział 8: Współpraca między inżynierami tłoczącymi i elektromagnesowymi
Aby zapewnić skuteczną optymalizację, istotna jest współpraca.
Zainteresowania inżynierów tłoczni:
Możliwość produkcji
Żywotność narzędzia
Zużycie materiałów
Cel inżynierów Solenoid:
Sprawność magnetyczna.
moc wyjściowa
Wydajność cewki
Współpraca pomaga zapewnić, że każdy wytłoczony komponent ma pozytywny wpływ na całościowy projekt elektromagnetyczny.
Rozdział 9: Błędy, których należy unikać
Wielu producentów nieświadomie sabotuje działanie elektromagnesu przez proste błędy.
Najczęstsze błędy to:
9.1 Zastosowanie materiałów niemagnetycznych
Ma negatywny wpływ na obwód magnetyczny.
Ignorowanie wysokości zadziorów
Nawet niewielkie zadziory powodują zwiększenie szczeliny powietrznej między magnesami.
9.2 Grubość powłoki
Zbyt gruba powłoka zmienia wymiary.
9.3 Problemy płaskości
Niska płaskość zmniejsza siłę magnetyczną, gdyż powoduje nierówną powierzchnię styku.
9.4 Zużyta matryca
Zużycie narzędzia powoduje niezgodność wymiarową.
9.5 Słaba kontrola jakości
Aby zapobiec odchyleniom wymiarowym podczas produkcji, konieczna jest regularna kontrola.
Rozdział 10: Zalety i wady zoptymalizowanych części tłoczonych z metalu
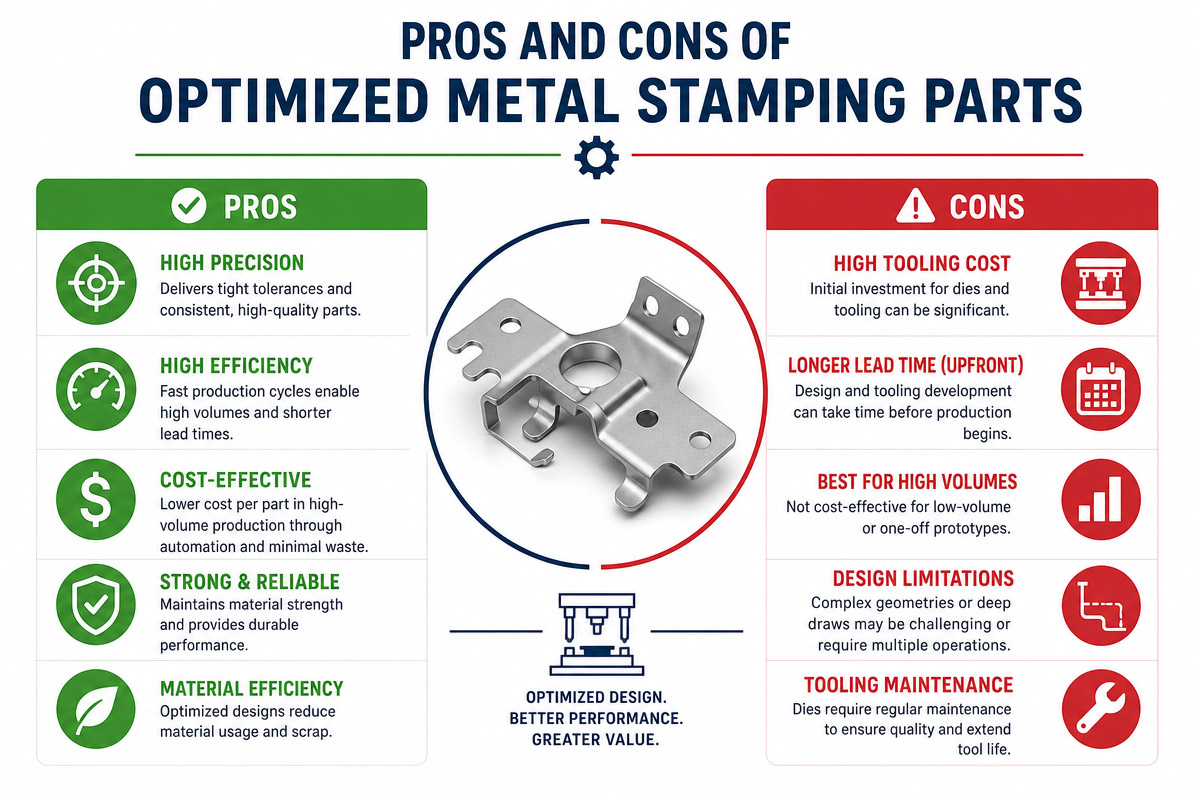
Aby wytwarzać urządzenia o wysokiej wydajności, niezbędna jest optymalizacja każdego elementu tłoczonego metalu używanego do produkcji elektromagnesów. Precyzyjnie tłoczone elementy, takie jak obudowy, jarzma, nabiegunniki, wsporniki montażowe i płyty kołnierzowe, znacząco przyczyniają się do tworzenia obwodu magnetycznego. Chociaż zoptymalizowane tłoczenie metalu ma szereg zalet produkcyjnych i wydajnościowych, to podejście to wiąże się również z pewnymi wyzwaniami.
Zalety zoptymalizowanych części tłoczonych z metalu
10.1 Poprawiona wydajność elektromagnesu
Pierwszą korzyścią płynącą z zastosowania zoptymalizowanych elementów tłoczonych z metalu jest zwiększona wydajność elektromagnesu, ponieważ precyzyjne tolerancje, gładkie powierzchnie styków i wysokiej jakości materiały magnetyczne zmniejszają reluktancję magnetyczną obwodu, umożliwiając tym samym przepływ większego strumienia magnetycznego. W rezultacie wzrastają możliwości przyciągania i reakcji, a także wydajność trzymania urządzenia.
10.2 Spójność jakości produktu
Precyzyjne narzędzia i tłoczenie na matrycach progresywnych gwarantują powtarzalność wymiarów, co pozwala na uzyskanie stabilnego produktu. Ponadto, zastosowanie precyzyjnego tłoczenia zwiększa niezawodność elektromagnesu w takich branżach jak motoryzacja, sprzęt medyczny, automatyka przemysłowa i inteligentne systemy zamykania.
10.3 Niższe koszty produkcji
Chociaż tworzenie precyzyjnych narzędzi jest kosztowne, zoptymalizowane tłoczenie metali znacznie obniża koszty produkcji w przypadku średnich i dużych wolumenów, ponieważ pozwala na zmniejszenie strat materiałowych, skrócenie cyklu produkcyjnego i kosztów robocizny. Co więcej, tłoczenie na matrycach progresywnych jest jedną z najtańszych technik produkcyjnych w produkcji masowej.
10.4 Wydłużona żywotność produktu
Wysokiej jakości elementy tłoczone ograniczają zużycie mechaniczne i wibracje, a także eliminują rozbieżności w trakcie pracy urządzenia dzięki odpowiedniej obróbce powierzchni i krawędziom bez zadziorów.
10.5 Zwiększona wydajność montażu
Dzięki precyzyjnemu tłoczeniu, komponenty pasują do siebie idealnie, co pozwala na szybki montaż elektromagnesów, a także minimalizuje konieczność ręcznej regulacji komponentów, co skraca czas produkcji.
10.6 Wysoka elastyczność projektowania
Dzięki nowoczesnym technologiom tłoczenia metali możliwe jest wytwarzanie części tłoczonych o skomplikowanych kształtach, wzorach otworów, wytłoczeniach i niestandardowych kołnierzach wymaganych do wytworzenia konkretnego elektromagnesu.
Wady zoptymalizowanych części tłoczonych z metalu
10.7 Wysoka początkowa inwestycja w projekt oprzyrządowania
Jedną z głównych wad zoptymalizowanej techniki tłoczenia metali jest stosunkowo wysoki koszt precyzyjnego projektowania narzędzi do tłoczników. Oprzyrządowanie progresywne stanowi dość znaczną inwestycję, zwłaszcza w przypadku elektromagnesów o złożonej konstrukcji. Zazwyczaj jest to jednak rekompensowane niższym kosztem jednostkowym w przypadku średnich i dużych wolumenów produkcji.
10.8 Dłuższy czas rozwoju
Proces projektowania precyzyjnych narzędzi obejmuje takie etapy, jak projektowanie, symulacja, testowanie i walidacja narzędzia. Zajmuje on znacznie więcej czasu niż tradycyjna obróbka mechaniczna czy prototypowanie.
10.9 Brak efektywności ekonomicznej przy niskich wolumenach produkcji
W przypadku małych wolumenów produkcji lub wytwarzania prototypów, zoptymalizowane tłoczenie metalu nie jest najefektywniejszym podejściem. W przypadku małych serii preferowane są techniki produkcji, takie jak obróbka CNC lub cięcie laserowe.
10.10 Potrzeba konserwacji narzędzi
Matryce do tłoczenia zużywają się w trakcie produkcji wielkoseryjnej i wymagają regularnej konserwacji, ostrzenia, a czasem wymiany, aby zachować wymiary i zapobiec powstawaniu zadziorów. W przeciwnym razie jakość produktu z czasem ulega pogorszeniu.
10.11 Ograniczenia materiałowe
Należy pamiętać, że nie każdy materiał nadaje się jednakowo do precyzyjnego tłoczenia ze względu na konieczność specjalistycznej obróbki lub użycia narzędzi.
Rozdział 11: Jak wybrać firmę zajmującą się tłoczeniem metali do swojego projektu elektromagnesu
Wybór dobrej firmy zajmującej się tłoczeniem metali jest kluczowym krokiem w procesie pomyślnego rozwoju wysokowydajnego elektromagnesu. To jakość każdej wyprodukowanej części – od obudowy, ram i jarzm, po bieguny, elementy i wsporniki – będzie decydować o poziomie jego wydajności magnetycznej i trwałości.
Przede wszystkim zwróć uwagę na doświadczenie dostawcy w precyzyjnej produkcji elementów elektromagnetycznych metodą tłoczenia metalu. Tylko firma specjalizująca się w produkcji elektromagnesów może pomóc w uzyskaniu części o odpowiednich wymiarach, materiale magnetycznym i innych cechach niezbędnych do zapewnienia stałej siły naciągu i trwałości.
Kolejną kwestią, którą należy wziąć pod uwagę, jest obecność własnych możliwości. Firmy oferujące projektowanie narzędzi, tłoczenie na prasach postępowych, obróbkę CNC, obróbkę powierzchni, montaż i kontrolę jakości we własnych zakładach mogą zagwarantować wyższą jakość produkcji i krótsze terminy realizacji. Zintegrowana produkcja pomaga szybciej wprowadzać zmiany inżynieryjne na etapie rozwoju produktu.
Kolejną kwestią wartą rozważenia jest doświadczenie dostawcy w zakresie metali. Tylko profesjonalny producent elementów do tłoczenia metali może dobrać najlepszy materiał magnetyczny – stal niskowęglową lub czyste żelazo – zgodnie z wymaganiami konkretnego zastosowania i zaoferować odpowiednią obróbkę powierzchni – cynkowanie, cynkowanie z niklem lub niklowanie, bez wpływu na właściwości magnetyczne.
Kluczowe jest również zwrócenie uwagi na podejście dostawcy do kontroli jakości i procesu produkcyjnego. Staraj się wybierać producentów, którzy wykorzystują najnowocześniejszy sprzęt kontrolny – współrzędnościowe maszyny pomiarowe (CMM), optyczne systemy pomiarowe, oraz przeprowadzają szeroki zakres testów funkcjonalnych. Certyfikaty (np. ISO 9001) stanowią dodatkową gwarancję wysokiej jakości procesu produkcyjnego.
Na koniec ważne jest znalezienie dostawcy, który może zapewnić Ci odpowiedni poziom wsparcia inżynieryjnego – będzie ono obejmować sprawdzenie Twoich rysunków, optymalizację projektów pod kątem produkcji, tworzenie modeli 3D i produkcję prototypów.
Rozdział 12: Często zadawane pytania dotyczące tłoczenia części metalowych
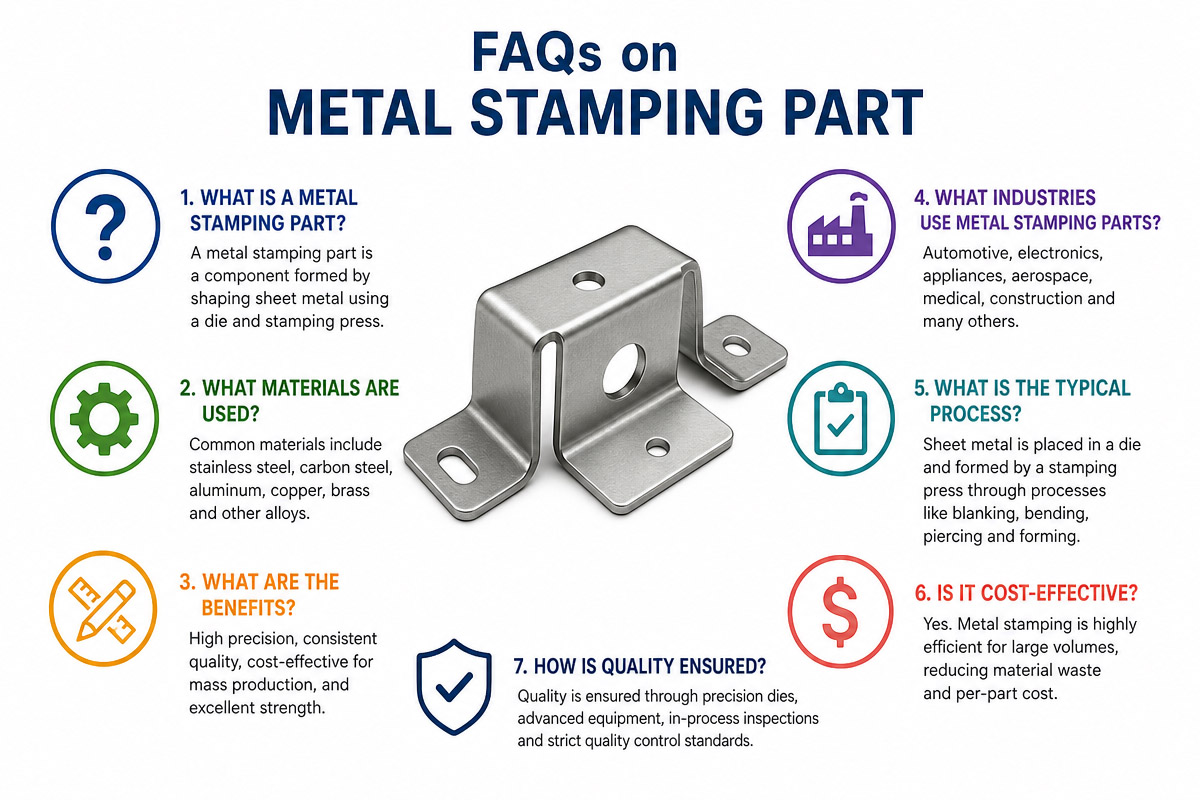
12.1 Jaka jest metalowa część tłoczona w elektromagnesie?
Metalowe elementy tłoczone to precyzyjnie formowane części wytwarzane z metalu za pomocą tłoczników i pras. Tłoczone części elektromagnesu to obudowa, rama, jarzmo, nabiegunnik, zaślepka, płyta kołnierzowa i wsporniki montażowe. Tworzą one obwód magnetyczny i mechanicznie podtrzymują zespół elektromagnesu.
12.2 Jaki wpływ mają części tłoczone z metalu na działanie elektromagnesu?
Na sprawność magnetyczną bezpośrednio wpływają metalowe elementy elektromagnesu, wykonane metodą tłoczenia. Zwiększona reluktancja magnetyczna może być spowodowana niską dokładnością wymiarową, zadziorami, nieprawidłową płaskością lub niewłaściwym doborem materiału. Skutkuje to zmniejszeniem siły magnetycznej, zwiększonym poborem mocy i temperaturą pracy. Wysokiej jakości elementy tłoczone zapewniają maksymalny strumień magnetyczny.
12.3 Jaki materiał jest najlepszy do produkcji metalowych części tłoczonych do elektromagnesów?
Stal niskowęglowa jest powszechnie stosowana ze względu na doskonałą przenikalność magnetyczną i jest ekonomiczna. W przypadku zastosowań o wysokiej wydajności producenci stosują czyste żelazo lub specjalne stopy magnetyczne. W przypadku elektromagnesów prądu przemiennego preferowanym materiałem jest zazwyczaj stal krzemowa, ponieważ zmniejsza straty prądu wirowego.
12.4 Dlaczego kontrola zadziorów jest ważna w tłoczeniu metali?
Zadzior to niewielka, wypukła krawędź powstająca podczas procesu tłoczenia. Te drobne zadziory mogą zwiększyć szczelinę powietrzną między magnesami, utrudniać montaż, uszkadzać izolację cewki i zwiększać tarcie między ruchomymi częściami. Prawidłowa konserwacja narzędzi i kontrola zadziorów to sposoby na zapewnienie spójnych parametrów pracy elektromagnesu.
12.5 Jakie są typowe tolerancje wymagane w przypadku precyzyjnych części tłoczonych z metalu?
W zależności od zastosowania tolerancje mogą się różnić, ale elektromagnesy o wysokiej wydajności często wymagają tolerancji wymiarowych od ±0.02 mm do ±0.05 mm w newralgicznych punktach. Wąskie tolerancje są niezbędne dla prawidłowego montażu, spójnych właściwości magnetycznych i niezawodnego działania.
12.6 Czy powierzchnie platerowane mają wpływ na działanie elektromagnesu?
Tak. Powierzchnie pokryte cynkiem, cynkiem i niklem oraz niklowaniem zapewniają ochronę przed korozją i zwiększają trwałość produktu. Należy jednak kontrolować grubość powłoki, ponieważ zbyt gruba powłoka zmieni wymiary i zmniejszy wydajność magnetyczną.
12.7 Jak poprawić jakość części tłoczonych z metalu dla producentów
Producenci powinni używać precyzyjnych matryc progresywnych, wybierać dobrej jakości materiały magnetyczne, zachowywać tolerancje tłoczenia, w razie potrzeby przeprowadzać obróbkę cieplną, kontrolować zadziory, stosować prawidłowe wykończenia powierzchni i przeprowadzać dokładne kontrole jakości.
12.8 Dlaczego warto współpracować z producentem oferującym tłoczenie metali na miejscu?
Zintegrowany producent, który oferuje rozwój narzędzi, tłoczenie metali, obróbkę CNC, nawijanie cewek, montaż i testowanie pod jednym dachem, może pomóc Ci uzyskać kontrolę nad jakością produktu, skrócić czas realizacji produkcji, zwiększyć elastyczność projektowania i zagwarantować, że każdy element tłoczony z metalu jest zoptymalizowany pod kątem najwyższej wydajności elektromagnesu. Pozwala to również na usprawnienie wsparcia inżynieryjnego dla niestandardowych projektów OEM i ODM.
12.9 Ta sekcja FAQ dotyczy słów kluczowych o dłuższym ogonie, takich jak:
Czym jest część tłoczona z metalu?
Jak części tłoczone z metalu wpływają na wydajność elektromagnesu?
Najlepszy materiał do tłoczenia części metalowych
Tolerancje dla tłoczenia metalu
Kontrola zadziorów w tłoczeniu metali
Precyzyjne tłoczenie metalu za pomocą elektromagnesów
Firma tłocząca metale
niestandardowe tłoczone części metalowe
Inżynierowie, kupcy i specjaliści ds. zaopatrzenia OEM często szukają tych pytań, więc jest bardzo prawdopodobne, że uzyskasz prawidłowe odpowiedzi. To poprawi wydajność SEO.
Rozdział 12: Wnioski
Nie tylko cewka decyduje o działaniu elektromagnesu. Każdy element tłoczony z metalu – od ramy i jarzma, przez nabiegunnik, po wspornik montażowy – odgrywa kluczową rolę w tworzeniu wydajnego obwodu magnetycznego. Prawidłowy dobór materiałów, kontrola zadziorów, obróbka cieplna i ścisła kontrola jakości z wykorzystaniem precyzyjnych narzędzi i ścisłych tolerancji pozytywnie wpływają na siłę magnetyczną, zużycie energii i żywotność.
Wysokiej jakości procesy tłoczenia metalu zapewniają lepszą powtarzalność i wydajność. Producenci, którzy inwestują w tłoczenie metalu, uzyskują lepsze rezultaty dzięki swoim elektromagnesom. Producenci OEM mogą współpracować z partnerem produkcyjnym, aby zoptymalizować każdy tłoczony element oraz poprawić jakość i obniżyć koszty produkcji swoich produktów.
Weilong Intelligent Technology oferuje wewnętrzne usługi tłoczenia metali, rozwoju narzędzi, obróbki CNC, nawijania cewek, montażu i testowania pod jednym dachem. Zintegrowane podejście produkcyjne pozwala nam dostarczać precyzyjnie zaprojektowane, niestandardowe elektrozawory, spełniające wymagania automatyki przemysłowej, systemów motoryzacyjnych, urządzeń medycznych, inteligentnych zamków i wielu innych zastosowań.
Jeśli chcesz udoskonalić swój kolejny projekt elektromagnesu, jednym ze sposobów osiągnięcia wyższej wydajności i niezawodności jest optymalizacja każdej części tłoczonej z metalu.


