

Rozdział 1:Wprowadzenie do tłoczenia metali w motoryzacji
Tłoczenie blach samochodowych odgrywa niezwykle ważną rolę w produkcji samochodów. Wszystkie elementy tłoczone blach samochodowych, od paneli nadwozia, przez wsporniki, płyty wzmacniające, pokrywy akumulatorów, po elementy podwozia, muszą spełniać rygorystyczne kryteria bezpieczeństwa i estetyki. Jakość i trwałość matryc tłoczących gwarantują sukces procesu tłoczenia na wszystkich etapach jego realizacji, od prototypu do produkcji masowej.
Pomimo postępów w symulacji CAE i nowych osiągnięć w nauce o materiałach, wiele firm wciąż tkwi w kosztownej i czasochłonnej pętli: próba -> modyfikacja matrycy -> ponowna próba -> regulacja. Każda zmiana zwiększa koszty oprzyrządowania, wydłuża cykl rozwoju projektu, obciąża potencjał inżynieryjny i obniża ogólną wydajność. W skrajnych przypadkach proces rozwoju trwa kilka miesięcy, co bezpośrednio wpływa na harmonogram wprowadzania na rynek nowego modelu samochodu.
W tym artykule podsumowujemy praktyczne rekomendacje zebrane przez dziesięciolecia pracy w tłoczniach i warsztatach tłoczących w branży motoryzacyjnej. Przedstawiamy cały cykl życia tłocznika, od symulacji układu i CAE, poprzez testowanie, optymalizację, aż po produkcję masową. Zastosowanie się do wskazówek zawartych w tym przewodniku pozwala znacząco zwiększyć szanse na sukces w projektach tłoczenia.
Rozdział 2: Dlaczego tłoczenie metalu w motoryzacji jest ważne
Współcześni producenci samochodów coraz częściej polegają na zaawansowanych materiałach, aby sprostać potrzebom w zakresie oszczędności paliwa i bezpieczeństwa. Do materiałów tych należą:
Stal o wysokiej wytrzymałości (HSS)
Zaawansowane stale o wysokiej wytrzymałości (AHSS)
Ze stali nierdzewnej
Stopy aluminium (seria 5xxx i 6xxx)
Takie zaawansowane materiały pozwalają na uzyskanie doskonałej struktury i lekkości, ale stwarzają trudności produkcyjne w następujących aspektach:
Głębokie tłoczenie – wysokie współczynniki ciągnienia
Kontrola sprężystości – kontrola niestabilności materiału po uformowaniu
Zapobiegaj pęknięciom i rozwarstwianiu się
Kontrola marszczenia – kontrola niestabilności ściskających
- Odporność na zużycie narzędzi – długa żywotność matrycy przy dużym nacisku stykowym
Dlatego też, aby uzyskać powodzenie w tłoczeniu metalu w branży motoryzacyjnej, konieczna jest równowaga pomiędzy:
✔ Umiejętności projektowania – prawidłowe rozmieszczenie pasów, formowanie i projektowanie ścieżek wytłaczania mają kluczowe znaczenie dla zmniejszenia liczby defektów i osiągnięcia dokładności wymiarowej.
✔ Symulacja CAE – zaawansowane programy symulacyjne, takie jak AutoForm, DYNAFORM lub PAM-STAMP, umożliwiają przewidywanie ścieńczenia, płynięcia materiału, marszczenia, pękania i sprężynowania przed próbą w matrycy.
✔ Próba – ostateczny sukces zależy od regulacji związanych z koralikami, ciśnieniem azotu, podkładkami, wkładkami itp. Żadne oprogramowanie nie zastąpi wiedzy eksperckiej.
Rozdział 3: Typowe problemy związane z tłoczeniem metali w motoryzacji
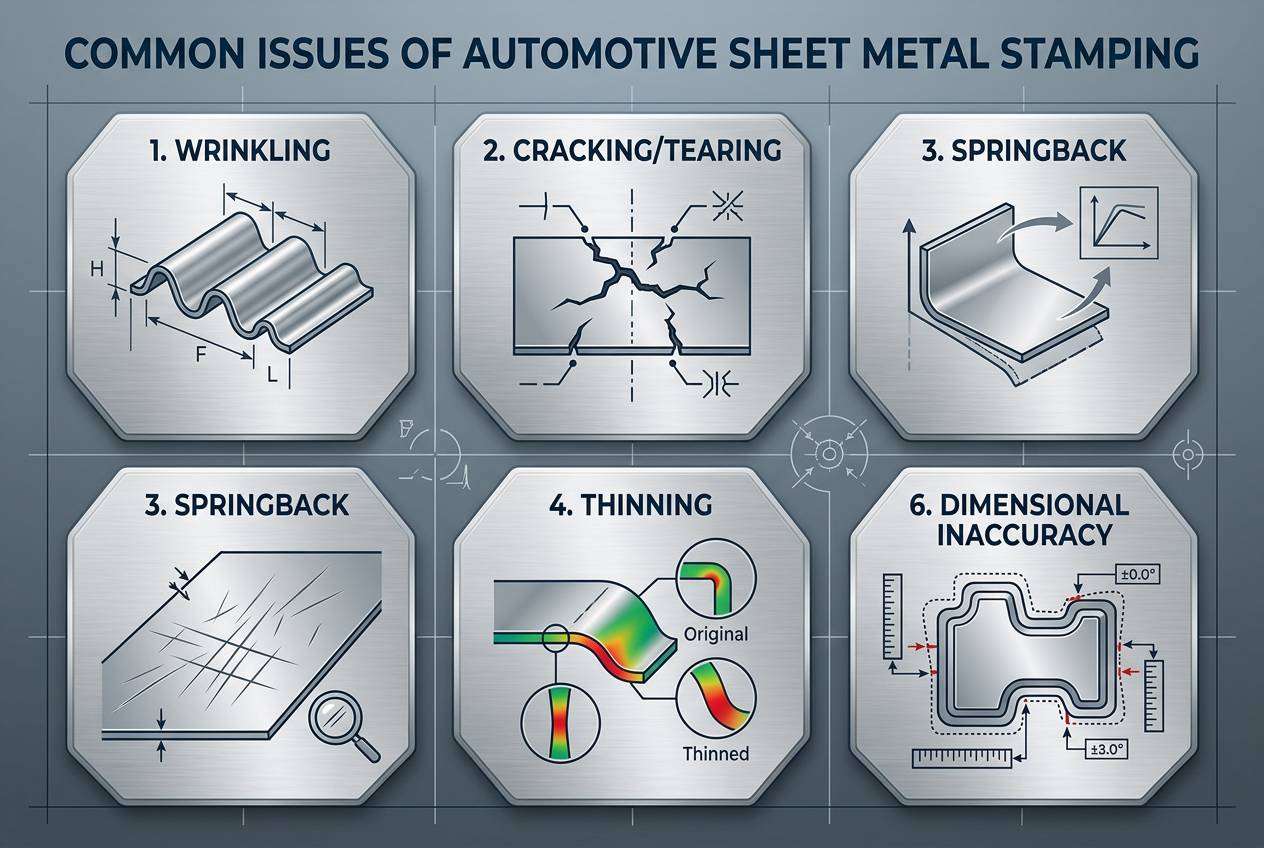
3.1 Zmarszczka
Przyczyny mogą obejmować:
Niewystarczający nacisk docisku zaślepki
Zużyte lub uszkodzone koraliki do ciągnięcia.
Nierównomierne kształtowanie przepływu materiału
Nieprawidłowe wymiary pustego elementu
Solutions:
Zwiększ nacisk dociskacza lub zamontuj głębsze koraliki ciągnące, aby zwiększyć siłę ograniczającą
Modyfikuj geometrię koralików do rysowania (wysokość, szerokość, położenie)
Ulepsz układ pustych miejsc, aby regulować przepływ materiału
Dodatkowe wytłoczenia lub obszary ograniczające
3.2 Pękanie
Powody:
Nadmierne rozrzedzenie poza granice materiału
Zbyt małe narożniki powodują koncentrację naprężeń
Nieprawidłowe wymiary stempla lub formy
Nieskuteczne smarowanie lub niewłaściwe właściwości materiału
Solutions:
Zwiększ promień wykroju R. Dodaj dodatkowe kroki wykonawcze
Zwiększ rozmiar pustego miejsca, aby uniknąć rozciągania
Wyżarzanie pośrednie (szczególnie dla stali nierdzewnej i AHSS)
Zoptymalizuj koraliki do rysowania
Ponad sprężyną powrotną
3.3 Środki zaradcze:
Korekta gięcia na powierzchniach matrycy
Cechy ograniczające, np. żebra
Dodatkowe operacje ponownego uderzenia
Korekta sprężynowania oparta na CAE
zwiększyć siły docisku lub wyciągnąć koraliki, aby wywołać dodatkowe odkształcenia plastyczne
Rozdział 4: Etap projektowania tłoczenia metalu w motoryzacji: Ustanawianie solidnych
Fundamenty
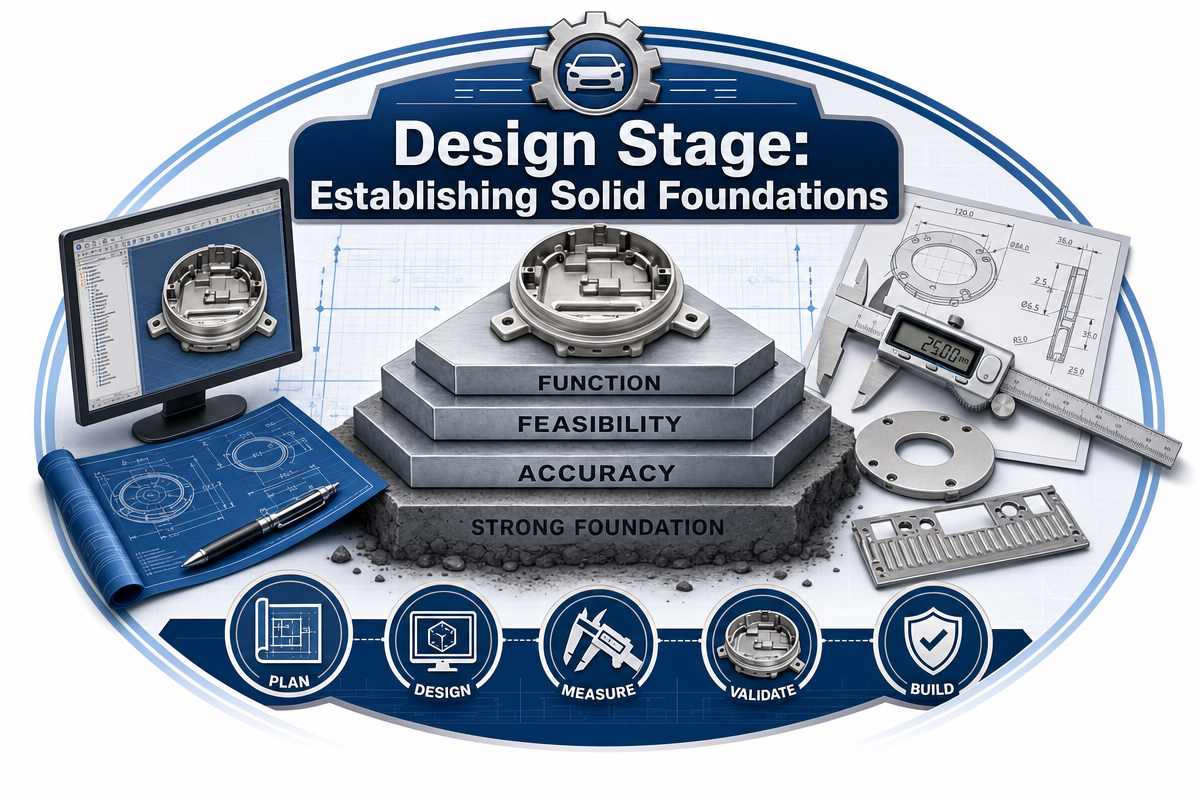
Wskazówka projektowa nr 1: Analiza procesu przed zaprojektowaniem matrycy
Przed rozpoczęciem pracy w oprogramowaniu CAD należy przeprowadzić kompleksową ocenę procesu. Oblicz minimalny współczynnik ciągnienia, długość kołnierza, odległość od krawędzi otworu oraz właściwości materiału. Porównaj z danymi referencyjnymi dla podobnej operacji tłoczenia. Zidentyfikuj obszary problemowe na etapie wstępnym.
Wskazówka projektowa nr 2: Układ pasów i ocena CAE –
Układ paska definiuje sekwencję procesu tłoczenia. Zawsze przeprowadzaj symulację CAE z wykorzystaniem pełnego modelu paska. Przewiduj rozkład materiału, otwory pilotujące i wytrzymałość paska nośnego. Porównaj prognozę pocienienia z wartościami historycznymi.
Wskazówka projektowa nr 3: Puste stacje
Nigdy nie wypełniaj wszystkich stanowisk taśmy operacjami formowania. Wprowadź puste stanowiska do procesu, aby w przyszłości można było dokonać regulacji bez demontażu całej matrycy. Puste stanowiska zapewniają również miejsce na instalację czujnika, systemu odrzucania odpadów i narzędzi pomocniczych.
Wskazówka projektowa nr 4: Projekt podnośnika
Niezawodne podnośniki są kluczowymi elementami tłoczników progresywnych. Używaj podnośnika z odpowiednią siłą i skokiem, aby usunąć wszystkie uformowane elementy. Nigdy nie używaj małych podnośników o niewystarczającej sile sprężyny. Upewnij się, że mają one wystarczającą przestrzeń do przeniesienia do następnej stacji na linii zasilającej.
Wskazówka projektowa nr 5: Wybór materiału matrycy i wykończenie powierzchni
Dopasuj materiały do wielkości produkcji. Żeliwo lub stal hartowana mogą wystarczyć do produkcji prototypów w ograniczonych partiach. Do tłoczenia stali AHSS w dużych ilościach stosujemy stale premium, takie jak DC53, 1.2379 lub stale proszkowe. Wykończenie obejmuje powlekanie PVD, obróbkę powierzchni TD lub azotowanie.
Wskazówka projektowa nr 6: Wkładki
Zapewnij wymienność krytycznych powierzchni wkładek formujących. Zastosowanie wkładek umożliwia szybką regulację matrycy za pomocą podkładek lub szlifowania. Sama wymiana wkładek pozwala zaoszczędzić 30-50% czasu potrzebnego na regulację matrycy. Ponadto, wkładki eliminują zadrapania na całych powierzchniach matrycy podczas procesu regulacji.
Etap próbny: polerowanie kostki
Wskazówka projektowa nr 7: Sprężyny azotowe –
Sprężyny azotowe należy stosować ostrożnie. Zbyt wysokie ciśnienie jest szkodliwe dla narzędzi. Używaj tylko ilości niezbędnej do wykonania zadania i zapisuj dokładne wartości w dzienniku narzędzi. Zbyt wysokie ciśnienie przyspiesza zużycie matryc i może powodować pęknięcia.
Wskazówka projektowa nr 8: Środki ostrożności przy pierwszej próbie –
Rozpocznij próby matrycy przy najniższych możliwych prędkościach prasy i ciśnieniu azotu. Ustaw wyłączniki krańcowe lub ogranicznik mechaniczny, aby zapobiec nadmiernemu przesuwowi. Uważnie obserwuj każdą operację przy niskich prędkościach i nasłuchuj nietypowych dźwięków. Nawet niewielki błąd przy dużej prędkości może uszkodzić matrycę w ciągu kilku sekund.
Wskazówka projektowa nr 9: Test kontroli czerwonego ołowiu
Test styku z minią ołowianą (lub niebieską maszynową) to szybki i niezawodny sposób sprawdzenia powierzchni styku matryc. Nałóż cienką warstwę minii ołowianej na stempel, zamknij matryce pod wysokim ciśnieniem i obserwuj przeniesienie na blok matrycy. Staraj się uzyskać styk na 70-80% powierzchni formującej. Ostre krawędzie wskazują na potencjalny czynnik podnoszący naprężenia.
Wskazówka projektowa nr 10: Kryteria pomiaru CMM
Przed pierwszą procedurą próbną należy sporządzić pisemny protokół dla współrzędnościowych maszyn pomiarowych (CMM). Określ wymiary, liczbę części w cyklu pomiarowym oraz tolerancje. Zmierz części w warunkach swobodnych i ograniczonych, symulując przyszły montaż. Wyniki pomiarów są następnie porównywane z prognozą sprężynowania CAE.
Wskazówka projektowa nr 11: Walidacja próbki dla klienta
Nie czekaj, aż matryca będzie działać idealnie. Wyślij klientowi próbki wcześniej, aby zweryfikował priorytety. Czasami mała próbka wystarczy do uzgodnienia priorytetów i przyszłego planu działania.
Rozdział 5: Tłoczenie metali w motoryzacji Specjalna technologia formowania i materiały
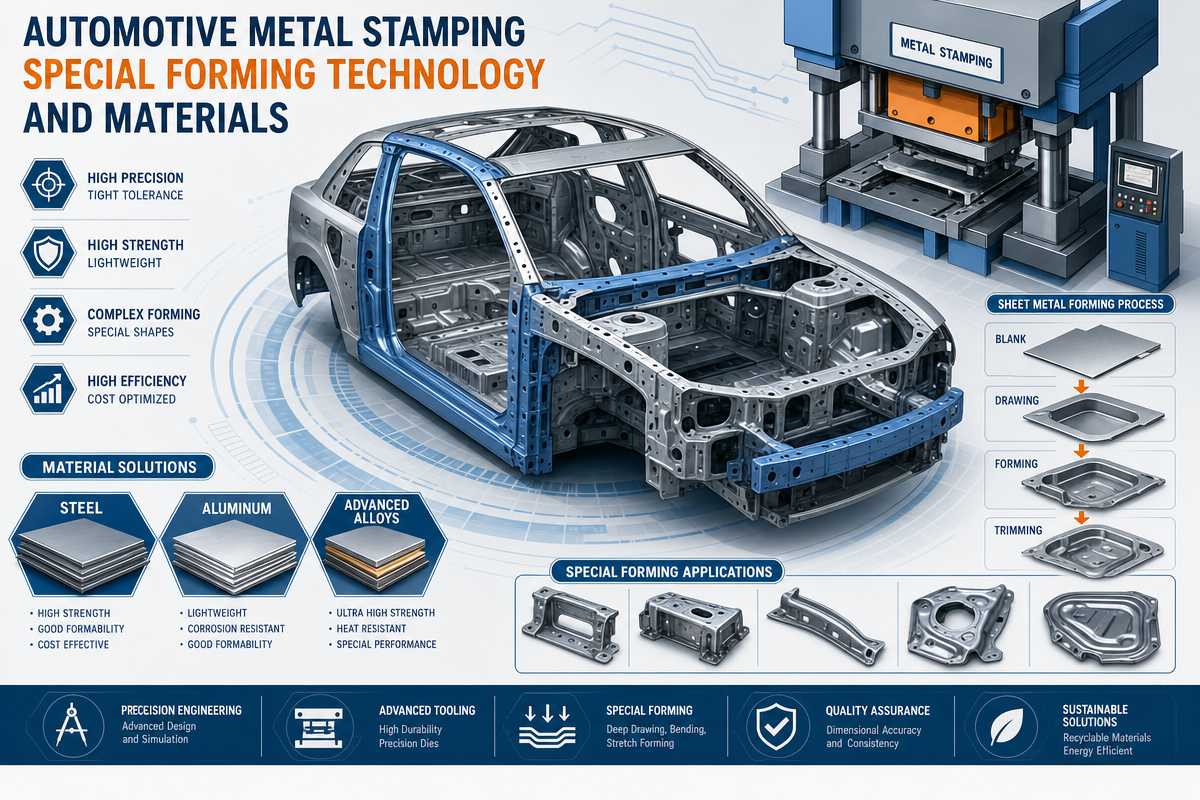
Wskazówka projektowa nr 12: Tłoczenie blach samochodowych ze stali AHSS (zaawansowanej stali o wysokiej wytrzymałości)
Stal AHSS znacznie różni się od zwykłej stali. Główne różnice to duże promienie gięcia, większy prześwit między matrycami, wyższe ciśnienie azotu oraz polerowane powierzchnie w celu zmniejszenia tarcia. Sprężynowanie jest 2-3 razy większe. Należy wziąć te czynniki pod uwagę przy projektowaniu matrycy.
Wskazówka projektowa nr 13: Tłoczenie metalu samochodowego za pomocą papieru ściernego
Aby zdiagnozować rozkład naprężeń na powierzchni, należy wykonać test papierem ściernym. Wykonaj rysunek próbny gruboziarnistym papierem ściernym (o gradacji 60-80). Podczas odkształcania papier ścierny rysuje powierzchnię matrycy, odsłaniając obszary o największym naprężeniu. Tani i wysoce niezawodny.
Wskazówka projektowa nr 14: Kolejność korekcji gięcia
Aby skorygować gięcie, należy postępować zgodnie z określoną kolejnością. Najpierw należy określić grubość i twardość materiału, następnie luz między matrycami, a na końcu wyregulować kąt stempli. Przed jakąkolwiek regulacją bloku matrycy należy sprawdzić te podstawowe informacje. Wiele „problemów z matrycą” wynika w rzeczywistości z materiału lub prasy.
Wskazówka projektowa nr 15: Tłoczenie metalu w motoryzacji Procedura regulacji podkładek
Używaj precyzyjnych podkładek o grubości 0.05, 0.1 i 0.2 mm do precyzyjnej regulacji pod płytkami lub za płytkami formującymi. Zawsze dokumentuj wszystkie czynności związane z podkładkami w dzienniku narzędzi. Nigdy nie stosuj więcej niż trzech podkładek w jednym miejscu, ponieważ mogą one ulec nierównomiernemu odkształceniu. Aby uzyskać ostateczne rozwiązanie, przeszlifuj powierzchnię płytek.
Wskazówka projektowa nr 16: Tłoczenie blach samochodowych z powłoką ze stali nierdzewnej
Aby uniknąć zatarć, na powierzchnie formujące należy nałożyć powłoki z azotku tytanu i glinu (TiAlN), azotku glinu i chromu (AlCrN) lub azotku chromu (CrN). Należy stosować smary do ciągnienia o wysokiej lepkości i polerowanym wykończeniu powierzchni (Ra < 0.2 µm). Do prób należy również stosować środki przeciwzatarciowe na bazie niklu.
Rozdział 6: Szczegóły dotyczące produkcji i przetwarzania
Wskazówka 17 Tłoczenie blach samochodowych Zarządzanie materiałami
Przechowuj surowe kręgi w kontrolowanych warunkach środowiskowych, aby zapobiec utlenianiu i degradacji środków smarnych. Rejestruj partie materiału i certyfikaty do badań mechanicznych. Często nieoczekiwane pęknięcia zdarzają się z powodu wadliwego kręgu. Sprawdź przychodzący materiał pod kątem tolerancji grubości, stanu krawędzi i stanu naprężenia.
Wskazówka 18 Systemy czujników i obsługa złomu
Użyj czujników do monitorowania zacięć, awarii mechanizmu wyrzucającego wypraski i zanieczyszczenia matrycy. W przypadku matryc progresywnych, sprawdź, czy odpady nie są blokowane podczas ponownego cięcia. Zsyp odpadów musi być nachylony (kąt >30°) i posiadać otwory do czyszczenia. Jeden odpad może uszkodzić wiele innych stanowisk.
Wskazówka 19 Tłoczenie blach samochodowych Optymalna kolejność wykrawania
Zawsze staraj się wykonać wykrawanie przed jakimkolwiek formowaniem, jeśli konieczne jest wycięcie otworów blisko uformowanego konturu. Wykrawanie postformingowe wymaga bardziej złożonych kątów i powoduje większe zadziory. W przeciwnym razie, jeśli wykrawanie nie może być oddzielone od formowania, użyj wykrojnika sferycznego lub schodkowego.
Wskazówka 20 Tłoczenie metali w motoryzacji metodą precyzyjnego wykrawania
Precyzyjne wykrawanie zapewnia czyste kontury cięcia z pełnym ścinaniem bez żadnych pęknięć. Tradycyjne precyzyjne wykrawanie wymaga użycia specjalnych pras tłoczących, ale obecnie wiele matryc progresywnych zapewnia odpowiednik precyzyjnego wykrawania z minimalnymi luzami (do 1% grubości), wgłębnikami w kształcie litery V i stemplami.
Wskazówka 21 – Wtórne podejścia korygujące
W przypadku, gdy optymalizacja matrycy nie przyniesie oczekiwanych rezultatów, należy rozważyć dodatkowe opcje: poziomowanie wałkiem w celu uzyskania płaskiej powierzchni, wybijanie w celu ustawienia grubości oraz zastosowanie dobijaków do ostatecznego dopasowania konturu. Czasami optymalne podejście wykracza poza możliwości oryginalnej formy.
Rozdział 7: Stabilność tłoczenia metali w produkcji masowej w przemyśle motoryzacyjnym
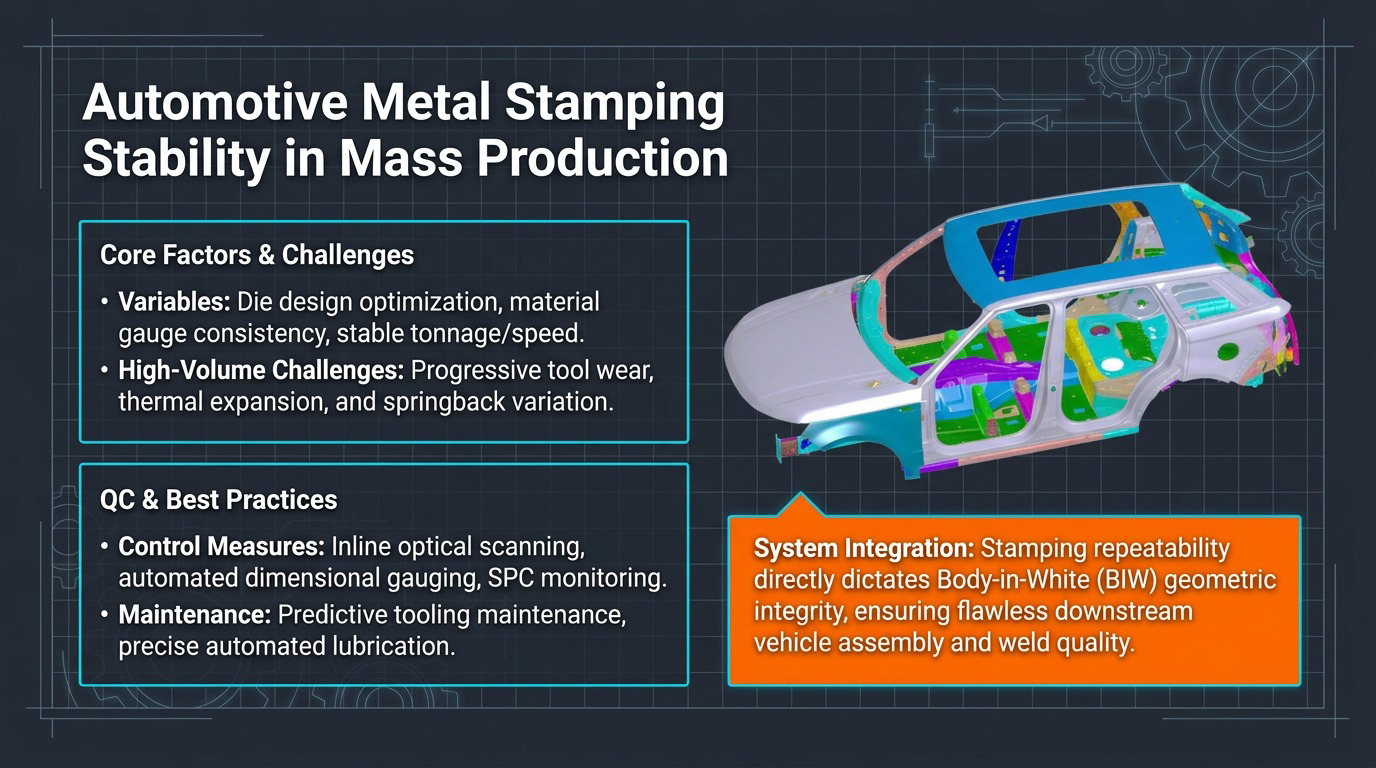
Wskazówka 22 – Tłoczenie metali w motoryzacji Monitorowanie żywotności narzędzi
Monitoruj żywotność narzędzi, wykorzystując liczbę suwów między przeostrzeniami i trendy zużycia narzędzi. Typowy odstęp między przeostrzeniami matryc tłoczących AHSS o dużej wydajności wynosi od 50 000 do 200 000 suwów. Wykorzystaj zebrane informacje, aby z wyprzedzeniem zaplanować przestoje zapobiegawcze, zamiast czekać na nagłe wypadki.
Wskazówka 23 – Planowany program konserwacji tłoczenia blach samochodowych
Sporządź listę regularnych czynności konserwacyjnych, które obejmują: czyszczenie otworów i zsypów na odpady, sprawdzanie sprężyn azotowych pod kątem spadków ciśnienia, inspekcję sworzni i tulei prowadzących oraz kontrolę wartości momentu obrotowego wszystkich wkładek. Prawidłowo konserwowana matryca jest w stanie stale przewyższać zoptymalizowaną matrycę w stanie zużycia.
Wskazówka 24 – Sprawdzanie sprężyn azotowych
Po długotrwałym użytkowaniu sprężyn azotowych ciśnienie ma tendencję do spadku z powodu zużycia uszczelek. Co miesiąc sprawdzaj ciśnienie wstępne za pomocą specjalnie zaprojektowanego manometru. Wymieniaj wszystkie sprężyny, w których spadek ciśnienia przekracza 10%. Jedna uszkodzona sprężyna azotowa powoduje asymetrię formowania lub nagłe odchylenia konturu elementu.
Wskazówka 25 – Statystyczna kontrola procesu (SPC)
Stosuj statystyczną kontrolę procesu, aby monitorować trendy w wymiarach krytycznych podczas procesu próbnego. Zapisuj wyniki pomiarów po każdych 50–100 cyklach. Zwróć uwagę na trendy, takie jak wzrost sprężynowania (z powodu zużycia matrycy) lub wszelkie nagłe zmiany (z powodu luźnych wkładek lub różnicy w gatunku materiału).
Wskazówka 26 – Wsparcie symulacji CAE w produkcji
Zapisz wszystkie symulacje wykonane podczas projektowania matrycy. Wykorzystaj symulację CAE w produkcji do rozwiązywania problemów: porównaj rzeczywiste części formowane z symulacją. Możliwe jest przeprowadzenie różnych analiz typu „co by było, gdyby”, takich jak użycie wykrojów o nowych kształtach, różnych współczynnikach smarowania i prędkościach prasy, przy użyciu nowoczesnej technologii CAE.
Wskazówka 27 – System zarządzania tłoczeniem metali w motoryzacji
Dokumentuj wszystkie cenne doświadczenia z testów, korekt i usprawnień procesów w bazie danych. W wielu warsztatach tłocznikowych doświadczenie zdobyte podczas rozwoju jest przechowywane wyłącznie w rękach inżynierów. Wnioski z rozwoju różnych produktów gromadzone są w ustrukturyzowanym systemie zarządzania wiedzą.
Rozdział 8: FAQ (najczęściej zadawane pytania)
8.1 Czym jest tłoczenie blach samochodowych?
Tłoczenie blachy samochodowej to proces produkcyjny polegający na formowaniu płaskich arkuszy metalu za pomocą matryc i pras w takie komponenty pojazdu, jak panele nadwozia, wsporniki, szyny konstrukcyjne i obudowy akumulatorów.
8.2 Jakiego rodzaju materiały są używane do tłoczenia w branży motoryzacyjnej?
Do tłoczenia w przemyśle motoryzacyjnym stosuje się zazwyczaj stal miękką, stal o wysokiej wytrzymałości (HSS), stal o zaawansowanej wytrzymałości (AHSS), stal nierdzewną oraz stopy aluminium (gatunki 5xxx i 6xxx).
8.3 Dlaczego symulacja CAE jest ważna w procesie tłoczenia?
Symulacja CAE przewiduje potencjalne problemy związane z pękaniem, marszczeniem, sprężynowaniem i płynięciem materiału, co pozwala zaoszczędzić do 30-50% czasu i pieniędzy potrzebnych na testy.
8.4 Gdzie pojawiają się zmarszczki podczas głębokiego tłoczenia blach samochodowych?
Zazwyczaj zmarszczki są związane ze zbyt małą siłą docisku formy, złą konstrukcją ściegu formierskiego, nadmiernym przepływem materiału lub niezrównoważoną geometrią formowania.
8.5 Jak uniknąć pęknięć podczas tłoczenia metalu w przemyśle motoryzacyjnym?
Można temu zapobiec poprzez stosowanie większych promieni w narożnikach, wstępne formowanie, wyżarzanie materiałów, odpowiedni kształt wykroju i regulację wytłoczek.
8.6 Jaki jest zalecany stosunek rozcieńczania?
Generalnie nie powinno być wyższe niż 25%. W przypadku głębokiego tłoczenia części ze stali nierdzewnej z dalszym wyżarzaniem dopuszczalne jest nawet 40%.
8.7 Dlaczego warto stosować wkładki regulowane?
Zastosowanie wkładek regulowanych pozwala na szybkie dostosowanie wymiarów na etapie prób i produkcji, co pozwala obniżyć koszty narzędzi i zapobiega wymianie całego matrycy.
8.8 Na czym polega proces wykrawania dokładnego?
Wykrawanie precyzyjne to proces precyzyjnego tłoczenia, który nie powoduje prawie żadnego luzu (mniej niż 1%), dzięki czemu możliwe jest idealne ścinanie z doskonałą dokładnością wymiarową bez konieczności wykonywania operacji wtórnych.
8.9 Jak wydłużyć żywotność matrycy?
Obejmuje to stosowanie najwyższej jakości stali narzędziowej, nakładanie powłok PVD lub TiD, planową konserwację, regularne ostrzenie i skuteczne smarowanie.
8.10 Jak skrócić czas trwania okresu próbnego?
Dzięki połączeniu symulacji CAE, optymalnych układów pasków, regulowanych wkładek i szczegółowych zapisów próbnych czas projektowania matrycy ulega skróceniu o 30–50%.
Rozdział 9: Podsumowanie tłoczenia metali w motoryzacji
Technologia tłoczenia metali w motoryzacji to wysoce wyspecjalizowana dziedzina, łącząca w sobie wiele aspektów nauki o materiałach, projektowania narzędzi, symulacji CAE oraz wieloletnie doświadczenie praktyczne w produkcji. Rozwój samochodów elektrycznych i zaawansowanych materiałów pozwala technologii tłoczników w kierunku precyzji i trwałości.
Ciągła pętla projektowania → testowania → analizy → optymalizacji → produkcji pomaga zwiększyć odsetek akceptowanych matryc, przyspieszyć proces ich rozwoju oraz uzyskać wydajną i rentowną produkcję masową. Wszystkie trzydzieści przedstawionych wskazówek zostało pomyślnie przetestowane na rzeczywistych matrycach i dowodzi swojej skuteczności. Wystarczy je konsekwentnie stosować, dokumentować i stale ulepszać swoje procesy.

