

Rozdział 1. Co to jest stal nierdzewna CNC obróbka mechaniczna?
Obróbka CNC stali nierdzewnej jest uważana za proces produkcyjny ubytkowy, w którym do obróbki stali nierdzewnej stosuje się maszyny sterowane komputerowo.
Najpierw inżynier projektuje cyfrowy model 3D. Następnie oprogramowanie CAM konwertuje projekt na kod czytelny dla maszyny. Narzędzia skrawające są następnie przesuwane przez komputer z dokładnością do mikronów. Instrukcje przekazywane maszynom są również cyfrowe, dzięki czemu powtarzające się operacje są wykonywane automatycznie, a odchylenia występujące podczas obróbki skrawaniem są eliminowane.
Rozdział 2. Trzy główne procesy obróbki CNC stali nierdzewnej
Frezowanie CNC
W tym procesie wykorzystywane są frezy obrotowe. W obrabianym przedmiocie powstają złożone kształty, rowki i otwory. Obróbka części niecylindrycznych odbywa się tą metodą.
Toczenie CNC
Obrabiany przedmiot jest obracany, a narzędzie skrawające pozostaje nieruchome. Następnie narzędzie skrawające obraca się względem przedmiotu obrabianego, nadając mu pożądany kształt. Obróbka tą metodą jest przeznaczona wyłącznie do części cylindrycznych.
Wiercenie CNC
W obrabianym przedmiocie wierci się otwory. Metodę tę często łączy się z frezowaniem lub toczeniem.
Rozdział 3. Gatunki stali nierdzewnej do obróbki CNC
Wybór gatunku jest uważany za najważniejszy aspekt w każdym procesie obróbki skrawaniem, zwłaszcza w przypadku stali nierdzewnej.
Dostępnych jest pięć rodzajów stali nierdzewnej, a każdy gatunek charakteryzuje się inną obrabialnością.
3.1 austenityczna stal nierdzewna
Rodzina stali nierdzewnych austenitycznych charakteryzuje się niemagnetycznością, wysoką odkształcalnością i wysoką odpornością na korozję. Około 70% całkowitej produkcji stali nierdzewnej to stal austenityczna.
Główne składniki stopowe: Chrom, nikiel, mangan, molibden
Kluczowe właściwości: spawalność, formowalność, odporność na korozję
| Stopień | Polecane aplikacje | Notatki dotyczące obrabialności |
| 303 | Części o dużej objętości i złożone | Dodatek siarki umożliwia swobodną obróbkę mechaniczną; dopuszczalne jest obniżenie odporności na korozję. |
| 304 / 304L | Komponenty ogólnego przeznaczenia | Doskonała równowaga pomiędzy wytrzymałością a odpornością na korozję; skład 18/8 |
| 316 | Środowiska morskie i chemiczne | Molibden zapewnia doskonałą odporność na wżery |
| 321H | Części silnika wysokotemperaturowego | Stabilizacja tytanem zapobiega wytrącaniu się węglików. |
| 309S | Ciągła ekspozycja na wysokie temperatury | Wysoka zawartość chromu zapobiega utlenianiu |
3.2 Stal nierdzewna ferrytyczna
Właściwości magnetyczne w połączeniu z wysoką przewodnością cieplną sprawiają, że ferrytyczne stale nierdzewne są atrakcyjne. Obróbka cieplna nie jest możliwa, dlatego oczekuje się mniejszej wytrzymałości w porównaniu ze stalami austenitycznymi. Skrawalność jest stosunkowo łatwa.
Klasy powszechne – 405, 409, 430, 442
Typowe zastosowania – elementy wykończeniowe samochodów, osprzęt morski, elementy dekoracyjne
3.3 Duplex Stal nierdzewna
Połączenie faz austenitycznej i ferrytycznej w mikrostrukturze jest charakterystyczne dla tych stali. Zapewniają one wyjątkową wytrzymałość i doskonałą odporność na korozję.
Klasy powszechne – 2205, 2507 (super duplex), 2304
Typowe zastosowania – przetwórstwo chemiczne, budownictwo morskie, zastosowania o dużym naprężeniu
3.4 Stal nierdzewna martenzytyczna i utwardzana wydzieleniowo
Stale te, poddane obróbce cieplnej, charakteryzują się wysoką wytrzymałością i odpornością na zużycie. Stale PH i martenzytyczne charakteryzują się odpowiednio niską i wysoką zawartością węgla. Stale PH są utwardzane wydzieleniowo, co nie wpływa negatywnie na odporność na korozję.
Gatunki martenzytyczne – 410, 420, 440A
Klasy PH – 17-4 PH, 17-7 PH, A-286
Typowe zastosowania – sztućce, zawory, instrumenty chirurgiczne, części lotnicze
Rozdział 4. Zalety obróbki CNC stali nierdzewnej
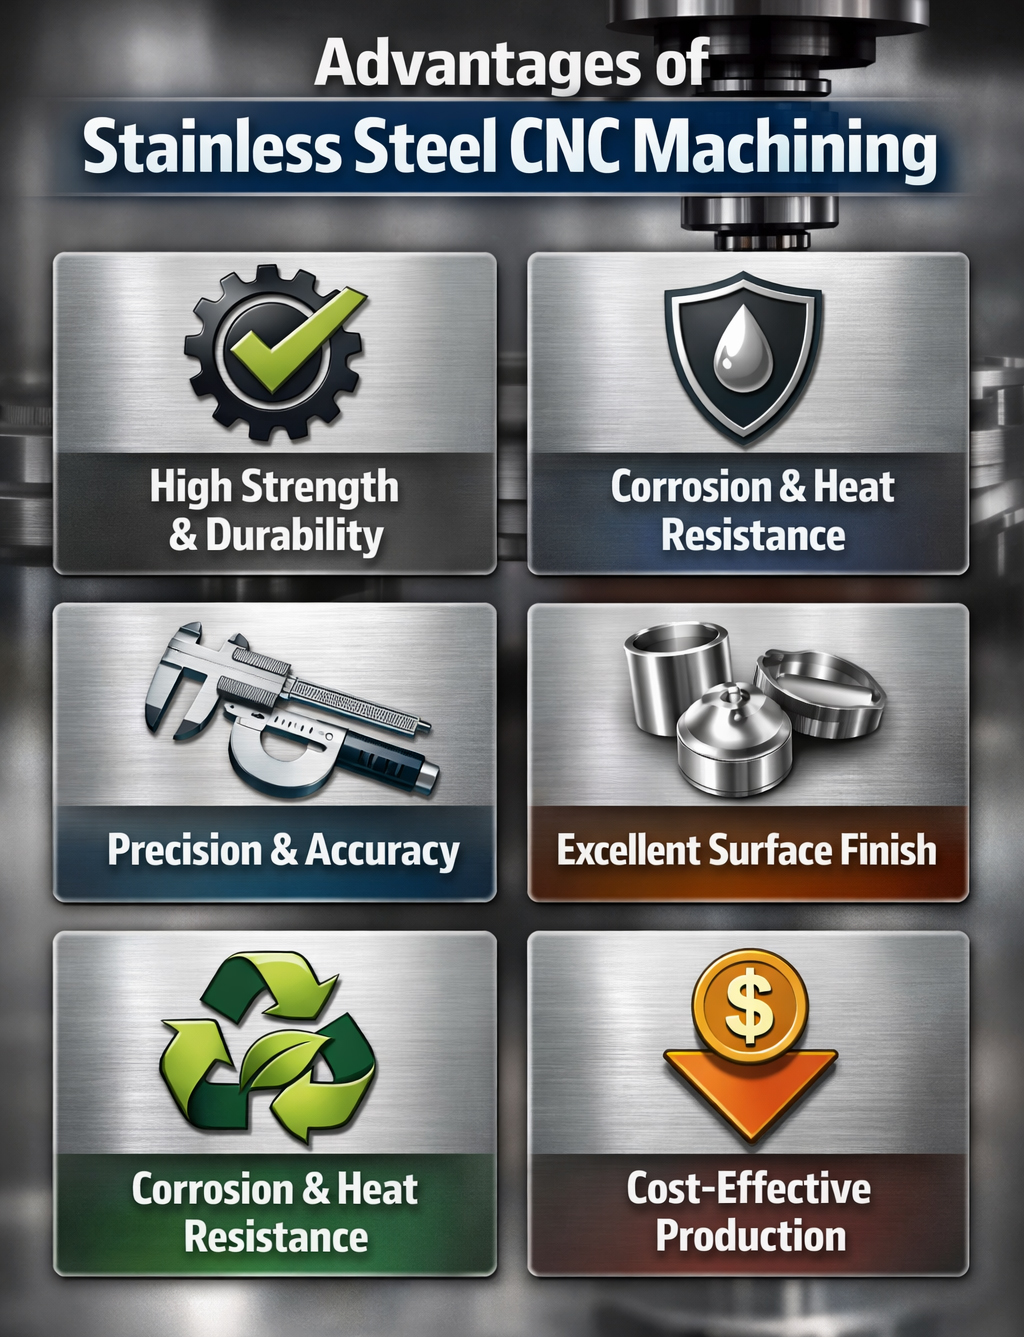
Gwarantowana odporność na korozję. Zawartość chromu reaguje z tlenem, a powierzchnia ulega samonaprawie.
Możliwość produkcji jest wszechstronna. Istnieje wiele rodzajów materiałów, które można obrabiać mechanicznie, więc inżynierowie mogą wybrać te, które są dla nich najbardziej odpowiednie.
Osiągalna jest wysoka wytrzymałość na rozciąganie. Pierwiastki zawarte w tych stopach, takie jak chrom, nikiel, tytan i molibden, nadają tym stalom wysokie właściwości mechaniczne.
Wykończenie powierzchni pozostanie atrakcyjne. Wysoka zawartość chromu sprawi, że połysk będzie trwały. Powłoka galwaniczna nie jest wymagana.
Zachowana jest tolerancja kriogeniczna. Gatunki takie jak 304L charakteryzują się ciągliwością i wytrzymałością w temperaturach poniżej zera. Minimalizowane jest również kruche pękanie.
Rozdział 5. Typowe wyzwania i rozwiązania inżynieryjne
Wyzwanie 1: Akumulacja ciepła
Niska przewodność cieplna to cecha stali nierdzewnej. Ciepło jest zatrzymywane w strefie skrawania. W rezultacie zużycie narzędzia lub odkształcenie przedmiotu obrabianego następuje przedwcześnie.
✅ Rozwiązanie: Zaleca się stosowanie chłodziw na bazie oleju. Dodatkowo zaleca się umiarkowane prędkości skrawania i ostre geometrie narzędzi. W przypadku stwierdzenia przegrzania, obróbkę należy przerwać, a system pozostawić do ostygnięcia przed przystąpieniem do badania.
Wyzwanie 2: Formowanie wiórów
Podczas obróbki CNC elementów ze stali nierdzewnej powstają długie i włókniste wióry. W rezultacie istnieje ryzyko zaplątania się narzędzia, pogorszenia jakości powierzchni oraz przegrzania narzędzia.
✅ Rozwiązanie: Zaleca się stosowanie wysokociśnieniowych systemów chłodzenia. Dodatkowo zaleca się stosowanie łamaczy wiórów. Zaleca się również stosowanie ostrych geometrii narzędzi, które ograniczają ilość wiórów powstających podczas obróbki.
Wyzwanie 3: Utwardzanie przez obróbkę
Podczas obróbki CNC elementów ze stali nierdzewnej następuje utwardzanie zgniotowe. W rezultacie kolejne etapy obróbki stają się trudne.
✅ Rozwiązanie: Zalecane jest frezowanie współbieżne. Dodatkowo zaleca się stałą prędkość posuwu. Zaleca się również, aby narzędzie nie ocierało się, lecz cały czas skrawało obrabiany przedmiot.
Wyzwanie 4: Zużycie narzędzi i koszty
Podczas obróbki części ze stali nierdzewnej metodą CNC wymagane są wysokiej jakości narzędzia. Wynika to z twardości stali nierdzewnej. W rezultacie koszty narzędzi są nieuchronnie wyższe.
✅ Rozwiązanie: Powłoka i geometria narzędzia muszą być dopasowane do rodzaju stali nierdzewnej. Dodatkowo zaleca się ostrość narzędzia. Należy również zoptymalizować parametry obróbki i zapewnić odpowiednie chłodzenie narzędzia.
[Dostępne są również inne środki zapobiegawcze utrudniające hartowanie.
Rozdział 6. Zastosowania przemysłowe Obróbka CNC ze stali nierdzewnej
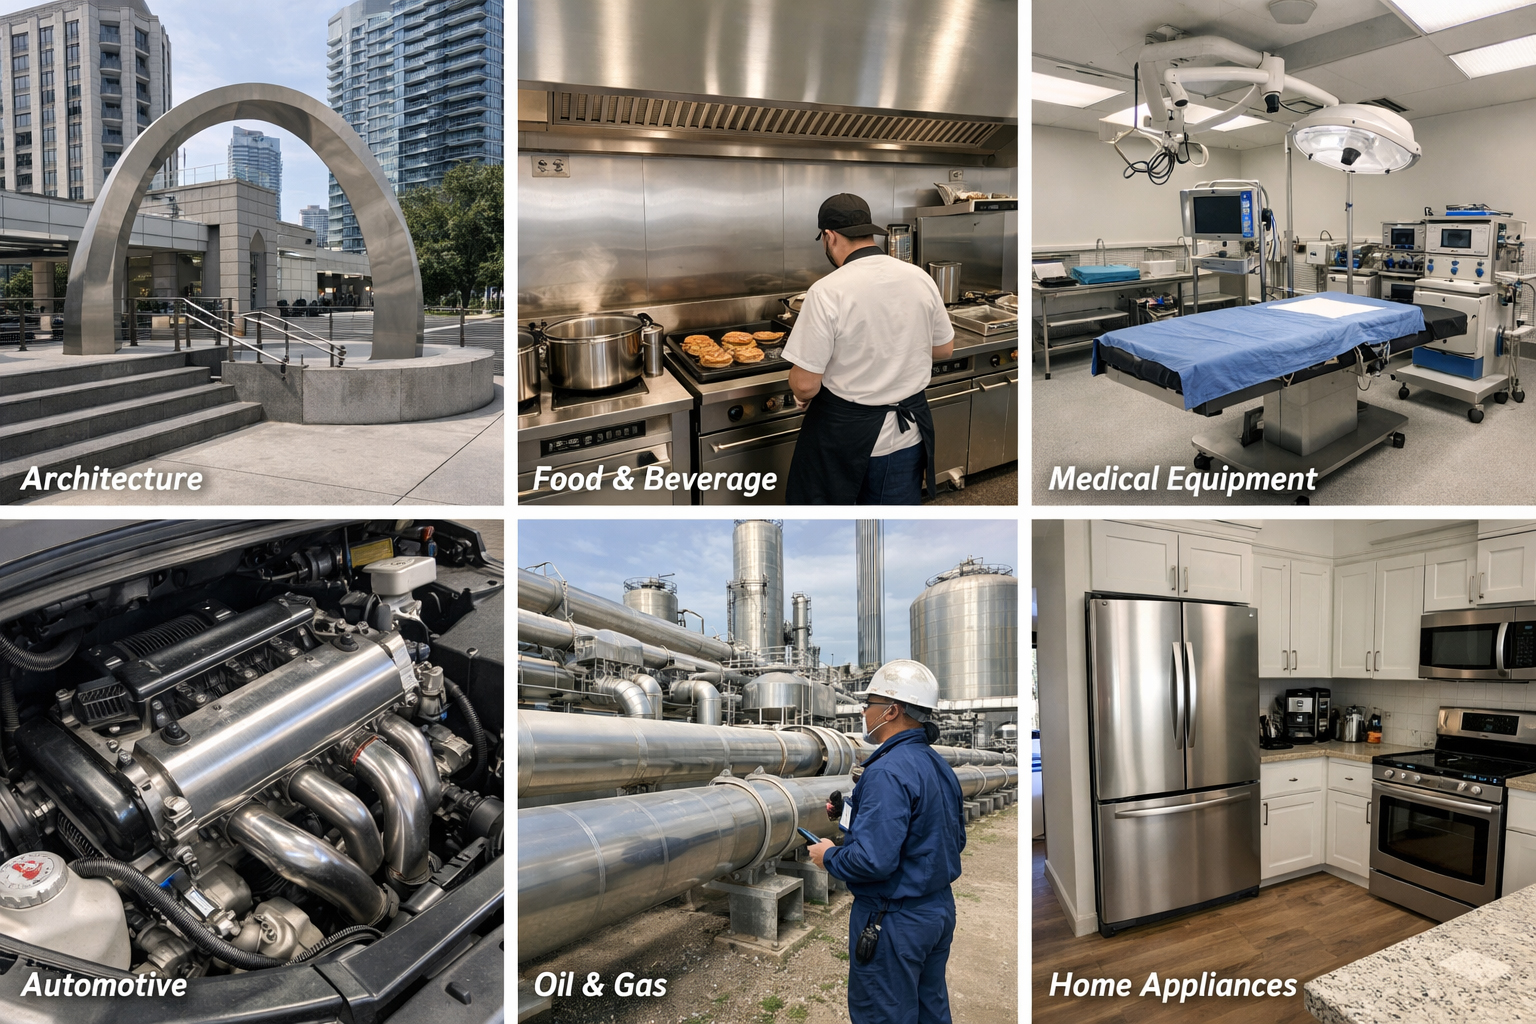
Dostępnych jest ponad 150 gatunków stali nierdzewnej. Dlatego obróbka CNC stali nierdzewnej jest stosowana w każdej branży produkcyjnej.
Przemysł motoryzacyjny
Produkowane są osie, wały, układy wydechowe, elementy silników i przewody hamulcowe.
Przemysł sprzętowy
Produkowane są zawiasy, elementy złączne, przekładki, koła precyzyjne i wsporniki montażowe.
Przemysł lotniczy
Produkowane są podwozia, tuleje, zaciski i okucia konstrukcyjne.
Przemysł morski
Śruby napędowe, wały napędowe, osprzęt montażowy i elementy mocujące kadłub są wykonane ze stopów odpornych na korozję.
Sektor medyczny
Instrumenty chirurgiczne, kleszcze, urządzenia podwiązujące, cewniki i urządzenia wszczepialne są precyzyjnie wykonane z biokompatybilnych stopów.
Rozdział 7. Często zadawane pytania
P1: Jaki gatunek stali nierdzewnej jest najłatwiejszy w obróbce?
Stal nierdzewna A1: 303 jest uznawana za gatunek o największej obrabialności. Dodatek siarki poprawia formowanie wiórów i zmniejsza siły skrawania. Odporność na korozję jest nieco ograniczona. Jednak w przypadku złożonych komponentów produkowanych na dużą skalę, kompromis ten jest uznawany za opłacalny.
P2: Czy stal nierdzewna nadaje się do obróbki cieplnej po obróbce CNC?
A2: Gatunki martenzytyczne i utwardzane wydzieleniowo można poddać obróbce cieplnej. Gatunki austenityczne i ferrytyczne nie mogą być jednak poddane obróbce cieplnej. Jeśli konieczna jest obróbka cieplna po obróbce skrawaniem, należy wybrać gatunki 17-4 PH, 410 i 420.
P3: Dlaczego koszty obróbki CNC stali nierdzewnej są wyższe niż koszty obróbki aluminium?
A3: Trzy główne czynniki wpływają na wyższy koszt obróbki stali nierdzewnej w porównaniu z aluminium. Po pierwsze, konieczne jest stosowanie wysokiej jakości narzędzi skrawających. Po drugie, konieczne jest stosowanie niższych prędkości. Po trzecie, występuje zwiększone zużycie narzędzi. Oprócz tych czynników, koszt stopów stali nierdzewnej jest znacznie wyższy.
P4: Czy obróbka CNC stali nierdzewnej nadaje się do produkcji implantów medycznych?
A4: Tak. Gatunki 316L i 17-4 PH są regularnie używane do produkcji instrumentów chirurgicznych i innych urządzeń.
P5: W jaki sposób zapobiega się umocnieniu zgniotowemu podczas obróbki stali nierdzewnej?
Utwardzeniu zgniotowemu zapobiega się poprzez utrzymanie stałego posuwu, stosowanie ostrych narzędzi skrawających i frezowanie współbieżne. Skrawanie odbywa się w sposób ciągły, bez tarcia i przestoju.
P6: Jaki środek chłodzący jest zalecany do obróbki CNC stali nierdzewnej?
Zalecane są chłodziwa na bazie oleju o wysokiej smarowności. Zapewniają one doskonałe odprowadzanie ciepła i wypłukiwanie wiórów. Można również stosować chłodziwa rozpuszczalne w wodzie, ale o niższym poziomie smarowności.
P7: Jaką jakość wykończenia powierzchni można uzyskać poprzez obróbkę CNC stali nierdzewnej?
Obróbka stali nierdzewnej zapewnia doskonałe wykończenie, a standardowa chropowatość powierzchni po obróbce wynosi od 32 do 64 Ra. Przy optymalnych parametrach i narzędziach możliwe jest również uzyskanie drobniejszej chropowatości powierzchni, nawet do 16 Ra.
P8: Kiedy należy stosować stal nierdzewną dupleksową zamiast 316?
Gatunki duplex, takie jak 2205 i 2507, należy stosować w przypadku, gdy wymagana jest większa wytrzymałość lub gdy istnieje ryzyko pękania korozyjnego naprężeniowego. _
Rozdział 8. Podsumowanie
Obróbka CNC stali nierdzewnej to wynik starannej dbałości o szczegóły w czterech kluczowych obszarach:
Wybór gatunku stali nierdzewnej musi być dostosowany do wymagań i obrabialności.
Parametry obróbki CNC stali nierdzewnej muszą być zoptymalizowane pod kątem gatunku poddawanego obróbce.
Należy zadbać o zarządzanie temperaturą i kontrolę układów scalonych.
Dobór i utrzymanie jakości narzędzi musi być precyzyjne.
Rola, jaką odgrywa doświadczenie w produkcji, jest nie do przecenienia. Środowisko inżynierskie skorzystałoby na partnerstwie z firmą o bogatym doświadczeniu w obróbce skrawaniem, z bogatym doświadczeniem w metalurgii i przetwórstwie.
Możliwości produkcyjne i technologiczne firmy Weilong są w pełni dostosowane do wymagań obróbki CNC stali nierdzewnej. Precyzyjne części są dostarczane niezawodnie, od weryfikacji prototypu po produkcję seryjną.
[Skontaktuj się z naszym zespołem inżynierów →] pomoc w ocenie projektu i doborze materiałów

