Capitolo 1: Che cos'è un Stampo per stampaggio metalli?
Lo stampo per tranciatura dei metalli (chiamato anche utensile di tranciatura, stampo per pressa o matrice metallica) è un'attrezzatura di produzione di precisione che viene montata su una pressa e applica forza alla lamiera di materiale metallico o non metallico al fine di tagliare, formare, piegare, imbutire o sagomare il materiale.
Grazie alla deformazione o alla separazione del materiale, gli stampi per tranciatura creano componenti di alta precisione con qualità costante e accuratezza affidabile.
La stampatura dei metalli è una delle tecniche di produzione più rapide ed economiche, comunemente utilizzata per:
parti automobilistiche
elettronica di consumo
elettrodomestici
apparecchiature di comunicazione
dispositivi medici
nuovi dispositivi energetici
apparecchiature per l'automazione industriale
Principali vantaggi degli stampi per la tranciatura dei metalli
✅ Elevata precisione dimensionale
✅ Produzione costante
✅ Produzione rapida di grandi volumi
✅ Elevata resa del materiale
✅ Prezzo conveniente
✅ Compatibile con la produzione automatizzata
Capitolo 2: Punti di forza e di debolezza degli stampi per la tranciatura dei metalli
Vantaggi degli stampi per la tranciatura dei metalli
2.1 Elevato tasso di produttività
L'elevata produttività è uno dei principali vantaggi derivanti dall'utilizzo di stampi per tranciatura metallica nella produzione industriale. Una volta installato sulla pressa, lo stampo opererà in modo rapido e costante grazie all'elevato livello di automazione.
2.2 Buona ripetibilità e risultati coerenti
La buona ripetibilità e la costanza dei risultati sono aspetti importanti da considerare quando si sceglie la tranciatura dei metalli come tecnica di produzione. Gli stampi per la tranciatura dei metalli garantiscono un'elevata uniformità delle caratteristiche del prodotto.
2.3 Bassi costi di produzione se utilizzato su larga scala
Nonostante l'elevato costo iniziale di progettazione e produzione di uno stampo per la tranciatura dei metalli, il prezzo unitario per articolo diminuirà con l'avvio della produzione di massa.
2.4 Capacità di produrre forme complesse
Le moderne matrici per la tranciatura dei metalli offrono possibilità avanzate per creare geometrie complesse, realizzare fori con elevata precisione, piegare e imprimere i metalli, ecc. Le matrici di precisione e le matrici progressive sono particolarmente utili per la produzione di prodotti di alta precisione.
2.5 Uso efficiente dei materiali
La disposizione delle strisce e la progettazione degli stampi contribuiscono a un utilizzo ottimale del materiale, il che aiuta a ridurre i costi relativi all'approvvigionamento delle materie prime necessarie.
2.6 Automazione semplificata
Poiché gli stampi per la tranciatura dei metalli facilitano una produzione rapida e richiedono un intervento manuale minimo, possono essere facilmente automatizzati mediante l'installazione di robot per la movimentazione dei pezzi e i sistemi di alimentazione.
2.7 Varietà di materiali da lavorare
Esiste una grande varietà di materiali utilizzabili nella stampatura dei metalli, tra cui acciaio inossidabile, acciaio al carbonio, alluminio, ottone, rame e diverse leghe.
Punti deboli degli stampi per la tranciatura dei metalli
2.8 Elevati costi di attrezzaggio
La realizzazione di uno stampo per la tranciatura dei metalli comporta determinati costi, dovuti alla necessità di acquistare l'attrezzatura specifica e di pagare per servizi professionali. Inoltre, la progettazione di stampi progressivi e stampi composti può rivelarsi piuttosto costosa.
2.9 Costi elevati legati ai tempi di sviluppo
Lo sviluppo degli stampi comprende diverse fasi, tra cui la progettazione, la produzione, l'assemblaggio e il collaudo degli stampi per la tranciatura dei metalli. Pertanto, è necessario dedicare molto tempo allo sviluppo degli stampi.
2.10 Mancanza di flessibilità
Una volta sviluppato lo stampo, la modifica della geometria e di altre caratteristiche dei prodotti diventa un'operazione difficile da eseguire in modo efficiente.
2.11 Alti costi di manutenzione
La manutenzione degli stampi per la tranciatura dei metalli comprende l'affilatura degli utensili e la loro pulizia dai detriti, la lubrificazione delle superfici metalliche, il controllo degli allineamenti, ecc. La mancata esecuzione di queste operazioni può causare la comparsa di difetti come bave, deviazioni dalle tolleranze standard e persino la rottura dello stampo.
2.12 Adatto solo per la produzione di grandi volumi
La produzione di piccoli volumi non giustifica le spese di progettazione e produzione degli stampi, in quanto si rivelano economicamente sproporzionate.
2.13 Usura dello stampo e possibili danni
Usura, screpolature e scheggiature rappresentano possibili rischi legati al funzionamento continuo con stampi per la tranciatura dei metalli, soprattutto nella lavorazione di materiali duri.
2.14 Necessità di competenze professionali
Gli stampi per la tranciatura dei metalli dovrebbero essere progettati da professionisti con un'esperienza adeguata nella progettazione di stampi di vari livelli di complessità.
Capitolo 3: Precauzioni di sicurezza nelle operazioni di stampaggio dei metalli
La stampatura dei metalli è considerata un processo produttivo ad alto rischio. Una rigorosa gestione della sicurezza è essenziale.
Rischi comuni e misure di prevenzione
| Tipo di rischio | Problema comune | Metodo di prevenzione |
| Oggetti estranei all'interno della carcassa | Chiavi inglesi, viti, utensili lasciati nello stampo | Ispezionare e pulire prima dell'uso |
| Trasporto di stampi | Sollevamento o movimentazione non sicuri | Utilizzare correttamente i carrelli elevatori/gru e mantenere il personale a distanza di sicurezza. |
| Infortunio dell'operatore | Funzionamento errato della pressa | Installare dispositivi di protezione e sistemi di arresto di emergenza |
| Rischi relativi ai nuovi dipendenti | Operatori inesperti | Formazione obbligatoria prima dell'utilizzo della macchina. |
🚨 La sicurezza deve sempre avere la priorità sulla produzione.
Una corretta consapevolezza in materia di sicurezza riduce notevolmente gli incidenti, i danni alle attrezzature e i tempi di inattività della produzione.
Capitolo 4: Struttura di base di uno stampo per tranciatura dei metalli

La maggior parte degli stampi per la tranciatura dei metalli è composta da quattro sistemi principali:
Piastre da stampo
Inserire blocchi
Componenti standard
Sistemi di guida
Struttura dello stampo superiore
| Nome della targa | Code |
| Piastra superiore | U1U |
| Blocco distanziatore superiore | U2U |
| Matrice superiore | UPU |
| Piastra di supporto superiore | UBU |
| Piastra di serraggio superiore | PHU |
| Piastra di arresto | PPS |
| Piastra spogliarellista | PSU |
Struttura dello stampo inferiore
| Nome della targa | Code |
| Piastra inferiore dello stampo | MORIRE |
| Piastra di supporto inferiore | LBD |
| stampo inferiore | LPD |
| Blocco distanziatore inferiore | B2D |
| Piastra inferiore | B1D |
Componenti comuni degli stampi
Componenti dello stampo superiore
Punzoni
Inserti per piastra di serraggio
Inserti per spogliarelliste
Componenti dello stampo inferiore
Inserti per stampi
Taglienti
Parti standard
Springs
Perni guida
Boccole di guida
Viti esagonali
Viti di fissaggio
Perni di sollevamento
Distanziatori di altezza
Parti non standard
arresti interni
migliaia
Pitch stops
Limite ai post
Capitolo 5: Sistema di numerazione degli stampi per la tranciatura dei metalli
I sistemi di numerazione degli stampi per la tranciatura dei metalli sono progettati per denominare, classificare e controllare gli stampi durante la produzione, la manutenzione e lo stoccaggio. Tale numerazione contribuisce ad aumentare l'efficienza del processo produttivo.
La numerazione degli stampi per la tranciatura di solito include i seguenti dati:
Categoria di prodotto
Tipo di matrice
Anno di produzione
Numero della stazione
Codice CLIENTE
Numero di revisione
Esempio:
90-KNMF0125RAH
Spiegazione:
R indica una matrice di trasferimento
S indica un dado progressivo
F0125 potrebbe indicare l'anno di produzione o il numero del progetto
Le lettere alla fine potrebbero rappresentare il numero di revisione.
L'utilizzo di un sistema di numerazione è essenziale per identificare i dati relativi agli utensili, ridurre al minimo gli errori di gestione e garantire una manutenzione efficace.
I principali impianti di produzione utilizzano sistemi di numerazione degli stampi in combinazione con la tecnologia dei codici a barre, software ERP e altri sistemi digitalizzati.
Capitolo 6: Materiali comuni per stampi e loro proprietà
La scelta del materiale influisce direttamente su:
Qualità del prodotto
Formabilità
Muori la vita
Stabilità della produzione
Costi di produzione
Confronto di materiali comuni
| Materiale | Vantaggi | Svantaggi | Applicazioni tipiche |
| Acciaio laminato a freddo SPCC | Superficie liscia, buona formabilità, basso costo | Scarsa resistenza alla corrosione | Staffe, custodie, componenti per elettrodomestici |
| Acciaio zincato SECC | Ottima resistenza alla ruggine | Facile da graffiare | Armadi elettrici, case per computer |
| Acciaio inossidabile (SUS) | Elevata robustezza e resistenza alla corrosione | Elevata usura dello stampo | Dispositivi medici, componenti per autoveicoli |
| Alluminio | Leggero e resistente alla corrosione | Bassa durezza | Dissipatori di calore, componenti per veicoli elettrici |
| Leghe di rame | Eccellente conducibilità | Elevato costo dei materiali | Connettori e contatti elettrici |
Capitolo 7: Selezione dei materiali per stampi per tranciatura metallica
La scelta del materiale dello stampo determina la resistenza all'usura, la tenacità, la stabilità e la frequenza di manutenzione.
| Die Material | Caratteristiche | Applicazioni tipiche |
| Cr12MoV | Buona resistenza all'usura e costo contenuto | Fustelle generiche |
| SKD11 | Eccellente resistenza all'usura e trattamento termico stabile. | Matrici progressive di precisione |
| DC53 | Elevata tenacità e lunga durata. | Stampaggio in acciaio inossidabile |
| Carburo di tungsteno | Durezza e resistenza all'usura ultra elevate | Stampaggio ad altissima velocità e precisione |
Applicazioni consigliati
SKD11 → Tranciatura e formatura di precisione
DC53 → Stampaggio ad alta velocità dell'acciaio inossidabile
Carburo di tungsteno → Matrici di produzione a lunghissima durata
Capitolo 8: Stampi per la tranciatura dei metalli – Principali considerazioni di progettazione
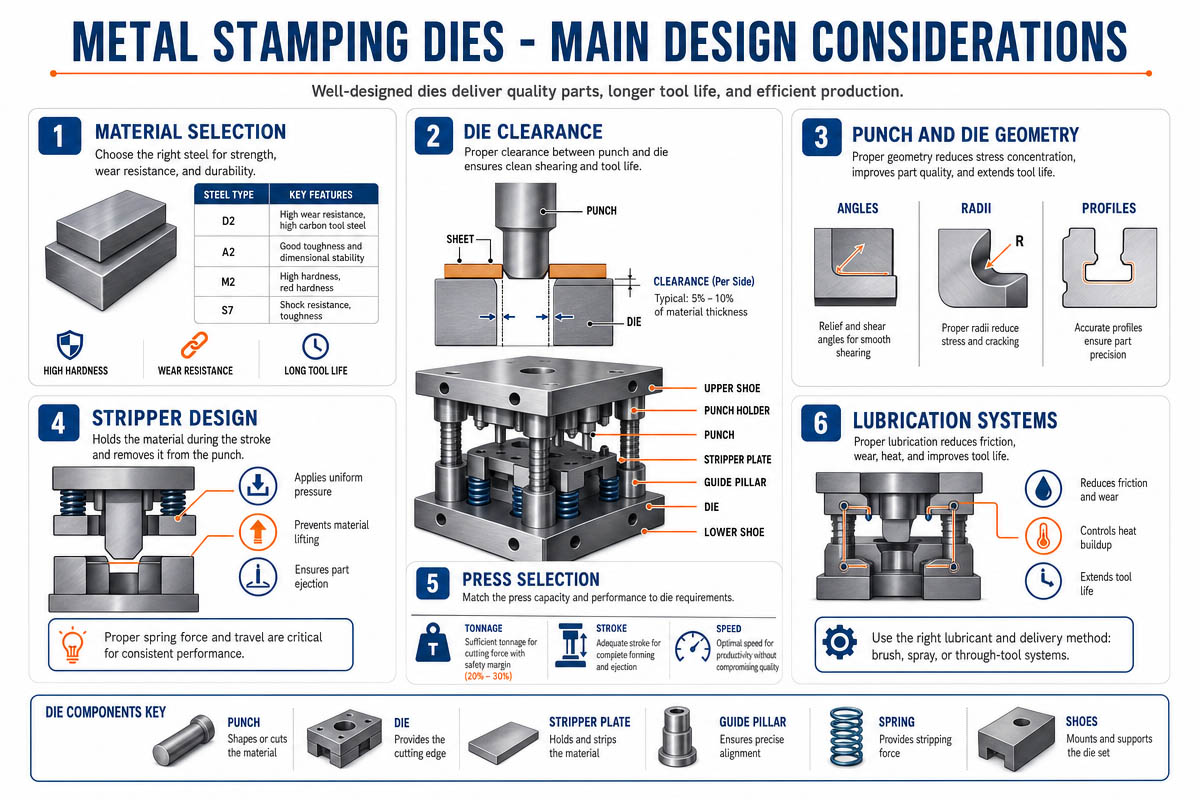
8.1 Una migliore progettazione dello stampo porta a:
Prodotti di qualità costante
La vita più lunga muore
Produzione più efficiente
Maggiore affidabilità delle apparecchiature
1️⃣ Spazio libero adeguato tra gli stampi
Condizioni di autorizzazione Risultati
Rottura troppo stretta del punzone, crepa dello stampo, usura eccessiva
Troppo allentato. Aumento delle bave, cattive condizioni dei bordi.
Spazio di tolleranza consigliato per gli stampi
Lo spazio libero raccomandato dovrebbe essere circa:
Clearance=(5%∼10%)×tClearance=(5\%\sim10\%)\times tClearance=(5%∼10%)×t
In cui t si riferisce allo spessore del materiale.
8.2 Progettazione dell'annidamento
Una buona pianificazione dell'incasso massimizza l'utilizzo dei materiali riducendo al contempo gli sprechi.
I fattori che influenzano la nidificazione includono:
stabilità dell'alimentazione
Flusso materiale
Distanza tra le stazioni
Equilibrio di forza
8.3 Progettazione della striscia perforata
Una segnaletica orizzontale difettosa comporterà:
Materiale aderente
Graffi sul prodotto
I pugni vengono tirati
Danni da morire
Vari metodi di stripping utilizzati
Striscia di molla
Striscia di molla a gas azoto
Striscia di poliuretano
8.4 Precisione della guida
Una precisione di guida inadeguata comporta:
Disallineamento dei punzoni
Crepe nei bordi taglienti
Incoerenza dimensionale nei prodotti
Per le matrici ad alta velocità, le buone guide dovrebbero avere:
Concentricità perfetta
Entrambe le piastre, superiore e inferiore, sono parallele
Una struttura stabile
8.5 Progettazione dell'espulsione degli scarti
L'inceppamento degli scarti è un evento frequente nel processo di stampaggio.
Possibili soluzioni:
Angoli di scarico per scarti
levigatura del canale di scarico
Sistemi di soffiaggio dell'aria
meccanismi di contenimento dei rottami
8.6 Resistenza dello stampo
Grandi macine
Capitolo 9:Problemi comuni e soluzioni per gli stampi per la tranciatura dei metalli
Durante le operazioni di stampaggio dei metalli, possono insorgere alcuni problemi che possono influire negativamente sulla qualità del prodotto, sul processo produttivo e sulla durata degli stampi. Pertanto, è utile per i produttori comprendere le tipologie di guasto più comuni e i metodi per prevenirle.
9.1. Bacche extra
Queste bave sono generalmente causate da taglienti smussati o da un gioco insufficiente. La soluzione prevede l'affilatura dei taglienti, la regolazione del gioco tra le matrici e la sostituzione dei punzoni difettosi.
9.2. Frattura da punzone
Questo fenomeno si verifica a causa di carichi eccentrici, scarsa precisione di guida, punzoni lunghi e utilizzo di materiali duri. Il miglioramento della precisione di guida, l'utilizzo di materiali più duri come l'acciaio DC53 e punzoni più corti possono contribuire a prevenire la rottura dei punzoni.
9.3. Deformazione della parte
Tali difetti si verificano in caso di forza sbilanciata durante l'espulsione dei pezzi e di mancanza di un'adeguata pressione di tenuta. Si raccomanda di aggiungere dispositivi di tenuta, migliorare le stazioni di formatura dei pezzi e regolare la forza di espulsione.
9.4. Irritazione
Alluminio e acciaio inossidabile sono più soggetti all'adesione. Per ovviare a questo problema, è possibile lucidare e applicare rivestimenti DLC o TiCN sulle superfici degli stampi e migliorare il processo di lubrificazione.
9.5. Inceppamento dei rottami
Un canale di scarico degli scarti progettato in modo inadeguato può causare inceppamenti che portano a danni e tempi di inattività. L'applicazione di angoli di scarico, sistemi di soffiaggio ad aria e dimensioni maggiori degli scarti contribuiscono a risolvere il problema.
9.6. Dimensione instabile
Questo problema si verifica a causa dell'usura degli stampi, del movimento dei perni di guida e delle variazioni di spessore del materiale. Per evitarlo, sono necessari una manutenzione regolare degli stampi e una calibrazione precisa.
9.7. Crepe che compaiono durante il disegno
Questo problema può essere risolto ottimizzando il raggio durante il disegno e aggiungendo nuove fasi di disegno.
9.8. Rottami che saltano
L'effetto vuoto e il peso ridotto possono causare il sollevamento dei pezzi. Per eliminare il problema, è necessario aggiungere dispositivi di fissaggio per i pezzi di scarto e dispositivi di soffiaggio d'aria.
Capitolo 10: Tipi di stampi per la tranciatura dei metalli
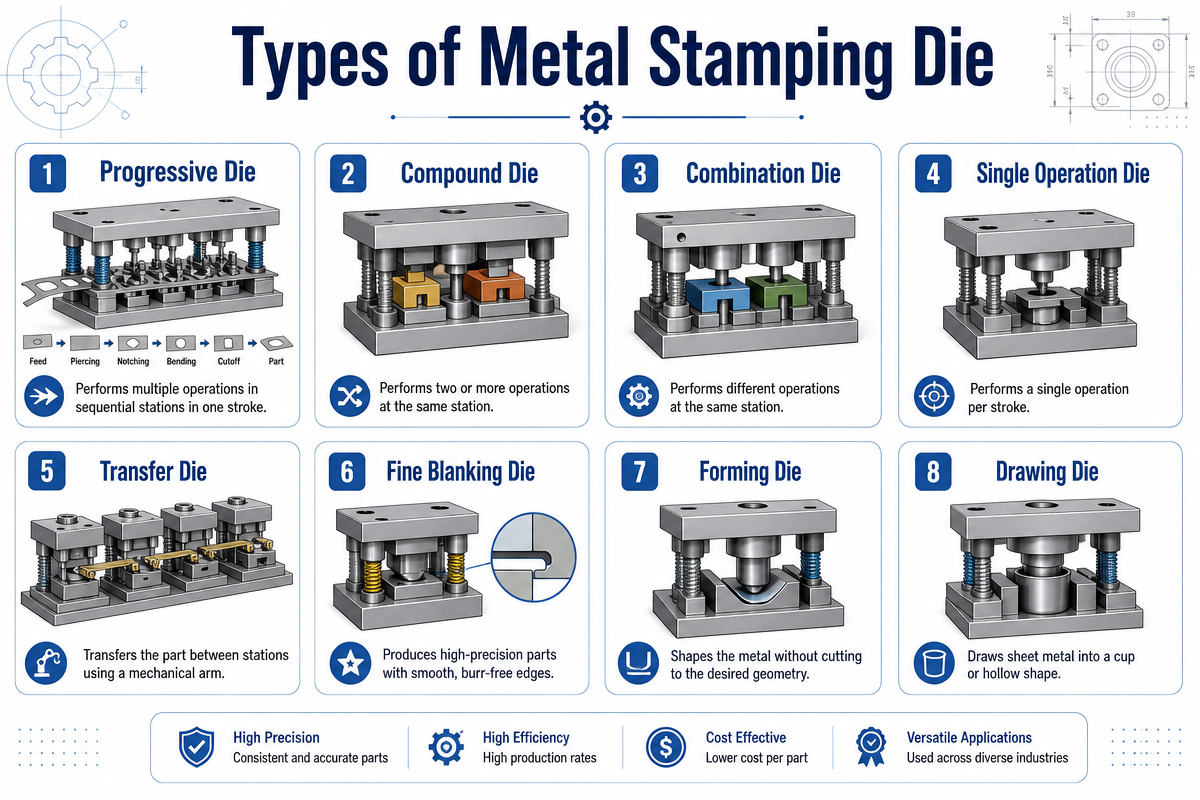
Gli stampi per la tranciatura dei metalli vengono classificati in base alla loro struttura, al processo di produzione e all'utilizzo. I vari stampi hanno capacità diverse per gestire diverse tipologie di prodotti con diverse esigenze di produzione. La scelta dello stampo per la tranciatura dei metalli più adatto può migliorare significativamente l'efficienza, la qualità e la gestione dei costi di produzione.
10.1 Matrici di trasferimento (matrici a stazione singola)
Gli stampi di trasferimento eseguono le operazioni in ogni stazione singolarmente; i pezzi vengono spostati manualmente o tramite un sistema automatico da una stazione all'altra durante la produzione.
Vantaggi
Progettazione semplificata
Facilità di manutenzione e modifica
Applicabile alla produzione di componenti di grandi dimensioni
Svantaggi
Efficienza ridotta
Aumento del costo del lavoro
Minore uniformità rispetto alle matrici progressive
Le matrici di trasferimento trovano applicazione nella produzione di componenti per la carrozzeria di autoveicoli, grandi staffe e altri componenti per impieghi gravosi.
10.2 Stampi composti
Questo tipo di stampo esegue più di un processo in una singola operazione di pressatura, come la foratura e la tranciatura.
Vantaggi
Maggiore precisione dimensionale
Maggiore consistenza
Più veloce delle dita in un solo passaggio
Svantaggi
Maggiore complessità nella progettazione
Aumento dei costi di produzione e manutenzione
È stato ampiamente utilizzato nella produzione di componenti elettronici di precisione, rondelle e altri metalli sottili.
10.3 Matrici progressive
Si tratta di un utilizzo diffuso negli attuali processi di produzione industriale, con l'alimentazione automatica delle bobine tra le diverse stazioni che eseguono le varie fasi del processo.
Vantaggi
Produttività molto elevata
Processi automatizzati notevolmente migliorati
Elevata uniformità nella qualità del prodotto.
Riduce il costo del lavoro
Svantaggi
Strumenti di produzione costosi
Maggiore complessità
L'utilizzo di stampi progressivi può includere connettori, terminali, componenti per elettrodomestici e parti metalliche di precisione.
Le diverse tipologie di stampi per la tranciatura dei metalli offrono vantaggi specifici a seconda dell'applicazione prevista.
Capitolo 12: Perché è necessaria la manutenzione degli stampi per la tranciatura dei metalli
Gli stampi per la tranciatura dei metalli sono strumenti di precisione per processi di produzione ad alta velocità. Essendo utilizzati in processi continui, gli stampi possono essere soggetti a carichi elevati, vibrazioni, calore, attrito e urti.
Se non vengono adottate misure adeguate, anche gli stampi di altissima qualità iniziano a usurarsi e a danneggiarsi.
La manutenzione degli stampi per la tranciatura dei metalli deve essere eseguita regolarmente per garantire una qualità ottimale del prodotto, aumentare la durata degli stampi, ridurre al minimo i tempi di inattività e migliorare i processi produttivi in generale.
Per chi si occupa della produzione di componenti per automobili, dispositivi elettronici, elettrodomestici, prodotti medicali e articoli industriali, la manutenzione degli stampi per la tranciatura dei metalli riveste un ruolo cruciale per ottenere una produzione efficiente ed economicamente sostenibile.
12.1. Aumentare la durata di vita utile degli stampi
Prolungare la durata utile degli stampi è uno dei principali vantaggi della manutenzione degli stampi per la tranciatura dei metalli.
Durante il processo lavorativo si verificano i seguenti problemi:
Usura dei punzoni
Smussamento dei taglienti
Mancanza di meccanismi di guida precisi
Degrado delle molle
Questi effetti negativi diventano più evidenti in assenza di ispezioni e cure tempestive.
Una manutenzione efficace contribuisce a:
✅ Evitare un'usura eccessiva
✅ Elimina le rotture da punzonatura
✅ Previene le scheggiature
✅ Mantieni tagli precisi
✅ Prolunga la durata degli stampi
Con una corretta manutenzione, uno stampo progressivo dura diversi milioni di utilizzi in più rispetto a uno stampo trascurato.
12.2. Garantire un'elevata qualità del prodotto
La qualità del prodotto dipende direttamente dagli stampi.
Trascurare i morsi può portare a:
Altezza della bava eccessivamente elevata
Scarsa precisione dimensionale
Graffi sulle superfici
Deformazione delle parti
Fratture dovute alla formazione
Con la manutenzione, gli stampi garantiscono:
✅ Liquidazione uniformi
✅ Bordi taglienti
✅ Guida precisa
✅ Formatura affidabile
È possibile ottenere i seguenti miglioramenti qualitativi:
✅ Precisione migliorata
✅ Superficie liscia
✅ Basso tasso di difetti
✅ Qualità costante del prodotto in ogni lotto
Nell'ingegneria di precisione, come ad esempio nella produzione di componenti elettronici e automobilistici, la precisione costante è essenziale.
12.3. Ridurre al minimo i tempi di inattività nella linea di produzione
La mancata utilizzo di uno stampo provoca arresti e fermi macchina.
Le cause di un arresto imprevisto dello stampo includono:
rottura del punzone
Inceppamento di rottami
Rottura del perno guida
Allentamento del dispositivo di fissaggio
Perdita di elasticità della molla
La manutenzione di emergenza richiede tempo e denaro aggiuntivi.
L'ispezione preventiva degli stampi per la tranciatura dei metalli contribuisce a evitare malfunzionamenti.
I vantaggi della manutenzione includono:
✅ Riduzione degli arresti dei macchinari
✅ Costi di riparazione ridotti al minimo
✅ Ripristino più rapido
✅ Aumento della produttività delle macchine
Anche brevi periodi di fermo macchina nella produzione su larga scala possono causare perdite per un produttore.
12.4. Ridurre i costi di produzione
Concentrandosi esclusivamente sulla velocità di produzione, molti produttori non si accorgono delle potenziali opportunità di risparmio sui costi di manutenzione.
Una manutenzione inadeguata comporta:
✅ Tasso di scarto eccessivo
✅ Sostituzione frequente dei componenti
✅ Costi del lavoro
✅ Rifiuto dei componenti
✅ Guasti alle macchine
Una manutenzione regolare consente di risparmiare sui costi operativi nel lungo periodo.
12.5. Aumentare la sicurezza del processo lavorativo
La stampatura dei metalli comporta l'utilizzo di forze considerevoli che possono generare situazioni pericolose.
I rischi derivanti dall'utilizzo di stampi difettosi includono:
Espulsione dei pugni rotti
Sovraccarico che provoca un processo di inceppamento
Allentamento di parti di uno stampo
Crepe inaspettate
Con ispezioni tempestive, è possibile evitare infortuni causati da questi difetti.
La manutenzione a fini di sicurezza prevede:
✅ Verificare il serraggio dei dispositivi di fissaggio
✅ Ispezione delle guide
✅ Monitoraggio della fatica delle molle
✅ Garantire un corretto allineamento
✅ Rimozione degli scarti dagli stampi
✅ Il sistema di stampaggio sicuro garantisce la sicurezza sia delle persone che dei macchinari.
12.6. Garantire prestazioni costanti ad alta velocità
Le moderne matrici progressive eseguono la stampatura a velocità incredibilmente elevate.
Per garantire una stampa ad alta velocità ottimale, è necessario:
Allineamento accurato
Alimentazione precisa
Rimozione liscia
Rimozione affidabile dei rottami
Qualsiasi segno di usura influisce negativamente sull'efficienza del processo.
La manutenzione degli stampi contribuisce a:
✅ Aumenta la precisione dell'alimentazione
✅ Facilita lo spogliarello
✅ Elimina le vibrazioni
✅ Mantenere una velocità costante
La manutenzione garantisce il funzionamento ininterrotto e privo di errori di una linea di produzione.
Capitolo 13: Tendenze di sviluppo future degli stampi per la tranciatura dei metalli
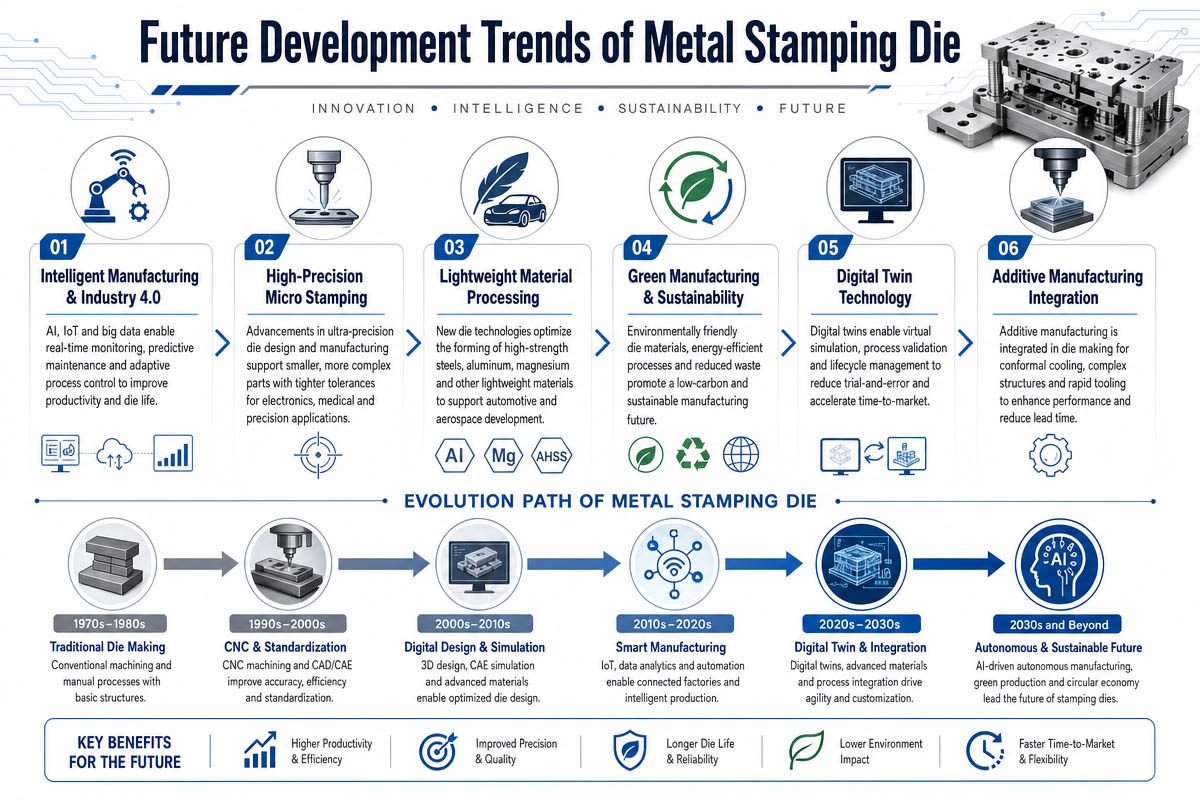
Nell'attuale era di sviluppo tecnologico, gli stampi per la tranciatura dei metalli del futuro saranno influenzati in modo significativo dalle emergenti tecnologie di automazione, dai sistemi di intelligenza artificiale, dalla produzione di alta precisione e dai processi produttivi sostenibili. Settori moderni come i veicoli elettrici, i dispositivi elettronici di consumo, le apparecchiature mediche e l'automazione industriale richiedono sempre più velocità e precisione nella produzione.
Si prevede che gli stampi moderni integreranno la tecnologia dell'Internet delle cose e processi di produzione intelligenti. Gli stampi intelligenti sono dotati di sensori e altre tecnologie avanzate che monitorano temperatura, vibrazioni e parametri di prestazione della produzione. In questo modo, la produzione intelligente consente di prevedere e prevenire efficacemente guasti e tempi di inattività delle macchine.
L'utilizzo di processi di produzione completamente automatizzati diventerà sempre più diffuso. Gli stampi progressivi ad alta velocità si stanno diffondendo sempre di più a causa della crescente richiesta di maggiore efficienza e minori costi di manodopera. Di conseguenza, i produttori installano robot per l'alimentazione e l'ispezione dei materiali, e presse servoassistite per migliorare l'efficienza e ridurre le vibrazioni durante la produzione.
Gli stampi moderni e le loro superfici sono stati sviluppati per resistere alle condizioni del processo di stampaggio. Gli stampi moderni sono realizzati con materiali come DC53, acciaio metallurgico in polvere e carburo di tungsteno, che offrono un'elevata resistenza all'usura. Inoltre, i rivestimenti superficiali come DLC, TiCN e AlCrN hanno ridotto l'attrito e l'usura per attrito durante lo stampaggio dell'acciaio inossidabile e dell'alluminio.
In futuro, la tutela dell'ambiente e le misure di risparmio energetico saranno prioritarie. Le pratiche di produzione ecocompatibili comprenderanno attrezzature di stampaggio a basso consumo energetico, un utilizzo ottimizzato dei materiali e sistemi di produzione riciclabili.
I programmi di simulazione possono anche essere utili nella progettazione di nuovi stampi e utensili per ridurre i costi di sviluppo e i tempi di produzione.
Nel complesso, gli stampi per la tranciatura dei metalli del futuro saranno più intelligenti, completamente automatici, a risparmio energetico e precisi.
Capitolo 1 3: Conclusione
Gli stampi per la tranciatura dei metalli combinano:
Ingegneria di precisione
Scienza materiale
Tecnologia di trattamento termico
Progettazione meccanica
Produzione automatizzata
Per migliorare l'efficienza dello stampaggio e la qualità del prodotto, i produttori dovrebbero:
✅ Selezionare materiali adatti per lo stampo
✅ Ottimizzazione del design dello stampo
✅ Eseguire la manutenzione regolare
✅ Rafforzare la gestione della sicurezza della produzione
Una conoscenza approfondita degli stampi per la tranciatura dei metalli, delle strutture degli utensili, dei materiali e dei metodi di risoluzione dei problemi aiuta i produttori a migliorare la competitività, ridurre i costi e raggiungere una produzione stabile ad alto volume.
Rendi ogni stampo più resistente, sicuro ed efficiente.
Capitolo 14: Domande frequenti (FAQ)
Domanda frequente 1: Quanto dura uno stampo per tranciatura di metalli?
La vita dipende da:
Tipo di materiale
velocità di produzione
Qualità della manutenzione
Materiale dello stampo
Le matrici DC53 o in carburo di alta qualità possono superare milioni di cicli di lavorazione con una corretta manutenzione.
Domanda frequente n. 2: Qual è la differenza tra matrici progressive e matrici a trasferimento?
| Articolo | Die progressivo | Trasferimento Die |
| Velocità di produzione | Molto alto | Moderato |
| Automazione | Completamente automatizzato | Semiautomatico |
| Ideale per | Piccole parti di precisione | Parti complesse di grandi dimensioni |
FAQ 3: Come si seleziona la corretta distanza tra gli stampi?
Spazio libero consigliato per lato:
SPCC: 5–8% dello spessore
Acciaio inossidabile: 8–12%
Alluminio: 4–6%
Acciaio ad alta resistenza: 10–15%
Domanda frequente n. 4: Perché si verifica il grippaggio nella stampatura dell'acciaio inossidabile?
Cause principali:
Alto attrito
Scarsa lubrificazione
Superfici ruvide dello stampo
Soluzioni:
Rivestimenti DLC/TiCN
Migliore lubrificazione
Superfici lucide
FAQ 5: Con quale frequenza è necessario eseguire la manutenzione degli stampi per la tranciatura?
Programma di manutenzione consigliato:
| Frequenza | Attività di manutenzione |
| Ogni turno | Pulisci e ispeziona |
| Settimanale | Lubrificare i sistemi di guida |
| Mensile | Misurare le dimensioni critiche |
| Ogni 100,000 colpi | Riaffilare i taglienti |
FAQ 6: Qual è il materiale migliore per gli stampi per la tranciatura dell'acciaio inossidabile?
Opzioni consigliate:
| Materiale | Migliore applicazione |
| DC53 | stampaggio ad alta velocità dell'acciaio inossidabile |
| SKD11 | Stampaggio di precisione generale |
| Carburo di tungsteno | Produzione ad altissimo volume |
FAQ 7: Come si possono ridurre le bave nella stampatura dei metalli?
Buone pratiche:
Ottimizzare la pulizia
Affilare regolarmente i punzoni
Migliorare l'allineamento dello stampo
Utilizzare inserti di precisione
Aggiungere postazioni per la rasatura se necessario.
FAQ 8: Qual è la differenza tra SPCC e acciaio laminato a caldo?
| Proprietà | SPCC Laminato a freddo | Acciaio laminato a caldo |
| Finitura di superficie | liscio | Grezzo |
| Precisione | Alto | Abbassare |
| Formabilità | Ottimo | Moderato |
| Applicazioni | Stampaggio di precisione | Parti strutturali |
Regola del pollice:
Per componenti di precisione e di pregio estetico, utilizzare l'acciaio SPCC, mentre per applicazioni strutturali è preferibile l'acciaio laminato a caldo.