

Introduzione :
I prodotti stampati in acciaio inossidabile si trovano ovunque: dagli elettrodomestici in cucina a elementi architettonici monumentali come sculture urbane, facciate di edifici e oggetti d'arredo. L'ampia varietà di applicazioni di questo materiale si spiega con l'attrattiva dell'acciaio inossidabile, dovuta alla sua estetica, all'elevata resistenza alla corrosione e all'affidabilità operativa a lungo termine. Purtroppo, persistono ancora molti pregiudizi e idee sbagliate su questo tipo di prodotto. Uno dei più comuni è il cosiddetto "test della calamita".
Non molto tempo fa, ho assistito a una scena in cui un cliente, in un mercato di materiali edili, stava conducendo dei test sulla presenza di magnetismo in pentole e padelle. Il signore insisteva sul fatto che "se una calamita si attacca, allora si tratta di ghisa di scarsa qualità; altrimenti, è acciaio inossidabile, il che significa che è acciaio di buona qualità e che l'acciaio inossidabile non può contenere magnetismo". Tali malintesi nascono principalmente dalla mancanza di informazioni, quindi cerchiamo di fare chiarezza su alcuni aspetti della produzione dell'acciaio inossidabile.
Capitolo 1. Chiarimento dei termini: la differenza tra ferro, acciaio e acciaio inossidabile.
La differenza tra ferro e acciaio risiede nella quantità di carbonio che contengono:
L'acciaio contiene non più del 2% di carbonio nella sua composizione.
Nel ferro, la concentrazione di carbonio supera il 2%.
Capitolo 2. Classificazione della stampatura dell'acciaio inossidabile: perché alcuni tipi sono magnetici?
L'acciaio inossidabile viene classificato principalmente in tre tipi in base alla microstruttura. Le loro proprietà magnetiche differiscono a seconda della composizione della lega:
| Tipo | Elementi principali della lega | Magnetica | Caratteristiche chiave |
| Austenitico | Cromo + Nichel | ❌ Non magnetico | Aspetto attraente, buone prestazioni complessive |
| Ferritico | Cromo + poco/nessun nichel | ✅ Magnetic | Conveniente, buona conduttività termica |
| Martensitici | Cromo + Ferro + Carbonio | ✅ Magnetic | Elevata durezza, trattabile termicamente |
Oggi esistono oltre 100 tipi di acciaio inossidabile stampato. Oltre all'acciaio inossidabile austenitico, anche i tipi ferritico e martensitico sono magnetici. Pertanto, l'affermazione che "non magnetico equivale a un buon acciaio inossidabile" è completamente falsa.
Capitolo 3. Attenzione acquirenti: non fatevi ingannare dalla dicitura "non magnetico".
Questo metallo è resistente, flessibile e altamente durevole, per questo l'acciaio è il materiale più comunemente utilizzato nei prodotti di uso quotidiano. L'acciaio inossidabile è un tipo di acciaio caratterizzato da un'elevata resistenza alla corrosione grazie all'aggiunta di cromo alla sua composizione. L'acciaio viene definito "inossidabile" quando il contenuto di cromo è pari o superiore al 10.5%.
Il magnetismo non ha alcun ruolo nella valutazione della qualità. Tutto si riduce alla composizione della lega e alla struttura del metallo a livello microscopico. In metallurgia, il termine "ferro inossidabile" non è pertinente. Non fatevi ingannare dalla dicitura "non magnetico".
Perché si preferisce l'acciaio inossidabile non magnetico? Un altro equivoco comune è che "l'acciaio inossidabile non magnetico contiene più nichel e, quindi, è migliore". Questo è dovuto al fatto che il nichel è un elemento relativamente raro e costoso, e l'acciaio inossidabile austenitico ad alto contenuto di nichel è piuttosto caro. Tuttavia, l'assenza di magnetismo non implica necessariamente la presenza di buone proprietà.
Alcuni tipi di acciaio inossidabile non magnetico stampato prevedono l'applicazione di una formula basata sul contenuto di manganese e su un contenuto ridotto di nichel (o addirittura sulla sua totale assenza). Tali leghe costano migliaia di RMB in meno rispetto alle leghe ad alto contenuto di nichel. Fornitori disonesti approfittano dell'idea che l'acciaio inossidabile non magnetico stampato sia di alta qualità e vendono acciaio non magnetico economico spacciandolo per acciaio inossidabile ad alto contenuto di nichel, che è più costoso. Pertanto, è fondamentale prestare sempre la massima attenzione durante gli acquisti.
Capitolo 4. Scegliere il tipo di acciaio inossidabile più adatto alla propria applicazione
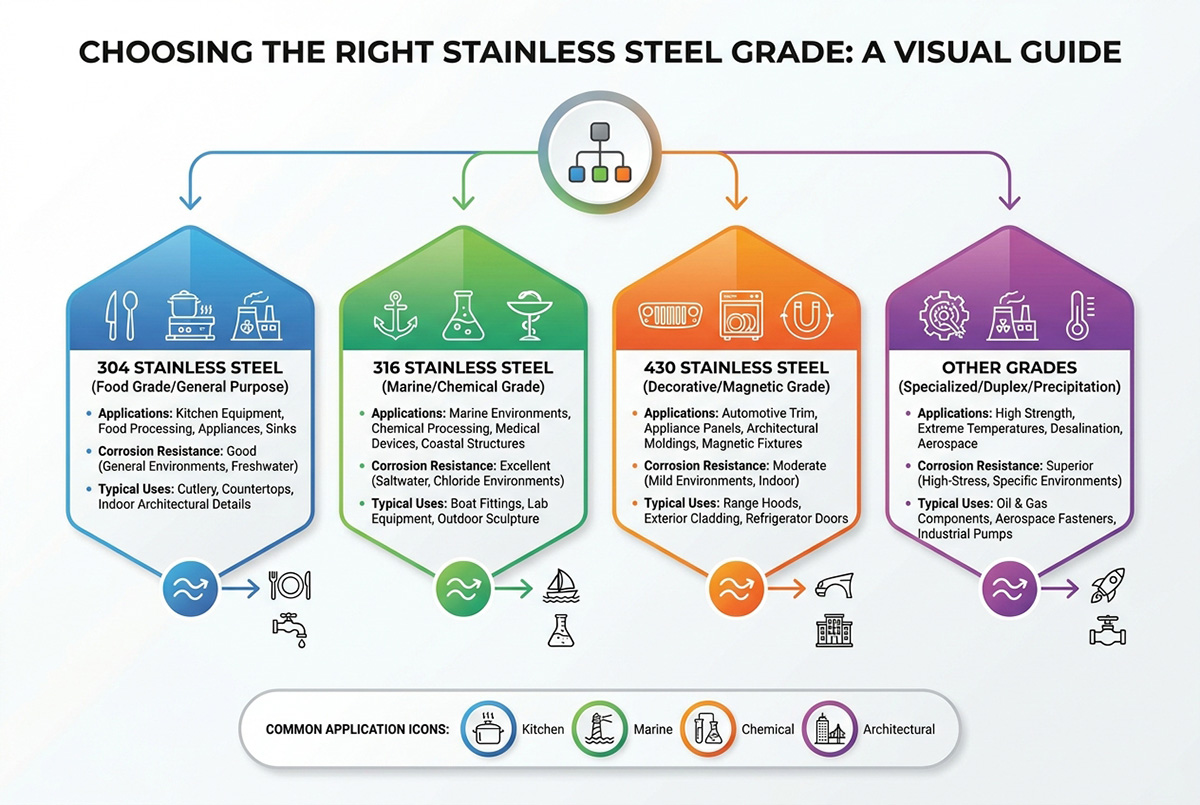
Esistono diverse tipologie di stampaggio in acciaio inossidabile con proprietà specifiche che ne determinano i campi di applicazione. La corretta selezione dei materiali in base ai requisiti dell'applicazione è fondamentale per ottenere la massima qualità e prestazioni.
Esteticamente gradevole, lucido e non magnetico, l'acciaio inossidabile austenitico è ideale per scopi decorativi come sculture e oggetti di arredo urbano. Lo svantaggio di questa lega è che non conduce bene il calore, quindi non è adatta per utensili da cucina poiché il suo riscaldamento richiede uno sforzo maggiore.
L'acciaio inossidabile ferritico, estremamente resistente alla corrosione e caratterizzato da una conduttività termica che supera di quasi il 50% quella degli acciai austenitici, è perfetto per la produzione di padelle, cuociriso, cestelli per lavatrici, scaldabagni e lavelli da cucina.
L'acciaio inossidabile martensitico, estremamente resistente, consente di modificarne la durezza tramite trattamento termico. È la scelta migliore per coltelli e lame. Spesso si dice che "i coltelli in acciaio inossidabile non sono affilati" perché il trattamento termico non può aumentare la durezza dell'acciaio inossidabile austenitico. Le proprietà di stampaggio dell'acciaio inossidabile
La stampatura dell'acciaio inossidabile è fragile e soggetta a piegamenti?
Le proprietà di stampaggio dell'acciaio inossidabile dipendono in larga misura dalla qualità e dal trattamento precedente. L'acciaio austenitico altamente malleabile (ad esempio, la qualità 304) si piega anche durante il processo di lavorazione a freddo. Al contrario, le qualità di acciaio martensitico fragili come la 420 tendono a rompersi sotto pressione. La durezza dell'acciaio può variare a seconda del trattamento termico precedente o della deformazione a freddo e influisce significativamente sullo stampaggio.
Capitolo 5. Consigli per la selezione dei materiali per la stampatura dell'acciaio inossidabile
Diversi fattori pratici determinano se il materiale si comporterà bene durante lo stampaggio e soddisferà i requisiti di utilizzo finale:
| Fattore | Considerazioni |
| Spessore | Le lamiere di acciaio inossidabile hanno generalmente spessori che vanno da 0.1 mm a 6 mm. Gli spessori sottili sono adatti a componenti leggeri o di precisione; le lamiere di medio e alto spessore offrono la resistenza necessaria per parti strutturali o portanti. |
| Tolleranza | Le lamiere laminate a freddo offrono in genere tolleranze più strette, comprese tra ±0.02 e 0.05 mm. Le applicazioni con requisiti dimensionali rigorosi possono richiedere una precisione ancora maggiore. |
| Finitura di superficie | Opzioni come le finiture 2B, BA o n. 3 influenzano l'aspetto e la necessità di ulteriori trattamenti superficiali. |
| Proprietà meccaniche | Il carico di snervamento, la resistenza alla trazione e i livelli di allungamento influenzano la progettazione dello stampo, la forza di pressatura e le impostazioni generali del processo. |
Valutando congiuntamente questi fattori, i produttori possono selezionare materiali che offrano un equilibrio tra formabilità, resistenza e prestazioni del prodotto finale.
Capitolo 6. Tipi comuni di stampaggio dell'acciaio inossidabile
| Classe | Caratteristiche |
| 301 in acciaio inox | Resistenza alla trazione e alla corrosione moderatamente elevate. Disponibile nelle versioni dura, semidura e completamente dura. |
| 304 in acciaio inox | Il cavallo di battaglia della serie 300 SS. Proprietà di trazione moderate, resistenza alla corrosione, più comune nell'acciaio inossidabile per uso alimentare e nella stampatura di dischi. |
| Acciaio inossidabile 316 e 316L | Variante modificata della serie base 300 SS. L'aggiunta di molibdeno migliora la resistenza meccanica e la resistenza alla corrosione. Utilizzato in ambito farmaceutico, nell'industria alimentare e in ambienti marini. |
| Acciaio inossidabile 321 e 347 | Variazioni della composizione base 18-8. Stabilizzato mediante aggiunta di lega per migliorare la saldabilità e la resistenza alle alte temperature. |
| Acciaio inossidabile 17-7PH | Acciaio inossidabile trattabile termicamente con caratteristiche di formatura simili al 304. Può essere temprato fino a raggiungere una resistenza alla trazione di 200,000 psi dopo la formatura a freddo. |
Capitolo 7. Stampabilità dell'acciaio inossidabile stampato
Le lamiere di acciaio inossidabile stampate si spezzeranno o si piegheranno?
Le proprietà dell'acciaio inossidabile dipendono dal tipo di lega e dal trattamento termico/lavorazione a freddo a cui è sottoposto il materiale. Le leghe austenitiche (304) si piegano e non si rompono facilmente in condizioni di lavorazione a freddo. Le leghe martensitiche (420), invece, sono meno duttili e tendono a spezzarsi.
Differenze tra le varie classi di stampaggio
L'acciaio inossidabile austenitico a basso contenuto di carbonio è elastico, quindi può essere utilizzato nella stampatura profonda per realizzare lavelli e friggitrici. Gli acciai inossidabili martensitici, invece, sono più duri e meno duttili. Pertanto, sono preferiti per la produzione di utensili da taglio e altri oggetti taglienti.
Caratteristiche e vantaggi della stampatura dell'acciaio inossidabile
Resistenza al fuoco e al calore: l'elevata quantità di cromo e nichel conferisce all'acciaio inossidabile resistenza al calore.
Aspetto estetico: i consumatori preferiscono l'aspetto del lavello in acciaio inox e possono lucidarlo tramite elettrolucidatura.
Lunga durata: i componenti in acciaio inossidabile non si degradano in termini di qualità o estetica dopo anni di utilizzo, nonostante un prezzo iniziale relativamente più elevato.
Proprietà igieniche: l'acciaio inossidabile è un materiale di cui si fidano l'industria farmaceutica e alimentare, poiché i componenti realizzati con questo materiale possono essere lavati rapidamente e senza problemi. Alcune leghe di acciaio inossidabile possono essere considerate sicure per il contatto con gli alimenti.
Sostenibilità: secondo molti esperti, l'acciaio inossidabile può essere considerato una delle leghe più sostenibili da utilizzare.
Caratteristiche principali da tenere presenti quando si lavora con la stampatura dell'acciaio inossidabile.
Quando si esegue la stampatura dell'acciaio inossidabile, è importante tenere a mente le sue proprietà:
Elevato limite di snervamento, durezza e incrudimento a freddo → il materiale è molto soggetto a rottura
Bassa conduttività termica rispetto all'acciaio al carbonio → sono necessarie maggiori forze per deformare il materiale, mediante taglio e tranciatura.
Elevata forza di deformazione plastica durante la trazione → grinze e strappi del materiale sottile durante la trazione
Tendenza al grippaggio dello stampo e ai graffi superficiali durante la trafilatura → richiedono un'adeguata lubrificazione
Elevata durezza e grande resistenza alla corrosione → materiali ideali per componenti strutturali, estetici e per esterni
Capitolo 8. Perché l'acciaio inossidabile è ottimo per la stampatura
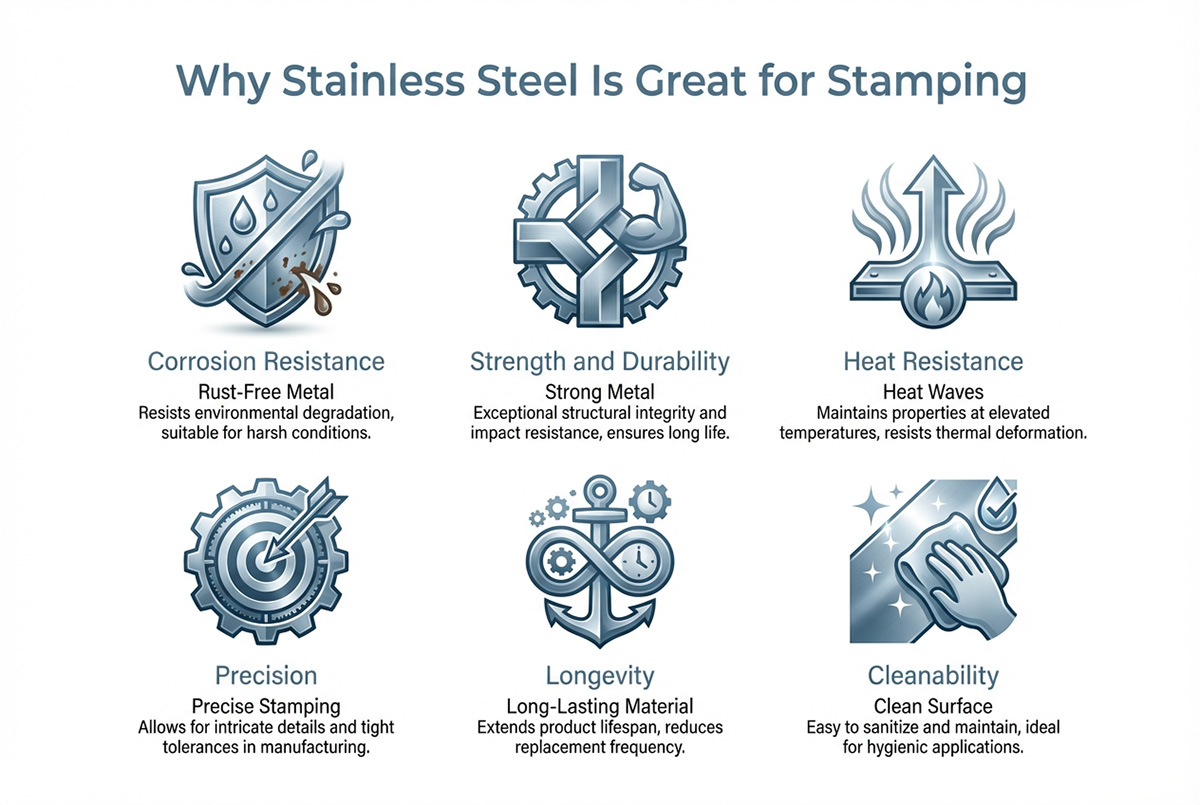
Esistono diverse ragioni per cui si preferisce stampare componenti in acciaio inossidabile:
Resistenza alla corrosione: grazie all'elevato contenuto di cromo e nichel, la stampatura dell'acciaio inossidabile può resistere all'esposizione all'umidità, agli agenti chimici e all'acqua senza deteriorarsi dall'esterno.
Resistenza e tenacità: la stampatura dell'acciaio inossidabile offre elevate proprietà di resistenza e tenacità, che consentono di creare componenti robusti ed elastici, piegabili e modellabili in diverse forme.
Opzioni di finitura superficiale: il materiale consente di utilizzare diverse finiture per i pezzi stampati.
Tuttavia, la stampatura dell'acciaio inossidabile è più complessa rispetto a quella dell'acciaio al carbonio a causa della sua maggiore durezza, della tendenza all'incrudimento e della minore conduttività termica. Per ovviare a questi problemi, l'industria della stampatura si è evoluta radicalmente. Le tolleranze sono diventate più precise, l'efficienza è aumentata grazie agli stampi progressivi con velocità fino a 200 colpi al minuto e sono stati implementati sistemi di produzione intelligenti.
Capitolo 9. Processo di stampaggio dell'acciaio inossidabile
9.1 Selezione dell'attrezzatura
Una stampatura dell'acciaio inossidabile di successo inizia con la scelta dell'attrezzatura giusta:
| Tipo di apparecchiatura | Processo adatto | Tonnellaggio consigliato |
| pressa meccanica | Tranciatura ad alta velocità, imbutitura superficiale | 25–200 T |
| Pressa idraulica | Imbutitura profonda, formatura di precisione | 100–1000 T |
| Servopressa | Alta precisione, risparmio energetico | 30–300 T |
9.2 Passaggi generali
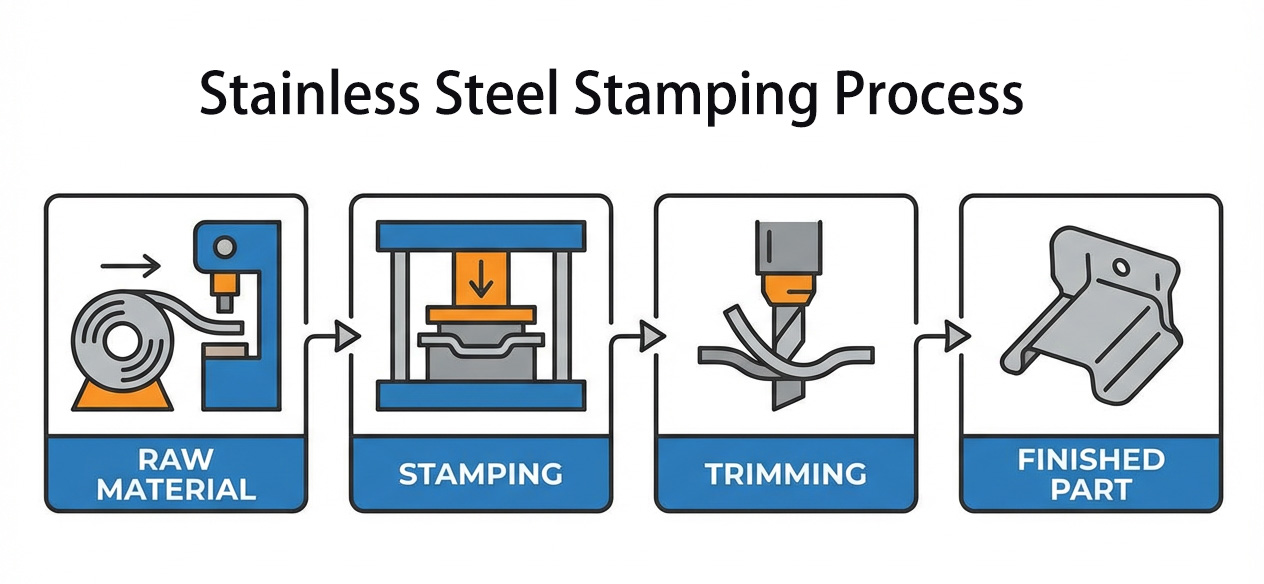
Il processo di stampaggio dell'acciaio inossidabile richiede diverse fasi per ottenere la forma e la qualità desiderate:
Tranciatura: Taglio delle lamiere di acciaio inossidabile nelle dimensioni richieste mediante cesoie meccaniche e laser.
Punzonatura: Eseguire fori o separare pezzi. È importante allineare con precisione le matrici e applicare la pressione necessaria per ottenere bordi netti e privi di sbavature.
Piegatura: Piegatura di pezzi di metallo con angolazioni precise utilizzando presse piegatrici e stampi. È importante impostare correttamente i macchinari per evitare il ritorno elastico.
Stampaggio: Formatura di pezzi mediante imbutitura profonda, come lavelli e contenitori, attraverso il processo di formatura del metallo in cavità di stampo. È necessario selezionare correttamente i parametri del materiale e del processo.
Finitura: Correzione dei pezzi dopo la piegatura per compensare il ritorno elastico.
Finitura superficiale: sono disponibili diverse opzioni di lucidatura e rivestimento.
Capitolo 10. Valutazione della qualità e trattamenti superficiali
Tipi di trattamenti superficiali
Metodi di finitura superficiale
Meccanica: lucidatura a vibrazione, sabbiatura, spazzolatura, lucidatura a specchio
Trattamenti chimici: passivazione, elettrolucidatura, colorazione, rivestimento PVD
Texture speciali antibatteriche, resistenti alle impronte digitali, autopulenti e laser.
Controllo di qualità
Strumenti di misura dimensionale: calibro, scanner CMM, scanner ottico
Metodi di ispezione visiva: ispezione visiva, misurazione della rugosità, SEM e interferometria 3D a luce bianca.
Le prove prestazionali includono: prova di nebbia salina, prova di durezza, metallografia, prova di trazione/flessione
Capitolo 11. Possibili problemi nella stampatura dell'acciaio inossidabile e relative soluzioni.
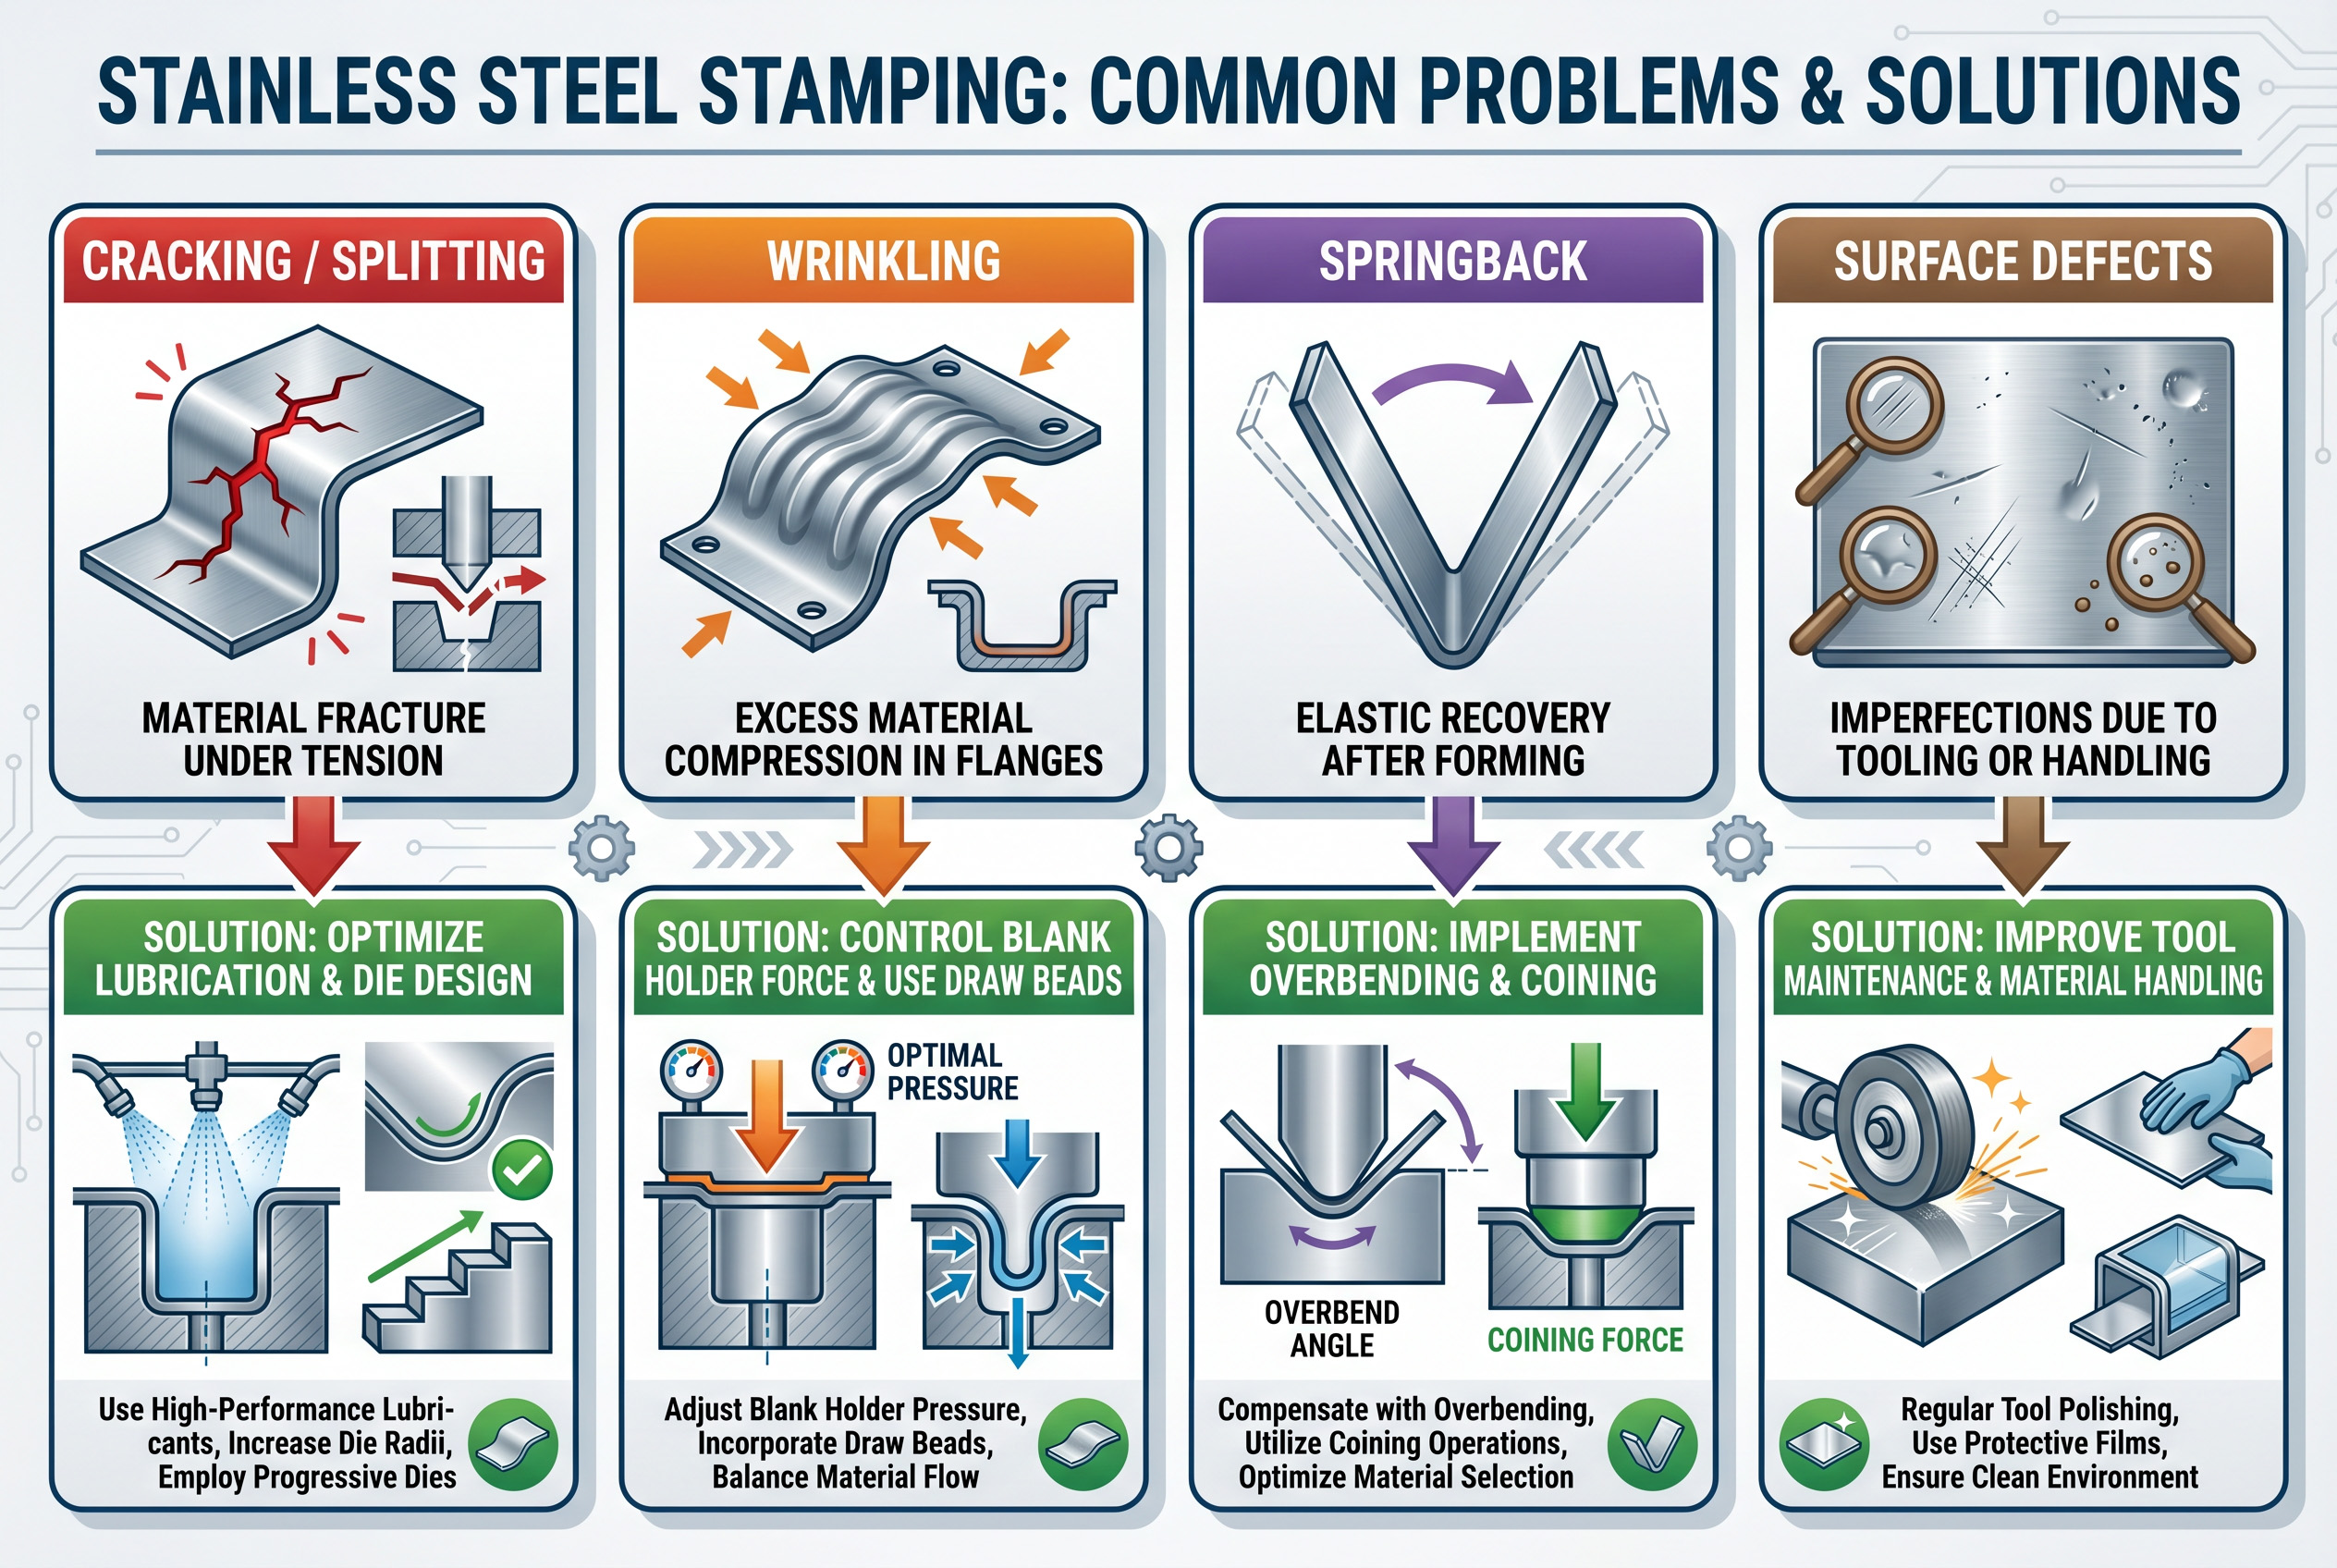
11.1 Graffi superficiali
Causa del difetto: Movimento relativo tra la superficie del pezzo e la superficie dello stampo sotto pressione e formazione di uno strato surriscaldato a causa della deformazione plastica.
Soluzione: Applicare quantità adeguate di lubrificante, mantenere la superficie dello stampo in condizioni ottimali e controllare la velocità di pressatura.
11.2 Rottura e fessurazione
causa:
Elevato indice di indurimento a freddo dell'acciaio inossidabile austenitico che causa la trasformazione martensitica.
Inomogeneità della struttura del foglio
Spazio insufficiente per lo stampo o centraggio errato.
Aumento della temperatura di punzonatura dovuto alla stampatura prolungata.
Carichi non uniformi causati da rosicchiamento, punzonatura degli angoli o taglio
Soluzione:
Ottimizzazione del processo di ricottura della lamiera
Conseguire orientamenti di deformazione piana più omogenei all'interno dei grani.
Modifica della distribuzione della pressione durante la fase di debug dello stampo.
Regolazione del gioco e dell'allineamento dello stampo.
11.3 Problema con la rimozione dello strato superficiale (trasferimento di metallo)
causa:
bordo tagliente usurato
Troppa tolleranza per la muffa
Autorizzazione inadeguata
Utilizzo di olio di stampaggio inadeguato che provoca l'ispessimento del metallo
Soluzione: Mantenere il tagliente in condizioni ottimali, ottimizzare il gioco e utilizzare oli speciali per stampaggio.
11.4 Deformazione risultante dal ritorno elastico
Causa: Tutti i materiali subiscono deformazioni di ritorno elastico dopo lo stiramento, tuttavia, l'elevata durezza dell'acciaio inossidabile provoca un rimbalzo significativo.
Soluzione: Prevedere il ritorno elastico nella fase di progettazione e includere misure per contrastarlo.
11.5 Problemi durante il trattamento termico
Causa: Numerosi pezzi realizzati mediante stampaggio e imbutitura richiedono un ulteriore trattamento termico. Il riscaldamento dei pezzi può causare deformazioni.
Soluzione: Tenendo conto della distorsione prevista delle parti.
11.6 Selezione del materiale per punzoni e matrici
Causa: L'elevata durezza dell'acciaio inossidabile provoca una forte usura di punzoni e matrici.
Soluzione: Utilizzare punzoni con la durezza appropriata per adattarsi al grado di acciaio inossidabile.
11.7 Problemi relativi all'olio per stampaggio
Causa: L'utilizzo di un olio per stampaggio non idoneo può provocare l'indurimento dell'acciaio, deformazioni, formazione di bave o crepe.
Soluzione: utilizzare oli per disegno e stampaggio contenenti zolfo e componenti clorurati. Optare per oli a bassa viscosità per facilitare la pulizia.
Capitolo 12. Conclusione
Grazie ai progressi tecnologici, la stampatura dell'acciaio inossidabile si è evoluta da semplici operazioni di formatura a processi sofisticati eseguiti con sistemi automatizzati dotati di sensori. Questi processi continueranno a evolversi e a diventare più efficienti in risposta alla crescente domanda di prestazioni e affidabilità superiori dei componenti prodotti.
Tuttavia, il compito non si limita alla capacità di stampare il pezzo desiderato, ma implica anche la capacità di creare componenti di alta qualità e realizzati con precisione. Quando si tratta di implementare il proprio progetto di prodotto, collaborare con un produttore esperto è sempre una soluzione vincente.
Capitolo 13. Domande frequenti (FAQ)
1. L'acciaio inossidabile arrugginisce?
Sì, ma solo in determinate circostanze. A differenza dell'acciaio comune, l'acciaio inossidabile resiste alla ruggine grazie alla presenza di cromo che forma un rivestimento di ossido inerte. In caso di eccessiva esposizione ad ambienti aggressivi, danneggiamento dello strato protettivo di ossido o utilizzo improprio di legni di qualità inferiore, l'acciaio inossidabile può corrodersi.
2. Quale tipo di acciaio inossidabile è migliore per la stampatura: 304 o 316?
In generale, la lega 304 è la più indicata per le lavorazioni di stampaggio convenzionali. Grazie alla sua elevata malleabilità e al prezzo contenuto, è ideale per la produzione di un'ampia varietà di beni di consumo e attrezzature. La lega 316, arricchita con molibdeno, offre una maggiore resistenza alla corrosione, ma risulta più difficile da lavorare tramite stampaggio. Pertanto, è consigliata per applicazioni in ambito navale, farmaceutico o nell'industria alimentare, dove la resistenza alla corrosione ha la precedenza sull'efficienza produttiva.
3 Perché gli stampi per tranciatura in acciaio inossidabile sono soggetti a rapida usura?
Una lubrificazione insufficiente, tolleranze inadeguate, stampaggio ad alta velocità, selezione impropria di materiali per stampi con durezza insufficiente e negligenza nella manutenzione degli stampi (ad esempio, taglienti smussati) possono causare una rapida usura degli stampi per stampaggio.
4. Come posso prevenire l'usura (graffi) durante la stampatura di pezzi in acciaio inossidabile?
Per ridurre al minimo l'accumulo di calore, scegliete oli per stampaggio di alta qualità con additivi per pressioni estreme, garantite spazi di sicurezza adeguati, mantenete la corretta levigatezza delle superfici degli stampi, applicate rivestimenti e lucidate le superfici degli stampi e controllate la velocità di stampaggio.
5 Perché il mio componente in acciaio inossidabile presenta delle bave?
La formazione di bave è causata da giochi eccessivi, taglienti smussati, allineamento errato o mancanza di un supporto adeguato durante le operazioni di tranciatura del materiale. Assicurarsi che l'allineamento degli stampi sia corretto, che i giochi siano ottimali e che l'affilatura di punzoni e stampi venga mantenuta regolarmente.
6. Qual è la differenza tra la stampatura dell'acciaio inossidabile 301 e quella dell'acciaio inossidabile 304?
L'acciaio inossidabile di grado 301 presenta elevati tassi di incrudimento ed è disponibile in diverse tempere (dura, semidura, dura). Di conseguenza, è preferibile per la produzione di molle e componenti con elevati requisiti di resistenza alla trazione. L'acciaio inossidabile 304, invece, è riconosciuto come la scelta migliore per la stampatura in generale e per le applicazioni nel settore alimentare. Grazie alla sua duttilità, questa lega offre maggiore malleabilità e resistenza alla corrosione.
7. È possibile saldare componenti in acciaio inossidabile stampato?
La saldatura di componenti in acciaio inossidabile stampato è possibile, ma richiede particolare attenzione. È necessario assicurarsi della compatibilità del materiale d'apporto, ottimizzare l'apporto termico per evitare deformazioni del pezzo e valutare un trattamento termico post-saldatura (ricottura) per eliminare le tensioni residue. Si raccomanda di saldare leghe austenitiche (304, 316) piuttosto che quelle martensitiche.
8. Come posso eliminare il ritorno elastico nei pezzi stampati in acciaio inossidabile piegati?
Per compensare il rimbalzo, eseguire una pre-piegatura con un angolo di piegatura maggiore, applicare operazioni di battuta o coniatura, prolungare il tempo di mantenimento e riprogettare gli stampi con caratteristiche di compensazione del ritorno elastico basate sui dati dei test sui materiali.
9. La stampatura è in grado di magnetizzare i pezzi in acciaio inossidabile?
Sì, alcuni tipi di acciaio inossidabile diventano leggermente magnetici durante le operazioni di lavorazione a freddo (piegatura, stampaggio, imbutitura). Tali effetti sono tipici degli acciai austenitici (304) che normalmente non sono magnetici. In questi casi, il magnetismo non è indice di scarsa qualità.
10 Qual è lo spessore ottimale per l'imbutitura profonda della lamiera d'acciaio inossidabile stampata?
Spessori più sottili (0.5-1.5 mm) vengono utilizzati per la produzione di articoli dalle forme complesse, come lavelli e pentole destinati all'uso quotidiano. Tuttavia, la percentuale di allungamento del materiale gioca un ruolo chiave nell'imbutitura profonda. Pertanto, le leghe austenitiche (304) sono preferibili per l'imbutitura profonda grazie al loro elevato tasso di allungamento.
11. Come devo scegliere il lubrificante più adatto per la stampatura dell'acciaio inossidabile?
Considerare il tipo di materiale (austenitico o martensitico), l'operazione (imbutitura o tranciatura), la complessità dei pezzi e i requisiti per il processo di pulizia. Per i processi di imbutitura dura sono preferibili oli EP clorurati e solforati, mentre per le operazioni di tranciatura sono preferibili oli leggeri. Se è necessaria la pulizia post-stampaggio, utilizzare lubrificanti a bassa viscosità o idrosolubili.
12. Quali sono le cause della formazione di grinze nelle parti stampate in acciaio inossidabile ottenute mediante imbutitura profonda?
Una pressione insufficiente sul premilamiera, una progettazione inefficiente dei cordoni di imbutitura, giochi eccessivi o una lubrificazione inadeguata possono causare la formazione di grinze durante le operazioni di imbutitura profonda. Aumentare la pressione sul premilamiera, ottimizzare la forma dei cordoni di imbutitura e garantire una distribuzione uniforme del flusso di materiale.
13. Qual è la differenza tra passivazione ed elettrolucidatura?
La passivazione ha lo scopo di eliminare i contaminanti dalla superficie dei componenti in acciaio inossidabile e di migliorare il rivestimento di ossido per fornire una resistenza alla corrosione superiore. L'elettrolucidatura rimuove un sottile strato di materiale per fornire una superficie perfettamente liscia, lucida e riflettente con una maggiore resistenza alla corrosione.
È possibile eseguire un trattamento termico per indurire i pezzi in acciaio inossidabile dopo la stampatura?
Solo gli acciai martensitici e a indurimento per precipitazione (17-7PH) possono essere induriti mediante trattamento termico. Gli acciai austenitici (304, 316) non possono essere induriti mediante riscaldamento, ma vengono induriti mediante lavorazione a freddo.
14. Come posso prevenire le crepe nei pezzi stampati in acciaio inossidabile?
Utilizzare materiale ricotto ove possibile, lubrificare adeguatamente i componenti, ottimizzare le tolleranze degli stampi, controllare la velocità di stampaggio per ridurre la generazione di calore, applicare raggi di curvatura maggiori e valutare operazioni di stampaggio a più stadi per la produzione di componenti complessi.
Proprietà e vantaggi della stampatura dell'acciaio inossidabile
L'acciaio inossidabile con un alto contenuto di cromo e nichel è altamente resistente al calore.
Aspetto: L'acciaio inossidabile è esteticamente gradevole per molti consumatori e l'elettrolucidatura ne migliora ulteriormente l'aspetto.
Efficienza in termini di costi: pur essendo inizialmente più costoso, l'acciaio inossidabile offre qualità e prestazioni estetiche di lunga durata.
Igiene: L'industria farmaceutica e quella alimentare e delle bevande si affidano all'acciaio inossidabile per le sue proprietà igieniche. Diverse leghe sono approvate come materiali per uso alimentare.
Sostenibilità: questa lega è tra le opzioni più ecocompatibili disponibili sul mercato, adatta a processi di produzione sostenibili.
Caratteristiche principali delle operazioni di stampaggio dell'acciaio inossidabile
Durante la realizzazione di componenti stampati in acciaio inossidabile, tenere presente le seguenti caratteristiche:
L'elevato limite di snervamento e la durezza, unitamente all'incrudimento da lavorazione a freddo, rendono i pezzi soggetti a fessurazioni.
La scarsa conduttività termica rispetto all'acciaio al carbonio fa sì che i componenti in acciaio inossidabile richiedano maggiori forze di deformazione, tranciatura e imbutitura.
Le forti forze di deformazione plastica durante la stampatura provocano la formazione di grinze e lacerazioni nei pezzi di piccolo spessore.
Durante le operazioni di trafilatura, sono soggette a grippaggio e graffi. Pertanto, è fondamentale garantire un'adeguata lubrificazione.
Grazie alla sua durezza e resistenza alla ruggine, viene spesso utilizzato per la produzione di componenti con funzioni strutturali, estetiche e per applicazioni esterne.
15 motivi per cui l'acciaio inossidabile è il materiale migliore per la stampatura
Esistono diverse ragioni per cui si preferisce stampare componenti in acciaio inossidabile:
Resistenza alla corrosione: i prodotti stampati in acciaio inossidabile non si ossidano a contatto con umidità, sostanze corrosive e ambienti umidi. Sono progettati per avere una lunga durata, e sono adatti per elettrodomestici da cucina e macchinari per esterni.
Resistenza e tenacità: offre un buon equilibrio tra resistenza alla trazione e duttilità, consentendo ai pezzi stampati di mantenere la propria forma durante la flessione, la curvatura e la deformazione.
Opzioni per le finiture superficiali: consente di applicare diverse tecniche di finitura superficiale, come lucidatura, spazzolatura e verniciatura, utili per applicazioni estetiche e funzionali.
Tuttavia, la stampatura dell'acciaio inossidabile è più difficile da lavorare rispetto a quella dell'acciaio al carbonio. Essendo più resistente, incrudendosi più rapidamente e avendo una scarsa conduttività termica, l'acciaio inossidabile richiede particolare attenzione nella scelta del materiale, nella progettazione dello stampo e nei parametri di processo.
L'industria dello stampaggio ha sviluppato numerosi approcci per affrontare queste sfide. Le tolleranze per lo stampaggio di precisione sono state notevolmente ridotte e l'efficienza è stata aumentata grazie a stampi progressivi con velocità superiori a 200 colpi al minuto. Inoltre, sono state ampiamente adottate tecnologie avanzate di produzione intelligente, tra cui sensori e monitoraggio basato sull'intelligenza artificiale.

