Kapitel 1: Hvad er en Metal stempling?
En metalstansedyse (også kaldet stempelværktøj, presseværktøj eller metaldyse) er et præcist produktionsudstyr, der er monteret på en pressemaskine og tilfører kraft til pladen af metallisk eller ikke-metallisk materiale for at skære, forme, bøje, trække eller forme materialet.
Ved at bruge materialedeformation eller -separation skaber stansedyser højpræcisionsdele med ensartet kvalitet og pålidelig nøjagtighed.
Metalprægning er en af de hurtigste og mest økonomiske fremstillingsteknikker, som almindeligvis anvendes til:
bildele
forbrugerelektronik
Hvidevarer
kommunikationsudstyr
medicinsk udstyr
nye energiapparater
industrielt automatiseringsudstyr
De vigtigste fordele ved metalstemplingsdyser
✅ Høj dimensionsnøjagtighed
✅ Konsekvent produktion
✅ Hurtig volumenproduktion
✅ Højt materialeudbytte
✅ Økonomisk pris
✅ Kompatibel med automatiseret produktion
Kapitel 2: Styrker og svagheder ved metalprægningsdyser
Fordele ved metalstemplingsmatriser
2.1 Høj produktivitetsrate
Høj produktivitet er en af de største fordele ved at bruge metalstanseværktøjer til fremstillingsformål. Når metalstanseværktøjet er installeret på pressemaskinen, vil det fungere hurtigt og stabilt på grund af en høj grad af automatisering.
2.2 God repetitivitet og ensartede resultater
God gentagelse og ensartede resultater er vigtige aspekter at overveje, når du vælger metalprægning som din fremstillingsteknik. Metalprægedyser sikrer god ensartethed i produktegenskaber.
2.3 Lave produktionsomkostninger ved stor skala
Trods de høje startomkostninger ved design og fremstilling af en metalstanseform, vil enhedsprisen pr. vare falde, når man arbejder på masseproduktion.
2.4 Evne til at producere komplekse former
Moderne metalstansematricer tilbyder avancerede muligheder for at skabe sofistikerede geometrier, lave huller med høj nøjagtighed, bøje og præge metaller osv. Præcisionsmatricer og progressive matricer er særligt nyttige til at producere meget præcise produkter.
2.5 Effektiv brug af materialer
Layoutet af strimler og designet af matricer bidrager til optimal materialeudnyttelse, hvilket er med til at reducere omkostningerne i forbindelse med indkøb af de nødvendige råmaterialer.
2.6 Nem automatisering
Da metalprægeforme muliggør hurtig produktion og kræver minimal manuel indgriben, kan de nemt automatiseres ved installation af robotter til håndtering af emner og tilførselssystemer.
2.7 Forskellige materialer at bearbejde
Der findes et stort udvalg af materialer, der kan bruges til metalprægning, herunder rustfrit stål, kulstofstål, aluminium, messing, kobber og forskellige legeringer.
Svagheder ved metalstemplingsmatriser
2.8 Høje værktøjsomkostninger
Fremstilling af en metalstanseform indebærer visse omkostninger på grund af behovet for at købe udstyr til formålet og betale for professionelle tjenester. Desuden kan design af progressive forme og sammensatte forme vise sig at være ret dyrt.
2.9 Høje omkostninger relateret til udviklingstid
Udvikling af matricer omfatter flere faser, herunder design, fremstilling, samling og test af metalstansematricer. Derfor bør der afsættes meget tid til udvikling af matricer.
2.10 Manglende fleksibilitet
Når matricen er udviklet, bliver det vanskeligt at udføre effektiv modifikation af produkternes geometri og andre egenskaber.
2.11 Høje vedligeholdelsesomkostninger
Vedligeholdelse af metalstansematricer er forbundet med slibning af værktøj og rengøring af dem for snavs, smøring af metaloverflader, inspektion af justeringer osv. Manglende udførelse af disse handlinger kan forårsage defekter såsom grater, afvigelser fra standardtolerancer og endda brud på stansematricerne.
2.12 Kun egnet til produktion i store mængder
Lavvolumenproduktion kan ikke retfærdiggøre udgifterne til design og fremstilling af prægeforme, da de viser sig at være økonomisk urimelige.
2.13 Slid på dysen og mulige skader
Slid, krakeleringer og afskalning repræsenterer mulige risici forbundet med kontinuerlig drift med metalstanseværktøjer, især ved bearbejdning af hårde materialer.
2.14 Behov for professionel ekspertise
Metalprægeforme bør designes af fagfolk med tilstrækkelig erfaring i design af forme af forskellige kompleksitetsniveauer.
Kapitel 3: Sikkerhedsforanstaltninger ved metalprægning
Metalprægning betragtes som en højrisikoproduktionsproces. Streng sikkerhedsstyring er afgørende.
Almindelige risici og forebyggelsesforanstaltninger
| Risikotype | Fælles problem | Forebyggelsesmetode |
| Fremmedlegemer inde i matricen | Skruenøgler, skruer og værktøj efterladt i matricen | Inspicer og rengør før brug |
| Die Transport | Usikker løftning eller håndtering | Brug gaffeltrucks/kraner korrekt, og hold personalet på afstand |
| Operatørskade | Forkert pressebetjening | Installer sikkerhedsafskærmninger og nødstopsystemer |
| Risici ved nye medarbejdere | Uerfarne operatører | Obligatorisk træning før maskinbetjening |
🚨 Sikkerhed skal altid prioriteres over produktionsoutput.
Korrekt sikkerhedsbevidsthed reducerer ulykker, udstyrsskader og produktionsnedetid i høj grad.
Kapitel 4: Grundlæggende struktur af en metalstemplingsdyse

De fleste metalstempelmatricer består af fire hovedsystemer:
Matriceplader
Indsæt blokke
Standardkomponenter
Guidesystemer
Øvre matricestruktur
| Pladenavn | Kode |
| Topplade | U1U |
| Øvre afstandsblok | U2U |
| Øvre matricesko | UPU |
| Øvre støtteplade | UBU |
| Øvre klemmeplade | PHU |
| Stopplade | PPS |
| Afstrygerplade | PSU |
Nedre matricestruktur
| Pladenavn | Kode |
| Nedre matriceplade | DØ |
| Nederste sikkerhedsplade | LBD |
| Nedre dysesko | LPD |
| Nedre afstandsblok | B2D |
| Nederste tallerken | B1D |
Almindelige dysekomponenter
Øvre matricekomponenter
Punches
Klemmepladeindsatser
Stripperindsatser
Komponenter i den nedre dyse
Matriceindsatser
Skærekanter
Standarddele
Springs
Styrestifter
Styrebøsninger
Sekskantskruer
Sæt skruer
Løftestifter
Højdeafstandsstykker
Ikke-standarddele
Interne stop
Eksterne stop
Pitch stops
Begræns indlæg
Kapitel 5: Nummereringssystem til metalprægningsdyser
Nummereringssystemer til metalstansedyser er designet til at navngive, klassificere og kontrollere stansedyser i forbindelse med fremstilling, vedligeholdelse og opbevaring. En sådan nummerering er med til at øge effektiviteten af fremstillingsprocessen.
Nummereringen af prægedyserne indeholder normalt data om følgende:
Produktkategori
Die type
Produktionsår
Stationsnummer
Kundekode
Revisionsnummer
Eksempel:
90-KNMF0125RAH
Forklaring:
R betyder en overførselsmatrice
S betyder en progressiv terning
F0125 kan angive produktionsåret eller projektnummeret
Bogstaverne til sidst kan stå for revisionsnummeret
Brug af et nummereringssystem er afgørende for at identificere værktøjsdata, minimere forkert håndtering og opretholde vedligeholdelse.
Store produktionsanlæg bruger nummereringssystemer til stemplingsdyser sammen med stregkodeteknologi, ERP-software og andre digitaliserede systemer.
Kapitel 6: Almindelige prægedysematerialer og deres egenskaber
Materialevalg påvirker direkte:
Produktkvalitet
Formbarhed
Dø livet
Produktionsstabilitet
Fremstillingsomkostninger
Almindelig materialesammenligning
| Materiale | Fordele | Ulemper | Typiske applikationer |
| SPCC koldvalset stål | Glat overflade, god formbarhed, lav pris | Dårlig korrosionsbestandighed | Beslag, kabinetter, apparatdele |
| SECC galvaniseret stål | Fremragende rustbestandighed | Let at ridse | Elskabe, computerkabinetter |
| Rustfrit stål (SUS) | Høj styrke og korrosionsbestandighed | Højt slid på dysen | Medicinsk udstyr, bildele |
| Aluminium | Let og korrosionsbestandig | Lav hårdhed | Køleplader, EV-komponenter |
| Kobberlegeringer | Fremragende ledningsevne | Høje materialeomkostninger | Stik og elektriske kontakter |
Kapitel 7: Udvælgelse af metalprægematerialer
Valget af matricemateriale bestemmer slidstyrke, sejhed, stabilitet og vedligeholdelseshyppighed.
| Die materiale | Kendetegn | Typiske applikationer |
| Cr12Mov | God slidstyrke og økonomisk omkostningseffektiv | Generelle skærematricer |
| SKD11 | Fremragende slidstyrke og stabil varmebehandling | Præcisions progressive matricer |
| DC53 | Høj sejhed og lang levetid | Stempling af rustfrit stål |
| Wolframcarbid | Ultrahøj hårdhed og slidstyrke | Ultrapræcisionsprægning med høj hastighed |
Anbefalede anvendelsesområder
SKD11 → Præcisionsudstansning og formning
DC53 → Højhastighedsprægning af rustfrit stål
Wolframkarbid → Produktionsmatrices med ultralang levetid
Kapitel 8: Metalprægeforme – Vigtigste designovervejelser
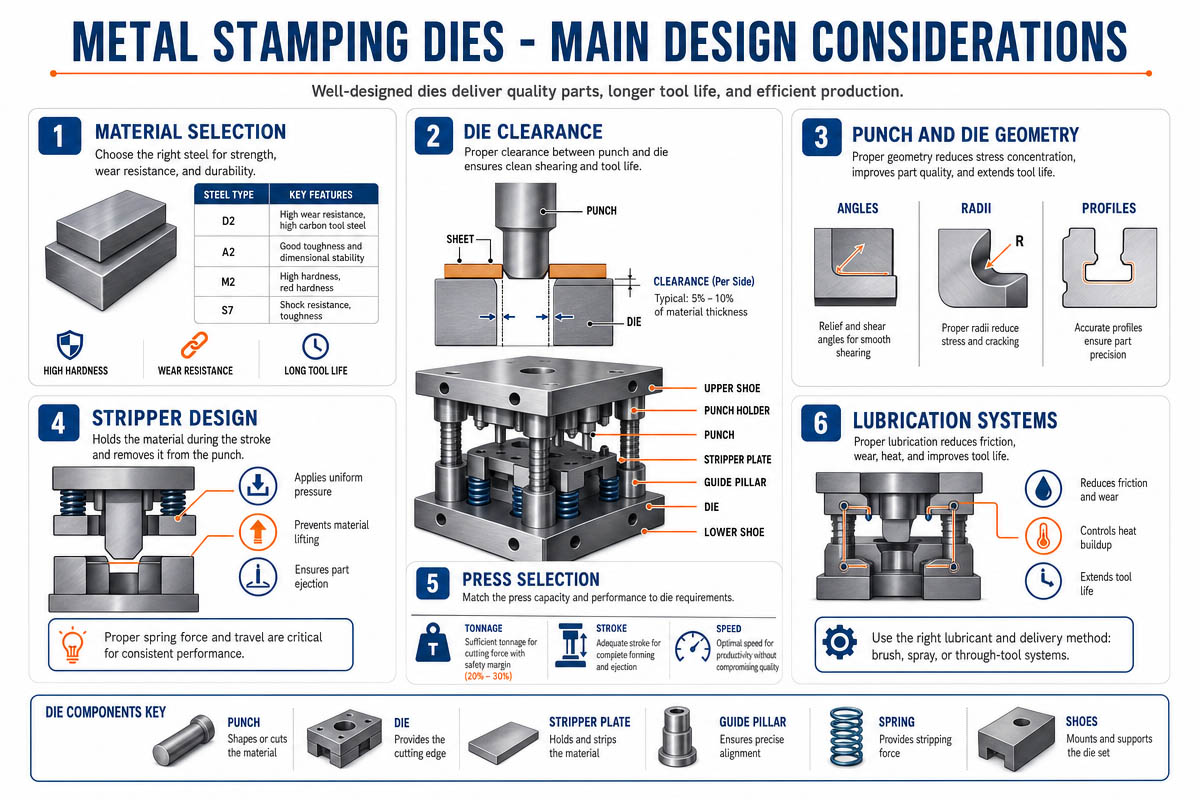
8.1 Bedre matricedesign fører til:
Konsistente produkter
Længere liv dør
Mere effektiv produktion
Øget udstyrspålidelighed
1️⃣ Passende frihøjde til matricen
Resultater af klareringstilstand
For stram. Brud på stemplet, revnedannelse i matricen, kraftig slitage.
For løst. For mange grater, dårlige kantforhold.
Anbefalet frigang mellem matricerne
Den anbefalede frihøjde bør være omkring:
Clearance=(5%∼10%)×tClearance=(5\%\sim10\%)\times tClearance=(5%∼10%)×t
Hvor t refererer til materialetykkelsen.
8.2 Indlejringsdesign
God indlejring maksimerer materialeudnyttelsen og reducerer samtidig spild.
Faktorer, der påvirker redebygningen, omfatter:
Foderstabilitet
Materiale flow
Afstand mellem stationer
Styrkebalance
8.3 Design af stansestrimler
Dårlig stribelægning vil resultere i:
Materiale klæber
Ridser på produktet
Der bliver slået
Skader ved at dø
Forskellige anvendte strimmelmetoder
Forårsstrimmel
Nitrogengasfjederstrimmel
Polyurethanstrimmel
8.4 Guidens nøjagtighed
Utilstrækkelig nøjagtighed af vejledningen resulterer i:
Forkert justering af stempler
Revner i skærekanter
Dimensionsuoverensstemmelser i produkter
Til højhastighedsmatricer bør gode føringer have:
Perfekt koncentricitet
Både øvre og nedre plader er parallelle
En stabil struktur
8.5 Design til udkastning af skrot
Skrotstop er en hyppig forekomst i prægeprocessen.
Mulige løsninger:
Skrotaflastningsvinkler
Udjævning af udledningskanal
Luftblæsesystemer
Mekanismer til at holde skrot
8.6 Matricestyrke
Store matricer
Kapitel 9:Almindelige problemer og løsninger med metalstempelmatrice
Ved udførelse af metalstansning kan der opstå nogle problemer. Disse kan have en negativ indvirkning på produktkvaliteten, produktionsprocessen og matricernes levetid. Derfor er det nyttigt for producenter at forstå de mest almindelige fejltyper og metoder til at forebygge dem.
9.1. Ekstra kværne
Disse grater skyldes normalt sløve skærekanter eller forkert frigang. Løsningen omfatter slibning af kanter, justering af frigangen mellem matricerne og udskiftning af defekte stempler.
9.2. Slagbrud
Dette fænomen opstår på grund af excentrisk belastning, dårlig føring, lange stempler og brug af hårde materialer. Forbedring af føringens præcision, brug af materialer med højere hårdhed, såsom DC53-stål, og kortere stempler kan hjælpe med at forhindre stemplets brud.
9.3. Deformation af dele
Sådanne defekter opstår i tilfælde af ubalanceret kraft under udkastning af dele og mangel på passende holdetryk. Tilføjelse af holdemidler, forbedring af delformningsstationer og regulering af udkastningskraften er anbefalede handlinger.
9.4. Rivning
Aluminium og rustfrit stål er mere modtagelige for at sætte sig fast. For at løse problemet kan du polere og påføre DLC- eller TiCN-belægninger på matricernes overflader og forbedre smøreprocessen.
9.5. Skrotblokering
Dårligt designet skrotudløbskanal kan forårsage fastklemning af skrot, hvilket fører til skader og nedetid. Anvendelse af aflastningsvinkel, luftblæsesystemer og øgede dimensioner af skrotudløb bidrager til at løse problemet.
9.6. Ustabil dimension
Dette problem opstår på grund af slid på matricerne, bevægelse af styrestifterne og variationer i materialetykkelsen. For at undgå dette kræves regelmæssig vedligeholdelse af matricerne og præcis kalibrering.
9.7. Revner, der opstår under tegning
Dette problem kan løses ved at optimere radius under tegning og tilføje nye tegnetrin.
9.8. Skrotspring
Vakuumeffekten og den lette vægt får delene til at hoppe. For at eliminere problemet bør du tilføje skrotfastholdelsesanordninger og luftblæsningsanordninger.
Kapitel 10: Typer af metalprægedyser
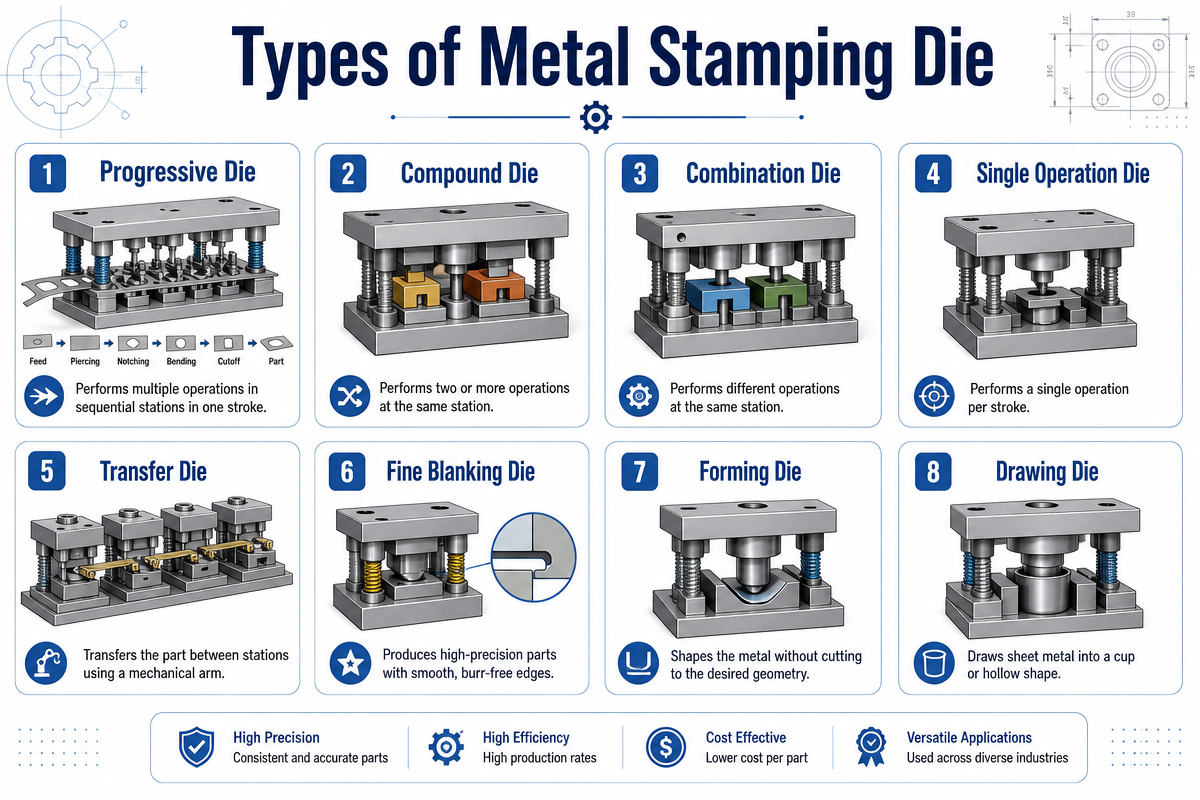
Metalstansematricer kategoriseres baseret på deres struktur, fremstillingsproces og anvendelse. Forskellige matricer har forskellig kapacitet til at håndtere forskellige typer produkter med forskellige fremstillingskrav. Valget af de rigtige metalstansematricer kan forbedre effektiviteten, kvaliteten og styringen af produktionsomkostninger betydeligt.
10.1 Transfermatricer (enkeltstationsmatricer)
Transfermatricerne udfører operationer individuelt på hver station; emnerne flyttes manuelt eller automatisk fra en station til den næste under fremstillingen.
Fordele
Forenklet design
Nem vedligeholdelse og modifikationer
Kan anvendes til produktion af større dele
Ulemper
Nedsat effektivitet
Øgede lønomkostninger
Mindre konsistens end progressive matricer
Anvendelsen af transfermatricer omfatter karosseriedele til biler, store beslagdele og andre tunge dele.
10.2 Sammensatte matricer
Denne type matrice udfører mere end én proces i en enkelt presseoperation, såsom hulning og afblænding.
Fordele
Forbedret dimensionsnøjagtighed
Øget konsistens
Hurtigere end et-trins dør
Ulemper
Øget kompleksitet i design
Øgede produktions- og vedligeholdelsesomkostninger
Det har været bredt anvendt i fremstilling af præcisionselektroniske dele, skiver og andre tynde metaller.
10.3 Progressive matricer
Det er en udbredt anvendelse af prægedyser i moderne industrielle fremstillingsprocesser, hvor spoler automatisk fremføres mellem stationer, der udfører forskellige processer.
Fordele
Meget høj produktivitet
Stærkt forbedrede automatiserede processer
Høj ensartethed i produktkvalitet
Reducerer lønomkostninger
Ulemper
Dyre produktionsværktøjer
Øget kompleksitet
Brugen af progressive matricer kan omfatte stik, terminaler, apparatdele og præcisionsmetaldele.
Forskellige typer metalprægematricer tilbyder forskellige fordele afhængigt af deres tilsigtede anvendelse.
Kapitel 12: Hvorfor metalprægematricer skal vedligeholdes
Metalstansematricer er præcisionsinstrumenter til højhastighedsproduktionsprocesser. Når de anvendes i kontinuerlige processer, kan matricer udsættes for store belastninger, vibrationer, varme, friktion og stød.
Hvis der ikke træffes passende foranstaltninger, vil selv dyser af høj kvalitet begynde at lide af slid og beskadigelse.
Vedligeholdelse af metalprægeforme bør udføres regelmæssigt for at sikre optimal produktkvalitet, øge formenes levetid, minimere nedetid og forbedre fremstillingsprocesser generelt.
For dem, der beskæftiger sig med fremstilling af bildele, elektroniske apparater, husholdningsapparater, medicinske produkter og industriartikler, spiller vedligeholdelse af metalprægedyser en afgørende rolle i at opnå en effektiv og økonomisk rentabel produktion.
12.1. Forøg matricens levetid
At forlænge matricens levetid er en af de primære fordele ved vedligeholdelse af metalprægematricer.
Under arbejdsprocessen opstår følgende problemer:
Slid på slag
Afsløvning af skærekanter
Mangel på præcise styremekanismer
Nedbrydning af fjedre
Disse negative virkninger bliver mere tydelige uden rettidig inspektion og pleje.
Effektiv vedligeholdelse bidrager til:
✅ Undgå overdreven slitage
✅ Eliminer stødpauser
✅ Forhindrer afskalning
✅ Oprethold præcise snit
✅ Forlæng levetiden på matricer
Med korrekt vedligeholdelse holder en progressiv matrice længere end dens modstykke med forsømt pleje med flere millioner slag.
12.2. Sikr høj produktkvalitet
Produktkvaliteten afhænger direkte af dyserne.
Forsømmelse af dyser kan føre til:
For høj grathøjde
Dårlig dimensionsnøjagtighed
Ridser på overflader
Deformation af dele
Revner på grund af formning
Med vedligeholdelse sikrer matricer:
✅ Ensartet frihøjde
✅ Skarpe skærekanter
✅ Præcis vejledning
✅ Pålidelig formning
Følgende kvalitetsforbedringer kan opnås:
✅ Forbedret præcision
✅ Glat overflade
✅ Lav fejlrate
✅ Konstant produktkvalitet i batcher
For præcisionsteknik, såsom elektronik og bilproduktion, er konstant nøjagtighed afgørende.
12.3. Minimér nedetid i produktionslinjen
Manglende brug af en matrice fører til nedlukninger og maskinstop.
Årsager til uventet stop af matricen inkluderer:
Slagbrud
Skrotfastklemning
Brud på styrestift
Løsning af fastgørelseselement
Tab af fjederens elasticitet
Nødvedligeholdelse kræver ekstra tid og penge.
Proaktiv inspektion af metalprægematricer hjælper med at forhindre eventuelle funktionsfejl.
Fordelene ved vedligeholdelse inkluderer:
✅ Færre maskinstop
✅ Minimerede reparationsomkostninger
✅ Hurtigere genopretning
✅ Øget maskinproduktivitet
Selv korte perioder med maskinnedetid i storskalaproduktion kan forårsage tab for en producent.
12.4. Reducer produktionsomkostninger
Selvom mange producenter udelukkende fokuserer på produktionshastighed, overser de potentielle omkostningsbesparelsesmuligheder inden for vedligeholdelse.
Dårlig vedligeholdelse resulterer i:
✅ For høj skrotprocent
✅ Hyppig udskiftning af dele
✅ Lønomkostninger
✅ Afvisning af dele
✅ Maskinnedbrud
Regelmæssig vedligeholdelse giver dig mulighed for at spare på driftsomkostningerne i det lange løb.
12.5. Øg sikkerheden i arbejdsprocesserne
Metalprægning involverer arbejde med kraftige kræfter, der kan resultere i farlige situationer.
Farer ved brug af defekte matricer omfatter:
Udstødning af knækkende slag
Overbelastning resulterer i en fastklemningsproces
Løsning af dele af en matrice
Uventede revner
Med rettidige inspektioner kan du undgå skader forårsaget af disse defekter.
Vedligeholdelse af sikkerhedsmæssige årsager omfatter:
✅ Kontrol af fastgørelseselementernes tæthed
✅ Inspektion af guider
✅ Overvågning af fjedres træthed
✅ Sikring af korrekt justering
✅ Fjernelse af skrot fra matricer
✅ Sikkert matricesystem garanterer sikkerhed for både mennesker og maskiner.
12.6. Sørg for stabil ydeevne ved høj hastighed
Moderne progressive matricer udfører prægning med utrolig høje hastigheder.
For at sikre optimal højhastighedsstempling bør der være:
Nøjagtig justering
Præcis fodring
Glat afstripning
Pålidelig fjernelse af skrot
Ethvert tegn på slid påvirker proceseffektiviteten negativt.
Vedligeholdelse af dyser hjælper med at:
✅ Øg nøjagtigheden af fodringen
✅ Letter afstripping
✅ Eliminer vibrationer
✅ Hold en stabil hastighed
Vedligeholdelse sikrer uafbrudt og fejlfri drift af en produktionslinje.
Kapitel 13: Fremtidige udviklingstendenser inden for metalstemplingsdyser
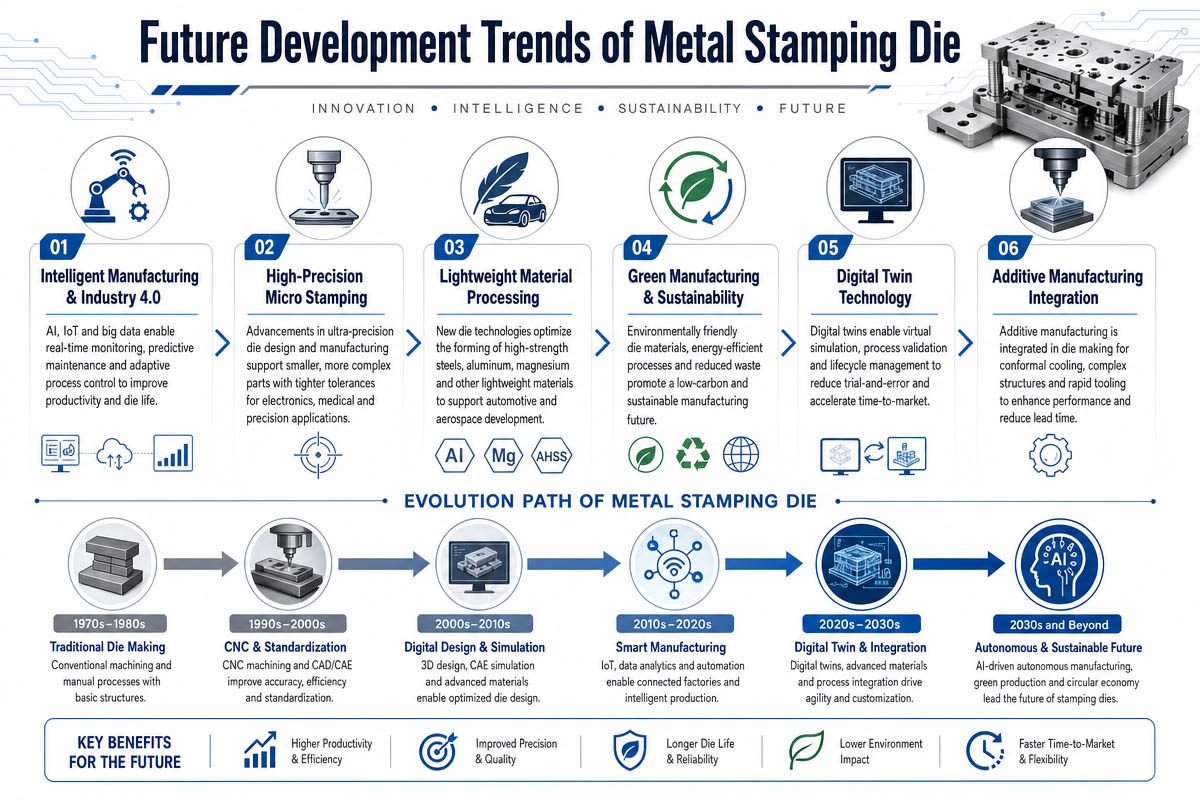
I den nuværende teknologiske udviklingsæra vil fremtidens metalstanseforme blive betydeligt påvirket af nye automatiseringsteknologier, kunstig intelligens-systemer, højpræcisionsproduktion og bæredygtige produktionsprocesser. Moderne industrier som elbiler, forbrugerelektronik, medicinsk udstyr og industriel automatisering har øget kravene til produktionshastighed og præcision.
Moderne prægeforme forventes at inkorporere Internet of Things-teknologi og smarte produktionsprocesser. Smarte prægeforme er indlejret med sensorer og anden avanceret teknologi, der overvåger temperatur, vibrationer og produktionsparametre. Dermed muliggør smart produktion effektiv forudsigelse og forebyggelse af maskinnedbrud og nedetidsperioder.
Brugen af fuldautomatiske produktionslinjeprocesser vil blive stadig mere populær. Højhastigheds progressive matricer bliver almindelige på grund af krav om højere effektivitet og lavere lønomkostninger. Som et resultat installerer producenter robotter til materialetilførsel og -inspektion samt servopresser for forbedret effektivitet og produktion med lav vibration.
Moderne matricer og deres overflader er også blevet udviklet til at modstå prægeprocesforhold. Moderne prægematricer er fremstillet af materialer som DC53, pulvermetallurgisk stål og wolframkarbid, hvilket giver høj slidstyrke. Derudover har overfladebelægninger som DLC, TiCN og AlCrN reduceret friktion og rivning under prægning af rustfrit stål og aluminium.
Miljøbeskyttelse og energibesparende foranstaltninger vil blive prioriteret i fremtiden. Grønne produktionspraksisser vil omfatte energieffektivt stemplingsudstyr, optimeret materialeudnyttelse og genanvendelige produktionssystemer.
Simuleringsprogrammer kan også hjælpe med at designe nye matricer og værktøjer for at spare på udviklingsomkostninger og forkorte fremstillingstider.
Samlet set vil fremtidige metalstanseværktøjer være mere intelligente, fuldautomatiske, energibesparende og præcise.
Kapitel 1 3: Konklusion
Metalprægedyser kombinerer:
Præcisionsteknik
Materialevidenskab
Varmebehandlingsteknologi
Mekanisk design
Automatiseret fremstilling
For at forbedre stemplingseffektiviteten og produktkvaliteten bør producenter:
✅ Vælg passende dysematerialer
✅ Optimer matricedesign
✅ Udfør regelmæssig vedligeholdelse
✅ Styrk produktionssikkerhedsstyring
En dyb forståelse af metalstanseforme, værktøjsstrukturer, materialer og fejlfindingsmetoder hjælper producenter med at forbedre konkurrenceevnen, reducere omkostninger og opnå stabil produktion i store mængder.
Gør hver prægeform stærkere, sikrere og mere effektiv.
Kapitel 14: Ofte stillede spørgsmål (FAQ)
FAQ 1: Hvor længe holder en metalprægematrix?
Dødens liv afhænger af:
Materiale type
Produktion hastighed
Vedligeholdelseskvalitet
Matricemateriale
Højkvalitets DC53- eller hårdmetalmatriser kan med korrekt vedligeholdelse overstige millioner af slag.
FAQ 2: Hvad er forskellen mellem progressive matricer og transfermatricer?
| Vare | Progressiv matrice | Overførselsdyse |
| Produktionshastighed | Meget høj | Moderat |
| Automation | Fuldt automatiseret | Halvautomatisk |
| bedst til | Små præcisionsdele | Store komplekse dele |
FAQ 3: Hvordan vælger jeg den rigtige matriceafstand?
Anbefalet frihøjde pr. side:
SPCC: 5–8 % af tykkelsen
Rustfrit stål: 8–12%
Aluminium: 4–6%
Højstyrkestål: 10–15%
FAQ 4: Hvorfor opstår rivning ved prægning af rustfrit stål?
Hovedårsager:
Høj friktion
Dårlig smøring
Ru overflader
Løsninger:
DLC/TiCN-belægninger
Bedre smøring
Polerede overflader
FAQ 5: Hvor ofte skal prægematricer vedligeholdes?
Anbefalet vedligeholdelsesplan:
| Frekvens | Vedligeholdelsesopgave |
| Hver vagt | Rengør og efterse |
| Ugentlig | Smør styresystemer |
| / Måned | Mål kritiske dimensioner |
| Hver 100,000 slag | Genslibe skærkanter |
FAQ 6: Hvad er det bedste matricemateriale til prægning af rustfrit stål?
Anbefalede muligheder:
| Materiale | Bedste ansøgning |
| DC53 | Højhastighedsprægning af rustfrit stål |
| SKD11 | Generel præcisionsstempling |
| Wolframcarbid | Ultrahøjvolumenproduktion |
FAQ 7: Hvordan kan grater reduceres ved metalprægning?
Bedste praksis:
Optimer frihøjde
Slib slagjern regelmæssigt
Forbedre matricejusteringen
Brug præcisionsindsatser
Tilføj barberingsstationer om nødvendigt
FAQ 8: Hvad er forskellen mellem SPCC og varmvalset stål?
| Ejendom | SPCC koldvalset | Varmvalset stål |
| Overfladebehandling | Glat | Rough |
| Precision | Høj | Sænk |
| Formbarhed | Fantastike | Moderat |
| Applikationer | Præcisionsstempling | Strukturelle dele |
Tommelfingerregel:
Brug SPCC til præcisions- og udseendedele, og brug varmvalset stål til strukturelle applikationer.