

Indledning:
Stansede produkter i rustfrit stål findes overalt: fra husholdningsapparater i køkkener til monumentale arkitektoniske elementer såsom byskulpturer, bygningsfacader og indendørs genstande. Materialets brede vifte af anvendelser forklares af rustfrit ståls attraktivitet på grund af dets æstetik, høje korrosionsbestandighed og langvarige driftssikkerhed. Desværre er der stadig mange fordomme og misforståelser om denne type produkt. En af de mest almindelige er den såkaldte "magnettest".
For ikke så længe siden var jeg vidne til, hvordan en kunde udførte tests af køkkengrej for at undersøge tilstedeværelsen af magnetisme på et byggematerialemarked. Herren insisterede på, at "hvis en magnet hæfter, så er det dårligt rustfrit stål; hvis ikke - så er det rustfrit stål, hvilket betyder godt stål, og rustfrit stål kan ikke indeholde nogen magnetisme." Sådanne misforståelser opstår primært på grund af manglende information, så lad os kaste lys over nogle aspekter af produktion af rustfrit stål.
Kapitel 1. Afklaring af begreber: Forskellen mellem jern, stål og rustfrit stål
Forskellen mellem jern og stål ligger i mængden af kulstof, de indeholder:
Stål indeholder ikke mere end 2% kulstof i sin sammensætning.
I jern overstiger koncentrationen af kulstof 2%.
Kapitel 2. Klassificering af prægning af rustfrit stål: Hvorfor er nogle typer magnetiske?
Rustfrit stål klassificeres hovedsageligt i tre typer baseret på mikrostruktur. Deres magnetiske egenskaber varierer på grund af legeringens sammensætning:
| Type | Vigtigste legeringselementer | Magnetic | Nøgleegenskaber |
| austenitisk | Krom + Nikkel | ❌ Ikke-magnetisk | Attraktivt udseende, god samlet ydeevne |
| Ferritisk | Krom + lidt/intet nikkel | ✅ Magnetisk | Omkostningseffektiv, god varmeledningsevne |
| martensitisk | Krom + Jern + Kulstof | ✅ Magnetisk | Høj hårdhed, kan varmebehandles |
Der findes i dag over 100 typer af prægning af rustfrit stål. Udover austenitisk rustfrit stål er både ferritisk og martensitisk magnetisk. Derfor er påstanden om, at "ikke-magnetisk er lig med godt rustfrit stål", fuldstændig forkert.
Kapitel 3. Køber pas på: Lad dig ikke vildlede af "ikke-magnetisk"
Dette metal er stærkt, fleksibelt og meget modstandsdygtigt, så stål er det materiale, der oftest anvendes i hverdagsprodukter. Rustfrit stål er en type stål, der er karakteriseret ved høj korrosionsbestandighed på grund af tilsat krom. Stål kaldes "rustfrit", når kromindholdet er 10.5 % eller højere.
Magnetisme spiller ingen rolle i vurderingen af kvalitet. Det hele afhænger af legeringens sammensætning og metallets struktur på mikroskopisk skala. Inden for metallurgi er udtrykket "rustfrit jern" ikke relevant. Lad dig ikke narre af "ikke-magnetisk"
Hvorfor er der en præference for ikke-magnetisk rustfrit stål? En anden almindelig misforståelse er "rustfrit stål uden magnetisme indeholder mere nikkel og er derfor bedre". Dette skyldes, at nikkel er et relativt sjældent og dyrt grundstof, og austenitisk rustfrit stål med højt nikkelindhold er ret dyrt. Fravær af magnetisme betyder dog ikke nødvendigvis tilstedeværelsen af gode egenskaber.
Nogle former for ikke-magnetisk prægning af rustfrit stål involverer anvendelse af en formel baseret på manganindhold og reduceret nikkelindhold (eller endda fravær af nikkel overhovedet). Sådanne kvaliteter koster tusindvis af RMB billigere end kvaliteter med højt nikkelindhold. Uærlige leverandører udnytter ideen om, at ikke-magnetisk prægning af rustfrit stål er af høj kvalitet, og sælger billigt ikke-magnetisk stål som dyrere rustfrit stål med højt nikkelindhold. Vær derfor altid opmærksom, når du handler.
Kapitel 4. Valg af den rigtige kvalitet af rustfrit stål til din anvendelse
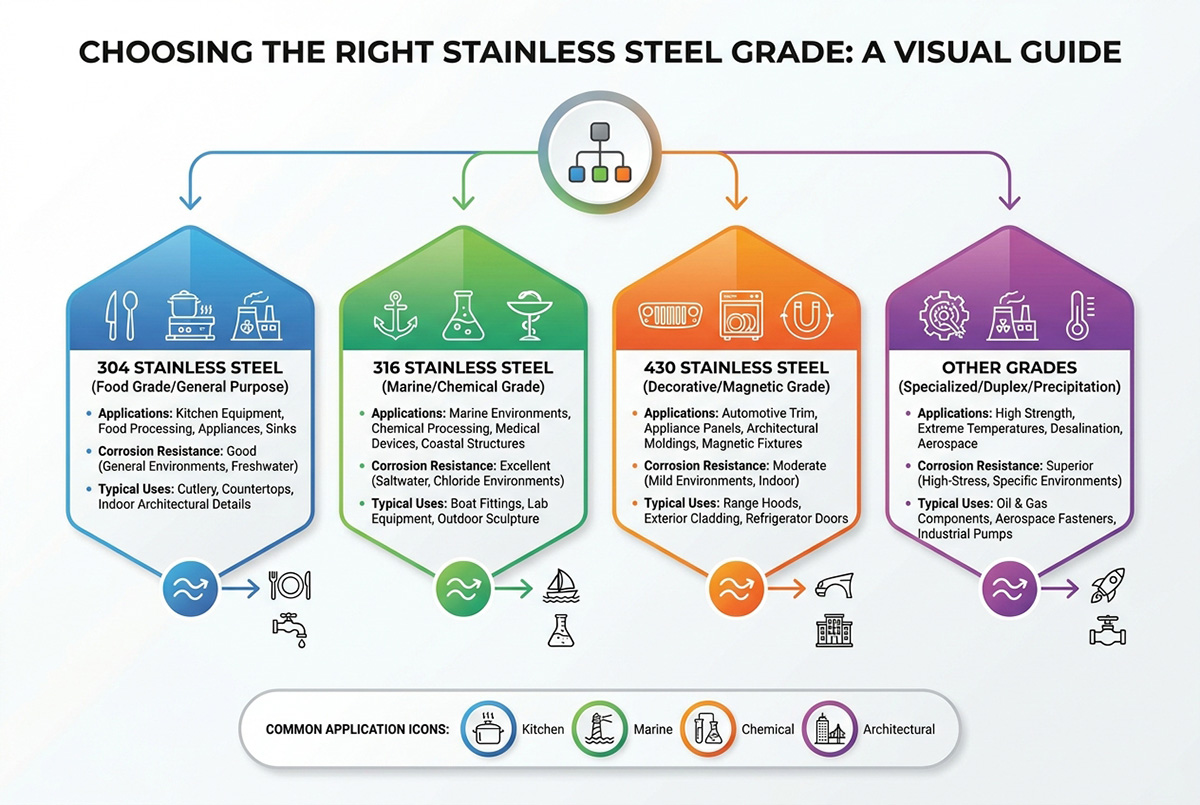
Der findes flere typer prægning af rustfrit stål med specifikke egenskaber, der bestemmer deres anvendelsesområder. Korrekt valg af materialer i henhold til anvendelseskravene er nøglen til at opnå den højeste kvalitet og ydeevne:
Æstetisk tiltalende, skinnende og ikke-magnetisk, austenitisk rustfrit stål er ideelt til dekorative formål såsom skulpturer og landskabsgenstande. Ulempen ved denne kvalitet er, at den ikke leder varme godt, og derfor ikke er egnet til køkkenredskaber, da opvarmning kræver ekstra indsats.
Ferritisk rustfrit stål er meget korrosionsbestandigt og har en varmeledningsevne, der overstiger indikatorerne for austenitiske kvaliteter med næsten 50%, og det er perfekt til fremstilling af stegepander, riskogere, vaskemaskinetromler, vandvarmere og køkkenvaske.
Ekstremt holdbart martensitisk rustfrit stål gør det muligt at ændre hårdheden gennem varmebehandling. Det er det bedste valg til knive og klinger. Oftest siger folk, at "knive i rustfrit stål ikke er skarpe", fordi varmebehandling ikke kan øge hårdheden af austenitisk rustfrit stål. Stemplingsegenskaberne ved rustfrit stål
Er prægning af rustfrit stål skrøbeligt og udsat for bøjning?
Rustfrit ståls prægeegenskaber afhænger i høj grad af kvaliteten og den tidligere behandling. Meget formbart austenitisk stål (f.eks. kvalitet 304) bøjer selv under koldbearbejdningsprocessen. Omvendt har sprøde martensitiske stålkvaliteter som 420 en tendens til at bryde under tryk. Stålets hårdhed kan variere afhængigt af tidligere varmebehandling eller kold deformation og påvirker prægningen betydeligt.
Kapitel 5. Tips til materialevalg til prægning af rustfrit stål
Flere praktiske faktorer afgør, om materialet vil fungere godt under prægning og opfylde slutbrugskravene:
| faktor | Overvejelser |
| Tykkelse | Rustfri stålplader varierer generelt fra 0.1 mm til 6 mm. Tynde tykkelser er egnede til lette eller detaljerede komponenter; mellemtykke og tykke plader giver styrke til strukturelle eller bærende dele. |
| Tolerance | Koldvalsede plader har typisk snævrere tolerancer på ±0.02-0.05 mm. Anvendelser med strenge dimensionskrav kan kræve endnu højere præcision. |
| Overfladebehandling | Muligheder som 2B, BA eller nr. 3 finish påvirker udseendet og behovet for yderligere overfladebehandlinger. |
| Mekaniske egenskaber | Flydespænding, trækstyrke og forlængelsesniveauer påvirker matricens design, pressekraft og de samlede procesindstillinger. |
Ved at afveje disse faktorer kan producenter vælge materialer, der balancerer formbarhed, styrke og slutproduktets ydeevne.
Kapitel 6. Almindelige typer af prægning af rustfrit stål
| Grade | Kendetegn |
| 301 Stainless Steel | Moderat høj trækstyrke og korrosionsbestandighed. Fås i hård, halvhård og fuldhård. |
| 304 Stainless Steel | Arbejdshesten i 300 SS-serien. Moderate trækstyrkeegenskaber, korrosionsbestandighed, mest almindelig i rustfrit stål i fødevarekvalitet og skiveprægning. |
| 316 og 316L rustfrit stål | Modifikation af den grundlæggende 300 SS-serie. Tilsat molybdæn forbedrer styrke og korrosionsbestandighed. Anvendes til farmaceutiske, fødevareforarbejdnings- og marinemiljøer. |
| 321 & 347 rustfrit stål | Variationer af den grundlæggende 18-8-sammensætning. Stabiliseret ved tilsætning af legering for at forbedre svejsbarhed og højtemperaturbestandighed. |
| 17-7PH rustfrit stål | Varmebehandleligt rustfrit stål med formningsegenskaber som 304. Kan hærdes op til 200,000 psi trækstyrke efter koldformning. |
Kapitel 7. Stemplingsevne ved prægning af rustfrit stål
Vil stempling i rustfrit stål knække eller bøje?
Egenskaberne ved rustfrit stål afhænger af typen af stål og materialets varmebehandling/koldbearbejdning. Austenitiske ståltyper (304) bøjer og knækker ikke let under kolde bearbejdningsforhold. Martensitiske ståltyper (420) er derimod mindre duktile og har tendens til at knække.
Forskelle mellem forskellige kvaliteter til stempling
En austenitisk kvalitet med lavt kulstofindhold gør metallet strækbart, derfor kan det bruges til dybtrækning til at lave vaske og frituregryder. Martensitiske typer af rustfrit stål er derimod hårdere og mindre duktile. Derfor foretrækkes de, når det kommer til fremstilling af skæreværktøjer og andre skarpe genstande.
Funktioner og fordele ved stempling i rustfrit stål
Brand- og varmebestandighed: Den høje mængde krom og nikkel giver rustfrit stål varmebestandighed.
Æstetisk udseende: Forbrugerne foretrækker udseendet af en vask i rustfrit stål og kan polere den med elektropolering.
Lang levetid: Dele i rustfrit stål forringes ikke i kvalitet eller æstetik efter mange års brug, på trods af en relativt højere startpris.
Sanitære egenskaber: Rustfrit stål er et populært valg i medicinal- og fødevareindustrien, da dele fremstillet af det hurtigt kan vaskes uden problemer. Nogle rustfri stållegeringer kan betragtes som sikre at komme i kontakt med fødevarer.
Bæredygtighed: Ifølge mange eksperter kan rustfrit stål kaldes en af de mest bæredygtige legeringer at bruge.
Vigtige egenskaber ved arbejde med prægning af rustfrit stål
Når du præger rustfrit stål, skal du huske dets egenskaber:
Høj flydegrænse, hårdhed og koldhærdning → materialet er meget tilbøjeligt til at bryde fra hinanden
Lav varmeledningsevne sammenlignet med kulstofstål → flere kræfter kræves for at deformere materialet, skære og udstanse
Høj plastisk deformationskraft ved tegning → rynker og rivning af tyndt materiale under tegning
Tendens til skæredannelse og ridser på overfladen under trækning → kræver tilstrækkelig smøring
Høj hårdhed og god korrosionsbestandighed → gode materialer til strukturelle, kosmetiske og udendørs dele
Kapitel 8. Hvorfor rustfrit stål er godt til prægning
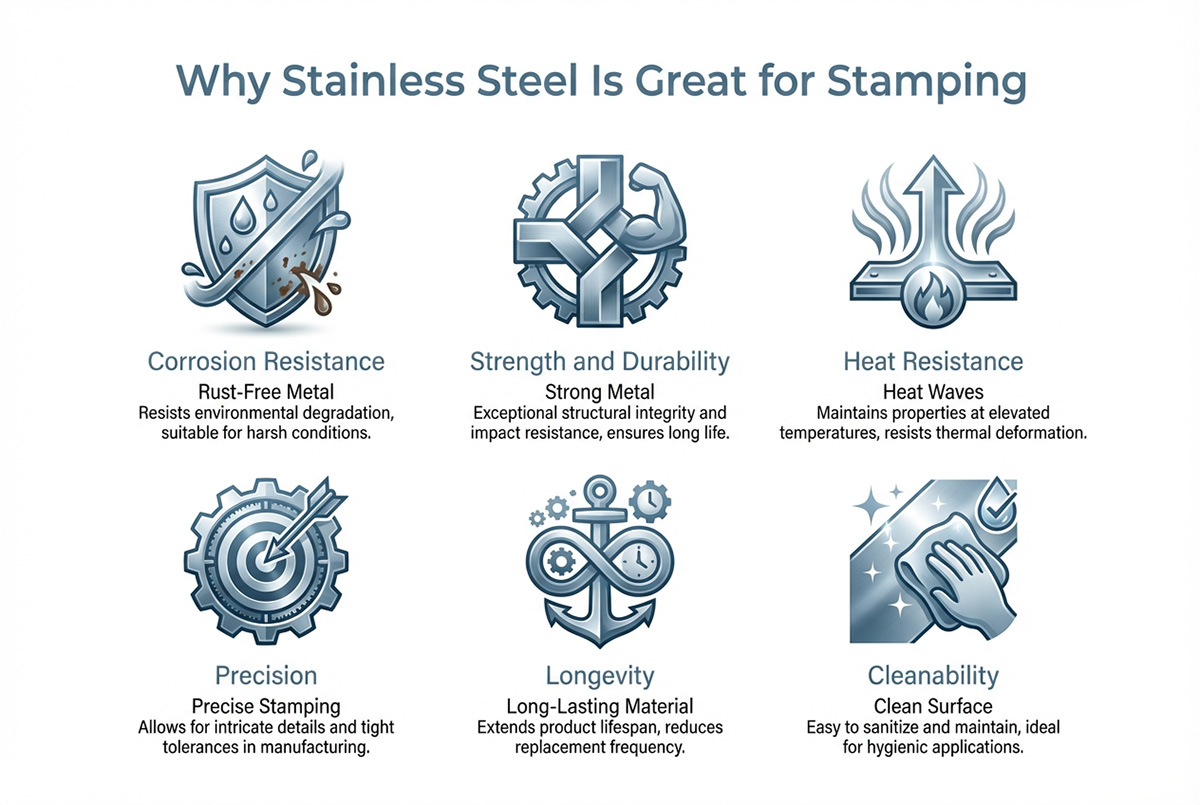
Der er nogle grunde til, at folk foretrækker at stemple dele i rustfrit stål:
Korrosionsbestandighed: Takket være de høje mængder krom og nikkel kan prægning af rustfrit stål modstå udsættelse for fugtighed, kemikalier og fugt og vil ikke forringes udefra.
Styrke og sejhed: Prægning af rustfrit stål tilbyder stor styrke og sejhed, hvilket gør det muligt at skabe stærke og elastiske dele, der kan bøjes og trækkes i forskellige former.
Muligheder for overfladebehandling: Materialet muliggør brug af forskellige overfladebehandlinger til prægede dele.
Imidlertid er prægning i rustfrit stål mere kompliceret at arbejde med end kulstofstål på grund af dets øgede hårdhed, evne til at hærde under presning og lavere varmeledningsevne. For at løse disse problemer udviklede prægeindustrien sig dramatisk. Tolerancerne blev mere præcise, effektiviteten blev øget gennem progressive matricer med op til 200 slag i minuttet, og de smarte produktionssystemer blev implementeret.
Kapitel 9. Rustfrit stål stemplingsproces
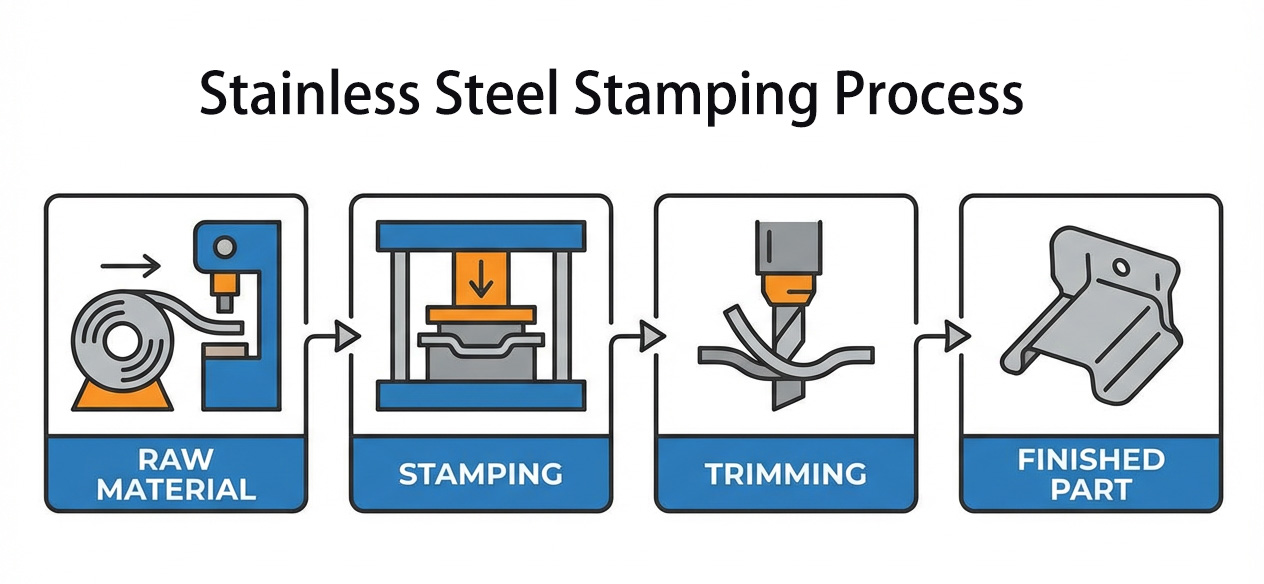
9.1 Udstyrsvalg
Succesfuld prægning af rustfrit stål begynder med at vælge det rigtige udstyr:
| Udstyrstype | Egnet proces | Anbefalet tonnage |
| Mekanisk presse | Højhastighedsblankning, overfladisk tegning | 25-200T |
| Hydraulisk presse | Dybtrækning, præcisionsformning | 100-1000T |
| Servo Press | Høj præcision, energibesparende | 30-300T |
9.2 Generelle trin
Stansningsprocessen i rustfrit stål kræver flere processer for at skabe den ønskede form og kvalitet:
Blankning: Skæring af rustfri stålplader i de ønskede størrelser ved hjælp af mekaniske sakse og lasere.
Stansning: Laver huller eller adskiller stykker. Det er vigtigt at justere matricerne nøjagtigt og anvende det nødvendige tryk for at få rene kanter uden grater.
Bukning: Bukning af metalstykker i de ønskede vinkler ved hjælp af kantpresser og formningsmatriser. Det er vigtigt at indstille maskineriet for at forhindre tilbageslag.
Tegning: Formning af dybtrækningsemner såsom vaske og beholdere gennem metalformning i formhulrum. Materiale- og procesparametre skal vælges korrekt.
Efterbehandling: Korrigering af emner efter bøjning for at kompensere for tilbagefjederen.
Overfladebehandling: Forskellige polerings- og belægningsmuligheder kan anvendes.
Kapitel 10. Kvalitetsvurdering og overfladebehandlinger
Typer af overfladebehandlinger
Metoder til overfladebehandling
Mekanisk: vibrationspolering, sandblæsning, børstning, spejlpolering
Kemisk: passivering, elektropolering, farvning, PVD-belægning
Specielle antibakterielle, fingeraftryksresistente, selvrensende og laserteksturer
Kvalitetskontrol
Dimensionelle måleinstrumenter: skydelære, CMM-scanner, optisk scanner
Metoder til visuel inspektion: visuel inspektion, ruhedsmåling, SEM og 3D hvidlysinterferometri
Ydelsestests omfatter: saltspraytest, hårdhedstest, metallografi, træk-/bøjningstest
Kapitel 11. Mulige problemer ved prægning af rustfrit stål og måder at løse dem på
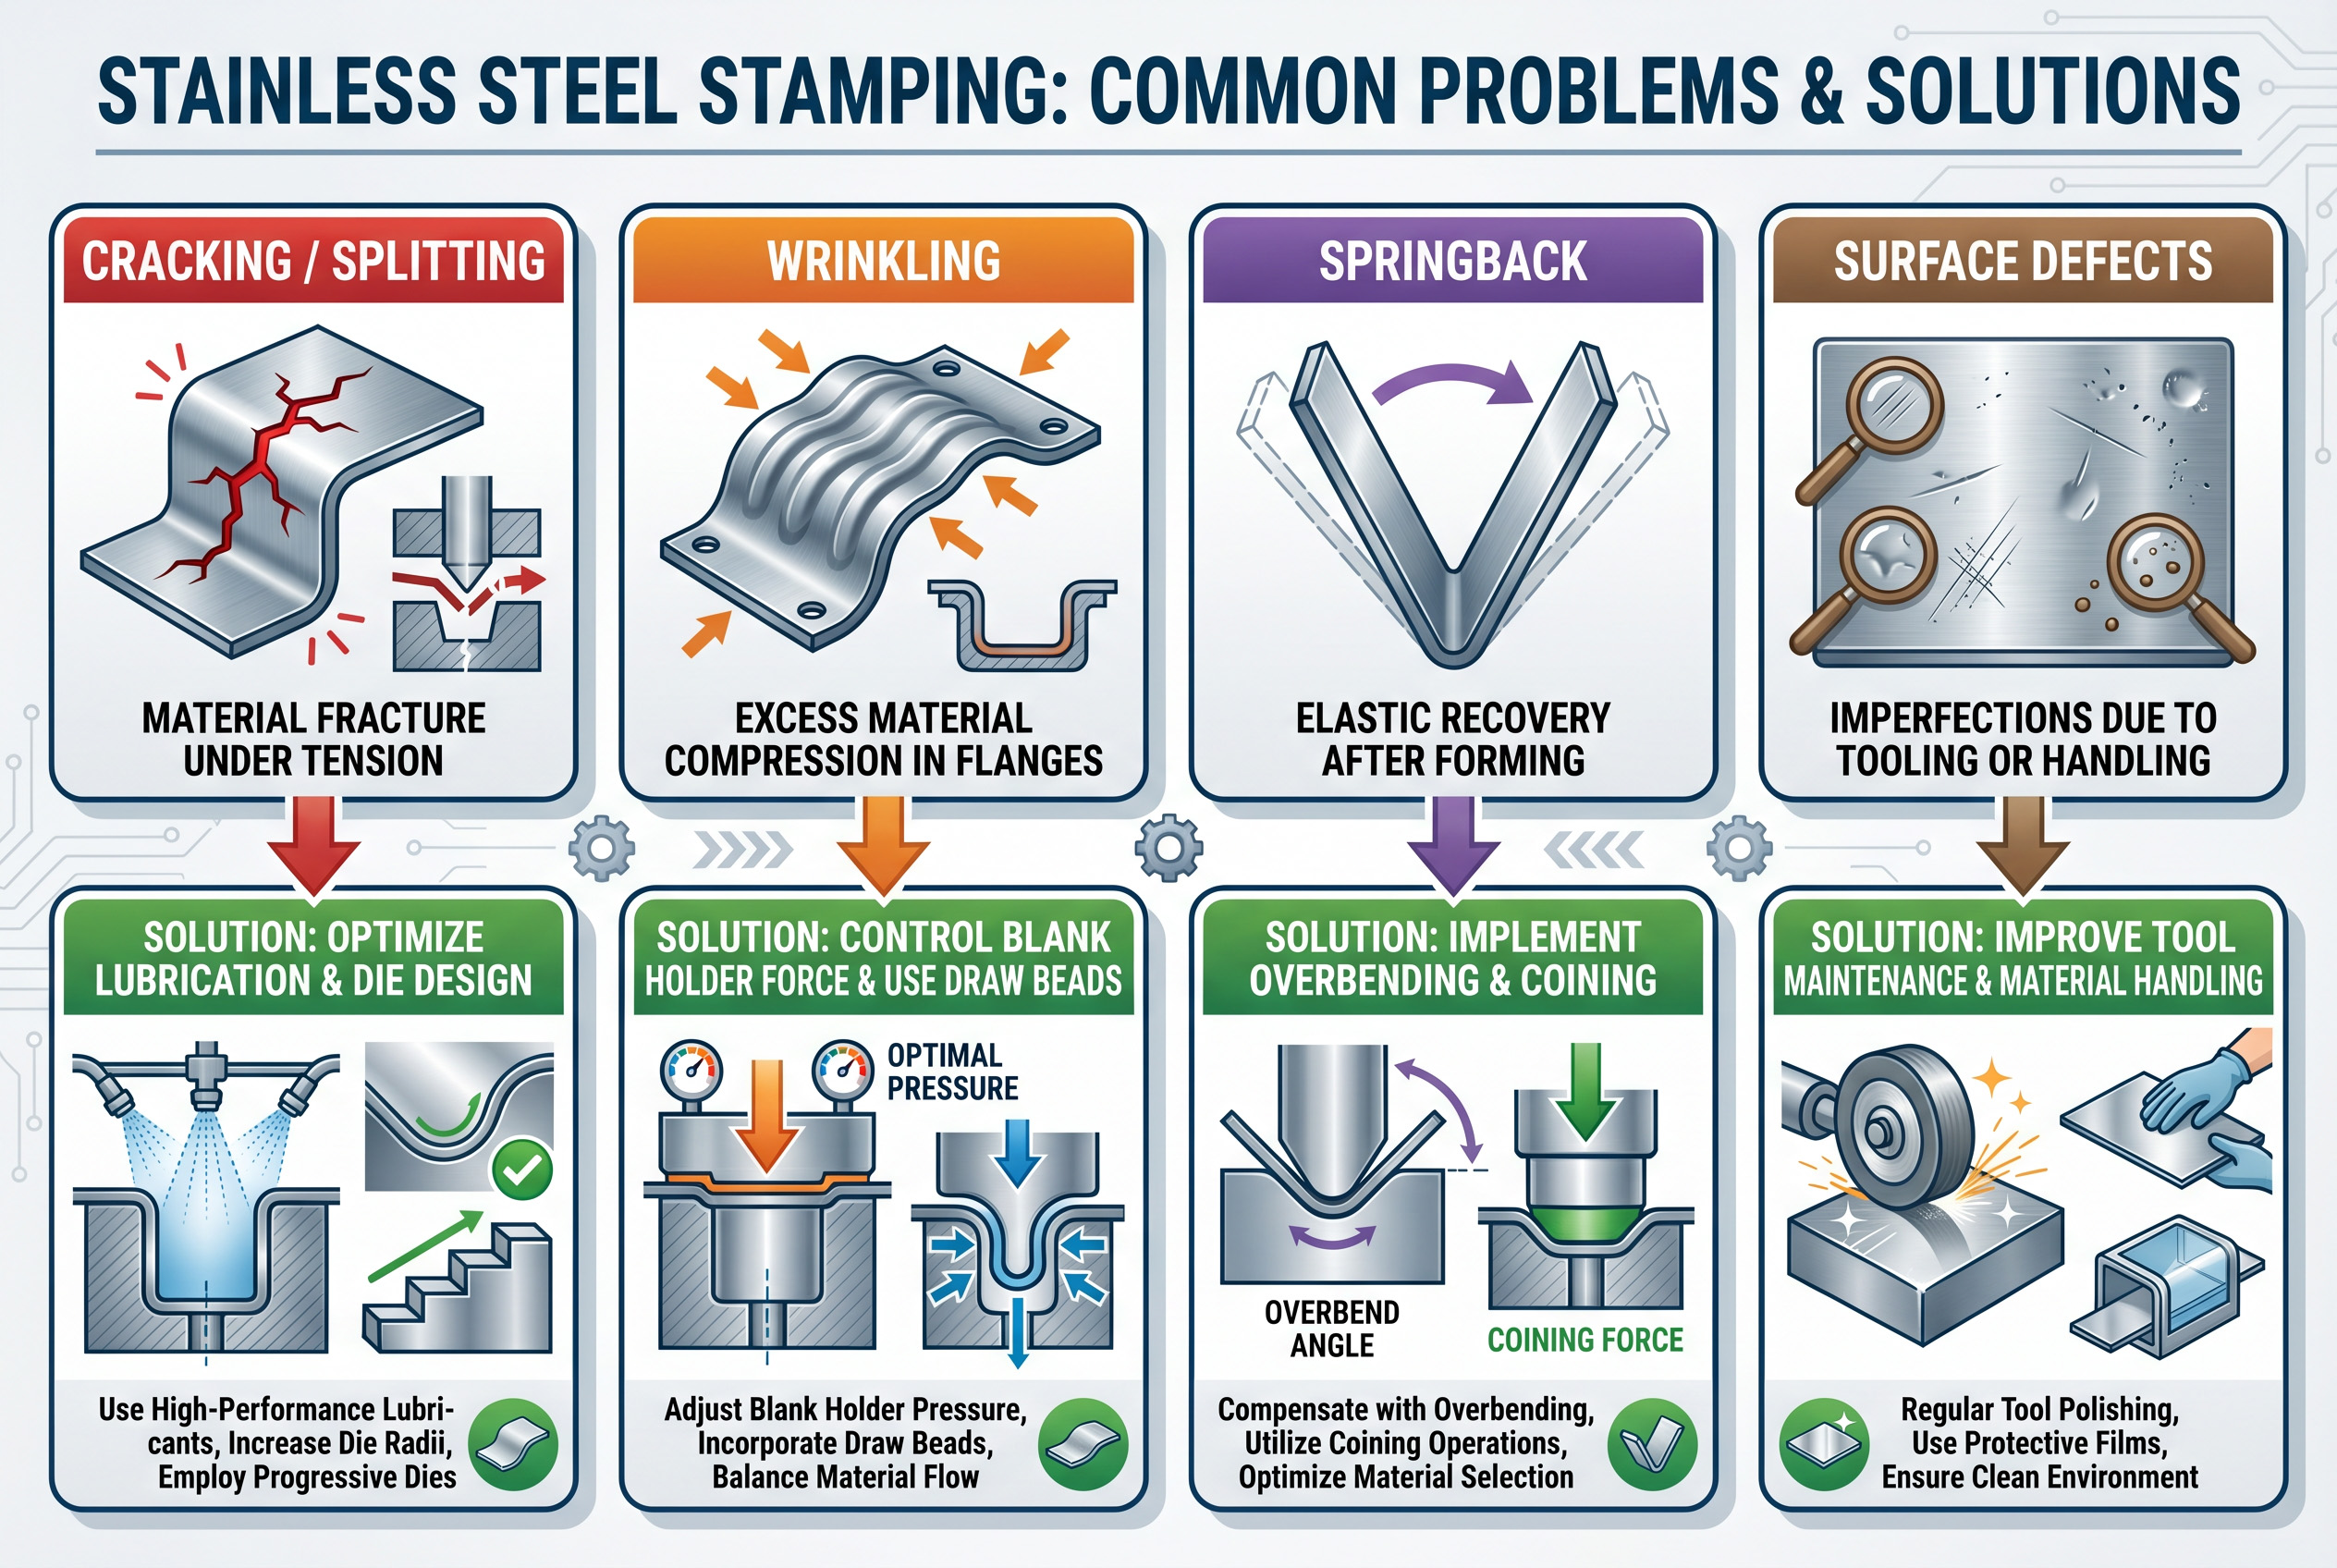
11.1 Overfladeridser
Årsag til defekten: Bevægelse af emneoverfladen og støbeoverfladen i forhold til hinanden under tryk og dannelse af et overophedet lag på grund af plastisk deformation.
Løsning: Påfør tilstrækkelige mængder smøremiddel, hold formoverfladen i optimal stand og kontroller pressehastigheden.
11.2 Brud og revner
Årsag:
Højt koldhærdningsindeks for austenitisk rustfrit stål forårsager martensitisk transformation.
Inhomogenitet af arkstruktur
Utilstrækkelig plads til matricen eller forkert centrering.
Øget stansetemperatur på grund af langvarig stempling.
Ujævne belastninger forårsaget af nibling, stansning af hjørner eller skæring
Opløsning:
Optimering af pladeudglødningsprocessen
Opnåelse af mere homogene plane tøjningsorienteringer inden for korn.
Ændring af trykfordelingen under debugging af matricer.
Justering af matriceafstand og justering.
11.3 Problem med afisolering (metaloverførsel)
Årsag:
Slidt skærekant
For meget skimmelsvamp
Utilstrækkelig frihøjde
Brug af upassende stemplingsolie, der forårsager metalfortykkelse
Løsning: Hold skærkanten i god stand, optimer frigangen og brug specielle stempleolier.
11.4 Deformation som følge af tilbagespringning
Årsag: Alle materialer oplever tilbageslagsdeformationer efter strækning, men den høje hårdhed af rustfrit stål forårsager betydelig tilbagespring.
Løsning: Forudsigelse af springback i designprocessen og integration af foranstaltninger mod den.
11.5 Problemer under varmebehandling
Årsag: Talrige dele fremstillet ved hjælp af stempling og tegning kræver yderligere varmebehandling. Opvarmning af delene kan forårsage bøjning.
Løsning: Under hensyntagen til den forventede forvrængning af delene.
11.6 Valg af stempler og matricer
Årsag: Høj hårdhed af rustfrit stål fører til alvorligt slid på stempler og matricer.
Løsning: Brug af stempler med passende hårdhed, der matcher rustfrit stålkvalitet.
11.7 Problemer med stempling af olie
Årsag: Forkert valgt stemplingsolie kan føre til hærdning af stål, deformationer, gratdannelse eller revner.
Løsning: Brug tegne- og prægeolier, der indeholder svovl og klorerede komponenter. Vælg olier med lav viskositet for at lette rengøringen.
Kapitel 12. Konklusion
Takket være teknologiske fremskridt har prægning af rustfrit stål udviklet sig fra simpel formning til sofistikerede operationer udført ved hjælp af automatiserede systemer med sensorer. Disse processer vil fortsætte med at udvikle sig og blive mere effektive som svar på de stigende krav om højere ydeevne og pålidelighed af producerede dele.
Opgaven er dog ikke begrænset til evnen til at præge den ønskede del, men det betyder også at være i stand til at skabe dele af høj kvalitet og præcist fremstillet. Når det kommer til at implementere dit produktdesign, er et partnerskab med en erfaren producent altid en vindende løsning.
Kapitel 13. Ofte stillede spørgsmål (FAQ)
1 Ruster rustfrit stål?
Ja, kun under specifikke omstændigheder. I modsætning til almindeligt stål modstår rustfrit stål rust på grund af tilstedeværelsen af krom, der giver en inaktiv oxidbelægning. I tilfælde af overdreven eksponering for aggressive omgivelser, et beskadiget beskyttende oxidlag eller uhensigtsmæssig anvendelse af ringere kvaliteter kan rustfrit stål korrodere.
2 Hvilken kvalitet er bedre til prægning: 304 eller 316 rustfrit stål?
Generelt foretrækkes 304 til konventionelle prægeformål. Legeringen er meget formbar og overkommelig i pris, hvilket gør den ideel til fremstilling af en bred vifte af forbrugsvarer og udstyr. Kvalitet 316, beriget med molybdæn, giver større korrosionsbestandighed, men er udfordrende til prægning. Derfor anbefales denne kvalitet til marine, farmaceutiske eller fødevareforarbejdningsapplikationer, hvor korrosionsbestandighed har forrang frem for produktionseffektivitet.
3 Hvorfor er prægematricer i rustfrit stål tilbøjelige til hurtigt slid?
Utilstrækkelig smøring, utilstrækkelige spillerum, højhastighedsprægning, forkert valg af stansematerialer med utilstrækkelig hårdhed og forsømmelse med hensyn til vedligeholdelse af stansematricer (f.eks. sløve skærkanter) kan forårsage hurtig slitage af stansematricer.
4 Hvordan kan jeg forhindre ridser under prægning af rustfri ståldele?
For at minimere varmeophobning skal du vælge prægeolier af høj kvalitet med ekstremt trykadditiver, sørge for tilstrækkelig frigang, opretholde en korrekt glathed på matricernes overflader, påføre belægninger og polere matricernes overflader og styre prægehastigheden.
5 Hvorfor har min rustfri ståldel grater?
Gratdannelse skyldes for store frigange, sløve skærekanter, dårlig justering eller mangel på korrekt støtte under materialeklippning. Sørg for, at matricernes justering er korrekt, at der er optimal frigang, og at stempler og matricer regelmæssigt holder skarpheden.
6 Hvad er forskellen mellem stempling i rustfrit stål 301 og 304?
Kvalitet 301 har øgede hærdningshastigheder og findes i flere tilstande (hård, halvhård, fuldhård). Som følge heraf er den at foretrække til fremstilling af fjedre og dele med høje krav til trækstyrke. Til gengæld er 304 anerkendt som det bedste valg til generel prægning og fødevaregodkendte applikationer. På grund af dens duktilitet tilbyder denne legering større formbarhed og holdbarhed mod korrosion.
7 Er svejsning mulig på prægede rustfri ståldele?
Svejsning af prægede rustfri ståldele er muligt, men kræver ekstra omhu. Sørg for kompatibiliteten af tilsatsmaterialet, optimer mængden af varmetilførsel for at undgå deformation af delene, og overvej varmebehandling efter svejsning (glødning) for at frigive restspændinger. Det anbefales at svejse austenitiske kvaliteter (304, 316) i stedet for martensitiske kvaliteter.
8 Hvordan kan jeg eliminere tilbageslag i bøjede stemplede i rustfrit stål?
For at kompensere for rebound skal du udføre forbøjning med en højere bøjningsvinkel, anvende bundfræsning eller prægning, forlænge holdetiden og redesigne matricer med tilbagespringningskompensationsfunktioner baseret på materialetestdata.
9 Kan prægning magnetisere rustfri ståldele?
Ja, nogle kvaliteter af rustfrit stål bliver let magnetiske under koldbearbejdning (bøjning, prægning, trækning). Sådanne effekter er typiske for austenitiske kvaliteter (304), der normalt ikke er magnetiske. I sådanne tilfælde indikerer magnetisme ikke dårlig kvalitet.
10 Hvad er den optimale tykkelse til dybtrækning af prægning af rustfrit stål?
Tyndere tykkelser (0.5-1.5 mm) bruges til fremstilling af produkter med indviklede former, såsom vaske og køkkengrej beregnet til daglig brug. Ikke desto mindre spiller materialets forlængelsesprocent en nøglerolle ved dybtrækning. Derfor foretrækkes austenitiske kvaliteter (304) til dybtrækning på grund af deres høje forlængelseshastighed.
11 Hvordan skal jeg vælge det rigtige smøremiddel til prægning af rustfrit stål?
Overvej materialekvalitet (austenitisk vs. martensitisk), drift (trækning vs. stansning), delenes kompleksitet og krav til rengøringsprocessen. Klorerede og svovlbehandlede EP-olier foretrækkes til hårde trækningsprocesser, mens lette olier foretrækkes til stansningsoperationer. Hvis rengøring efter prægning er nødvendig, skal der anvendes lavviskose eller vandopløselige smøremidler.
12. Hvad forårsager rynkning af dybtrukne stempler i rustfrit stål?
Utilstrækkeligt tryk på emneholderen, ineffektivt design af trækperler, for store spillerum eller utilstrækkelig smøring kan forårsage rynkning under dybtrækningsoperationer. Øg trykket på emneholderen, optimer formen på trækperlerne, og sørg for ensartet fordeling af materialestrømmen.
13 Hvad er forskellen mellem passivering og elektropolering?
Passivering har til formål at fjerne forurenende stoffer fra overfladen af rustfri ståldele og forbedre oxidbelægningen for at give overlegen korrosionsbestandighed. Elektropolering fjerner et tyndt lag materiale for at give en perfekt glat, poleret og reflekterende overflade med forbedret korrosionsbestandighed.
Er det muligt at udføre varmebehandling for at hærde rustfri ståldele efter prægning?
Kun martensitiske og udfældningshærdende kvaliteter (17-7PH) må hærdes via varmebehandling. Austenitiske kvaliteter (304, 316) kan ikke hærdes ved opvarmning, men hærdes ved koldbearbejdning.
14 Hvordan kan jeg forhindre revner i prægede dele af rustfrit stål?
Brug udglødet materiale, når det er muligt, smør delene korrekt, optimer matricernes spillerum, styr prægehastigheden for at mindske varmeudviklingen, anvend større bøjningsradier, og overvej flertrinsprægeoperationer for at fremstille komplekse dele.
Egenskaber og fordele ved prægning af rustfrit stål
Rustfrit stål med et højt indhold af krom og nikkel er meget varmebestandigt.
Udseende: Rustfrit stål er æstetisk tiltalende for mange forbrugere, og elektropolering forbedrer dets udseende yderligere.
Omkostningseffektivitet: Selvom rustfrit stål er dyrere i starten, giver det langvarig kvalitet og æstetisk ydeevne.
Sanitet: Medicinal- og fødevare- og drikkevareindustrien er afhængig af rustfrit stål på grund af dets hygiejniske egenskaber. Adskillige legeringer er godkendt som fødevaregodkendte materialer.
Bæredygtighed: Denne legering er blandt de mest miljøvenlige muligheder på markedet og er velegnet til grønne fremstillingsprocesser.
Nøgleegenskaber ved stempling i rustfrit stål
Når du fremstiller stemplingsdele i rustfrit stål, skal du huske følgende egenskaber:
Høj flydegrænse og hårdhed sammen med koldhærdning gør dele modtagelige for revner.
Dårlig varmeledningsevne sammenlignet med kulstofstål gør, at rustfri ståldele kræver større deformationer, udstansninger og trækkræfter.
Den kraftige plastiske deformationskraft under trækning får tyndt lag dele til at rynke og rive i stykker.
Under trækningsoperationer er de sårbare over for ridser og ridser. Sørg derfor for tilstrækkelig smøring.
På grund af hårdhed og rustbestandighed bruges det ofte til fremstilling af dele til strukturelle, kosmetiske og udendørs formål.
15 Hvorfor rustfrit stål er det bedste materiale til stempling
Der er flere grunde til, at folk foretrækker at stemple dele i rustfrit stål:
Korrosionsbestandighed: Stansede produkter i rustfrit stål oxiderer ikke i kontakt med fugt, ætsende stoffer og fugtige miljøer. De forventes at have lang levetid, inklusive i køkkenapparater og udendørs maskiner.
Styrke og sejhed: Giver en god balance mellem trækstyrke og duktilitet, hvilket gør det muligt for stemplede dele at bevare deres former under bøjning, krumning og deformation.
Muligheder for overfladebehandlinger: Giver mulighed for at anvende forskellige overfladebehandlingsteknikker, såsom polering, børstning og belægning, hvilket er nyttigt til æstetiske og funktionelle anvendelser.
Ikke desto mindre er prægning af rustfrit stål vanskeligere at bearbejde end kulstofstål. Da rustfrit stål er mere modstandsdygtigt, hærder hurtigere og har dårlig varmeledningsevne, kræver det særlig forsigtighed med hensyn til materialevalg, formdesign og procesparametre.
Stansningsindustrien har udviklet adskillige tilgange til at imødegå disse udfordringer. Tolerancer for præcis stempling er blevet betydeligt reduceret, og effektiviteten er øget takket være progressive matricer med hastigheder på over 200 slag i minuttet. Derudover er avancerede intelligente produktionsteknologier, herunder sensorer og AI-drevet overvågning, blevet bredt anvendt.

