

Panimula:
Ang mga produktong panselyo na gawa sa hindi kinakalawang na asero ay matatagpuan kahit saan: mula sa mga kagamitan sa bahay sa mga kusina hanggang sa mga monumentong elemento ng arkitektura tulad ng mga eskultura sa lungsod, mga harapan ng gusali, at mga panloob na bagay. Ang malawak na pagkakaiba-iba ng mga aplikasyon ng materyal ay ipinaliwanag ng pagiging kaakit-akit ng hindi kinakalawang na asero dahil sa estetika nito, mataas na resistensya sa kalawang, at pangmatagalang pagiging maaasahan sa pagpapatakbo. Sa kasamaang palad, marami pa ring mga pagkiling at maling akala tungkol sa ganitong uri ng produkto. Isa sa mga pinakakaraniwan ay ang tinatawag na "magnet test".
Hindi pa katagalan, nasaksihan ko kung paano nagsasagawa ng mga pagsubok ang isang kostumer sa mga kagamitan sa pagluluto upang malaman ang presensya ng magnetismo sa isang pamilihan ng mga materyales sa pagtatayo. Iginiit ng ginoo na "kung ang isang magnet ay kumakapit, ito ay masamang bakal na hindi kinakalawang; kung hindi - ito ay hindi kinakalawang na asero, na nangangahulugang ang mahusay na bakal at ang hindi kinakalawang na asero ay hindi maaaring maglaman ng anumang magnetismo." Ang ganitong mga hindi pagkakaunawaan ay pangunahing nagmumula sa kakulangan ng impormasyon, kaya't ating linawin ang ilang aspeto ng produksyon ng hindi kinakalawang na asero.
Kabanata 1. Mga Katawagang Naglilinaw: Ang Pagkakaiba sa pagitan ng Bakal, Bakal, at Hindi Kinakalawang na Bakal
Ang pagkakaiba sa pagitan ng bakal at bakal ay nasa dami ng carbon na taglay nila:
Ang bakal ay naglalaman ng hindi hihigit sa 2% ng carbon sa komposisyon nito.
Sa bakal, ang konsentrasyon ng carbon ay lumampas sa 2%.
Kabanata 2. Pag-uuri ng Pagtatak gamit ang Hindi Kinakalawang na Bakal: Bakit Magnetiko ang Ilang Uri?
Ang hindi kinakalawang na asero ay pangunahing inuuri sa tatlong uri batay sa microstructure. Ang kanilang mga magnetikong katangian ay magkakaiba dahil sa komposisyon ng haluang metal:
| uri | Pangunahing Elemento ng Alloy | kaakit-akit | Pangunahing Katangian |
| Austenitiko | Chromium + Nikel | ❌ Non-magnetic | Kaakit-akit na anyo, mahusay na pangkalahatang pagganap |
| Ferritic | Chromium + kaunti/walang nickel | ✅ Magnetic | Matipid, mahusay na thermal conductivity |
| Martensitiko | Chromium + Iron + Carbon | ✅ Magnetic | Mataas na katigasan, maaaring i-heat-treat |
Mayroong mahigit 100 uri ng stainless steel stamping ngayon. Bukod sa austenitic stainless steel, ang parehong ferritic at martensitic na uri ay magnetic. Samakatuwid, ang pahayag na "ang non-magnetic ay katumbas ng mahusay na stainless steel" ay ganap na mali.
Kabanata 3. Mag-ingat ang Mamimili: Huwag Magpalinlang sa "Hindi-Magnetiko"
Ang metal na ito ay matibay, nababaluktot, at lubos na matibay, kaya ang bakal ang materyal na pinakakaraniwang ginagamit sa mga pang-araw-araw na produkto. Ang hindi kinakalawang na asero ay isang uri ng bakal na nailalarawan sa pamamagitan ng mataas na resistensya sa kalawang dahil sa idinagdag na chromium sa komposisyon nito. Ang bakal ay tinatawag na "hindi kinakalawang" kapag ang nilalaman ng chromium ay 10.5% pataas.
Ang magnetismo ay walang ginagampanang papel sa pagtatasa ng kalidad. Ang lahat ay nakasalalay sa komposisyon ng haluang metal at sa istruktura ng metal sa isang mikroskopikong sukat. Sa metalurhiya, ang terminong "hindi kinakalawang na bakal" ay hindi mahalaga. Huwag Magpaloko sa "Hindi Magnetiko"
Bakit mas gusto ang non-magnetic stainless steel? Isa pang karaniwang maling akala ay "ang stainless steel na walang magnetism ay naglalaman ng mas maraming nickel at, samakatuwid, ay mas mainam". Ito ay dahil sa ang nickel ay isang medyo bihira at mamahaling elemento, at ang high-nickel austenitic stainless steel ay medyo mahal. Gayunpaman, ang kawalan ng magnetism ay hindi nangangahulugang mayroong magagandang katangian.
Ang ilang uri ng non-magnetic stainless steel stamping ay kinabibilangan ng paglalapat ng pormula batay sa nilalaman ng manganese at mababang nilalaman ng nickel (o kahit na kawalan nito). Ang mga ganitong grado ay nagkakahalaga ng libu-libong RMB na mas mura kaysa sa mga gradong may mataas na nickel. Sinasamantala ng mga hindi tapat na supplier ang ideya na ang non-magnetic stainless steel stamping ay mataas ang kalidad at nagbebenta ng murang non-magnetic steel kumpara sa mas mahal na high-nickel stainless steel. Kaya naman, laging maging mapagmatyag kapag namimili.
Kabanata 4. Pagpili ng Tamang Grado ng Stainless Steel para sa Iyong Aplikasyon
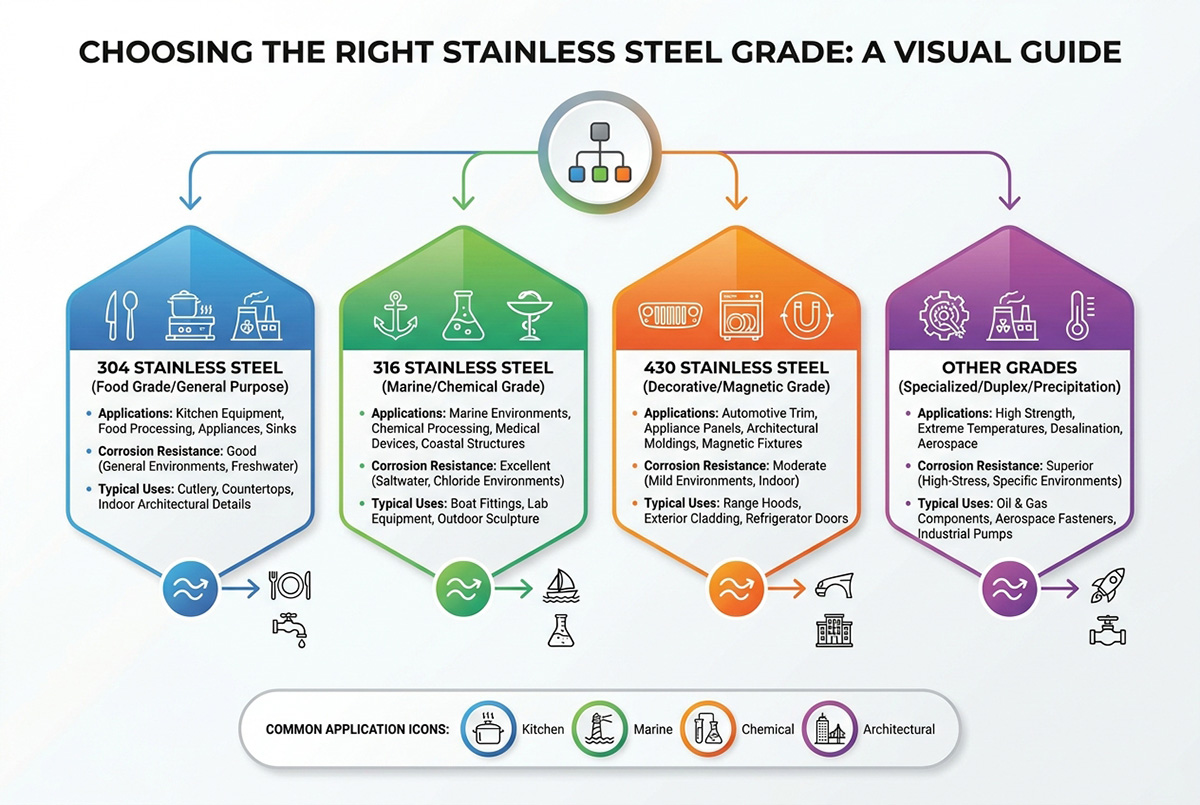
Mayroong ilang uri ng hindi kinakalawang na asero na panlililok na may mga partikular na katangian na tumutukoy sa kanilang mga lugar ng paggamit. Ang wastong pagpili ng mga materyales ayon sa mga kinakailangan sa aplikasyon ang susi sa pagkamit ng pinakamataas na kalidad at pagganap:
Dahil kaakit-akit sa paningin, makintab, at hindi magnetiko, ang austenitic stainless steel ay mainam para sa mga pandekorasyon na layunin tulad ng mga eskultura at mga bagay sa landscaping. Ang disbentaha ng gradong ito ay hindi ito mahusay na nagdadala ng init, kaya hindi ito angkop para sa mga kagamitan sa pagluluto dahil ang pag-init nito ay nangangailangan ng karagdagang pagsisikap.
Dahil lubos na lumalaban sa kalawang at nagtatampok ng thermal conductivity na lumalagpas sa mga austenitic grade ng halos 50%, ang ferritic stainless steel ay perpekto para sa paggawa ng mga fry pan, rice cooker, drum ng washing machine, water heater, at lababo sa kusina.
Ang napakatibay na martensitic stainless steel ay nagbibigay-daan sa pagbabago ng katigasan sa pamamagitan ng heat treatment. Ito ang pinakamahusay na pagpipilian para sa mga kutsilyo at talim. Kadalasang sinasabi ng mga tao na "ang mga kutsilyong hindi kinakalawang na asero ay hindi matalas" dahil ang heat treatment ay hindi kayang pataasin ang katigasan ng austenitic stainless steel. Ang mga katangian ng stamping ng stainless steel
Marupok ba at madaling mabaluktot ang hindi kinakalawang na asero?
Ang mga katangian ng pag-stamping ng hindi kinakalawang na asero ay lubos na nakadepende sa grado at nakaraang paggamot. Ang lubos na nababaluktot na austenitic steel (hal., 304 grade) ay nababaluktot kahit na sa panahon ng proseso ng cold working. Sa kabaligtaran, ang malutong na martensitic steel grade tulad ng 420 ay may posibilidad na mabasag sa ilalim ng presyon. Ang katigasan ng bakal ay maaaring mag-iba depende sa nakaraang heat treatment o cold deformation at nakakaapekto nang malaki sa pag-stamping.
Kabanata 5. Mga Tip sa Pagpili ng Materyales para sa Paglalagay ng Hindi Kinakalawang na Bakal
May ilang praktikal na salik na tumutukoy kung ang materyal ay gagana nang maayos sa panahon ng pag-iimprenta at tutugon sa mga kinakailangan sa paggamit:
| Factor | considerations |
| kapal | Ang mga sheet ng hindi kinakalawang na asero ay karaniwang mula 0.1 mm hanggang 6 mm. Ang manipis na mga panukat ay angkop para sa magaan o detalyadong mga bahagi; ang katamtaman at makapal na mga sheet ay nagbibigay ng lakas para sa mga bahaging istruktural o may karga. |
| Pagpapaubaya | Ang mga cold-rolled sheet ay karaniwang nag-aalok ng mas mahigpit na tolerance na ±0.02–0.05 mm. Ang mga aplikasyon na may mahigpit na mga kinakailangan sa dimensyon ay maaaring mangailangan ng mas mataas na katumpakan. |
| Surface Tapos | Ang mga opsyon tulad ng 2B, BA, o No. 3 finishes ay nakakaimpluwensya sa hitsura at sa pangangailangan para sa karagdagang mga paggamot sa ibabaw. |
| Mechanical Properties | Ang lakas ng ani, lakas ng tensile, at mga antas ng pagpahaba ay nakakaapekto sa disenyo ng die, puwersa ng pagpindot, at pangkalahatang mga setting ng proseso. |
Sa pamamagitan ng pagtimbang-timbang ng mga salik na ito, makakapili ang mga tagagawa ng mga materyales na nagbabalanse sa kakayahang mabuo, lakas, at pagganap ng pangwakas na produkto.
Kabanata 6. Mga Karaniwang Uri ng Pagtatak gamit ang Hindi Kinakalawang na Bakal
| Grado | Katangian |
| 301 hindi kinakalawang na asero | Katamtamang mataas na lakas ng tensile at resistensya sa kalawang. Makukuha sa matigas, kalahating matigas, at buong matigas. |
| 304 hindi kinakalawang na asero | Ang pinakamabisang makinang na ginamit sa seryeng 300 SS. Katamtamang tensile properties, corrosion resistance, pinakakaraniwan sa food-grade quality stainless steel at disc stamping. |
| 316 at 316L Hindi Kinakalawang na Bakal | Pagbabago ng pangunahing serye ng 300 SS. Ang idinagdag na molybdenum ay nagpapabuti sa lakas at resistensya sa kalawang. Ginagamit para sa mga kapaligirang parmasyutiko, pagproseso ng pagkain, at dagat. |
| 321 at 347 Hindi Kinakalawang na Bakal | Mga baryasyon ng pangunahing komposisyong 18-8. Pinatatag sa pamamagitan ng pagdaragdag ng haluang metal upang mapabuti ang kakayahang magwelding at ang serbisyo sa mataas na temperatura. |
| 17-7PH Hindi kinakalawang na Asero | Hindi kinakalawang na asero na maaaring gamutin sa init na may katangian ng paghubog na 304. Maaaring patigasin hanggang 200,000 psi tensile strength pagkatapos ng cold forming. |
Kabanata 7. Pagtatak ng Hindi Kinakalawang na Bakal na Pagtatak
Masisira ba o mababaligtad ang Stainless Steel Stamping?
Ang mga katangian ng hindi kinakalawang na asero ay nakadepende sa uri ng grado at heat treatment/cold-working ng materyal. Ang mga austenitic grade (304) ay nababaluktot at hindi madaling masira sa ilalim ng malamig na kondisyon ng pagtatrabaho. Samantala, ang mga martensitic grade (420) ay hindi gaanong ductile at may posibilidad na mabali.
Mga Pagkakaiba sa Pagitan ng Iba't Ibang Grado para sa Pagtatak
Ang austenitic grade na may mababang carbon content ay ginagawang stretchable ang metal, kaya maaari itong gamitin sa deep drawing para gumawa ng mga lababo at fryer. Samantala, ang martensitic na uri ng stainless steel ay mas matigas at hindi gaanong ductile. Kaya naman, mas gusto ang mga ito pagdating sa paggawa ng mga cutting tool at iba pang matutulis na bagay.
Mga Tampok at Benepisyo ng Hindi Kinakalawang na Bakal na Pagtatak
Paglaban sa sunog at init: ang mataas na dami ng chrome at nickel ay nagbibigay ng resistensya sa init sa hindi kinakalawang na asero.
Estetikong anyo: mas gusto ng mga mamimili ang hitsura ng lababong hindi kinakalawang na asero at maaaring pakintabin ang mga ito gamit ang electropolishing.
Mahabang buhay: ang mga piyesang yari sa hindi kinakalawang na asero ay hindi nasisira ang kalidad o estetika pagkatapos ng maraming taon ng paggamit sa kabila ng medyo mas mataas na paunang presyo.
Mga Katangiang Sanitary: ang hindi kinakalawang na asero ay pinagkakatiwalaan ng industriya ng parmasyutiko at pagkain at inumin, dahil ang mga bahaging gawa dito ay mabilis na mahugasan nang walang anumang problema. Ang ilang mga haluang metal na hindi kinakalawang na asero ay maituturing na ligtas para sa pakikipag-ugnay sa pagkain.
Pagpapanatili: ayon sa maraming eksperto, ang hindi kinakalawang na asero ay maaaring tawaging isa sa mga pinaka-napapanatiling haluang metal na gagamitin.
Mga Pangunahing Katangian Kapag Nagtatrabaho Gamit ang Stainless Steel Stamping
Kailan ginagawa ang hindi kinakalawang na asero na panlililak, tandaan ang mga katangian nito:
Mataas na yield point, katigasan at cold work hardening → ang materyal ay madaling masira
Mababang thermal conductivity kumpara sa carbon steel → mas maraming puwersa ang kinakailangan upang mabago ang hugis ng materyal, pagputol at pag-blangko
Mataas na puwersa ng plastik na deformasyon kapag gumuhit → mga kulubot at pagkapunit ng manipis na materyal habang gumuhit
May tendensiyang makaramdam ng matinding pagkamot at pagkamot sa ibabaw habang hinihila → nangangailangan ng sapat na pagpapadulas
Mataas na tigas at mahusay na resistensya sa kalawang → mahusay na mga materyales para sa mga istruktural, kosmetiko at panlabas na bahagi
Kabanata 8. Bakit Mainam ang Stainless Steel para sa Pagtatak
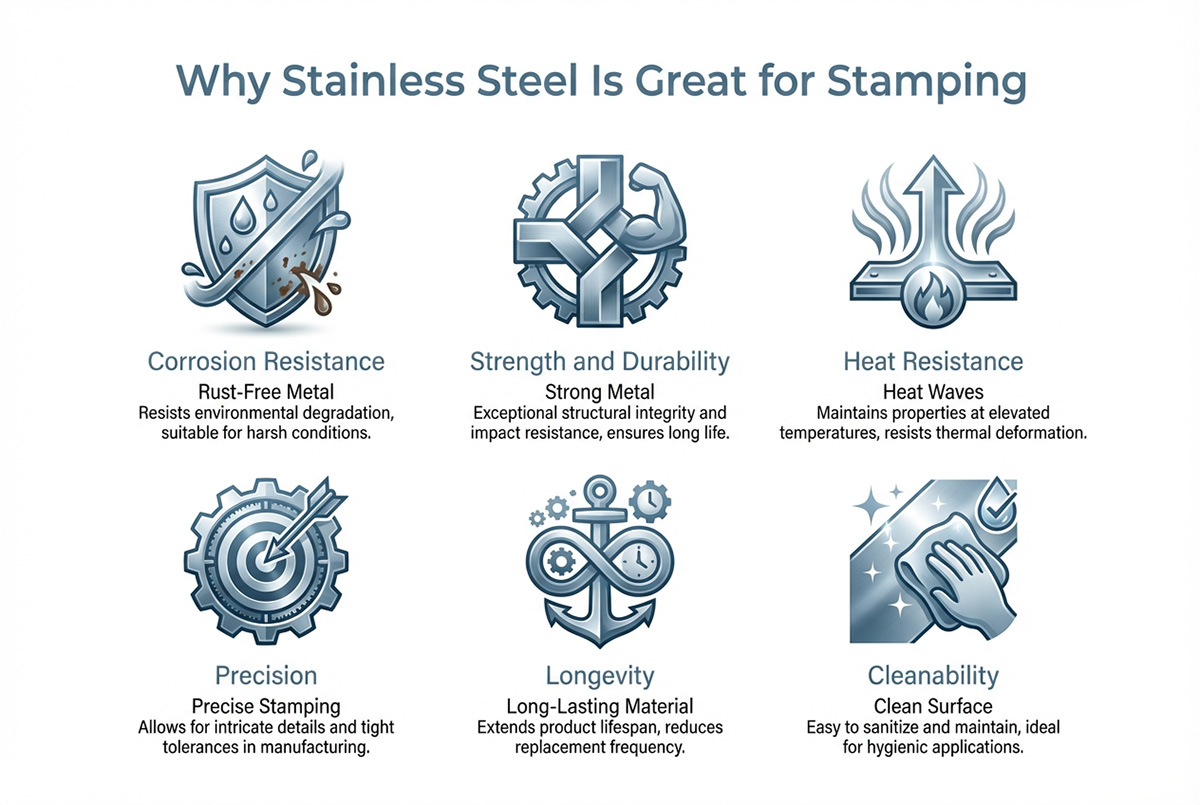
May ilang dahilan kung bakit mas gusto ng mga tao na tatakan ang mga bahaging hindi kinakalawang na asero:
Paglaban sa Kaagnasan: dahil sa mataas na dami ng chrome at nickel, ang stainless steel stamping ay kayang tiisin ang pagkakalantad sa halumigmig, mga kemikal, at kahalumigmigan at hindi nasisira mula sa labas.
Lakas at tibay: ang stainless steel stamping ay nag-aalok ng mahusay na lakas at tibay, na nagbibigay-daan sa paglikha ng matibay at nababanat na mga bahagi na maaaring ibaluktot at iguhit sa iba't ibang mga hugis.
Mga opsyon sa pagtatapos ng ibabaw: pinapayagan ng materyal ang paggamit ng iba't ibang mga pagtatapos para sa mga naselyohang bahagi.
Gayunpaman, ang pag-stamping gamit ang hindi kinakalawang na asero ay mas komplikado gamitin kaysa sa carbon steel dahil sa tumaas nitong tigas, kakayahang tumigas, at mas mababang thermal conductivity. Upang matugunan ang mga problemang iyon, ang industriya ng pag-stamping ay umunlad nang malaki. Ang mga tolerance ay naging mas tumpak, ang kahusayan ay nadagdagan sa pamamagitan ng mga progressive die na may hanggang 200 stroke kada minuto, at ipinatupad ang mga smart manufacturing system.
Kabanata 9. Proseso ng Pagtatak ng Hindi Kinakalawang na Bakal
9.1 Pagpili ng Kagamitan
Ang matagumpay na paglalagay ng hindi kinakalawang na asero ay nagsisimula sa pagpili ng tamang kagamitan:
| Uri ng Kagamitan | Angkop na Proseso | Inirerekomendang Tonelada |
| Mechanical Press | Mataas na bilis ng pag-blangko, mababaw na pagguhit | 25–200T |
| Hydraul Press | Malalim na pagguhit, katumpakan na pagbuo | 100–1000T |
| Servo Press | Mataas na katumpakan, nakakatipid ng enerhiya | 30–300T |
9.2 Pangkalahatang mga Hakbang
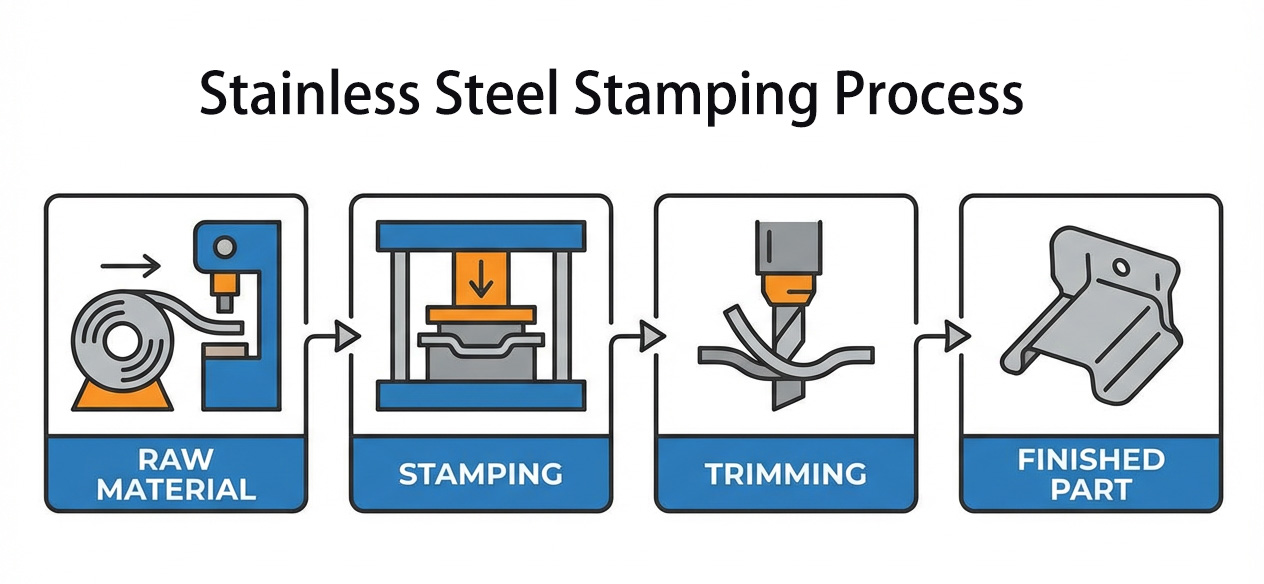
Ang proseso ng pag-stamping ng hindi kinakalawang na asero ay nangangailangan ng ilang proseso upang malikha ang ninanais na hugis at kalidad:
Pagbabalanko: Paggupit ng mga sheet ng hindi kinakalawang na asero sa kinakailangang laki gamit ang mechanical shears at lasers.
Pagbutas: Paggawa ng mga butas o paghihiwalay ng mga piraso. Mahalagang ihanay nang wasto ang mga dice at ilapat ang kinakailangang presyon upang makakuha ng malinis na mga gilid nang walang mga burr.
Pagbaluktot: Pagbaluktot ng mga piraso ng metal sa kinakailangang mga anggulo gamit ang mga press brake at paghubog ng mga die. Mahalagang i-set up ang makinarya upang maiwasan ang pag-spring pabalik.
Pagguhit: Pagbuo ng malalalim na piraso ng pagguhit tulad ng mga lababo at lalagyan sa pamamagitan ng proseso ng pagbuo ng metal sa mga lukab ng die. Ang mga parametro ng materyal at proseso ay kailangang piliin nang tama.
Pagtatapos: Pagwawasto ng mga piraso pagkatapos yumuko upang mabawi ang spring back.
Pagtatapos ng Ibabaw: Maaaring gamitin ang iba't ibang opsyon sa pagpapakintab at pagpapatong.
Kabanata 10. Pagtatasa ng Kalidad at mga Paggamot sa Ibabaw
Mga uri ng paggamot sa ibabaw
Mga pamamaraan ng pagtatapos ng ibabaw
Mekanikal: pagpapakintab gamit ang vibration, sandblasting, pagsisipilyo, pagpapakintab gamit ang salamin
Kemikal: passivation, electropolishing, pangkulay, PVD coating
Mga espesyal na teksturang antibacterial, hindi tinatablan ng daliri, naglilinis nang mag-isa, at may laser
Marka ng Suriin
Mga instrumentong panukat ng dimensyon: caliper, CMM scanner, optical scanner
Mga Paraan ng Biswal na Inspeksyon: biswal na inspeksyon, pagsukat ng pagkamagaspang, SEM, at 3D white-light interferometry
Kabilang sa mga pagsubok sa pagganap ang: pagsubok sa pag-spray ng asin, pagsubok sa katigasan, metalograpiya, pagsubok sa tensile/bending
Kabanata 11. Mga Posibleng Problema sa Paglalagay ng Hindi Kinakalawang na Bakal at mga Paraan para Malutas ang mga Ito
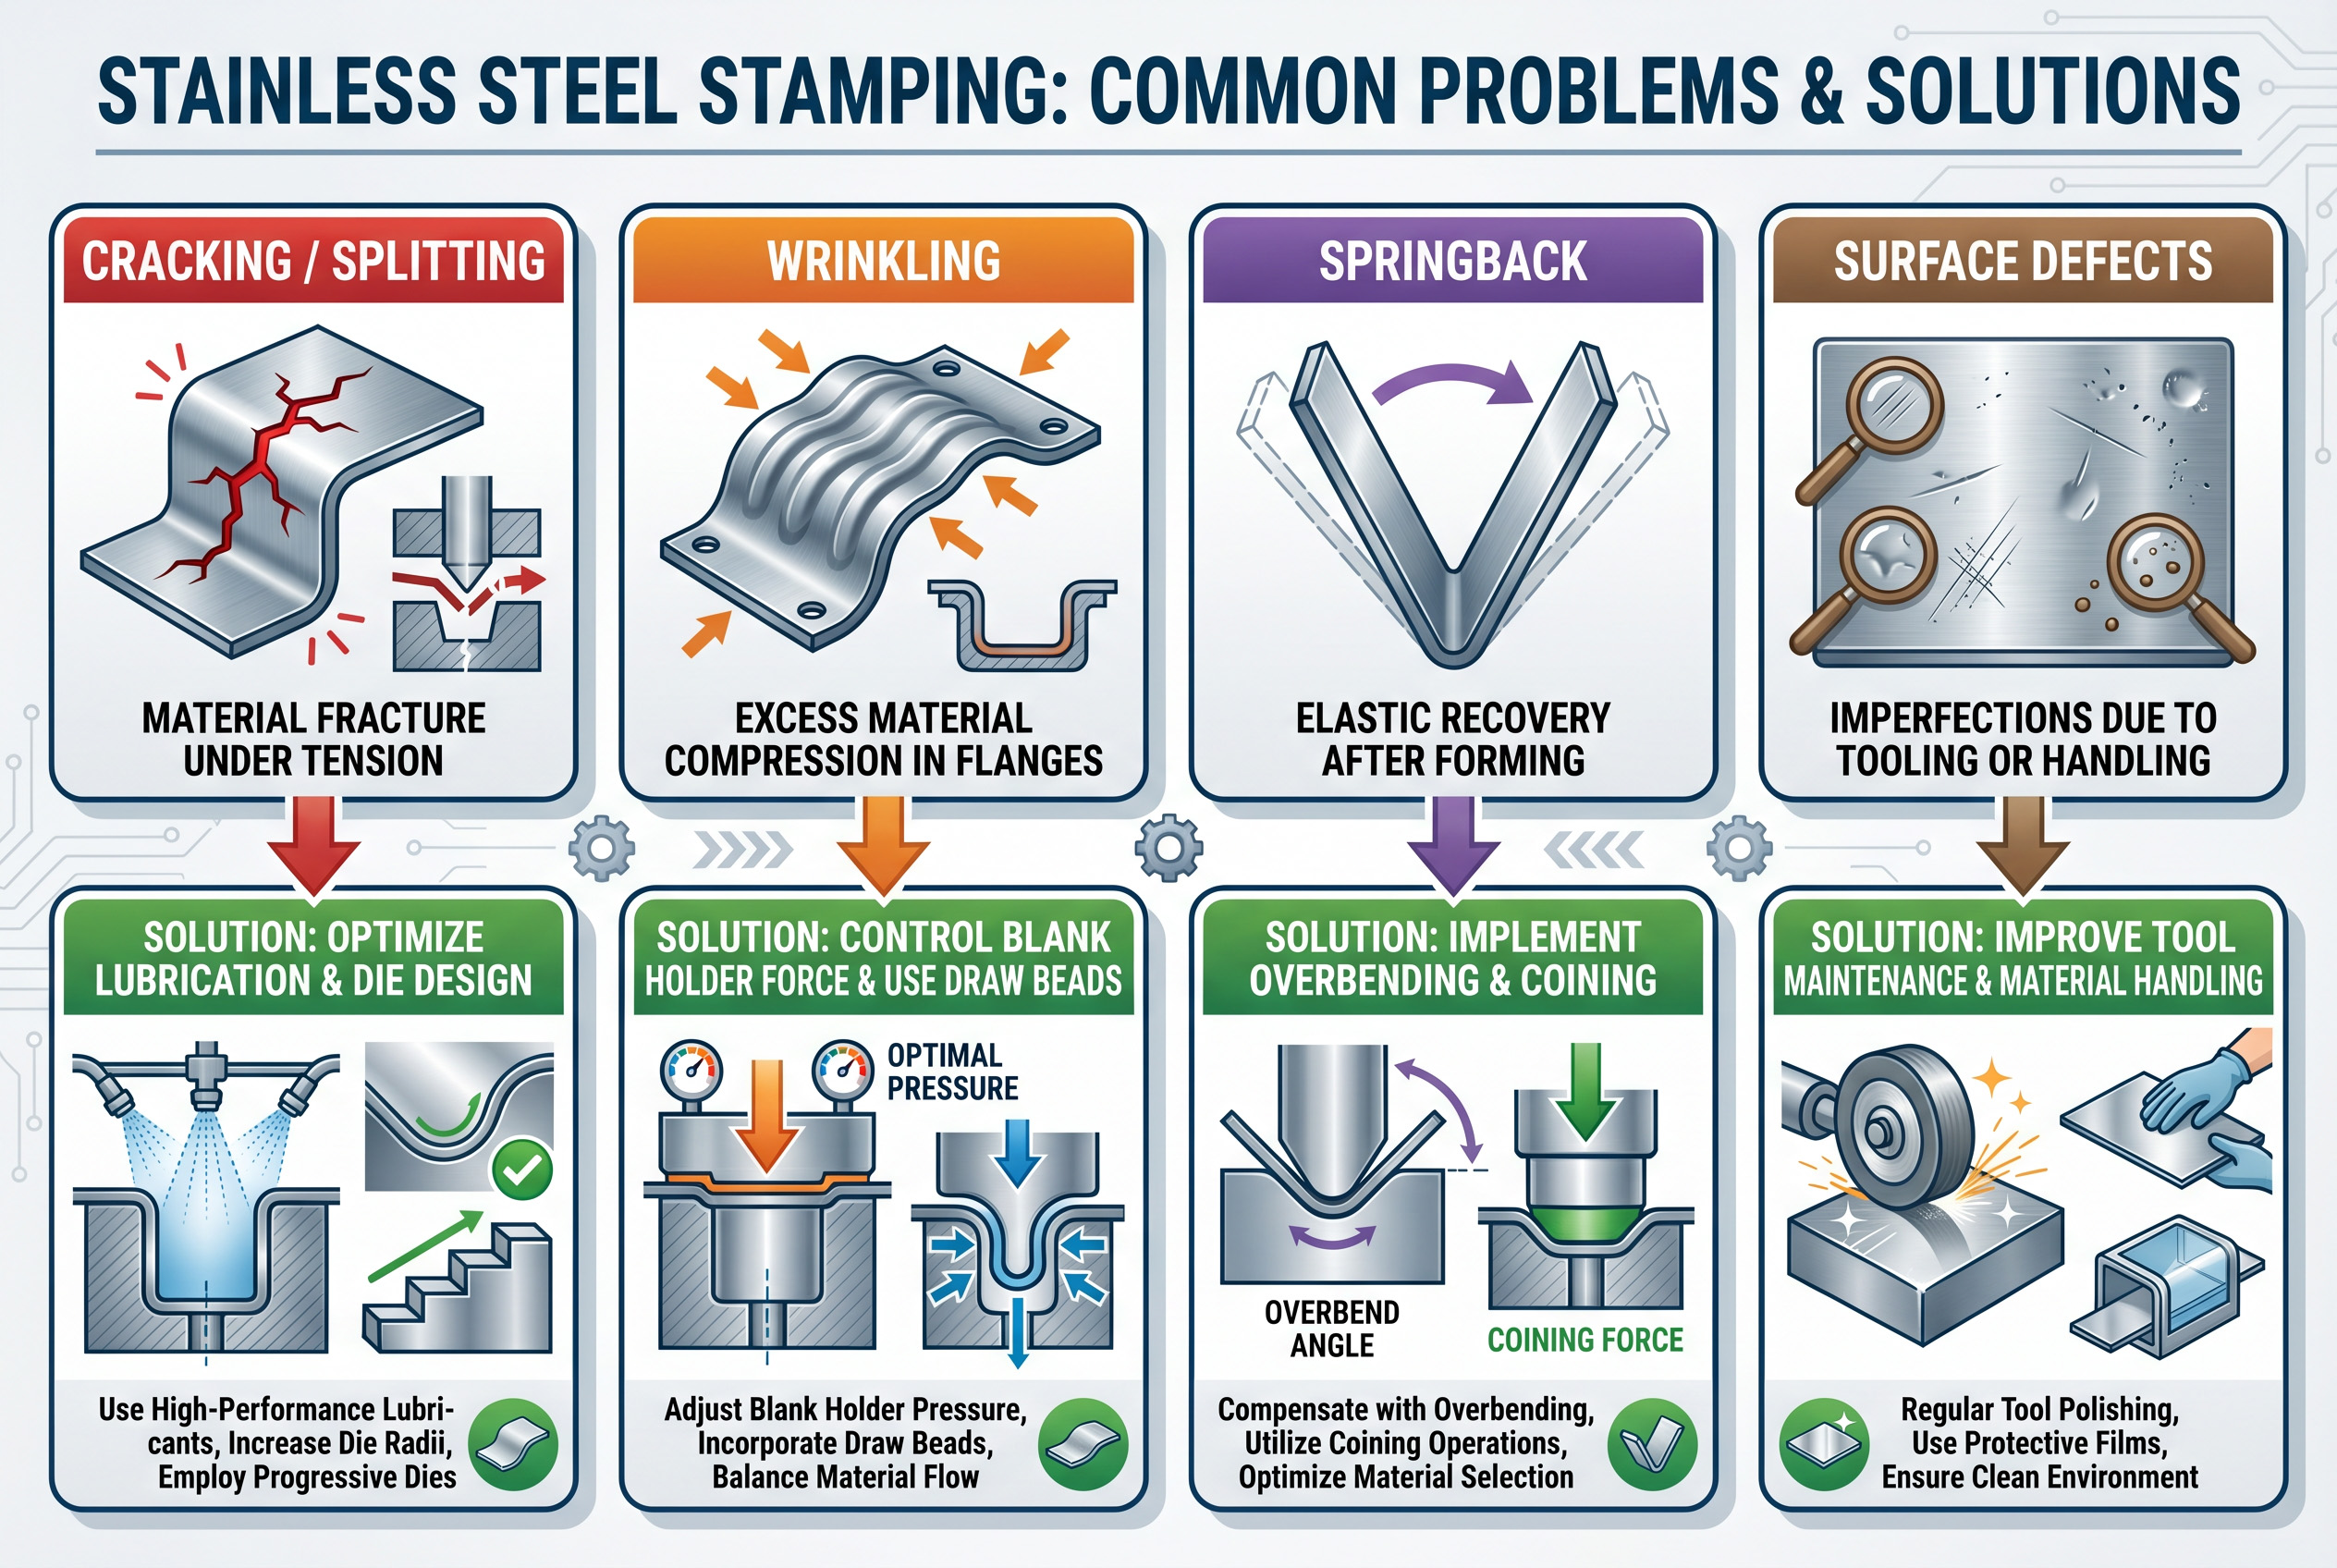
11.1 Mga Gasgas sa Ibabaw
Sanhi ng depekto: Paggalaw ng ibabaw ng workpiece at ibabaw ng molding na may kaugnayan sa isa't isa sa ilalim ng presyon at pagbuo ng sobrang init na layer dahil sa plastic deformation.
Solusyon: Paglalagay ng sapat na dami ng pampadulas, pagpapanatili ng ibabaw ng molde sa pinakamainam na kondisyon, at pagkontrol sa bilis ng pagpipindot.
11.2 Pagkabasag at pagbibitak
Maging sanhi ng:
Mataas na cold hardening index ng austenitic stainless steel na nagdudulot ng martensitic transformation.
Hindi pagkakapareho ng istraktura ng sheet
Hindi sapat ang espasyo para sa die o maling pagsentro.
Tumaas na temperatura ng pagsuntok dahil sa pangmatagalang pag-stamping.
Hindi pantay na mga karga na dulot ng pagkagat, pagsuntok sa mga sulok, o pagputol
solusyon:
Pag-optimize sa proseso ng sheet annealing
Pagkamit ng mas homogenous na plane strain orientations sa loob ng mga butil.
Pagbabago ng distribusyon ng presyon habang nagde-debug ng die.
Pagsasaayos ng clearance at alignment ng die.
11.3 Problema sa Pagtatanggal (paglilipat ng metal)
Maging sanhi ng:
Sira na cutting edge
Masyadong maraming allowance para sa amag
Hindi sapat na clearance
Paggamit ng hindi naaangkop na stamping oil na nagiging sanhi ng pagkapal ng metal
Solusyon: Panatilihin ang cutting edge sa wastong kondisyon, i-optimize ang clearance at gumamit ng mga espesyal na stamping oil.
11.4 Deformasyon na resulta ng springback
Sanhi: Lahat ng materyales ay nakakaranas ng springback deformations pagkatapos ng pag-unat, gayunpaman, ang mataas na tigas ng hindi kinakalawang na asero ay nagdudulot ng malaking rebounding.
Solusyon: Paghula ng springback sa proseso ng disenyo at pagsasama ng mga hakbang laban dito.
11.5 Mga isyu habang isinasagawa ang heat treatment
Sanhi: Maraming bahaging ginawa gamit ang stamping at drawing ang nangangailangan ng karagdagang heat treatment. Ang pag-init ng mga bahagi ay maaaring maging sanhi ng pagbaluktot.
Solusyon: Isinasaalang-alang ang inaasahang pagbaluktot ng mga bahagi.
11.6 Pagpili ng materyal para sa mga punch at die
Sanhi: Ang mataas na tigas ng hindi kinakalawang na asero ay humahantong sa matinding pagkasira ng mga punch at die.
Solusyon: Paggamit ng mga selyo na may angkop na tigas upang tumugma sa grado ng hindi kinakalawang na asero.
11.7 Mga isyu sa pag-stamping ng langis
Sanhi: Ang maling napiling stamping oil ay maaaring humantong sa pagtigas ng bakal, mga deformation, pagbuo ng burr, o mga bitak.
Solusyon: Gumamit ng mga drawing at stamping oil na naglalaman ng sulfur at mga sangkap na may chlorine. Pumili ng mga low viscosity oil para mapadali ang paglilinis.
Kabanata 12. Konklusyon
Dahil sa mga pagsulong sa teknolohiya, ang pag-iimprenta ng hindi kinakalawang na asero ay umunlad mula sa simpleng paghubog patungo sa mga sopistikadong operasyon na isinasagawa gamit ang mga automated system na may mga sensor. Ang mga prosesong ito ay patuloy na magbabago at magiging mas mahusay bilang tugon sa lumalaking pangangailangan para sa mas mataas na pagganap at pagiging maaasahan ng mga piyesang ginawa.
Gayunpaman, ang gawain ay hindi limitado sa kakayahang mag-stamp ng ninanais na bahagi, kundi nangangahulugan din ito ng kakayahang lumikha ng mga piyesang may mataas na kalidad at tumpak na pagkakagawa. Pagdating sa pagpapatupad ng disenyo ng iyong produkto, ang pakikipagsosyo sa isang bihasang tagagawa ay palaging isang panalong solusyon.
Kabanata 13. Mga Madalas Itanong (FAQ)
1 Kinakalawang ba ang hindi kinakalawang na asero?
Oo, sa ilalim lamang ng mga partikular na pagkakataon. Hindi tulad ng regular na bakal, ang hindi kinakalawang na asero ay lumalaban sa kalawang dahil sa pagkakaroon ng chromium na nagbibigay ng hindi aktibong patong ng oksido. Sa kaso ng labis na pagkakalantad sa agresibong kapaligiran, nasirang proteksiyon na patong ng oksido, o hindi naaangkop na paglalagay ng mababang uri, ang hindi kinakalawang na asero ay maaaring kalawangin.
2 Aling grado ang mas mainam para sa pag-stamping: 304 o 316 na hindi kinakalawang na asero?
Sa pangkalahatan, ang 304 ay mas mainam para sa mga layunin ng conventional stamping. Ang haluang metal ay lubos na nababaluktot at abot-kaya, kaya mainam ito para sa paggawa ng iba't ibang uri ng mga produktong pangkonsumo at kagamitan. Ang Grade 316, na pinayaman ng molybdenum, ay nagbibigay ng mas mataas na resistensya sa kalawang ngunit napatunayang mahirap para sa stamping. Samakatuwid, ang gradong ito ay inirerekomenda para sa mga aplikasyon sa dagat, parmasyutiko, o pagproseso ng pagkain kung saan ang resistensya sa kalawang ay mas mahalaga kaysa sa kahusayan sa pagmamanupaktura.
3 Bakit madaling masira ang mga stainless steel stamping dies?
Ang kakulangan ng pagpapadulas, hindi sapat na mga clearance, mabilis na pag-stamping, hindi wastong pagpili ng mga materyales ng die na may hindi sapat na katigasan, at kapabayaan sa pagpapanatili ng die (hal., mapurol na mga cutting edge) ay maaaring maging sanhi ng mabilis na pagkasira ng mga stamping die.
4 Paano ko maiiwasan ang pagkamot (galling) habang tinatatak ang mga piyesang hindi kinakalawang na asero?
Para mabawasan ang naiipong init, pumili ng mga premium-grade na stamping oil na may mga extreme-pressure additives, magbigay ng sapat na clearances, panatilihin ang wastong kinis ng mga ibabaw ng die, maglagay ng mga coatings at pakintabin ang mga ibabaw nito, at pamahalaan ang bilis ng pag-stamping.
5 Bakit may mga burr ang aking bahaging hindi kinakalawang na asero?
Ang pagbuo ng burr ay sanhi ng labis na clearance, mapurol na cutting edge, mahinang pagkakahanay, o kakulangan ng wastong suporta habang naggugupit ng materyal. Tiyaking tama ang pagkakahanay ng die, magbigay ng pinakamainam na clearance, at panatilihin ang talas ng mga punch at die nang regular.
6 Ano ang pagkakaiba sa pagitan ng 301 at 304 na hindi kinakalawang na asero na panlilimbag?
Ang Grade 301 ay may mas mataas na work-hardening rates at umiiral sa iba't ibang temper (matigas, kalahating-matigas, buong-matigas). Dahil dito, mas mainam ito para sa paggawa ng mga spring at mga piyesa na may mataas na tensile strength requirement. Kaugnay nito, ang 304 ay kinikilala bilang ang pinakamahusay na pagpipilian para sa pangkalahatang stamping at mga aplikasyon na food-grade. Dahil sa ductility nito, ang alloy na ito ay nag-aalok ng mas mahusay na malleability at tibay laban sa corrosion.
7 Posible ba ang pagwelding para sa mga piyesang hindi kinakalawang na asero na may selyo?
Posible ang pagwelding ng mga piyesang hindi kinakalawang na asero na may tatak ngunit nangangailangan ng karagdagang pag-iingat. Tiyakin ang pagiging tugma ng filler metal, i-optimize ang dami ng init na pumapasok upang maiwasan ang deformation ng piyesa, at isaalang-alang ang post-weld heat treatment (annealing) para sa pagpapalabas ng mga natitirang stress. Inirerekomenda na iwelding ang mga austenitic grade (304, 316) sa halip na mga martensitic grade.
8 Paano ko maaalis ang springback sa mga baluktot na stamping parts na hindi kinakalawang na asero?
Para mabawi ang rebound, magsagawa ng pre-bend na may mas mataas na bending angle, maglapat ng bottoming o coining operations, pahabain ang holding time, at muling idisenyo ang mga die gamit ang mga springback compensation feature batay sa material test data.
9 Kaya ba ng stamping na i-magnetize ang mga bahaging hindi kinakalawang na asero?
Oo, ang ilang grado ng hindi kinakalawang na asero ay nagiging bahagyang magnetiko sa panahon ng mga operasyon sa malamig na pagtatrabaho (pagbaluktot, pag-stamping, pagguhit). Ang mga ganitong epekto ay tipikal para sa mga gradong austenitic (304) na karaniwang hindi magnetiko. Sa ganitong mga kaso, ang magnetismo ay hindi nagpapahiwatig ng mababang kalidad.
10 Ano ang pinakamainam na kapal para sa malalim na pagguhit ng hindi kinakalawang na asero na panlilimbag?
Ang mas manipis na mga panukat (0.5-1.5 mm) ay ginagamit para sa paggawa ng mga produktong may masalimuot na hugis, tulad ng mga lababo at mga kagamitan sa pagluluto na para sa pang-araw-araw na paggamit. Gayunpaman, ang porsyento ng paghaba ng materyal ay may mahalagang papel sa malalim na paghila. Kaya naman, ang mga gradong austenitic (304) ay mas mainam para sa malalim na paghila dahil sa kanilang mataas na antas ng paghaba.
11 Paano ko pipiliin ang wastong pampadulas para sa paglalagay ng stainless steel stamping?
Isaalang-alang ang grado ng materyal (austenitic vs. martensitic), operasyon (drawing vs. blanking), kasalimuotan ng mga bahagi, at mga kinakailangan para sa proseso ng paglilinis. Mas mainam ang mga chlorinated at sulfurized EP oil para sa mga proseso ng hard drawing, habang mas mainam ang mga light oil para sa mga operasyon ng blanking. Kung kinakailangan ang paglilinis pagkatapos ng stamping, gumamit ng low viscosity o water-soluble lubricant.
12. Ano ang sanhi ng pagkulubot ng mga bahaging gawa sa malalim na iginuhit na hindi kinakalawang na asero?
Ang hindi sapat na presyon na inilalapat sa blank holder, hindi mahusay na disenyo ng draw beads, labis na malalaking clearances, o hindi sapat na lubrication ay maaaring magdulot ng pagkulubot habang isinasagawa ang deep-drawing operations. Dagdagan ang presyon sa blank holder, i-optimize ang hugis ng draw beads, at tiyakin ang pantay na distribusyon ng daloy ng materyal.
13 Ano ang pagkakaiba ng passivation at electropolishing?
Ang passivation ay naglalayong alisin ang mga kontaminante mula sa ibabaw ng mga bahaging hindi kinakalawang na asero at pahusayin ang oxide coating upang magbigay ng superior na resistensya sa kalawang. Ang electropolishing ay nag-aalis ng manipis na layer ng materyal upang magbigay ng perpektong makinis, makintab, at mapanimdim na ibabaw na may pinahusay na resistensya sa kalawang.
Posible bang magsagawa ng heat treatment upang patigasin ang mga bahaging hindi kinakalawang na asero pagkatapos ng pag-stamping?
Tanging ang mga martensitic at precipitation-hardening grade (17-7PH) ang maaaring patigasin sa pamamagitan ng heat treatment. Ang mga austenitic grade (304, 316) ay hindi maaaring patigasin sa pamamagitan ng pag-init ngunit pinapatigas sa pamamagitan ng cold-working.
14 Paano ko maiiwasan ang mga bitak sa mga piyesang may tatak na hindi kinakalawang na asero?
Gumamit ng annealed material hangga't maaari, lagyan ng maayos na lubricant ang mga bahagi, i-optimize ang clearances ng mga die, kontrolin ang bilis ng stamping upang mabawasan ang init na nalilikha, maglagay ng mas malaking bend radii, at isaalang-alang ang mga multistage stamping operations sa paggawa ng mga kumplikadong bahagi.
Mga Katangian at Benepisyo ng Pagtatak ng Hindi Kinakalawang na Bakal
Ang hindi kinakalawang na asero na may mataas na dami ng chromium at nickel ay lubos na lumalaban sa init.
Hitsura: Ang hindi kinakalawang na asero ay kaaya-aya sa paningin ng maraming mamimili, at ang electropolishing ay lalong nagpapabuti sa hitsura nito.
Pagtitipid: Bagama't mas mahal sa simula, ang hindi kinakalawang na asero ay nagbibigay ng pangmatagalang kalidad at magandang pagganap.
Sanitasyon: Ang mga industriya ng parmasyutiko at pagkain at inumin ay umaasa sa hindi kinakalawang na asero dahil sa mga katangiang sanitary nito. Maraming haluang metal ang inaprubahan bilang mga materyales na food-grade.
Pagpapanatili: Ang haluang metal na ito ay kabilang sa mga pinaka-eco-friendly na opsyon na makukuha sa merkado, na angkop para sa mga proseso ng berdeng pagmamanupaktura.
Mga Pangunahing Katangian ng mga Operasyon ng Pagtatak ng Hindi Kinakalawang na Bakal
Habang ginagawa ang mga bahaging panlilimbag na gawa sa hindi kinakalawang na asero, tandaan ang mga sumusunod na katangian:
Ang mataas na yield point at katigasan kasama ang cold-working hardening ay ginagawang madali ang mga bahagi na magbitak.
Ang mahinang thermal conductivity kumpara sa carbon steel ay nagiging sanhi ng mas matinding deformation, blanking, at draw forces ng mga bahaging hindi kinakalawang na asero.
Ang matinding puwersa ng plastik na deformasyon habang hinihila ay nagiging sanhi ng pagkulubot at pagkapunit ng mga manipis na bahagi.
Sa panahon ng pagbunot, madali silang mapinsala ng die gall at mga gasgas. Kaya naman, siguraduhing sapat ang pagpapadulas.
Dahil sa katigasan at resistensya sa kalawang, madalas itong ginagamit para sa paggawa ng mga piyesa para sa mga layuning pang-estruktura, kosmetiko, at panlabas.
15 Bakit ang Stainless Steel ang Pinakamahusay na Materyal para sa Pag-stamping
May ilang dahilan kung bakit mas gusto ng mga tao na tatakan ang mga bahaging hindi kinakalawang na asero:
Lumalaban sa kalawang: Ang mga produktong gawa sa stainless steel stamping ay hindi nag-o-oxidize kapag nadikit sa kahalumigmigan, mga kinakaing unti-unting sangkap, at mga mahalumigmig na kapaligiran. Inaasahang magkakaroon ang mga ito ng mahabang buhay ng serbisyo, kabilang ang mga kagamitan sa kusina at mga makinarya sa labas.
Lakas at katigasan: Nagbibigay ng mahusay na balanse sa pagitan ng lakas ng tensile at ductility na nagpapahintulot sa mga naselyuhang bahagi na mapanatili ang kanilang mga hugis sa panahon ng pagbaluktot, pagkurba, at deformasyon.
Mga Opsyon para sa mga Pagtatapos sa Ibabaw: Nagbibigay-daan sa paglalapat ng iba't ibang pamamaraan ng pagtatapos sa ibabaw, tulad ng pagpapakintab, pagsisipilyo, at pagpapatong, na kapaki-pakinabang para sa mga aplikasyong pang-esthetic at functional.
Gayunpaman, ang stainless steel stamping ay mas mahirap iproseso kaysa sa carbon steel. Dahil mas matibay, mas mabilis tumigas, at may mahinang thermal conductivity, ang stainless steel ay nangangailangan ng partikular na pag-iingat pagdating sa pagpili ng materyal, disenyo ng die, at mga parameter ng proseso.
Ang industriya ng pag-stamping ay nakabuo ng maraming pamamaraan upang matugunan ang mga hamong ito. Ang mga tolerance para sa tumpak na pag-stamping ay lubhang nabawasan, at ang kahusayan ay tumaas dahil sa mga progresibong die na may bilis na higit sa 200 stroke kada minuto. Bukod pa rito, ang mga advanced na smart manufacturing technology, kabilang ang mga sensor at AI-driven monitoring, ay malawakang ginagamit.

