Глава 1: Что такое Штамповка металла?
Штамп для металла (также называемый штамповочным инструментом, прессовальным инструментом или металлической матрицей) — это прецизионное производственное оборудование, которое устанавливается на прессовом станке и создает усилие, воздействующее на лист металлического или неметаллического материала, для резки, формовки, сгибания, вытяжки или придания материалу нужной формы.
С помощью деформации или разделения материала штамповочные матрицы позволяют создавать высокоточные детали с неизменно высоким качеством и надежной точностью.
Штамповка металла — одна из самых быстрых и экономичных технологий производства, широко применяемая для:
автозапчасти
бытовая электроника
бытовую технику
оборудование связи
медицинские приборы
новые энергетические устройства
оборудование промышленной автоматизации
Основные преимущества штамповочных матриц для металла
✅ Высокая точность размеров
✅ Стабильное производство
✅ Быстрое серийное производство
✅ Высокий выход материала
✅ Экономичная цена
✅ Совместимость с автоматизированным производством
Глава 2: Сильные и слабые стороны штамповочных штампов для металла
Преимущества штамповочных штампов по металлу
2.1 Высокий уровень производительности
Высокая производительность — одно из главных преимуществ использования штамповочных матриц для металла в производстве. После установки штамповочной матрицы на пресс-машину, благодаря высокому уровню автоматизации, она будет работать быстро и стабильно.
2.2 Хорошая повторяемость и стабильные результаты
При выборе технологии штамповки металла в качестве производственного метода важно учитывать хорошую повторяемость и стабильность результатов. Штамповочные матрицы обеспечивают высокую однородность характеристик изделия.
2.3 Низкая себестоимость производства при крупномасштабном применении
Несмотря на высокие первоначальные затраты на проектирование и изготовление штамповочного пресса для металла, цена за единицу изделия снизится при переходе к массовому производству.
2.4 Возможность изготовления сложных форм
Современные штамповочные матрицы для металла открывают широкие возможности для создания сложных геометрических форм, высокоточной обработки отверстий, гибки и тиснения металлов и т. д. Прецизионные и прогрессивные штампы особенно полезны при производстве высокоточных изделий.
2.5 Эффективное использование материалов
Расположение полос и конструкция матриц способствуют оптимальному использованию материала, что помогает снизить затраты, связанные с закупкой необходимого сырья.
2.6 Простая автоматизация
Поскольку штамповочные формы для металла обеспечивают быстрое производство и требуют минимального ручного вмешательства, их можно легко автоматизировать путем установки роботов для обработки деталей и систем подачи.
2.7 Разнообразие материалов для обработки
Для штамповки металла можно использовать самые разнообразные материалы, включая нержавеющую сталь, углеродистую сталь, алюминий, латунь, медь и различные сплавы.
Недостатки штамповочных матриц для металла
2.8 Высокая стоимость оснастки
Изготовление штамповочного пресса для металла сопряжено с определенными затратами, поскольку требует приобретения необходимого оборудования и оплаты услуг специалистов. Кроме того, проектирование многоступенчатых и комбинированных штампов может оказаться довольно дорогостоящим.
2.9 Высокие затраты, связанные со временем разработки
Разработка штампов включает в себя несколько этапов, в том числе проектирование, изготовление, сборку и тестирование штамповочных матриц для металла. Поэтому на разработку штампов следует отвести много времени.
2.10 Отсутствие гибкости
После разработки штампа модификация геометрии и других характеристик изделий становится сложной задачей, требующей эффективного выполнения.
2.11 Высокие затраты на техническое обслуживание
Техническое обслуживание штамповочных матриц включает в себя заточку инструментов и очистку их от загрязнений, смазку металлических поверхностей, проверку соосности и т.д. Невыполнение этих действий может привести к появлению дефектов, таких как заусенцы, отклонения от стандартных допусков и даже поломка матрицы.
2.12 Подходит только для крупносерийного производства
Мелкосерийное производство не оправдывает затраты на проектирование и изготовление штамповочных матриц, поскольку они оказываются экономически нецелесообразными.
2.13 Износ штампа и возможное повреждение
Износ, растрескивание и сколы представляют собой потенциальные риски, связанные с непрерывной работой штамповочных матриц по металлу, особенно при обработке твердых материалов.
2.14 Необходимость профессиональной экспертизы
Штамповочные матрицы для металла должны проектироваться профессионалами, обладающими достаточным опытом в проектировании матриц различной сложности.
Глава 3: Меры предосторожности при работе с металлическими штамповочными штампами
Штамповка металла считается высокорискованным производственным процессом. Строгое соблюдение правил техники безопасности имеет первостепенное значение.
Общие риски и меры профилактики
| Тип риска | Общая проблема | Метод профилактики |
| Внутри кристалла находятся посторонние предметы. | Гаечные ключи, винты, инструменты, оставленные в штампе | Осмотрите и очистите устройство перед началом эксплуатации. |
| Транспортировка штампов | Небезопасное поднятие или перемещение тяжестей. | Используйте вилочные погрузчики/краны надлежащим образом и обеспечьте безопасное расстояние для персонала. |
| Травма оператора | Неправильная работа пресса | Установите защитные ограждения и системы аварийной остановки. |
| Риски для новых сотрудников | Неопытные операторы | Обязательное обучение перед началом работы на станке. |
🚨 Безопасность всегда должна иметь приоритет над объемом производства.
Надлежащее соблюдение правил техники безопасности значительно снижает количество несчастных случаев, повреждений оборудования и простоев в производстве.
Глава 4: Базовая конструкция штамповочного штампа для металла.

Большинство штамповочных матриц для металла состоят из четырех основных систем:
Формовочные плиты
Вставить блоки
Стандартные компоненты
Направляющие системы
Верхняя структура матрицы
| Название номерного знака | Code |
| Верхняя плита | U1U |
| Верхний распорный блок | U2U |
| Верхняя штамповочная колодка | ВПС |
| Верхняя опорная пластина | UBU |
| Верхняя зажимная пластина | ПХУ |
| Стопорная пластина | PPS |
| Стриппер пластина | БЛОКИ ПИТАНИЯ |
Нижняя структура кристалла
| Название номерного знака | Code |
| Нижняя матрица | УМЕРЕТЬ |
| Нижняя опорная пластина | LBD |
| Нижний штамповочный башмак | LPD |
| Нижний распорный блок | B2D |
| Нижняя пластина | B1D |
Общие компоненты кристалла
Компоненты верхней матрицы
Пуансоны
Вставки для зажимных пластин
Вставки для стриппера
Нижние компоненты кристалла
Вставки для штампов
Режущие кромки
Стандартные детали
Springs
Направляющие штифты
Направляющие втулки
Шестигранные винты
Установочные винты
Подъемные штифты
Проставки по высоте
Нестандартные детали
Внутренние остановки
Внешние остановки
Остановки подачи
Ограничить количество сообщений
Глава 5: Система нумерации штамповочных матриц для металла
Системы нумерации штамповочных форм предназначены для присвоения названий, классификации и контроля штамповочных форм в процессе производства, технического обслуживания и хранения. Такая нумерация помогает повысить эффективность производственного процесса.
Нумерация штамповочных форм обычно включает в себя следующие данные:
Категория продукта
Тип штампа
Год выпуска
Номер станции
Клиентский код
Номер ревизии
Пример:
90-KNMF0125RAH
Объяснение:
R означает передаточную матрицу.
S означает прогрессивную игральную кость
F0125 может обозначать год производства или номер проекта.
Буквы в конце могут обозначать номер редакции.
Использование системы нумерации имеет важное значение для идентификации данных об инструменте, минимизации ошибок в управлении и обеспечения надлежащего технического обслуживания.
Крупные производственные предприятия используют системы нумерации штамповочных штампов в сочетании с технологией штрихкодирования, программным обеспечением ERP и другими цифровыми системами.
Глава 6: Распространенные материалы для штамповочных матриц и их свойства.
Выбор материала напрямую влияет на:
Качество продукта
Формуемость
Умри жизнь
Стабильность производства
Стоимость производства
Сравнение распространенных материалов
| Материал | Преимущества | Недостатки | Типичные применения |
| Холоднокатаная сталь SPCC | Гладкая поверхность, хорошая формуемость, низкая стоимость | Плохая коррозионная стойкость | Кронштейны, корпуса, комплектующие для бытовой техники. |
| Оцинкованная сталь SECC | Отличная устойчивость к ржавчине | Легко поцарапать | Электрощиты, компьютерные корпуса |
| Нержавеющая сталь (SUS) | Высокая прочность и коррозионная стойкость | Высокий износ штампов | Медицинские приборы, автомобильные детали |
| алюминий | Легкий и устойчивый к коррозии | Низкая твердость | Радиаторы, компоненты для электромобилей |
| Медные сплавы | Отличная проводимость | Высокая стоимость материала | Разъемы и электрические контакты |
Глава 7: Выбор материалов для штамповочных матриц по металлу
Выбор материала штампа определяет износостойкость, прочность, стабильность и частоту технического обслуживания.
| Die Материал | Характеристики: | Типичные применения |
| Cr12MOV | Высокая износостойкость и экономичность. | Общие режущие штампы |
| SKD11 | Превосходная износостойкость и стабильная термообработка. | Прецизионные прогрессивные штампы |
| DC53 | Высокая прочность и длительный срок службы | Штамповка из нержавеющей стали |
| Карбид вольфрама | Сверхвысокая твердость и износостойкость | Сверхточная высокоскоростная штамповка |
Рекомендуемое применение
SKD11 → Точная вырубка и формовка
DC53 → Высокоскоростная штамповка нержавеющей стали
Карбид вольфрама → Сверхдолговечные производственные штампы
Глава 8: Штамповочные матрицы для металла – основные аспекты проектирования.
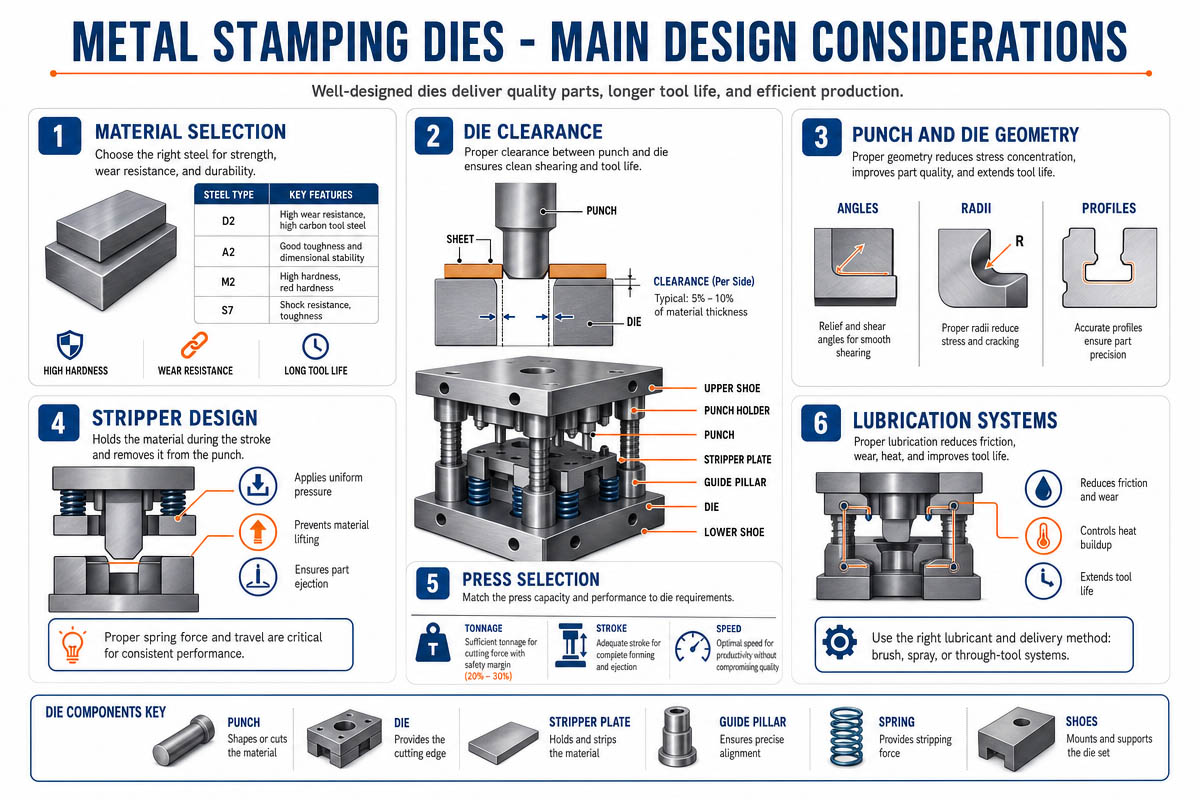
8.1 Улучшенная конструкция штампа приводит к:
Стабильное качество продукции
Более долгая жизнь заканчивается смертью
Более эффективное производство
Повышение надежности оборудования
1️⃣ Соответствующий зазор между матрицей и заготовкой
Условия получения разрешения Результаты
Слишком тугое соединение. Поломка пуансона, растрескивание матрицы, сильный износ.
Слишком рыхлая заточка, повышенное образование заусенцев, плохое качество кромки.
Рекомендуемый зазор между кристаллом и матрицей
Рекомендуемый зазор должен составлять примерно:
Clearance=(5%∼10%)×tClearance=(5\%\sim10\%)\times tClearance=(5%∼10%)×t
В данном случае t обозначает толщину материала.
8.2 Конструкция гнезда
Грамотная организация гнезда позволяет максимально эффективно использовать материалы, одновременно сокращая количество отходов.
К факторам, влияющим на гнездование, относятся:
Стабильность корма
Материальный поток
Расстояние между станциями
Баланс сил
8.3 Конструкция перфорированной полосы
Некачественная разметка приведет к следующим последствиям:
Материал, прилипающий
Царапины на изделии
Смягчить удары
Ущерб, приводящий к смерти
Использовались различные методы полосок.
Пружинная полоса
Азотная газовая пружинная полоса
Полиуретановая полоса
8.4 Точность направляющей
Недостаточная точность направляющей приводит к следующим последствиям:
Несоосность пуансонов
Трещины на режущих кромках
Несоответствие размеров изделий
Для высокоскоростных штампов качественные направляющие должны обладать следующими характеристиками:
Идеальная концентричность
Верхняя и нижняя пластины параллельны.
Стабильная структура
8.5 Конструкция системы удаления отходов
Застревание отходов — частое явление в процессе штамповки.
Возможные решения:
Уголки для снятия отходов
Сглаживание разгрузочного канала
системы продувки воздухом
Механизмы для удержания металлолома
8.6 Прочность штампа
Большие штампы
Глава 9:Типичные проблемы и решения при штамповке металла.
При выполнении операций штамповки металла могут возникать различные проблемы. Они могут негативно повлиять на качество продукции, производственный процесс и срок службы штампов. Поэтому производителям полезно понимать наиболее распространенные типы отказов и методы их предотвращения.
9.1. Дополнительные жернова
Эти заусенцы обычно образуются из-за затупившихся режущих кромок или неправильного зазора. Решение включает в себя заточку кромок, регулировку зазора между матрицами и замену дефектных пуансонов.
9.2. Прокол
Это явление возникает из-за эксцентрической нагрузки, плохой направляющей, длинных пуансонов и использования твердых материалов. Повышение точности направляющей, использование материалов с более высокой твердостью, таких как сталь DC53, и более коротких пуансонов могут помочь предотвратить поломку пуансонов.
9.3. Деформация детали
Подобные дефекты возникают в случае несбалансированной силы при выталкивании деталей и недостаточного прижимного давления. Рекомендуемые меры включают добавление средств прижима, усовершенствование станций формования деталей и регулирование силы выталкивания.
9.4. Раздражающий
Алюминий и нержавеющая сталь более склонны к прилипанию. Для решения этой проблемы можно отполировать и нанести на поверхности штампов DLC- или TiCN-покрытия, а также улучшить процесс смазки.
9.5. Застревание отходов
Неправильно спроектированный канал для отвода лома может привести к застреванию лома, что влечет за собой повреждения и простои. Применение угловых переходников, систем продувки воздухом и увеличенных габаритов каналов для отвода лома способствует решению этой проблемы.
9.6. Нестабильное измерение
Эта проблема возникает из-за износа штампов, смещения направляющих штифтов и колебаний толщины материала. Для ее предотвращения необходимы регулярное техническое обслуживание штампов и точная калибровка.
9.7. Появление трещин во время рисования
Эту проблему можно решить путем оптимизации радиуса в процессе черчения и добавления новых этапов черчения.
9.8. Прыжки через обрывки
Вакуумный эффект и малый вес приводят к тому, что детали начинают подпрыгивать. Для устранения этой проблемы следует добавить дополнительные крепежные элементы и устройства для обдува воздухом.
Глава 10: Типы штамповочных матриц для металла
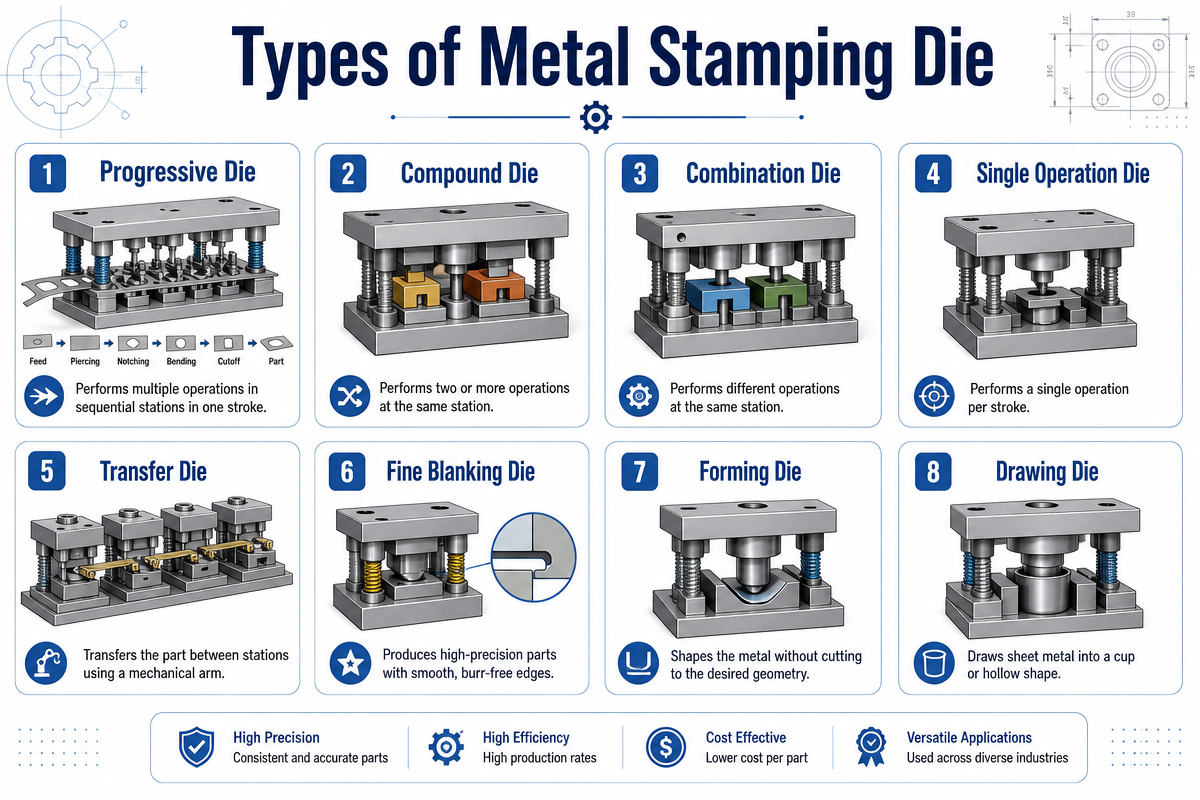
Штампы для металлической штамповки классифицируются по своей конструкции, процессу изготовления и назначению. Различные штампы обладают разной производительностью для обработки разных видов продукции с различными производственными требованиями. Правильный выбор штампов для металлической штамповки может значительно повысить эффективность, качество и оптимизировать производственные затраты.
10.1 Передаточные штампы (однопозиционные штампы)
Передающие штампы выполняют операции на каждой станции индивидуально; заготовки перемещаются вручную или с помощью автоматической системы с одной станции на другую в процессе производства.
Преимущества
Упрощенный дизайн
Простота в обслуживании и модификации
Подходит для производства деталей большего размера.
Недостатки
Снижение эффективности
Увеличение затрат на оплату труда
Менее стабильная работа, чем у штампов с прогрессивной матрицей.
Штампы для штамповки используются, в частности, для изготовления деталей кузова автомобилей, крупных кронштейнов и других деталей, предназначенных для тяжелых условий эксплуатации.
10.2 Составные матрицы
Этот тип штампа выполняет более одного процесса за одну операцию прессования, например, пробивку и вырубку.
Преимущества
Повышенная точность размеров
Повышенная согласованность
Становится быстрее, чем за один шаг
Недостатки
Повышенная сложность проектирования
Увеличение производственных и эксплуатационных расходов.
Он широко применяется в производстве прецизионных электронных компонентов, шайб и других тонких металлических изделий.
10.3 Последовательные штампы
Это широко распространенное применение штамповочных матриц в современных промышленных производственных процессах, при котором рулоны автоматически подаются между станциями, выполняющими различные операции.
Преимущества
Очень высокая производительность
Значительно улучшены автоматизированные процессы.
Высокая стабильность качества продукции
Снижает стоимость рабочей силы
Недостатки
Дорогостоящие производственные инструменты
Повышенная сложность
Использование штампов с последовательным расположением матриц может применяться для изготовления разъемов, клемм, деталей бытовой техники и прецизионных металлических деталей.
Различные типы штамповочных матриц для металла обладают разными преимуществами в зависимости от их предполагаемого применения.
Глава 12: Почему необходимо проводить техническое обслуживание штамповочных матриц для металла
Штамповочные матрицы для металла — это прецизионные инструменты для высокоскоростных производственных процессов. При использовании в непрерывных процессах матрицы могут подвергаться сильным нагрузкам, вибрации, нагреву, трению и ударам.
Если не принять соответствующие меры, даже высококачественные штампы начинают изнашиваться и повреждаться.
Регулярное техническое обслуживание штамповочных форм для металла необходимо для обеспечения оптимального качества продукции, увеличения срока службы форм, минимизации простоев и улучшения производственных процессов в целом.
Для предприятий, занимающихся производством автомобильных деталей, электронных устройств, бытовой техники, медицинских изделий и промышленной продукции, техническое обслуживание штамповочных матриц играет решающую роль в обеспечении эффективного и экономически целесообразного производства.
12.1. Увеличение срока службы штампов
Одним из главных преимуществ технического обслуживания штамповочных пресс-форм является продление срока их службы.
В процессе работы возникают следующие проблемы:
Износ пуансонов
Затупление режущих кромок
Отсутствие точных направляющих механизмов
Деградация пружин
Эти негативные последствия становятся более очевидными, если не проводить своевременный осмотр и не принимать необходимые меры.
Эффективное техническое обслуживание способствует:
✅ Избегайте чрезмерного износа
✅ Исключить перерывы между ударами
✅ Предотвращает сколы
✅ Обеспечивает точную резку
✅ Продлевает срок службы штампов
При надлежащем уходе прогрессивная игральная кость служит на несколько миллионов попаданий дольше, чем её аналог, за которым не ухаживали должным образом.
12.2. Обеспечение высокого качества продукции
Качество продукции напрямую зависит от штампов.
Пренебрежение уходом за умирающими животными может привести к следующим последствиям:
Чрезмерно большая высота заусенца
Низкая точность размеров
Царапины на поверхностях
Деформация деталей
Трещины, возникающие в результате формования
При надлежащем техническом обслуживании штампы обеспечивают:
✅ Униформенная распродажа
✅ Острые режущие кромки
✅ Точные рекомендации
✅ Надежная формовка
Можно добиться следующих улучшений качества:
✅ Повышенная точность
✅ Гладкая поверхность
✅ Низкий процент брака
✅ Постоянное качество продукции в партиях
В точном машиностроении, например, в электронике и автомобилестроении, постоянная точность имеет первостепенное значение.
12.3. Минимизация времени простоя на производственной линии
Неиспользование штампа приводит к остановке и простоям оборудования.
К причинам неожиданной остановки штампа относятся:
Разрушение пуансона
Застревание лома
поломка направляющего штифта
Ослабление крепежа
Потеря упругости пружины
Аварийный ремонт требует дополнительного времени и средств.
Регулярный осмотр штамповочных матриц помогает предотвратить любые неисправности.
К преимуществам технического обслуживания относятся:
✅ Сокращение простоев оборудования
✅ Минимизация затрат на ремонт
✅ Более быстрое восстановление
✅ Повышение производительности оборудования
Даже короткие простои оборудования в крупномасштабном производстве могут привести к убыткам для производителя.
12.4. Сокращение производственных затрат
Сосредотачиваясь исключительно на скорости производства, многие производители не замечают потенциальных возможностей экономии средств на техническом обслуживании.
Некачественное техническое обслуживание приводит к следующим последствиям:
✅ Чрезмерный процент брака
✅ Частая замена деталей
✅ Затраты на рабочую силу
✅ Отбраковка деталей
✅ Поломки оборудования
Регулярное техническое обслуживание позволяет сэкономить на эксплуатационных расходах в долгосрочной перспективе.
12.5. Повышение безопасности производственных процессов
Штамповка металла предполагает работу с мощными силами, что может привести к опасным ситуациям.
К опасностям, связанным с использованием дефектных штампов, относятся:
Выброс ломающихся ударов
Перегрузка, приводящая к заклиниванию
Ослабление частей штампа
Неожиданные трещины
Своевременные проверки помогут избежать травм, вызванных этими дефектами.
Техническое обслуживание в целях безопасности включает в себя:
✅ Проверка затяжки крепежных элементов
✅ Руководства по проверке
✅ Мониторинг усталости пружин
✅ Обеспечение правильного выравнивания
✅ Удаление отходов с штампов
✅ Система безопасного штампования гарантирует безопасность как для людей, так и для оборудования.
12.6. Обеспечение стабильной высокоскоростной работы
Современные штамповочные машины с прогрессивной матрицей обеспечивают невероятно высокую скорость штамповки.
Для обеспечения оптимальной высокоскоростной штамповки необходимо следующее:
Точное выравнивание
Точное кормление
Гладкая очистка
Надежная утилизация металлолома.
Любые признаки износа негативно влияют на эффективность процесса.
Техническое обслуживание штампов помогает:
✅ Повышение точности подачи корма
✅ Облегчает снятие
✅ Устраняет вибрации
✅ Поддерживайте постоянную скорость
Техническое обслуживание обеспечивает бесперебойную и безошибочную работу производственной линии.
Глава 13: Тенденции дальнейшего развития штамповочных штампов для металла
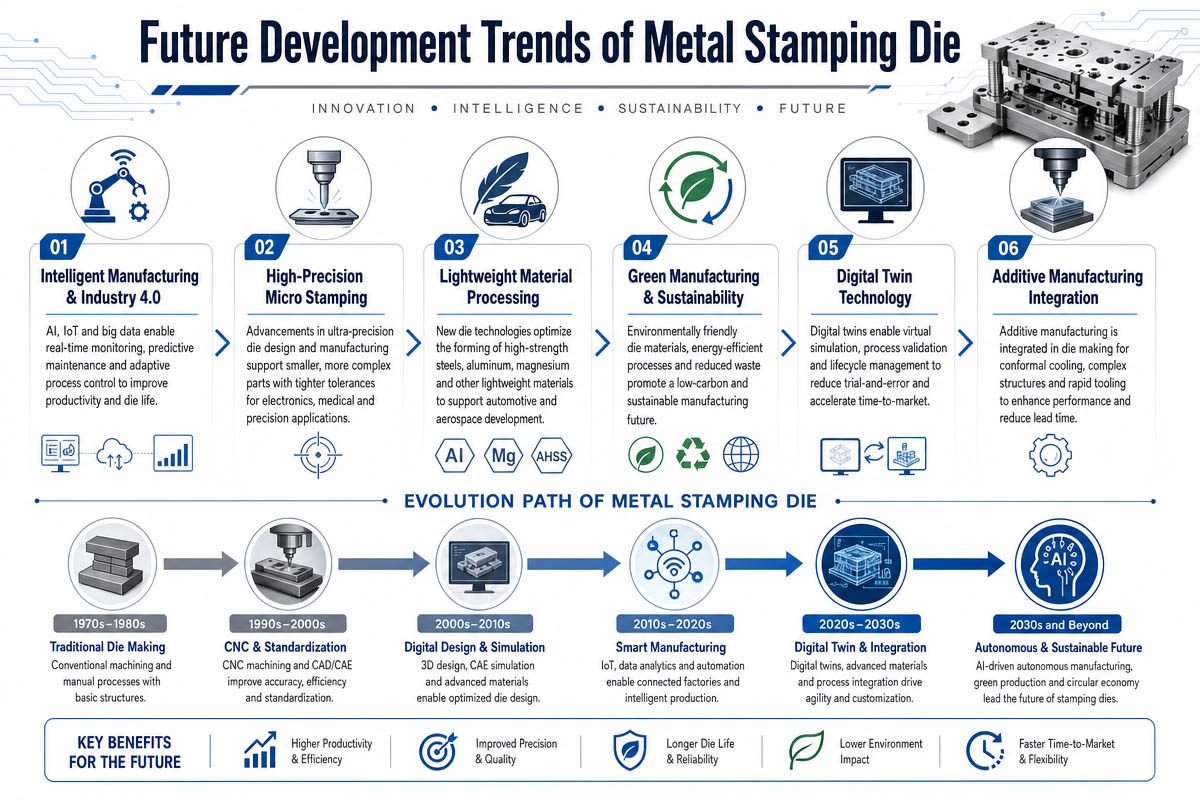
В современную эпоху технологического развития будущие штамповочные штампы для металла будут в значительной степени подвержены влиянию новых технологий автоматизации, систем искусственного интеллекта, высокоточной обработки и устойчивых производственных процессов. Современные отрасли, такие как электромобили, бытовая электроника, медицинское оборудование и промышленная автоматизация, предъявляют повышенные требования к скорости и точности производства.
Ожидается, что современные штамповочные штампы будут включать в себя технологии «Интернета вещей» и интеллектуальные производственные процессы. Интеллектуальные штамповочные штампы оснащаются датчиками и другими передовыми технологиями, которые отслеживают температуру, вибрации и параметры производительности производства. Таким образом, интеллектуальное производство позволяет эффективно прогнозировать и предотвращать поломки оборудования и простои.
Использование полностью автоматизированных производственных линий будет становиться все более популярным. Высокоскоростные прогрессивные штампы становятся все более распространенными в связи с требованиями к повышению эффективности и снижению затрат на рабочую силу. В результате производители устанавливают роботов для подачи материала и контроля качества, а также сервопрессы для повышения эффективности и снижения вибрации в производстве.
Современные штампы и их поверхности также были разработаны для работы в условиях штамповки. Современные штамповочные штампы изготавливаются из таких материалов, как DC53, порошковая металлургическая сталь и карбид вольфрама, что обеспечивает высокую износостойкость. Кроме того, поверхностные покрытия, такие как DLC, TiCN и AlCrN, снижают трение и заедание при штамповке нержавеющей стали и алюминия.
В будущем приоритетными будут меры по защите окружающей среды и энергосбережению. Экологичные методы производства будут включать в себя энергоэффективное штамповочное оборудование, оптимизированное использование материалов и системы производства с возможностью вторичной переработки.
Программы моделирования также могут помочь в проектировании новых штампов и инструментов, что позволяет сэкономить на затратах на разработку и сократить время производства.
В целом, штамповочные прессы для металла будущего будут более интеллектуальными, полностью автоматизированными, энергосберегающими и точными.
Глава 1 3: Заключение
Штампы для металла объединяют в себе следующие элементы:
Точное проектирование
Материаловедение
Технология термообработки
Механическая конструкция
Автоматизированное производство
Для повышения эффективности штамповки производители должны:
✅ Выберите подходящие материалы для штампов
✅ Оптимизация конструкции кристалла
✅ Проводите регулярное техническое обслуживание
✅ Усиление системы управления безопасностью производства
Глубокое понимание штамповочных форм для металла, конструкций оснастки, материалов и методов устранения неполадок помогает производителям повысить конкурентоспособность, снизить затраты и добиться стабильного крупномасштабного производства.
Сделать каждый штамповочный штамп прочнее, безопаснее и эффективнее.
Глава 14: Часто задаваемые вопросы (ЧЗВ)
Часто задаваемые вопросы 1: Как долго служит штамп для металлической штамповки?
От смерти зависит жизнь:
Тип материала
скорость производства
Качество обслуживания
Материал штампа
Высококачественные штампы DC53 или твердосплавные штампы при надлежащем техническом обслуживании могут выдерживать более миллионов ходов.
Часто задаваемые вопросы 2: В чем разница между штампами с последовательным расположением и штампами с переносом?
| Параметр | Прогрессивный кубик | Переводная матрица |
| Производственная скорость | Очень высоко | Средняя |
| Автоматизация | Полностью автоматизированный | Полуавтоматический |
| Для каких задач | Мелкие прецизионные детали | Крупные сложные детали |
Часто задаваемые вопросы 3: Как выбрать правильный зазор между кристаллом и матрицей?
Рекомендуемый зазор с каждой стороны:
SPCC: 5–8% толщины
Нержавеющая сталь: 8–12%
Алюминий: 4–6%
Высокопрочная сталь: 10–15%
Часто задаваемые вопросы 4: Почему при штамповке нержавеющей стали возникает заедание?
Основные причины:
Высокое трение
Плохая смазка
Шероховатые поверхности штампов
Решения:
DLC/TiCN покрытия
Улучшенная смазка
Полированные поверхности
Часто задаваемые вопросы 5: Как часто следует проводить техническое обслуживание штамповочных матриц?
Рекомендуемый график обслуживания:
| частота | Задача обслуживания |
| Каждую смену | Очистите и осмотрите |
| Еженедельные | Смазка направляющих систем |
| Ежемесячно | Измерение критических размеров |
| На каждые 100 000 инсультов | Переточка режущих кромок |
Часто задаваемые вопросы 6: Какой материал штампа лучше всего подходит для штамповки нержавеющей стали?
Рекомендуемые варианты:
| Материал | Лучшее приложение |
| DC53 | Высокоскоростная штамповка нержавеющей стали |
| SKD11 | Штамповка общей точности |
| Карбид вольфрама | Сверхвысокосерийное производство |
Часто задаваемые вопросы 7: Как уменьшить образование заусенцев при штамповке металла?
Рекомендации:
Оптимизировать зазор
Регулярно затачивайте пробойники.
Улучшение выравнивания кристалла
Используйте прецизионные вставки.
При необходимости добавьте станции для бритья.
Часто задаваемые вопросы 8: В чем разница между SPCC и горячекатаной сталью?
| Свойства | Холоднокатаный SPCC | Горячекатаная сталь |
| Чистота поверхности | Гладкая | Грубый |
| Точность | Высокий | Низкая |
| Формуемость | Прекрасно | Средняя |
| Области применения | Точная штамповка | Конструкционные части |
Практическое правило:
Для изготовления прецизионных деталей и деталей с хорошим внешним видом используйте сталь SPCC, а для конструкционных изделий — горячекатаную сталь.