

Введение :
Изделия из нержавеющей стали, изготовленные методом штамповки, встречаются повсюду: от бытовой техники на кухне до монументальных архитектурных элементов, таких как городские скульптуры, фасады зданий и предметы интерьера. Широкий спектр применения этого материала объясняется привлекательностью нержавеющей стали благодаря ее эстетичности, высокой коррозионной стойкости и длительной эксплуатационной надежности. К сожалению, до сих пор существует множество предрассудков и заблуждений относительно этого типа продукции. Одним из наиболее распространенных является так называемый «магнитный тест».
Недавно я стал свидетелем того, как один покупатель на рынке строительных материалов проводил тесты посуды на наличие магнетизма. Джентльмен настаивал: «Если магнит притягивается, значит, это некачественная нержавеющая сталь; если нет – значит, это нержавеющая сталь, а значит, это качественная сталь, а нержавеющая сталь не может содержать магнетизма». Такие недоразумения возникают главным образом из-за недостатка информации, поэтому давайте прольем свет на некоторые аспекты производства нержавеющей стали.
Глава 1. Разъяснение терминов: Разница между железом, сталью и нержавеющей сталью.
Разница между железом и сталью заключается в количестве содержащегося в них углерода:
В составе стали содержится не более 2% углерода.
В железе концентрация углерода превышает 2%.
Глава 2. Классификация штампованной нержавеющей стали: почему некоторые типы обладают магнитными свойствами?
Нержавеющая сталь в основном классифицируется на три типа в зависимости от микроструктуры. Их магнитные свойства различаются в зависимости от состава сплава:
| Тип | Основные элементы сплава | магнитные | Ключевые характеристики |
| аустенитный | Хром + Никель | ❌ Немагнитный | Привлекательный внешний вид, хорошие общие характеристики |
| Ферритный | Хром + мало/нет никеля | ✅ Магнитный | Экономичный, с хорошей теплопроводностью. |
| мартенситные | Хром + Железо + Углерод | ✅ Магнитный | Высокая твердость, поддается термообработке. |
Сегодня существует более 100 типов штампованной нержавеющей стали. Помимо аустенитной нержавеющей стали, магнитными являются как ферритная, так и мартенситная. Поэтому утверждение о том, что «немагнитная нержавеющая сталь — это хорошая нержавеющая сталь», совершенно неверно.
Глава 3. Внимание покупателям: не дайте себя ввести в заблуждение словами «немагнитный».
Этот металл прочный, гибкий и обладает высокой коррозионной стойкостью, поэтому сталь является наиболее распространенным материалом, используемым в повседневных изделиях. Нержавеющая сталь — это один из видов стали, характеризующийся высокой коррозионной стойкостью благодаря добавлению хрома в ее состав. Сталь называется «нержавеющей», если содержание хрома составляет 10.5% и выше.
Магнетизм не играет никакой роли в оценке качества. Все сводится к составу сплава и структуре металла на микроскопическом уровне. В металлургии термин «нержавеющий чугун» не имеет значения. Не обманывайтесь словом «немагнитный».
Почему существует предпочтение немагнитной нержавеющей стали? Еще одно распространенное заблуждение: «Нержавеющая сталь без магнетизма содержит больше никеля и, следовательно, лучше». Это связано с тем, что никель является относительно редким и дорогим элементом, а высоконикелевая аустенитная нержавеющая сталь довольно дорога. Однако отсутствие магнетизма не обязательно означает наличие хороших свойств.
В некоторых видах штамповки немагнитной нержавеющей стали используется формула, основанная на содержании марганца и пониженном содержании никеля (или даже его полном отсутствии). Такие марки стоят на тысячи юаней дешевле, чем марки с высоким содержанием никеля. Недобросовестные поставщики наживаются на том, что штамповка немагнитной нержавеющей стали отличается высоким качеством, и продают дешевую немагнитную сталь под видом более дорогой нержавеющей стали с высоким содержанием никеля. Поэтому всегда будьте бдительны при покупке.
Глава 4. Выбор подходящей марки нержавеющей стали для вашего применения
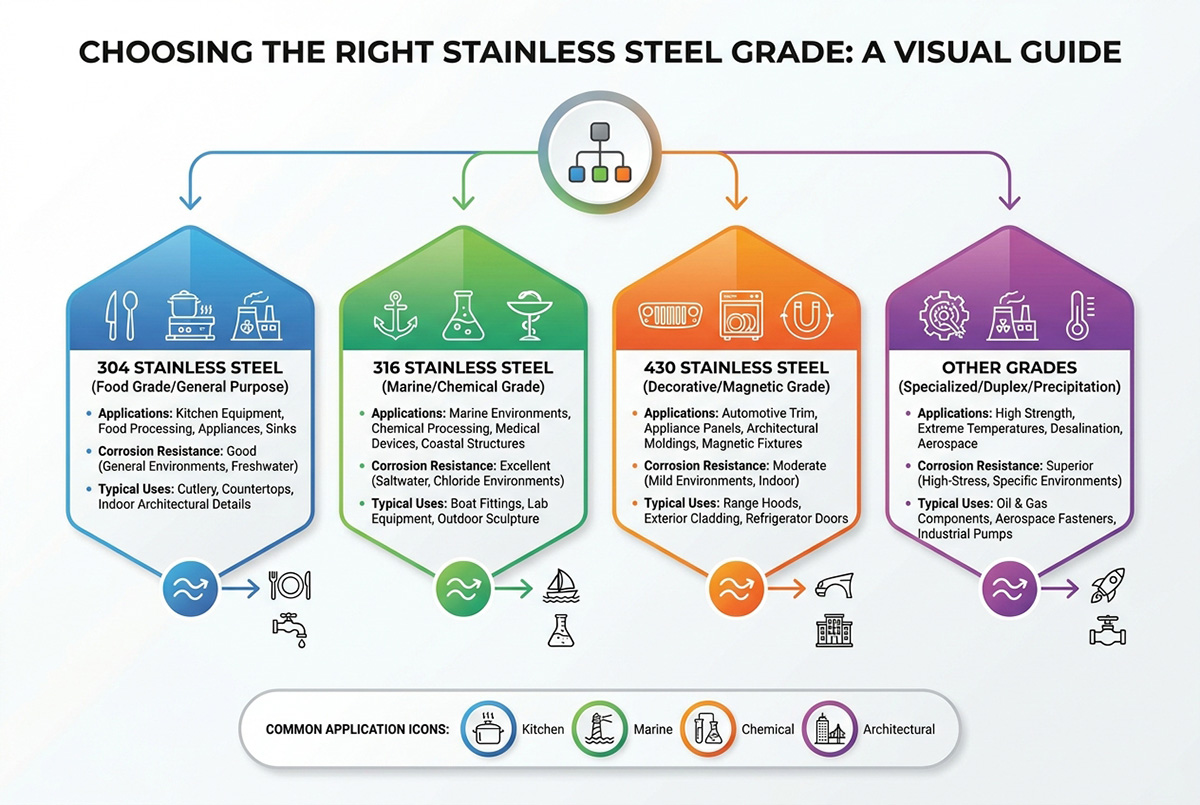
Существует несколько типов штампованной нержавеющей стали со специфическими свойствами, определяющими области их применения. Правильный выбор материалов в соответствии с требованиями применения является ключом к достижению высочайшего качества и производительности:
Аустенитная нержавеющая сталь, обладающая привлекательным внешним видом, блеском и немагнитными свойствами, идеально подходит для декоративных целей, таких как скульптуры и элементы ландшафтного дизайна. Недостатком этой марки является плохая теплопроводность, поэтому она не подходит для кухонной утвари, так как для ее нагрева требуются дополнительные усилия.
Ферритная нержавеющая сталь, обладающая высокой коррозионной стойкостью и теплопроводностью, почти на 50% превышающей показатели аустенитных марок, идеально подходит для производства сковородок, рисовых варок, барабанов стиральных машин, водонагревателей и кухонных моек.
Чрезвычайно прочная мартенситная нержавеющая сталь позволяет изменять твердость за счет термообработки. Это лучший выбор для ножей и лезвий. Чаще всего говорят, что «ножи из нержавеющей стали не острые», потому что термообработка не может повысить твердость аустенитной нержавеющей стали. Свойства нержавеющей стали при штамповке.
Хрупка ли при штамповке нержавеющей стали и подвержена ли она изгибу?
Свойства штамповки нержавеющей стали в значительной степени зависят от марки и предыдущей обработки. Высокопластичная аустенитная сталь (например, марки 304) гнется даже в процессе холодной обработки. Напротив, хрупкие мартенситные стали, такие как 420, склонны к разрушению под давлением. Твердость стали может варьироваться в зависимости от предыдущей термообработки или холодной деформации и существенно влияет на штамповку.
Глава 5. Советы по выбору материала для штамповки нержавеющей стали.
На то, насколько хорошо материал будет вести себя при штамповке и соответствовать требованиям конечного использования, влияют несколько практических факторов:
| фактор | Соображения |
| Толщина | Толщина листов нержавеющей стали обычно составляет от 0.1 до 6 мм. Тонкие листы подходят для легких или сложных деталей; листы средней и большой толщины обеспечивают прочность для конструкционных или несущих нагрузку элементов. |
| Отказоустойчивость | Листы, изготовленные методом холодной прокатки, обычно имеют более жесткие допуски ±0.02–0.05 мм. В областях применения со строгими требованиями к размерам может потребоваться еще более высокая точность. |
| Чистота поверхности | Такие варианты отделки, как 2B, BA или № 3, влияют на внешний вид и необходимость дополнительной обработки поверхности. |
| Механические свойства | Предел текучести, предел прочности и относительное удлинение влияют на конструкцию матрицы, усилие прессования и общие параметры технологического процесса. |
Взвесив все эти факторы, производители могут выбрать материалы, которые обеспечивают баланс между формуемостью, прочностью и характеристиками конечного продукта.
Глава 6. Распространенные виды штамповки нержавеющей стали.
| Класс | Характеристики: |
| 301 из нержавеющей стали | Обладает умеренно высокой прочностью на растяжение и коррозионной стойкостью. Доступен в твердом, полутвердом и полностью твердом вариантах. |
| 304 из нержавеющей стали | Основной материал серии 300 SS. Умеренные прочностные характеристики, коррозионная стойкость, наиболее распространен в нержавеющей стали пищевого качества и при штамповке дисков. |
| Нержавеющая сталь 316 и 316L | Модификация базовой серии нержавеющей стали 300. Добавление молибдена повышает прочность и коррозионную стойкость. Используется в фармацевтической, пищевой и морской отраслях. |
| Нержавеющая сталь 321 и 347 | Вариации базового состава 18-8. Стабилизирован путем добавления легирующих добавок для улучшения свариваемости и эксплуатации при высоких температурах. |
| 17-7PH Нержавеющая сталь | Термообрабатываемая нержавеющая сталь с формовочными свойствами марки 304. Может быть закалена до предела прочности на растяжение до 200 000 фунтов на квадратный дюйм после холодной формовки. |
Глава 7. Штампуемость нержавеющей стали при штамповке.
Ломнется или согнется ли штампованная нержавеющая сталь?
Свойства нержавеющей стали зависят от марки и термической обработки/холодной обработки материала. Аустенитные марки (304) легко гнутся и не ломаются при холодной обработке. В то же время мартенситные марки (420) менее пластичны и склонны к разрушению.
Различия между различными сортами штамповки
Аустенитная сталь с низким содержанием углерода обладает высокой эластичностью, поэтому её можно использовать для глубокой вытяжки при изготовлении раковин и фритюрниц. Мартенситные же типы нержавеющей стали, напротив, тверже и менее пластичны. Поэтому их предпочитают при изготовлении режущих инструментов и других острых предметов.
Особенности и преимущества штамповки нержавеющей стали
Огнестойкость и термостойкость: высокое содержание хрома и никеля обеспечивает нержавеющей стали термостойкость.
Эстетический вид: потребителям больше нравится внешний вид раковин из нержавеющей стали, и они могут отполировать их методом электрополировки.
Долгий срок службы: детали из нержавеющей стали не теряют качества и эстетического вида после многих лет эксплуатации, несмотря на относительно высокую первоначальную цену.
Гигиенические свойства: нержавеющая сталь пользуется доверием фармацевтической и пищевой промышленности, поскольку детали из нее можно быстро и без проблем мыть. Некоторые сплавы нержавеющей стали можно считать безопасными для контакта с пищевыми продуктами.
Экологичность: по мнению многих экспертов, нержавеющая сталь может считаться одним из наиболее экологичных сплавов в использовании.
Основные свойства при работе с нержавеющей сталью при штамповке
При штамповке нержавеющей стали следует помнить о ее свойствах:
Высокая предел текучести, твердость и упрочнение при холодной деформации → материал очень склонен к разрушению.
Низкая теплопроводность по сравнению с углеродистой сталью → для деформации материала, резки и штамповки требуются большие усилия.
Высокая сила пластической деформации при вытягивании → образование складок и разрывов тонкого материала в процессе вытягивания.
Склонность к заеданию и образованию поверхностных царапин во время волочения → требуется адекватная смазка.
Высокая твердость и отличная коррозионная стойкость → отличные материалы для конструкционных, декоративных и наружных деталей.
Глава 8. Почему нержавеющая сталь отлично подходит для штамповки
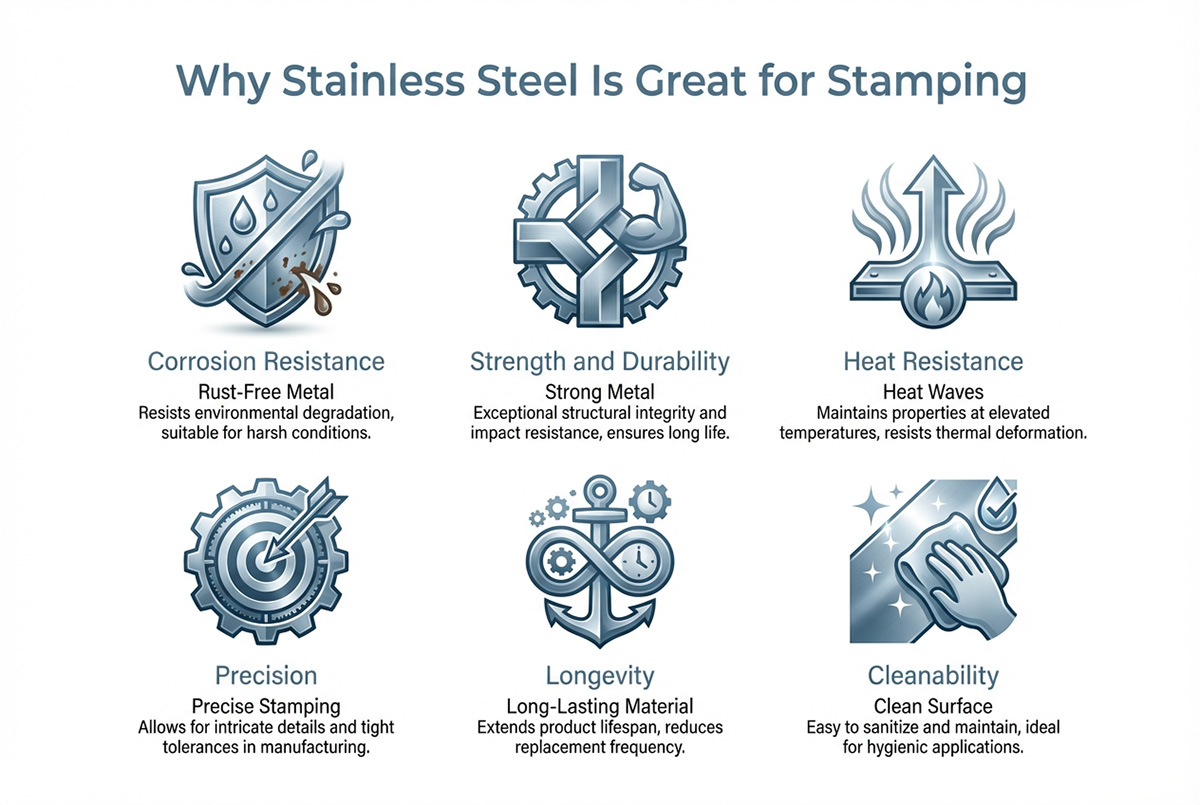
Есть несколько причин, по которым люди предпочитают штамповать детали из нержавеющей стали:
Коррозионная стойкость: благодаря высокому содержанию хрома и никеля, штампованные изделия из нержавеющей стали выдерживают воздействие влажности, химических веществ и влаги и не разрушаются снаружи.
Прочность и ударная вязкость: штамповка нержавеющей стали обеспечивает высокую прочность и ударную вязкость, что позволяет создавать прочные и упругие детали, которые можно сгибать и вытягивать в различные формы.
Варианты обработки поверхности: материал позволяет использовать различные виды обработки поверхности для штампованных деталей.
Однако штамповка нержавеющей стали сложнее, чем штамповка углеродистой стали, из-за её повышенной твёрдости, способности к упрочнению при деформации и низкой теплопроводности. Для решения этих проблем штамповочная промышленность претерпела значительную эволюцию. Допуски стали более точными, эффективность повысилась благодаря использованию прогрессивных штампов со скоростью до 200 ходов в минуту, а также были внедрены интеллектуальные системы производства.
Глава 9. Процесс штамповки нержавеющей стали
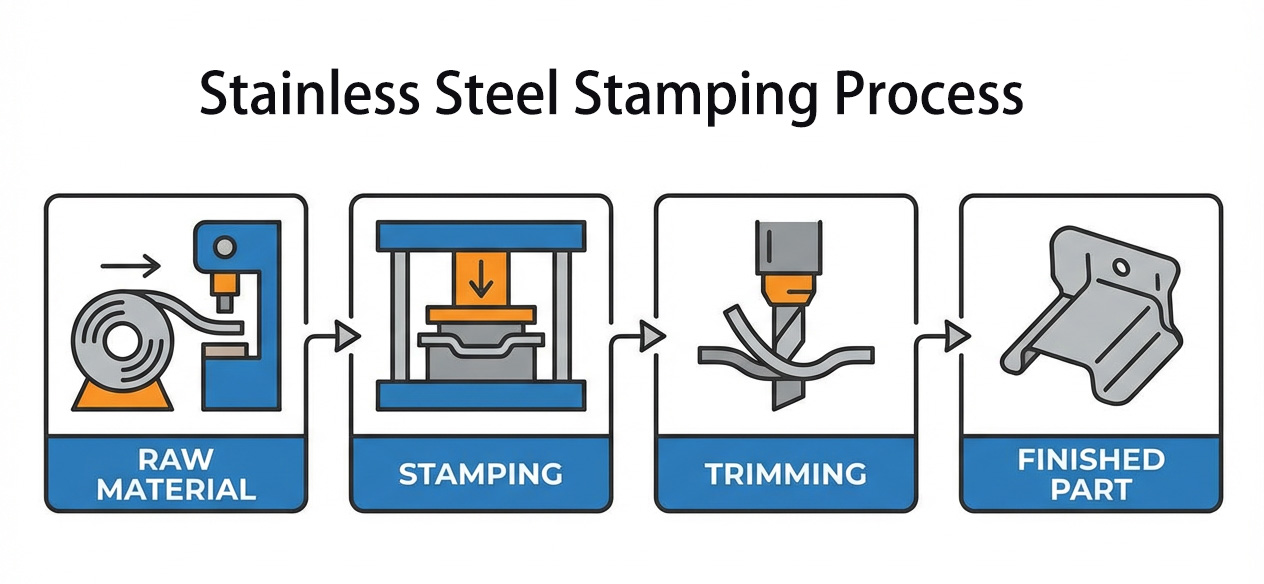
9.1 Выбор оборудования
Успешная штамповка нержавеющей стали начинается с выбора подходящего оборудования:
| Тип оборудования | Подходящий процесс | Рекомендуемый тоннаж |
| Механический пресс | Высокоскоростная вырубка, неглубокая вытяжка | 25–200Т |
| Гидравлический пресс | Глубокая вытяжка, прецизионная формовка | 100–1000Т |
| Сервопресс | Высокая точность, энергосбережение | 30–300Т |
9.2 Общие шаги
Процесс штамповки нержавеющей стали включает в себя несколько этапов для достижения желаемой формы и качества:
Вырубка: резка листов нержавеющей стали до требуемых размеров с использованием механических ножниц и лазеров.
Пробивание: создание отверстий или разделение деталей. Важно точно выровнять матрицы и приложить необходимое давление, чтобы получить чистые края без заусенцев.
Гибка: Сгибание металлических деталей под необходимыми углами с помощью листогибочных прессов и формовочных штампов. Важно правильно настроить оборудование, чтобы предотвратить обратное изгибание.
Вытяжка: Формирование деталей методом глубокой вытяжки, таких как раковины и емкости, посредством процесса формовки металла в полостях штампов. Необходимо правильно подобрать материал и параметры процесса.
Финишная обработка: корректировка деталей после сгибания для компенсации упругого восстановления.
Отделка поверхности: Могут использоваться различные варианты полировки и нанесения покрытий.
Глава 10. Оценка качества и обработка поверхности.
Виды обработки поверхности
Методы отделки поверхности
Механическая обработка: вибрационная полировка, пескоструйная обработка, шлифовка, полировка до зеркального блеска.
Химические методы: пассивация, электрополировка, окрашивание, PVD-покрытие.
Специальные антибактериальные, устойчивые к отпечаткам пальцев, самоочищающиеся и лазерные текстуры.
Проверка качества
Измерительные приборы: штангенциркуль, координатно-измерительная машина, оптический сканер.
Методы визуального контроля: визуальный осмотр, измерение шероховатости, сканирующая электронная микроскопия (СЭМ) и трехмерная интерферометрия белого света.
В число эксплуатационных испытаний входят: испытание в солевом тумане, измерение твердости, металлографические исследования, испытание на растяжение/изгиб.
Глава 11. Возможные проблемы при штамповке нержавеющей стали и способы их решения.
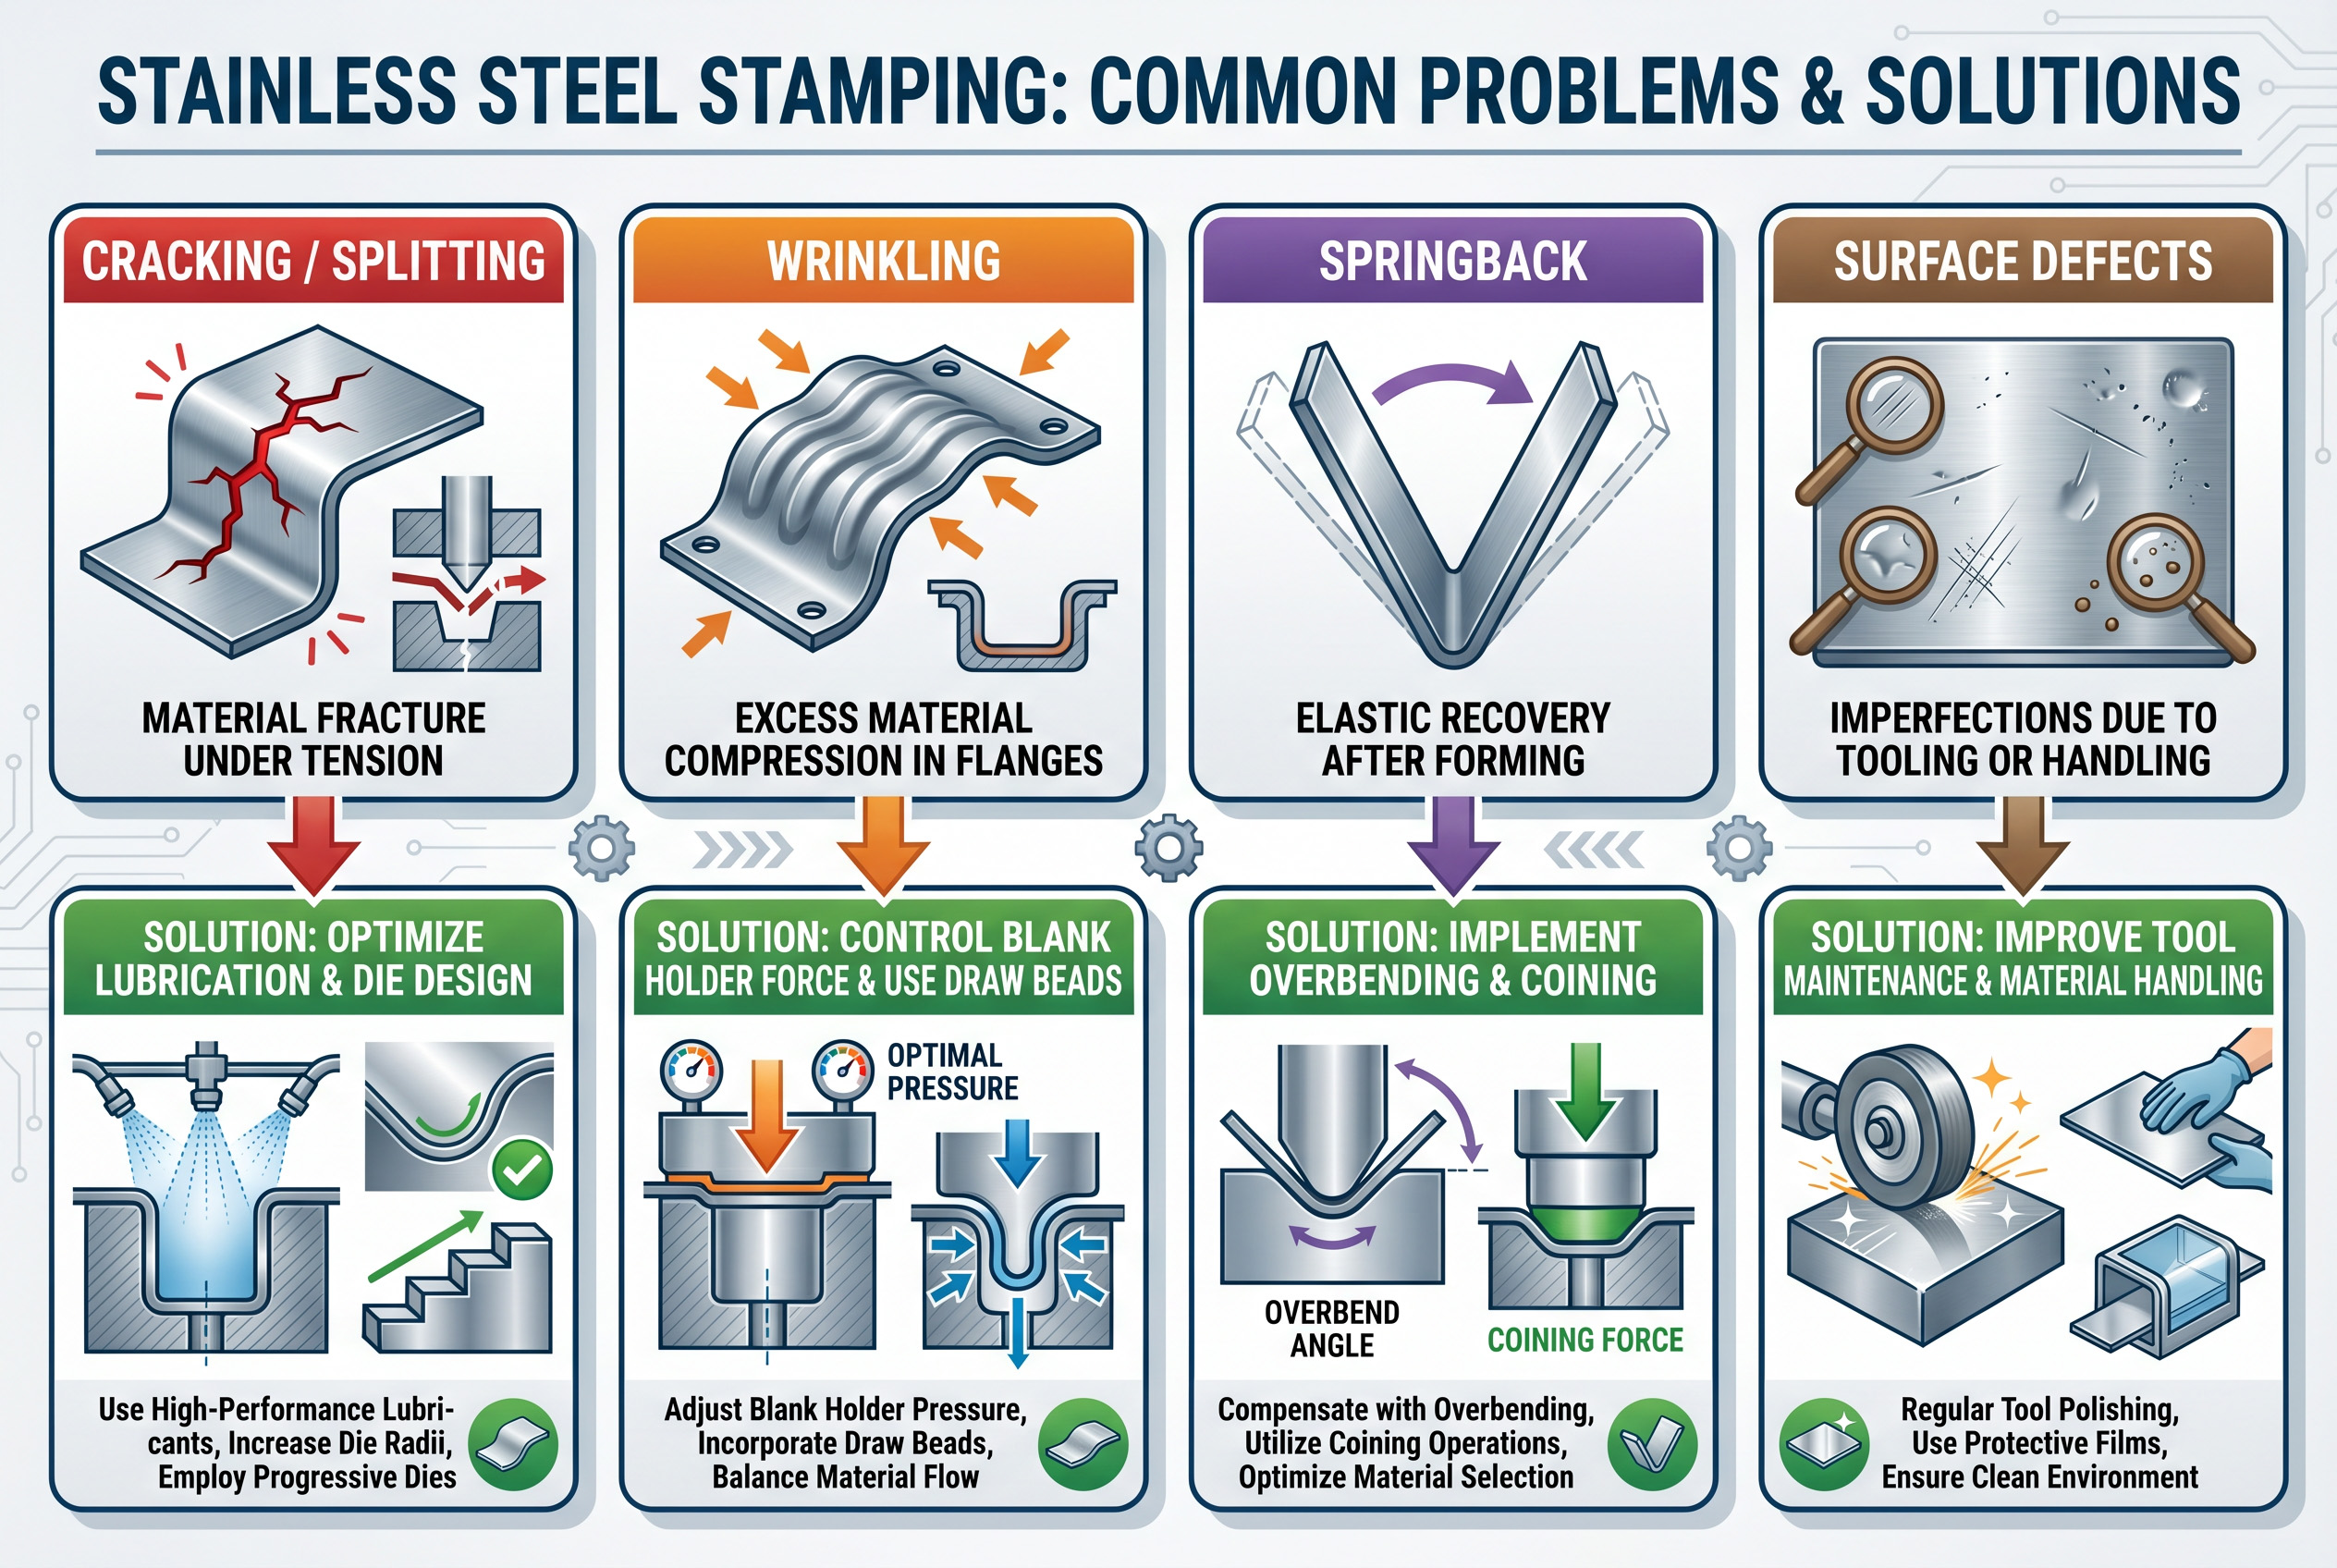
11.1 Царапины на поверхности
Причина дефекта: смещение поверхности заготовки и поверхности отливки относительно друг друга под давлением и образование перегретого слоя вследствие пластической деформации.
Решение: Нанесение достаточного количества смазки, поддержание поверхности пресс-формы в оптимальном состоянии и контроль скорости прессования.
11.2 Разрушение и растрескивание
Причина:
Высокий показатель холодного упрочнения аустенитной нержавеющей стали, вызывающий мартенситное превращение.
Неоднородность листовой структуры
Недостаточно места на штампе или неправильное центрирование.
Повышение температуры штамповки вследствие длительного процесса штамповки.
Неравномерные нагрузки, возникающие при обработке краев, зачистке углов или резке.
Решение:
Оптимизация процесса отжига листового металла
Достижение более однородной ориентации плоской деформации внутри зерен.
Изменение распределения давления во время отладки кристалла.
Регулировка зазора и выравнивания матрицы.
11.3 Проблема с удалением металла (перенос металла)
Причина:
Изношенная режущая кромка
Слишком большой запас по плесени
Недостаточный уровень допуска
Использование неподходящего штамповочного масла приводит к утолщению металла.
Решение: Поддерживайте режущую кромку в надлежащем состоянии, оптимизируйте зазор и используйте специальные масла для штамповки.
11.4 Деформация, возникающая в результате упругого восстановления
Причина: Все материалы после растяжения подвергаются упругой деформации, однако высокая твердость нержавеющей стали вызывает значительное возвращение в исходное положение.
Решение: Прогнозирование упругого восстановления на этапе проектирования и включение мер по его предотвращению.
11.5 Проблемы, возникающие во время термообработки
Причина: Многие детали, изготовленные методом штамповки и волочения, требуют дополнительной термообработки. Нагрев деталей может привести к их изгибу.
Решение: С учетом ожидаемой деформации деталей.
11.6 Выбор материала для пуансонов и матриц
Причина: Высокая твердость нержавеющей стали приводит к сильному износу пуансонов и матриц.
Решение: Использование штампов соответствующей твердости, подходящей для марки нержавеющей стали.
11.7 Проблемы с маслом для штамповки
Причина: Неправильно подобранное штамповочное масло может привести к затвердению стали, деформациям, образованию заусенцев или трещин.
Решение: Используйте масла для волочения и штамповки, содержащие серу и хлорсодержащие компоненты. Отдавайте предпочтение маслам с низкой вязностью для облегчения очистки.
Глава 12. Заключение
Благодаря достижениям в области технологий, штамповка нержавеющей стали прошла путь от простой формовки до сложных операций, выполняемых с использованием автоматизированных систем с датчиками. Эти процессы будут продолжать развиваться и становиться более эффективными в ответ на растущие требования к повышению производительности и надежности производимых деталей.
Однако задача не ограничивается лишь умением штамповать нужную деталь, но также подразумевает способность создавать высококачественные и точно изготовленные детали. Когда дело доходит до реализации вашего проекта, сотрудничество с опытным производителем всегда является выигрышным решением.
Глава 13. Часто задаваемые вопросы (ЧЗВ)
1. Ржавеет ли нержавеющая сталь?
Да, только при определенных условиях. В отличие от обычной стали, нержавеющая сталь устойчива к ржавчине благодаря наличию хрома, образующего инертное оксидное покрытие. В случае чрезмерного воздействия агрессивной среды, повреждения защитного оксидного слоя или неправильного применения стали низкого качества, нержавеющая сталь может подвергнуться коррозии.
2. Какая марка стали лучше подходит для штамповки: нержавеющая сталь 304 или 316?
В целом, для традиционной штамповки предпочтительнее использовать сплав 304. Этот сплав обладает высокой пластичностью и доступной ценой, что делает его идеальным для производства широкого спектра потребительских товаров и оборудования. Сплав марки 316, обогащенный молибденом, обеспечивает более высокую коррозионную стойкость, но представляет собой сложную задачу для штамповки. Поэтому этот сплав рекомендуется для применения в морской, фармацевтической или пищевой промышленности, где коррозионная стойкость имеет приоритет над эффективностью производства.
3. Почему штамповочные матрицы из нержавеющей стали подвержены быстрому износу?
Недостаточная смазка, недостаточные зазоры, высокоскоростная штамповка, неправильный выбор материалов штампов с недостаточной твердостью и пренебрежение техническим обслуживанием штампов (например, затупление режущих кромок) могут привести к быстрому износу штамповочных матриц.
4. Как предотвратить заедание (царапины) при штамповке деталей из нержавеющей стали?
Для минимизации перегрева следует выбирать высококачественные штамповочные масла с противозадирными присадками, обеспечивать достаточные зазоры, поддерживать надлежащую гладкость поверхностей штампов, наносить покрытия и полировать поверхности штампов, а также контролировать скорость штамповки.
5. Почему на моей детали из нержавеющей стали появились заусенцы?
Образование заусенцев происходит из-за чрезмерных зазоров, затупления режущих кромок, неправильной центровки или отсутствия надлежащей опоры во время операций резки материала. Необходимо обеспечить правильную центровку штампов, оптимальные зазоры и регулярно поддерживать остроту пуансонов и штампов.
6. В чем разница между штамповкой нержавеющей стали марок 301 и 304?
Сплав марки 301 обладает повышенной скоростью упрочнения и существует в нескольких состояниях (твердый, полутвердый, полностью твердый). В результате он предпочтителен для производства пружин и деталей с высокими требованиями к прочности на растяжение. В свою очередь, сплав 304 признан лучшим выбором для штамповки и применения в пищевой промышленности. Благодаря своей пластичности этот сплав обладает большей ковкостью и устойчивостью к коррозии.
7. Возможна ли сварка штампованных деталей из нержавеющей стали?
Сварка штампованных деталей из нержавеющей стали возможна, но требует особой осторожности. Необходимо обеспечить совместимость присадочного металла, оптимизировать количество подводимой тепловой энергии во избежание деформации детали и рассмотреть возможность последующей термообработки (отжига) для снятия остаточных напряжений. Рекомендуется сваривать аустенитные марки (304, 316), а не мартенситные.
8. Как устранить пружинение в деформированных штампованных деталях из нержавеющей стали?
Для компенсации отскока выполните предварительный изгиб с большим углом изгиба, примените операции доводки до упора или чеканки, увеличьте время выдержки и перепроектируйте штампы с учетом функций компенсации пружинения на основе данных испытаний материала.
9. Способна ли штамповка намагничивать детали из нержавеющей стали?
Да, некоторые марки нержавеющей стали становятся слегка магнитными в процессе холодной обработки (гибка, штамповка, волочение). Такие эффекты типичны для аустенитных марок (304), которые обычно не магнитятся. В таких случаях магнетизм не указывает на низкое качество.
10. Какова оптимальная толщина для глубокой вытяжки при штамповке нержавеющей стали?
Более тонкие листы (0.5-1.5 мм) используются для изготовления изделий сложной формы, таких как мойки и посуда для повседневного использования. Тем не менее, процент удлинения материала играет ключевую роль при глубокой вытяжке. Таким образом, аустенитные марки (304) предпочтительны для глубокой вытяжки из-за их высокого процента удлинения.
11. Как выбрать подходящую смазку для штамповки нержавеющей стали?
При выборе материала следует учитывать его марку (аустенитная или мартенситная), способ изготовления (волочение или вырубка), сложность деталей и требования к процессу очистки. Для процессов твердого волочения предпочтительны хлорированные и сульфидированные противоизносные масла, а для операций вырубки — легкие масла. Если необходима очистка после штамповки, используйте низковязкие или водорастворимые смазки.
12. Что вызывает образование складок на деталях из нержавеющей стали, полученных методом глубокой вытяжки?
Недостаточное давление на прижимную пластину, неэффективная конструкция вытяжных валиков, чрезмерно большие зазоры или недостаточная смазка могут привести к образованию складок во время операций глубокой вытяжки. Увеличьте давление на прижимную пластину, оптимизируйте форму вытяжных валиков и обеспечьте равномерное распределение потока материала.
13. В чем разница между пассивацией и электрополировкой?
Пассивация направлена на удаление загрязнений с поверхности деталей из нержавеющей стали и усиление оксидного покрытия для обеспечения превосходной коррозионной стойкости. Электрополировка удаляет тонкий слой материала, обеспечивая идеально гладкую, полированную, отражающую поверхность с улучшенной коррозионной стойкостью.
Возможно ли провести термообработку для упрочнения деталей из нержавеющей стали после штамповки?
Только мартенситные и дисперсионно-твердеющие марки (17-7PH) могут быть закалены термической обработкой. Аустенитные марки (304, 316) не могут быть закалены нагреванием, но закаляются холодной обработкой.
14. Как предотвратить образование трещин в штампованных деталях из нержавеющей стали?
По возможности используйте отожженный материал, надлежащим образом смазывайте детали, оптимизируйте зазоры штампов, контролируйте скорость штамповки для уменьшения тепловыделения, применяйте большие радиусы изгиба и рассматривайте многоступенчатые операции штамповки для изготовления сложных деталей.
Свойства и преимущества штамповки нержавеющей стали
Нержавеющая сталь с высоким содержанием хрома и никеля обладает высокой термостойкостью.
Внешний вид: Нержавеющая сталь эстетически привлекательна для многих потребителей, а электрополировка еще больше улучшает ее внешний вид.
Экономическая эффективность: Несмотря на более высокую первоначальную стоимость, нержавеющая сталь обеспечивает долговечность, высокое качество и эстетичный внешний вид.
Санитарные условия: Фармацевтическая и пищевая промышленность используют нержавеющую сталь благодаря ее санитарным свойствам. Ряд сплавов одобрены в качестве материалов, пригодных для использования в пищевой промышленности.
Экологичность: Этот сплав является одним из самых экологичных вариантов на рынке и подходит для экологически чистых производственных процессов.
Основные характеристики операций штамповки нержавеющей стали
При изготовлении штампованных деталей из нержавеющей стали следует учитывать следующие характеристики:
Высокий предел текучести и твердость, а также упрочнение при холодной обработке делают детали подверженными растрескиванию.
Низкая теплопроводность по сравнению с углеродистой сталью приводит к тому, что для деталей из нержавеющей стали требуются большие деформации, усилия при штамповке и вытяжке.
Сильное пластическое деформационное усилие в процессе волочения приводит к образованию складок и разрывам тонкостенных деталей.
В процессе волочения они подвержены заеданию штампов и царапинам. Поэтому необходимо обеспечить надлежащую смазку.
Благодаря своей твердости и устойчивости к коррозии, он часто используется для изготовления деталей, имеющих конструкционное, декоративное и наружное назначение.
15. Почему нержавеющая сталь — лучший материал для штамповки
Существует несколько причин, по которым люди предпочитают штамповать детали из нержавеющей стали:
Коррозионная стойкость: Изделия из нержавеющей стали, изготовленные методом штамповки, не окисляются при контакте с влагой, коррозионными веществами и влажной средой. Ожидается, что они будут иметь длительный срок службы, в том числе для кухонной техники и оборудования для работы на открытом воздухе.
Прочность и ударная вязкость: Обеспечивает хороший баланс между прочностью на растяжение и пластичностью, позволяя штампованным деталям сохранять свою форму при изгибе, криволинейном деформировании и деформации.
Варианты обработки поверхности: Позволяет применять различные методы обработки поверхности, такие как полировка, шлифовка и нанесение покрытий, полезные как для эстетических, так и для функциональных целей.
Тем не менее, штамповка из нержавеющей стали сложнее, чем штамповка из углеродистой стали. Будучи более прочной, быстрее упрочняясь при деформации и обладая низкой теплопроводностью, нержавеющая сталь требует особой осторожности при выборе материала, конструкции штампа и параметров процесса.
В штамповочной промышленности разработано множество подходов к решению этих проблем. Допуски на точную штамповку значительно снижены, а эффективность повышена благодаря использованию прогрессивных штампов со скоростью более 200 ходов в минуту. Кроме того, широко внедрены передовые интеллектуальные технологии производства, включая датчики и мониторинг на основе искусственного интеллекта.

