
Контроль качества индуктивных катушек охватывает все этапы их производства, от проверки поступающих компонентов и контроля технологического процесса до проверки готовой продукции и контроля хранения. Главная цель — обеспечить соответствие индукторов заданным параметрам с точки зрения их электрических, физических характеристик и надежности. Ниже приводится обсуждение контрольных точек и методов:
Глава 1: Входной контроль качества (ВКК): Контроль ключевых материалов на этапе производства.
Проверка поступающих материалов считается первым этапом подтверждения качества продукции, при этом особое внимание уделяется таким типам материалов, как эмалированная проволока, сердечники, корпуса и выводы. К наиболее важным моментам проверки относятся:
1.1 Эмалированный
- Проверка спецификаций
- Проверка диаметра и толщины проволоки.
- Проверка рабочей температуры.
- Оценка эксплуатационных характеристик: Оцените адгезию к эмали, устойчивость к царапинам и напряжение пробоя.
- Проверка внешнего вида: Убедитесь в отсутствии окисления, отслоения или посторонних примесей на поверхности.
1.2 Проверка основных материалов:
Использование анализаторов материалов для проверки основных материалов, включая марганцево-цинковый феррит и никель-цинковый феррит.
Проверка размеров: Проверьте внешний диаметр, внутренний диаметр, допуск по высоте и размеры воздушного зазора, если применимо.
Проверка внешнего вида: Осмотрите материал на наличие трещин, сколов, воздушных пузырьков или загрязнений на его поверхности.
1.3 Рамка и провода:
Проверка размеров: Убедитесь, что диаметр вала рамки, расстояние между выводами и длина соответствуют производственным стандартам, а также требованиям к нагрузке на печатную плату.
1.4 Проверка материалов : Проверьте термостойкость и огнестойкость, а также толщину оловянного покрытия и стойкость к окислению выводов.
Глава 2: Управление технологическим процессом (IPQC): Производственный процесс, защищенный от ошибок
Контроль производственных процессов становится необходимым для обеспечения поддержания определенного уровня качества и предотвращения возникновения дефектов.
В каждом процессе есть контрольные точки.
2.1 Процесс намотки
Контроль ключевых параметров: Количество витков — очень важный фактор; его необходимо точно контролировать (с помощью счетчика намоточной машины, с погрешностью не более ±1 витка). Натяжение во время намотки также является важным фактором; чрезмерное натяжение может истончить проволоку, тогда как недостаточное натяжение может привести к ослаблению катушек. Кроме того, выравнивание намотки должно быть безупречным.
2.2 Мероприятия по предотвращению ошибок:
Важно подтвердить работоспособность первого элемента; необходимы проверки индуктивности и сопротивления постоянному току.
Для регистрации значений параметров обмотки следует проводить выборочные проверки ежечасно.
2.3 Пайка выводов и удлинение проводов:
Контроль процесса пайки: может потребоваться контроль температуры и времени пайки. Температура пайки может составлять около 350-400°C. Время пайки также может потребовать контроля. Время пайки может составлять около 2-3 секунд.
2.4 Проверка изоляции: Для проверки отсутствия контакта проводов с рамой и сердечником используется тестер сопротивления изоляции. Это сопротивление должно быть >100 МОм при напряжении 500 В постоянного тока.
2.5 Процесс нанесения покрытия методом погружения и отверждения
Контроль качества смол: Используйте указанные смолы для теплоизоляции и правильно смешивайте их, избегая любых загрязнений, которые могут повлиять на теплоизоляцию.
2.6 Параметры отверждения: Для полного отверждения необходимо соблюдать предписанные параметры отверждения (например, 120 °C в течение одного часа). Этот этап играет важную роль в повышении устойчивости к вибрации и защите материала от влаги.
2.7 Основной процесс сборки:
Требования к сборке: Обеспечьте плотное прилегание сердечников; при необходимости можно использовать прокладки. Клейкие ленты или зажимы должны быть надежно закреплены, без люфта.
2.8 Контроль внешнего вида: Проверьте центральную часть на наличие повреждений, убедившись в отсутствии поврежденных катушек и изогнутых выводов.
Глава 3: Тестирование готовой продукции (FQC): Комплексная проверка характеристик и сортировка
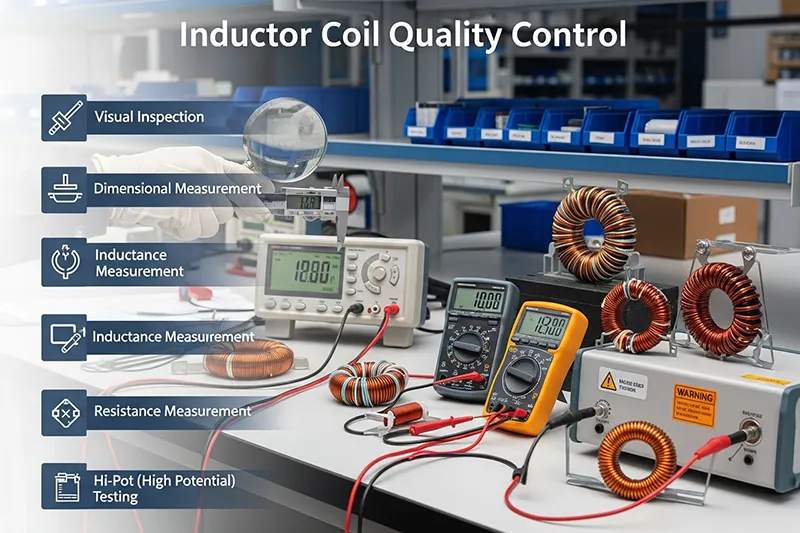
Наиболее срочный этап — тестирование готовой продукции. Будет проверено, соответствует ли продукция стандартам. Эти испытания охватывают электрические, физические характеристики и надежность.
3.1 Испытания электрических характеристик:
- Индуктивность (L): Измеряется с помощью LCR-метра, при этом значение отклонения находится в пределах ±5% или ±10% в зависимости от требований заказчика.
- Сопротивление постоянному току (DCR): Проверьте значение сопротивления с помощью микроомметра или LCR-метра, чтобы убедиться, что оно соответствует спецификации.
- Коэффициент добротности (Q): Проверяется с помощью LCR-тестера на заданной частоте, чтобы гарантировать, что Q ≥ значения, указанного в качестве стандарта (поскольку более высокий коэффициент добротности отражает меньшие потери в катушках).
- Ток насыщения (Isat): Используйте источник постоянного тока и тестер LCR для проверки тока, при котором уменьшение индуктивности на 10% ≥ номинальному току.
- Ток повышения температуры (среднеквадратичный): Для обеспечения повышения температуры катушки ≤40°C (в соответствии со спецификациями заказчика) используйте испытательный шкаф с термостабильностью.
- Сопротивление изоляции: С помощью тестера сопротивления изоляции проверяется значение ≥ 100 МОм между катушкой, проводом и сердечником.
- Испытание диэлектрика на выдерживаемое напряжение: Проведите испытание на выдерживаемое напряжение (например, переменное напряжение 1500 В в течение 1 минуты). Пробой или перекрытие быть не должно.
Тестирование физической работоспособности:
Внешний вид: Необходимо убедиться, что катушка не имеет признаков повреждения, что в слое смолы нет пузырьков, а выводы не окислены и не деформированы.
Размеры: Необходимо проверить высоту, расстояние между выводами и длину выводов, чтобы убедиться, что они соответствуют допускам, указанным на чертеже.
Адгезия: Убедитесь, что лента/зажимы надежно прикреплены и провода обладают достаточной прочностью на разрыв.
3.2 Проверка надежности (выборка)
- Циклирование при высоких/низких температурах: подвергайте устройство воздействию температурного диапазона от -40° до 125° в течение 1000 циклов, обеспечивая, чтобы изменение индуктивности находилось в пределах ±5%.
- Испытание на влажность: Компоненты должны быть подвергнуты воздействию температуры 85°C и относительной влажности 85% в течение 1000 часов, чтобы проверить, снизилось ли сопротивление изоляции.
3.3 Вибрационные испытания: Вибрация должна создаваться в соответствии со стандартными условиями вибрации и не должна приводить к ослаблению конструкции или ухудшению электрических характеристик.
3.4 Контроль Пембунгана и Пенга
Правила хранения и транспортировки играют решающую роль в защите индукторов от повреждений в процессе хранения или транспортировки.
Управление хранением: Экологические требования: Складское помещение должно быть сухим и хорошо вентилируемым. Температура на складе должна поддерживаться на уровне 25±5°C. Влажность не должна превышать 60% относительной влажности. Это крайне важно для предотвращения повреждения проводников из-за влаги и окисления выводов.
Способ хранения: Изделия следует хранить в соответствии с их партией и техническими характеристиками. Не следует сжимать их, так как это может привести к изгибанию выводов и сердечников.
3.5. Инспекция при отгрузке (OQC0)
Стандарт отбора проб: Отбор проб должен проводиться в соответствии со стандартами GB/T 2828.1. Цель отбора проб – изучение упаковки, этикеток (включая спецификацию, номер партии и дату производства).
3.6 Проверка соответствия: Для проверки соответствия требованиям контроля качества (FQC) будут случайным образом отобраны образцы продукции для повторного тестирования значения индуктивности и внешнего вида.
Глава 4: Обработка отклонений в качестве.
Необходимо, чтобы в случае возникновения каких-либо проблем с качеством они решались незамедлительно.
Поступление материалов: Отклонения от нормы: Отделить проблемные материалы и уведомить поставщиков о необходимости принятия корректирующих мер, затем подтвердить принятые меры.
Отклонения от процесса
Если возникла проблема, например, неправильное значение индуктивности, остановите производство и выясните причину. Это может быть результатом неправильного количества витков или даже неправильного материала сердечника. Измените параметры и убедитесь, что первый экземпляр соответствует требованиям испытаний.
Несоответствие готовой продукции: Определите тип несоответствия, которое может быть связано с электрическими неисправностями или внешним видом. Затем выявите причину несоответствия и примите соответствующие меры.
Глава 5: Часто задаваемые вопросы
1. Как можно обеспечить качество эмалированной проволоки?
Главное — изучить его технические характеристики, функциональность (ферментативное связывание, прочность изоляции) и внешний вид. Все эти компоненты должны соответствовать стандартам, необходимым для предотвращения электрического пробоя.
2. Как нам устранить неисправность, если значение индуктивности выходит за пределы допустимых значений?
В первую очередь мы проверим количество витков и характеристики пайки. Также не забудем проверить тип сердечника. После этого мы усовершенствуем наш процесс и проверим результаты с помощью первичного тестирования.
3. Что произойдет, если готовая продукция будет иметь низкое сопротивление изоляции?
Проверьте как используемую изоляцию, так и технологию пайки. При возникновении проблем в процессе производства скорректируйте параметры соответствующим образом. При возникновении проблем со стороны материалов сообщите об этом производителю для их решения.
4. Что должно произойти с треснувшими сердечниками?
Трещина в сердечнике вредна для индуктора. Эти фрагменты необходимо отложить и исследовать для выяснения возможной причины. Это может быть связано с механическим повреждением, произошедшим во время сборки.
5. Как организовать хранение, чтобы избежать повреждений?
Помещение на складе должно быть сухим, с постоянной температурой и уровнем влажности. Хранить продукцию по партиям и спецификациям следует таким образом, чтобы избежать деформации и повреждений во время транспортировки.
Глава 6: Резюме. Контроль качества индуктивной катушки.
Производство катушек — это организованный процесс, состоящий из нескольких этапов. Контроль качества поступающего сырья или производственных процессов, проверка качества продукции и складирование гарантируют качество каждой индуктивной катушки, используемой в практических приложениях. Каждый этап всего процесса контроля качества является важным элементом обеспечения поставки качественной продукции, соответствующей требованиям заказчика. Для обеспечения качества индуктивной катушки во всех аспектах.
