
Индукторные катушки имеют огромное значение в электронных схемах, и их характеристики влияют на работу различных устройств и систем. Качество изготовления таких индуктивных катушек напрямую влияет на стабильность схем и устройств, а также на срок их службы.
Для достижения оптимального результата необходимо тщательно контролировать производственный процесс по шести основным направлениям: характеристики продукта, планирование производства, требования к продукту, производственные процедуры, контроль качества и распространенные проблемы. Ниже представлен подробный обзор каждого из них.
Технические характеристики продукции очень важны, поскольку они являются основополагающей основой для производства.
Для определения характеристик и областей применения индуктивных катушек в различных условиях приводятся технические характеристики изделия.
Глава 1: Электрические параметры (основные показатели производительности)
Значение индуктивности: значение и допуск (например, ±5% и ±10%) обеспечивают контролируемое накопление энергии и фильтрацию.
Номинальный ток: Он включает в себя номинальный ток постоянного тока (IDC) и ток насыщения (ISAT), что крайне важно для предотвращения перегрузки.
Сопротивление постоянному току (DCR): всегда должно быть меньше максимально допустимого значения (например, 0.5 Ом макс.).
Выдерживаемое напряжение: Сопротивление изоляции обмоток относительно сердечника (например, переменное напряжение 1500 В/1 мин) будет...
Глава 2: Структурные параметры (физическая форма и технологические требования)
Требования к намотке: Толщина проволоки (0.1-1.0 мм), количество витков (100-1000) и технология намотки могут варьироваться в зависимости от...
Характеристики магнитного сердечника: материал сердечника — феррит, порошковое железо или кремнистая сталь, а также форма сердечника, например, EE, EI, тороидальный и стержневой, — определяют магнитную проницаемость и потери.
Факторы, влияющие на размер шпульки: К ним относятся материал (высокотемпературный пластик и керамика), количество штифтов и шаг (например, 2.54). Габаритные размеры: Использование допусков (±0.2 мм) облегчает
Глава 3: Экологические параметры
Диапазон рабочих температур: как правило, от -40 до 125℃. Подходит для автомобилей и промышленного применения.
Класс термостойкости: определяет термостойкость используемой проволоки и бобины (класс B: 130℃, класс F: 155℃), тем самым определяя способность противостоять воздействию различных температур.

Глава 4: Планирование производства: обеспечение сроков поставки и оптимизация ресурсов.
Планирование производства помогает сбалансировать потребности в заказах, производственные мощности и наличие материалов.
4.1 Основа планирования
Заказы клиентов
Укажите количество, график поставок и особые требования.
Запасы материалов: складирование сырья, такого как проволока, сердечники/катушки, краска.
Производительность оборудования: Оцените производительность оборудования с точки зрения количества единиц продукции в час (намоточные машины:
Выделенный персонал:
Проверьте наличие и квалификацию операторов.
4.2 Планирование контента
Планирование мощностей
Составьте список действий, выполняемых каждый день/неделю (например,
Планирование потребности в материалах (MRP):
Рассчитайте количество проволоки, сердечников и краски для производственных циклов.
Планирование доставки
Определить графики складирования и отгрузки.
Планирование доставки
определять
Экстренные изменения: планы действий в чрезвычайных ситуациях, касающиеся материалов, оборудования или изменений в заказах.
Глава 5: Требования к продукции: Цели в области качества
Требования к продукту устанавливают стандарты, определяющие производительность, стабильность технологического процесса и стандарты безопасности.
5.1 Требования к производительности
Сопротивление постоянному току: соответствует проектным характеристикам.
Сопротивление изоляции ≥ заданному значению (например, 100 МОм/
5.2 ТРЕБОВАНИЯ К ПРОЦЕССУ
Намотка: отсутствие наложения проводов, обрывов или повреждений; правильная пайка.
Погружение: погружение в непузырчатую, непенящуюся воду.
Сборка: Магнитный сердечник плотно прилегает к бобине; форма не изменена, пятна отсутствуют.
5.3 Безопасность и надежность
Соответствие требованиям IEC 61846/UL 1446: Испытания на выдерживаемое напряжение. Испытания на повышение температуры.
Вибро- и ударопрочность в соответствии со стандартом IEC 60068-2-6 (10–500 Гц, 10 Гс).
Глава 6: Производственные процессы: Стандартизированная сборочная линия
Производство индуктивных катушек представляет собой тщательно спланированный процесс, обеспечивающий как высокое качество, так и необходимое количество продукции.
6.1 Подготовка материала
Этот процесс включает в себя нарезку проводов на необходимую длину, зачистку концов проводов и проверку проводимости.
Крайне важно осмотреть сердечник и бобину, и если в материале обнаружатся трещины или отклонения более чем на 0.1 мм, то это необходимо сделать.
6.2 Процесс намотки
Это полностью автоматические и полуавтоматические намоточные машины.
Определяются количество витков, скорость намотки (например, 500 об/мин) и шаг проволоки.
Затем оценивается положение катушки и фиксация штифтов.
6.3 Испытание полуфабрикатов
Измеряется индуктивность, сопротивление постоянному току (DCR), и выявляются неисправные элементы.
Параметры процесса корректируются по мере необходимости.
6.4 Погружение и отверждение
Катушки покрываются изоляционной краской на 5-10 минут.
Затвердевание в печи: предварительная сушка при 80℃ в течение 30 минут, затем затвердевание при 120℃ в течение 2 часов.
Осмотрите покрытие на наличие дефектов.
Ассамблея 6.5
Магнитные сердечники необходимо поместить внутрь и закрепить с помощью клея или зажимов.
Определите длину контактов и шаг выводов (например, 5 мм или 2.54 мм) в соответствии с требованиями печатной платы.
6.6 Тестирование и упаковка готовой продукции
Проверьте индуктивность, сопротивление постоянному току, изоляцию и внешний вид каждого устройства.
Упаковано партиями с этикетками, указывающими на отслеживаемость (номер модели, номер партии, клеймо инспектора).
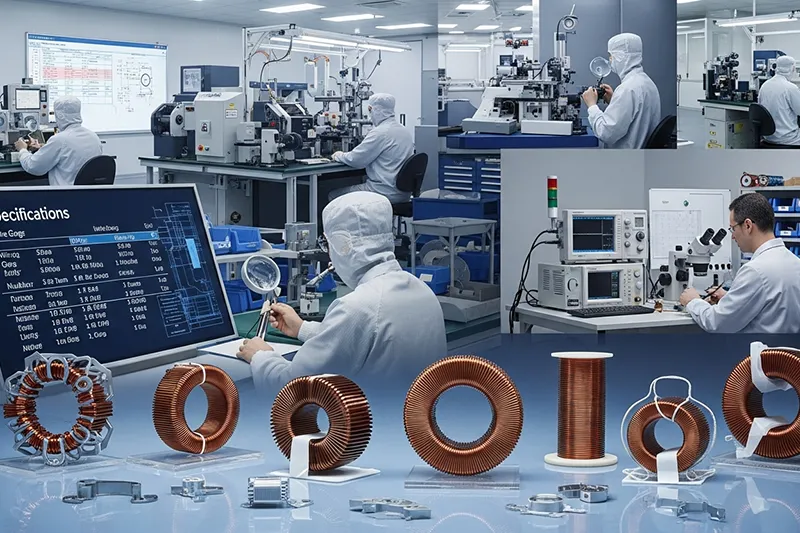
Глава 7: Контроль качества: обеспечение качества на всех этапах производственного процесса
Существует три уровня контроля качества, обеспечивающие производство продукции без дефектов: IQC, IPQC и
7.1 Входной контроль качества (ВКК)
Проверьте эмалированные проволоки, сердечники, катушки и краску, чтобы убедиться в их соответствии техническим характеристикам.
Материалы, не прошедшие проверку, откладываются и возвращаются поставщикам.
7.2. Контроль качества в процессе производства
Почасовое патрулирование и первичный осмотр изделий.
При обнаружении любых дефектов также незамедлительно принимаются корректирующие меры.
7.3 Окончательный контроль качества (ОКК)
Готовая продукция проверяется на соответствие уровням AQL (например, 1.0).
Проверяются исходящие поставки, упаковка и ключевые показатели эффективности.
Глава 8: ОБЩИЕ ПРОБЛЕМЫ И РЕШЕНИЯ
Проблема
Отклонение индуктивности. Неправильное количество витков, зазоры в сердечнике, несоответствие диаметра проволоки. Перекалибровка витков обмотки, изменение посадки сердечника, тщательная проверка проволоки.
Слишком высокое сопротивление постоянному току. Тонкий провод, плохое снятие изоляции, чрезмерное натяжение. Используйте подходящий провод, правильное снятие изоляции, пониженное натяжение.
Плохая изоляция
Отсутствие покрытия, высокая температура в печи и пыль.
Оптимизация процесса погружения, калибровка температуры печи и улучшенный контроль за пылью.
Холодная/ложная пайка
Остатки эмали, низкие температуры и время пайки.
Проверка качества зачистки, затем регулировка температуры пайки.
Неплотное прилегание магнитного сердечника. Недостаток клея, неправильное отверждение, разница в размерах. Добавьте клей, отвердите его, проверьте соответствие сердечника и бобины.
Глава 8: Краткое содержание–Основная логика производства индуктивных катушек
Производство высококачественной индуктивной катушки основано на слогане: «Технические характеристики как основа, планирование как руководство, процессы как ядро, качество как гарантия». На основе шести важных параметров можно изготовить высококачественную индуктивную катушку, соответствующую требованиям рынка.
Глава 9: Часто задаваемые вопросы.
1. Почему допуск на индуктивность управления является строгим требованием?
Контроль допусков влияет на фильтрацию индуктивности. Превышение уровня ±10% может привести к искажению сигнала или потере мощности.
2. Почему необходим план действий в чрезвычайных ситуациях?
«Потому что всякое случается. Могут возникнуть задержки с поставками материалов, поломки оборудования и кадровые проблемы. Наличие плана помогает держать все под контролем и предотвращает финансовые препятствия».
3. Почему так важны погружение и вяление?
Это улучшает изоляцию, повышает прочность катушки и защищает её от влаги и пыли. Отсутствие этого этапа может привести к выходу катушки из строя.
4. Что такое AQL и как рассчитывается AQL?
AQL — это сокращение от Acceptable Quality Level (приемлемый уровень качества), то есть максимально допустимый процент дефектов, составляющий 1%. Приемка партии основана на размере выборки и количестве дефектов в ней.
5. Как предотвратить ослабление крепления магнитных сердечников?
«Главное: используйте правильные размеры, правильное количество клея и дайте ему полностью высохнуть. Также необходимо проверить образцы на соответствие требованиям перед сборкой. Если сердечники не будут надежно закреплены, могут возникнуть проблемы с индуктивностью или нежелательные источники шума».
