
Kontrola jakości cewek indukcyjnych obejmuje wszystkie etapy ich produkcji, od kontroli komponentów przychodzących, przez kontrolę procesu produkcyjnego i gotowego produktu, aż po kontrolę magazynowania. Głównym celem jest zapewnienie, że cewki indukcyjne spełniają określone parametry pod względem parametrów elektrycznych, fizycznych i niezawodności. Poniżej omówiono punkty kontrolne i metody:
Rozdział 1: Kontrola materiałów przychodzących (IQC): kontrola kluczowych materiałów u źródła
Kontrola materiałów przychodzących jest uważana za pierwszy krok w procesie weryfikacji jakości produktu, ze szczególnym uwzględnieniem takich materiałów, jak drut emaliowany, rdzenie, ramy i przewody. Do najważniejszych punktów kontroli należą:
1.1 Emaliowane
- Weryfikacja specyfikacji
- Weryfikacja średnicy i grubości drutu.
- Weryfikacja temperatury roboczej.
- Ocena wydajności: Oceń przyczepność szkliwa, odporność na zarysowania i napięcie przebicia.
- Kontrola wyglądu: Sprawdź, czy na powierzchni nie ma śladów utleniania, łuszczenia się powłoki lub obecności obcych substancji.
1.2 Weryfikacja materiału rdzenia:
Zastosowanie analizatorów materiałowych w celu weryfikacji materiałów bazowych, w tym ferrytu manganowo-cynkowego i niklowo-cynkowego.
Kontrola wymiarów: Sprawdź średnicę zewnętrzną, średnicę wewnętrzną, tolerancję wysokości i rozmiary szczeliny powietrznej, jeśli ma to zastosowanie.
Kontrola wyglądu: Sprawdź materiał pod kątem obecności pęknięć, odprysków, kieszeni powietrznych lub zanieczyszczeń na jego powierzchni.
1.3 Rama i przewody:
Kontrola wymiarów: Upewnij się, że średnica wału ramy, rozstaw wyprowadzeń i długość odpowiadają standardom produkcyjnym, a także wymaganiom dotyczącym obciążenia płytki PCB.
1.4 Kontrola materiałów : Sprawdź odporność na temperaturę i zdolność do opóźniania płomienia, a także grubość powłoki cynowej i odporność przewodów na utlenianie.
Rozdział 2: Kontrola procesów (IPQC): Proces produkcyjny odporny na błędy
Kontrola procesów staje się konieczna, aby zapewnić utrzymanie określonego poziomu jakości i zapobiec występowaniu wad.
Każdy proces ma punkty kontrolne.
2.1 Proces nawijania
Kontrola kluczowych parametrów: Liczba zwojów jest bardzo ważnym czynnikiem; należy ją precyzyjnie kontrolować (licznikiem maszyny nawijającej, z błędem nie większym niż ±1 obrót). Naprężenie podczas nawijania jest również istotnym czynnikiem; nadmierne naprężenie może spowodować, że drut stanie się cienki, a zbyt słabe – poluzowanie zwojów. Ponadto, wyrównanie uzwojeń powinno być idealne.
2.2 Działania zapobiegające błędom:
Ważne jest potwierdzenie pierwszego elementu; konieczne jest sprawdzenie indukcyjności i rezystancji prądu stałego.
W celu zarejestrowania wartości uzwojenia należy przeprowadzać cogodzinne kontrole punktowe.
2.3 Lutowanie i przedłużanie przewodów:
Kontrola lutowania: Temperatura i czas lutowania mogą wymagać kontroli. Temperatura lutowania może wynosić około 350-400°C. Czas lutowania również może wymagać kontroli. Czas lutowania może wynosić około 2-3 sekund.
2.4 Kontrola izolacji: Za pomocą testera rezystancji izolacji sprawdza się, czy przewody nie są podłączone do ramy i rdzenia. Rezystancja powinna wynosić >100 MΩ przy napięciu stałym 500 V.
2.5 Proces powlekania zanurzeniowego i utwardzania
Kontrola żywicy: Do izolacji należy używać określonych żywic i prawidłowo je mieszać, nie dodając żadnych zanieczyszczeń, które mogłyby wpłynąć na izolację.
2.6 Parametry utwardzania: Aby uzyskać pełne utwardzenie, należy przestrzegać zalecanych parametrów utwardzania (takich jak 120°C przez jedną godzinę). Ten etap odgrywa istotną rolę w zwiększeniu odporności na wibracje i ochronie materiału przed wilgocią.
2.7 Proces montażu rdzenia:
Wymagania montażowe: Upewnij się, że rdzenie są ściśle dopasowane; w razie potrzeby można użyć przekładek. Taśmy klejące lub klipsy powinny być mocno zamocowane, bez luzu.
2.8 Kontrola wyglądu: Sprawdź, czy środek nie jest uszkodzony, upewniając się, że nie ma żadnych naruszonych cewek i zagiętych przewodów.
Rozdział 3: Testowanie gotowego produktu (FQC): kompleksowa walidacja wydajności i sortowanie
Najpilniejszym etapem jest testowanie produktów finalnych. Potwierdzą one, czy produkty spełniają normy. Testy te obejmują normy elektryczne, fizyczne i niezawodnościowe.
3.1 Badanie wydajności elektrycznej:
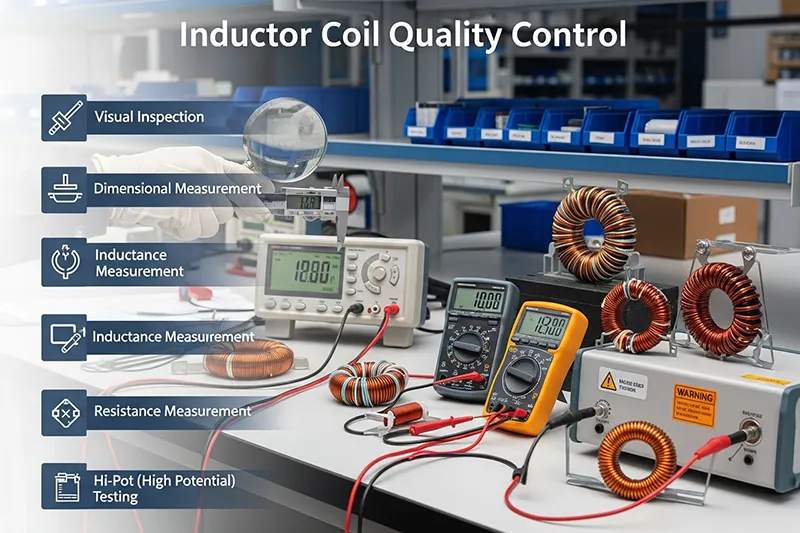
- Indukcyjność (L): mierzona miernikiem LCR, przy czym wartość odchylenia mieści się w granicach ±5% lub ±10% w zależności od wymagań klienta.
- Rezystancja przy prądzie stałym (DCR): Przeprowadź test przy użyciu mikroomomierza lub miernika LCR, aby zweryfikować, czy wartość rezystancji mieści się w specyfikacji.
- Współczynnik jakości (Q): testowany testerem LCR przy podanej częstotliwości, aby upewnić się, że Q ≥ wartość podaną jako standard (ponieważ wyższy współczynnik Q oznacza niższe straty cewek).
- Prąd nasycenia (Isat): Użyj zasilacza prądu stałego i testera LCR, aby sprawdzić prąd, przy którym 10% redukcja indukcyjności jest ≥ znamionowy prąd.
- Prąd wzrostu temperatury (Irms): Zastosuj szafę testową poddaną starzeniu termicznemu, aby upewnić się, że wzrost temperatury cewki nie przekroczy 40°C (zgodnie ze specyfikacją klienta).
- Rezystancja izolacji: Za pomocą testera rezystancji izolacji sprawdza się, czy pomiędzy cewką, przewodem i rdzeniem występuje wartość ≥ 100 MΩ.
- Wytrzymałość dielektryczna na napięcie: Przeprowadź test wytrzymałości na napięcie (np. prąd przemienny 1500 V przez 1 minutę). Nie może wystąpić przebicie ani przeskok.
Testowanie wydajności fizycznej:
Wygląd: Należy upewnić się, że cewka nie nosi śladów uszkodzeń, że w warstwie żywicy nie ma pęcherzyków powietrza, a wyprowadzenia nie są utlenione lub odkształcone.
Wymiary: Należy sprawdzić wysokość, odstępy między wyprowadzeniami i długość wyprowadzeń, aby upewnić się, że spełniają one tolerancje podane na określonym rysunku.
Przyczepność: Upewnij się, że taśma/klipsy są prawidłowo przymocowane i że przewody mają odpowiednią wytrzymałość na rozciąganie.
3.2 Testowanie niezawodności (próbkowanie)
- Cykle wysokiej/niskiej temperatury: wystawiaj urządzenie na działanie temperatury w zakresie od -40° do 125° przez 1000 cykli, upewniając się, że wahania indukcyjności mieszczą się w zakresie ±5%.
- Test wilgotności: Elementy należy poddać działaniu temperatury 85°C i wilgotności względnej 85% przez 1000 godzin, aby sprawdzić, czy rezystancja izolacji uległa zmniejszeniu.
3.3 Test wibracji: Wibracje należy wywoływać zgodnie ze standardowymi warunkami wibracji i nie powinny one powodować luzów w konstrukcji ani pogorszenia parametrów elektrycznych.
3.4 Kontroluj Pembugan i Peng
Praktyki zarządzania magazynowaniem i wysyłką odgrywają kluczową rolę w ochronie cewek indukcyjnych przed uszkodzeniem w procesach magazynowania lub wysyłki.
Zarządzanie magazynowaniem: Wymagania środowiskowe: Magazyn powinien być suchy i dobrze wentylowany. Temperatura w magazynie powinna wynosić 25 ± 5°C. Wilgotność względna nie powinna przekraczać 60%. Jest to niezwykle ważne, aby zapobiec uszkodzeniu rdzeni pod wpływem wilgoci i utlenianiu się przewodów.
Sposób przechowywania: Produkty należy przechowywać zgodnie z partią i specyfikacją. Nie należy ich ściskać, ponieważ spowoduje to wygięcie przewodów i rdzeni.
3.5 Kontrola wysyłki (OQC0)
Standard pobierania próbek: Pobieranie próbek powinno być zgodne z normami GB/T 2828.1. Polega ono na sprawdzeniu opakowania i etykiet (w tym specyfikacji, numeru partii i daty produkcji).
3.6 Weryfikacja spójności: Próbki produktu zostaną wybrane losowo w celu ponownego przetestowania wartości indukcyjności i wyglądu w celu zweryfikowania spójności z FQC.
Rozdział 4: Postępowanie w przypadku nieprawidłowości jakościowych
Ważne jest, aby wszelkie problemy z jakością były rozwiązywane natychmiast.
Przepływ materiałów Nieprawidłowości w dostawie materiałów przychodzących: Oddziel problematyczne materiały i powiadom dostawców w celu podjęcia działań korygujących, a następnie potwierdź podjęte środki korygujące.
Nieprawidłowości procesu
W przypadku wystąpienia problemu, takiego jak nieprawidłowa wartość indukcyjności, należy wstrzymać produkcję i ustalić przyczynę. Może to być spowodowane nieprawidłową liczbą zwojów lub nawet niewłaściwym materiałem rdzenia. Należy zmienić parametry i upewnić się, że pierwsza jednostka spełnia wymagania testowe.
Niezgodność produktu gotowego: Określ rodzaj niezgodności, która może dotyczyć kwestii elektrycznych lub wyglądu. Następnie zidentyfikuj przyczynę niezgodności i podejmij odpowiednie działania.
Rozdział 5: Często zadawane pytania
1. W jaki sposób można zapewnić jakość drutu emaliowanego?
Sztuką jest sprawdzenie jego specyfikacji, funkcjonalności (wiązania enzymatyczne, wytrzymałość izolacji) i cech wizualnych. Wszystkie te elementy powinny spełniać normy niezbędne do zapobiegania awariom elektrycznym.
2. Jak rozwiązać problem, jeśli wartość indukcyjności nie mieści się w dopuszczalnych granicach?
Najpierw sprawdzimy liczbę zwojów i specyfikację lutowania. Nie zapomnimy również o sprawdzeniu typu rdzenia. Następnie udoskonalimy nasz proces i sprawdzimy wyniki, przeprowadzając testy pierwszego elementu.
3. Co się stanie, jeśli gotowe produkty będą miały niską rezystancję izolacji?
Sprawdź zarówno zastosowaną izolację, jak i technikę lutowania. W przypadku problemów z produkcją, odpowiednio dostosuj parametry. Jeśli problem dotyczy materiałów, powiadom producenta, aby go rozwiązać.
4. Co powinno stać się z pękniętymi rdzeniami?
Pęknięty rdzeń jest szkodliwy dla cewki indukcyjnej. Takie elementy należy odłożyć na bok i zbadać pod kątem możliwej przyczyny. Przyczyną może być uszkodzenie mechaniczne powstałe podczas montażu.
5. W jaki sposób można zarządzać magazynowaniem, aby uniknąć uszkodzeń?
Magazyn powinien być suchy, o stałej temperaturze i wilgotności. Przechowuj produkty zgodnie z partiami i specyfikacjami w sposób zapobiegający ich odkształceniom i uszkodzeniom podczas transportu.
Rozdział 6: Podsumowanie Kontrola jakości cewki indukcyjnej
Cewka to zorganizowana funkcja składająca się z kilku etapów. Kontrola jakości otrzymanego surowca lub procesów produkcyjnych, weryfikacja produktu i magazynowanie zapewniają jakość każdej cewki indukcyjnej wykorzystywanej w praktycznych zastosowaniach. Każdy etap całego procesu kontroli jakości jest niezbędnym elementem dla zapewnienia dostawy produktów wysokiej jakości, zgodnie z wymaganiami klienta. Dla zapewnienia jakości cewki indukcyjnej pod każdym względem.
