
Cewki indukcyjne odgrywają ogromną rolę w układach elektronicznych, a ich wydajność wpływa na działanie różnych urządzeń i systemów. Jakość produkcji takich cewek indukcyjnych ma bezpośredni wpływ na stabilność obwodów i urządzeń, a także na ich żywotność.
Aby uzyskać optymalną wydajność produktu, procedura musi być skrupulatnie monitorowana w sześciu głównych obszarach: szczegóły produktu, planowanie produkcji, wymagania produktowe, procedury produkcyjne, kontrola jakości i problemy uniwersalne. Oto szczegółowy przegląd każdego z nich.
Specyfikacje produktu są bardzo ważne, ponieważ stanowią podstawę produkcji. Specyfikacje produktu
Aby określić wydajność i zastosowanie cewek indukcyjnych w różnych sytuacjach, podano specyfikacje produktu.
Rozdział 1: Parametry elektryczne (główne wskaźniki wydajności)
Wartość indukcyjności: Wartość i tolerancja (np. ±5% i ±10%) umożliwiają kontrolowane magazynowanie energii i filtrowanie.
Prąd znamionowy: obejmuje znamionowy prąd stały (IDC) i prąd nasycenia (ISAT), co jest niezbędne do uniknięcia przeciążenia.
Rezystancja stała (DCR): powinna być zawsze mniejsza od maksymalnej zaprojektowanej wartości (na przykład 0.5 Ω maks.).
Wytrzymałość napięciowa: rezystancja izolacji uzwojeń do rdzenia (na przykład prąd przemienny 1500 V/1 min) będzie
Rozdział 2: Parametry strukturalne (forma fizyczna i wymagania procesowe)
Wymagania dotyczące nawijania: Rozmiar drutu (0.1–1.0 mm), liczba zwojów (100–1000) i technika nawijania mogą się różnić.
Charakterystyka rdzenia magnetycznego: Rdzeń wykonany jest z ferrytu, proszku żelaza lub stali krzemowej, a także z takich kształtów rdzenia, jak EE, EI, toroidalny i prętowy, co decyduje o przenikalności i stratach.
Czynniki szpulki: Należą do nich materiał (tworzywo sztuczne odporne na wysoką temperaturę i ceramika), liczba pinów i odstęp (na przykład 2.54). Wymiary ogólne: Zastosowanie tolerancji (±0.2 mm) ułatwia
Rozdział 3: Parametry środowiskowe
Zakres temperatur pracy: Ogólnie od -40 do 125°C. Musi być odpowiedni do modelu samochodu i zastosowań przemysłowych.
Klasa odporności na temperaturę: Określa odporność na temperaturę drutu i szpulki (klasa B: 130℃, klasa F: 155℃), dzięki czemu możliwe jest przeciwstawienie się skutkom

Rozdział 4: Planowanie produkcji: zapewnienie dostaw i optymalizacja zasobów
Planowanie produkcji pomaga zrównoważyć zapotrzebowanie na zamówienia, zdolność produkcyjną i dostępność materiałów.
4.1 Podstawy planowania
Zamówienia klientów
Określ ilość, harmonogram dostaw i wymagania specjalne.
Zapasy materiałów: Zapasy surowców, takich jak drut, rdzenie/szpulki, farba.
Wydajność sprzętu: Oceń wydajność sprzętu w odniesieniu do jednostek wyjściowych na godzinę (maszyny nawijające:
Przydzielony personel:
Sprawdź dostępność i kwalifikacje operatorów.
4.2 Planowanie treści
Planowanie wydajności
Sporządź listę czynności wykonywanych każdego dnia/tygodnia (takich jak:
Planowanie potrzeb materiałowych (MRP):
Oblicz ilość drutu, rdzeni i farby dla cykli produkcyjnych.
Planowanie dostaw
Zdefiniuj harmonogramy magazynowania i wysyłki
Planowanie dostaw
określić
Zmiany awaryjne: Plany awaryjne dotyczące materiałów, sprzętu lub zmian w zamówieniach.
Rozdział 5: Wymagania dotyczące produktu: Cele jakościowe
Wymagania dotyczące produktu wyznaczają standardy, które regulują wydajność, spójność procesów i standardy bezpieczeństwa.
5.1 Wymagania dotyczące wydajności
Rezystancja DC: Zgodna ze specyfikacją projektową.
Rezystancja izolacji ≥ określona wartość (np. 100MΩ/
5.2 WYMAGANIA DOTYCZĄCE PROCESU
Uzwojenie: Brak nakładania się przewodów, przerw lub uszkodzeń; prawidłowe lutowanie
Zanurzanie: zanurzenie w wodzie bez bąbelków i bez
Montaż: rdzeń magnetyczny ściśle przylega do szpuli; nie odbiega od kształtu i nie ulega przebarwieniom.
5.3 Bezpieczeństwo i niezawodność
Zgodność z wymaganiami normy IEC 61846/UL 1446: Badania wytrzymałości na napięcie. Badania wzrostu temperatury.
Odporność na wibracje i wstrząsy zgodnie z normą IEC 60068-2-6 (10 do 500 Hz, 10 G)
Rozdział 6: Procesy produkcyjne: Standaryzowana linia montażowa
Produkcja cewek indukcyjnych jest w rzeczywistości zaplanowaną procedurą mającą na celu zapewnienie zarówno jakości, jak i wymaganych ilości.
6.1 Przygotowanie materiału
Proces ten obejmuje cięcie drutu na żądaną długość, zdejmowanie izolacji z końcówek przewodów i sprawdzanie przewodności.
Niezbędne jest sprawdzenie rdzenia i szpulki. Jeśli w materiale pojawią się pęknięcia lub odchylenia większe niż 0.1 mm, należy je usunąć.
6.2 Proces nawijania
Są to w pełni automatyczne i półautomatyczne maszyny nawijające.
Określa się liczbę zwojów, szybkość nawijania (np. 500 obr./min) i skok drutu.
Następnie ocenia się położenie cewki i zamocowanie pinów.
6.3 Testowanie półproduktów
Dokonuje się pomiaru indukcyjności (DCR) i identyfikuje uszkodzone jednostki.
Parametry procesu są dostosowywane w razie potrzeby.
6.4 Zanurzanie i utwardzanie
Cewki pokrywane są farbą izolacyjną przez okres 5–10 minut.
Utwardzanie w piekarniku: Wstępne suszenie w temperaturze 80℃ przez 30 minut, a następnie utwardzanie w temperaturze 120℃ przez 2 godziny.
Sprawdź powłokę pod kątem wad.
6.5 Zgromadzenie
Rdzenie magnetyczne należy umieścić wewnątrz i przymocować za pomocą kleju lub zacisków.
Określ długość i odstęp pinów (np. 5 mm lub 2.54 mm) odpowiednie dla płytki PCB.
6.6 Testowanie i pakowanie gotowego produktu
Sprawdź indukcyjność, współczynnik DCR, izolację i wygląd każdego urządzenia.
Pakowane w partiach z etykietami wskazującymi na możliwość śledzenia (numer modelu, numer partii, znak inspektora).
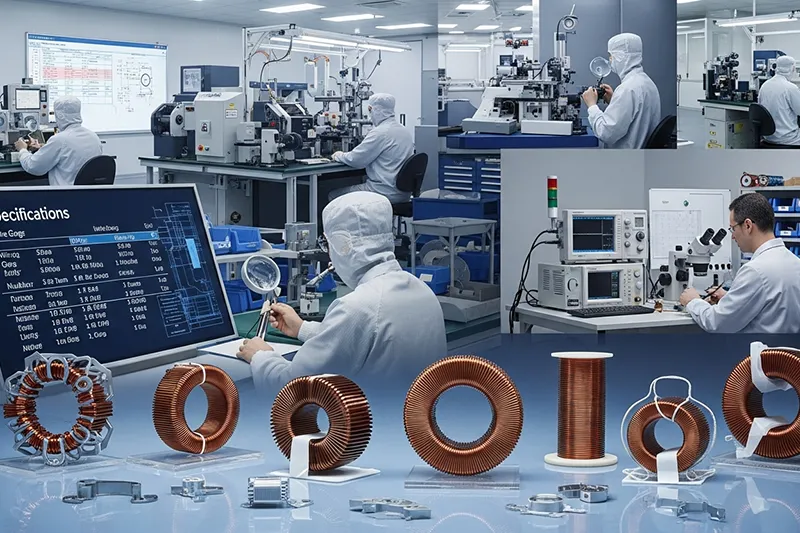
Rozdział 7: Kontrola jakości: Zapewnienie pełnego procesu
Istnieją trzy poziomy kontroli jakości, które zapewniają produkcję bez wad. Obejmują one IQC, IPQC i
7.1 Kontrola jakości przychodzącej (IQC)
Sprawdź parametry przewodów emaliowanych, rdzeni, szpulek i farb.
Materiały, które nie przejdą testu, są odkładane i zwracane dostawcom.
7.2. Kontrola jakości w trakcie procesu
Godzinne patrole i inspekcje artykułów pierwszej potrzeby.
W przypadku wykrycia jakichkolwiek usterek natychmiast podejmowane są działania naprawcze.
7.3 Ostateczna kontrola jakości (FQC)
Gotowe produkty są kontrolowane pod kątem zgodności z poziomami AQL (na przykład 1.0).
Sprawdzane są przesyłki wychodzące, opakowania i kluczowe wskaźniki efektywności.
Rozdział 8: TYPOWE PROBLEMY I ROZWIĄZANIA
Problem
Odchylenie indukcyjności Nieprawidłowe zwoje, przerwy w rdzeniu, niedopasowanie średnic drutu Ponowna kalibracja zwojów w uzwojeniu, zmiana dopasowania rdzenia, podkreślenie kontroli drutu
Zbyt wysoki DCR Cienki przewód, słabe zdjęcie izolacji, nadmierne napięcie Użyj właściwego przewodu, właściwego zdjęcia izolacji, zmniejszone napięcie
Słaba izolacja
Brak zanurzenia, wysoka temperatura piekarnika i kurz.
Zoptymalizuj zanurzanie, skalibruj temperaturę pieca i lepiej kontroluj zapylenie.
Zimne/fałszywe lutowanie
Resztki szkliwa, niskie temperatury i czasy lutowania
Kontrola jakości zdejmowania izolacji, a następnie dostosowanie temperatury lutowania do
Luźny rdzeń magnetyczny. Brak kleju, nieprawidłowe utwardzanie, różnice w rozmiarze. Dodaj klej, utwardź go odpowiednio, sprawdź dopasowanie rdzenia i szpulki.
Rozdział 8: Podsumowanie-Podstawowa logika produkcji cewek indukcyjnych
Produkcja cewki indukcyjnej dobrej jakości opiera się na motto: „specyfikacje jako fundament, planowanie jako wytyczne, procesy jako rdzeń, jakość jako gwarancja”. Na podstawie sześciu istotnych parametrów można wyprodukować cewkę indukcyjną dobrej jakości, spełniającą wymagania rynku.
Rozdział 9: FAQ: Często zadawane pytania
1. Dlaczego tolerancja indukcyjności sterującej jest kontrolą ścisłą?
Kontrola tolerancji ma wpływ na filtrowanie indukcyjności. Przekroczenie poziomu ±10% może spowodować zniekształcenie sygnału lub utratę mocy.
2. Dlaczego konieczny jest plan awaryjny?
„Bo różne rzeczy się zdarzają. Opóźnienia w dostawach materiałów, awarie sprzętu i problemy kadrowe – to wszystko może się zdarzyć. Posiadanie planu pozwala utrzymać wszystko na właściwym torze i zapobiega przeszkodom finansowym”.
3. Dlaczego zanurzanie i konserwowanie jest tak ważne?
Poprawia izolację, utwardza cewkę oraz chroni ją przed wilgocią i kurzem. Brak tego etapu może doprowadzić do awarii cewki.
4. Czym jest AQL i jak się go oblicza?
AQL to skrót od Acceptable Quality Level (poziom akceptowalnej jakości), który oznacza najwyższy dopuszczalny poziom defektów – 1%. Akceptacja partii zależy od wielkości próbki i liczby defektów w niej zawartych.
5. Jak można zapobiec luzowaniu się rdzeni magnetycznych?
„Sztuczka polega na tym, aby użyć odpowiednich wymiarów, odpowiedniej ilości kleju i pozwolić mu dokładnie wyschnąć. Przed montażem należy również sprawdzić, czy próbki są odpowiednie. Mogą wystąpić problemy z indukcyjnością lub niepożądane źródła szumów, jeśli rdzenie nie będą dobrze zamocowane”.
