Rozdział 1: Czym jest Matryca do tłoczenia metalu?
Matryca do tłoczenia metalu (nazywana również narzędziem do tłoczenia, narzędziem prasowym lub matrycą metalową) to precyzyjne urządzenie produkcyjne zamontowane na prasie, które wywiera nacisk na arkusz materiału metalowego lub niemetalowego w celu cięcia, formowania, gięcia, rysowania lub kształtowania materiału.
Dzięki zastosowaniu odkształcania lub rozdzielania materiału, matryce tłoczące umożliwiają wytwarzanie części o wysokiej precyzji, stałej jakości i niezawodnej dokładności.
Tłoczenie metali jest jedną z najszybszych i najbardziej ekonomicznych technik produkcyjnych, powszechnie stosowaną w:
części samochodowe
elektronika
urządzenia domowe
sprzęt komunikacyjny
urządzenia medyczne
nowe urządzenia energetyczne
urządzenia automatyki przemysłowej
Główne zalety matrycy do tłoczenia metalu
✅ Wysoka dokładność wymiarowa
✅ Stała produkcja
✅ Szybka produkcja seryjna
✅ Wysoka wydajność materiału
✅ Ekonomiczna cena
✅ Kompatybilny z produkcją zautomatyzowaną
Rozdział 2: Mocne i słabe strony matryc do tłoczenia metali
Zalety matryc do tłoczenia metali
2.1 Wysoka wydajność
Wysoka wydajność to jedna z głównych zalet stosowania matryc do tłoczenia metalu w procesie produkcyjnym. Po zamontowaniu matrycy na prasie, będzie ona pracować szybko i stabilnie dzięki wysokiemu poziomowi automatyzacji.
2.2 Dobra powtarzalność i spójne wyniki
Dobra powtarzalność i spójne rezultaty to ważne aspekty, które należy wziąć pod uwagę przy wyborze tłoczenia metalu jako techniki produkcyjnej. Matryce do tłoczenia metalu zapewniają dobrą spójność cech produktu.
2.3 Niskie koszty produkcji przy stosowaniu na dużą skalę
Mimo wysokich początkowych kosztów zaprojektowania i wytworzenia matrycy do tłoczenia metalu, cena jednostkowa za sztukę spadnie przy produkcji masowej.
2.4 Zdolność do tworzenia złożonych kształtów
Nowoczesne matryce do tłoczenia metali oferują zaawansowane możliwości tworzenia skomplikowanych geometrii, wykonywania otworów z dużą dokładnością, gięcia i wytłaczania metali itp. Matryce precyzyjne i matryce postępowe są szczególnie przydatne przy produkcji wyrobów o wysokiej precyzji.
2.5 Efektywne wykorzystanie materiałów
Układ pasów i konstrukcja matryc przyczyniają się do optymalnego wykorzystania materiału, co pozwala na redukcję kosztów związanych z zakupem niezbędnych surowców.
2.6 Łatwa automatyzacja
Ponieważ matryce do tłoczenia metalu przyspieszają produkcję i wymagają minimalnej ingerencji ręcznej, można je łatwo zautomatyzować poprzez instalację robotów do obsługi elementów i systemów podających.
2.7 Różnorodność materiałów do przetworzenia
Do tłoczenia metali można stosować szeroką gamę materiałów, w tym stal nierdzewną, stal węglową, aluminium, mosiądz, miedź i różne materiały stopowe.
Słabości matryc do tłoczenia metali
2.8 Wysoki koszt narzędzi
Stworzenie matrycy do tłoczenia metalu wiąże się z pewnymi kosztami ze względu na konieczność zakupu sprzętu do tego celu oraz skorzystania z usług profesjonalnych fachowców. Ponadto projektowanie matryc postępowych i wielotaktowych może okazać się dość kosztowne.
2.9 Wysokie koszty związane z czasem rozwoju
Rozwój matryc obejmuje wiele etapów, w tym projektowanie, produkcję, montaż i testowanie matryc do tłoczenia metalu. Dlatego na ich opracowanie należy przeznaczyć dużo czasu.
2.10 Brak elastyczności
Po opracowaniu matrycy, modyfikowanie geometrii produktu i innych jego właściwości staje się trudnym zadaniem do efektywnego wykonania.
2.11 Wysokie koszty utrzymania
Konserwacja matryc do tłoczenia metalu wiąże się z ostrzeniem narzędzi i czyszczeniem ich z zanieczyszczeń, smarowaniem powierzchni metalowych, kontrolą wyrównania itp. Zaniedbania w tych czynnościach mogą spowodować pojawienie się wad, takich jak zadziory, odchylenia od standardowych tolerancji, a nawet pęknięcie matrycy.
2.12 Nadaje się tylko do produkcji wielkoseryjnej
Produkcja małoseryjna nie uzasadnia wydatków na projektowanie i produkcję matryc tłoczących, gdyż są one ekonomicznie nieuzasadnione.
2.13 Zużycie matrycy i możliwe uszkodzenia
Zużycie, pękanie i odpryskiwanie stanowią potencjalne zagrożenia związane z ciągłą pracą matryc do tłoczenia metalu, szczególnie podczas obróbki twardych materiałów.
2.14 Potrzeba profesjonalnej wiedzy fachowej
Matryce do tłoczenia metali powinny być projektowane przez fachowców posiadających odpowiednie doświadczenie w projektowaniu matryc o różnym stopniu złożoności.
Rozdział 3: Środki ostrożności podczas pracy z matrycami do tłoczenia metali
Tłoczenie metali jest uważane za proces produkcyjny wysokiego ryzyka. Ścisłe przestrzeganie zasad bezpieczeństwa jest niezbędne.
Typowe zagrożenia i środki zapobiegawcze
| Rodzaj ryzyka | Wspólny problem | Metoda zapobiegania |
| Obce przedmioty wewnątrz matrycy | Klucze, śruby, narzędzia pozostawione w matrycy | Przed użyciem sprawdź i wyczyść |
| Die Transportation | Niebezpieczne podnoszenie lub przenoszenie | Prawidłowo używaj wózków widłowych/dźwigów i utrzymuj personel w bezpiecznej odległości |
| Obrażenia operatora | Nieprawidłowa obsługa prasy | Montaż osłon bezpieczeństwa i systemów zatrzymania awaryjnego |
| Nowe ryzyko dla pracowników | Niedoświadczeni operatorzy | Obowiązkowe szkolenie przed obsługą maszyny |
🚨 Bezpieczeństwo zawsze musi być priorytetem, ważniejszym od wydajności produkcji.
Właściwa świadomość bezpieczeństwa znacznie zmniejsza liczbę wypadków, uszkodzeń sprzętu i przestojów w produkcji.
Rozdział 4: Podstawowa struktura matrycy do tłoczenia metalu

Większość matryc do tłoczenia metalu składa się z czterech głównych systemów:
Płyty matrycowe
Wstaw bloki
Standardowe komponenty
Systemy przewodników
Górna struktura matrycy
| Nazwa tablicy rejestracyjnej | Code |
| Górna płyta | U1U |
| Górny blok dystansowy | U2U |
| Górny but matrycy | UPU |
| Górna płyta zapasowa | Ubu |
| Górna płyta zaciskowa | PHU |
| Płytka zatyczkowa | PPS |
| Płyta do usuwania | PSU |
Dolna struktura matrycy
| Nazwa tablicy rejestracyjnej | Code |
| Dolna płyta matrycy | UMIERAĆ |
| Dolna płyta zapasowa | LBD |
| Dolna część matrycy | LPD |
| Dolny blok dystansowy | B2D |
| Płyta dolna | B1D |
Typowe komponenty matryc
Komponenty górnej matrycy
Punches
Wkładki płyt zaciskowych
Wkładki ściągające
Dolne elementy matrycy
Wkładki matrycowe
Ostrza tnące
Części standardowe
Springs
Kołki prowadzące
Tuleje prowadzące
Śruby sześciokątne
Zestaw śrub
Sworznie podnoszące
Podkładki wysokości
Części niestandardowe
Przystanki wewnętrzne
Przystanki zewnętrzne
Zatrzymania wysokości dźwięku
Ogranicz posty
Rozdział 5: System numeracji matryc do tłoczenia metali
Systemy numeracji matryc do tłoczenia metali służą do nadawania nazw, klasyfikowania i kontrolowania matryc podczas produkcji, konserwacji i magazynowania. Numeracja pomaga zwiększyć wydajność procesu produkcyjnego.
Numeracja matryc zazwyczaj obejmuje dane dotyczące następujących kwestii:
Kategoria produktu
Rodzaj matrycy
Rok produkcji
Numer stacji
Kod klienta
Numer wersji
Przykład:
90-KNMF0125RAH
Wyjaśnienie:
R oznacza matrycę transferową
S oznacza kostkę progresywną
F0125 może oznaczać rok produkcji lub numer projektu
Litery na końcu mogą oznaczać numer rewizji
Użycie systemu numeracji jest niezbędne do identyfikacji danych dotyczących narzędzi, minimalizowania błędów w zarządzaniu i zapewniania konserwacji.
Duże zakłady produkcyjne wykorzystują systemy numeracji tłoczników w połączeniu z technologią kodów kreskowych, oprogramowaniem ERP i innymi systemami cyfrowymi.
Rozdział 6: Typowe materiały na matryce tłoczące i ich właściwości
Dobór materiałów ma bezpośredni wpływ na:
Jakość produktu
Formowalność
Umrzeć życie
Stabilność produkcji
Koszt produkcji
Porównanie popularnych materiałów
| Materiał | Zalety | Wady | Typowe zastosowania |
| Stal walcowana na zimno SPCC | Gładka powierzchnia, dobra formowalność, niski koszt | Słaba odporność na korozję | Uchwyty, obudowy, części urządzeń |
| Stal ocynkowana SECC | Doskonała odporność na rdzę | Łatwe do zarysowania | Szafy elektryczne, obudowy komputerowe |
| Stal nierdzewna (SUS) | Wysoka wytrzymałość i odporność na korozję | Duże zużycie matrycy | Urządzenia medyczne, części samochodowe |
| Aluminium | Lekki i odporny na korozję | Niska twardość | Radiatory, komponenty pojazdów elektrycznych |
| Stopy miedzi | Doskonała przewodność | Wysoki koszt materiału | Złącza i styki elektryczne |
Rozdział 7 : Wybór materiałów na matryce do tłoczenia metalu
Wybór materiału matrycy decyduje o odporności na zużycie, wytrzymałości, stabilności i częstotliwości konserwacji.
| Materiał matrycy | Charakterystyka | Typowe zastosowania |
| Cr12Mov | Dobra odporność na zużycie i ekonomiczna cena | Ogólne wykrojniki |
| SKD11 | Doskonała odporność na zużycie i stabilna obróbka cieplna | Precyzyjne matryce progresywne |
| DC53 | Wysoka wytrzymałość i długa żywotność | Tłoczenie ze stali nierdzewnej |
| Węglik wolframu | Bardzo wysoka twardość i odporność na zużycie | Ultraprecyzyjne, szybkie tłoczenie |
Polecane aplikacje
SKD11 → Precyzyjne wykrawanie i formowanie
DC53 → Szybkie tłoczenie stali nierdzewnej
Węglik wolframu → Matryce produkcyjne o bardzo długiej żywotności
Rozdział 8: Matryce do tłoczenia metalu – główne zagadnienia projektowe
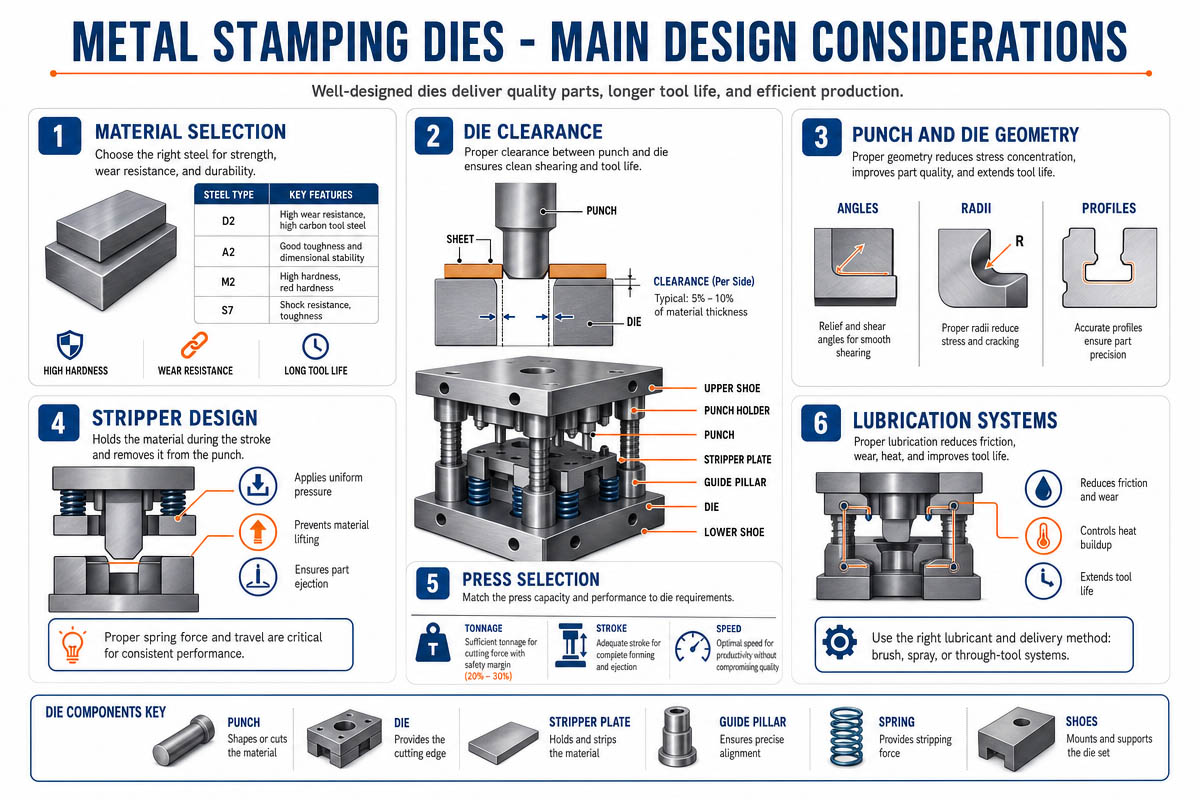
8.1 Lepsza konstrukcja matrycy prowadzi do:
Spójne produkty
Dłuższe życie umiera
Bardziej wydajna produkcja
Zwiększona niezawodność sprzętu
1️⃣ Odpowiedni odstęp matrycy
Stan wyników prześwitu
Zbyt ciasno Złamanie stempla, pęknięcie matrycy, duże zużycie
Zbyt luźne. Więcej zadziorów, zły stan krawędzi.
Zalecany luz matrycy
Zalecany prześwit powinien wynosić około:
Clearance=(5%∼10%)×tClearance=(5\%\sim10\%)\times tClearance=(5%∼10%)×t
Gdzie t odnosi się do grubości materiału.
8.2 Projektowanie zagnieżdżeń
Dobre układanie maksymalizuje wykorzystanie materiałów, jednocześnie redukując ilość odpadów.
Czynniki wpływające na gniazdowanie obejmują:
Stabilność paszy
Przepływ materiału
Odległość między stacjami
Równowaga sił
8.3 Projekt paska perforowanego
Nieprawidłowe pasy mogą skutkować:
Przyleganie materiału
Rysy na produkcie
Ciosy są wyciągane
Uszkodzenia do śmierci
Różne metody paskowe stosowane
Pasek wiosenny
Pasek sprężyny gazowej azotowej
Pasek poliuretanowy
8.4 Dokładność przewodnika
Niedostateczna dokładność przewodnika powoduje:
Niewspółosiowość stempli
Pęknięcia krawędzi tnących
Niezgodność wymiarowa produktów
W przypadku matryc szybkoobrotowych dobre prowadnice powinny charakteryzować się:
Idealna koncentryczność
Zarówno górna, jak i dolna płyta są równoległe
Stabilna konstrukcja
8.5 Projekt wyrzutu złomu
Zacięcia ścinków zdarzają się często w procesie tłoczenia.
Możliwe rozwiązania:
Kąty odciążenia złomu
Wygładzanie kanału wyładowczego
Systemy nadmuchu powietrza
Mechanizmy do przechowywania złomu
8.6 Wytrzymałość matrycy
Duże matryce
Rozdział 9 :Typowe problemy z matrycami do tłoczenia metalu i ich rozwiązania
Podczas tłoczenia metali mogą pojawić się pewne problemy. Mogą one negatywnie wpłynąć na jakość produktu, proces produkcji i żywotność matryc. Dlatego producenci powinni znać najczęstsze rodzaje awarii i metody ich zapobiegania.
9.1. Dodatkowe zadziory
Zadziory te zazwyczaj powstają w wyniku stępienia krawędzi skrawających lub nieprawidłowego luzu. Rozwiązaniem jest naostrzenie krawędzi, regulacja luzu między matrycami oraz wymiana wadliwych stempli.
9.2. Złamanie stemplowe
Zjawisko to występuje z powodu mimośrodowego obciążenia, słabego prowadzenia, długich stempli i stosowania twardych materiałów. Poprawa precyzji prowadzenia, zastosowanie materiałów o wyższej twardości, takich jak stal DC53, oraz krótszych stempli może pomóc zapobiec pękaniu stempli.
9.3. Deformacja części
Takie wady występują w przypadku niezrównoważonej siły podczas wypychania detali i braku odpowiedniego ciśnienia docisku. Zalecane działania to dodanie elementów dociskowych, udoskonalenie stanowisk formowania detali oraz regulacja siły wypychacza.
9.4. Zatarcie
Aluminium i stal nierdzewna są bardziej podatne na przywieranie. Aby temu zaradzić, można polerować i nakładać powłoki DLC lub TiCN na powierzchnie matryc, co usprawni proces smarowania.
9.5. Zakleszczanie się złomu
Źle zaprojektowany kanał wylotowy złomu może powodować zakleszczanie się złomu, co prowadzi do uszkodzeń i przestojów. Zastosowanie kąta odciążenia, systemów nadmuchu powietrza i zwiększenie wymiarów wylotów złomu przyczyniają się do rozwiązania tego problemu.
9.6. Niestabilny wymiar
Problem ten występuje z powodu zużycia matryc, ruchu sworzni prowadzących i wahań grubości materiału. Aby go uniknąć, konieczna jest regularna konserwacja matryc i precyzyjna kalibracja.
9.7. Pęknięcia pojawiające się podczas rysowania
Problem ten można rozwiązać poprzez optymalizację promienia podczas rysowania i dodanie nowych kroków rysowania.
9.8. Skakanie po strzępkach
Efekt podciśnienia i niewielka masa powodują podskakiwanie części. Aby wyeliminować ten problem, należy zastosować środki do przytrzymywania złomu i urządzenia do przedmuchiwania.
Rozdział 10: Rodzaje matryc do tłoczenia metalu
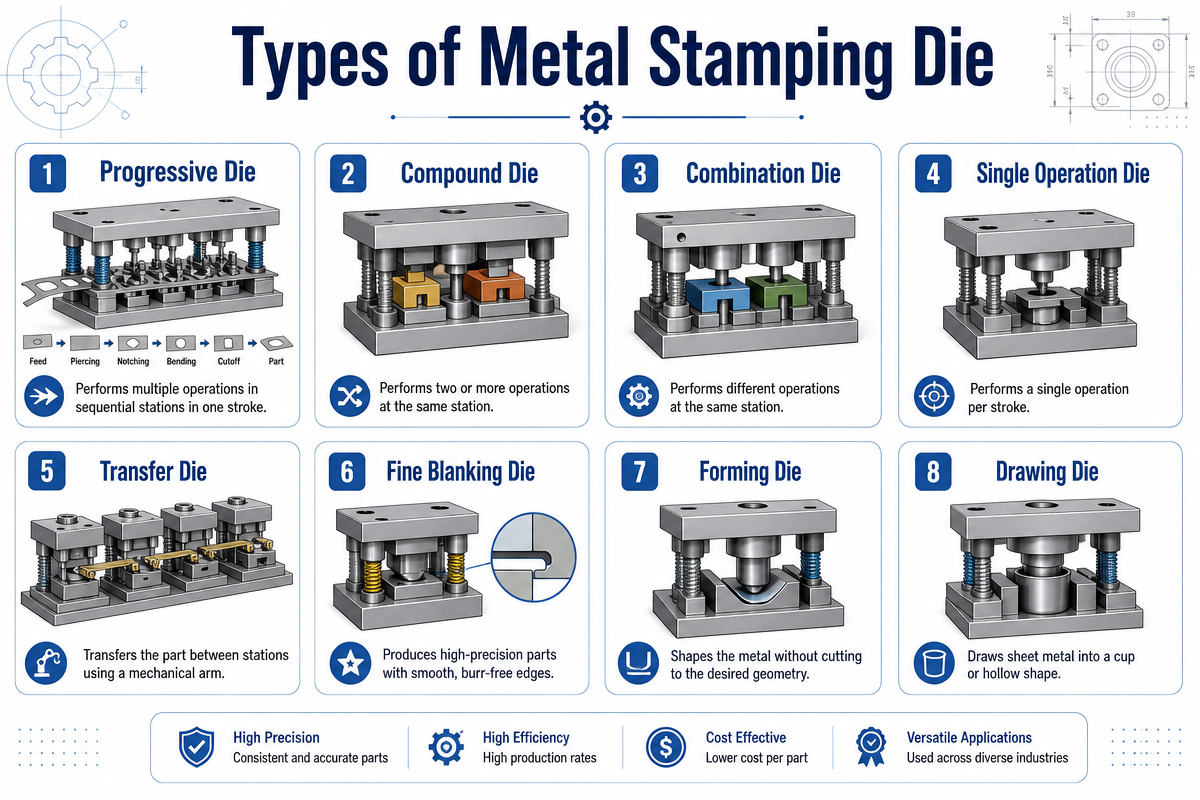
Matryce do tłoczenia metalu klasyfikuje się ze względu na ich konstrukcję, proces produkcyjny i zastosowanie. Różne matryce mają różną wydajność, co pozwala na obróbkę różnych rodzajów produktów o zróżnicowanych wymaganiach produkcyjnych. Wybór odpowiednich matryc do tłoczenia metalu może znacząco poprawić wydajność, jakość i zarządzanie kosztami produkcji.
10.1 Matryce transferowe (matryce jednostanowiskowe)
Matryce transferowe wykonują operacje na każdej stacji indywidualnie; elementy obrabiane są przemieszczane ręcznie lub za pomocą automatycznego systemu z jednej stacji do drugiej w trakcie produkcji.
Zalety
Uproszczona konstrukcja
Łatwość konserwacji i modyfikacji
Nadaje się do produkcji większych części
Wady
Zmniejszona wydajność
Wzrost kosztów pracy
Mniejsza spójność niż w przypadku matryc progresywnych
Matryce transferowe znajdują zastosowanie w produkcji części nadwozia samochodowego, dużych części wspornikowych i innych części o dużej wytrzymałości.
10.2 Matryce złożone
Tego typu matryce wykonują więcej niż jeden proces w jednej operacji prasowania, np. przebijanie i wykrawanie.
Zalety
Zwiększona dokładność wymiarowa
Zwiększona spójność
Szybciej niż umiera jeden krok
Wady
Zwiększona złożoność projektowania
Wzrost kosztów produkcji i konserwacji
Materiał ten jest szeroko stosowany do produkcji precyzyjnych części elektronicznych, podkładek i innych cienkich metali.
10.3 Matryce progresywne
Jest to powszechnie stosowane narzędzie w nowoczesnych procesach produkcji przemysłowej, w którym zwoje podawane są automatycznie pomiędzy stanowiskami wykonującymi różne procesy.
Zalety
Bardzo wysoka produktywność
Znacznie ulepszone zautomatyzowane procesy
Wysoka spójność jakości produktu
Zmniejsza koszty pracy
Wady
Drogie narzędzia produkcyjne
Zwiększona złożoność
Matryce progresywne można stosować do złączy, zacisków, części urządzeń i precyzyjnych części metalowych.
Różne rodzaje matryc do tłoczenia metalu oferują różne zalety w zależności od ich przeznaczenia.
Rozdział 12: Dlaczego należy konserwować matryce do tłoczenia metalu
Matryce do tłoczenia metalu to precyzyjne narzędzia do szybkich procesów produkcyjnych. Podczas stosowania w procesach ciągłych, matryce mogą być poddawane dużym obciążeniom, wibracjom, wysokiej temperaturze, tarciu i uderzeniom.
Jeśli nie zostaną podjęte odpowiednie środki, nawet najlepszej jakości matryce zaczną się zużywać i uszkadzać.
Konserwację matryc do tłoczenia metalu należy wykonywać regularnie, aby zapewnić optymalną jakość produktu, wydłużyć żywotność matryc, zminimalizować przestoje i usprawnić procesy produkcyjne.
Dla tych, którzy zajmują się produkcją części samochodowych, urządzeń elektronicznych, sprzętu gospodarstwa domowego, wyrobów medycznych i artykułów przemysłowych, konserwacja matryc do tłoczenia metalu odgrywa kluczową rolę w osiągnięciu wydajnej i ekonomicznie opłacalnej produkcji.
12.1. Zwiększenie żywotności matrycy
Wydłużenie żywotności matryc jest jedną z głównych korzyści wynikających z konserwacji matryc do tłoczenia metali.
W trakcie procesu roboczego mogą wystąpić następujące problemy:
Zużycie ciosów
Tępienie krawędzi tnących
Brak precyzyjnych mechanizmów naprowadzających
Degradacja źródeł
Te negatywne skutki stają się bardziej widoczne, jeśli nie przeprowadzi się w porę kontroli i opieki.
Skuteczna konserwacja pomaga:
✅ Unikaj nadmiernego zużycia
✅ Wyeliminuj przerwy w pracy
✅ Zapobiega odpryskiwaniu
✅ Utrzymuj precyzyjne cięcia
✅ Przedłuża żywotność matryc
Przy prawidłowej konserwacji kostka progresywna wytrzymuje o kilka milionów uderzeń dłużej niż jej odpowiednik z zaniedbaną konserwacją.
12.2. Zapewnij wysoką jakość produktu
Jakość produktu bezpośrednio zależy od matryc.
Zaniedbanie matryc może prowadzić do:
Zbyt duża wysokość zadziorów
Niska dokładność wymiarowa
Rysy na powierzchniach
Deformacja części
Pęknięcia powstałe w wyniku formowania
Dzięki konserwacji matryce zapewniają:
✅ Jednolity prześwit
✅ Ostre krawędzie tnące
✅ Dokładne wskazówki
✅ Niezawodne formowanie
Można osiągnąć następujące ulepszenia jakościowe:
✅ Poprawiona precyzja
✅ Gładka powierzchnia
✅ Niski wskaźnik defektów
✅ Stała jakość produktu w partiach
W inżynierii precyzyjnej, na przykład w elektronice czy przemyśle motoryzacyjnym, stała dokładność jest kwestią kluczową.
12.3. Minimalizacja przestojów na linii produkcyjnej
Niezastosowanie matrycy prowadzi do wyłączeń i zatrzymania maszyny.
Przyczynami nieoczekiwanego zatrzymania matrycy są m.in.:
Złamanie stempla
Zakleszczenie złomu
Złamanie sworznia prowadzącego
Luzowanie się elementów złącznych
Utrata elastyczności sprężyny
Awaryjne prace konserwacyjne wymagają dodatkowego czasu i pieniędzy.
Proaktywna kontrola matryc do tłoczenia metalu pomaga zapobiegać jakimkolwiek awariom.
Korzyści wynikające z konserwacji obejmują:
✅ Zmniejszenie przestojów maszyn
✅ Zminimalizowane koszty naprawy
✅ Szybsza odbudowa
✅ Zwiększona wydajność maszyn
Nawet krótkie okresy przestoju maszyn w produkcji na dużą skalę mogą przynieść producentowi straty.
12.4. Zmniejszenie kosztów produkcji
Skupiając się wyłącznie na szybkości produkcji, wielu producentów nie dostrzega potencjalnych możliwości obniżenia kosztów konserwacji.
Niewłaściwa konserwacja powoduje:
✅ Nadmierny wskaźnik złomu
✅ Częsta wymiana części
✅ Koszty pracy
✅ Odrzucenie części
✅ Awarie maszyn
Regularna konserwacja pozwala zaoszczędzić na kosztach eksploatacji w dłuższej perspektywie.
12.5. Zwiększenie bezpieczeństwa procesu roboczego
Tłoczenie metali wiąże się z pracą z dużymi siłami, co może prowadzić do niebezpiecznych sytuacji.
Zagrożenia wynikające ze stosowania wadliwych matryc obejmują:
Wyrzucanie ciosów łamiących
Przeciążenie powodujące zacięcie procesu
Rozluźnienie części matrycy
Nieoczekiwane pęknięcia
Dzięki terminowym kontrolom można uniknąć obrażeń spowodowanych tymi wadami.
Konserwacja w celu zapewnienia bezpieczeństwa obejmuje:
✅ Sprawdzenie dokręcenia elementów złącznych
✅ Inspekcja przewodników
✅ Monitorowanie zmęczenia sprężyn
✅ Zapewnienie prawidłowego wyrównania
✅ Usuwanie złomu z matryc
✅ Bezpieczny system matryc gwarantuje bezpieczeństwo zarówno ludzi jak i maszyn.
12.6. Zapewnij stałą wydajność przy dużej prędkości
Nowoczesne matryce progresywne wykonują tłoczenie z niewiarygodnie dużą prędkością.
Aby zapewnić optymalne tłoczenie z dużą prędkością, powinny być:
Dokładne wyrównanie
Precyzyjne karmienie
Gładkie ściąganie
Niezawodne usuwanie złomu
Jakiekolwiek ślady zużycia negatywnie wpływają na wydajność procesu.
Konserwacja matryc pomaga:
✅ Zwiększenie dokładności podawania
✅ Ułatwia rozbieranie
✅ Eliminuje wibracje
✅ Utrzymuj stałą prędkość
Konserwacja zapewnia nieprzerwaną i wolną od błędów pracę linii produkcyjnej.
Rozdział 13: Przyszłe trendy rozwoju matryc do tłoczenia metali
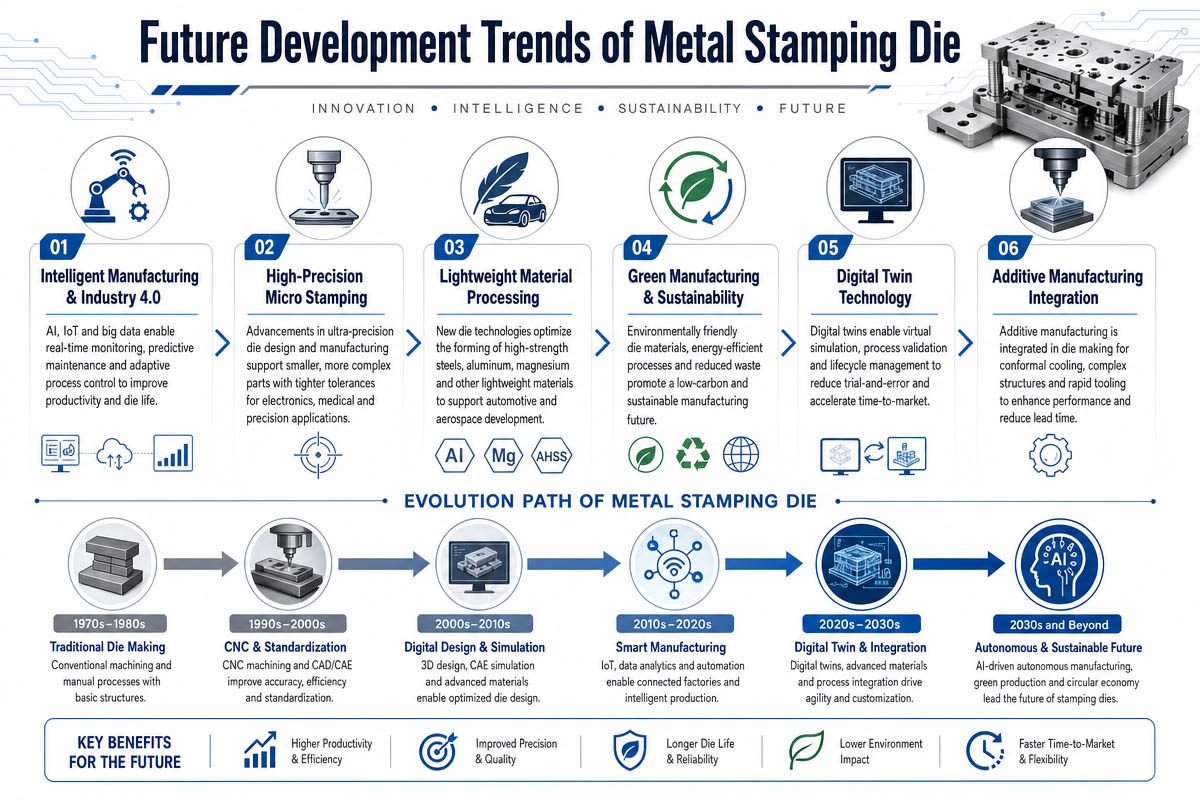
W obecnej erze rozwoju technologicznego, przyszłe matryce do tłoczenia metali będą w znacznym stopniu uzależnione od pojawiających się technologii automatyzacji, systemów sztucznej inteligencji, produkcji o wysokiej precyzji oraz zrównoważonych procesów produkcyjnych. Nowoczesne branże, takie jak pojazdy elektryczne, urządzenia elektroniki użytkowej, sprzęt medyczny i automatyka przemysłowa, stawiają coraz większe wymagania w zakresie szybkości i precyzji produkcji.
Oczekuje się, że nowoczesne matryce do tłoczenia będą wykorzystywać technologię Internetu Rzeczy (IoT) oraz inteligentne procesy produkcyjne. Inteligentne matryce do tłoczenia są wyposażone w czujniki i inne zaawansowane technologie, które monitorują temperaturę, wibracje i parametry wydajności produkcji. Dzięki temu inteligentna produkcja pozwala na skuteczne przewidywanie i zapobieganie awariom maszyn i przestojom.
Wykorzystanie w pełni zautomatyzowanych procesów produkcyjnych będzie zyskiwać na popularności. Szybkie matryce progresywne stają się coraz powszechniejsze ze względu na zapotrzebowanie na wyższą wydajność i niższe koszty pracy. W związku z tym producenci instalują roboty do podawania i kontroli materiału oraz prasy serwo, aby zwiększyć wydajność i ograniczyć wibracje w produkcji.
Nowoczesne matryce i ich powierzchnie zostały również opracowane tak, aby wytrzymywały warunki procesu tłoczenia. Nowoczesne matryce są wytwarzane z materiałów takich jak DC53, stal proszkowa i węglik wolframu, co zapewnia wysoką odporność na zużycie. Ponadto powłoki powierzchniowe, takie jak DLC, TiCN i AlCrN, zmniejszają tarcie i zatarcia podczas tłoczenia stali nierdzewnej i aluminium.
W przyszłości priorytetem będą działania związane z ochroną środowiska i oszczędnością energii. Zielone praktyki produkcyjne będą obejmować energooszczędne urządzenia do tłoczenia, zoptymalizowane zużycie materiałów oraz systemy produkcji nadające się do recyklingu.
Programy symulacyjne mogą również pomóc w projektowaniu nowych matryc i narzędzi, co pozwala obniżyć koszty rozwoju i skrócić czas produkcji.
Ogólnie rzecz biorąc, przyszłe matryce do tłoczenia metalu będą bardziej inteligentne, całkowicie zautomatyzowane, energooszczędne i precyzyjne.
Rozdział 1 3: Wnioski
Matryce do tłoczenia metalu łączą w sobie:
Precyzyjna inżynieria
Nauka o materiałach
Technologia obróbki cieplnej
Konstrukcja mechaniczna
Zautomatyzowana produkcja
Aby zwiększyć wydajność tłoczenia i jakość produktu, producenci powinni:
✅ Wybierz odpowiednie materiały na matryce
✅ Optymalizacja projektu matrycy
✅ Wykonuj regularną konserwację
✅ Wzmocnienie zarządzania bezpieczeństwem produkcji
Głęboka wiedza na temat matryc do tłoczenia metalu, struktur narzędzi, materiałów i metod rozwiązywania problemów pomaga producentom zwiększyć konkurencyjność, obniżyć koszty i osiągnąć stabilną produkcję wielkoseryjną.
Spraw, aby każda matryca była mocniejsza, bezpieczniejsza i wydajniejsza.
Rozdział 14: Często zadawane pytania (FAQ)
FAQ 1: Jak długo wytrzymuje matryca do tłoczenia metalu?
Życie zależy od:
Typ materiału
Prędkość produkcji
Jakość utrzymania
Materiał matrycy
Wysokiej jakości matryce DC53 lub węglikowe mogą przy prawidłowej konserwacji wytrzymać miliony cykli skrawania.
FAQ 2: Jaka jest różnica pomiędzy matrycami progresywnymi i matrycami transferowymi?
| Pozycja | Progresywna kostka | Matryca transferowa |
| Prędkość produkcji | Bardzo wysoka | Umiarkowany |
| Automatyzacja | W pełni zautomatyzowany | Półautomatyczne |
| Najlepsze dla: | Małe, precyzyjne części | Duże, złożone części |
FAQ 3: Jak wybrać właściwy luz matrycy?
Zalecany prześwit po każdej stronie:
SPCC: 5–8% grubości
Stal nierdzewna: 8–12%
Aluminium: 4–6%
Stal o wysokiej wytrzymałości: 10–15%
FAQ 4: Dlaczego podczas tłoczenia stali nierdzewnej dochodzi do zacierania?
Główne przyczyny:
Wysokie tarcie
Słabe smarowanie
Chropowate powierzchnie matryc
Solutions:
Powłoki DLC/TiCN
Lepsze smarowanie
Powierzchnie polerowane
FAQ 5: Jak często należy konserwować matryce?
Zalecany harmonogram konserwacji:
| Częstotliwość | Zadanie konserwacyjne |
| Każda zmiana | Wyczyść i sprawdź |
| Co tydzień | Smarowanie układów prowadzących |
| Miesięczny | Zmierz wymiary krytyczne |
| Co 100 000 udarów | Ostrzenie krawędzi tnących |
FAQ 6: Jaki materiał matrycy jest najlepszy do tłoczenia stali nierdzewnej?
Polecane opcje:
| Materiał | Najlepsza aplikacja |
| DC53 | Szybkie tłoczenie stali nierdzewnej |
| SKD11 | Ogólne precyzyjne tłoczenie |
| Węglik wolframu | Produkcja o bardzo dużej objętości |
FAQ 7: Jak można zmniejszyć zadziory powstające podczas tłoczenia metali?
Najlepsze praktyki:
Zoptymalizuj prześwit
Regularnie ostrz dziurkacze
Poprawa wyrównania matrycy
Użyj precyzyjnych wkładek
W razie potrzeby dodaj stacje golące
FAQ 8: Jaka jest różnica między stalą SPCC a stalą walcowaną na gorąco?
| Właściwość | SPCC walcowane na zimno | Stal walcowana na gorąco |
| Wykończenie powierzchni | Gładki | Szorstki |
| Precyzja | Wysoki | Opuść |
| Formowalność | Doskonały | Umiarkowany |
| Zastosowania | Precyzyjne tłoczenie | Części konstrukcyjne |
Praktyczna zasada:
Do części precyzyjnych i poprawiających wygląd należy stosować SPCC, natomiast do zastosowań konstrukcyjnych należy używać stali walcowanej na gorąco.