Hoofdstuk 1: Wat is een Metalen stempel?
Een metaalstempelmatrijs (ook wel stempelgereedschap, persgereedschap of metaalmatrijs genoemd) is een nauwkeurig productiegereedschap dat op een persmachine is gemonteerd en kracht uitoefent op een plaat van metaal of niet-metaal om het materiaal te snijden, vormen, buigen, trekken of modelleren.
Door materiaalvervorming of -scheiding creëren stempelmatrijzen zeer nauwkeurige onderdelen met een constante kwaliteit en betrouwbare precisie.
Metaalstempelen is een van de snelste en meest economische productietechnieken en wordt veelvuldig toegepast voor:
auto-onderdelen
consumentenelektronica
huishoudelijke apparaten
communicatie apparatuur
medische
nieuwe energieapparaten
industriële automatiseringsapparatuur
Belangrijkste voordelen van een metaalstempelmatrijs
✅ Hoge dimensionale nauwkeurigheid
✅ Constante productie
✅ Snelle massaproductie
✅ Hoge materiaalopbrengst
✅ Voordelige prijs
✅ Compatibel met geautomatiseerde productie
Hoofdstuk 2: Sterke en zwakke punten van metaalstempelmatrijzen
Voordelen van metalen stempelmatrijzen
2.1 Hoge productiviteit
Een hoge productiviteit is een van de belangrijkste voordelen van het gebruik van metalen stempels voor productieprocessen. Zodra de metalen stempel op de persmachine is geïnstalleerd, werkt deze dankzij de hoge mate van automatisering snel en constant.
2.2 Goede herhalingskracht en consistente resultaten
Goede herhaalbaarheid en consistente resultaten zijn belangrijke aspecten om rekening mee te houden bij de keuze voor metaalstempelen als productietechniek. Metaalstempelmatrijzen garanderen een goede consistentie van de producteigenschappen.
2.3 Lage productiekosten bij grootschalig gebruik
Ondanks de hoge initiële kosten voor het ontwerpen en produceren van een metalen stempelmatrijs, zal de prijs per stuk dalen bij massaproductie.
2.4 Mogelijkheid om complexe vormen te produceren
Moderne metaalstempels bieden geavanceerde mogelijkheden voor het creëren van complexe geometrieën, het nauwkeurig boren van gaten, het buigen en reliëf aanbrengen op metalen, enzovoort. Precisiestempels en progressieve stempels zijn met name nuttig bij de productie van zeer precieze producten.
2.5 Efficiënt gebruik van materialen
De lay-out van de stroken en het ontwerp van de matrijzen dragen bij aan een optimaal materiaalgebruik, wat helpt om de kosten voor de aanschaf van de benodigde grondstoffen te verlagen.
2.6 Eenvoudige automatisering
Omdat metalen stempelmatrijzen een snelle productie mogelijk maken en minimale handmatige tussenkomst vereisen, kunnen ze eenvoudig worden geautomatiseerd door robots te installeren voor het hanteren van de onderdelen en de aanvoersystemen.
2.7 Verscheidenheid aan te verwerken materialen
Er is een grote verscheidenheid aan materialen die gebruikt kunnen worden bij metaalstempelen, waaronder roestvrij staal, koolstofstaal, aluminium, messing, koper en diverse legeringen.
Zwakke punten van metalen stempelmatrijzen
2.8 Hoge gereedschapskosten
Het maken van een metaalstempelmatrijs brengt bepaalde kosten met zich mee, vanwege de aanschaf van de benodigde apparatuur en de kosten voor professionele diensten. Bovendien kan het ontwerpen van progressieve matrijzen en samengestelde matrijzen behoorlijk kostbaar zijn.
2.9 Hoge kosten gerelateerd aan ontwikkeltijd
De ontwikkeling van matrijzen omvat meerdere fasen, waaronder ontwerp, fabricage, assemblage en het testen van metalen stempelmatrijzen. Daarom moet er veel tijd worden uitgetrokken voor de ontwikkeling van matrijzen.
2.10 Gebrek aan flexibiliteit
Nadat de matrijs is ontwikkeld, is het aanpassen van de geometrie en andere eigenschappen van het product een lastige klus om efficiënt uit te voeren.
2.11 Hoge onderhoudskosten
Het onderhoud van metaalstempelmatrijzen omvat het slijpen van gereedschap en het verwijderen van vuil, het smeren van metalen oppervlakken, het controleren van de uitlijning, enzovoort. Het nalaten van deze handelingen kan leiden tot defecten zoals bramen, afwijkingen van de standaardtoleranties en zelfs matrijsbreuk.
2.12 Alleen geschikt voor grootschalige productie
Bij productie in kleine volumes zijn de kosten voor het ontwerpen en fabriceren van stempelmatrijzen niet te rechtvaardigen, omdat dit economisch gezien niet rendabel blijkt.
2.13 Slijtage van de matrijs en mogelijke schade
Slijtage, barsten en afbrokkeling zijn mogelijke risico's die samenhangen met continu gebruik van metalen stempelmatrijzen, met name bij de verwerking van harde materialen.
2.14 Behoefte aan professionele expertise
Metaalstempelmatrijzen moeten worden ontworpen door professionals met voldoende ervaring in het ontwerpen van matrijzen van verschillende complexiteitsniveaus.
Hoofdstuk 3: Veiligheidsmaatregelen bij het bewerken van metaalstempels
Metaalstempelen wordt beschouwd als een productieproces met een hoog risico. Strikte veiligheidsvoorschriften zijn daarom essentieel.
Veelvoorkomende risico's en preventieve maatregelen
| Risicotype | Veelvoorkomend probleem | Preventiemethode |
| Vreemde voorwerpen in de matrijs | Moersleutels, schroeven, gereedschap achtergelaten in de matrijs | Inspecteer en reinig vóór gebruik. |
| Die Transport | Onveilig tillen of hanteren | Gebruik heftrucks/kranen op de juiste manier en houd personeel uit de buurt. |
| Letsel bij de operator | Onjuiste persbediening | Installeer veiligheidsvoorzieningen en noodstopsystemen. |
| Risico's voor nieuwe werknemers | Onervaren operators | Verplichte training vóór gebruik van de machine. |
🚨 Veiligheid moet altijd voorrang hebben boven productie.
Een goed veiligheidsbewustzijn vermindert ongevallen, schade aan apparatuur en productiestilstand aanzienlijk.
Hoofdstuk 4: Basisstructuur van een metalen stempelmatrijs

De meeste metaalstempelmatrijzen bestaan uit vier hoofdsystemen:
Matrijsplaten
Blokken invoegen
Standaardcomponenten
Geleidingssystemen
Bovenste matrijsstructuur
| Kentekenplaatnaam | Code |
| Bovenplaat | U1U |
| Bovenste afstandsblok | U2U |
| Bovenste matrijs schoen | UPU |
| Bovenste steunplaat | UBU |
| Bovenste klemplaat | PHU |
| Stopplaat | PPS |
| Stripper plaat | PSU |
Onderste matrijsstructuur
| Kentekenplaatnaam | Code |
| Onderste matrijsplaat | DOOD GAAN |
| Onderste steunplaat | LBD |
| Onderste matrijs schoen | LPD |
| Onderste afstandsblok | B2D |
| Bodemplaat | B1D |
Gemeenschappelijke matrijscomponenten
Bovenste matrijscomponenten
Ponsen
Klemplaat-inzetstukken
Stripper-inzetstukken
Onderste matrijscomponenten
Matrijsinzetstukken
Snijkanten
Standaard onderdelen
Springs
Geleidepennen
Geleidebussen
Zeskantige schroeven
Stel schroeven in
Hefpinnen
Hoogte-afstandhouders
Niet-standaard onderdelen
Interne stops
Externe stops
Pitch stops
Beperk het aantal berichten
Hoofdstuk 5: Nummeringssysteem voor metaalstempelmatrijzen
Nummeringssystemen voor metaalstempels zijn ontworpen om stempels te benoemen, classificeren en beheren tijdens de productie, het onderhoud en de opslag. Dergelijke nummering draagt bij aan een hogere efficiëntie van het productieproces.
De nummering van de stempelmatrijs bevat doorgaans gegevens over het volgende:
Productcategorie
Sterftype
Productiejaar
Station nummer
Klantcode
Revisienummer
Voorbeeld:
90-KNMF0125RAH
Uitleg:
R staat voor een transfermatrijs.
S staat voor een progressieve dobbelsteen
F0125 kan duiden op het productiejaar of het projectnummer.
De letters aan het einde zouden het revisienummer kunnen voorstellen.
Het gebruik van een nummeringssysteem is essentieel voor het identificeren van gereedschapsgegevens, het minimaliseren van fouten en het waarborgen van onderhoud.
Grote productiebedrijven gebruiken stempelnummeringssystemen in combinatie met barcode-technologie, ERP-software en andere gedigitaliseerde systemen.
Hoofdstuk 6: Veelgebruikte materialen voor stempelmatrijzen en hun eigenschappen
De materiaalkeuze heeft directe gevolgen voor:
Kwaliteit van het product
Vormbaarheid
Het leven
Productiestabiliteit
Productiekosten
Vergelijking van gangbare materialen
| Materiaal | Voordelen | Nadelen | Typische toepassingen |
| SPCC koudgewalst staal | Glad oppervlak, goede vervormbaarheid, lage kosten | Slechte corrosieweerstand | Beugels, behuizingen, onderdelen voor apparaten |
| SECC gegalvaniseerd staal | Uitstekende roestbestendigheid | Gemakkelijk te krabben | Elektrische kasten, computerkasten |
| Roestvrij staal (SUS) | Hoge sterkte en corrosiebestendigheid | Hoge matrijsslijtage | Medische hulpmiddelen, auto-onderdelen |
| Aluminium | Lichtgewicht en corrosiebestendig | Lage hardheid | Koelplaten, EV-componenten |
| Koperlegeringen | Uitstekende geleiding | Hoge materiaalkosten | Connectoren en elektrische contacten |
Hoofdstuk 7: Selectie van materialen voor metaalstempelmatrijzen
De materiaalkeuze van de matrijs bepaalt de slijtvastheid, taaiheid, stabiliteit en onderhoudsfrequentie.
| Die Materiaal | Kenmerken | Typische toepassingen |
| Cr12Mov | Goede slijtvastheid en een voordelige prijs. | Algemene snijmallen |
| SKD11 | Uitstekende slijtvastheid en stabiele warmtebehandeling. | Precisie progressieve matrijzen |
| DC53 | Hoge taaiheid en lange levensduur | Stempelen van roestvrij staal |
| Wolfraamcarbide | Uiterst hoge hardheid en slijtvastheid | Uiterst nauwkeurig hogesnelheidsstempelen |
Aanbevolen toepassingen
SKD11 → Precisiestansen en -vormen
DC53 → Hogesnelheidsstempelen van roestvrij staal
Wolfraamcarbide → Matrijzen voor ultralange levensduur
Hoofdstuk 8: Metaalstempelmatrijzen – Belangrijkste ontwerpoverwegingen
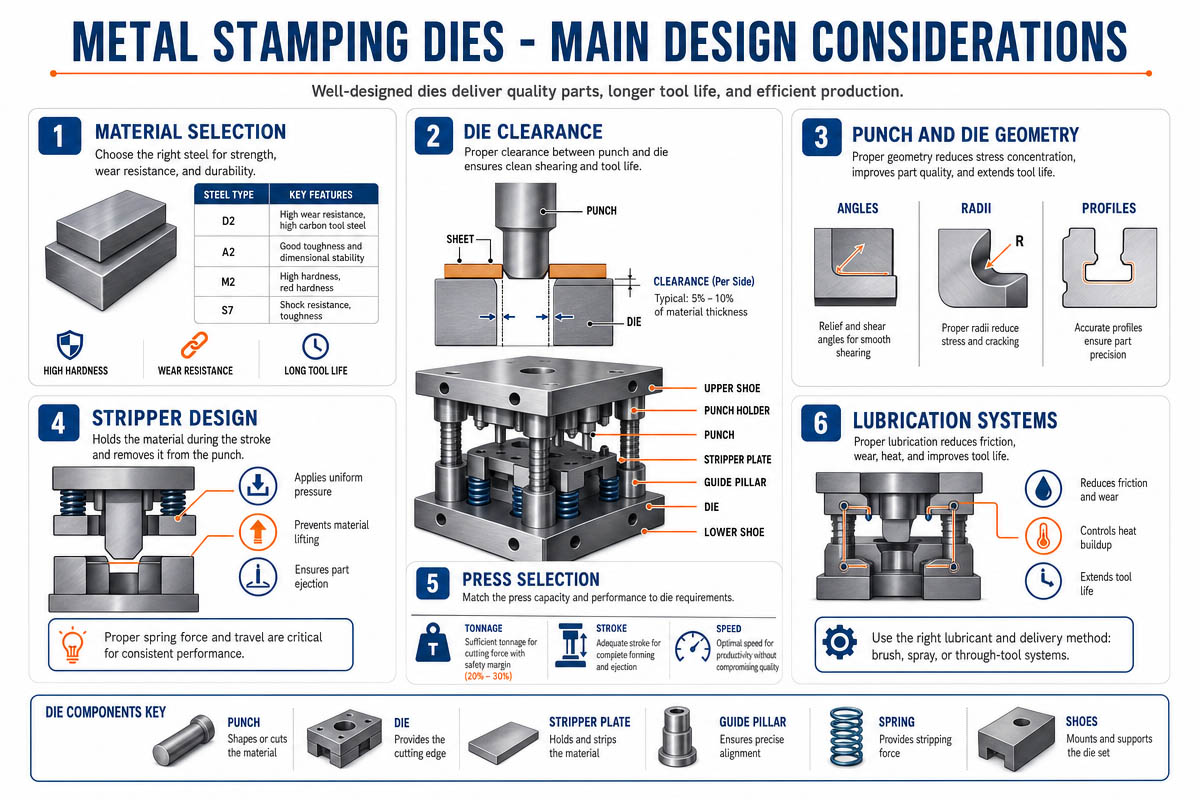
8.1 Een beter chipontwerp leidt tot:
Consistente producten
Een langer leven sterft
Efficiëntere productie
Verhoogde betrouwbaarheid van de apparatuur
1️⃣ Voldoende matrijsspeling
Voorwaarden voor vrijgave Resultaten
Te strak. Breuk van de stempel, scheuren in de matrijs, zware slijtage.
Te los, meer bramen, slechte randcondities
Aanbevolen matrijsspeling
De aanbevolen speling moet ongeveer zijn:
Clearance=(5%∼10%)×tClearance=(5\%\sim10\%)\times tClearance=(5%∼10%)×t
Waarbij t verwijst naar de materiaaldikte.
8.2 Nestingontwerp
Goed stapelen maximaliseert het materiaalgebruik en vermindert afval.
Factoren die van invloed zijn op het nestgedrag zijn onder andere:
Voederstabiliteit
Materiaalstroom
Afstand tussen stations
Krachtsevenwicht
8.3 Ontwerp van de perforatiestrip
Slechte strepen zullen het volgende tot gevolg hebben:
Materiaal dat eraan kleeft
Krassen op het product
Er worden stoten ingehouden
Schadevergoeding voor overlijden
Er werden verschillende stripmethoden gebruikt.
Veerstrip
Stikstofgasveerstrip
Polyurethaanstrip
8.4 Nauwkeurigheid van de geleiding
Onvoldoende nauwkeurigheid van de geleiding leidt tot:
Uitlijningsproblemen van de stempels
Scheuren in snijkanten
Dimensionale inconsistentie in producten
Voor matrijzen die geschikt zijn voor hoge snelheden, moeten goede geleiders aan de volgende eisen voldoen:
Perfecte concentriciteit
Zowel de bovenste als de onderste plaat zijn parallel aan elkaar
Een stabiele structuur
8.5 Ontwerp voor het uitwerpen van schroot.
Ophoping van schroot is een veelvoorkomend probleem bij het stempelproces.
Mogelijke oplossingen:
Schrootontlastingshoeken
Gladmaken van het afvoerkanaal
Luchtblaassystemen
Schrootopslagmechanismen
8.6 Matrijssterkte
Grote doden
Hoofdstuk 9:Veelvoorkomende problemen en oplossingen bij het stempelen van metaal
Bij metaalstempelbewerkingen kunnen zich diverse problemen voordoen. Deze kunnen een negatieve invloed hebben op de productkwaliteit, het productieproces en de levensduur van de matrijzen. Daarom is het voor producenten nuttig om de meest voorkomende soorten storingen en de methoden om deze te voorkomen te kennen.
9.1. Extra maalschijven
Deze bramen ontstaan meestal door botte snijkanten of een onjuiste speling. De oplossing bestaat uit het slijpen van de snijkanten, het aanpassen van de speling tussen de matrijzen en het vervangen van defecte stempels.
9.2. Ponsbreuk
Dit fenomeen treedt op door excentrische belasting, slechte geleiding, lange stempels en het gebruik van harde materialen. Verbetering van de geleidingsprecisie, het gebruik van harder materiaal zoals DC53-staal en kortere stempels kunnen stempelbreuk helpen voorkomen.
9.3. Onderdeelvervorming
Dergelijke defecten ontstaan door een onevenwichtige krachtverdeling tijdens het uitwerpen van onderdelen en een gebrek aan de juiste houddruk. Het toevoegen van houdmiddelen, het verbeteren van de vormstations en het reguleren van de uitwerpkracht worden aanbevolen.
9.4. Vervelend
Aluminium en roestvrij staal zijn gevoeliger voor aanhechting. Om dit probleem te verhelpen, kunt u de oppervlakken van de matrijzen polijsten en voorzien van een DLC- of TiCN-coating om het smeerproces te verbeteren.
9.5. Vastlopen van schroot
Een slecht ontworpen afvalafvoerkanaal kan leiden tot verstoppingen van het afval, met schade en stilstand tot gevolg. Het gebruik van een ontlastingshoek, luchtblaassystemen en grotere afmetingen van de afvalafvoerkanalen dragen bij aan de oplossing van dit probleem.
9.6. Instabiele dimensie
Dit probleem ontstaat door slijtage van de matrijzen, beweging van de geleidepennen en variaties in materiaaldikte. Om dit te voorkomen, zijn regelmatig onderhoud van de matrijzen en nauwkeurige kalibratie noodzakelijk.
9.7. Scheuren die ontstaan tijdens het tekenen
Dit probleem kan worden opgelost door de straal tijdens het tekenen te optimaliseren en nieuwe tekenstappen toe te voegen.
9.8. Springende snippers
Het vacuümeffect en het lichte gewicht zorgen ervoor dat onderdelen kunnen verspringen. Om dit probleem te verhelpen, moet u hulpmiddelen voor het vastzetten van de onderdelen en luchtblaasapparaten toevoegen.
Hoofdstuk 10: Soorten metaalstempelmatrijzen
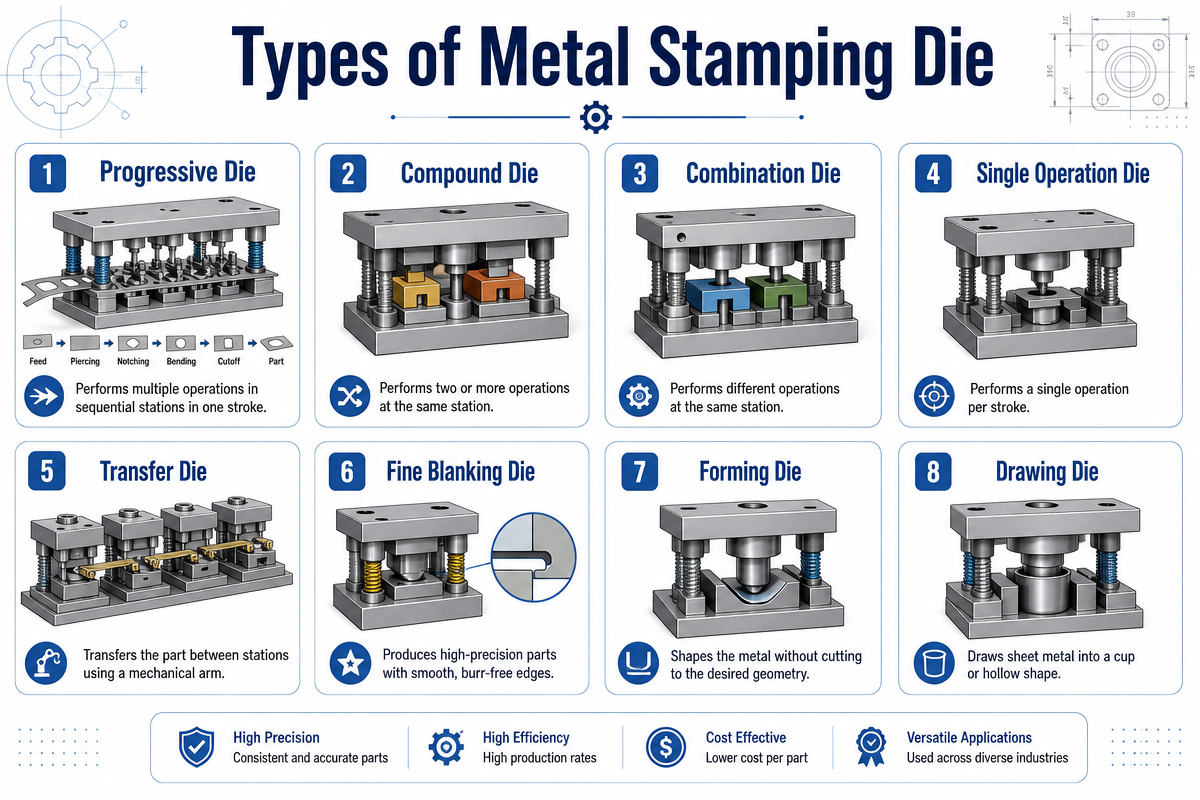
Metaalstempelmatrijzen worden gecategoriseerd op basis van hun structuur, productieproces en toepassing. Verschillende matrijzen hebben verschillende capaciteiten voor het verwerken van verschillende soorten producten met uiteenlopende productie-eisen. De keuze van de juiste metaalstempelmatrijzen kan de efficiëntie, kwaliteit en kostenbeheersing van de productie aanzienlijk verbeteren.
10.1 Transfermatrijzen (matrijzen voor één station)
De transportmatrijzen voeren op elk station afzonderlijk bewerkingen uit; werkstukken worden tijdens de productie handmatig of door een automatisch systeem van het ene station naar het volgende verplaatst.
Voordelen
Vereenvoudigd ontwerp
Gemakkelijk in onderhoud en aanpassingen
Geschikt voor de productie van grotere onderdelen.
Nadelen
Verminderde efficiëntie
Verhoogde arbeidskosten
Minder consistent dan progressieve stempels
Transfermatrijzen worden onder andere gebruikt voor carrosseriedelen, grote beugels en andere zware onderdelen.
10.2 Samengestelde matrijzen
Dit type matrijs voert meer dan één proces uit in één persbewerking, zoals ponsen en stansen.
Voordelen
Verbeterde maatnauwkeurigheid
Verhoogde consistentie
Sneller dan éénstapsdood
Nadelen
Toegenomen complexiteit bij het ontwerpen
Verhoogde productie- en onderhoudskosten
Het wordt veelvuldig toegepast bij de productie van precisie-elektronica, ringen en andere dunne metalen.
10.3 Progressieve stempels
Het is een wijdverbreid gebruik van stempelmatrijzen in moderne industriële productieprocessen, waarbij rollen automatisch tussen stations worden aangevoerd die verschillende processen uitvoeren.
Voordelen
Zeer hoge productiviteit
Sterk verbeterde geautomatiseerde processen
Hoge consistentie in productkwaliteit
Verlaagt arbeidskosten
Nadelen
Dure productiegereedschappen
Verhoogde complexiteit
Progressieve stempels kunnen onder andere gebruikt worden voor connectoren, aansluitingen, onderdelen voor huishoudelijke apparaten en precisieonderdelen van metaal.
Verschillende soorten metaalstempels bieden elk hun eigen voordelen, afhankelijk van de beoogde toepassing.
Hoofdstuk 12: Waarom metaalstempelmatrijzen onderhoud nodig hebben
Metaalstempels zijn precisie-instrumenten voor snelle productieprocessen. Omdat ze in continue processen worden gebruikt, kunnen stempels worden blootgesteld aan zware belastingen, trillingen, hitte, wrijving en stoten.
Als er geen passende maatregelen worden genomen, beginnen zelfs matrijzen van topkwaliteit slijtage en beschadiging te vertonen.
Regelmatig onderhoud van metaalstempelmatrijzen is essentieel voor een optimale productkwaliteit, een langere levensduur van de matrijzen, minimale stilstand en een algehele verbetering van de productieprocessen.
Voor bedrijven die auto-onderdelen, elektronische apparaten, huishoudelijke apparaten, medische producten en industriële artikelen produceren, speelt het onderhoud van metaalstempels een cruciale rol bij het realiseren van een efficiënte en economisch haalbare productie.
12.1. Verlenging van de levensduur van de matrijs
Een van de belangrijkste voordelen van het onderhoud van metaalstempelmatrijzen is het verlengen van de levensduur van de matrijs.
Tijdens het werkproces doen zich de volgende problemen voor:
Slijtage van de ponsen
Het afstompen van snijvlakken
Gebrek aan precieze geleidingsmechanismen
Verslechtering van de bronnen
Zonder tijdige inspectie en onderhoud worden deze negatieve effecten duidelijker.
Effectief onderhoud helpt bij:
✅ Vermijd overmatige slijtage
✅ Stop met boksen
✅ Voorkom afbrokkeling
✅ Zorg voor nauwkeurige sneden
✅ Verleng de levensduur van de dassen
Bij goed onderhoud gaat een progressieve matrijs miljoenen slagen langer mee dan een matrijs die verwaarloosd is.
12.2. Zorg voor een hoge productkwaliteit
De productkwaliteit is direct afhankelijk van de matrijzen.
Het verwaarlozen van sterfgevallen kan leiden tot:
Te hoge braamhoogte
Slechte maatnauwkeurigheid
Krassen op oppervlakken
Vervorming van onderdelen
Scheuren als gevolg van de vorming
Met goed onderhoud garanderen de matrijzen het volgende:
✅ Uniforme goedkeuring
✅ Scherpe snijranden
✅ Nauwkeurige begeleiding
✅ Betrouwbare vorming
De volgende kwaliteitsverbeteringen kunnen worden bereikt:
✅ Verbeterde precisie
✅ Glad oppervlak
✅ Laag defectpercentage
✅ Constante productkwaliteit in elke batch
Voor precisietechniek, zoals in de elektronica- en automobielindustrie, is constante nauwkeurigheid essentieel.
12.3. Minimaliseer stilstandtijd in de productielijn
Het niet gebruiken van een chip leidt tot storingen en machineuitval.
Redenen voor onverwachte matrijsuitval zijn onder andere:
Ponsbreuk
Schroot vastgelopen
breuk van de geleidepen
Losraken van bevestigingsmiddelen
Verlies van veerelasticiteit
Spoedonderhoud vergt extra tijd en geld.
Door proactieve inspectie van metalen stempelmatrijzen worden storingen voorkomen.
De voordelen van onderhoud zijn onder andere:
✅ Minder machineuitval
✅ Minimale reparatiekosten
✅ Snellere restauratie
✅ Verhoogde machineproductiviteit
Zelfs korte periodes van machineuitval in grootschalige productie kunnen leiden tot verliezen voor een fabrikant.
12.4. Productiekosten verlagen
Doordat fabrikanten zich uitsluitend richten op de productiesnelheid, zien ze vaak potentiële kostenbesparingen op het gebied van onderhoud over het hoofd.
Slecht onderhoud leidt tot:
✅ Te hoog afvalpercentage
✅ Regelmatige vervanging van onderdelen
✅ Arbeidskosten
✅ Afwijzing van onderdelen
✅ Machinestoringen
Regelmatig onderhoud zorgt ervoor dat u op de lange termijn bespaart op de bedrijfskosten.
12.5. Verhoog de veiligheid van het werkproces
Metaalstempelen is een proces waarbij met grote krachten gewerkt wordt, wat tot gevaarlijke situaties kan leiden.
De risico's van het gebruik van defecte matrijzen zijn onder andere:
Uitwerpen van brekende stoten
Overbelasting met als gevolg een blokkeringsproces.
Het losraken van onderdelen van een matrijs
Onverwachte scheuren
Door tijdige inspecties kunt u letsel als gevolg van deze gebreken voorkomen.
Onderhoud ten behoeve van de veiligheid omvat:
✅ Controleren of de bevestigingsmiddelen goed vastzitten
✅ Inspectiehandleidingen
✅ Monitoring van vermoeiing van veren
✅ Zorgen voor een correcte uitlijning
✅ Afval verwijderen van matrijzen
✅ Veilig matrijssysteem garandeert veiligheid voor zowel mens als machine.
12.6. Zorg voor constante prestaties bij hoge snelheden
Moderne progressieve stempels maken stempelen mogelijk met ongelooflijk hoge snelheden.
Om optimaal te kunnen stempelen met hoge snelheid, is het volgende vereist:
Nauwkeurige uitlijning
Nauwkeurige voeding
Gladde stripping
Betrouwbare verwijdering van schroot
Elk teken van slijtage heeft een negatieve invloed op de procesefficiëntie.
Onderhoud van de matrijs helpt bij:
✅ Verhoog de nauwkeurigheid van de invoer
✅ Vergemakkelijkt het strippen
✅ Trillingen elimineren
✅ Houd een constante snelheid aan
Onderhoud zorgt voor een ononderbroken en foutloze werking van een productielijn.
Hoofdstuk 13: Toekomstige ontwikkelingstrends van metaalstempelmatrijzen
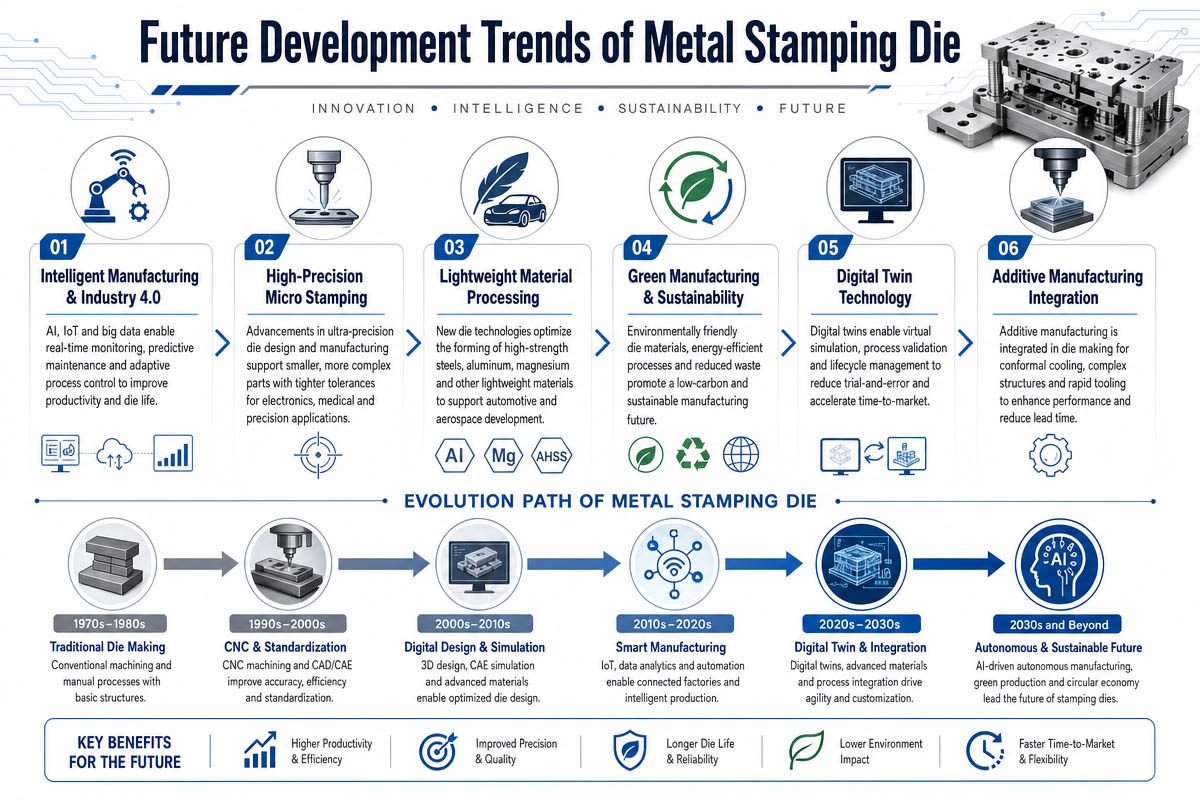
In het huidige tijdperk van technologische ontwikkeling zullen toekomstige metaalstempelmatrijzen aanzienlijk worden beïnvloed door opkomende automatiseringstechnologieën, kunstmatige intelligentiesystemen, uiterst nauwkeurige productie en duurzame productieprocessen. Moderne industrieën zoals elektrische voertuigen, consumentenelektronica, medische apparatuur en industriële automatisering stellen steeds hogere eisen aan snelheid en precisie in de productie.
Moderne stempelmatrijzen zullen naar verwachting gebruikmaken van Internet of Things-technologie en slimme productieprocessen. Slimme stempelmatrijzen zijn uitgerust met sensoren en andere geavanceerde technologie die temperatuur, trillingen en productieparameters monitoren. Hierdoor maakt slimme productie een efficiënte voorspelling en preventie van machinestoringen en stilstand mogelijk.
Het gebruik van volledig geautomatiseerde productielijnprocessen zal steeds populairder worden. Snelle progressieve matrijzen worden steeds gebruikelijker vanwege de vraag naar hogere efficiëntie en lagere arbeidskosten. Fabrikanten installeren daarom robots voor materiaaltoevoer en -inspectie, en servopersen voor een verbeterde efficiëntie en trillingsarme productie.
Moderne stempels en hun oppervlakken zijn ook ontwikkeld om de omstandigheden van het stempelproces te weerstaan. Moderne stempels worden vervaardigd uit materialen zoals DC53, poedermetallurgisch staal en wolfraamcarbide, wat zorgt voor een hoge slijtvastheid. Daarnaast hebben oppervlaktecoatings zoals DLC, TiCN en AlCrN de wrijving en vreten tijdens het stempelen van roestvrij staal en aluminium verminderd.
In de toekomst zullen milieubescherming en energiebesparende maatregelen prioriteit krijgen. Groene productiepraktijken omvatten energiezuinige stempelapparatuur, geoptimaliseerd materiaalgebruik en recyclebare productiesystemen.
Simulatieprogramma's kunnen ook helpen bij het ontwerpen van nieuwe matrijzen en gereedschappen, waardoor ontwikkelingskosten worden bespaard en de productietijd wordt verkort.
Al met al zullen toekomstige metaalstempels intelligenter, volledig automatisch, energiezuiniger en nauwkeuriger zijn.
Hoofdstuk 1 3: Conclusie
Metaalstempelmatrijzen combineren:
Precisietechniek
Materiële wetenschap
Warmtebehandelingstechnologie
Mechanisch ontwerp
Geautomatiseerde productie
Om de efficiëntie van het stempelproces en de productkwaliteit te verbeteren, dienen fabrikanten het volgende te doen:
✅ Selecteer geschikte matrijsmaterialen
✅ Optimaliseer het matrijsontwerp
✅ Voer regelmatig onderhoud uit
✅ Versterk het veiligheidsbeheer in de productie
Een grondig begrip van metaalstempelmatrijzen, gereedschapsconstructies, materialen en probleemoplossingsmethoden helpt fabrikanten hun concurrentievermogen te verbeteren, kosten te verlagen en een stabiele productie op grote schaal te realiseren.
Maak elke stempelmatrijs sterker, veiliger en efficiënter.
Hoofdstuk 14: Veelgestelde vragen (FAQ)
Veelgestelde vraag 1: Hoe lang gaat een metalen stempelmatrijs mee?
Het leven hangt af van:
Materiaal type
Productiesnelheid
Onderhoudskwaliteit
Matrijsmateriaal
Bij goed onderhoud kunnen hoogwaardige DC53- of hardmetalen matrijzen miljoenen slagen meegaan.
Veelgestelde vraag 2: Wat is het verschil tussen progressieve stempels en transferstempels?
| Item | Progressive Die | Overdrachtsmatrijs |
| Productie Snelheid | Zeer hoog | Gemiddeld |
| Automatisering | Volledig geautomatiseerd | Halfautomatisch |
| beste voor | Kleine precisieonderdelen | Grote, complexe onderdelen |
Veelgestelde vraag 3: Hoe selecteer ik de juiste matrijsspeling?
Aanbevolen speling per zijde:
SPCC: 5–8% van de dikte
Roestvrij staal: 8–12%
Aluminium: 4–6%
Hoogwaardig staal: 10–15%
Veelgestelde vraag 4: Waarom treedt vreten op bij het stempelen van roestvrij staal?
Hoofdoorzaken:
Hoge wrijving
Slechte smering
Ruwe matrijsoppervlakken
Oplossingen:
DLC/TiCN-coatings
Betere smering
Gepolijste oppervlakken
Veelgestelde vraag 5: Hoe vaak moeten stempels worden onderhouden?
Aanbevolen onderhoudsschema:
| Frequentie | Onderhoudstaak: |
| Elke dienst | Reinigen en inspecteren |
| Wekelijks | Smeer geleidingssystemen |
| Monthly | Meet kritische dimensies |
| Elke 100,000 slagen | Slijp de snijkanten opnieuw. |
Veelgestelde vraag 6: Wat is het beste matrijsmateriaal voor het stempelen van roestvrij staal?
Aanbevolen opties:
| Materiaal | Beste toepassing |
| DC53 | Hogesnelheidsstansen van roestvrij staal |
| SKD11 | Algemene precisiestempeling |
| Wolfraamcarbide | Ultra-hoge volumeproductie |
Veelgestelde vraag 7: Hoe kunnen bramen bij metaalstempelen worden verminderd?
Praktische tips:
Optimaliseer de speling
Slijp ponsen regelmatig.
Verbeter de uitlijning van de chip.
Gebruik precisie-inzetstukken.
Voeg indien nodig scheerstations toe.
Veelgestelde vraag 8: Wat is het verschil tussen SPCC en warmgewalst staal?
| Eigendom | SPCC Koudgewalst | Warmgewalst staal |
| Oppervlaktebehandeling | Smooth | Rough |
| precisie | Hoge | Lagere |
| Vormbaarheid | Uitstekend | Gemiddeld |
| Toepassingen | Precisie stempelen | Structurele onderdelen |
Vuistregel:
Gebruik SPCC voor precisie- en uiterlijke onderdelen, en warmgewalst staal voor constructieve toepassingen.