

Inleiding:
Producten van roestvrij staal, vervaardigd met behulp van stempeltechniek, zijn overal te vinden: van huishoudelijke apparaten in keukens tot monumentale architectonische elementen zoals stadsbeelden, gevels en interieurvoorwerpen. De grote verscheidenheid aan toepassingen van het materiaal wordt verklaard door de aantrekkelijkheid van roestvrij staal vanwege de esthetiek, de hoge corrosiebestendigheid en de langdurige operationele betrouwbaarheid. Helaas bestaan er nog steeds veel vooroordelen en misvattingen over dit type product. Een van de meest voorkomende is de zogenaamde "magneettest".
Nog niet zo lang geleden zag ik hoe een klant op een bouwmaterialenmarkt kookgerei testte op de aanwezigheid van magnetisme. De man hield vol: "Als een magneet eraan blijft plakken, dan is het slecht roestvrij staal; zo niet, dan is het roestvrij staal, wat betekent dat het goed staal is en dat roestvrij staal geen magnetisme kan bevatten." Dergelijke misverstanden ontstaan voornamelijk door een gebrek aan informatie, dus laten we eens wat aspecten van de productie van roestvrij staal toelichten.
Hoofdstuk 1. Verduidelijking van termen: Het verschil tussen ijzer, staal en roestvrij staal
Het verschil tussen ijzer en staal zit hem in de hoeveelheid koolstof die ze bevatten:
Staal mag niet meer dan 2% koolstof in zijn samenstelling bevatten.
In ijzer bedraagt de koolstofconcentratie meer dan 2%.
Hoofdstuk 2. Classificatie van roestvrijstalen stempeldelen: Waarom zijn sommige typen magnetisch?
Roestvast staal wordt hoofdzakelijk in drie typen ingedeeld op basis van de microstructuur. Hun magnetische eigenschappen verschillen door de legeringssamenstelling:
| Type | Belangrijkste legeringselementen | magnetisch | Sleuteleigenschappen |
| Austenitisch | Chroom + Nikkel | ❌ Niet-magnetisch | Aantrekkelijk uiterlijk, goede algehele prestaties. |
| Ferritisch | Chroom + weinig/geen nikkel | ✅ Magnetisch | Kosteneffectief, goede warmtegeleiding |
| martensitische | Chroom + ijzer + koolstof | ✅ Magnetisch | Hoge hardheid, kan warmtebehandeld worden |
Er bestaan tegenwoordig meer dan 100 soorten roestvrij staal. Afgezien van austenitisch roestvrij staal zijn zowel ferritisch als martensitisch roestvrij staal magnetisch. De bewering dat "niet-magnetisch gelijk staat aan goed roestvrij staal" is daarom volkomen onjuist.
Hoofdstuk 3. Let op: laat u niet misleiden door 'niet-magnetisch'.
Dit metaal is sterk, flexibel en zeer resistent, waardoor staal het meest gebruikte materiaal is in alledaagse producten. Roestvast staal is een type staal dat zich kenmerkt door een hoge corrosiebestendigheid dankzij de toevoeging van chroom. Staal wordt "roestvast" genoemd wanneer het chroomgehalte 10.5% of hoger is.
Magnetisme speelt geen enkele rol bij het beoordelen van de kwaliteit. Het komt allemaal neer op de legeringssamenstelling en de structuur van het metaal op microscopisch niveau. In de metallurgie is de term 'roestvrij ijzer' niet relevant. Laat u niet misleiden door 'niet-magnetisch'.
Waarom is er een voorkeur voor niet-magnetisch roestvrij staal? Een andere veelvoorkomende misvatting is dat "roestvrij staal zonder magnetisme meer nikkel bevat en daarom beter is". Dit komt doordat nikkel een relatief zeldzaam en duur element is, en austenitisch roestvrij staal met een hoog nikkelgehalte behoorlijk prijzig is. De afwezigheid van magnetisme betekent echter niet per se dat het goede eigenschappen heeft.
Sommige soorten niet-magnetisch roestvrij staal worden geproduceerd met een formule die gebaseerd is op het mangaangehalte en een verlaagd nikkelgehalte (of zelfs de afwezigheid van nikkel). Dergelijke soorten zijn duizenden RMB goedkoper dan soorten met een hoog nikkelgehalte. Oneerlijke leveranciers profiteren van het idee dat niet-magnetisch roestvrij staal van hoge kwaliteit is en verkopen goedkoop niet-magnetisch staal als duurder roestvrij staal met een hoog nikkelgehalte. Wees daarom altijd alert tijdens het winkelen.
Hoofdstuk 4. De juiste roestvrijstaalsoort kiezen voor uw toepassing
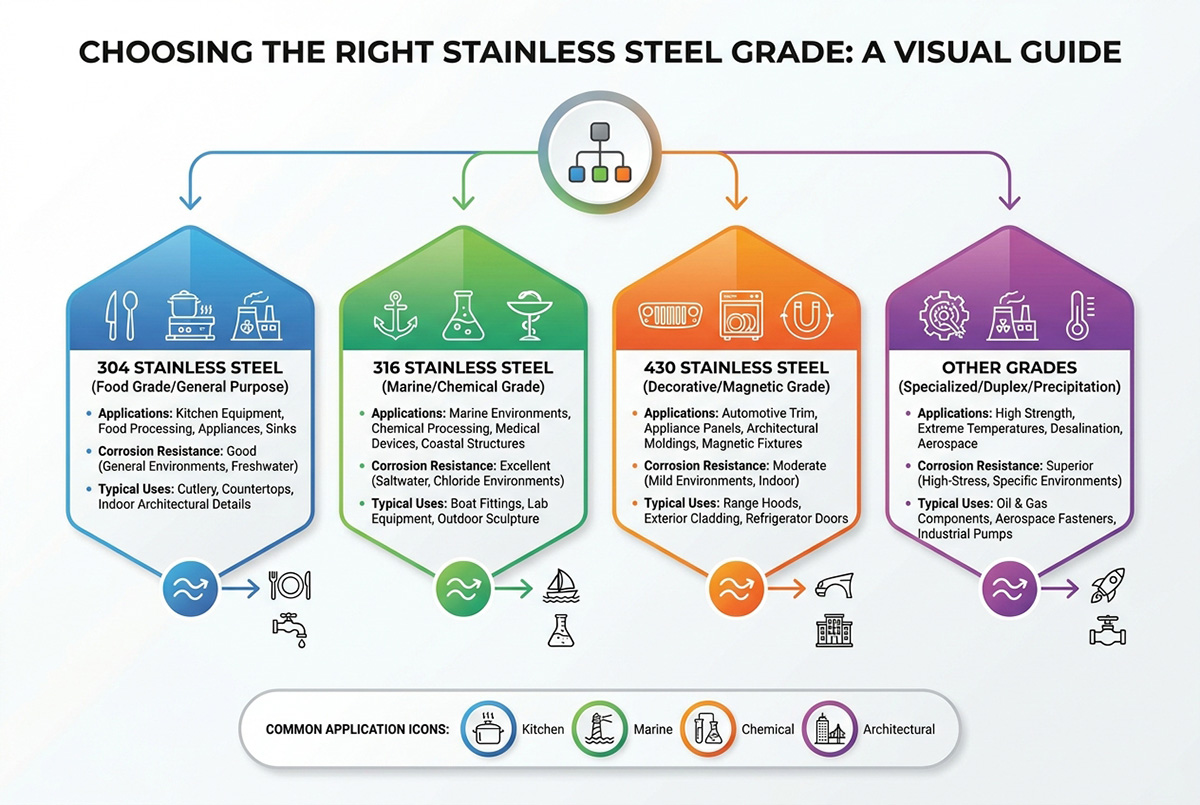
Er bestaan verschillende soorten roestvrijstalen stempeldelen met specifieke eigenschappen die hun toepassingsgebied bepalen. De juiste materiaalkeuze, afgestemd op de toepassingseisen, is essentieel voor het bereiken van de hoogste kwaliteit en prestaties.
Austenitisch roestvrij staal is esthetisch aantrekkelijk, glanzend en niet-magnetisch, waardoor het ideaal is voor decoratieve doeleinden zoals sculpturen en objecten voor tuin- en landschapsarchitectuur. Het nadeel van deze soort is dat het warmte slecht geleidt, waardoor het niet geschikt is voor kookgerei, aangezien het opwarmen ervan extra inspanning vereist.
Ferritisch roestvast staal is zeer corrosiebestendig en heeft een thermische geleidbaarheid die bijna 50% hoger ligt dan die van austenitische soorten. Daardoor is het perfect geschikt voor de productie van koekenpannen, rijstkokers, wasmachinetrommels, boilers en keukenspoelbakken.
Extreem duurzaam martensitisch roestvrij staal maakt het mogelijk de hardheid te veranderen door middel van warmtebehandeling. Het is de beste keuze voor messen en lemmeten. Vaak wordt gezegd dat "roestvrijstalen messen niet scherp zijn", omdat warmtebehandeling de hardheid van austenitisch roestvrij staal niet kan verhogen. De stempeleigenschappen van roestvrij staal
Is gestempeld roestvrij staal kwetsbaar en vatbaar voor buigen?
De stanseigenschappen van roestvrij staal zijn sterk afhankelijk van de kwaliteit en de voorbehandeling. Zeer kneedbaar austenitisch staal (bijvoorbeeld kwaliteit 304) buigt zelfs tijdens het koudvervormingsproces. Daarentegen hebben broze martensitische staalsoorten zoals 420 de neiging te breken onder druk. De hardheid van staal kan variëren afhankelijk van de voorbehandeling of koudvervorming en heeft een aanzienlijke invloed op het stansen.
Hoofdstuk 5. Tips voor materiaalselectie bij het stempelen van roestvrij staal
Verschillende praktische factoren bepalen of het materiaal goed zal presteren tijdens het stempelen en aan de eisen van het eindgebruik zal voldoen:
| Factor | Overwegingen |
| Dikte | Roestvrijstalen platen hebben over het algemeen een dikte van 0.1 mm tot 6 mm. Dunne platen zijn geschikt voor lichte of gedetailleerde onderdelen; middeldikke en dikke platen bieden de nodige sterkte voor structurele of dragende onderdelen. |
| Tolerantie | Koudgewalste platen bieden doorgaans nauwere toleranties van ±0.02–0.05 mm. Toepassingen met strikte maateisen vereisen mogelijk een nog hogere precisie. |
| Oppervlaktebehandeling | Opties zoals afwerkingen 2B, BA of nr. 3 beïnvloeden het uiterlijk en de noodzaak voor verdere oppervlaktebehandelingen. |
| Mechanische eigenschappen | De vloeigrens, treksterkte en rekbaarheid beïnvloeden het matrijsontwerp, de perskracht en de algehele procesinstellingen. |
Door deze factoren tegen elkaar af te wegen, kunnen fabrikanten materialen selecteren die een evenwicht bieden tussen vervormbaarheid, sterkte en de prestaties van het eindproduct.
Hoofdstuk 6. Gangbare soorten roestvrijstalen stempelen
| Rang | Kenmerken |
| 301 roestvrij staal | Matig hoge treksterkte en corrosiebestendigheid. Verkrijgbaar in hard, halfhard en volhardend. |
| 304 roestvrij staal | Het werkpaard van de 300 SS-serie. Matige treksterkte, corrosiebestendigheid, het meest gebruikt in roestvrij staal van voedselkwaliteit en voor het persen van schijven. |
| 316 & 316L roestvrij staal | Een aangepaste versie van de standaard 300 SS-serie. Door de toevoeging van molybdeen worden de sterkte en corrosiebestendigheid verbeterd. Geschikt voor farmaceutische toepassingen, voedselverwerking en maritieme omgevingen. |
| 321 en 347 roestvrij staal | Variaties op de basissamenstelling van 18-8. Gestabiliseerd door toevoeging van een legering ter verbetering van de lasbaarheid en hogetemperatuurbestendigheid. |
| 17-7PH roestvrij staal | Warmtebehandelbaar roestvrij staal met de vormeigenschappen van 304. Kan na koudvervorming worden gehard tot een treksterkte van 200,000 psi. |
Hoofdstuk 7. Stempelbaarheid van roestvrij staal
Zal een roestvrijstalen stempel breken of buigen?
De eigenschappen van roestvrij staal zijn afhankelijk van de soort en de warmtebehandeling/koudvervorming van het materiaal. De austenitische soorten (304) buigen en breken niet gemakkelijk bij koudvervorming. De martensitische soorten (420) daarentegen zijn minder buigzaam en hebben de neiging te breken.
Verschillen tussen diverse kwaliteiten voor stempelen
Een austenitische variant met een laag koolstofgehalte maakt het metaal rekbaar, waardoor het gebruikt kan worden bij dieptrekken voor de productie van spoelbakken en frituurpannen. Martensitische varianten van roestvrij staal zijn daarentegen harder en minder buigzaam. Daarom worden ze vaker gebruikt voor het maken van snijgereedschap en andere scherpe voorwerpen.
Kenmerken en voordelen van het stempelen van roestvrij staal
Vuur- en hittebestendigheid: het hoge gehalte aan chroom en nikkel zorgt ervoor dat roestvrij staal hittebestendig is.
Esthetisch uiterlijk: consumenten geven de voorkeur aan het uiterlijk van een roestvrijstalen spoelbak en kunnen deze polijsten met elektrolytisch polijsten.
Lange levensduur: roestvrijstalen onderdelen behouden hun kwaliteit en esthetische waarde jarenlang, ondanks de relatief hogere aanschafprijs.
Hygiënische eigenschappen: roestvrij staal geniet het vertrouwen van de farmaceutische industrie en de voedingsmiddelenindustrie, omdat onderdelen ervan snel en probleemloos kunnen worden gereinigd. Sommige roestvrijstalen legeringen kunnen als veilig voor contact met voedsel worden beschouwd.
Duurzaamheid: volgens veel experts kan roestvrij staal worden beschouwd als een van de meest duurzame legeringen die er zijn.
Belangrijke eigenschappen bij het werken met roestvrijstalen stempels
Houd bij het stempelen van roestvrij staal rekening met de eigenschappen ervan:
Hoge vloeigrens, hardheid en koudvervorming → het materiaal is zeer gevoelig voor breuk.
Lage thermische geleidbaarheid in vergelijking met koolstofstaal → meer kracht nodig om het materiaal te vervormen, te snijden en te stansen.
Hoge plastische vervormingskracht tijdens het tekenen → rimpels en scheuren van dun materiaal tijdens het tekenen
Neiging tot vreten en krassen op het oppervlak tijdens het tekenen → vereist adequate smering
Hoge hardheid en uitstekende corrosiebestendigheid → goede materialen voor constructie-, cosmetische en buitenonderdelen
Hoofdstuk 8. Waarom roestvrij staal uitstekend geschikt is voor stempelen
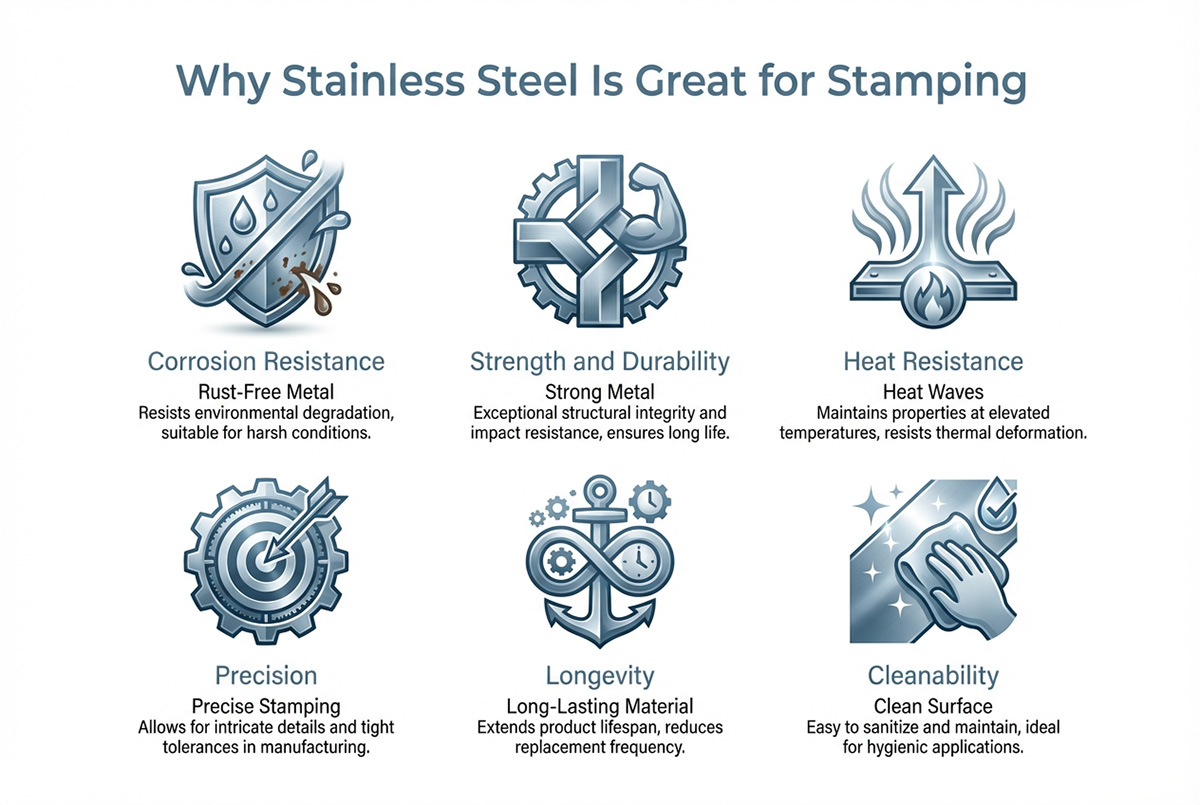
Er zijn een aantal redenen waarom mensen de voorkeur geven aan het stempelen van roestvrijstalen onderdelen:
Corrosiebestendigheid: dankzij de hoge concentraties chroom en nikkel is roestvrij staal bestand tegen blootstelling aan vochtigheid, chemicaliën en condensatie, en zal het niet van buitenaf corroderen.
Sterkte en taaiheid: roestvrij staal biedt uitstekende sterkte- en taaiheidseigenschappen, waardoor sterke en veerkrachtige onderdelen kunnen worden vervaardigd die in verschillende vormen kunnen worden gebogen en getrokken.
Mogelijkheden voor oppervlakteafwerking: het materiaal maakt het mogelijk om verschillende afwerkingen toe te passen op gestempelde onderdelen.
Het bewerken van roestvrij staal is echter complexer dan het bewerken van koolstofstaal vanwege de hogere hardheid, de neiging tot koudvervorming en de lagere warmtegeleiding. Om deze problemen aan te pakken, heeft de stempelindustrie een enorme ontwikkeling doorgemaakt. Toleranties werden nauwkeuriger, de efficiëntie werd verhoogd door progressieve matrijzen met tot wel 200 slagen per minuut, en er werden slimme productiesystemen geïmplementeerd.
Hoofdstuk 9. Stempelproces voor roestvrij staal
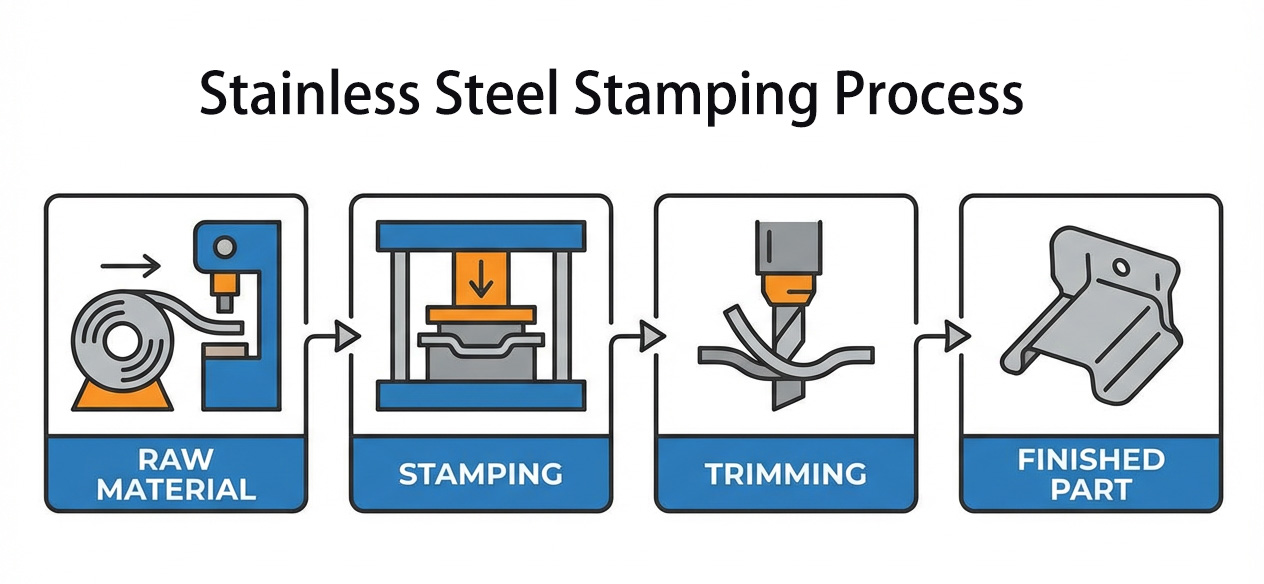
9.1 Apparatuurselectie
Succesvol roestvrijstalen stempelen begint met de keuze van de juiste apparatuur:
| Apparatuur Type | Geschikt proces | Aanbevolen tonnage |
| mechanische pers | Snel stansen, ondiep trekken | 25-200T |
| Hydraulische pers | Dieptrekken, precisievormen | 100-1000T |
| Servo-pers | Hoge precisie, energiebesparend | 30-300T |
9.2 Algemene stappen
Het stempelproces van roestvrij staal vereist verschillende stappen om de gewenste vorm en kwaliteit te bereiken:
Stansen: Het snijden van de roestvrijstalen platen in de gewenste afmetingen met behulp van mechanische scharen en lasers.
Ponsen: Gaten maken of stukken van elkaar scheiden. Het is belangrijk om de stempels nauwkeurig uit te lijnen en de nodige druk uit te oefenen om strakke randen zonder bramen te verkrijgen.
Buigen: Het buigen van metalen onderdelen in de gewenste hoek met behulp van kantbanken en vormmatrijzen. Het is belangrijk de machines zo in te stellen dat terugvering wordt voorkomen.
Dieptrekken: Het vormen van dieptrekwerkstukken zoals spoelbakken en containers door middel van metaalvorming in matrijsvormen. Het is belangrijk dat het materiaal en de procesparameters correct worden gekozen.
Afwerking: Het corrigeren van de stukken na het buigen om de terugvering te compenseren.
Oppervlakteafwerking: Er zijn diverse polijst- en coatingopties beschikbaar.
Hoofdstuk 10. Kwaliteitsbeoordeling en oppervlaktebehandelingen
Soorten oppervlaktebehandelingen
Methoden voor oppervlakteafwerking
Mechanisch: vibratiepolijsten, zandstralen, borstelen, spiegelpolijsten
Chemische processen: passivering, elektropolijsten, kleuren, PVD-coating
Speciale antibacteriële, vingerafdrukbestendige, zelfreinigende en lasergeëtste texturen.
Kwaliteitscontrole
Dimensionale meetinstrumenten: schuifmaat, CMM-scanner, optische scanner
Methoden voor visuele inspectie: visuele inspectie, ruwheidsmeting, SEM en 3D-witlichtinterferometrie.
De prestatietests omvatten: zoutsproeitest, hardheidstest, metallografie en trek-/buigtest.
Hoofdstuk 11. Mogelijke problemen bij het stempelen van roestvrij staal en manieren om ze op te lossen.
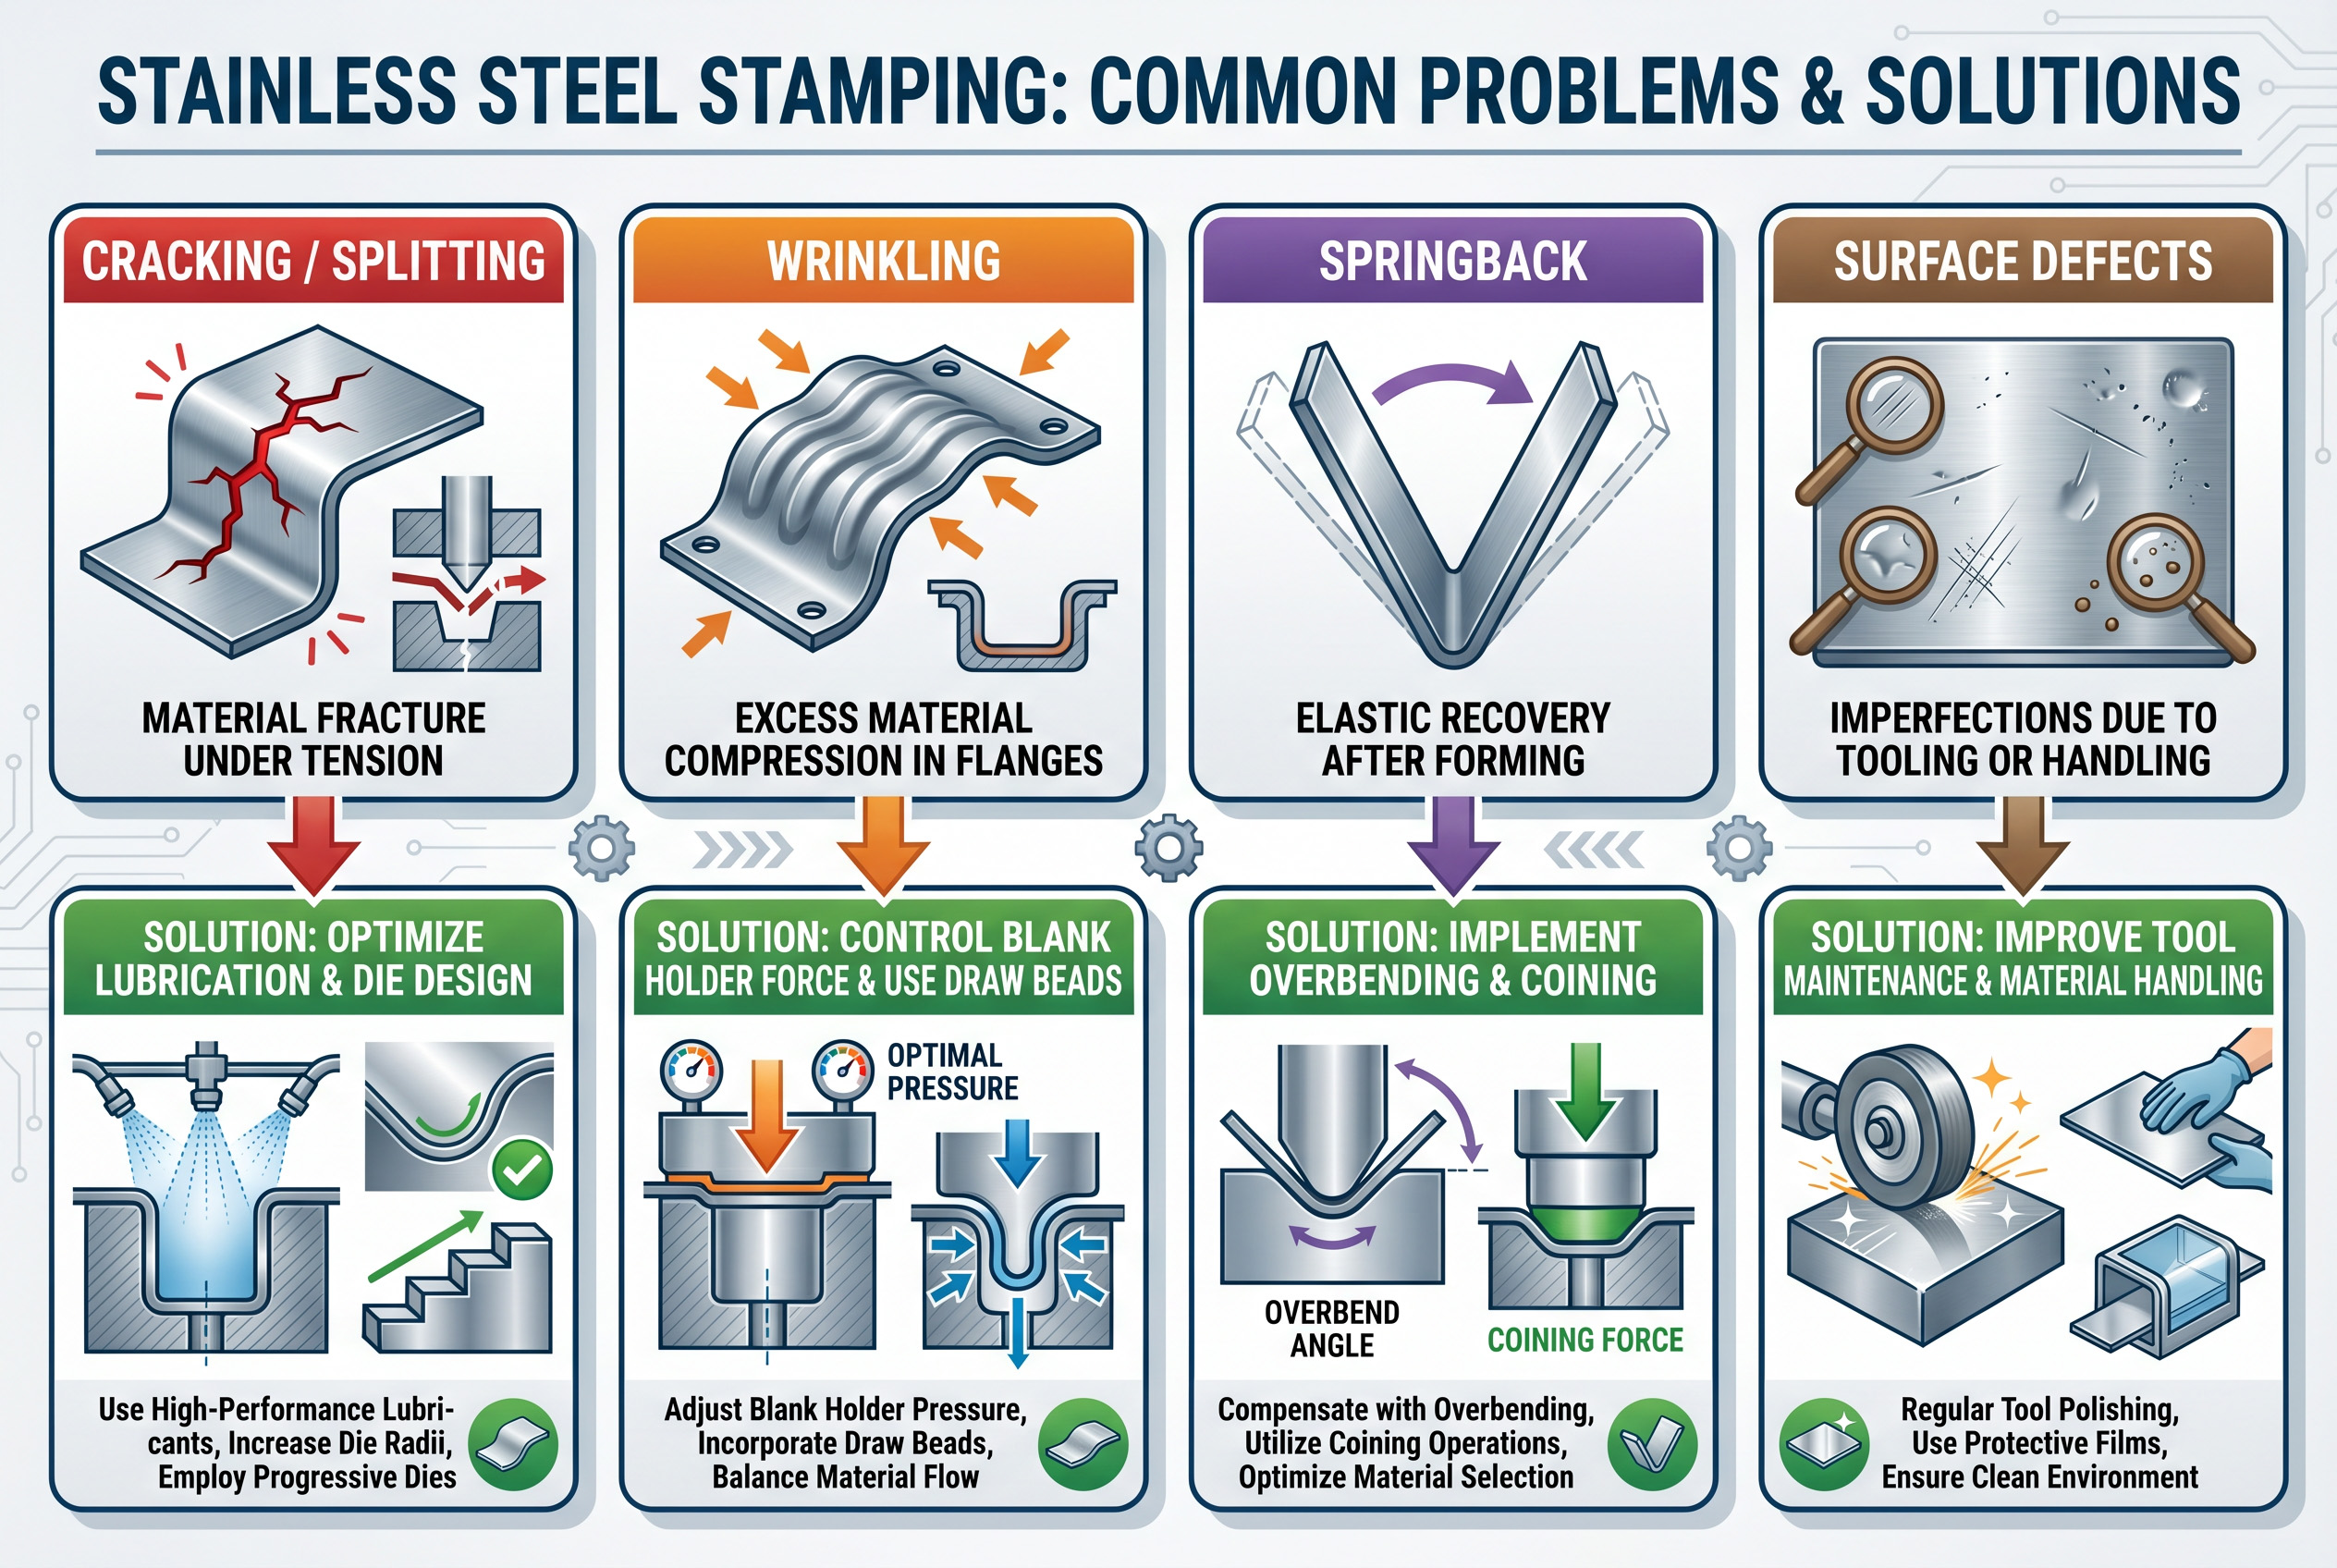
11.1 Oppervlakkige krassen
Oorzaak van het defect: Beweging van het werkstukoppervlak en het vormoppervlak ten opzichte van elkaar onder druk, met als gevolg de vorming van een oververhitte laag door plastische vervorming.
Oplossing: voldoende smeermiddel aanbrengen, het matrijsoppervlak in optimale conditie houden en de perssnelheid controleren.
11.2 Breken en scheuren
Oorzaak:
Hoge koudhardingsindex van austenitisch roestvast staal veroorzaakt martensitische transformatie.
Inhomogeniteit van de plaatstructuur
Onvoldoende ruimte voor de matrijs of onjuiste centrering.
Verhoogde ponstemperatuur als gevolg van langdurig stempelen.
Niet-gelijkmatige belastingen veroorzaakt door knabbelen, hoeken ponsen of snijden.
Oplossing:
Optimalisatie van het gloeiproces van de platen
Het bereiken van meer homogene oriëntaties van de vlakke spanningen binnen de korrels.
Het wijzigen van de drukverdeling tijdens het debuggen van de chip.
Het afstellen van de matrijsspeling en -uitlijning.
11.3 Probleem met strippen (metaaloverdracht)
Oorzaak:
Versleten snijkant
Te veel schimmeltolerantie
Onvoldoende goedkeuring
Gebruik van ongeschikte stempelolie waardoor het metaal verdikt.
Oplossing: Houd de snijkant in goede conditie, optimaliseer de speling en gebruik speciale stempeloliën.
11.4 Deformatie als gevolg van terugvering
Oorzaak: Alle materialen vertonen terugvering na het uitrekken, maar de hoge hardheid van roestvrij staal veroorzaakt een aanzienlijke terugvering.
Oplossing: Het terugveren van de veer in het ontwerpproces voorspellen en maatregelen nemen om dit tegen te gaan.
11.5 Problemen tijdens warmtebehandeling
Oorzaak: Talrijke onderdelen die door middel van stempelen en trekken zijn vervaardigd, vereisen een verdere warmtebehandeling. Het verwarmen van de onderdelen kan vervorming veroorzaken.
Oplossing: Rekening houden met de verwachte vervorming van de onderdelen.
11.6 Materiaal selecteren voor stempels en matrijzen
Oorzaak: De hoge hardheid van roestvrij staal leidt tot ernstige slijtage van stempels en matrijzen.
Oplossing: Gebruik stempels met de juiste hardheid die overeenkomt met de roestvrijstaalkwaliteit.
11.7 Problemen met stempelolie
Oorzaak: Een onjuist gekozen stempelolie kan leiden tot verharding van het staal, vervormingen, braamvorming of scheuren.
Oplossing: Gebruik teken- en stempeloliën die zwavel en gechloreerde bestanddelen bevatten. Kies voor oliën met een lage viscositeit om het reinigen te vergemakkelijken.
Hoofdstuk 12. Conclusie
Dankzij technologische vooruitgang is het stempelen van roestvrij staal geëvolueerd van eenvoudige vormbewerkingen naar geavanceerde processen die worden uitgevoerd met behulp van geautomatiseerde systemen met sensoren. Deze processen zullen zich blijven ontwikkelen en efficiënter worden om te voldoen aan de groeiende vraag naar hogere prestaties en betrouwbaarheid van de geproduceerde onderdelen.
De taak beperkt zich echter niet alleen tot het kunnen stempelen van het gewenste onderdeel, maar omvat ook het produceren van hoogwaardige en nauwkeurig vervaardigde onderdelen. Wanneer het gaat om de realisatie van uw productontwerp, is samenwerken met een ervaren fabrikant altijd een goede oplossing.
Hoofdstuk 13. Veelgestelde vragen (FAQ)
1. Roest roestvrij staal?
Ja, alleen onder specifieke omstandigheden. In tegenstelling tot gewoon staal is roestvrij staal bestand tegen roesten dankzij de aanwezigheid van chroom, dat een inactieve oxidecoating vormt. Bij overmatige blootstelling aan agressieve omgevingsfactoren, beschadiging van de beschermende oxidelaag of onjuist gebruik van inferieure materialen kan roestvrij staal wel corroderen.
2. Welke kwaliteit is beter geschikt voor stempelen: roestvrij staal 304 of 316?
Over het algemeen wordt 304 de voorkeur gegeven voor conventionele stempelbewerkingen. De legering is zeer buigzaam en betaalbaar, waardoor deze ideaal is voor de productie van een breed scala aan consumentengoederen en -apparatuur. Kwaliteit 316, verrijkt met molybdeen, biedt een grotere corrosiebestendigheid, maar is lastiger te stempelen. Daarom wordt deze kwaliteit aanbevolen voor maritieme, farmaceutische of voedingsmiddelenindustrieën, waar corrosiebestendigheid belangrijker is dan productie-efficiëntie.
3. Waarom zijn stempelmatrijzen van roestvrij staal gevoelig voor snelle slijtage?
Onvoldoende smering, te kleine spelingen, stempelen met hoge snelheid, onjuiste materiaalkeuze voor stempelmatrijzen met onvoldoende hardheid en nalatigheid met betrekking tot het onderhoud van de matrijzen (bijv. botte snijkanten) kunnen leiden tot snelle slijtage van stempelmatrijzen.
4. Hoe kan ik vreten (krassen) tijdens het stempelen van roestvrijstalen onderdelen voorkomen?
Om warmteontwikkeling te minimaliseren, kiest u voor hoogwaardige stempeloliën met extreme-drukadditieven, zorgt u voor voldoende speling, handhaaft u de juiste gladheid van de stempeloppervlakken, brengt u coatings aan en polijst u de stempeloppervlakken, en beheerst u de stempelsnelheid.
5 Waarom heeft mijn roestvrijstalen onderdeel bramen?
Braamvorming wordt veroorzaakt door te grote speling, botte snijkanten, slechte uitlijning of onvoldoende ondersteuning tijdens het snijden van materiaal. Zorg ervoor dat de matrijzen correct zijn uitgelijnd, dat er optimale speling is en dat de stempels en matrijzen regelmatig scherp worden gehouden.
6 Wat is het verschil tussen 301 en 304 roestvrij staal?
Staalsoort 301 heeft een verhoogde werkverhardingssnelheid en is verkrijgbaar in verschillende hardingsgraden (hard, halfhard, volhard). Hierdoor is het de voorkeurslegering voor de productie van veren en onderdelen met hoge treksterkte-eisen. Staalsoort 304 wordt daarentegen beschouwd als de beste keuze voor algemene stempelbewerkingen en toepassingen in de voedingsmiddelenindustrie. Dankzij de ductiliteit biedt deze legering een grotere vervormbaarheid en duurzaamheid tegen corrosie.
7. Is lassen mogelijk voor gestempelde roestvrijstalen onderdelen?
Het lassen van gestempelde roestvrijstalen onderdelen is mogelijk, maar vereist extra zorgvuldigheid. Zorg voor de compatibiliteit van het vulmetaal, optimaliseer de hoeveelheid warmte-inbreng om vervorming van het onderdeel te voorkomen en overweeg een nabewerking (gloeien) om restspanningen te verminderen. Het wordt aanbevolen om austenitische soorten (304, 316) te lassen in plaats van martensitische soorten.
8. Hoe kan ik terugvering in gebogen roestvrijstalen stempeldelen voorkomen?
Om terugvering te compenseren, kunt u een voorbuiging uitvoeren met een grotere buighoek, bodem- of muntbewerkingen toepassen, de houdtijd verlengen en matrijzen herontwerpen met terugveringscompensatiefuncties op basis van materiaaltestgegevens.
9. Kan stempelen roestvrijstalen onderdelen magnetiseren?
Ja, sommige soorten roestvrij staal worden tijdens koudvervormingsprocessen (buigen, stempelen, trekken) licht magnetisch. Dergelijke effecten zijn typisch voor austenitische soorten (304) die normaal gesproken niet magnetisch zijn. In dergelijke gevallen duidt magnetisme niet op een slechte kwaliteit.
10 Wat is de optimale dikte voor dieptrekken van roestvrijstalen stempeldelen?
Dunnere platen (0.5-1.5 mm) worden gebruikt voor de productie van producten met complexe vormen, zoals spoelbakken en kookgerei voor dagelijks gebruik. De rek van het materiaal speelt echter een cruciale rol bij dieptrekken. Daarom zijn austenitische staalsoorten (304) de voorkeurskwaliteit voor dieptrekken vanwege hun hoge rek.
11 Hoe kies ik het juiste smeermiddel voor het stempelen van roestvrij staal?
Houd rekening met de materiaalsoort (austenitisch versus martensitisch), de bewerking (trekken versus stansen), de complexiteit van de onderdelen en de eisen voor het reinigingsproces. Gechloreerde en gesulfureerde EP-oliën hebben de voorkeur bij hardtrekprocessen, terwijl lichte oliën de voorkeur hebben bij stansbewerkingen. Als reiniging na het stansen nodig is, gebruik dan smeermiddelen met een lage viscositeit of wateroplosbare smeermiddelen.
12. Wat veroorzaakt rimpelvorming bij diepgetrokken roestvrijstalen stempeldelen?
Onvoldoende druk op de plaathouder, een inefficiënt ontwerp van de trekranden, te grote spelingen of onvoldoende smering kunnen rimpelvorming veroorzaken tijdens dieptrekbewerkingen. Verhoog de druk op de plaathouder, optimaliseer de vorm van de trekranden en zorg voor een gelijkmatige materiaalstroom.
13 Wat is het verschil tussen passiveren en elektropolijsten?
Passivering is erop gericht om verontreinigingen van het oppervlak van roestvrijstalen onderdelen te verwijderen en de oxidecoating te verbeteren voor een superieure corrosiebestendigheid. Elektropolijsten verwijdert een dunne laag materiaal, waardoor een perfect glad, gepolijst en reflecterend oppervlak ontstaat met een verbeterde corrosiebestendigheid.
Is het mogelijk om roestvrijstalen onderdelen na het stempelen te harden door middel van warmtebehandeling?
Alleen martensitische en precipitatiehardende staalsoorten (17-7PH) kunnen door middel van warmtebehandeling worden gehard. Austenitische staalsoorten (304, 316) kunnen niet door verhitting worden gehard, maar worden gehard door koudvervorming.
14 Hoe kan ik scheuren in gestempelde roestvrijstalen onderdelen voorkomen?
Gebruik waar mogelijk gegloeid materiaal, smeer de onderdelen goed, optimaliseer de speling van de matrijzen, regel de stempelsnelheid om warmteontwikkeling te verminderen, pas grotere buigradii toe en overweeg meertrapsstempelbewerkingen voor de productie van complexe onderdelen.
Eigenschappen en voordelen van het stempelen van roestvrij staal
Roestvrij staal met een hoog chroom- en nikkelgehalte is zeer hittebestendig.
Uiterlijk: Roestvrij staal wordt door veel consumenten als esthetisch aantrekkelijk beschouwd, en elektropolijsten verbetert het uiterlijk nog verder.
Kostenefficiëntie: Hoewel roestvrij staal in eerste instantie duurder is, biedt het een lange levensduur en een fraai uiterlijk.
Hygiëne: De farmaceutische industrie en de voedingsmiddelenindustrie vertrouwen op roestvrij staal vanwege de hygiënische eigenschappen. Verschillende legeringen zijn goedgekeurd als materialen die geschikt zijn voor gebruik in de voedingsmiddelenindustrie.
Duurzaamheid: Deze legering behoort tot de meest milieuvriendelijke opties die op de markt verkrijgbaar zijn en is geschikt voor groene productieprocessen.
Belangrijkste kenmerken van roestvrijstalen stempelbewerkingen
Houd bij het vervaardigen van de roestvrijstalen stempelonderdelen rekening met de volgende kenmerken:
Een hoge vloeigrens en hardheid, in combinatie met koudvervorming, maken onderdelen gevoelig voor scheuren.
Door de slechte warmtegeleiding in vergelijking met koolstofstaal vereisen roestvrijstalen onderdelen grotere vervormings-, stans- en trekspanningen.
De grote plastische vervormingskracht tijdens het trekken zorgt ervoor dat dunne onderdelen kreukelen en scheuren.
Tijdens het trekproces zijn ze gevoelig voor matrijsvervorming en krassen. Zorg daarom voor voldoende smering.
Vanwege de hardheid en roestbestendigheid wordt het vaak gebruikt voor de vervaardiging van onderdelen met structurele, cosmetische en buitentoepassingen.
15 Waarom roestvrij staal het beste materiaal is voor stempelen
Er zijn verschillende redenen waarom mensen de voorkeur geven aan het stempelen van roestvrijstalen onderdelen:
Corrosiebestendigheid: Roestvrijstalen stempelproducten oxideren niet bij contact met vocht, corrosieve stoffen en vochtige omgevingen. Ze hebben naar verwachting een lange levensduur, ook voor keukenapparatuur en buitenmachines.
Sterkte en taaiheid: Biedt een goede balans tussen treksterkte en vervormbaarheid, waardoor gestempelde onderdelen hun vorm behouden tijdens buigen, krommen en vervorming.
Opties voor oppervlakteafwerking: Maakt het mogelijk om verschillende oppervlakteafwerkingstechnieken toe te passen, zoals polijsten, borstelen en coaten, nuttig voor esthetische en functionele toepassingen.
Desondanks is het stempelen van roestvrij staal lastiger dan het stempelen van koolstofstaal. Omdat roestvrij staal resistenter is, sneller hardt en een slechte warmtegeleiding heeft, vereist het bijzondere aandacht bij de materiaalkeuze, het matrijsontwerp en de procesparameters.
De stempelindustrie heeft talloze benaderingen ontwikkeld om deze uitdagingen aan te pakken. De toleranties voor nauwkeurig stempelen zijn aanzienlijk verlaagd en de efficiëntie is verhoogd dankzij progressieve stempels met snelheden van meer dan 200 slagen per minuut. Daarnaast zijn geavanceerde slimme productietechnologieën, waaronder sensoren en AI-gestuurde monitoring, op grote schaal toegepast.

