

Kapitel 1: Einführung der Oberflächenbehandlung des Magnetventils
Die Oberflächenbehandlung von Magnetspulen ist entscheidend für deren langfristig stabile Funktion und lange Lebensdauer in der weitverbreiteten Anwendung in der Industrieautomation, Automobiltechnik, Medizintechnik, Elektronik und intelligenten Maschinen. Neben einer guten Magnetkonstruktion und Spulenqualität erfordert der Langzeitbetrieb auch einen effektiven Oberflächenschutz vor verschiedenen Umwelteinflüssen. Viele vorzeitige Ausfälle und Funktionsstörungen werden nicht durch mangelnde magnetische Effizienz, sondern durch Oxidation, Korrosion, Abplatzen von Beschichtungen, schlechte Leitfähigkeit oder externe Verunreinigungen verursacht. Ohne ausreichenden Oberflächenschutz in feuchten Werkstätten, salzhaltiger Umgebung, Meerwasser oder heißen Fabriken verkürzt sich die Lebensdauer eines Magnetaktuators aufgrund dieser Faktoren erheblich.
In diesem Blog-Leitfaden behandeln wir alles Wissenswerte zur Oberflächenbehandlung von Magnetspulen.
Bedeutung einer sachgemäßen Beschichtung
Vergleichende Übersicht über Zink-, Nickel-, Chrom-, Zinn- und Goldbeschichtungen
Neutraler Salzsprühtest
Oberflächenbehandlung des Magnetventils je nach Projektanwendung
Häufige Probleme bei der Beschichtung von Magnetspulen und deren Lösungen
Weitere Technologien zur Oberflächenbehandlung von Magnetspulen:
Tipps zum Rostschutz
Ingenieur-, Einkaufs- und Produktionsunternehmen können von diesen nützlichen Fakten und Informationen profitieren.
Kapitel 2: Die am häufigsten verwendeten metallischen Werkstoffe für die Herstellung von Magnetspulen
Im Allgemeinen besteht ein Standard-Solenoid aus folgendem Aufbau:
Gehäuse, Magnetkern, Magnetspule, Kolbenbaugruppe, Anschlüsse und Halterungen
Von all diesen Elementen eines Solenoids sind Magnetkern und Gehäuse die wichtigsten für die Oberflächenbehandlung.
Reines Eisen wird aufgrund seiner guten Magnetisierung häufig zur Kernherstellung verwendet, weist jedoch keine natürliche Korrosionsbeständigkeit auf. Nach der Oxidation sinkt die magnetische Effizienz des Kerns deutlich, und die Ansprechzeit wird unvorhersehbar.
Anmerkung: Metalle, die zur Herstellung des Magnetventils verwendet wurden
| Material | Hauptanwendung | Vorteile | Nachteile | Notwendigkeit der Oberflächenbehandlung |
| Reines Eisen / Elektrisches Reines Eisen | Magnetkern | Ausgezeichnete magnetische Permeabilität | Äußerst rostanfällig | Verpflichtend |
| Kohlenstoffstahl | Gehäuse, Halterungen | Stark, kostengünstig | Schlechte Korrosionsbeständigkeit | Erforderlich |
| Edelstahl | Premium-Gehäuse | Ausgezeichnete Korrosionsbeständigkeit | Höhere Kosten, geringere magnetische Effizienz | Abhängig von der Anwendung |
| Kupfer / Kupferlegierung | Leitungen, Anschlüsse | Hervorragende Leitfähigkeit | Oxidiert leicht | Empfohlen |
| Aluminiumlegierung | Leichte Strukturen | Geringes Gewicht, gute Bearbeitbarkeit | Weicheres Material | Erfordert Eloxieren |
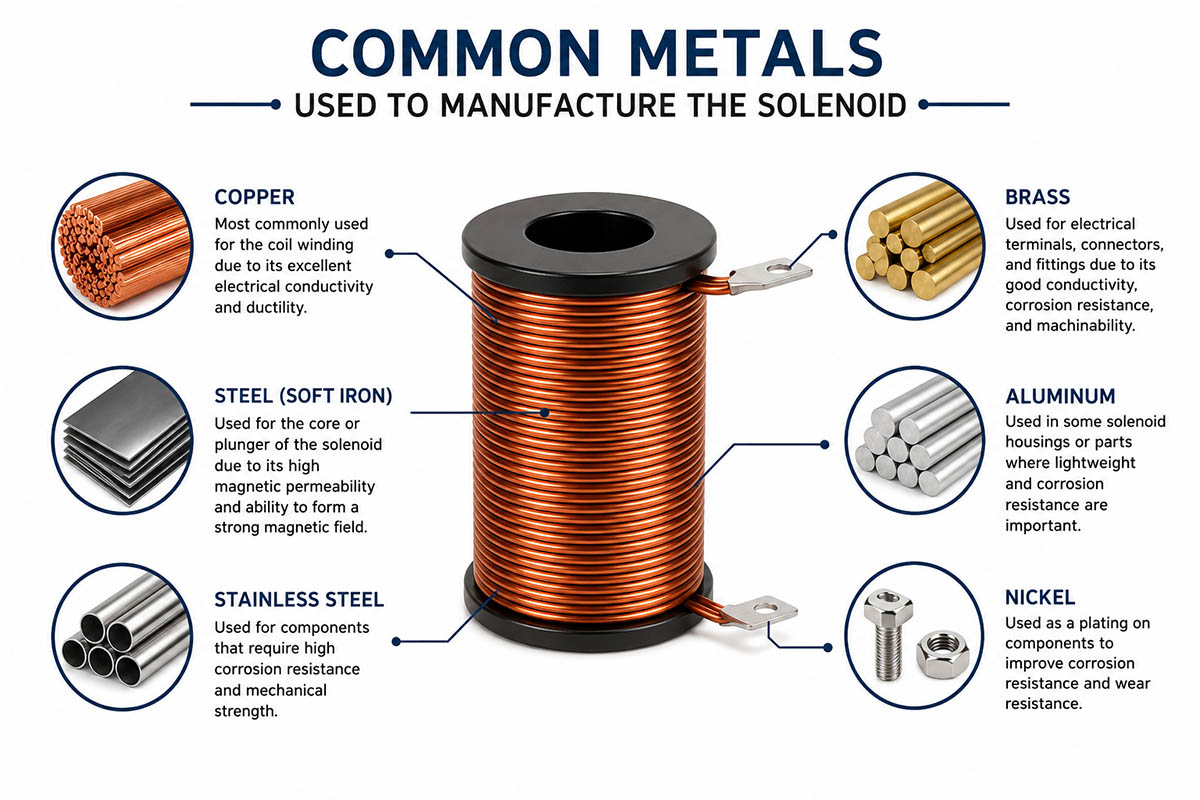
Daher ist ein adäquates Oberflächenbearbeitungsverfahren ein integraler Bestandteil der Magnetspulenherstellung.
Kapitel 3: Bedeutung der Oberflächenbehandlung von Magnetventilen
3.1 Korrosionsschutz
Der Schutz vor Oxidation ist ein Hauptmerkmal von Oberflächenbeschichtungen.
Unter industriellen Bedingungen ist das Magnetventil üblicherweise folgenden Umwelteinflüssen ausgesetzt:
Feuchtigkeit Tau
Gassäure
Salzige Luft
* Industriechemikalien
Ölnebel
Regen bei Installation im Freien
Ungeschützte Metallteile sind stark von Oxidation betroffen, was zu Folgendem führt:
Verminderte magnetische Wirksamkeit
Erhöhter Verschleiß und Reibung
Gleitkolben
Oberflächenoxidation
Strukturschwächung
Elektrische Fehlfunktion
Mit einer geeigneten Beschichtung könnte die Lebensdauer des Bauteils erheblich verlängert werden.
3.2 Erhöhte Leitfähigkeit nach der Oberflächenbehandlung des Magnetventils
Die Beschichtung ist notwendig, um elektrische Anschlüsse vor Oxidation und Korrosion zu schützen.
Die Zinnbeschichtung und die Vergoldung sind beliebt, weil:
Geringer Kontaktwiderstand
Hohe Leitfähigkeit
Lichtbogenvermeidung
Verbesserung der Lötbarkeit
Verhinderung der Oxidation
Deshalb ist die Beschichtung sehr wichtig bei:
Mikroelektronik
Kfz-Steckverbinder
Relaissysteme
Kommunikationsausrüstung
3.3 Besseres Aussehen und höhere Produktqualität
Eine gute Beschichtung erhöht:
Produktqualität und Aussehen
Ebenheit der Oberfläche
Montagepräzision
Ruf der Firma
Käuferzufriedenheit
Eine gute Beschichtung schützt vor Kratzern, Farbveränderungen und Korrosion während Transport und Lagerung.
3.4 Verbesserte Verschleißfestigkeit nach der Oberflächenbehandlung des Magnetventils
Die Reibung in Magnetspulen entsteht hauptsächlich durch die Bewegung von Kolben und anderen beweglichen Teilen.
| Beschichtungsart | Standard | Typische Dicke | Salzsprühnebel-Anforderung |
| Feuerverzinkt | GB / T 13912-2020 | 50–80 μm | 24–72 Stunden |
| Galvanisch verzinkt | GB / T 9799-2011 | 10–30 μm | um 24 |
| Vernickelung | GB / T 9798-2015 | 5–20 μm | 24–48 Stunden |
| Verchromung | GB / T 11379-2008 | 0.5–5 μm | ≥ 48 h |
| Verzinnen | GB / T 12599-2019 | 3–10 μm | 12–24 Stunden |
Die Oberflächenbeständigkeit gegen Abnutzung wird durch folgende Maßnahmen deutlich erhöht:
Chrom- oder Nickelbeschichtungen
Dadurch eignen sich diese Beschichtungsarten ideal für Hochfrequenzaktuatoren.
Kapitel 4: Arten der Oberflächenbehandlung von Magnetspulen
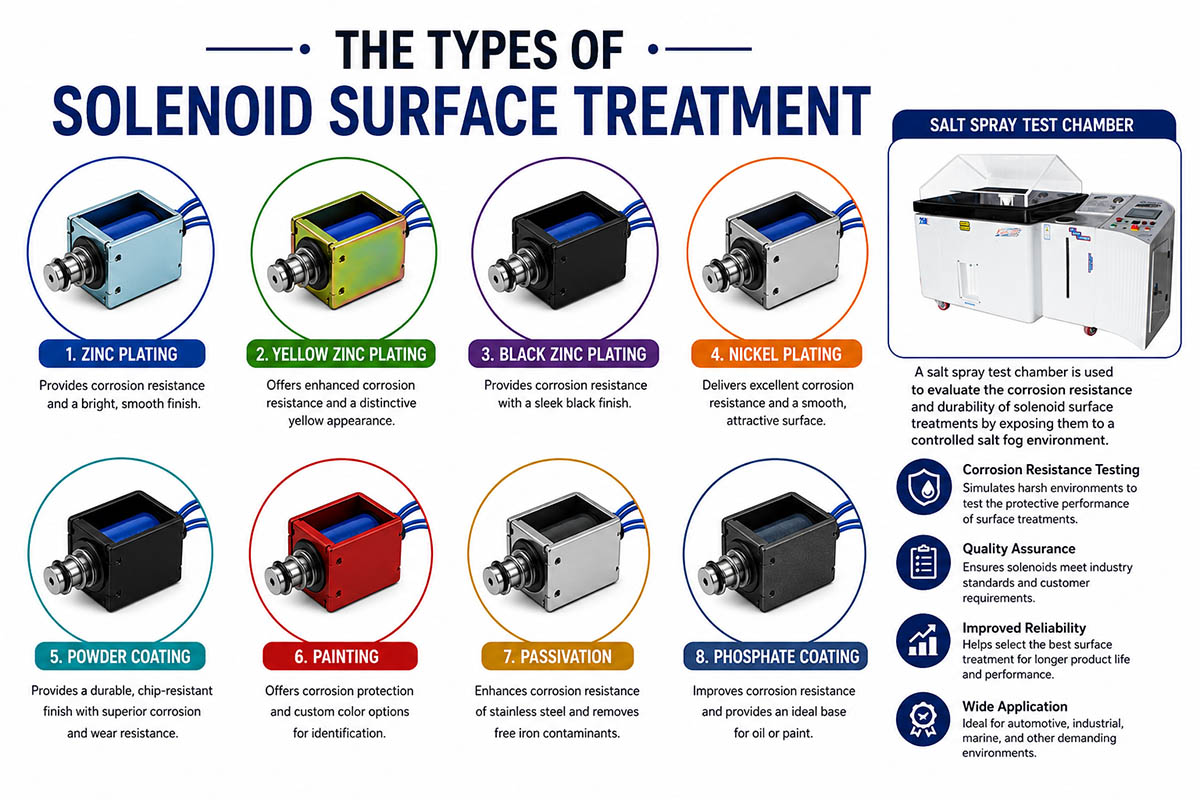
4.1 Zinkbeschichtung der Magnetspulen-Oberflächenbehandlung
Die günstigste Methode zur Verhinderung von Korrosion in Magnetspulen ist die Verzinkung.
Arten der Zinkbeschichtung
Elektro Zink
„Sieht schick aus“
Gleichmäßige Beschichtung, die dünn ist
Wird hauptsächlich für interne Anwendungen verwendet
Feuerverzinkungsverfahren
Dickere Beschichtung
Bessere Korrosionsbeständigkeit
Ideal für den Außenbereich Vorteile
Billigere Option
Gute Korrosionsbeständigkeit
Nachteile
Massenproduktion möglich
Standardhaltbarkeit
Nach einiger Zeit bildet sich weißer Rost.
Typische Anwendungen
Automatisierung Industrie
Werkzeugmaschinen
Schaltschränke
Magnetventile für den Innenbereich
4.2 Nickelbeschichtung der Magnetspulen-Oberflächenbehandlung
Die Nickelbeschichtung verhindert Oxidation und hat dekorative Eigenschaften.
Vorteile
Sehr guter Schutz vor Korrosion
Extrem langlebig
Glatte Beschichtung
Hohe Verschleißfestigkeit
Nachteile
Teurer als Zink
Die Verarbeitung ist schwieriger
Anwendungsnutzung
Medizinische Ausrüstung
Catering-Ausrüstung
Marine Systeme.
Präzisionswerkzeuge
Eine Nickelbeschichtung ist eine Standard-Oberflächenveredelung für hochwertige Elektromagnete, die Feuchtigkeit und korrosiven Chemikalien ausgesetzt sind.
4.3 Chrombeschichtung der Magnetspulen-Oberflächenbehandlung
Chrombeschichtungen werden üblicherweise auf mechanische bewegliche Teile aufgebracht.
Vorteile der Chrombeschichtung bei der Oberflächenbehandlung von Magnetventilen
Hohe Härte
Gute Abriebfestigkeit
Minimaler Reibungskoeffizient
Erhöhte Haltbarkeit
Nachteile der Chrombeschichtung bei der Oberflächenbehandlung von Magnetventilen
Höhere Produktionskosten
komplizierterer Verarbeitungsprozess
Nutzungsanwendungen
Kolben für Magnetventile
Ventileinsätze
Mechanische Wellen
Bewegliche Teile, die mit höheren Zyklen arbeiten
Die Verchromung sorgt für eine reibungslosere Gleitbewegung.
4.4. Verzinnung der Magnetspulenoberfläche
Leitfähige Teile werden üblicherweise mit Zinn beschichtet.
Vorteile
Gute Löteigenschaften.
Verbesserte Leitfähigkeit
Verhindert die Oxidation von Kupfer
Günstige Nachteile
Weichere Beschichtung
Geringe Verschleißfestigkeit
Anwendung
Elektrische Anschlüsse
Steckverbinder
Kontaktpunkte auf Leiterplatten
Spulenanschlüsse
Fast alle elektrischen Magnetspulen verwenden verzinnte Anschlüsse.
4.5 Goldplattierung der Magnetspulen-Oberflächenbehandlung
Die Goldbeschichtung gilt als die zuverlässigste.
Vorteile
Hohe Leitfähigkeit
Hohe Beständigkeit gegen Oxidation
Schutz vor Korrosion
Nachteile
Teures Material
Nutzungsanwendung
Luft- und Raumfahrtsysteme
Militärische Systeme
Qualitätssensoren
Hochleistungskommunikationssysteme
Eine Vergoldung sollte verwendet werden, wenn höchste Zuverlässigkeit erforderlich ist.
Kapitel 5: Anforderungen an die Oberflächenbehandlung von Magnetventilen
Es gibt außerdem einige internationale Anforderungen, die Ihre Beschichtung erfüllen muss:
ASTM-Spezifikationen
ISO-Normen für Beschichtungen
RoHS-Anforderungen
REACH-Anforderungen
Prüfen Sie die Beschichtungsspezifikationen stets während der Beschaffung.
Kapitel 6: Salzsprühtest mit elektromagnetischen Spulen
Der Salzsprühtest ist wahrscheinlich die wichtigste Methode zur Beurteilung der Korrosionsbeständigkeit.
Definition der Salzsprühprüfung
Der Neutrale Salzsprühtest (NSS) ist ein Korrosionstest, bei dem eine Salznebelumgebung erzeugt wird.
Salzsprühtests beurteilen:
Lebensdauer der Beschichtung
Rostschutzfähigkeit
Oberflächenqualität:
Umweltstabilität
Spezifikationen für den Salzsprühtest
| Parameter | Standardanforderung |
| Lösung | 5% NaCl |
| PH Wert | 6.5-7.2 |
| Temperatur | 35°C |
| Platzierungswinkel | 15–30 ° |
| Sprührate | 1–2 ml/(80 cm²·h) |
Kriterien für Bestehen/Nichtbestehen
Eine gute Beschichtung sollte Folgendes aufweisen:
Enthält nach einer gewissen Zeit keinen Rotrost mehr.
Es sollten keine Blasen entstehen.
Das Abblättern ist verboten
Der Farbunterschied sollte minimal sein.
Bedeutung der Salzsprühnebelprüfung
Der Bericht über das Ergebnis eines Salzsprühtests gibt Käufern die Gewissheit, dass die Beschichtung tatsächlich von hoher Qualität ist, da er reale Testergebnisse und nicht nur Herstellerangaben aufzeigt.
Achten Sie beim Kauf von Industriemagnetventilen darauf, dass der Käufer Folgendes anbietet:
Ergebnisse unabhängiger Prüflaboratorien
Berichte über die Dicke der Beschichtung
Materialzertifikat
Das ist besonders wichtig beim Kauf von Export- oder Freiluftgeräten.
Kapitel 7: Empfohlene Oberflächenbehandlungen für Magnetventile in Abhängigkeit von der Umgebung
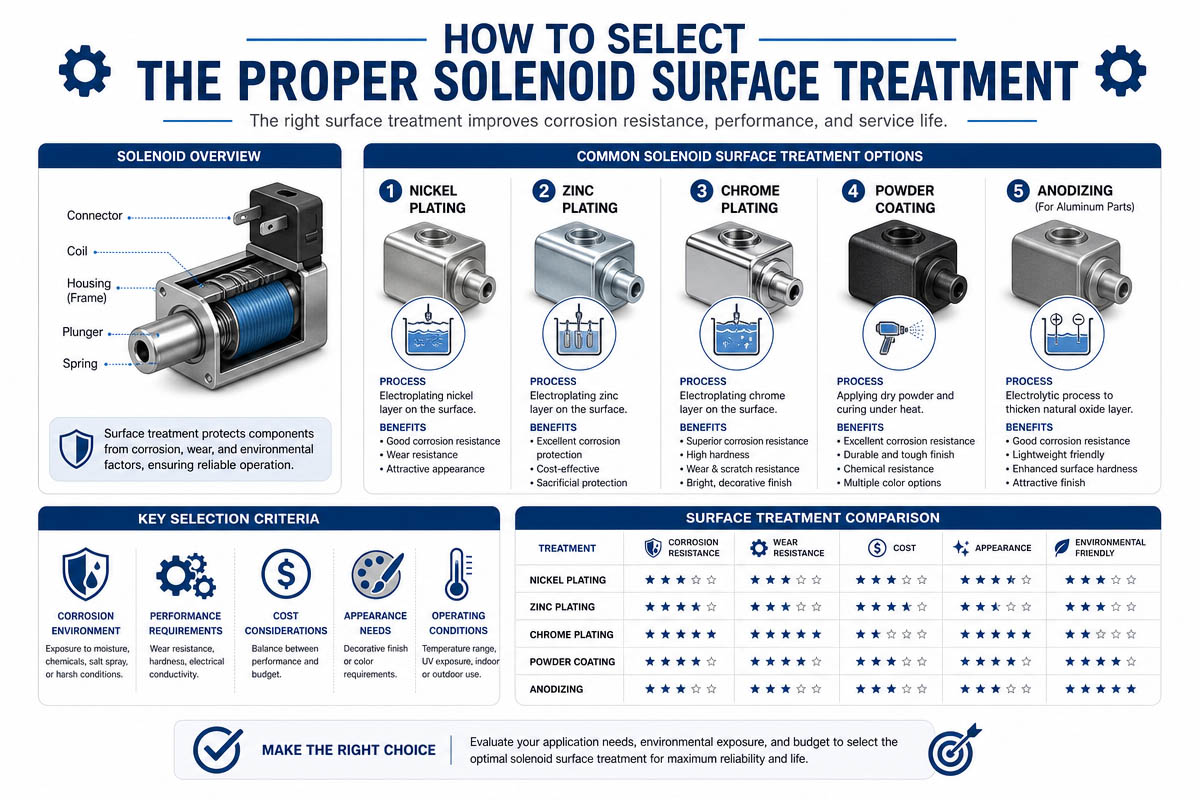
Industrielles Umfeld
Workshop
Ölnebel
Mechanische Vibration Empfohlene Oberflächenbehandlung
Verzinkung
Chemische Vernickelung
Einsatzumgebung für Outdoor-Geräte
Wetterschwankungen
Sonnenlicht UV-Licht
Beschichtungsvorschlag bei Temperaturänderungen
Beschichtungsart: Feuerverzinkung
Dicke Nickelbeschichtung
Umgebung für Unterhaltungselektronikgeräte
Trockene Innenraumluft
Kompakter Montageraum Empfohlene Beschichtungen
Verzinkung
Verzinnen
Medizinische Geräteumgebung
Regelmäßige Reinigungsarbeiten
Hohe Hygienestandards. Empfohlene Beschichtung.
Nickelbeschichtung
Edelstahl-Oberflächenbeschichtung
Luft- und Raumfahrt- sowie Militärumfeld
Beschichtungsvorschlag für den Umgang mit extremen Hitze- oder Kältetemperaturen
Vergoldung
Nickelbeschichtungen
Kapitel 8: Probleme bei der Oberflächenbehandlung von Magnetventilen und deren mögliche Lösung
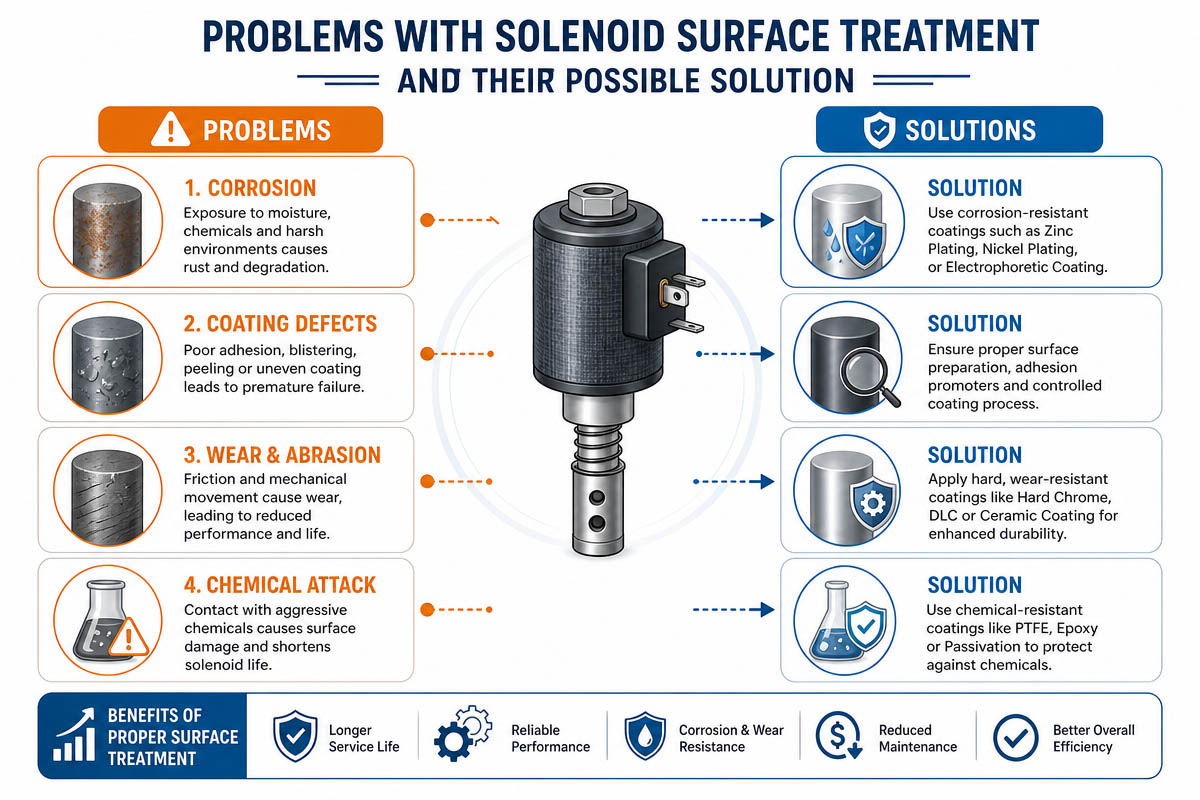
8.1 Grund für das Abblättern der Beschichtung
Mangelnde ordnungsgemäße Oberflächenreinigung
Falsche Oberflächenvorbereitung
Lösung für unkontrollierten Beschichtungsprozess
Verbesserung des Entfettungsprozesses
Optimierung der Beschichtungsparameter
Nur autorisierte Händler
8.2 Rost und Korrosion
zu dünne Beschichtung
Zu raue Umweltbedingungen
Schlechte Lager- und Verpackungsbedingungen – Lösung
Beschichtung dicker machen
Beschichtungsmaterial ändern
Verpackung optimieren
8.3 Nadellöcher und Blasen in Beschichtungen
Vorhandensein von Gas während des Beschichtungsprozesses
Verunreinigungen in Beschichtungsbadlösungen
Verbesserung der Qualität der Beschichtungsflüssigkeit
Qualitätsprüfung verbessern
8.4 Schlechte elektrische Leitfähigkeit
Beschädigte Anschlüsse aufgrund von Korrosion. Lösung des Schadens.
Neulackierung der Terminals
Austausch defekter Anschlüsse
Regelmäßige Inspektionen
Kapitel 9: Alternative Oberflächenbehandlungstechnologien für Magnetventile
Der Veredelungsprozess kann verschiedene Oberflächenveredelungstechniken umfassen, von denen die Galvanisierung die einzige ist.
9.1 Pulverbeschichtung
Dicke Schutzbeschichtung für Halterungen und Gehäuse. Vorteile
Ausgezeichnete Korrosionsbeständigkeit
Gutes Auftreten
Umweltfreundlich
Elektrophorese-Beschichtung (E-Beschichtung)
Gängige Technik bei elektromagnetischen Bauteilen im Automobilbereich – Vorteile
max. Dämfpungsabweichungen der Ausgänge
Verbesserung der Randabdeckung
Hohe Effizienz
9.2 Sandstrahlen
Die Oberfläche wird angeraut, um eine bessere Beschichtung zu gewährleisten. Anwendungsbereiche
Vor dem Beschichten
Dekorative Veredelung
9.3 Polieren
Erhöht die Oberflächenglätte. Anwendungsbereiche
Für Zierteile
Präzisionsgeräte
9.4 Anodische Bindung
Wird üblicherweise für Aluminiumteile verwendet. Vorteile
Hohe Härte
Ausgezeichnete Korrosionsbeständigkeit
Verschiedene Farben zur Dekoration erhältlich
9.5 Phosphatbehandlung
Verfahren zur Herstellung einer Phosphorbeschichtung. Vorteile
Verbesserung der Lackhaftung
Erhöhte Korrosionsbeständigkeit
9.6 Wärmebehandlung
Auch wenn die Wärmebehandlung kein Beschichtungsverfahren ist, kann sie Folgendes bewirken:
Materialhärte
Verbesserte Verschleißfestigkeit
Festigkeit des Materials
Es kann zusammen mit Oberflächenveredelungstechniken eingesetzt werden.
Kapitel 10: Auswahl der richtigen Oberflächenbehandlung für Magnetventile
Folgende technische Aspekte sind zu berücksichtigen:
Nutzungsbedingungen
Im Gebäude oder im Freien?
Feuchte Umgebung?
Salzumgebung?
Chemische Substanzen?
Funktionale Anforderungen
Hohe Leitfähigkeit erforderlich?
Verschleißfestigkeit erforderlich? Notwendig?
Ästhetische Bedürfnisse?
Lebensdauer der Ausrüstung
Kurz- oder langfristige Anwendung?
Ist ein wartungsfreier Betrieb erforderlich?
Budgetiert
Große Mengen und niedrige Preise?
Präzisionsgeräte? High-End?
Keine dieser Beschichtungen kann alle Anforderungen erfüllen. Ein optimaler Kompromiss zwischen Qualität und Preis ist daher vorzuziehen.
Kapitel 11: Zukünftige Entwicklungen der Oberflächenbehandlung von Magnetspulen
Dank Innovationen in der Industrietechnologie entstehen ständig neue Beschichtungsverfahren.
Die Zukunft der Galvanisierung umfasst:
Umweltfreundliche Beschichtung
Nicht-Chrom-Beschichtung
Nanokeramik-Beschichtung
RoHS-Beschichtung
Hochentwickeltes, korrosionsbeständiges Material
Selbstheilende Beschichtungen
Die Hersteller von Magnetventilen werden zunehmend nicht nur die Umweltauswirkungen, sondern auch die langfristige Zuverlässigkeit berücksichtigen.
Kapitel 12: Schlussfolgerung
Die Oberflächenbehandlung von Magnetspulen ist kein rein dekoratives Verfahren für elektromagnetische Bauteile. Sie ist ein entscheidender Konstruktionsschritt, der Leistung, Haltbarkeit, Leitfähigkeit, Verschleißfestigkeit und Lebensdauer eines magnetischen Aktuators beeinflusst.
Durch die Wahl des richtigen Beschichtungssystems, die Einhaltung internationaler Normen und den Nachweis der Beschichtungsqualität mittels Salzsprühtest können Hersteller Ausfälle reduzieren und die Anlageneffizienz steigern.
Bei der Entwicklung von industriellen Automatisierungssystemen, Außengeräten, Medizingeräten und elektronischen Geräten ist eine fachgerechte Oberflächenbehandlung der Magnetventilkomponenten von entscheidender Bedeutung, um einen zuverlässigen Betrieb unter rauen Bedingungen zu gewährleisten. Eine gute Beschichtung kann:
Hilft, Oxidation und Korrosion zu verhindern
Leitfähigkeit erhöhen
Verschleißfestigkeit erhöhen
Verlängern Sie die Lebensdauer
Reduzieren Sie die Wartungskosten
Die Produktqualität steigern
Die Investition in die richtige Oberflächenbeschichtung zahlt sich definitiv aus.
Kapitel 13: Häufig gestellte Fragen zur Oberflächenbehandlung von Magnetventilen
1. Welche Oberflächenbehandlung eignet sich am besten für industrielle Magnetventile?
Die beliebtesten Oberflächenveredelungstechniken für industrielle Magnetspulen sind Zink- und Nickelplattierung aufgrund ihrer Zuverlässigkeit und ihres Preises.
2. Warum rosten Elektromagnete so schnell?
Die Magnetkerne der meisten Solenoide bestehen aus Eisen, das zwar hervorragende magnetische Eigenschaften besitzt, aber nur eine geringe Korrosionsbeständigkeit aufweist. Daher rostet es in feuchter Umgebung leicht.
3. Welchen Zweck hat ein Salzsprühtest?
Zur Bestimmung der Korrosionsbeständigkeit der Beschichtung wird ein Salzsprühtest durchgeführt. Dabei werden die beschichteten Teile einer bestimmten Salzwasseratmosphäre ausgesetzt.
4. Welche Beschichtung bietet die beste Leitfähigkeit?
Bei elektrischen Verbindungen bietet die Goldplattierung die beste Leitfähigkeit, die Zinnplattierung ist die günstigste.
5. Wie lange sollte das Magnetventil im Salzsprühtest Widerstand leisten?
Das hängt vom Verwendungszweck ab. Standardmäßige Industrieanlagen müssen mindestens 24 bis 48 Stunden durchhalten, während Geräte für den maritimen oder Außenbereich bis zu 72 Stunden durchhalten können.
6. Verzinkung oder Vernickelung – Was ist besser für Magnetventile?
Nickelbeschichtungen sind widerstandsfähiger gegen Korrosion und Verschleiß, während Zinkbeschichtungen für gängige industrielle Magnetspulen kostengünstiger sind.
7. Was sind die Gründe für das Abblättern von Beschichtungen?
Blasenbildung und Ablösung der Beschichtung können durch mangelhafte Vorbehandlung, Ölverunreinigung, falsche Beschichtungsparameter oder unzureichende Haftung der Beschichtung verursacht werden.
8. Kann bei der Herstellung von Edelstahl-Magnetventilen auf eine Beschichtung verzichtet werden?
Ja, in einigen Fällen schon, aber Edelstahl ist teurer als herkömmliche Metalle und bietet nicht so gute magnetische Eigenschaften.
9. Welche Oberflächenbehandlung eignet sich am besten für elektromagnetische Geräte im Außenbereich?
Für im Freien befindliche Geräte, die Feuchtigkeit und Klimaschwankungen ausgesetzt sind, empfiehlt sich die Feuerverzinkung oder Vernickelung.
10. Wie können Käufer die Qualität von Beschichtungen überprüfen?
Käufer sollten folgende Unterlagen anfordern:
Bericht über den Salzsprühtest
Bericht über die Beschichtungsdicke
Materialprüfbericht
Prüfberichte von Drittanbietern.

