Kapitel 1: Was ist ein/e Metallstempel?
Ein Stanzwerkzeug (auch Prägewerkzeug, Presswerkzeug oder Metallform genannt) ist ein Präzisionsfertigungsgerät, das an einer Pressmaschine montiert ist und auf das Blech aus metallischem oder nichtmetallischem Material Kraft ausübt, um das Material zu schneiden, zu formen, zu biegen, zu ziehen oder zu gestalten.
Durch Materialverformung oder -trennung erzeugen Stanzwerkzeuge hochpräzise Teile mit gleichbleibender Qualität und zuverlässiger Genauigkeit.
Metallprägen ist eine der schnellsten und wirtschaftlichsten Fertigungstechniken und wird häufig angewendet für:
Autoteile
Unterhaltungselektronik
Haushaltsgeräte
Kommunikationsausrüstung
Medizinprodukte
neue Energiegeräte
industrielle Automatisierungsgeräte
Hauptvorteile von Metallstanzwerkzeugen
✅ Hohe Maßgenauigkeit
✅ Gleichbleibende Produktion
✅ Schnelle Massenproduktion
✅ Hohe Materialausbeute
✅ Günstiger Preis
✅ Kompatibel mit automatisierter Produktion
Kapitel 2: Stärken und Schwächen von Stanzwerkzeugen für Metall
Vorteile von Metallstanzwerkzeugen
2.1 Hohe Produktivitätsrate
Eine hohe Produktivität ist einer der größten Vorteile von Stanzwerkzeugen für die Fertigung. Sobald das Stanzwerkzeug in die Stanzmaschine eingebaut ist, arbeitet es dank des hohen Automatisierungsgrades schnell und gleichmäßig.
2.2 Gute Wiederholbarkeit und konstante Ergebnisse
Gute Wiederholgenauigkeit und gleichbleibende Ergebnisse sind wichtige Aspekte bei der Wahl des Metallstanzverfahrens. Stanzwerkzeuge gewährleisten eine hohe Konsistenz der Produkteigenschaften.
2.3 Niedrige Produktionskosten bei großflächiger Anwendung
Trotz der hohen Anfangskosten für die Konstruktion und Herstellung eines Stanzwerkzeugs aus Metall sinkt der Stückpreis bei der Massenproduktion.
2.4 Fähigkeit zur Herstellung komplexer Formen
Moderne Stanzwerkzeuge bieten fortschrittliche Möglichkeiten zur Herstellung komplexer Geometrien, zum Bohren von Löchern mit hoher Genauigkeit, zum Biegen und Prägen von Metallen usw. Präzisionswerkzeuge und Folgeverbundwerkzeuge sind besonders nützlich bei der Herstellung hochpräziser Produkte.
2.5 Effiziente Materialnutzung
Die Anordnung der Streifen und die Gestaltung der Werkzeuge tragen zu einer optimalen Materialausnutzung bei, was dazu beiträgt, die Kosten für die Beschaffung der benötigten Rohstoffe zu senken.
2.6 Einfache Automatisierung
Da Stanzwerkzeuge aus Metall eine schnelle Produktion ermöglichen und nur minimalen manuellen Eingriff erfordern, können sie durch den Einsatz von Robotern zur Teilehandhabung und Zuführungssystemen leicht automatisiert werden.
2.7 Vielfalt der zu verarbeitenden Materialien
Für die Metallstanzung kann eine große Vielfalt an Materialien verwendet werden, darunter Edelstahl, Kohlenstoffstahl, Aluminium, Messing, Kupfer und verschiedene Legierungsmaterialien.
Schwächen von Metallstanzwerkzeugen
2.8 Hohe Werkzeugkosten
Die Herstellung eines Stanzwerkzeugs ist mit Kosten verbunden, da die dafür benötigten Maschinen angeschafft und professionelle Dienstleistungen in Anspruch genommen werden müssen. Darüber hinaus kann die Konstruktion von Folgeverbundwerkzeugen und Verbundwerkzeugen recht kostspielig sein.
2.9 Hohe Kosten im Zusammenhang mit der Entwicklungszeit
Die Entwicklung von Stanzwerkzeugen umfasst mehrere Phasen, darunter Konstruktion, Fertigung, Montage und Prüfung. Daher sollte für die Werkzeugentwicklung viel Zeit eingeplant werden.
2.10 Mangelnde Flexibilität
Sobald die Form entwickelt ist, gestaltet sich die Modifizierung der Geometrie und anderer Eigenschaften der Produkte schwierig und lässt sich nur schwer effizient durchführen.
2.11 Hohe Wartungskosten
Die Instandhaltung von Stanzwerkzeugen umfasst das Schärfen der Werkzeuge und deren Reinigung von Ablagerungen, das Schmieren der Metalloberflächen, die Überprüfung der Ausrichtung usw. Werden diese Maßnahmen nicht durchgeführt, können Mängel wie Grate, Abweichungen von den Standardtoleranzen und sogar Werkzeugbrüche auftreten.
2.12 Nur für die Produktion großer Mengen geeignet
Bei Kleinserienfertigung können die Kosten für die Konstruktion und Herstellung von Stanzwerkzeugen nicht gerechtfertigt werden, da sie sich als wirtschaftlich unrentabel erweisen.
2.13 Werkzeugverschleiß und mögliche Beschädigungen
Verschleiß, Rissbildung und Abplatzungen stellen mögliche Risiken im Zusammenhang mit dem kontinuierlichen Betrieb von Metallstanzwerkzeugen dar, insbesondere bei der Verarbeitung harter Materialien.
2.14 Bedarf an fachlicher Expertise
Metallstanzwerkzeuge sollten von Fachleuten mit ausreichender Erfahrung in der Konstruktion von Werkzeugen unterschiedlicher Komplexität entworfen werden.
Kapitel 3: Sicherheitsvorkehrungen bei Stanzwerkzeugoperationen
Die Metallstanzung gilt als risikoreicher Fertigungsprozess. Strenge Sicherheitsvorkehrungen sind unerlässlich.
Häufige Risiken und Präventionsmaßnahmen
| Risikotyp | Gemeinsames Problem | Präventionsmethode |
| Fremdkörper im Inneren | Schraubenschlüssel, Schrauben, Werkzeuge im Werkzeug zurückgelassen | Vor Inbetriebnahme prüfen und reinigen. |
| Die Transportation | Unsicheres Heben oder Tragen | Gabelstapler/Krane ordnungsgemäß bedienen und für ausreichend Abstand zwischen Personal sorgen. |
| Verletzung des Bedieners | Falsche Pressenbedienung | Installieren Sie Schutzvorrichtungen und Not-Aus-Systeme. |
| Neue Mitarbeiterrisiken | Unerfahrene Bediener | Obligatorische Schulung vor Inbetriebnahme der Maschine |
🚨 Sicherheit muss immer Vorrang vor Produktionsleistung haben.
Ein angemessenes Sicherheitsbewusstsein reduziert Unfälle, Geräteschäden und Produktionsausfälle erheblich.
Kapitel 4: Grundstruktur eines Metallstanzwerkzeugs

Die meisten Stanzwerkzeuge für Metall bestehen aus vier Hauptsystemen:
Stanzplatten
Blöcke einfügen
Standardkomponenten
Leitsysteme
Oberer Die-Struktur
| Plattenname | Code |
| Deckplatte | U1U |
| Oberer Abstandshalterblock | U2U |
| Oberschuh | UPU |
| Obere Stützplatte | UBU |
| Obere Klemmplatte | PHU |
| Anschlagplatte | PPS |
| Abisolierplatte | PSU |
Untere Die-Struktur
| Plattenname | Code |
| Untere Werkzeugplatte | STERBEN |
| Untere Stützplatte | LBD |
| Unterer Die Schuh | LPD |
| Unterer Distanzblock | B2D |
| Bodenplatte | B1D |
Gängige Chipkomponenten
Obere Werkzeugkomponenten
Punches
Klemmplatteneinsätze
Abstreifereinsätze
Untere Die-Komponenten
Matrizeneinsätze
Schnittkanten
Normteile
Federn
Führungsstifte
Führungsbuchsen
Sechskantschrauben
Stellschrauben
Hebebolzen
Höhenabstandshalter
Nicht standardmäßige Teile
Interne Anschläge
Externe Anschläge
Tonhöhenstopps
Beiträge begrenzen
Kapitel 5: Nummerierungssystem für Stanzwerkzeuge
Nummerierungssysteme für Stanzwerkzeuge dienen der Benennung, Klassifizierung und Kontrolle von Stanzwerkzeugen in Fertigung, Wartung und Lagerung. Diese Nummerierung trägt zur Steigerung der Effizienz des Fertigungsprozesses bei.
Die Stanzwerkzeugnummerierung enthält üblicherweise Angaben zu Folgendem:
Produktkategorie
Werkzeugtyp
Baujahr
Stationsnummer
Kundencode
Revisionsnummer
Ejemplo:
90-KNMF0125RAH
Erläuterung:
R bedeutet Transferstempel
S bedeutet Folgeverbundwürfel
F0125 könnte das Produktionsjahr oder die Projektnummer bezeichnen.
Die Buchstaben am Ende könnten für die Revisionsnummer stehen.
Die Verwendung eines Nummerierungssystems ist unerlässlich, um Werkzeugdaten zu identifizieren, Fehlverwaltungen zu minimieren und die Instandhaltung zu gewährleisten.
Große Produktionsanlagen nutzen die Stanzwerkzeug-Nummerierungssysteme zusammen mit Barcode-Technologie, ERP-Software und anderen digitalisierten Systemen.
Kapitel 6: Gängige Stanzwerkzeugmaterialien und ihre Eigenschaften
Die Materialauswahl hat direkte Auswirkungen auf:
Qualität des Produkts
Formbarkeit
Das Leben sterben
Produktionsstabilität
Herstellungskosten
Vergleich gängiger Materialien
| Material | Vorteile | Nachteile | Typische Anwendungen |
| SPCC kaltgewalzter Stahl | Glatte Oberfläche, gute Formbarkeit, niedrige Kosten | Schlechte Korrosionsbeständigkeit | Halterungen, Gehäuse, Geräteteile |
| SECC verzinkter Stahl | Ausgezeichnete Rostbeständigkeit | Leicht zu kratzen | Schaltschränke, Computergehäuse |
| Edelstahl (SUS) | Hohe Festigkeit und Korrosionsbeständigkeit | Hoher Werkzeugverschleiß | Medizinische Geräte, Autoteile |
| Aluminium | Leicht und korrosionsbeständig | Geringe Härte | Kühlkörper, Komponenten für Elektrofahrzeuge |
| Kupferlegierungen | Hervorragende Leitfähigkeit | Hohe Materialkosten | Steckverbinder und elektrische Kontakte |
Kapitel 7: Auswahl von Werkstoffen für Metallstanzwerkzeuge
Die Wahl des Werkzeugmaterials bestimmt Verschleißfestigkeit, Zähigkeit, Stabilität und Wartungshäufigkeit.
| Sterben Material | Eigenschaften | Typische Anwendungen |
| Cr12Mov | Gute Verschleißfestigkeit und günstige Kosten | Allgemeine Stanzwerkzeuge |
| SKD11 | Ausgezeichnete Verschleißfestigkeit und stabile Wärmebehandlung | Präzisions-Folgewerkzeuge |
| DC53 | Hohe Zähigkeit und lange Lebensdauer | Edelstahlprägung |
| Hartmetall | Extrem hohe Härte und Verschleißfestigkeit | Hochpräzisions-Hochgeschwindigkeitsstanzen |
Empfohlene Anwendungen
SKD11 → Präzisionsstanzen und Umformen
DC53 → Hochgeschwindigkeits-Edelstahlstanzen
Wolframkarbid → Produktionswerkzeuge mit extrem langer Lebensdauer
Kapitel 8: Stanzwerkzeuge für Metall – Wichtigste Konstruktionsüberlegungen
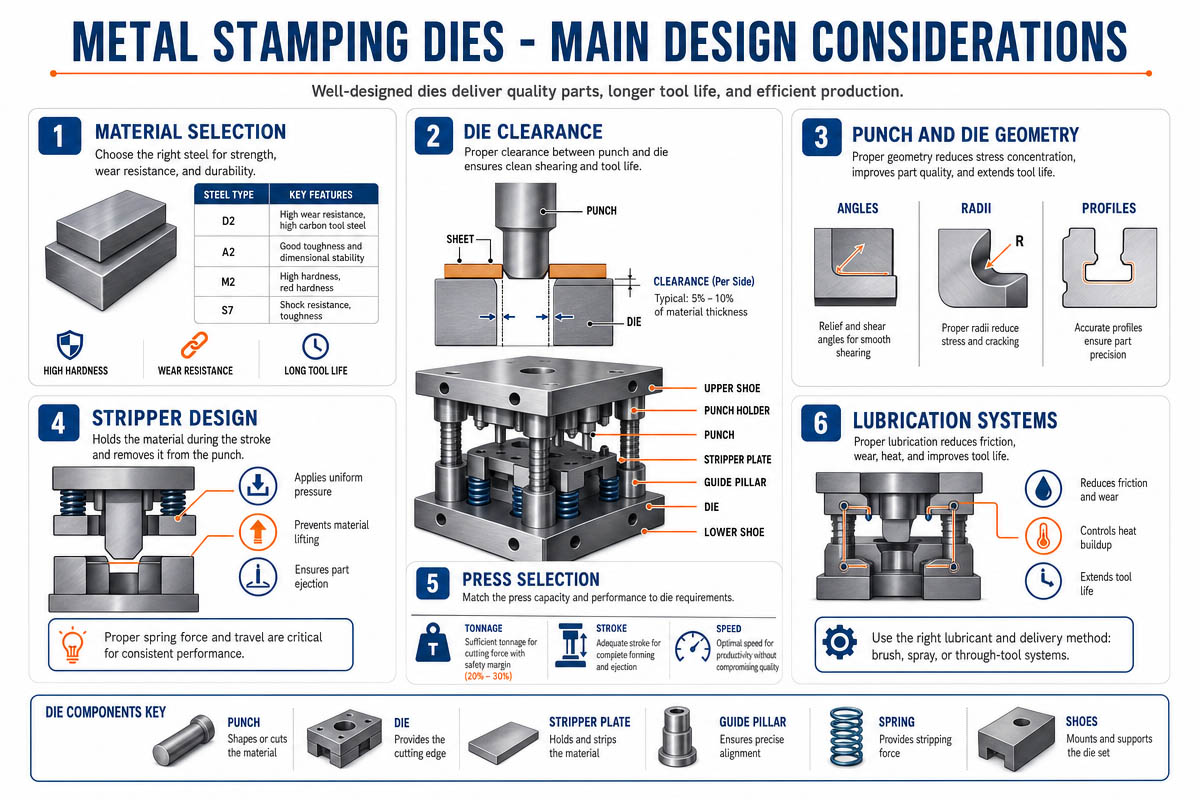
8.1 Eine bessere Werkzeugkonstruktion führt zu:
Gleichbleibende Produkte
Längeres Leben stirbt
Effizientere Produktion
Höhere Anlagenzuverlässigkeit
1️⃣ Angemessenes Werkzeugspiel
Zustand der Freigabe Ergebnisse
Zu eng. Stempelbruch, Matrizenrisse, starker Verschleiß.
Zu locker, vermehrte Gratbildung, schlechte Kantenbeschaffenheit
Empfohlener Werkzeugspielraum
Der empfohlene Sicherheitsabstand sollte etwa Folgendes betragen:
Clearance=(5%∼10%)×tClearance=(5\%\sim10\%)\times tClearance=(5%∼10%)×t
Hierbei bezeichnet t die Materialdicke.
8.2 Verschachtelungsdesign
Eine gute Nestkonstruktion maximiert die Materialnutzung und reduziert gleichzeitig den Abfall.
Zu den Faktoren, die das Nestbauverhalten beeinflussen, gehören:
Futterstabilität
Materialfluss
Entfernung zwischen Stationen
Kräftegleichgewicht
8.3 Lochstreifenkonstruktion
Eine mangelhafte Streifenführung führt zu Folgendem:
Materialanhaftung
Kratzer am Produkt
Schläge werden ausgeteilt
Schäden durch Tod
Verschiedene Streifenmethoden wurden verwendet
Federstreifen
Stickstoffgas-Federstreifen
Polyurethanstreifen
8.4 Genauigkeit der Führung
Unzureichende Genauigkeit der Führung führt zu Folgendem:
Fehlausrichtung der Stempel
Risse in den Schneidkanten
Maßabweichungen bei Produkten
Gute Anleitungen für Hochgeschwindigkeitsmatrizen sollten Folgendes enthalten:
Perfekte Konzentrizität
Sowohl die obere als auch die untere Platte sind parallel
Eine stabile Struktur
8.5 Schrottauswurf-Design
Materialstau tritt beim Stanzprozess häufig auf.
Mögliche Lösungen:
Schrott-Entlastungswinkel
Glättung des Abflusskanals
Luftgebläsesysteme
Schrotthaltemechanismen
8.6 Die Festigkeit
Große Würfel
Kapitel 9:Häufige Probleme und Lösungen bei Stanzwerkzeugen für Metall
Bei der Metallstanzung können verschiedene Probleme auftreten. Diese können die Produktqualität, den Produktionsprozess und die Lebensdauer der Werkzeuge beeinträchtigen. Daher ist es für Hersteller hilfreich, die häufigsten Fehlerarten und deren Vermeidung zu kennen.
9.1. Zusätzliche Grate
Diese Grate entstehen üblicherweise durch stumpfe Schneidkanten oder unzureichendes Spiel. Abhilfe schaffen die Nachschärfung der Schneidkanten, die Anpassung des Spiels zwischen den Matrizen und der Austausch defekter Stempel.
9.2. Stanzbruch
Dieses Phänomen tritt aufgrund exzentrischer Belastung, ungenauer Führung, langer Stempel und der Verwendung harter Werkstoffe auf. Eine verbesserte Führungsgenauigkeit, der Einsatz härterer Werkstoffe wie z. B. DC53-Stahl und kürzerer Stempel können Stempelbrüche verhindern.
9.3. Bauteilverformung
Solche Defekte treten bei ungleichmäßiger Kraftverteilung während des Teileauswurfs und unzureichendem Haltedruck auf. Empfohlene Maßnahmen sind das Hinzufügen von Haltevorrichtungen, die Optimierung der Teileformungsstationen und die Regulierung der Auswerferkraft.
9.4. Empörend
Aluminium und Edelstahl neigen eher zum Anhaften. Um dieses Problem zu beheben, können die Werkzeugoberflächen poliert und mit DLC- oder TiCN-Beschichtungen versehen sowie die Schmierung verbessert werden.
9.5. Schrottstau
Schlecht konstruierte Abfallauslasskanäle können zu Abfallstau führen, der Schäden und Ausfallzeiten verursacht. Entlastungswinkel, Luftblassysteme und vergrößerte Abfallauslassabmessungen tragen zur Lösung dieses Problems bei.
9.6. Instabile Dimension
Dieses Problem entsteht durch Werkzeugverschleiß, Bewegung der Führungsstifte und Materialdickenschwankungen. Um es zu vermeiden, sind regelmäßige Werkzeugwartung und präzise Kalibrierung erforderlich.
9.7. Risse, die beim Zeichnen auftreten
Dieses Problem kann durch Optimierung des Radius beim Zeichnen und Hinzufügen neuer Zeichenschritte gelöst werden.
9.8. Schrottspringen
Der Unterdruck und das geringe Gewicht können dazu führen, dass Teile springen. Um dieses Problem zu beheben, sollten Sie Vorrichtungen zum Fixieren der Teile und Luftgebläse verwenden.
Kapitel 10: Arten von Stanzwerkzeugen für Metall
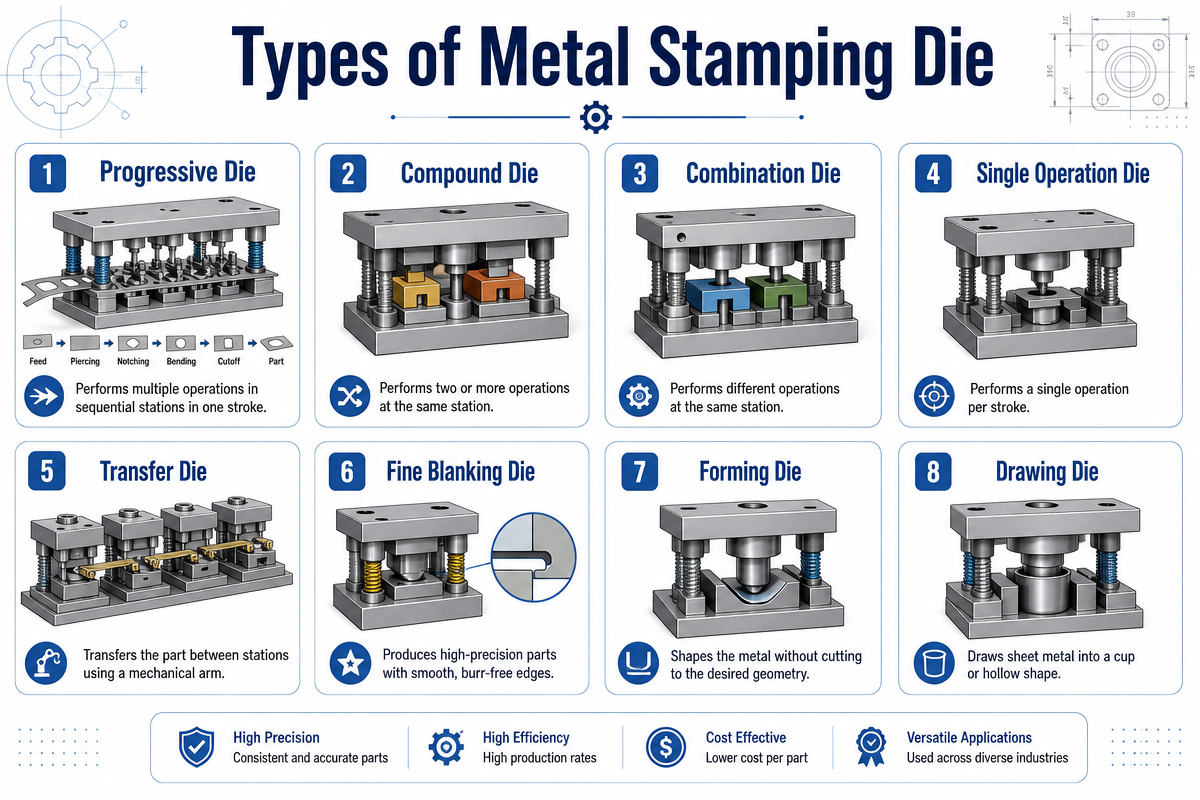
Stanzwerkzeuge werden nach ihrer Struktur, ihrem Herstellungsverfahren und ihrem Verwendungszweck kategorisiert. Verschiedene Werkzeuge weisen unterschiedliche Kapazitäten auf und eignen sich für die Bearbeitung verschiedener Produkte mit unterschiedlichen Fertigungsanforderungen. Die Wahl der richtigen Stanzwerkzeuge kann die Effizienz, die Qualität und die Kostenkontrolle in der Fertigung deutlich verbessern.
10.1 Transferwerkzeuge (Einzelstationswerkzeuge)
Die Transferwerkzeuge führen an jeder Station einzeln Bearbeitungsvorgänge durch; die Werkstücke werden während der Fertigung manuell oder durch ein automatisches System von einer Station zur nächsten transportiert.
Vorteile
Vereinfachtes Design
Einfache Wartung und Modifizierung
Geeignet für die Herstellung größerer Teile
Nachteile
Reduzierte Effizienz
Erhöhte Arbeitskosten
Geringere Konsistenz als Folgeverbundwerkzeuge
Die Anwendung von Transferwerkzeugen umfasst Karosserieteile für Kraftfahrzeuge, große Halterungsteile und andere hochbelastbare Teile.
10.2 Verbundwerkzeuge
Diese Art von Werkzeug führt in einem einzigen Pressvorgang mehrere Arbeitsschritte durch, wie z. B. Stanzen und Ausklinken.
Vorteile
Verbesserte Maßgenauigkeit
Erhöhte Konsistenz
Schneller als Ein-Schritt-Stanzen
Nachteile
Erhöhte Komplexität bei der Gestaltung
Erhöhte Herstellungs- und Wartungskosten
Es findet breite Anwendung bei der Herstellung von elektronischen Präzisionsbauteilen, Unterlegscheiben und anderen dünnen Metallen.
10.3 Folgeverbundwerkzeuge
Es handelt sich um eine weitverbreitete Anwendung von Stanzwerkzeugen in modernen industriellen Fertigungsprozessen, bei denen Spulen automatisch zwischen Stationen transportiert werden, die unterschiedliche Prozesse durchführen.
Vorteile
Sehr hohe Produktivität
Deutlich verbesserte automatisierte Prozesse
Hohe Konstanz in der Produktqualität
Reduziert die Arbeitskosten
Nachteile
Teure Fertigungswerkzeuge
Erhöhte Komplexität
Der Einsatz von Folgeverbundwerkzeugen findet unter anderem bei Steckverbindern, Klemmen, Gerätebauteilen und Präzisionsmetallteilen Anwendung.
Verschiedene Arten von Metallstanzwerkzeugen bieten je nach Verwendungszweck unterschiedliche Vorteile.
Kapitel 12: Warum Stanzwerkzeuge gewartet werden müssen
Stanzwerkzeuge sind Präzisionsinstrumente für Hochgeschwindigkeits-Fertigungsprozesse. Im kontinuierlichen Einsatz können sie starken Belastungen, Vibrationen, Hitze, Reibung und Stößen ausgesetzt sein.
Werden keine geeigneten Maßnahmen ergriffen, unterliegen selbst hochwertige Werkzeuge Verschleiß und Beschädigung.
Die Wartung von Stanzwerkzeugen sollte regelmäßig erfolgen, um eine optimale Produktqualität zu gewährleisten, die Lebensdauer der Werkzeuge zu verlängern, Ausfallzeiten zu minimieren und die Fertigungsprozesse allgemein zu verbessern.
Für Hersteller von Automobilteilen, elektronischen Geräten, Haushaltsgeräten, Medizinprodukten und Industrieartikeln spielt die Instandhaltung von Stanzwerkzeugen eine entscheidende Rolle für eine effiziente und wirtschaftlich rentable Produktion.
12.1. Erhöhung der Werkzeuglebensdauer
Die Verlängerung der Lebensdauer von Stanzwerkzeugen ist einer der Hauptvorteile der Instandhaltung von Stanzwerkzeugen.
Während des Arbeitsprozesses treten folgende Probleme auf:
Abnutzung der Schläge
Abstumpfung der Schneidkanten
Mangel an präzisen Führungsmechanismen
Verschlechterung der Quellen
Ohne rechtzeitige Kontrolle und Pflege werden diese negativen Auswirkungen deutlicher sichtbar.
Eine effektive Wartung trägt dazu bei:
✅ Vermeiden Sie übermäßigen Verschleiß
✅ Boxpausen eliminieren
✅ Absplitterungen verhindern
✅ Präzise Schnitte beibehalten
✅ Verlängern Sie die Lebensdauer der Sterberinnen
Bei ordnungsgemäßer Wartung hält ein Folgeverbundwerkzeug um mehrere Millionen Hübe länger als ein vernachlässigtes Gegenstück.
12.2. Sicherstellung einer hohen Produktqualität
Die Produktqualität hängt direkt von den Werkzeugen ab.
Die Vernachlässigung von Sterbenden kann zu Folgendem führen:
übermäßig hohe Grathöhe
Schlechte Maßgenauigkeit
Kratzer auf Oberflächen
Verformung von Teilen
Risse aufgrund der Bildung
Durch regelmäßige Wartung gewährleisten die Werkzeuge Folgendes:
✅ Uniform-Abholung
✅ Scharfe Schneidkanten
✅ Genaue Anleitung
✅ Zuverlässige Formgebung
Folgende Qualitätsverbesserungen können erzielt werden:
✅ Verbesserte Präzision
✅ Glatte Oberfläche
✅ Niedrige Fehlerrate
✅ Gleichbleibende Produktqualität in allen Chargen
Für Präzisionstechnik, wie beispielsweise in der Elektronik- und Automobilfertigung, ist konstante Genauigkeit unerlässlich.
12.3. Minimierung von Produktionsausfallzeiten
Wird ein Werkzeug nicht verwendet, führt dies zu Stillständen und Maschinenausfällen.
Gründe für unerwartete Werkzeugstillstände sind unter anderem:
Lochbruch
Schrottverklemmung
Bruch des Führungsstifts
Lösen der Befestigungselemente
Verlust der Federelastizität
Notfallreparaturen erfordern zusätzlichen Zeit- und Kostenaufwand.
Die proaktive Inspektion von Stanzwerkzeugen hilft, Fehlfunktionen zu vermeiden.
Zu den Vorteilen der Instandhaltung gehören:
✅ Reduzierte Maschinenstillstände
✅ Minimierte Reparaturkosten
✅ Schnellere Wiederherstellung
✅ Erhöhte Maschinenproduktivität
Selbst kurze Maschinenstillstandszeiten in der Großproduktion können für einen Hersteller Verluste verursachen.
12.4. Reduzierung der Herstellungskosten
Viele Hersteller konzentrieren sich ausschließlich auf die Produktionsgeschwindigkeit und übersehen dabei mögliche Kosteneinsparungen bei der Wartung.
Mangelnde Wartung führt zu Folgendem:
✅ Übermäßige Ausschussquote
✅ Häufiger Teilewechsel
✅ Arbeitskosten
✅ Ablehnung von Teilen
✅ Maschinenausfälle
Regelmäßige Wartung ermöglicht es Ihnen, langfristig Betriebskosten zu sparen.
12.5. Erhöhung der Sicherheit am Arbeitsprozess
Beim Metallstanzen wird mit starken Kräften gearbeitet, was zu gefährlichen Situationen führen kann.
Zu den Gefahren der Verwendung fehlerhafter Werkzeuge gehören:
Auswurf von Brechschlägen
Überlastung, die zu einem Blockierungsprozess führt
Lockerung von Teilen einer Matrize
Unerwartete Risse
Durch rechtzeitige Inspektionen lassen sich Verletzungen vermeiden, die durch diese Mängel verursacht werden.
Wartung aus Sicherheitsgründen umfasst:
✅ Überprüfung des festen Sitzes der Befestigungselemente
✅ Inspektionsanleitungen
✅ Überwachung der Federermüdung
✅ Sicherstellung der korrekten Ausrichtung
✅ Entfernen von Abfall aus den Formen
✅ Das sichere Werkzeugsystem garantiert Sicherheit für Mensch und Maschine.
12.6. Gleichmäßige Leistung bei hohen Geschwindigkeiten gewährleisten
Moderne Folgeverbundwerkzeuge führen Stanzvorgänge mit unglaublich hohen Geschwindigkeiten durch.
Um ein optimales Hochgeschwindigkeitsstanzen zu gewährleisten, sollten folgende Voraussetzungen erfüllt sein:
Genaue Ausrichtung
Präzise Fütterung
Glattes Abstreifen
Zuverlässige Schrottentsorgung
Jegliche Anzeichen von Verschleiß beeinträchtigen die Prozesseffizienz.
Die Wartung der Werkzeuge hilft dabei:
✅ Erhöhung der Fütterungsgenauigkeit
✅ Erleichtert das Ausziehen
✅ Vibrationen eliminieren
✅ Gleichmäßige Geschwindigkeit beibehalten
Die Instandhaltung gewährleistet einen ununterbrochenen und fehlerfreien Betrieb der Produktionslinie.
Kapitel 13: Zukünftige Entwicklungstrends von Stanzwerkzeugen für Metall
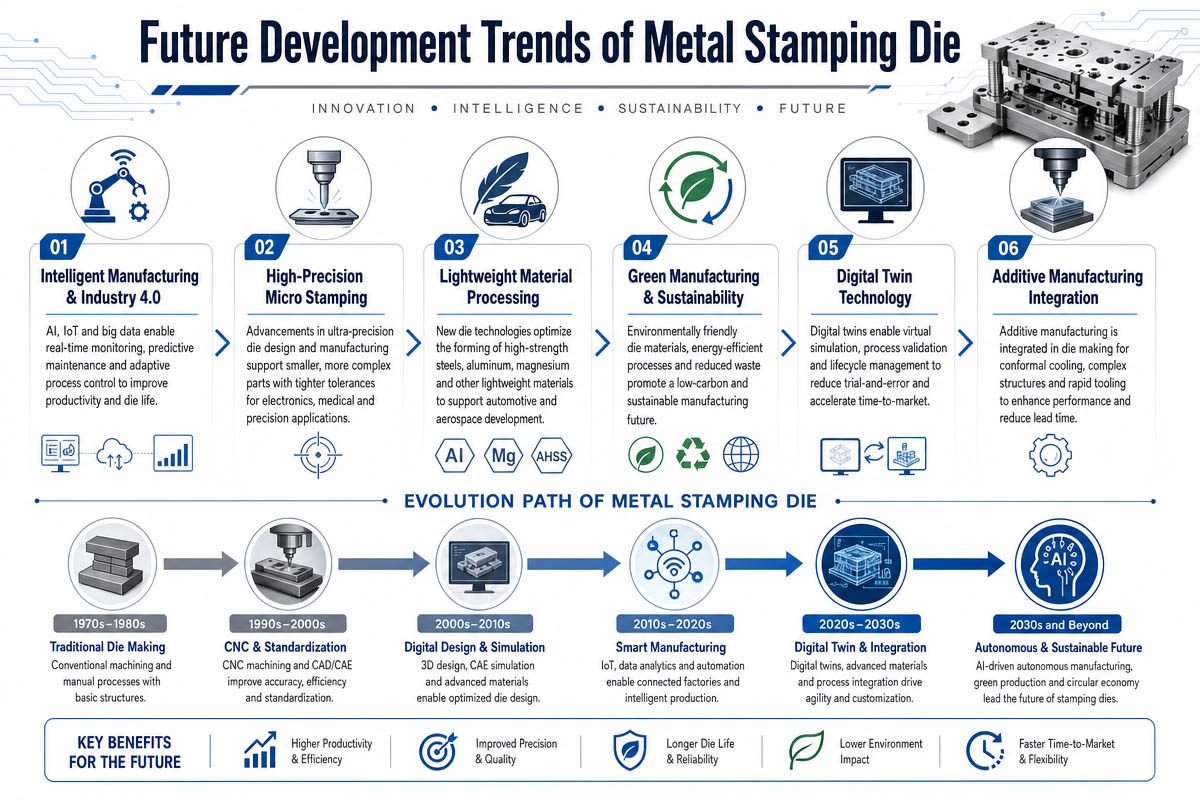
Im Zeitalter der aktuellen technologischen Entwicklung werden zukünftige Stanzwerkzeuge maßgeblich von neuen Automatisierungstechnologien, Systemen der künstlichen Intelligenz, hochpräziser Fertigung und nachhaltigen Produktionsprozessen beeinflusst. Moderne Branchen wie die Elektromobilität, die Unterhaltungselektronik, die Medizintechnik und die industrielle Automatisierung stellen immer höhere Anforderungen an Produktionsgeschwindigkeit und -präzision.
Moderne Stanzwerkzeuge werden voraussichtlich Technologien des Internets der Dinge und intelligente Produktionsprozesse integrieren. Intelligente Stanzwerkzeuge sind mit Sensoren und anderer fortschrittlicher Technologie ausgestattet, die Temperatur, Vibrationen und Produktionsleistungsparameter überwachen. Dadurch ermöglicht die intelligente Produktion die effiziente Vorhersage und Vermeidung von Maschinenausfällen und Stillstandszeiten.
Der Einsatz vollautomatisierter Produktionslinien wird immer beliebter. Hochgeschwindigkeits-Folgeverbundwerkzeuge werden aufgrund der Nachfrage nach höherer Effizienz und geringeren Lohnkosten immer häufiger eingesetzt. Daher installieren Hersteller Roboter für die Materialzuführung und -prüfung sowie Servopressen für eine verbesserte Effizienz und vibrationsarme Produktion.
Moderne Stanzwerkzeuge und ihre Oberflächen wurden so entwickelt, dass sie den Belastungen des Stanzprozesses standhalten. Moderne Stanzwerkzeuge werden aus Werkstoffen wie DC53, pulvermetallurgischem Stahl und Wolframcarbid gefertigt und bieten dadurch eine hohe Verschleißfestigkeit. Oberflächenbeschichtungen wie DLC, TiCN und AlCrN reduzieren zudem Reibung und Fressen beim Stanzen von Edelstahl und Aluminium.
Umweltschutz und Energiesparmaßnahmen werden künftig Priorität haben. Umweltfreundliche Fertigungsverfahren umfassen energieeffiziente Stanzanlagen, optimierten Materialeinsatz und recyclingfähige Produktionssysteme.
Simulationsprogramme können auch bei der Entwicklung neuer Werkzeuge und Formen helfen, um Entwicklungskosten zu sparen und die Fertigungszeiten zu verkürzen.
Insgesamt werden zukünftige Stanzwerkzeuge intelligenter, vollautomatisch, energiesparender und präziser sein.
Kapitel 1.3: Schlussfolgerung
Metallprägewerkzeuge kombinieren:
Präzisionstechnik
Werkstoffkunde
Wärmebehandlungstechnologie
Mechanischer Aufbau
Automatisierte Fertigung
Zur Verbesserung der Stanzeffizienz und der Produktqualität sollten Hersteller Folgendes beachten:
✅ Geeignete Werkzeugmaterialien auswählen
✅ Optimierung des Werkzeugdesigns
✅ Regelmäßige Wartung durchführen
✅ Stärkung des Produktionssicherheitsmanagements
Ein tiefes Verständnis von Stanzwerkzeugen, Werkzeugkonstruktionen, Werkstoffen und Fehlerbehebungsmethoden hilft Herstellern, ihre Wettbewerbsfähigkeit zu verbessern, Kosten zu senken und eine stabile Serienproduktion zu erreichen.
Machen Sie jedes Stanzwerkzeug stärker, sicherer und effizienter.
Kapitel 14: Häufig gestellte Fragen (FAQ)
Häufig gestellte Fragen (FAQ) 1: Wie lange ist die Lebensdauer eines Stanzwerkzeugs aus Metall?
Das Leben hängt ab von:
Materialart
Produktionsgeschwindigkeit
Wartungsqualität
Matrizenmaterial
Hochwertige DC53- oder Hartmetallwerkzeuge können bei ordnungsgemäßer Wartung Millionen von Hüben erreichen.
FAQ 2: Was ist der Unterschied zwischen Folgeverbundwerkzeugen und Transferwerkzeugen?
| Artikel | progressive Die | Transfermatrize |
| Produktionsgeschwindigkeit | Sehr hohe | Moderat |
| Automation | Vollautomatische | Halbautomatisch |
| Am besten geeignet für | Kleine Präzisionsteile | Große, komplexe Teile |
FAQ 3: Wie wähle ich das richtige Werkzeugspiel aus?
Empfohlener Freiraum pro Seite:
SPCC: 5–8 % der Dicke
Edelstahl: 8–12 %
Aluminium: 4–6 %
Hochfester Stahl: 10–15 %
FAQ 4: Warum kommt es bei Edelstahlstanzteilen zu Fressverschleiß?
Hauptgründe:
Hohe Reibung
Schlechte Schmierung
Rauhe Werkzeugoberflächen
Solutions:
DLC/TiCN-Beschichtungen
Bessere Schmierung
Polierte Oberflächen
FAQ 5: Wie oft sollten Stanzwerkzeuge gewartet werden?
Empfohlener Wartungsplan:
| Frequenz | Wartungsaufgabe |
| Jede Schicht | Reinigen und prüfen |
| Wöchentliche | Schmieren Sie die Führungssysteme |
| Monatlich | Kritische Dimensionen messen |
| Alle 100,000 Schläge | Schneidkanten nachschleifen |
FAQ 6: Welches Werkzeugmaterial eignet sich am besten zum Stanzen von Edelstahl?
Empfohlene Optionen:
| Material | Beste Anwendung |
| DC53 | Hochgeschwindigkeits-Edelstahlstanzen |
| SKD11 | Allgemeines Präzisionsstanzen |
| Hartmetall | Ultrahochvolumenproduktion |
FAQ 7: Wie lassen sich Grate beim Metallstanzen reduzieren?
Empfohlene Vorgehensweise:
Freiraum optimieren
Stempel regelmäßig schärfen
Werkzeugausrichtung verbessern
Präzisionseinsätze verwenden
Fügen Sie bei Bedarf Rasierstationen hinzu.
FAQ 8: Was ist der Unterschied zwischen SPCC und warmgewalztem Stahl?
| Eigenschaft | SPCC kaltgewalzt | Warmgewalzten Stahl |
| Oberflächenfinish | glatt | rau |
| Präzision | Hoch | Senken |
| Formbarkeit | Ausgezeichnet | Moderat |
| Anwendungen | Präzisionsstanzen | Bauteile |
Faustregel:
Für Präzisions- und Optikteile sollte SPCC verwendet werden, für Konstruktionsteile hingegen warmgewalzter Stahl.