

Kapitola 1: Úvod
Přesné inženýrství je pro vysoce výkonné solenoidy nezbytné, ale jeden z podstatných detailů je často přehlížen – lisování kovových dílů. Většina inženýrů tráví čas navíjením cívek, výpočty magnetické síly nebo elektrickými parametry, ale kvalita lisovaných kovových dílů ovlivňuje výkon celé sestavy solenoidu.
Ať už se jedná o push-pull, trubkový, rotační, západkový nebo solenoidový ventil, každý lisovaný rám, konzola, jho, pouzdro a magnetický pól přispívá k magnetickému obvodu. I sebemenší rozměrové odchylky vedou ke snížení magnetické síly, zvýšení spotřeby energie, vzniku hluku nebo zkrácení životnosti.
Tato příručka vám pomůže optimalizovat lisování kovových dílů pro zlepšení výkonu solenoidů, efektivitu výroby a snížení výrobních nákladů.
Kapitola 2: Důležitost kovových lisovacích součástí v solenoidech
Solenoid je zařízení, které přeměňuje elektrickou energii na mechanickou sílu pomocí elektromagnetické síly. Aby byla zajištěna maximální účinnost, měl by mít magnetický obvod co nejmenší reluktanční odpor.
Hlavní magnetické díly se vyrábějí převážně přesným lisováním kovů, včetně:
Jho
čísla
Poláci
Montáž a konzoly
Koncové uzávěry
Magnetické kryty
Uchovávejte talíře
Přírubová deska
Pružinové pojistky
Každý kovový výlisek je důležitým prvkem magnetického obvodu. Nízká rozměrová přesnost nebo nesprávný výběr materiálu ovlivní magnetický tok.
Nízká kvalita ražení povede k následujícím problémům:
Nižší tažná síla
Větší provozní proud
Nadměrná produkce tepla
Vyšší vibrace
Hlučný provoz
Zkrácená životnost
Předčasné opotřebení
Kapitola 3: Pochopení magnetického obvodu
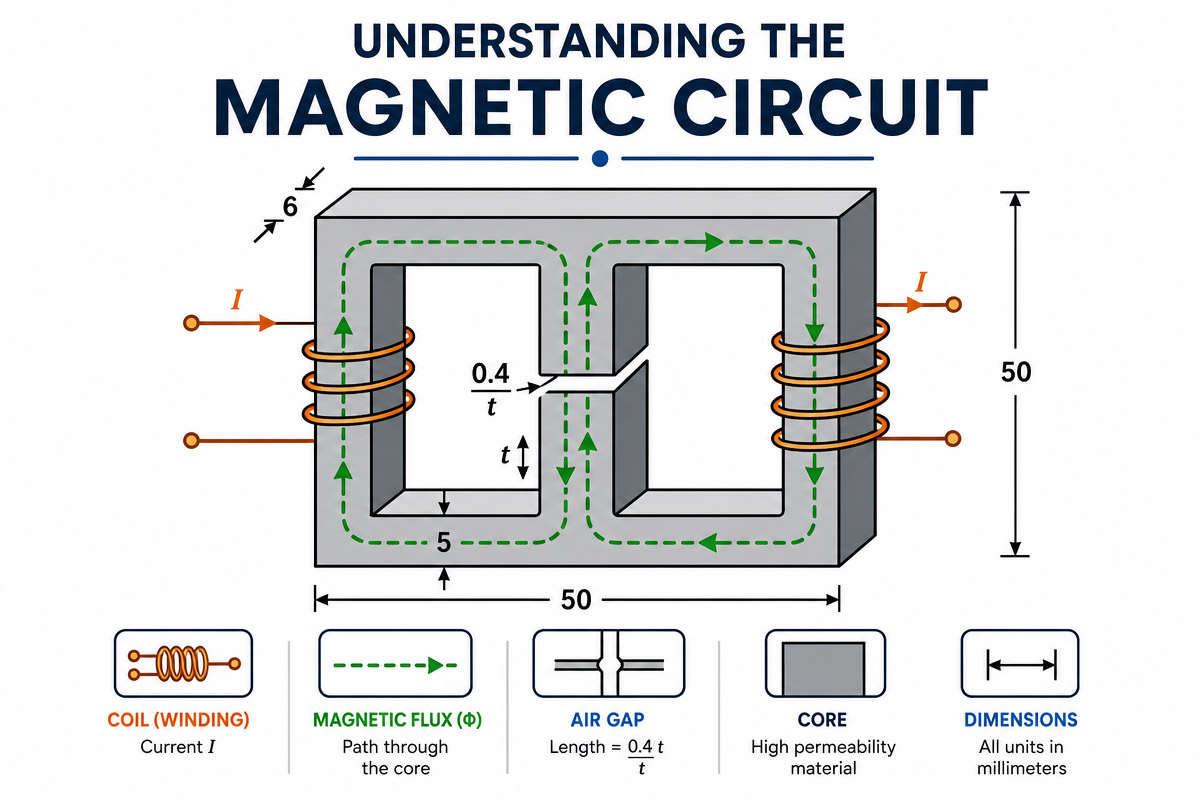
Mnoho inženýrů se domnívá, že výstupní síla je určena pouze cívkou.
Ve skutečnosti se magnetický obvod skládá z:
Měděná cívka
podlízal
Bydlení
pólový nástavec I
Jho
Mezera ve vzduchu
Všechny kovové lisovací díly pro magnetické
Pokud je na dílu mnoho otřepů, není dostatečně plochý nebo má nesprávné rozměry, magnetická reluktance lisovaného dílu se výrazně zvyšuje.
Výsledek je:
Snížení magnetické účinnosti
Nízká pevnost
Zvýšená spotřeba energie
Každá lisovaná součástka je navržena tak, aby bylo zajištěno, že magnetické pole bude volně proudit obvodem.
Kapitola 4: Výběr materiálu
Výběr materiálu je základem každého kvalitního kovového lisovaného dílu.
Běžné materiály jsou:
4.1 Měkká ocel
Pozitivní vlastnosti:
Dobrá magnetická permeabilita
Nízké náklady
Snadná výroba
Vhodné pro většinu stejnosměrných solenoidů
Typické známky
SPCC (
SPCD
Ocel AISI 1008
AISI 1010
4.2 ŽELEZO (čisté)
Výhody:
Velmi vysoká magnetická permeabilita
Maximální magnetická síla
Nízká koercivita
Běžně používané v:
Solenoidy s velkou silou
Pohony s vysokou přesností
Automatizace a robotika
4.3 Křemíková ocel
Nejlepší pro:
Solenoidy – AC
Snížení ztrát vířivými proudy
Vysokofrekvenční aplikace
4.4 Nerezová ocel Ocel
Používá se k odolnosti proti korozi.
Nicméně:
Nízké magnetické vlastnosti jsou společné pro většinu nerezových ocelí.
V součástech magnetických obvodů lze použít pouze některé specifické magnetické nerezové slitiny.
Kapitola 5: Návrh přesných nástrojů
Konzistence ražení závisí na vysoce kvalitních nástrojích.
Dobře navržená progresivní matrice poskytne:
5.1 Správné rozměry
Konzistence
Dlouhá životnost nástroje
Méně materiálového odpadu
Důležité aspekty nástrojů jsou:
Punch Mezera
Důvody pro nesprávné povolení:
Otřepy.
Zkreslení přední hrany
Špatná přesnost shody
Lepší vůle razníku vede k vyšší kvalitě řezné hrany a delší životnosti nástroje.
5.2 Zarovnání matrice
Důvody pro nesprávné zarovnání:
Nestejná velikost
Škrábance na povrchu
Úprava dílů
Přesné ustavení zajišťuje konzistentní kvalitu milionů vyrobených dílů.
5.3 Volba nástrojové oceli
Běžné vysoce kvalitní matrice jsou:
SKD11
DC53
Vložky z tvrdokovu
Tyto materiály mají vysokou odolnost proti opotřebení.
5.4 Přísné tolerance
Malé změny rozměrů mohou vést k významným rozdílům ve výkonu.
Typické tolerance jsou:
Tolerance prvků (doporučeno)
průměr otvoru +/-0.02 mm
Vnější rozměry ±0.03 mm
Rovinnost <0.05 mm
Rovnoběžnost < 0.03 mm
Tloušťka ±0.01 mm
Je důležité dodržovat tolerance, aby byla zajištěna správná montáž a magnetický výkon.
5.5 Kontrola otřepů
Otřepy mohou být malé, ale mají velký vliv na výkon solenoidu.
Problémy s otřepy:
Zvětšení vzduchové mezery v magnetickém obvodu
Obtížná montáž
Poškození cívky
Zvýšení tření
Zkrácení životnosti
Výrobci snižují otřepy tím, že:
Optimalizace mezery mezi lisovacími nástroji
Vysoce kvalitní nástroje
Pravidelná údržba nářadí
Odjehlovací operace
Dokončovací práce – vibrační
Kapitola 6: Optimalizace povrchové úpravy kovových lisovacích součástí
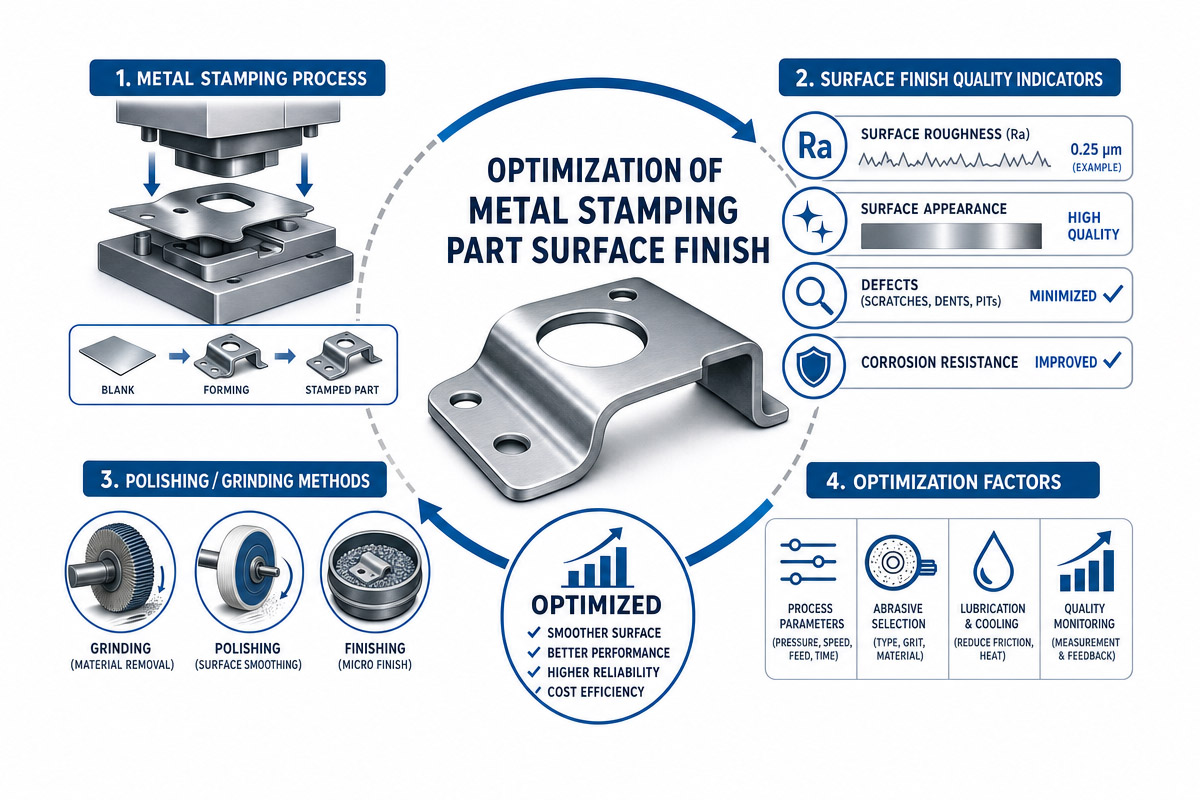
Povrchová úprava je důležitým aspektem ovlivňujícím montáž a magnetické vlastnosti.
Nejoblíbenější typy povrchových úprav jsou:
6.1 Zinkový povlak
Zahrnuje:
Ochrana proti korozi
Atraktivní vzhled
Dostupná cena
6.2 Zinkové niklování
Pozitivní vlastnosti:
odolnost proti korozi
Zvýšená odolnost proti opotřebení
Dobrá venkovní odolnost
6.3 Galvanické niklování
Vhodné pro:
Pěkný vzhled
Střední odolnost proti korozi
6.4 Fosfátové povlaky
Pozitivní vlastnosti:
Mazání
Zvýšená odolnost proti opotřebení
Snížení tření
6.5 Tepelné zpracování
Tepelné zpracování zlepšuje mechanické vlastnosti a magnetické vlastnosti.
Metody tepelného zpracování jsou:
Snížení stresu
žíhání
Kalení
Změna
Žíhání je obzvláště důležité po ražení, protože obnovuje magnetickou permeabilitu ztracenou v důsledku tváření za studena.
6.6 Vyrovnání
Rovinnost má přímý vliv na magnetické kontaktní povrchy.
Nízká rovinnost zvyšuje vzduchové mezery.
což má za následek snížení:
Tažná síla
Retenční schopnost
Magnetické vlastnosti
Výrobci kontrolují rovinnost pomocí:
Žulové povrchové desky
Optické metrologické systémy
Souřadnicový měřicí stroj (CMM) je
6.7 Progresivní ražení v zápustce
Progresivní technologie lisovacích nástrojů má mnoho výhod.
Výhody jsou:
Vysoká rychlost výroby
Reprodukovatelnost
Nižší výrobní náklady
Minimální odpad
Automatizace
V případě velkovýroby solenoidů zaručují progresivní matrice konzistenci kvality po miliony cyklů.
Kapitola 7:Kontrola kvality kovových lisovacích dílů pro solenoid
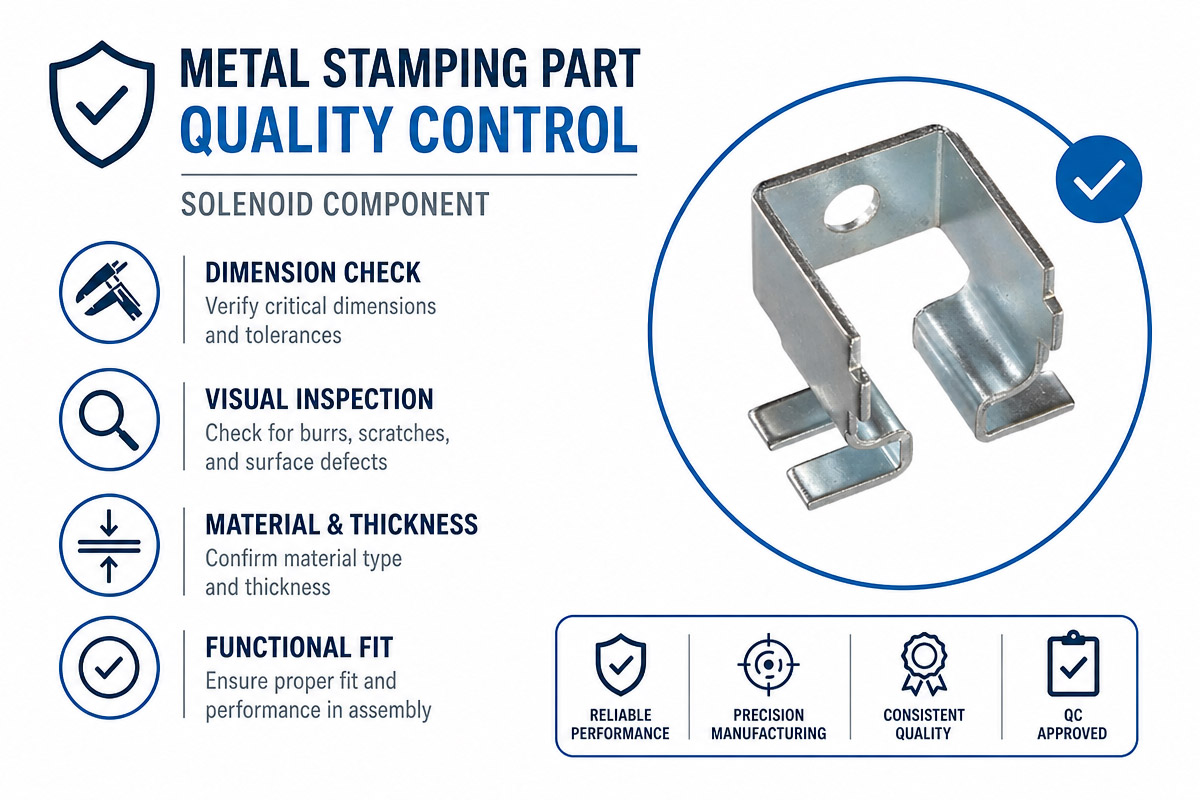
Každá jednotlivá kovová výlisková část by měla být zkontrolována.
Inspekce zahrnují:
7.1 Ověření nového materiálu
Kontrolované aspekty:
Materiál
Tloušťka
Tvrdost
7.2 Kvalita povrchové úpravy
Inspekce během procesu
Kontrolované aspekty:
Kritické rozměry
Výška otřepu
Poloha otvoru
Opotřebení nástroje
7.3 Závěrečná kontrola
Kontrolované aspekty:
Vizuální kontrola
Rozměrová metrologie
Posouzení povrchové úpravy
Tloušťka pokovování
Jednotnost
Funkční testování sestav
7.4 Automatizace zlepšuje konzistenci
Automatizace výroby je v moderních lisovnách běžná.
Automatizace zahrnuje:
Servopoháněné podavače
Progresivní lisy.
Vizuální kontrola
Robotická manipulace
Automatické řazení (automatické řazení)
Výhody:
Snížená lidská chyba
Rychlejší výroba
Zlepšená opakovatelnost
Snížené výrobní náklady
Kapitola 8: Spolupráce mezi inženýry v oblasti ražení a solenoidů
Pro zajištění úspěšné optimalizace je důležitá spolupráce.
Zájem lisovacích inženýrů:
Vyrobitelnost
Životnost nástroje
Spotřeba materiálů
Zaměření inženýrů solenoidů:
Magnetická účinnost.
Výkon
Výkon cívky
Spolupráce pomáhá zajistit, aby každá lisovaná součástka pozitivně ovlivňovala celkový elektromagnetický design.
Kapitola 9: Chyby, kterým je třeba se vyhnout
Mnoho výrobců neúmyslně sabotuje výkon solenoidu jednoduchými chybami.
Časté chyby jsou:
9.1 Použití nemagnetických materiálů
To negativně ovlivňuje magnetický obvod.
Výška otřepů bez ohledu na
I malé otřepy vedou ke zvětšení magnetické vzduchové mezery.
9.2 Tloušťka pokovení
Příliš tlustý pokov mění rozměry.
9.3 Problémy s rovinností
Nízká rovinnost snižuje magnetickou sílu, protože způsobuje nerovnost kontaktní plochy.
9.4 Opotřebovaná matrice
Opotřebení nástroje vede k rozměrové nekonzistenci.
9.5 Špatná kontrola kvality
Pravidelná kontrola je nezbytná, aby se zabránilo rozměrovým odchylkám během výroby.
Kapitola 10: Výhody a nevýhody optimalizovaných kovových lisovacích dílů
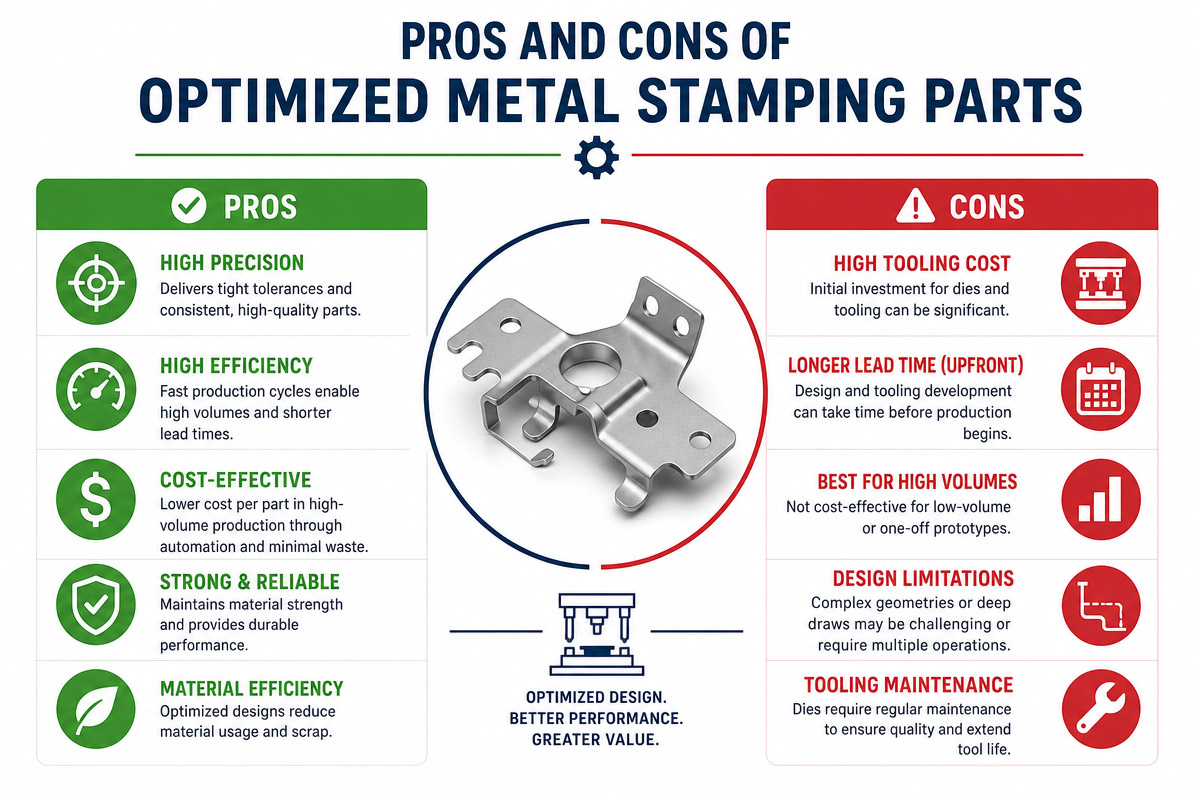
Pro výrobu vysoce výkonných zařízení je nezbytné optimalizovat každou kovovou lisovanou součástku používanou k výrobě solenoidů. Přesně lisované komponenty, jako jsou pouzdra, jha, pólové nástavce, montážní konzoly a přírubové desky, významně přispívají k tvorbě magnetického obvodu. Přestože optimalizované lisování kovů má několik výrobních a výkonnostních výhod, s tímto přístupem jsou spojeny i určité výzvy.
Výhody optimalizovaných kovových lisovacích dílů
10.1 Vylepšený výkon solenoidu
První výhodou, která plyne z použití optimalizovaných kovových lisovaných dílů, je zvýšený výkon solenoidu, protože přesné tolerance, hladké povrchové kontakty a vysoce kvalitní magnetické materiály snižují magnetickou reluktanci obvodu, a tím umožňují průchod většího množství magnetického toku. V důsledku toho se zvyšuje tažná a reakční schopnost spolu s přídržným výkonem zařízení.
10.2 Konzistentnost kvality produktu
Přesné nástroje a progresivní lisování zaručují konzistentní rozměry, což umožňuje vytvořit stabilní produkt. Použití přesného lisování navíc zvyšuje spolehlivost solenoidu v odvětvích, jako je automobilový průmysl, lékařské vybavení, průmyslová automatizace a inteligentní zamykací systémy.
10.3 Snížené výrobní náklady
I když je výroba přesných nástrojů nákladná, optimalizované lisování kovů výrazně snižuje výrobní náklady v případě středních a vysokých objemů výroby, protože umožňuje snížit plýtvání materiálem, dobu výrobního cyklu a náklady na práci. Progresivní lisování je navíc jednou z nejlevnějších výrobních technik pro hromadnou výrobu.
10.4 Prodloužená životnost produktu
Vysoce kvalitní lisované komponenty minimalizují mechanické opotřebení a vibrace a zároveň eliminují nesouosost během provozu zařízení díky správné povrchové úpravě a hranám bez otřepů.
10.5 Zvýšená efektivita montáže
Díky přesnému lisování komponenty perfektně pasují a umožňují rychlou montáž solenoidů a minimalizují potřebu ručního seřizování komponentů, což zkracuje výrobní dobu.
10.6 Vysoká flexibilita návrhu
Díky moderním technologiím lisování kovů je možné vyrábět kovové díly se složitými tvary, roztečemi otvorů, reliéfy a zakázkovými přírubami potřebnými pro vytvoření určitého solenoidu.
Nevýhody optimalizovaných kovových lisovacích dílů
10.7 Vysoká počáteční investice do návrhu nástrojů
Jednou z hlavních nevýhod optimalizované techniky ražení kovů jsou relativně vysoké náklady na konstrukci přesných nástrojů pro lisovací nástroje. Progresivní nástroje představují poměrně značnou investici, zejména pokud má solenoid složitou konstrukci. Obvykle je však kompenzována nižšími jednotkovými náklady při středních a vysokých objemech výroby.
10.8 Delší doba vývoje
Proces návrhu vysoce přesných nástrojů zahrnuje fáze, jako je inženýrství, simulace, testování a validace nástroje. Ve srovnání s běžným obráběním nebo prototypováním zabere mnohem více času.
10.9 Nedostatečná ekonomická efektivita při nízkých objemech výroby
V případě nízkých objemů výroby nebo výroby prototypů není optimalizované lisování kovů nejefektivnějším přístupem. Pro malé série jsou vhodnější výrobní techniky, jako je CNC obrábění nebo laserové řezání.
10.10 Potřeba údržby nástroje
Razicí nástroje se v průběhu velkosériové výroby opotřebovávají a vyžadují pravidelnou údržbu, ostření a někdy i výměnu, aby se zachovaly rozměry a zabránilo se tvorbě otřepů. Jinak se kvalita výrobku časem zhoršuje.
10.11 Omezení materiálu
Je třeba poznamenat, že ne každý materiál je stejně vhodný pro přesné ražení, a to z důvodu nutnosti speciálního zpracování nebo nástrojů.
Kapitola 11: Jak vybrat společnost pro lisování kovů pro váš projekt solenoidů
Výběr dobré společnosti pro lisování kovů je klíčovým krokem pro úspěšný vývoj vysoce výkonného solenoidu. Kvalita každého vyrobeného dílu – od pouzdra, rámů a jh až po póly, díly a konzoly – určí úroveň jeho magnetické účinnosti a trvanlivosti.
V první řadě věnujte pozornost zkušenostem dodavatele s přesnou výrobou elektromagnetických produktů lisováním kovů. Pouze společnost, která má znalosti o výrobě solenoidů, vám může pomoci získat díly s potřebnými rozměry, magnetickým materiálem a dalšími vlastnostmi potřebnými pro dosažení konzistence tažné síly a životnosti.
Další věcí, kterou je třeba zvážit, je přítomnost vlastních kapacit. Společnosti nabízející návrh nástrojů, progresivní lisování, CNC obrábění, povrchové úpravy, montáž a kontrolu kvality ve vlastních závodech mohou zaručit vyšší kvalitu výroby a kratší dodací lhůty. Integrovaná výroba pomáhá rychleji zavádět technické změny během vývoje produktu.
Další věcí, kterou stojí za zvážení, je odbornost dodavatele v oblasti kovů. Pouze profesionální výrobce kovových výlisků může vybrat nejlepší magnetický materiál – nízkouhlíkovou ocel nebo čisté železo – podle požadavků vaší konkrétní aplikace a nabídnout vhodnou povrchovou úpravu – zinek, zinek-nikl nebo niklování, bez jakéhokoli ovlivnění magnetických vlastností.
Je také zásadní věnovat pozornost přístupu dodavatele ke kontrole kvality a výrobnímu procesu. Snažte se vybrat ty výrobce, kteří používají nejmodernější kontrolní zařízení – souřadnicové měřicí stroje (CMM), optické měřicí systémy a provádějí širokou škálu funkčních testů. Certifikáty (např. ISO 9001) jsou další zárukou vysoce kvalitního výrobního procesu.
A konečně je důležité najít dodavatele, který vám může poskytnout dobrou úroveň inženýrské podpory – ta bude zahrnovat kontrolu vašich výkresů, optimalizaci návrhů pro výrobu, vytváření 3D modelů a výrobu prototypů.
Kapitola 12: Nejčastější dotazy k lisování kovů
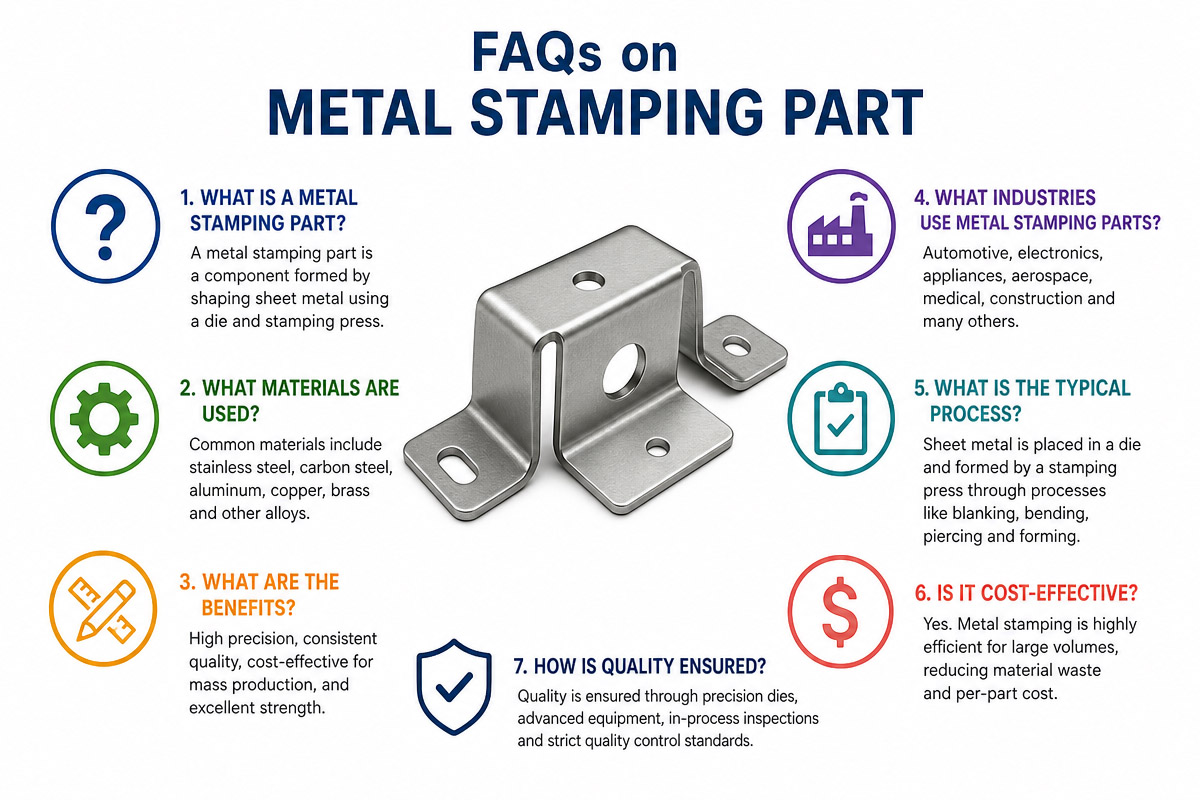
12.1 Co je to kovová lisovaná část v solenoidu?
Kovové lisované díly jsou přesně tvarované díly vyrobené z kovu pomocí lisovacích nástrojů a lisu. Lisované díly v solenoidu jsou pouzdro, rám, jho, pólový nástavec, koncová krytka, přírubová deska a montážní konzole. Tvoří magnetický obvod a mechanicky podpírají sestavu solenoidu.
12.2 Jaký je vliv lisovaných kovových dílů na výkon solenoidu?
Magnetickou účinnost přímo ovlivňují kovové lisované díly solenoidu. Zvýšená magnetická reluktance může být způsobena nízkou rozměrovou přesností, otřepy, nesprávnou rovinností nebo nesprávným výběrem materiálu. Výsledkem je snížení magnetické síly, zvýšená spotřeba energie a provozní teplota. Vysoce kvalitní lisované díly umožňují maximální magnetický tok.
12.3 Jaký je nejlepší materiál pro výrobu kovových lisovaných dílů pro solenoidy?
Nízkouhlíková ocel se běžně používá, protože má vynikající magnetickou permeabilitu a je cenově dostupná. V případě vysoce výkonných aplikací výrobci používají čisté železo nebo speciální magnetické slitiny. Pro střídavé solenoidy je preferovaným materiálem obvykle křemíková ocel, protože snižuje ztráty vířivými proudy.
12.4 Proč je kontrola otřepů důležitá při ražení kovů?
Otřepy jsou malé vyvýšené hrany, které vznikají během procesu ražení. Tyto malé otřepy mohou zvětšit magnetickou vzduchovou mezeru, způsobit potíže s montáží, poškodit izolaci cívky a zvýšit tření mezi pohyblivými částmi. Správná údržba nástrojů a kontrola otřepů jsou způsoby, jak zajistit konzistentní výkon solenoidu.
12.5 Jaké jsou typické tolerance požadované pro přesné kovové lisované díly?
Tolerance se mohou lišit v závislosti na aplikaci, ale vysoce výkonné solenoidy často vyžadují rozměrové tolerance ±0.02 mm až ±0.05 mm na kritických prvcích. Pro správnou montáž, konzistenci magnetické síly a spolehlivý provoz jsou nutné přesné tolerance.
12.6 Je solenoid ovlivněn pokovenými povrchy?
Ano. Povrchy ošetřené zinkováním, zinko-niklováním a niklováním poskytují ochranu proti korozi a zvyšují trvanlivost výrobku. Je však důležité kontrolovat tloušťku pokovení, protože příliš silná vrstva změní rozměry a sníží magnetickou účinnost.
12.7 Jak zlepšit kvalitu kovových lisovaných dílů pro výrobce
Výrobci by měli používat přesné progresivní razicí nástroje, volit kvalitní magnetické materiály, dodržovat tolerance ražení, v případě potřeby provádět tepelné zpracování, kontrolovat otřepy, aplikovat správné povrchové úpravy a provádět důkladné kontroly kvality.
12.8 Proč spolupracovat s výrobcem, který nabízí vlastní lisování kovů?
Integrovaný výrobce, který poskytuje vývoj nástrojů, lisování kovů, CNC obrábění, navíjení cívek, montáž a testování pod jednou střechou, vám může pomoci získat kontrolu nad kvalitou výrobků, ušetřit dodací lhůty, zvýšit flexibilitu návrhu a zajistit, aby každý lisovaný díl byl optimalizován pro dosažení nejvyššího výkonu solenoidu. Umožňuje také zlepšit technickou podporu pro zakázkové OEM a ODM projekty.
12.9 Tato sekce s častými dotazy je zaměřena na klíčová slova s delšími ocasy, jako například:
Co je to kovová lisovaná součástka?
Jak ovlivňují kovové lisované díly výkon solenoidu?
Nejlepší materiál pro lisování kovových dílů
Tolerance pro ražení kovů
Kontrola otřepů při lisování kovů
Přesné ražení kovů solenoidem
Společnost na ražení kovů
zakázkové lisované kovové díly
Inženýři, nákupčí a odborníci na OEM sourcing tyto otázky často hledají, takže je velmi pravděpodobné, že dostanete správné odpovědi. To zlepší výkon SEO.
Kapitola 12: Závěr
Není to jen cívka, která určuje výkon solenoidu. Každý kovový výlisek – od rámu a jha až po pólový nástavec a montážní konzolu – hraje zásadní roli při vytváření účinného magnetického obvodu. Správný výběr materiálu, kontrola otřepů, tepelné zpracování a přísná kontrola kvality s použitím přesných nástrojů a přísných tolerancí pozitivně ovlivňují magnetickou sílu, spotřebu energie a životnost.
Vysoce kvalitní procesy lisování kovů vedou k lepší opakovatelnosti a výkonu. Výrobci, kteří investují do lisování kovů, dosahují se svými solenoidy lepších výsledků. Výrobci originálního vybavení (OEM) mohou spolupracovat s výrobním partnerem na optimalizaci každé lisované součásti, zlepšení kvality a snížení výrobních nákladů svých produktů.
Společnost Weilong Intelligent Technology nabízí interní lisování kovů, vývoj nástrojů, CNC obrábění, navíjení cívek, montáž a testování pod jednou střechou. Integrovaný přístup k výrobě nám umožňuje poskytovat přesně navržené solenoidy na míru splňující požadavky průmyslové automatizace, automobilových systémů, zdravotnických prostředků, inteligentních zámků a mnoha dalších aplikací.
Pokud chcete vylepšit svůj další projekt se solenoidy, jedním ze způsobů, jak dosáhnout vyššího výkonu a spolehlivosti, je optimalizace každé kovové výlisky.


