Kapitola 1: Co je to Kovová raznice?
Kovová lisovací matrice (nazývaná také lisovací nástroj, lis nebo kovová matrice) je přesné výrobní zařízení, které je namontováno na lisu a působí na plech kovového nebo nekovového materiálu silou za účelem řezání, tvarování, ohýbání, tažení nebo tvarování materiálu.
Pomocí deformace nebo separace materiálu vytvářejí lisovací nástroje vysoce přesné díly s konzistentní kvalitou a spolehlivou přesností.
Lisování kovů je jednou z nejrychlejších a nejúspornějších výrobních technik, která se běžně používá pro:
automobilové díly
spotřební elektronika
domácí spotřebiče
komunikační zařízení
zdravotnické prostředky
nová energetická zařízení
zařízení průmyslové automatizace
Hlavní výhody kovové lisovací matrice
✅ Vysoká rozměrová přesnost
✅ Konzistentní produkce
✅ Rychlá objemová výroba
✅ Vysoká výtěžnost materiálu
✅ Ekonomická cena
✅ Kompatibilní s automatizovanou výrobou
Kapitola 2 : Silné a slabé stránky kovových lisovacích nástrojů
Výhody kovových lisovacích nástrojů
2.1 Vysoká míra produktivity
Vysoká produktivita je jednou z hlavních výhod použití kovových lisovacích nástrojů pro výrobní účely. Jakmile je kovová lisovací forma nainstalována na lis, bude díky vysoké úrovni automatizace pracovat rychle a stabilně.
2.2 Dobrá opakovatelnost a konzistentní výsledky
Dobrá opakovatelnost a konzistentní výsledky jsou důležité aspekty, které je třeba zvážit při výběru kovové lisovací techniky jako výrobní techniky. Kovové razicí nástroje zajišťují dobrou konzistenci vlastností výrobku.
2.3 Nízké výrobní náklady při použití ve velkém měřítku
Navzdory vysokým počátečním nákladům na návrh a výrobu kovové lisovací formy se jednotková cena za kus při hromadné výrobě sníží.
2.4 Schopnost vytvářet složité tvary
Moderní kovové lisovací nástroje nabízejí pokročilé možnosti pro vytváření sofistikovaných geometrií, vytváření otvorů s vysokou úrovní přesnosti, ohýbání a ražení kovů atd. Přesné a progresivní lisovací nástroje jsou obzvláště užitečné při výrobě vysoce přesných produktů.
2.5 Efektivní využití materiálů
Rozložení pásů a konstrukce forem přispívá k optimálnímu využití materiálu, což pomáhá snižovat náklady spojené s pořizováním potřebných surovin.
2.6 Snadná automatizace
Protože kovové lisovací nástroje umožňují rychlou výrobu a vyžadují minimální manuální zásahy, lze je snadno automatizovat instalací robotů pro manipulaci s díly a podávacích systémů.
2.7 Rozmanitost materiálů ke zpracování
Existuje široká škála materiálů, které lze použít při lisování kovů, včetně nerezové oceli, uhlíkové oceli, hliníku, mosazi, mědi a různých slitinových materiálů.
Slabé stránky kovových lisovacích nástrojů
2.8 Vysoké náklady na nástroje
Výroba kovové raznice s sebou nese určité náklady kvůli nutnosti pořízení vybavení pro tento účel a úhradě profesionálních služeb. Navíc se může ukázat jako poměrně nákladné navrhování progresivních a kombinovaných raznic.
2.9 Vysoké náklady spojené s dobou vývoje
Vývoj raznic zahrnuje několik fází, které zahrnují návrh, výrobu, montáž a testování kovových lisovacích nástrojů. Proto by se vývoji raznic mělo věnovat hodně času.
2.10 Nedostatek flexibility
Jakmile je raznice vyvinuta, úprava geometrie výrobků a dalších charakteristik se stává obtížným úkolem, který je třeba efektivně provádět.
2.11 Vysoké náklady na údržbu
Údržba kovových lisovacích nástrojů je spojena s ostřením nástrojů a jejich čištěním od nečistot, mazáním kovových povrchů, kontrolou souososti atd. Neprovádění těchto úkonů může způsobit vznik vad, jako jsou otřepy, odchylky od standardních tolerancí a dokonce i zlomení nástroje.
2.12 Vhodné pouze pro velkoobjemovou výrobu
Maloobjemová výroba nemůže ospravedlnit náklady na návrh a výrobu raznic, protože se ukazuje jako ekonomicky neúnosné.
2.13 Opotřebení matrice a možné poškození
Opotřebení, praskání a odštípnutí představují možná rizika spojená s nepřetržitým provozem kovových lisovacích nástrojů, zejména při zpracování tvrdých materiálů.
2.14 Potřeba odborné znalosti
Kovové razicí nástroje by měli navrhovat odborníci s dostatečnými zkušenostmi s navrhováním raznic různé úrovně složitosti.
Kapitola 3: Bezpečnostní opatření při operacích s lisovacími nástroji
Lisování kovů je považováno za vysoce rizikový výrobní proces. Přísné řízení bezpečnosti je nezbytné.
Běžná rizika a preventivní opatření
| Typ rizika | Společný problém | Metoda prevence |
| Cizí předměty uvnitř matrice | Klíče, šrouby, nástroje ponechané v matrici | Před provozem zkontrolujte a vyčistěte |
| Přeprava matric | Nebezpečné zvedání nebo manipulace | Používejte vysokozdvižné vozíky/jeřáby správně a udržujte personál v dostatečné vzdálenosti |
| Zranění operátora | Nesprávná obsluha lisu | Nainstalujte bezpečnostní kryty a systémy nouzového zastavení |
| Rizika pro nové zaměstnance | Nezkušení operátoři | Povinné školení před obsluhou stroje |
🚨 Bezpečnost musí mít vždy přednost před produkčním výkonem.
Správné bezpečnostní povědomí výrazně snižuje nehody, poškození zařízení a prostoje ve výrobě.
Kapitola 4: Základní struktura kovové raznice

Většina kovových raznic se skládá ze čtyř hlavních systémů:
matrice
Vložit bloky
Standardní komponenty
Vodicí systémy
Horní konstrukce matrice
| Název desky | Kód |
| Horní deska | U1U |
| Horní distanční blok | U2U |
| Horní patka matrice | UPU |
| Horní opěrná deska | UBU |
| Horní upínací deska | PHU |
| Zarážková deska | PPS |
| Odstraňovací deska | PSU |
Struktura spodní matrice
| Název desky | Kód |
| Spodní matrice | ZEMŘÍT |
| Spodní opěrná deska | LBD |
| Spodní patka matrice | LPD |
| Spodní distanční blok | B2D |
| Spodní deska | B1D |
Běžné součásti matrice
Horní součásti matrice
Punches
Vložky upínací desky
Odstraňovací vložky
Spodní součásti matrice
Vložky matrice
Ostřící hrany
Standardní díly
Springs
Vodicí čepy
Vodicí pouzdra
Šestihranné šrouby
Stavěcí šrouby
Zvedací čepy
Výškové distanční podložky
Nestandardní díly
Vnitřní zastávky
Externí zarážky
Zastávky na hřišti
Omezit příspěvky
Kapitola 5: Systém číslování kovových raznic
Systémy číslování kovových raznic jsou navrženy tak, aby pojmenovávaly, klasifikovaly a kontrolovaly raznice ve výrobě, údržbě a skladování. Takové číslování pomáhá zvýšit efektivitu výrobního procesu.
Číslování razicích nástrojů obvykle obsahuje údaje o následujících věcech:
Kategorie výrobku
Typ matrice
Rok výroby
Číslo stanice
Kód zákazníka
Číslo revize
Příklad:
90-KNMF0125RAH
Vysvětlení:
R znamená přenosovou matricu
S znamená progresivní kostku
F0125 může označovat rok výroby nebo číslo projektu
Písmena na konci by mohla představovat číslo revize
Používání systému číslování je nezbytné pro identifikaci dat o nástrojích, minimalizaci špatného hospodaření a údržbu.
Velké výrobní závody používají systémy číslování raznic spolu s technologií čárových kódů, ERP softwarem a dalšími digitalizovanými systémy.
Kapitola 6: Běžné materiály pro razicí nástroje a jejich vlastnosti
Výběr materiálu přímo ovlivňuje:
Kvalita produktu
Tvarovatelnost
Zemřít život
Stabilita výroby
Výrobní náklady
Porovnání běžných materiálů
| Materiál | Výhody | Nevýhody | Typické aplikace |
| SPCC ocel válcovaná za studena | Hladký povrch, dobrá tvárnost, nízká cena | Špatná odolnost proti korozi | Konzoly, kryty, díly spotřebičů |
| Pozinkovaná ocel SECC | Vynikající odolnost proti korozi | Snadno se škrábe | Elektrické skříně, počítačové skříně |
| Nerezová ocel (SUS) | Vysoká pevnost a odolnost proti korozi | Vysoké opotřebení matrice | Lékařské přístroje, automobilové díly |
| Hliník | Lehký a odolný proti korozi | Nízká tvrdost | Chladiče, komponenty elektromobilů |
| Slitiny mědi | Vynikající vodivost | Vysoké náklady na materiál | Konektory a elektrické kontakty |
Kapitola 7: Výběr materiálů pro kovové razicí nástroje
Volba materiálu zápustky určuje odolnost proti opotřebení, houževnatost, stabilitu a četnost údržby.
| Materiál Die | charakteristika | Typické aplikace |
| Cr12Mov | Dobrá odolnost proti opotřebení a ekonomická cena | Obecné řezací matrice |
| SKD11 | Vynikající odolnost proti opotřebení a stabilní tepelné zpracování | Přesné progresivní matrice |
| DC53 | Vysoká houževnatost a dlouhá životnost | Lisování z nerezové oceli |
| Karbid wolframu | Ultra vysoká tvrdost a odolnost proti opotřebení | Ultrapřesné vysokorychlostní ražení |
Doporučené aplikace
SKD11 → Přesné střihání a tváření
DC53 → Vysokorychlostní ražení nerezové oceli
Karbid wolframu → Výrobní nástroje s velmi dlouhou životností
Kapitola 8: Kovové lisovací nástroje – Hlavní konstrukční aspekty
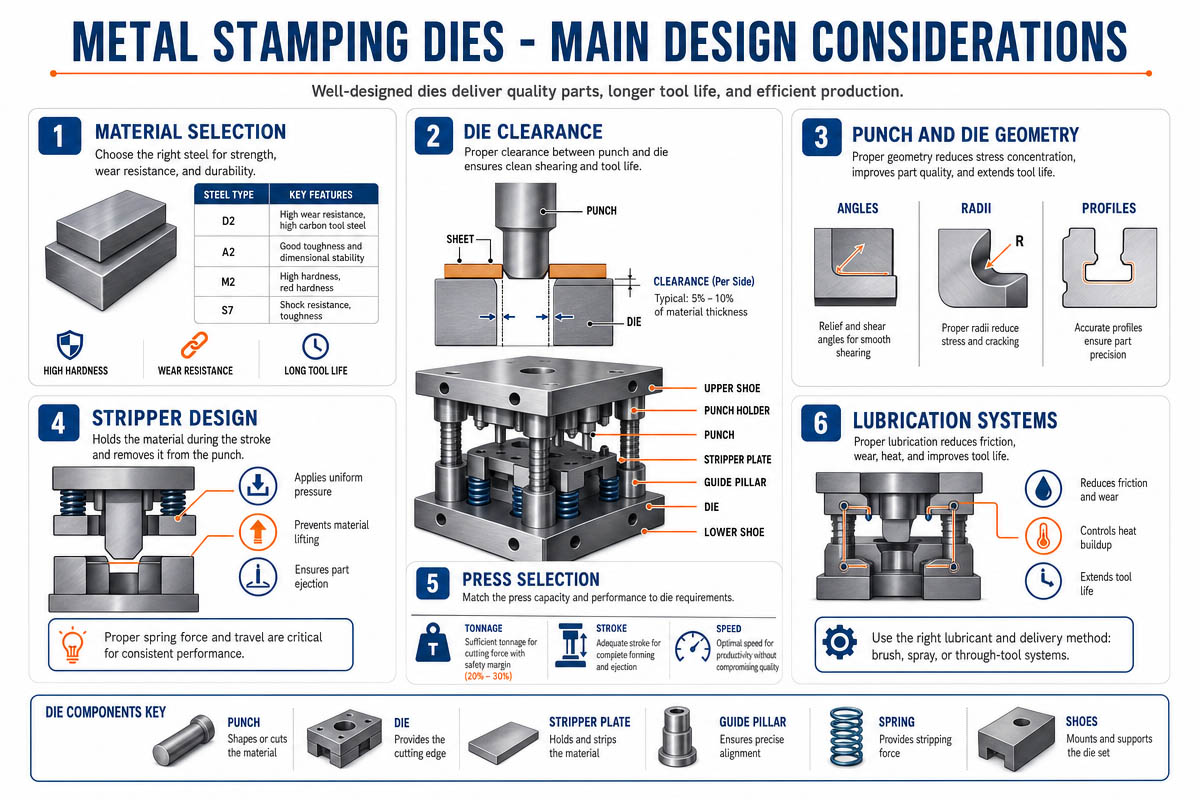
8.1 Lepší konstrukce čipu vede k:
Konzistentní produkty
Delší život umírá
Efektivnější výroba
Zvýšená spolehlivost zařízení
1️⃣ Vhodná vůle pro raznici
Podmínka vůle Výsledky
Příliš těsné Zlomení razníku, praskání matrice, silné opotřebení
Příliš volné Zvýšené otřepy, špatný stav hran
Doporučená vůle matrice
Doporučená vzdálenost by měla být přibližně:
Clearance=(5%∼10%)×tClearance=(5\%\sim10\%)\times tClearance=(5%∼10%)×t
Kde t označuje tloušťku materiálu.
8.2 Návrh vnořování
Dobré vnoření maximalizuje využití materiálu a zároveň snižuje odpad.
Mezi faktory, které ovlivňují hnízdění, patří:
Stabilita krmiva
Oběh materiálu
Vzdálenost mezi stanicemi
Rovnováha sil
8.3 Návrh děrovacího proužku
Špatné prokládání bude mít za následek:
Lpění na materiálu
Škrábance na výrobku
Údery jsou vytahovány
Škody způsobené smrtí
Různé použité metody odstraňování pásů
Jarní proužek
Dusíková plynová pružinová páska
Polyuretanový pás
8.4 Přesnost navádění
Nedostatečná přesnost navádění má za následek:
Nesprávné zarovnání razníků
Praskliny v břitech
Rozměrová nekonzistence ve výrobcích
Pro vysokorychlostní frézky by dobré vodítko mělo mít:
Dokonalá soustřednost
Horní i dolní deska jsou rovnoběžné
Stabilní struktura
8.5 Návrh vyhazování šrotu
Zasekávání odpadu je při ražbě častým jevem.
Možné řešení:
Úhly odlehčení šrotu
Vyhlazování výbojového kanálu
Systémy foukání vzduchu
Mechanismy pro uchovávání šrotu
8.6 Pevnost matrice
Velké raznice
Kapitola 9:Běžné problémy s lisováním kovů a jejich řešení
Při provádění lisování kovů se mohou vyskytnout určité problémy. Ty mohou negativně ovlivnit kvalitu výrobku, výrobní proces a životnost nástrojů. Proto je pro výrobce užitečné znát nejčastější typy poruch a metody jejich prevence.
9.1. Přebytečné otřepy
Tyto otřepy obvykle vznikají v důsledku tupých řezných hran nebo nesprávné vůle. Řešení zahrnuje ostření hran, nastavení vůle mezi razicími nástroji a výměnu vadných razníků.
9.2. Zlomenina způsobená úderem
K tomuto jevu dochází v důsledku excentrického zatížení, špatného vedení, dlouhých razníků a použití tvrdých materiálů. Zlepšení přesnosti vedení, použití materiálu s vyšší tvrdostí, jako je ocel DC53, a kratších razníků může pomoci zabránit zlomení razníku.
9.3. Deformace součásti
K těmto vadám dochází v případě nevyvážené síly během vyhazování dílů a nedostatku vhodného přídržného tlaku. Doporučenými opatřeními je přidání přídržných prostředků, vylepšení stanic pro tváření dílů a regulace vyhazovací síly.
9.4. Odírání
Hliník a nerezová ocel jsou náchylnější k přilepení. Chcete-li tento problém překonat, můžete povrchy nástrojů vyleštit a nanést na ně povlaky DLC nebo TiCN, čímž se zlepší proces mazání.
9.5. Zasekávání šrotu
Špatně navržený výstupní kanál pro šrot může způsobit jeho zasekávání, což vede k poškození a prostojům. K řešení problému přispívá použití úhlů odlehčení, systémy foukání vzduchu a zvětšené rozměry výstupních kanálů pro šrot.
9.6. Nestabilní dimenze
K tomuto problému dochází v důsledku opotřebení závitových nástrojů, pohybu vodicích čepů a kolísání tloušťky materiálu. Abyste se mu vyhnuli, je nutná pravidelná údržba závitových nástrojů a přesná kalibrace.
9.7. Trhliny vznikající během tažení
Tento problém lze vyřešit optimalizací poloměru během kreslení a přidáním nových kroků kreslení.
9.8. Skoky ve scrapech
Vakuový efekt a nízká hmotnost způsobují poskakování dílů. Abyste tento problém vyřešili, měli byste přidat prostředky pro přidržování odpadu a zařízení pro ofukování vzduchu.
Kapitola 10: Typy kovových raznic
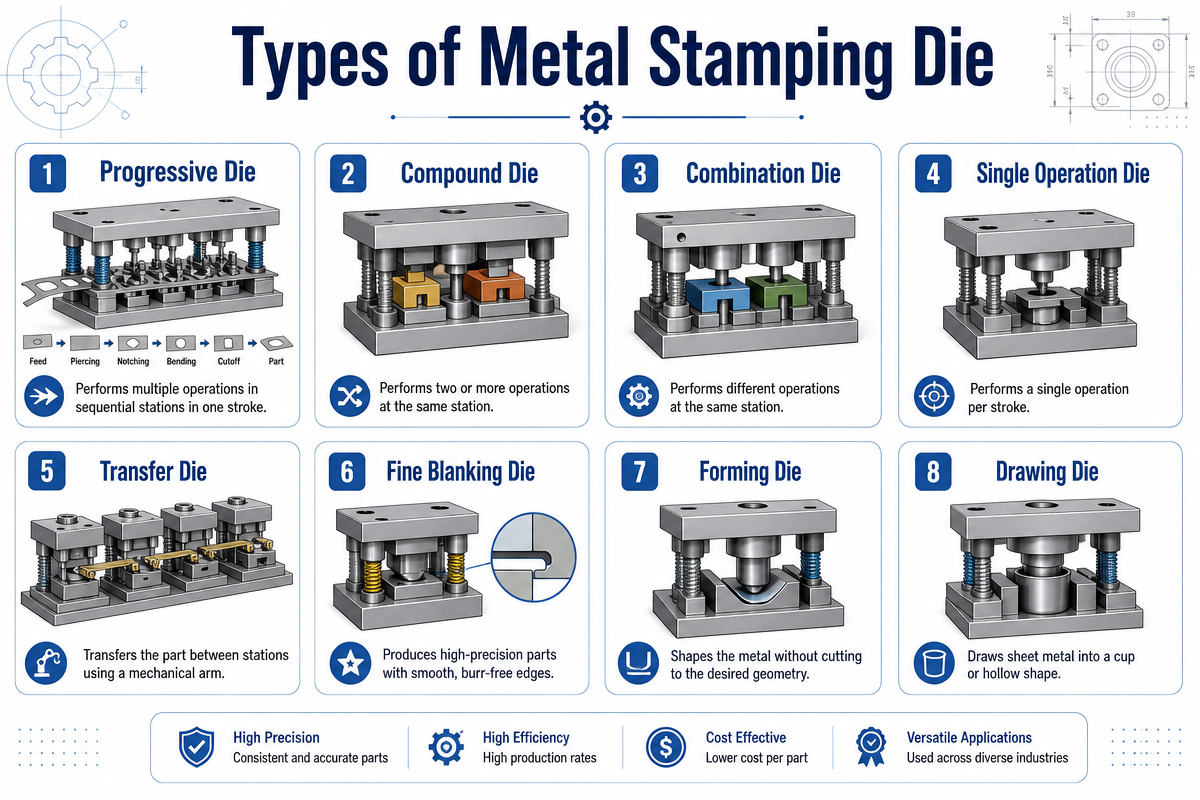
Kovové razicí nástroje se kategorizují na základě jejich struktury, výrobního procesu a použití. Různé razicí nástroje mají různou kapacitu pro zpracování různých druhů výrobků s různými výrobními požadavky. Volba správných kovových razicích nástrojů může výrazně zlepšit efektivitu, kvalitu a řízení výrobních nákladů.
10.1 Přenosové matrice (jednostaniční matrice)
Přenosové nástroje provádějí operace na každé stanici samostatně; obrobky se během výroby přesouvají z jedné stanice na druhou ručně nebo automatickým systémem.
Výhody
Zjednodušený design
Snadná údržba a úpravy
Vhodné pro výrobu větších dílů
Nevýhody
Snížená účinnost
Zvýšené mzdové náklady
Menší konzistence než progresivní matrice
Aplikace transferových matric zahrnuje díly karoserie automobilů, velké díly konzol a další těžké díly.
10.2 Složené matrice
Tento typ matrice provádí v jedné lisovací operaci více než jeden proces, jako je děrování a řezání.
Výhody
Zvýšená rozměrová přesnost
Zvýšená konzistence
Rychleji než jeden krok umírá
Nevýhody
Zvýšená složitost návrhu
Zvýšené náklady na výrobu a údržbu
Široce se používá při výrobě přesných elektronických součástek, podložek a dalších tenkých kovů.
10.3 Progresivní matrice
Jedná se o rozšířené použití lisovacích nástrojů v moderních průmyslových výrobních procesech, kdy se cívky automaticky podávají mezi stanicemi provádějícími různé procesy.
Výhody
Velmi vysoká produktivita
Výrazně vylepšené automatizované procesy
Vysoká konzistence v kvalitě produktů
Snižuje náklady na práci
Nevýhody
Drahé výrobní nástroje
Zvýšená složitost
Použití progresivních matric může zahrnovat konektory, svorky, součásti spotřebičů a přesné kovové díly.
Různé typy kovových lisovacích nástrojů nabízejí v závislosti na jejich zamýšleném použití odlišné výhody.
Kapitola 12: Proč je třeba udržovat kovové lisovací nástroje
Kovové lisovací nástroje jsou přesné nástroje pro vysokorychlostní výrobní procesy. Při použití v kontinuálních procesech mohou být nástroje vystaveny silnému zatížení, vibracím, teplu, tření a nárazům.
Pokud nejsou přijata vhodná opatření, i vysoce kvalitní matrice začnou trpět opotřebením a poškozením.
Údržba kovových lisovacích nástrojů by měla být prováděna pravidelně, aby byla zajištěna optimální kvalita výrobků, prodloužena životnost nástrojů, minimalizovány prostoje a obecně zlepšeny výrobní procesy.
Pro ty, kteří se zabývají výrobou automobilových dílů, elektronických zařízení, domácích spotřebičů, zdravotnických prostředků a průmyslových předmětů, hraje údržba kovových lisovacích nástrojů klíčovou roli v dosažení efektivní a ekonomicky životaschopné výroby.
12.1. Prodloužení životnosti matrice
Prodloužení životnosti raznice je jednou z hlavních výhod údržby kovových lisovacích nástrojů.
Během pracovního procesu se vyskytují následující problémy:
Opotřebení razníků
Otupování řezných hran
Nedostatek přesných vodicích mechanismů
Degradace pružin
Tyto negativní účinky se projeví ještě více bez včasné kontroly a péče.
Efektivní údržba pomáhá:
✅ Vyhněte se nadměrnému opotřebení
✅ Eliminujte přerušení úderů
✅ Zabraňte odštěpování
✅ Zajišťuje přesné řezy
✅ Prodlužuje životnost raznic
Při správné údržbě vydrží progresivní matrice déle než její protějšek, který je zanedbáván i po několika milionech zásahů.
12.2. Zajištění vysoké kvality produktů
Kvalita výrobku přímo závisí na razidlech.
Zanedbávání raznic může vést k:
Příliš vysoká výška otřepu
Nízká rozměrová přesnost
Škrábance na površích
Deformace součástí
Trhliny v důsledku tváření
Díky údržbě matrice zajišťují:
✅ Jednotný odbavovací poměr
✅ Ostré řezné hrany
✅ Přesné vedení
✅ Spolehlivé tvarování
Lze dosáhnout následujících zlepšení kvality:
✅ Vylepšená přesnost
✅ Hladký povrch
✅ Nízká míra vad
✅ Konstantní kvalita produktů v dávkách
Pro přesné strojírenství, jako je elektronika a automobilový průmysl, je konstantní přesnost nezbytná.
12.3. Minimalizace prostojů ve výrobní lince
Nepoužití matrice vede k odstávkám a zastavení stroje.
Mezi důvody neočekávaného zastavení matrice patří:
Zlomení razníku
Zasekávání šrotu
Zlomení vodicího čepu
Uvolnění upevňovacích prvků
Ztráta pružnosti pružiny
Havarijní údržba vyžaduje dodatečný čas a peníze.
Proaktivní kontrola kovových lisovacích nástrojů pomáhá předcházet jakýmkoli poruchám.
Mezi výhody údržby patří:
✅ Snížení prostojů strojů
✅ Minimalizované náklady na opravy
✅ Rychlejší obnova
✅ Zvýšená produktivita strojů
I krátké prostoje strojů ve velkovýrobě mohou výrobci způsobit ztráty.
12.4. Snížení výrobních nákladů
Zatímco se mnoho výrobců zaměřuje výhradně na rychlost výroby, nevšímá si potenciálních příležitostí k úsporám nákladů v oblasti údržby.
Špatná údržba má za následek:
✅ Nadměrná míra zmetkovitosti
✅ Častá výměna dílů
✅ Náklady na práci
✅ Odmítnutí dílů
✅ Poruchy strojů
Pravidelná údržba vám umožňuje dlouhodobě ušetřit provozní náklady.
12.5. Zvýšení bezpečnosti pracovních procesů
Lisování kovů zahrnuje práci s velkými silami, které mohou vést k nebezpečným situacím.
Mezi rizika použití vadných raznic patří:
Vyhazování lámacích razníků
Přetížení vedoucí k zasekávání
Uvolnění částí matrice
Neočekávané praskliny
Včasnými kontrolami se můžete vyhnout zraněním způsobeným těmito vadami.
Údržba z důvodu bezpečnosti zahrnuje:
✅ Kontrola utažení spojovacích prvků
✅ Kontrola průvodců
✅ Sledování únavy pružin
✅ Zajištění správného zarovnání
✅ Odstraňování odpadu z raznic
✅ Bezpečný systém zápustek zaručuje bezpečnost jak pro lidi, tak pro stroje.
12.6. Zajistěte stabilní vysokorychlostní výkon
Moderní progresivní raznice provádějí ražení neuvěřitelně vysokými rychlostmi.
Pro zajištění optimálního vysokorychlostního ražení by mělo být k dispozici:
Přesné vyrovnání
Přesné podávání
Hladké odizolování
Spolehlivé odstraňování odpadu
Jakékoli známky opotřebení negativně ovlivňují efektivitu procesu.
Údržba matrice pomáhá:
✅ Zvyšuje přesnost krmení
✅ Usnadňuje odstraňování chloupků
✅ Eliminuje vibrace
✅ Udržujte stabilní rychlost
Údržba zajišťuje nepřerušovaný a bezchybný provoz výrobní linky.
Kapitola 13: Trendy budoucího vývoje kovových lisovacích nástrojů
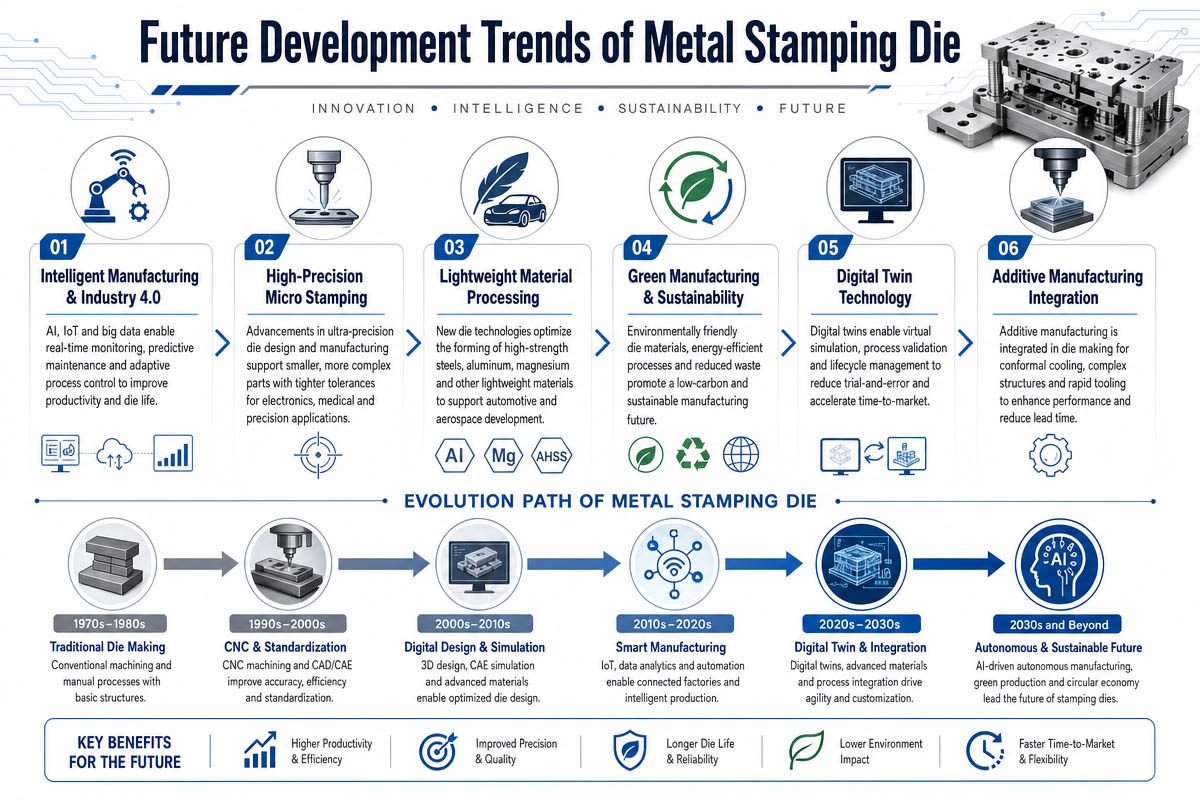
V současné éře technologického rozvoje budou budoucí lisovací nástroje pro kovy významně ovlivněny nově vznikajícími automatizačními technologiemi, systémy umělé inteligence, vysoce přesnou výrobou a udržitelnými výrobními procesy. Moderní průmyslová odvětví, jako jsou elektromobily, spotřební elektronika, zdravotnické vybavení a průmyslová automatizace, kladou zvýšené nároky na rychlost a přesnost výroby.
Očekává se, že moderní lisovací nástroje budou zahrnovat technologii internetu věcí a inteligentní výrobní procesy. Inteligentní lisovací nástroje jsou vybaveny senzory a dalšími pokročilými technologiemi, které monitorují teplotu, vibrace a parametry výrobního výkonu. Inteligentní výroba tak umožňuje efektivní predikci a prevenci poruch strojů a prostojů.
Využívání plně automatizovaných procesů na výrobních linkách bude stále populárnější. Vysokorychlostní progresivní nástroje se stávají běžnými kvůli požadavkům na vyšší efektivitu a nižší náklady na pracovní sílu. V důsledku toho výrobci instalují roboty pro podávání a kontrolu materiálu a servolisy pro zvýšení efektivity a výrobu s nízkými vibracemi.
Moderní raznice a jejich povrchy byly také vyvinuty tak, aby odolaly podmínkám lisovacího procesu. Moderní raznice jsou vyrobeny z materiálů, jako je DC53, prášková metalurgická ocel a karbid wolframu, což zajišťuje vysokou odolnost proti opotřebení. Povrchové povlaky, jako je DLC, TiCN a AlCrN, také snižují tření a odírání během lisování nerezové oceli a hliníku.
V budoucnu budou prioritou opatření na ochranu životního prostředí a úsporu energie. Zelené výrobní postupy budou zahrnovat energeticky úsporná lisovací zařízení, optimalizované využití materiálů a recyklovatelné výrobní systémy.
Simulační programy mohou také pomoci při navrhování nových forem a nástrojů, čímž se ušetří náklady na vývoj a zkrátí výrobní doba.
Celkově budou budoucí kovové lisovací nástroje inteligentnější, plně automatické, energeticky úspornější a přesnější.
Kapitola 1 3: Závěr
Kovové razicí nástroje kombinují:
Přesné inženýrství
Vědy o materiálech
Technologie tepelného zpracování
mechanické provedení
Automatizovaná výroba
Pro zlepšení efektivity ražení a kvality výrobků by výrobci měli:
✅ Vyberte vhodné materiály pro raznice
✅ Optimalizace konstrukce matrice
✅ Provádějte pravidelnou údržbu
✅ Posílit řízení bezpečnosti výroby
Hluboké pochopení lisovacích nástrojů pro kovy, nástrojových struktur, materiálů a metod řešení problémů pomáhá výrobcům zlepšit konkurenceschopnost, snížit náklady a dosáhnout stabilní velkoobjemové výroby.
Udělejte každou raznici pevnější, bezpečnější a efektivnější.
Kapitola 14: Často kladené otázky (FAQ)
Často kladená otázka 1: Jak dlouho vydrží kovová raznice?
Životnost zemřít závisí na:
Typ materiálu:
Rychlost výroby
Kvalita údržby
Materiál matrice
Vysoce kvalitní závitořezné matrice DC53 nebo karbidové matrice mohou při správné údržbě vydržet více než miliony zdvihů.
Často kladená otázka 2: Jaký je rozdíl mezi progresivními a transferovými matricemi?
| Položka | Progressive Die | Přenosová matrice |
| Výroba Speed | Velmi vysoko | Středně |
| Automatizace | Plně automatizovaný | Poloautomatické |
| nejlepší | Malé přesné díly | Velké složité díly |
Často kladená otázka 3: Jak zvolím správnou vůli matrice?
Doporučená vzdálenost na každé straně:
SPCC: 5–8 % tloušťky
Nerezová ocel: 8–12 %
Hliník: 4–6 %
Vysokopevnostní ocel: 10–15 %
Často kladená otázka 4: Proč dochází k odírání při lisování nerezové oceli?
Hlavní příčiny:
Vysoké tření
Špatné mazání
Drsné povrchy zápustek
Řešení:
DLC/TiCN povlaky
Lepší mazání
Leštěné povrchy
Často kladená otázka 5: Jak často by se měly provádět údržby raznic?
Doporučený plán údržby:
| Frekvence | Úkol údržby |
| Každá směna | Vyčistěte a zkontrolujte |
| Týdně | Promazání vodicích systémů |
| Měsíčně | Měření kritických rozměrů |
| Každých 100 000 tahů | Přebroušení řezných hran |
Často kladená otázka 6: Jaký je nejlepší materiál pro lisování nerezové oceli?
Doporučené možnosti:
| Materiál | Nejlepší aplikace |
| DC53 | Vysokorychlostní ražení nerezové oceli |
| SKD11 | Obecné přesné ražení |
| Karbid wolframu | Ultra-velkoobjemová výroba |
Často kladená otázka 7: Jak lze snížit otřepy při ražení kovů?
Osvědčené postupy:
Optimalizace vůle
Pravidelně brouste razníky
Zlepšení zarovnání matrice
Používejte přesné břitové destičky
V případě potřeby přidejte holicí stanice
Často kladená otázka 8: Jaký je rozdíl mezi SPCC a za tepla válcovanou ocelí?
| Vlastnictví | SPCC válcované za studena | Ocel válcovaná za tepla |
| povrchová úprava | Hladké | Hrubý |
| Přesnost | Vysoký | Spodní |
| Tvarovatelnost | vynikající | Středně |
| Aplikace | Přesné ražení | Konstrukční díly |
Pravidlo:
Pro přesné a estetické díly používejte SPCC a pro konstrukční aplikace používejte za tepla válcovanou ocel.