

Kapitola 1:Zavedení automobilového lisování kovů
Lisování kovů pro automobily hraje velmi důležitou roli ve výrobě automobilů. Všechny kovové díly pro automobily, od panelů karoserie, přes konzole, výztužné desky, kryty baterií až po komponenty podvozku, musí splňovat přísná bezpečnostní a estetická kritéria. Kvalita a trvanlivost lisovacích nástrojů zaručují úspěch procesu lisování ve všech fázích jeho realizace, od výroby prototypu až po sériovou výrobu.
Navzdory pokrokům v CAE simulaci a novému vývoji v materiálové vědě zůstává mnoho podniků zapleteno v drahém a časově náročném cyklu Zkoušení -> Modifikace nástroje -> Opakované vyzkoušení -> Seřízení. Každá změna zvyšuje náklady na nástroje, prodlužuje cyklus vývoje projektu, zatěžuje technické kapacity a snižuje celkovou efektivitu. V extrémních případech trvá proces vývoje několik měsíců, což přímo ovlivňuje harmonogram uvedení nového modelu automobilu na trh.
V tomto článku shrnujeme praktická doporučení z desetiletí práce v automobilových lisovnách a dílnách na výrobu forem. Zahrnuje celý životní cyklus lisovací formy od rozvržení a CAE simulací přes její vyzkoušení a optimalizaci až po hromadnou výrobu. Dodržování tipů v této příručce umožňuje výrazně zvýšit šance na úspěch v lisovacích projektech.
Kapitola 2: Proč je lisování kovů v automobilovém průmyslu důležité
Moderní výrobci automobilů se stále více spoléhají na pokročilé materiály, aby splnili své požadavky na úsporu paliva a bezpečnost. Těmito materiály jsou:
Vysokopevnostní ocel (HSS)
Pokročilé vysokopevnostní oceli (AHSS)
Nerez
Hliníkové slitiny (řady 5xxx a 6xxx)
Takové pokročilé materiály umožňují dosáhnout vynikající struktury a lehkosti, ale představují výrobní obtíže v následujících aspektech:
Hluboké tažení – vysoké poměry tažení
Řízení odpružení – řízení nestability materiálu po formování
Zabraňte praskání trhlin
Kontrola vrásnění – kontrola tlakových nestabilit
- Odolnost proti opotřebení nástroje – dlouhá životnost nástroje s vysokým kontaktním tlakem
Úspěšné lisování kovů v automobilovém průmyslu tedy vyžaduje rovnováhu mezi:
✔ Konstrukční dovednosti – správné rozvržení pásků, tvarování a návrhy tažených housenek jsou zásadní pro snížení vad a dosažení rozměrové přesnosti.
✔ CAE simulace – sofistikované simulační programy jako AutoForm, DYNAFORM nebo PAM-STAMP umožňují předpovědět ztenčování, tok materiálu, vrásnění, praskání a pružnost ještě před vyzkoušením nástroje.
✔ Vyzkoušení – konečný úspěch závisí na nastavení týkajících se tažných kuliček, tlaku dusíku, podložek, vložek atd. Žádný software nemůže nahradit odborné znalosti.
Kapitola 3;Běžné problémy s lisováním kovů v automobilovém průmyslu
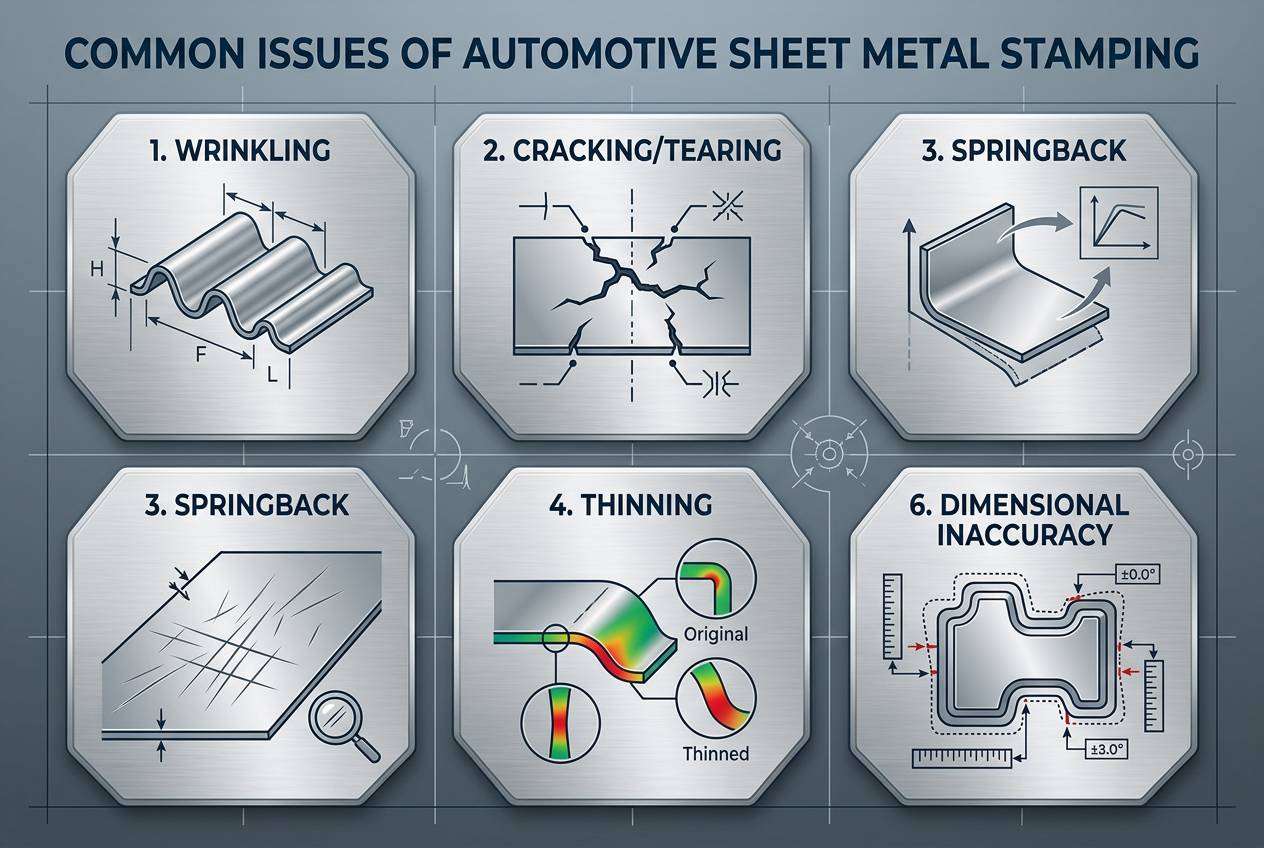
3.1 Vráska
Mezi příčiny může patřit:
Nedostatečný tlak přidržovače
Špatné nebo opotřebované korálky.
Nevyvážené formování toku materiálu
Nesprávné rozměry polotovaru
Řešení:
Zvyšte tlak v držáku polotovaru nebo instalujte hlubší tažné korálky pro zvýšení přítlačné síly
Úprava geometrie kreslicích korálků (výška, šířka, umístění)
Vylepšete rozvržení polotovaru pro regulaci toku materiálu
Další reliéfy nebo oblasti omezení
3.2 Praskání
Důvody:
Nadměrné ztenčení za hranicemi materiálových limitů
Příliš malé rohy vedoucí ke koncentraci napětí
Nesprávné rozměry razníku nebo formy
Neúčinné mazání nebo nevhodné vlastnosti materiálu
Řešení:
Zvětšete poloměr razníku R. Přidejte další kroky předtvarování.
Zvětšete velikost polotovaru, abyste zabránili roztahování
Mezižíhání (zejména pro nerezovou ocel a AHSS)
Optimalizace kreslení korálků
Přes zpětnou pružinu
3.3 Nápravná opatření:
Korekce ohybu na površích matrice
Zadržovací prvky, např. žebra
Další operace opětovného zapálení
Korekce pružinového zpětného rázu založená na CAE
Zvyšte síly v držáku polotovaru nebo vytáhněte kuličky, abyste vyvolali další plastické deformace
Kapitola 4: Fáze návrhu lisování kovů pro automobilový průmysl: Stanovení pevného materiálu
Základy
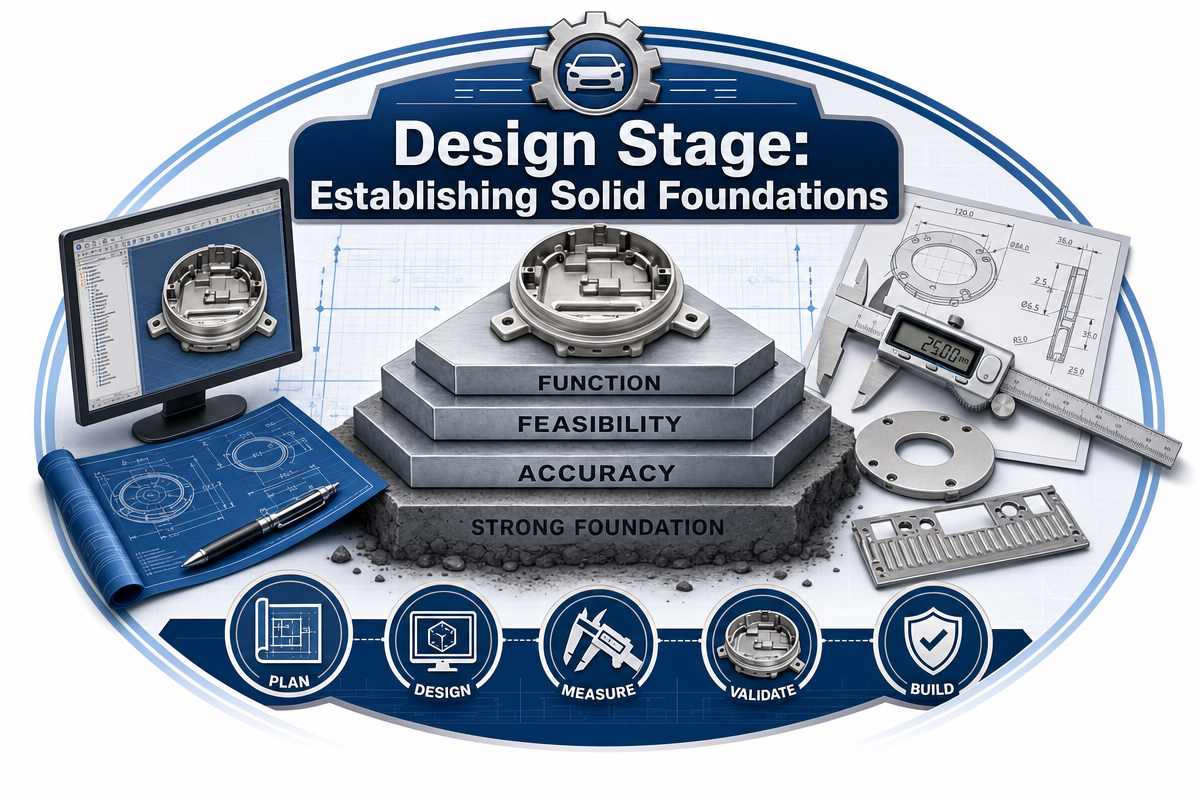
Tip pro návrh 1: Analýza procesu před návrhem nástroje
Před zahájením práce v CAD softwaru proveďte komplexní vyhodnocení procesu. Vypočítejte minimální poměr tažení, délku příruby, vzdálenost od okraje otvoru a vlastnosti materiálu. Porovnejte s referenčními daty pro podobné lisovací operace. Identifikujte problémové oblasti v předběžné fázi.
Tip pro návrh 2: Rozvržení pásů a vyhodnocení CAE –
Rozvržení pásu definuje sekvenci procesu ražení. Vždy provádějte CAE simulaci s použitím celého modelu pásu. Předpovězte rozložení materiálu, pilotní otvory a pevnost nosného pásu. Porovnejte predikci ztenčení s historickými hodnotami.
Tip pro design 3: Prázdné stanice
Nikdy neplňte všechny stanice vašeho pásu tvářecími operacemi. Vložte do procesu prázdné stanice, aby bylo možné v budoucnu provádět úpravy bez demontáže celé formy. Prázdné stanice také poskytují místa pro instalaci senzorů, odvaděčů odpadu a sekundárních nástrojů.
Tip pro design 4: Design zvedáku
Spolehlivé zvedáky jsou klíčovými prvky progresivních lisovacích nástrojů. Používejte zvedák s dostatečnou silou a zdvihem, aby se odstranily všechny tvarované prvky. Nikdy nepoužívejte malé zvedáky s nedostatečnou silou pružiny. Ujistěte se, že mají dostatek prostoru pro přesun na další stanici na podávací lince.
Tip pro návrh 5: Výběr materiálu matrice a povrchová úprava
Přizpůsobte materiály objemům výroby. Pro omezenou sériovou výrobu prototypů by mohla stačit litina nebo kalená ocel. Pro velkoobjemové lisování AHSS se používají prémiové oceli, jako jsou DC53, 1.2379, nebo práškové oceli. Povrchová úprava zahrnuje PVD povlakování, povrchovou úpravu TD nebo nitridaci.
Tip pro design č. 6: Vložky
Zajistěte vyměnitelné kritické povrchy tvářecích břitových destiček. Použití břitových destiček umožňuje rychlé seřízení nástroje pomocí podložek nebo broušení. Pouhá výměna břitových destiček ušetří 30–50 % času potřebného k seřízení nástroje. Břitové destičky navíc eliminují poškrábání celých čel nástroje během procesu seřizování.
Zkušební fáze: Leštění vaší matrice
Tip pro design 7: Dusíkové pružiny –
Dusíkové pružiny by měly být používány opatrně. Příliš vysoký tlak je škodlivý pro vaše nástroje. Používejte pouze množství nezbytné k dokončení úkolu a přesné hodnoty zaznamenávejte do provozního deníku nástrojů. Příliš vysoký tlak urychluje opotřebení matrice a může způsobit praskliny.
Tip pro design č. 8: Bezpečnostní opatření pro první vyzkoušení –
Začněte s testováním lisovacích nástrojů s nejnižšími možnými rychlostmi lisu a tlakem dusíku. Nastavte koncové spínače nebo mechanický doraz, abyste zabránili nadměrnému pohybu. Pečlivě sledujte každou operaci při nízkých rychlostech a poslouchejte neobvyklé zvuky. I malá chyba při vysoké rychlosti způsobí zničení lisovacího nástroje během několika sekund.
Tip pro design 9: Zkouška kontrolou červeného olova
Kontaktní zkouška pomocí červené tuhy (nebo modré tuhy pro strojníky) je rychlý a spolehlivý způsob, jak zkontrolovat kontaktní plochy nástrojů. Naneste tenkou vrstvu červené tuhy na razník, uzavřete nástroje pod vysokým tlakem a sledujte přenos do bloku nástroje. Snažte se dosáhnout kontaktu na 70–80 % tvářecí plochy. Ostré hrany naznačují potenciální zdroj napětí.
Tip pro návrh 10: Kritéria měření souřadnicovým měřicím strojem (CMM)
Před prvním zkušebním postupem vytvořte písemný protokol pro souřadnicové měřicí stroje (CMM). Určete rozměry, počet kusů na měřicí cyklus a tolerance. Změřte kusy v neomezených a omezených podmínkách simulujících budoucí montáž. Výsledky měření jsou poté porovnány s predikcí pružin CAE.
Tip pro design 11: Ověření vzorku pro klienta
Nečekejte, až bude šablóna fungovat perfektně. Zašlete klientovi vzorky včas pro ověření priorit. Někdy stačí malý vzorek pro dohodu o prioritách a budoucím akčním plánu.
Kapitola 5: Lisování kovů v automobilovém průmyslu, technologie a materiály pro speciální tváření
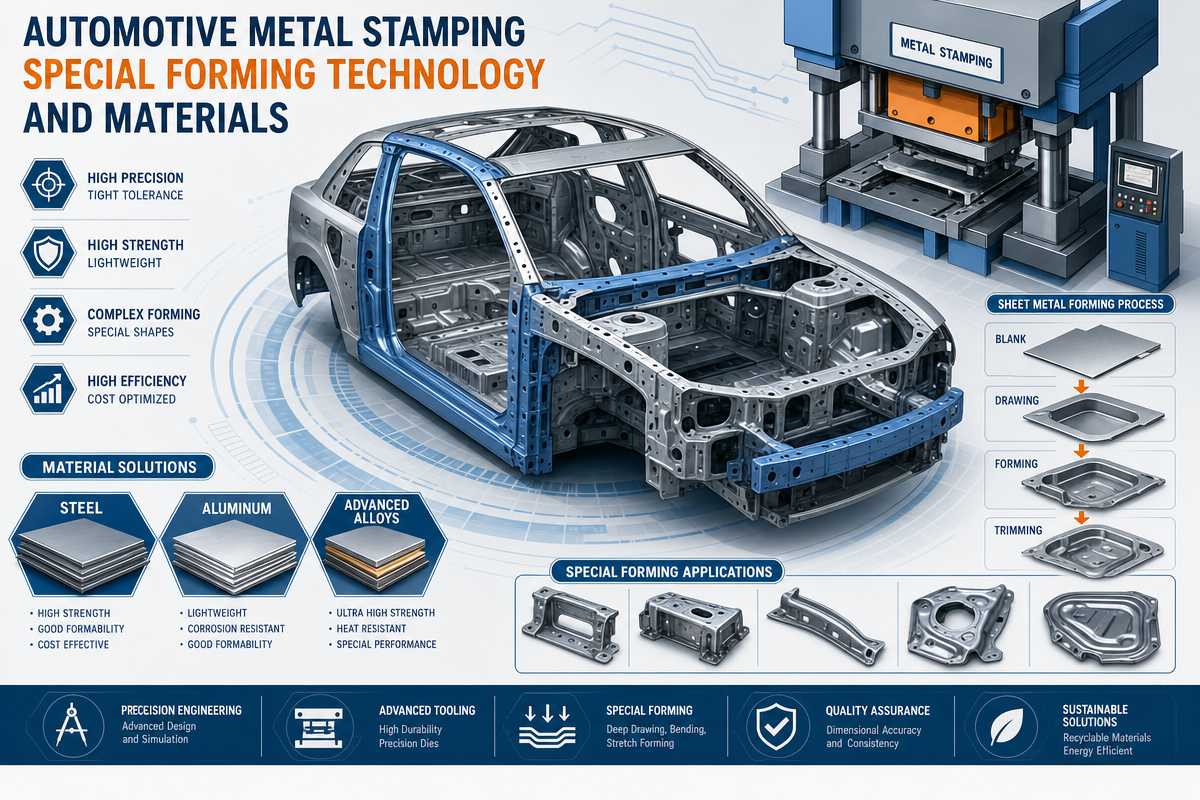
Tip pro design 12: Lisování kovů z AHSS (pokročilé vysokopevnostní oceli) pro automobilový průmysl
AHSS se značně liší od běžné oceli. Hlavní rozdíly spočívají ve velkých poloměrech ohybu, větší vůli mezi závitovými nástroji, vyšším tlaku dusíku a leštěných površích pro snížení tření. Pružina je 2–3krát větší. Tyto faktory je třeba zohlednit při návrhu závitových nástrojů.
Tip pro design 13: Lisování kovů v automobilovém průmyslu pomocí brusného papíru
Pro diagnostiku rozložení napětí na povrchu zkuste zkoušku brusným papírem. Nakreslete polotovar hrubým brusným papírem (zrnitost 60-80). Během deformace brusný papír poškrábe povrch raznice a odhalí oblasti s nejvyšší koncentrací napětí. Levné a vysoce spolehlivé.
Tip pro návrh 14: Postup korekce ohybu
Pro korekci ohybu dodržujte určitý postup. Nejprve určete tloušťku a tvrdost materiálu, poté vůli mezi razníky a nakonec upravte úhel razníků. Před jakýmkoli nastavením bloku razníků si zkontrolujte tyto základní fakta. Mnoho „problémů s razníky“ je ve skutečnosti způsobeno materiálem nebo lisem.
Tip pro design 15: Kovové ražení pro automobilový průmysl s postupem seřízení podložek
Pro jemné doladění pod břitovými destičkami nebo za tvářecími podložkami použijte přesné podložky o rozměrech 0.05, 0.1 a 0.2 mm. Vždy zaznamenejte použití podložek s podrobnostmi do provozního deníku. Nikdy nepoužívejte více než tři podložky na jednom místě, protože by se mohly nerovnoměrně deformovat. Pro definitivní řešení obruste čelní plochu břitových destiček.
Tip pro design 16: Automobilové kovové ražení s povlakem z nerezové oceli
Abyste zabránili odírání, nanášejte na tvářecí povrchy povlaky z nitridu titanu a hliníku (TiAlN), nitridu hliníku a chromu (AlCrN) nebo nitridu chromu (CrN). Používejte maziva pro tažení s vysokou viskozitou a leštěným povrchem (Ra < 0.2 µm). Pro zkušební použití používejte také prostředky proti odírání na bázi niklu.
Kapitola 6: Podrobnosti o výrobě a zpracování
Tip 17 Lisování kovů v automobilovém průmyslu v oblasti správy materiálů
Skladujte surové svitky v kontrolovaných podmínkách prostředí, aby se zabránilo oxidaci a znehodnocení maziv. Zaznamenávejte šarže materiálu a certifikáty pro mechanické zkoušky. Často dochází k neočekávaným prasklinám kvůli jedné vadné cívce. Kontrolujte vstupní materiál z hlediska tolerancí tloušťky, stavu hran a napjatosti.
Tip 18 Senzorické systémy a manipulace se šrotem
Používejte senzory k monitorování chybného podávání, selhání mechanismu vyhazování dílů a kontaminace nástroje. V případě postupných nástrojů zkontrolujte, zda během řezání nic nebrání pádu odřezků. Skluz pro odřezky musí být nakloněný (úhel > 30°) s otvory pro čištění. Jeden kus by mohl poškodit mnoho dalších stanic.
Tip 19 Lisování kovů v automobilovém průmyslu – Optimální sekvence děrování
Vždy se snažte provést děrování před jakýmkoli tvářením, pokud je nutné vyřezat otvory blízko tvarovaného obrysu. Postformingové děrování vyžaduje složitější úhly a způsobuje vyšší úroveň otřepů. V opačném případě, pokud nelze děrování oddělit od tváření, použijte kulový nebo stupňovitý razník.
Tip 20 Lisování kovů v automobilovém průmyslu - přístup k jemnému střižení
Jemné stříhání vytváří čisté řezné kontury s plným smykem bez jakýchkoli lomových ploch. Tradiční jemné stříhání zahrnuje použití speciálních lisů, ale v dnešní době mnoho progresivních raznic poskytuje ekvivalent jemného stříhání s minimálními vůlemi (až do 1 % tloušťky), vtlačovacími třmeny s V-kroužky a protirazníky.
Tip 21 – Sekundární nápravné přístupy
V případě, že optimalizace raznice nepřinese očekávaný výsledek, existují další možnosti, které je třeba zvážit: vyrovnání válečkem jako způsob vytvoření rovného povrchu, ražení pro nastavení tloušťky a použití opakovaných razidel pro konečné doladění kontury. Někdy je optimální přístup za hranicí původní formy.
Kapitola 7: Stabilita lisování kovů v automobilovém průmyslu v hromadné výrobě
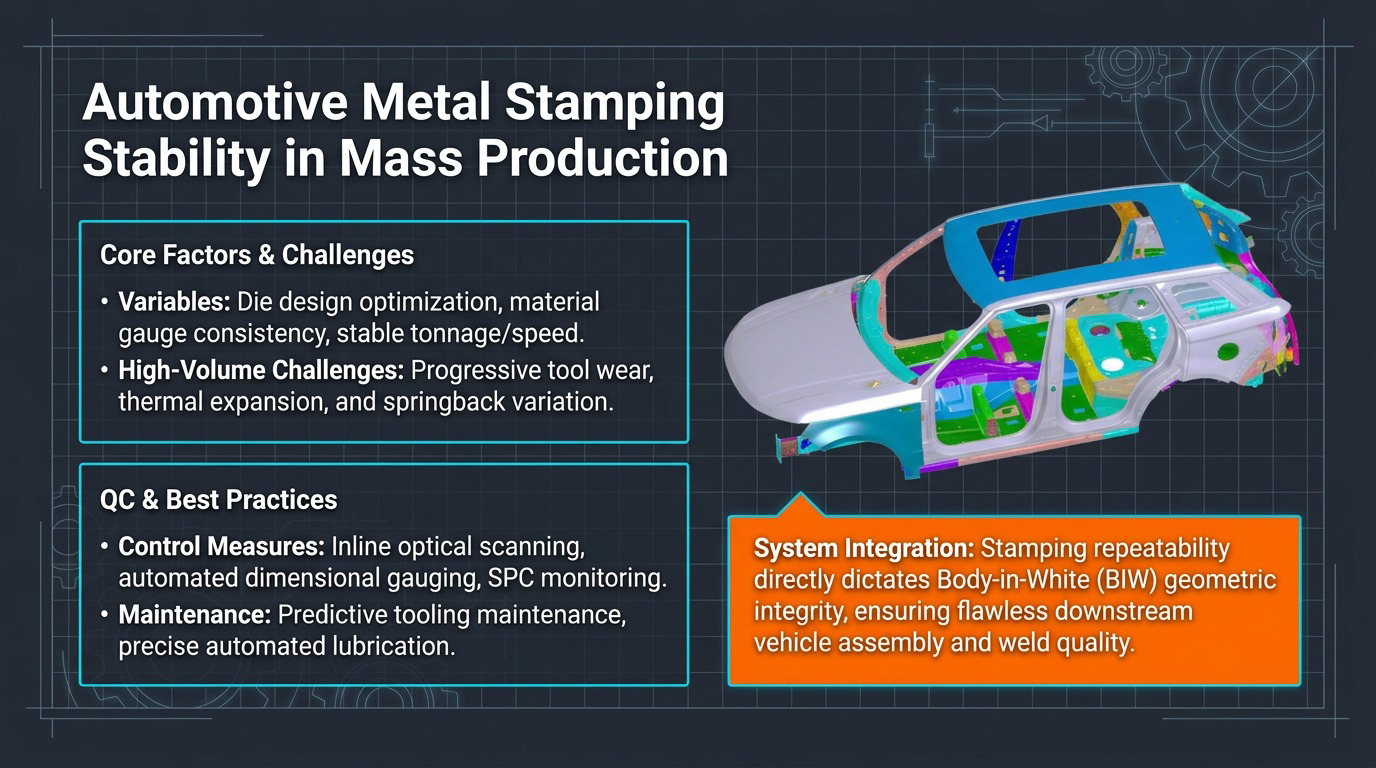
Tip 22 – Lisování kovů v automobilovém průmyslu Sledování životnosti nástroje
Sledujte životnost nástroje pomocí počtu zdvihů mezi přebrušováním a trendů opotřebení nástroje. Obvyklý interval mezi přebrušováním velkoobjemových lisovacích nástrojů AHSS je 50 000 až 200 000 zdvihů. Shromážděné informace využijte k naplánování preventivních prostojů předem, místo abyste čekali na nouzové situace.
Tip 23 – Plánovaný program údržby automobilového ražení kovů
Sestavte seznam pravidelných údržbářských činností, které zahrnují: čištění otvorů pro odpad a skluzů pro odpad, kontrolu tlakových poklesů dusíkových pružin, kontrolu vodicích čepů a pouzder, kontrolu utahovacích momentů všech břitových destiček. Správně udržovaná matrice je schopna konzistentně překonávat optimalizovanou matricu i v jejím degradačním stavu.
Tip 24 – Kontrola dusíkových pružin
Po delším používání dusíkových pružin má tlak tendenci klesat v důsledku opotřebení těsnění. Každý měsíc kontrolujte předtlak pomocí speciálně navrženého manometru. Vyměňte všechny pružiny s více než 10% ztrátou tlaku. Jedna poškozená dusíková pružina způsobuje asymetrické tvarování nebo náhlé odchylky v obrysu součásti.
Tip 25 – Statistické řízení procesů (SPC)
Během zkušebního procesu používejte statistické řízení procesu ke sledování trendů v kritických rozměrech. Výsledky měření zaznamenejte po každých 50 až 100 zdvihech. Věnujte pozornost trendům, jako je zvýšení pružnosti (v důsledku opotřebení matrice) nebo jakékoli náhlé změny (v důsledku uvolněných břitových destiček nebo rozdílu v jakosti materiálu).
Tip 26 – Podpora CAE simulací ve výrobě
Uložte si všechny simulace provedené během vývoje nástroje. Použijte CAE simulaci ve výrobě k řešení problémů: porovnejte skutečný tvarovaný díl se simulací. Pomocí moderní CAE technologie je možné provádět různé studie „co kdyby“, například použití polotovarů s novými tvary, různými koeficienty mazání a rychlostmi lisu.
Tip 27 – Systém řízení lisování kovů v automobilovém průmyslu
Veškeré cenné zkušenosti z testování, úpravy a vylepšení procesů dokumentujte do databáze. V mnoha lisovnách jsou zkušenosti získané během vývoje uloženy pouze v hlavách inženýrů. Poznatky získané během vývoje různých produktů se hromadí ve strukturovaném systému správy znalostí.
Kapitola 8: Často kladené otázky (FAQ)
8.1 Co je to lisování plechů pro automobilový průmysl?
Lisování plechů v automobilovém průmyslu je výrobní proces, který zahrnuje tvarování plochých plechů pomocí lisovacích nástrojů a lisů do součástí vozidla, jako jsou panely karoserie, konzole, nosné lišty a pouzdra baterií.
8.2 Jaké materiály se používají pro lisování automobilů?
Typické materiály používané při lisování v automobilovém průmyslu jsou nízkouhlíková ocel, vysokopevnostní ocel (HSS), pokročilá vysokopevnostní ocel (AHSS), nerezová ocel a hliníkové slitiny (jakosti 5xxx a 6xxx).
8.3 Proč je CAE simulace důležitá v procesu lisování?
CAE simulace předpovídá potenciální problémy s praskáním, vráskavostí, pružností a tokem materiálu, což umožňuje ušetřit až 30–50 % času a peněz potřebných na vyzkoušení.
8.4 Kde se objevují vrásky během hlubokého tažení při lisování automobilových kovů?
Vrásky jsou obvykle spojeny s nízkou silou držáku polotovaru, špatným designem tažné housenky, nadměrným tokem materiálu nebo nevyváženou geometrií tváření.
8.5 Jak se vyhnu praskání při lisování kovů v automobilovém průmyslu?
Tomu lze předejít použitím většího poloměru v rozích, předtvarováním, žíháním materiálů, vhodným tvarem polotovaru a úpravou tažených kuliček.
8.6 Jaký je doporučený poměr pro ředění?
Obecně by neměla být vyšší než 25 %. V případě hlubokého tažení nerezových dílů s dalším žíháním je přijatelné až 40 %.
8.7 Proč používat nastavitelné vložky?
Použití nastavitelných břitových destiček umožňuje rychlé ladění rozměrů ve fázi zkoušek a výroby, což šetří náklady na nástroje a zabraňuje nutnosti výměny celé matrice.
8.8 Co je proces jemného střihu?
Jemné střihání je proces přesného ražení, který nevytváří téměř žádnou vůli (méně než 1 %), a proto poskytuje perfektní stříhání s vynikající rozměrovou přesností bez nutnosti vedlejších operací.
8.9 Jak prodloužit životnost matrice?
To zahrnuje použití vysoce kvalitní nástrojové oceli, aplikaci PVD nebo TiD povlaku, plánovanou údržbu, plánované přebrušování a účinné mazání.
8.10 Jak zkrátit dobu zkoušení?
Použití kombinace CAE simulace, optimálního rozvržení pásů, nastavitelných břitových destiček a podrobného záznamu o zkouškách zkracuje dobu vývoje nástroje o 30–50 %.
Kapitola 9: Závěr lisování kovů v automobilovém průmyslu
Technologie lisování kovů v automobilovém průmyslu je vysoce specializovaný obor kombinující mnoho aspektů materiálové vědy, návrhu nástrojů, CAE simulací a mnohaletých praktických zkušeností ve výrobě. Vývoj elektromobilů a pokročilých materiálů posouvá technologii lisování směrem k přesnosti a trvanlivosti.
Nepřetržitý cyklus návrhu → zkoušení → analýzy → optimalizace → výroby pomáhá zvýšit podíl přijatých nástrojů, urychlit proces vývoje nástrojů a dosáhnout efektivní a ziskové hromadné výroby. Všech třicet prezentovaných tipů bylo úspěšně otestováno na reálných nástrojích a prokázalo jejich účinnost. Stačí je používat důsledně, dokumentovat a neustále vylepšovat své procesy.

