

Chương 1:Giới thiệu về công nghệ dập kim loại trong ngành ô tô
Gia công dập kim loại trong ngành ô tô đóng vai trò rất quan trọng trong sản xuất ô tô. Tất cả các chi tiết dập kim loại trong ngành ô tô, từ các tấm thân xe, giá đỡ, tấm gia cường, nắp pin đến các bộ phận khung gầm, đều phải tuân thủ các tiêu chuẩn an toàn và thẩm mỹ nghiêm ngặt. Chất lượng và độ bền của khuôn dập đảm bảo sự thành công của quy trình dập trong tất cả các giai đoạn thực hiện, từ sản xuất nguyên mẫu đến sản xuất hàng loạt.
Mặc dù có những tiến bộ trong mô phỏng CAE và những phát triển mới trong khoa học vật liệu, nhiều doanh nghiệp vẫn mắc kẹt trong vòng luẩn quẩn tốn kém và mất thời gian gồm: Thử nghiệm -> Sửa đổi khuôn -> Thử nghiệm lại -> Điều chỉnh. Mỗi thay đổi đều làm tăng chi phí dụng cụ, kéo dài chu kỳ phát triển dự án, gây áp lực lên năng lực kỹ thuật và làm giảm hiệu quả tổng thể. Trong trường hợp nghiêm trọng, quá trình phát triển có thể kéo dài vài tháng, ảnh hưởng trực tiếp đến lịch trình ra mắt một mẫu xe hơi mới.
Bài viết này tóm tắt những khuyến nghị thực tiễn từ nhiều thập kỷ kinh nghiệm làm việc trong các nhà máy dập khuôn ô tô và xưởng chế tạo khuôn mẫu. Nó phản ánh toàn bộ vòng đời của một khuôn dập, từ thiết kế bố trí và mô phỏng CAE đến thử nghiệm khuôn, tối ưu hóa và sản xuất hàng loạt. Tuân thủ các lời khuyên trong hướng dẫn này sẽ giúp tăng đáng kể cơ hội thành công trong các dự án dập khuôn.
Chương 2: Tại sao dập kim loại trong ngành ô tô lại quan trọng
Các nhà sản xuất ô tô hiện đại ngày càng dựa vào các vật liệu tiên tiến để đáp ứng nhu cầu tiết kiệm nhiên liệu và an toàn. Những vật liệu đó là:
Thép cường độ cao (HSS)
Thép cường độ cao tiên tiến (AHSS)
Thép không gỉ
Hợp kim nhôm (loạt 5xxx và 6xxx)
Các vật liệu tiên tiến như vậy cho phép đạt được cấu trúc và độ nhẹ tuyệt vời nhưng lại gặp khó khăn trong sản xuất ở các khía cạnh sau:
Độ sâu khi kéo – tỷ lệ kéo cao
Kiểm soát sự đàn hồi – kiểm soát sự bất ổn của vật liệu sau khi hình thành
Ngăn ngừa nứt vỡ.
Kiểm soát nếp nhăn – kiểm soát sự mất ổn định do nén.
- Khả năng chống mài mòn dụng cụ – tuổi thọ khuôn cao với áp suất tiếp xúc lớn.
Do đó, việc dập kim loại trong ngành ô tô thành công đòi hỏi sự cân bằng giữa:
✔ Kỹ năng thiết kế – bố trí dải vật liệu, tạo hình và thiết kế đường viền đúng cách rất quan trọng để giảm thiểu lỗi và đạt được độ chính xác về kích thước.
✔ Mô phỏng CAE – các chương trình mô phỏng tiên tiến như AutoForm, DYNAFORM hoặc PAM-STAMP cho phép dự đoán sự mỏng đi, dòng chảy vật liệu, nếp nhăn, nứt và độ đàn hồi trước khi thử nghiệm khuôn.
✔ Thử nghiệm – sự thành công cuối cùng phụ thuộc vào các điều chỉnh liên quan đến hạt kéo, áp suất khí nitơ, miếng đệm, phụ kiện, v.v. Không phần mềm nào có thể thay thế kiến thức chuyên môn.
Chương 3; Các vấn đề thường gặp trong dập kim loại ô tô
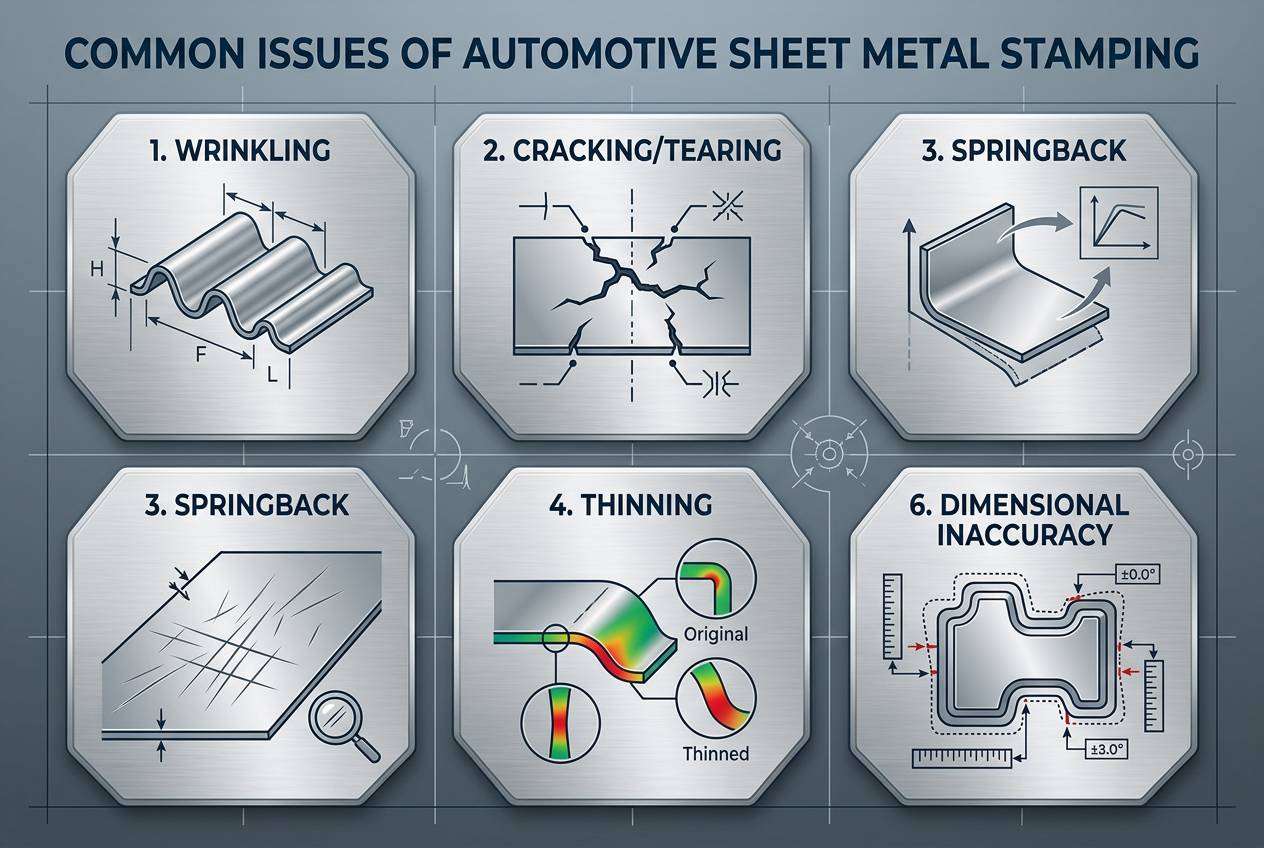
3.1 nếp nhăn
Nguyên nhân có thể bao gồm:
Áp suất phôi không đủ
Các hạt kéo bị hỏng hoặc mòn.
Sự hình thành dòng chảy vật chất không cân bằng
Kích thước trống không chính xác
Giải pháp:
Tăng áp lực giữ phôi hoặc lắp đặt các gờ kéo sâu hơn để tăng lực giữ.
Điều chỉnh hình dạng hình học của các hạt vẽ (chiều cao, chiều rộng, vị trí)
Cải thiện bố cục trống để điều tiết luồng vật liệu.
Các họa tiết dập nổi hoặc khu vực hạn chế bổ sung
3.2 Bẻ khóa
Lý do:
Làm mỏng quá mức vượt quá giới hạn vật liệu.
Các góc quá nhỏ dẫn đến sự tập trung ứng suất.
Kích thước đục lỗ hoặc khuôn không chính xác
Bôi trơn không hiệu quả hoặc đặc tính vật liệu không phù hợp
Giải pháp:
Tăng bán kính đột dập R. Thêm các bước tạo hình sơ bộ bổ sung.
Tăng kích thước mẫu để tránh bị kéo giãn.
Ủ trung gian (đặc biệt đối với thép không gỉ và thép cường độ cao)
Tối ưu hóa việc vẽ hạt
Sự phục hồi vượt trội
3.3 Biện pháp khắc phục:
Hiệu chỉnh độ cong vênh trên bề mặt khuôn
Các đặc điểm hạn chế, ví dụ như xương sườn
Các hoạt động tấn công lại bổ sung
Hiệu chỉnh độ đàn hồi dựa trên CAE
Tăng lực giữ phôi hoặc kéo các hạt để tạo ra thêm biến dạng dẻo.
Chương 4: Giai đoạn thiết kế dập kim loại ô tô: Thiết lập cấu trúc rắn
Foundations
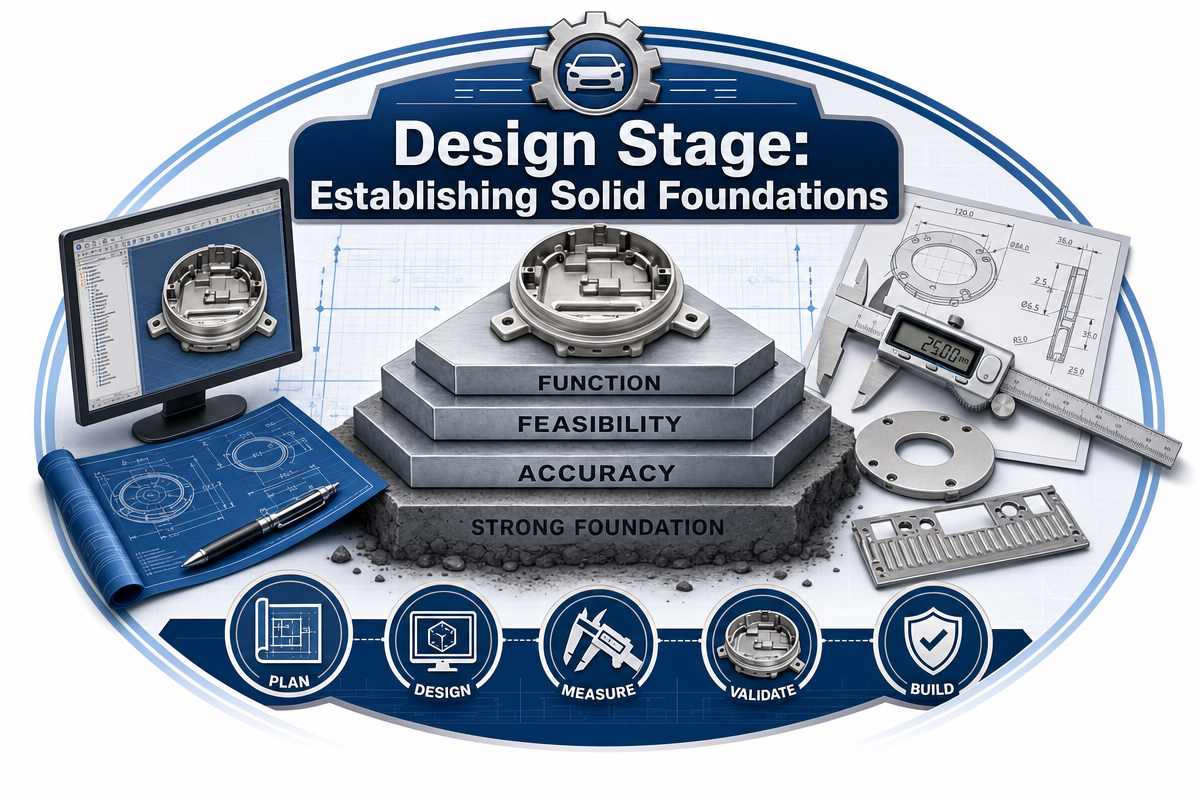
Mẹo thiết kế 1: Phân tích quy trình trước khi thiết kế khuôn
Trước khi bắt đầu làm việc trên phần mềm CAD, hãy tiến hành đánh giá quy trình toàn diện. Tính toán tỷ lệ kéo tối thiểu, chiều dài mặt bích, khoảng cách mép lỗ và các đặc tính vật liệu. So sánh với dữ liệu chuẩn cho hoạt động dập tương tự. Xác định các khu vực có vấn đề ở giai đoạn sơ bộ.
Mẹo thiết kế 2: Bố trí dải và đánh giá bằng CAE –
Sơ đồ bố trí dải kim loại xác định trình tự quy trình dập. Luôn thực hiện mô phỏng CAE bằng cách sử dụng mô hình dải kim loại hoàn chỉnh. Dự đoán sự phân bố vật liệu, lỗ dẫn hướng và độ bền của dải đỡ. So sánh dự đoán độ mỏng với các giá trị trong quá khứ.
Mẹo thiết kế số 3: Ga tàu trống
Không bao giờ sử dụng hết tất cả các trạm trên dải kim loại cho các thao tác tạo hình. Hãy chèn các trạm trống vào quy trình để có thể thực hiện các điều chỉnh trong tương lai mà không cần tháo dỡ toàn bộ khuôn. Các trạm trống cũng cung cấp vị trí để lắp đặt cảm biến, thùng chứa phế liệu và các dụng cụ phụ trợ.
Mẹo thiết kế số 4: Thiết kế bộ nâng
Các bộ phận nâng khuôn đáng tin cậy là yếu tố quan trọng của khuôn dập liên tục. Sử dụng bộ phận nâng có lực và hành trình phù hợp để nâng hết các chi tiết đã được tạo hình. Không bao giờ sử dụng các bộ phận nâng nhỏ với lực lò xo không đủ. Hãy đảm bảo chúng có đủ khoảng trống để chuyển sang trạm tiếp theo trên dây chuyền cấp liệu.
Mẹo thiết kế số 5: Lựa chọn vật liệu khuôn và hoàn thiện bề mặt
Lựa chọn vật liệu phù hợp với khối lượng sản xuất. Gang hoặc thép tôi cứng có thể đủ dùng cho sản xuất hàng loạt các mẫu thử nghiệm với số lượng hạn chế. Thép cao cấp như DC53, 1.2379 hoặc thép bột được sử dụng cho việc dập khuôn số lượng lớn thép cường độ cao tiên tiến (AHSS). Các công đoạn hoàn thiện bao gồm phủ PVD, xử lý bề mặt TD hoặc nitriding.
Mẹo thiết kế số 6: Chèn
Giúp cho các bề mặt quan trọng của các chi tiết khuôn dập có thể thay thế cho nhau. Việc sử dụng các chi tiết thay thế cho phép điều chỉnh khuôn nhanh chóng bằng cách sử dụng các miếng đệm hoặc mài. Chỉ cần thay đổi các chi tiết thay thế sẽ tiết kiệm được 30%-50% thời gian cần thiết cho việc điều chỉnh khuôn. Hơn nữa, các chi tiết thay thế giúp loại bỏ việc phải loại bỏ toàn bộ bề mặt khuôn trong quá trình điều chỉnh.
Giai đoạn thử nghiệm: Hoàn thiện khuôn mẫu
Mẹo thiết kế số 7: Lò xo khí nitơ –
Cần sử dụng lò xo khí nitơ một cách cẩn thận. Áp suất quá cao sẽ gây hại cho dụng cụ của bạn. Chỉ sử dụng lượng áp suất cần thiết để hoàn thành công việc và ghi lại chính xác các giá trị vào sổ nhật ký dụng cụ. Áp suất quá cao sẽ làm tăng tốc độ mài mòn khuôn và có thể gây ra nứt vỡ.
Mẹo thiết kế số 8: Các biện pháp phòng ngừa cho lần thử nghiệm đầu tiên –
Bắt đầu thử nghiệm khuôn với tốc độ ép và áp suất khí nitơ thấp nhất có thể. Đặt công tắc giới hạn hoặc chốt cơ học để ngăn ngừa quá hành trình. Quan sát cẩn thận từng thao tác ở tốc độ thấp và lắng nghe xem có tiếng động bất thường nào không. Ngay cả một sai sót nhỏ ở tốc độ cao cũng có thể làm hỏng khuôn trong vòng vài giây.
Mẹo thiết kế số 9: Kiểm tra hàm lượng chì đỏ
Kiểm tra tiếp xúc bằng chì đỏ (hoặc xanh lam của thợ máy) là một cách nhanh chóng và đáng tin cậy để kiểm tra các vùng tiếp xúc của khuôn dập. Bôi một lớp mỏng chì đỏ lên chày, đóng khuôn dưới áp suất cao và quan sát sự truyền chì sang khối khuôn. Cố gắng tạo tiếp xúc trên 70-80% bề mặt tạo hình. Các cạnh sắc nhọn cho thấy có thể có điểm tập trung ứng suất.
Mẹo thiết kế số 10: Tiêu chí đo CMM
Trước khi tiến hành thử nghiệm lần đầu, hãy lập biên bản bằng văn bản cho máy đo tọa độ (CMM). Xác định kích thước, số lượng chi tiết mỗi chu kỳ đo và dung sai. Đo các chi tiết trong điều kiện không bị ràng buộc và bị ràng buộc, mô phỏng quá trình lắp ráp trong tương lai. Kết quả đo sau đó được so sánh với dự đoán độ đàn hồi sau khi lắp ráp bằng phần mềm CAE.
Mẹo thiết kế số 11: Kiểm tra mẫu cho khách hàng
Đừng chờ đến khi khuôn đúc hoạt động hoàn hảo. Hãy gửi mẫu cho khách hàng sớm để họ xác nhận các ưu tiên. Đôi khi, một mẫu nhỏ cũng đủ để đạt được sự đồng thuận về các ưu tiên và kế hoạch hành động trong tương lai.
Chương 5: Công nghệ và vật liệu dập kim loại đặc biệt trong ngành ô tô
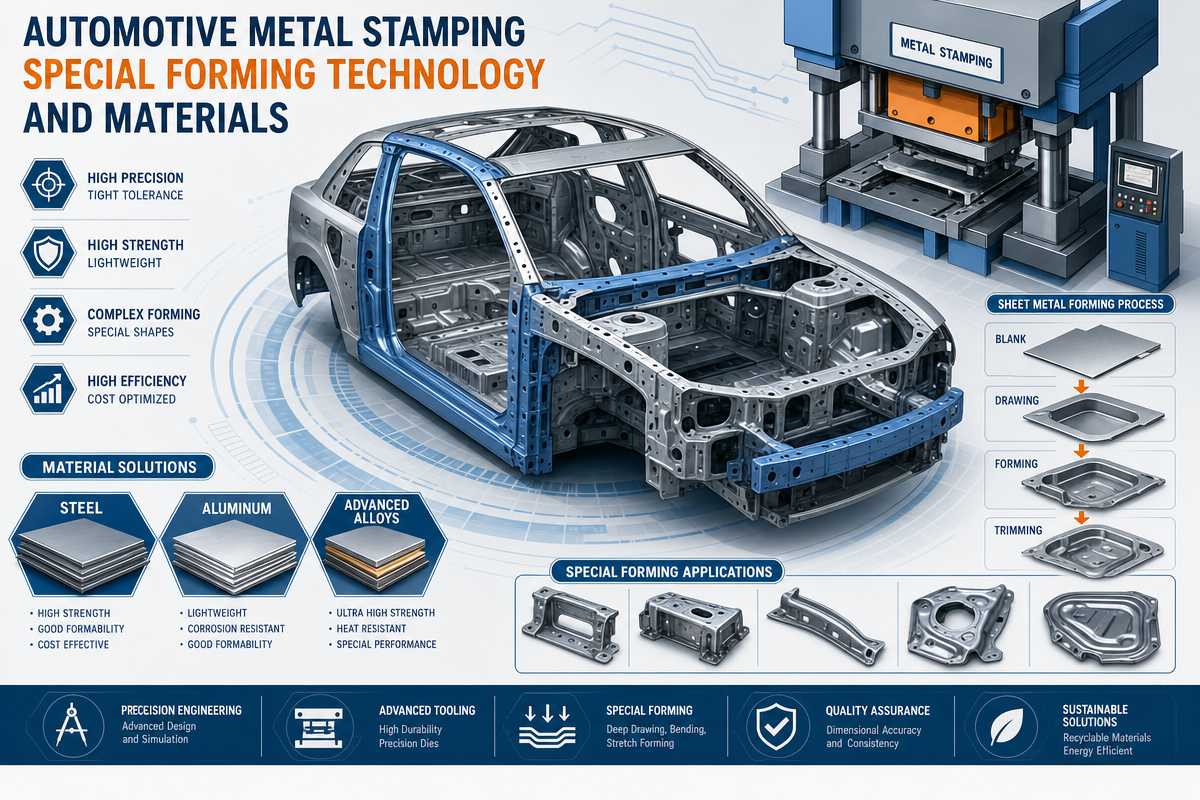
Mẹo thiết kế số 12: Dập kim loại trong ngành ô tô từ thép cường độ cao tiên tiến (AHSS)
Thép cường độ cao tiên tiến (AHSS) khác biệt đáng kể so với thép thông thường. Sự khác biệt chính nằm ở bán kính uốn lớn, khe hở giữa các khuôn lớn hơn, áp suất nitơ cao hơn, bề mặt được đánh bóng để giảm ma sát. Độ đàn hồi sau uốn gấp 2-3 lần. Cần xem xét các yếu tố này trong thiết kế khuôn.
Mẹo thiết kế số 13: Dập kim loại trong ngành ô tô - Thử nghiệm bằng giấy nhám
Để chẩn đoán sự phân bố biến dạng trên bề mặt, hãy thử phương pháp dùng giấy nhám. Dùng giấy nhám thô (60-80 grit) để tạo hình phôi. Trong quá trình biến dạng, giấy nhám sẽ làm xước bề mặt phôi và làm lộ ra những vùng có mật độ biến dạng cao nhất. Phương pháp này rẻ và rất đáng tin cậy.
Mẹo thiết kế số 14: Trình tự hiệu chỉnh uốn cong
Để khắc phục hiện tượng cong vênh, hãy làm theo trình tự cụ thể. Đầu tiên, xác định độ dày và độ cứng của vật liệu, sau đó là khe hở giữa các khuôn, và cuối cùng là điều chỉnh góc của chày đột. Kiểm tra những thông tin cơ bản này trước khi thực hiện bất kỳ điều chỉnh nào đối với khối khuôn. Nhiều "vấn đề về khuôn" thực chất là do vật liệu hoặc máy ép.
Mẹo thiết kế số 15: Quy trình điều chỉnh miếng đệm trong gia công kim loại ô tô
Sử dụng các miếng đệm chính xác có kích thước 0.05, 0.1 và 0.2 mm để điều chỉnh tinh细 dưới các chi tiết chèn hoặc phía sau các miếng đệm định hình. Luôn ghi chép chi tiết việc sử dụng miếng đệm vào sổ nhật ký dụng cụ. Không bao giờ sử dụng quá ba miếng đệm ở cùng một vị trí vì chúng có thể bị biến dạng không đều. Mài bề mặt của các chi tiết chèn để có giải pháp cuối cùng.
Mẹo thiết kế số 16: Dập kim loại trong ngành ô tô với lớp phủ thép không gỉ
Để tránh hiện tượng kẹt dính, hãy phủ các lớp titan nhôm nitrua (TiAlN), nhôm crom nitrua (AlCrN) hoặc crom nitrua (CrN) lên bề mặt tạo hình. Sử dụng chất bôi trơn kéo sợi có độ nhớt cao và bề mặt được đánh bóng (Ra < 0.2 µm). Ngoài ra, hãy sử dụng các chất chống kẹt dính gốc niken cho các lần thử nghiệm.
Chương 6: Chi tiết về sản xuất và chế biến
Mẹo 17: Dập kim loại trong ngành ô tô - Quản lý vật liệu
Bảo quản cuộn thép thô trong điều kiện môi trường được kiểm soát để ngăn ngừa quá trình oxy hóa và sự xuống cấp của chất bôi trơn. Ghi chép lại số lô vật liệu và chứng chỉ kiểm tra cơ học. Thường thì các vết nứt bất ngờ xảy ra do một cuộn thép bị lỗi. Kiểm tra vật liệu đầu vào về dung sai độ dày, tình trạng cạnh và trạng thái ứng suất.
Mẹo 18: Hệ thống cảm biến và xử lý phế liệu
Sử dụng các thiết bị cảm biến để giám sát hiện tượng cấp phôi sai, lỗi cơ cấu đẩy phôi và nhiễm bẩn khuôn. Đối với khuôn dập liên tục, hãy kiểm tra xem các mảnh vụn có bị cản trở khi rơi xuống trong quá trình cắt lại hay không. Máng dẫn phế liệu phải có độ dốc (góc >30°) với các lỗ để vệ sinh. Một mảnh vụn có thể làm hỏng nhiều trạm khác.
Mẹo 19: Dập kim loại ô tô theo trình tự đột tối ưu
Luôn cố gắng thực hiện thao tác đột dập trước khi tạo hình nếu cần cắt các lỗ gần với đường viền đã được tạo hình. Đột dập sau khi tạo hình đòi hỏi các góc phức tạp hơn và tạo ra nhiều bavia hơn. Nếu không thể tách rời thao tác đột dập khỏi thao tác tạo hình, hãy sử dụng mũi đột hình cầu hoặc hình bậc thang.
Mẹo 20: Dập kim loại trong ngành ô tô theo phương pháp cắt chính xác.
Gia công dập chính xác tạo ra các đường cắt sạch với độ cắt hoàn toàn mà không có bề mặt gãy. Gia công dập chính xác truyền thống sử dụng các máy dập đặc biệt, nhưng ngày nay nhiều khuôn dập liên tục cung cấp khả năng tương đương với gia công dập chính xác với khe hở tối thiểu (lên đến 1% độ dày), các đầu dập hình chữ V và các mũi đột ngược.
Mẹo 21 – Các phương pháp điều chỉnh thứ cấp
Trong trường hợp tối ưu hóa khuôn không mang lại kết quả như mong đợi, có thể xem xét thêm các phương án khác: làm phẳng bề mặt bằng con lăn, dập nổi để điều chỉnh độ dày và sử dụng khuôn dập lại để hoàn thiện đường viền. Đôi khi, phương pháp tối ưu nằm ngoài khả năng của khuôn ban đầu.
Chương 7: Ổn định sản xuất hàng loạt trong ngành dập kim loại ô tô
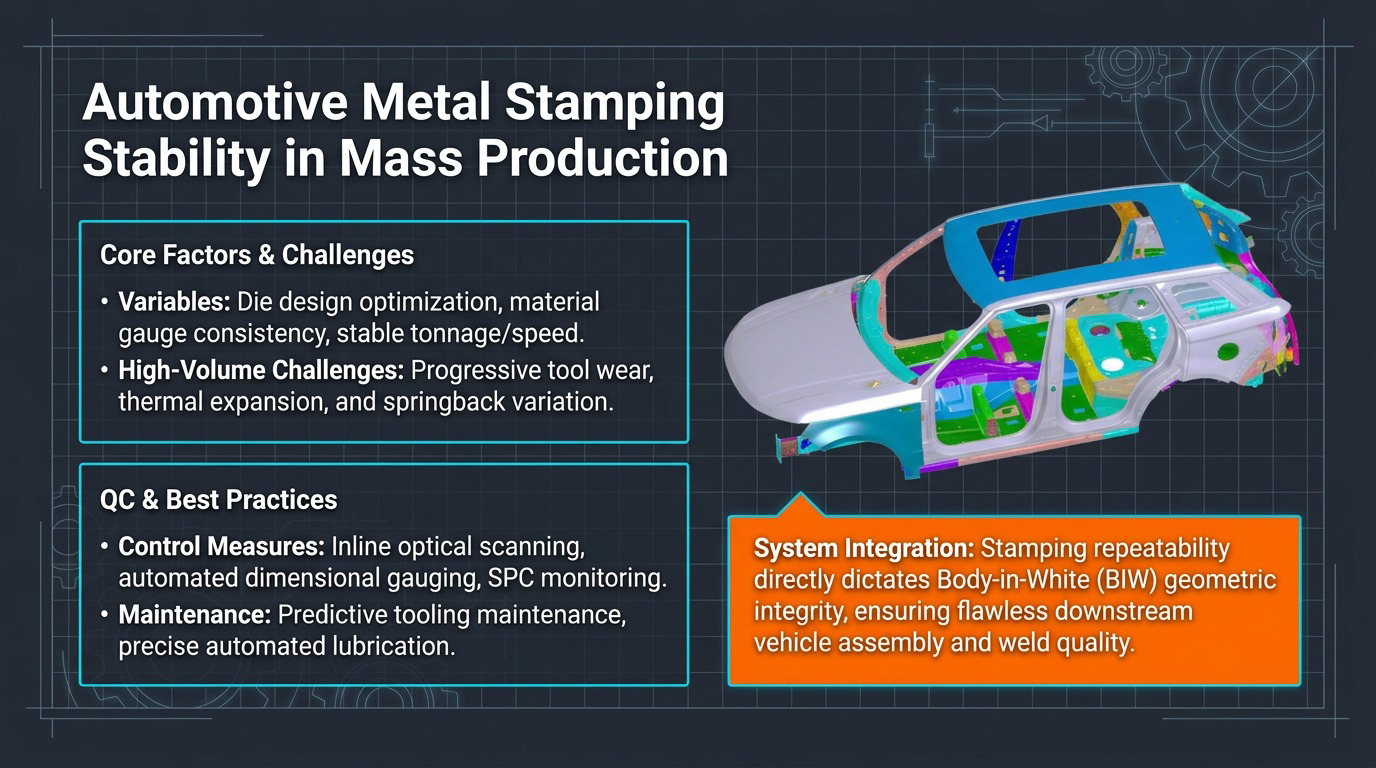
Mẹo 22 – Dập kim loại trong ngành ô tô: Giám sát tuổi thọ dụng cụ
Theo dõi tuổi thọ dụng cụ bằng cách đếm số lần dập giữa các lần mài lại và xu hướng mài mòn dụng cụ. Khoảng thời gian thông thường giữa các lần mài lại khuôn dập AHSS sản xuất hàng loạt là từ 50,000 đến 200,000 lần dập. Sử dụng thông tin thu thập được để lên kế hoạch dừng máy định kỳ phòng ngừa trước thay vì chờ đến khi xảy ra sự cố khẩn cấp.
Mẹo 23 – Chương trình bảo trì định kỳ cho ngành dập kim loại ô tô
Lập danh sách các hoạt động bảo trì định kỳ bao gồm: làm sạch các lỗ và máng dẫn phế liệu, kiểm tra lò xo nitơ xem có bị giảm áp suất không, kiểm tra các chốt và bạc dẫn hướng, kiểm tra giá trị mô-men xoắn của tất cả các chi tiết chèn. Khuôn được bảo trì đúng cách có khả năng sản xuất vượt trội hơn so với khuôn được tối ưu hóa nhưng đang trong tình trạng xuống cấp.
Mẹo 24 – Kiểm tra lò xo khí nitơ
Sau thời gian dài sử dụng lò xo khí nitơ, áp suất có xu hướng giảm do mòn gioăng. Kiểm tra áp suất nạp trước mỗi tháng bằng đồng hồ đo chuyên dụng. Thay thế tất cả các lò xo có áp suất giảm hơn 10%. Một lò xo khí nitơ bị hỏng có thể gây ra hiện tượng tạo hình không đối xứng hoặc sai lệch đột ngột về hình dạng chi tiết.
Mẹo 25 – Kiểm soát quy trình thống kê (SPC)
Sử dụng kiểm soát quy trình thống kê để theo dõi xu hướng của các kích thước quan trọng trong quá trình thử nghiệm. Ghi lại kết quả đo sau mỗi 50 đến 100 lần dập. Chú ý đến các xu hướng như sự gia tăng độ đàn hồi (do mòn khuôn) hoặc bất kỳ sự thay đổi đột ngột nào (do các chi tiết chèn bị lỏng hoặc sự khác biệt về cấp vật liệu).
Mẹo 26 – Hỗ trợ mô phỏng CAE trong sản xuất
Lưu trữ tất cả các mô phỏng đã thực hiện trong quá trình phát triển khuôn. Sử dụng mô phỏng CAE trong sản xuất để khắc phục sự cố: so sánh chi tiết thực tế với kết quả mô phỏng. Có thể thực hiện nhiều nghiên cứu "nếu như" khác nhau, chẳng hạn như sử dụng phôi có hình dạng mới, hệ số bôi trơn khác nhau và tốc độ ép khác nhau bằng công nghệ CAE hiện đại.
Mẹo 27 – Hệ thống quản lý dập kim loại ô tô
Ghi chép lại tất cả kinh nghiệm thử nghiệm quý giá, các điều chỉnh và cải tiến quy trình vào cơ sở dữ liệu. Ở nhiều xưởng chế tạo khuôn mẫu, kinh nghiệm thu được trong quá trình phát triển chỉ được lưu giữ trong đầu các kỹ sư. Những bài học kinh nghiệm trong quá trình phát triển các sản phẩm khác nhau được tích lũy trong hệ thống quản lý kiến thức có cấu trúc.
Chương 8: Câu hỏi thường gặp (FAQ)
8.1 Dập tấm kim loại trong ngành ô tô là gì?
Gia công dập kim loại tấm trong ngành ô tô là một quy trình sản xuất bao gồm việc tạo hình các tấm kim loại phẳng bằng khuôn dập và máy ép thành các bộ phận của xe như thân xe, giá đỡ, thanh ray kết cấu và vỏ pin.
8.2 Loại vật liệu nào được sử dụng trong quá trình dập khuôn ô tô?
Các vật liệu thường được sử dụng trong dập khuôn ô tô bao gồm thép cacbon thấp, thép cường độ cao (HSS), thép cường độ cao tiên tiến (AHSS), thép không gỉ và hợp kim nhôm (mác 5xxx và 6xxx).
8.3 Tại sao mô phỏng CAE lại quan trọng trong quy trình dập khuôn?
Mô phỏng CAE dự đoán các vấn đề tiềm ẩn như nứt, nhăn, đàn hồi ngược và biến dạng vật liệu, giúp tiết kiệm tới 30-50% thời gian và chi phí cho quá trình thử nghiệm.
8.4 Các nếp nhăn xuất hiện ở đâu trong quá trình dập sâu kim loại cho ngành ô tô?
Thông thường, nếp nhăn xuất hiện do lực giữ phôi yếu, thiết kế gờ kéo kém, dòng chảy vật liệu quá mức hoặc hình dạng tạo hình không cân bằng.
8.5 Làm thế nào để tránh nứt vỡ trong quá trình dập kim loại ô tô?
Có thể ngăn ngừa hiện tượng này bằng cách sử dụng bán kính lớn hơn ở các góc, tạo hình sơ bộ, ủ vật liệu, hình dạng phôi phù hợp và điều chỉnh các đường kéo.
8.6 Tỷ lệ tỉa thưa được khuyến nghị là bao nhiêu?
Nhìn chung, tỷ lệ này không nên cao hơn 25%. Trong trường hợp dập sâu các chi tiết thép không gỉ rồi ủ nhiệt thêm, tỷ lệ lên đến 40% là chấp nhận được.
8.7 Tại sao nên sử dụng miếng lót điều chỉnh được?
Việc sử dụng các chi tiết chèn có thể điều chỉnh cho phép điều chỉnh kích thước nhanh chóng trong giai đoạn thử nghiệm và sản xuất, giúp tiết kiệm chi phí dụng cụ và tránh phải thay thế toàn bộ khuôn.
8.8 Quy trình dập chính xác là gì?
Dập phôi chính xác là một quy trình dập chính xác tạo ra khe hở gần như bằng không (dưới 1%), do đó mang lại khả năng cắt hoàn hảo với độ chính xác kích thước tuyệt vời mà không cần các công đoạn gia công thứ cấp.
8.9 Làm thế nào để tăng tuổi thọ khuôn?
Điều này bao gồm việc sử dụng thép công cụ cao cấp, phủ lớp PVD hoặc TiD, bảo trì định kỳ, mài lại theo lịch trình và bôi trơn hiệu quả.
8.10 Làm thế nào để giảm thời gian thử việc?
Việc kết hợp mô phỏng CAE, bố trí dải tối ưu, các chi tiết chèn có thể điều chỉnh và ghi chép thử nghiệm chi tiết giúp giảm thời gian phát triển khuôn mẫu từ 30-50%.
Chương 9: Kết luận về dập kim loại trong ngành ô tô
Công nghệ dập kim loại trong ngành ô tô là một lĩnh vực chuyên biệt cao, kết hợp nhiều khía cạnh của khoa học vật liệu, thiết kế khuôn mẫu, mô phỏng CAE và nhiều năm kinh nghiệm thực tiễn trong sản xuất. Sự phát triển của xe điện và vật liệu tiên tiến đang thúc đẩy công nghệ khuôn mẫu hướng tới độ chính xác và độ bền cao hơn.
Chu trình liên tục thiết kế → thử nghiệm → phân tích → tối ưu hóa → sản xuất giúp tăng tỷ lệ khuôn mẫu đạt yêu cầu, đẩy nhanh quá trình phát triển khuôn mẫu và đạt được sản xuất hàng loạt hiệu quả và có lợi nhuận. Tất cả ba mươi lời khuyên được trình bày đều đã được thử nghiệm thành công trên các khuôn mẫu thực tế và chứng minh hiệu quả của chúng. Chỉ cần áp dụng chúng một cách nhất quán, ghi chép lại và liên tục cải tiến quy trình của bạn.

