Bölüm 1: Nedir? Metal Damgalama Kalıbı?
Metal pres kalıbı (pres aleti, metal kalıp veya metal kalıp olarak da adlandırılır), pres makinesine monte edilen ve metal veya metal olmayan malzemenin kesilmesi, şekillendirilmesi, bükülmesi, çekilmesi veya biçimlendirilmesi için malzemeye kuvvet uygulayan hassas bir imalat ekipmanıdır.
Malzeme deformasyonu veya ayrılması kullanılarak, pres kalıpları tutarlı kalite ve güvenilir doğrulukla yüksek hassasiyetli parçalar üretir.
Metal damgalama, yaygın olarak kullanılan en hızlı ve ekonomik üretim tekniklerinden biridir:
Otomotiv parçaları
tüketici elektroniği
ev Aletleri
iletişim aracı
tıbbi cihazlar
yeni enerji cihazları
endüstriyel otomasyon ekipmanları
Metal Damgalama Kalıbının Başlıca Faydaları
✅ Yüksek boyutsal doğruluk
✅ Tutarlı üretim
✅ Hızlı seri üretim
✅ Yüksek malzeme verimi
✅ Ekonomik fiyat
✅ Otomatik üretimle uyumlu
Bölüm 2: Metal Damgalama Kalıplarının Güçlü ve Zayıf Yönleri
Metal Damgalama Kalıplarının Avantajları
2.1 Yüksek Verimlilik Oranı
Yüksek verimlilik oranı, metal pres kalıplarının imalat amaçlı kullanımının en önemli avantajlarından biridir. Metal pres kalıbı pres makinesine takıldıktan sonra, yüksek otomasyon seviyesi sayesinde hızlı ve istikrarlı bir şekilde çalışır.
2.2 İyi Tekrarlanabilirlik ve Tutarlı Sonuçlar
Metal presleme tekniğini seçerken, iyi tekrarlanabilirlik ve tutarlı sonuçlar önemli hususlardır. Metal presleme kalıpları, ürün özelliklerinde iyi bir tutarlılık sağlar.
2.3 Büyük Ölçekte Kullanıldığında Düşük Üretim Maliyeti
Metal pres kalıbının tasarım ve üretiminin yüksek başlangıç maliyetine rağmen, seri üretimde birim fiyatı düşecektir.
2.4 Karmaşık Şekiller Üretme Yeteneği
Modern metal presleme kalıpları, karmaşık geometriler oluşturma, yüksek hassasiyetle delik açma, metalleri bükme ve kabartma gibi gelişmiş olanaklar sunar. Hassas kalıplar ve kademeli kalıplar, özellikle yüksek hassasiyetli ürünler üretmede kullanışlıdır.
2.5 Malzemelerin Verimli Kullanımı
Şeritlerin yerleşimi ve kalıpların tasarımı, malzeme kullanımının en üst düzeye çıkarılmasına katkıda bulunur ve bu da gerekli hammaddelerin tedarikine ilişkin maliyetlerin azaltılmasına yardımcı olur.
2.6 Kolay Otomasyon
Metal presleme kalıpları hızlı üretim sağladığı ve minimum manuel müdahale gerektirdiği için, parça taşıma ve besleme sistemleri için robotların kurulumu yoluyla kolayca otomatikleştirilebilirler.
2.7 İşlenecek Malzeme Çeşitliliği
Metal presleme işleminde paslanmaz çelik, karbon çelik, alüminyum, pirinç, bakır ve çeşitli alaşım malzemeleri de dahil olmak üzere çok çeşitli malzemeler kullanılabilir.
Metal Damgalama Kalıplarının Zayıf Yönleri
2.8 Yüksek Takım Maliyeti
Metal pres kalıbı üretimi, bu amaç için ekipman satın alma ve profesyonel hizmetler için ödeme yapma zorunluluğu nedeniyle belirli maliyetler içerir. Dahası, kademeli kalıpların ve bileşik kalıpların tasarımı oldukça maliyetli olabilir.
2.9 Geliştirme Süresiyle İlgili Yüksek Maliyetler
Metal pres kalıplarının geliştirilmesi, tasarım, imalat, montaj ve test gibi birçok aşamayı içerir. Bu nedenle, kalıp geliştirme için oldukça fazla zaman ayrılmalıdır.
2.10 Esneklik Eksikliği
Kalıp geliştirildikten sonra, ürünlerin geometrisinin ve diğer özelliklerinin değiştirilmesi, verimli bir şekilde gerçekleştirilmesi zor işler haline gelir.
2.11 Yüksek Bakım Maliyetleri
Metal pres kalıplarının bakımı, aletlerin bilenmesi ve kalıntılardan temizlenmesi, metal yüzeylerin yağlanması, hizalamaların kontrol edilmesi vb. işlemlerle ilgilidir. Bu işlemlerin yapılmaması, çapak oluşumu, standart toleranslardan sapmalar ve hatta kalıp kırılması gibi kusurların ortaya çıkmasına neden olabilir.
2.12 Sadece Büyük Hacimli Üretim İçin Uygundur
Düşük hacimli üretim, pres kalıplarının tasarım ve imalatına ilişkin masrafları haklı çıkaramaz, çünkü bu masraflar ekonomik olarak mantıksızdır.
2.13 Kalıp Aşınması ve Olası Hasarlar
Özellikle sert malzemelerin işlenmesinde, metal pres kalıplarıyla sürekli çalışma sırasında aşınma, çatlama ve kırılma olası riskleri temsil eder.
2.14 Profesyonel Uzmanlık İhtiyacı
Metal presleme kalıpları, çeşitli karmaşıklık seviyelerindeki kalıpların tasarımında yeterli deneyime sahip profesyoneller tarafından tasarlanmalıdır.
Bölüm 3: Metal Damgalama Kalıp İşlemlerinde Güvenlik Önlemleri
Metal presleme, yüksek riskli bir üretim süreci olarak kabul edilir. Sıkı güvenlik yönetimi şarttır.
Yaygın Riskler ve Önleme Tedbirleri
| Risk Türü | Ortak Sorun | Önleme Yöntemi |
| İçerdiği yabancı cisimler nedeniyle ölüm gerçekleşir. | Kalıpta bırakılan anahtarlar, vidalar, aletler | Çalıştırmadan önce kontrol edin ve temizleyin. |
| Taşımacılıkta Öl | Güvenli olmayan kaldırma veya taşıma | Forkliftleri/vinçleri doğru şekilde kullanın ve personelin uzak durmasını sağlayın. |
| Operatör Yaralanması | Yanlış baskı işlemi | Emniyet bariyerleri ve acil durdurma sistemleri kurun. |
| Yeni Çalışan Riskleri | Deneyimsiz operatörler | Makine kullanımı öncesinde zorunlu eğitim. |
🚨 Güvenlik her zaman üretim çıktısından öncelikli olmalıdır.
Doğru güvenlik bilinci, kazaları, ekipman hasarını ve üretim aksamalarını büyük ölçüde azaltır.
Bölüm 4: Metal Damgalama Kalıbının Temel Yapısı

Metal presleme kalıplarının çoğu dört ana sistemden oluşur:
Kalıp plakaları
Blokları ekle
Standart bileşenler
Kılavuz sistemleri
Üst Kalıp Yapısı
| Plaka Adı | Kod |
| Üst plaka | U1U |
| Üst Ara Parça Bloğu | U2U |
| Üst Kalıp Ayakkabısı | UPU |
| Üst Destek Plakası | UBU |
| Üst Sıkıştırma Plakası | PHU |
| Stoper Plaka | PPS |
| Striptizci Plakası | PSU |
Alt Kalıp Yapısı
| Plaka Adı | Kod |
| Alt Kalıp Plakası | ÖLMEK |
| Alt Destek Plakası | LBD |
| Alt Kalıp Pabucu | LPD |
| Alt Ara Parça Bloğu | B2D |
| Alt tabak | B1D |
Ortak Kalıp Bileşenleri
Üst Kalıp Bileşenleri
Punches
Sıkıştırma plakası ek parçaları
Sıyırıcı uçları
Alt Kalıp Bileşenleri
Kalıp uçları
Kesici kenarlar
Standart parçalar
Yaylar
Kılavuz pimler
Kılavuz burçlar
Altıgen vidalar
Vidaları ayarla
Kaldırma pimleri
Yükseklik ara parçaları
Standart Dışı Parçalar
İç durdurmalar
Dış durdurucular
Pitch duraklıyor
Gönderileri sınırla
Bölüm 5: Metal Damgalama Kalıp Numaralandırma Sistemi
Metal pres kalıp numaralandırma sistemleri, imalat, bakım ve depolama aşamalarında pres kalıplarını adlandırmak, sınıflandırmak ve kontrol etmek için tasarlanmıştır. Bu numaralandırma, imalat sürecinin verimliliğini artırmaya yardımcı olur.
Kalıp numaralandırması genellikle aşağıdaki bilgileri içerir:
Ürün Kategorisi
kalıp tipi
Üretim yılı
İstasyon numarası
Müşteri kodu
Revizyon numarası
Örnek:
90-KNMF0125RAH
Açıklama:
R, transfer kalıbı anlamına gelir.
S, artan zar anlamına gelir.
F0125, üretim yılını veya proje numarasını gösterebilir.
Sonundaki harfler revizyon numarasını temsil edebilir.
Numaralandırma sisteminin kullanılması, takım verilerinin tanımlanması, yanlış yönetimin en aza indirilmesi ve bakımın sürdürülmesi için çok önemlidir.
Büyük üretim tesisleri, barkod teknolojisi, ERP yazılımı ve diğer dijital sistemlerle birlikte kalıplama numaralandırma sistemlerini kullanmaktadır.
Bölüm 6: Yaygın Kullanılan Kalıp Malzemeleri ve Özellikleri
Malzeme seçimi doğrudan şunları etkiler:
Ürün kalitesi
şekillendirilebilirlik
hayat öl
Üretim istikrarı
Üretim maliyeti
Ortak Malzeme Karşılaştırması
| Malzeme | Avantajlar | Dezavantajlar | Tipik uygulamalar |
| SPCC Soğuk Haddelenmiş Çelik | Pürüzsüz yüzey, iyi şekillendirilebilirlik, düşük maliyet | Zayıf korozyon direnci | Braketler, muhafazalar, cihaz parçaları |
| SECC Galvanizli Çelik | Mükemmel pas direnci | Çizilmesi kolay | Elektrik panoları, bilgisayar kasaları |
| Paslanmaz Çelik (SUS) | Yüksek mukavemet ve korozyon direnci | Yüksek kalıp aşınması | Tıbbi cihazlar, otomotiv parçaları |
| Alüminyum | Hafif ve korozyona dayanıklı | Düşük sertlik | Isı dağıtıcılar, EV bileşenleri |
| Bakır alaşımları | Mükemmel iletkenlik | Yüksek malzeme maliyeti | Konnektörler ve elektrik kontakları |
Fotoğraf No: 7: Metal Damgalama Kalıp Malzemelerinin Seçimi
Kalıp malzemesinin seçimi, aşınma direncini, tokluğu, stabiliteyi ve bakım sıklığını belirler.
| Kalıp Malzemesi | özellikleri | Tipik uygulamalar |
| Cr12Mov | İyi aşınma direnci ve ekonomik maliyet | Genel kesme kalıpları |
| SKD11 | Mükemmel aşınma direnci ve istikrarlı ısıl işlem | Hassas kademeli kalıplar |
| DC53 | Yüksek dayanıklılık ve uzun kullanım ömrü | Paslanmaz çelik damgalama |
| Tungsten karbür | Ultra yüksek sertlik ve aşınma direnci | Ultra hassas yüksek hızlı damgalama |
Önerilen Uygulamalar
SKD11 → Hassas kesme ve şekillendirme
DC53 → Yüksek hızlı paslanmaz çelik presleme
Tungsten Karbür → Ultra uzun ömürlü üretim kalıpları
Bölüm 8: Metal Damgalama Kalıpları – Başlıca Tasarım Hususları
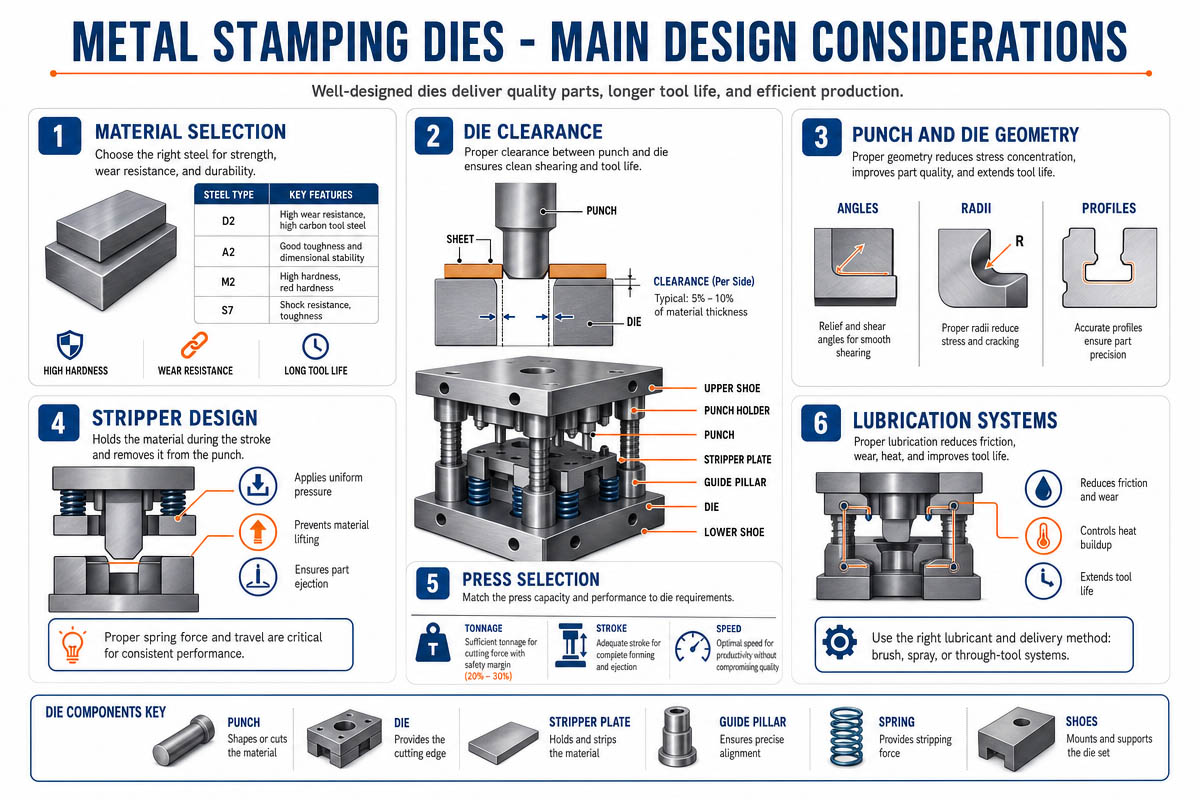
8.1 Daha iyi kalıp tasarımı şunlara yol açar:
Tutarlı ürünler
Daha uzun yaşam ölür
Daha verimli üretim
Arttırılmış ekipman güvenilirliği
1️⃣ Uygun Kalıp Boşluğu
Temizleme koşulu Sonuçlar
Çok sıkı olması, zımba kırılması, kalıp çatlaması, aşırı aşınmaya neden olur.
Çok gevşek, çapak artışı, kötü kenar koşulları
Önerilen Kalıp Boşluğu
Önerilen boşluk miktarı yaklaşık olarak şu şekilde olmalıdır:
Clearance=(5%∼10%)×tClearance=(5\%\sim10\%)\times tClearance=(5%∼10%)×t
Burada t, malzeme kalınlığını ifade eder.
8.2 Yuvalama Tasarımı
İyi yerleştirme, malzeme kullanımını en üst düzeye çıkarırken israfı azaltır.
Yuvalanmayı etkileyen faktörler şunlardır:
Yem istikrarı
Malzeme akışı
İstasyonlar arası mesafe
Güç dengesi
8.3 Delikli Şerit Tasarımı
Yanlış şerit çizimi şu sonuçlara yol açacaktır:
Malzeme yapışması
Üründe çizikler var.
Yumrukların geri çekilmesi
Ölüme yol açacak hasarlar
Çeşitli Şerit Yöntemleri Kullanıldı
Yay Şeridi
Azot Gazı Yay Şeridi
Poliüretan Şerit
8.4 Kılavuz Doğruluğu
Yetersiz kılavuz doğruluğu şu sonuçlara yol açar:
Zımbaların yanlış hizalanması
Kesici kenarlarda çatlaklar
Ürünlerde boyutsal tutarsızlık
Yüksek hızlı kalıplar için iyi kılavuzlarda şunlar bulunmalıdır:
Mükemmel eşmerkezlilik
Hem üst hem de alt plakalar paraleldir.
İstikrarlı bir yapı
8.5 Hurda Tahliye Tasarımı
Damgalama işleminde hurda sıkışması sık karşılaşılan bir durumdur.
Muhtemel çözümler:
Hurda rölyef açıları
Boşaltma kanalı düzeltmesi
Hava üfleme sistemleri
Hurda tutma mekanizmaları
8.6 Kalıp Mukavemeti
Büyük ölüyor
Fotoğraf No: 9:Metal Damgalama Kalıplarında Sık Karşılaşılan Sorunlar ve Çözümleri
Metal presleme işlemlerinde bazı sorunlar ortaya çıkabilir. Bunlar ürün kalitesini, üretim sürecini ve kalıpların ömrünü olumsuz etkileyebilir. Bu nedenle, üreticilerin en yaygın arıza türlerini ve bunların önlenmesi yöntemlerini anlamaları faydalıdır.
9.1. Ekstra Çapaklar
Bu çapaklar genellikle körelmiş kesici kenarlardan veya uygunsuz boşluktan kaynaklanır. Çözüm, kenarların bilenmesini, kalıplar arasındaki boşluğun ayarlanmasını ve kusurlu zımbaların değiştirilmesini içerir.
9.2. Delme Kırığı
Bu olay, eksantrik yük, yetersiz kılavuzlama, uzun zımbalar ve sert malzemelerin kullanımı nedeniyle meydana gelir. Kılavuzlama hassasiyetinin iyileştirilmesi, DC53 çeliği gibi daha yüksek sertlikte malzeme kullanımı ve daha kısa zımbalar, zımba kırılmasını önlemeye yardımcı olabilir.
9.3. Parça Deformasyonu
Bu tür kusurlar, parça çıkarma sırasında dengesiz kuvvet ve uygun tutma basıncının olmaması durumunda ortaya çıkar. Tutma mekanizmasının eklenmesi, parça şekillendirme istasyonlarının iyileştirilmesi ve çıkarma kuvvetinin düzenlenmesi önerilen önlemlerdir.
9.4. Can sıkıcı
Alüminyum ve paslanmaz çelik yapışmaya daha yatkındır. Bu sorunu gidermek için, kalıpların yüzeylerini parlatabilir ve DLC veya TiCN kaplamaları uygulayarak yağlama işlemini iyileştirebilirsiniz.
9.5. Hurda Sıkışması
Kötü tasarlanmış hurda çıkış kanalları, hurdanın sıkışmasına ve bunun sonucunda hasara ve arıza sürelerine yol açabilir. Bu sorunun çözümü için, açılı tahliye uygulaması, hava üfleme sistemleri ve hurda çıkışlarının boyutlarının artırılması faydalı olabilir.
9.6. Kararsız Boyut
Bu sorun, kalıp aşınması, kılavuz pimlerinin hareketi ve malzeme kalınlığı varyasyonları nedeniyle ortaya çıkar. Bunu önlemek için düzenli kalıp bakımı ve hassas kalibrasyon gereklidir.
9.7. Çizim Sırasında Oluşan Çatlaklar
Bu sorun, çizim sırasında yarıçapın optimize edilmesi ve yeni çizim adımlarının eklenmesi yoluyla çözülebilir.
9.8. Parçalar Zıplıyor
Vakum etkisi ve hafiflik, parçaların sıçramasına neden olur. Bu sorunu ortadan kaldırmak için, hurda malzemeyi sabitleme yöntemleri ve hava üfleme cihazları eklemelisiniz.
Bölüm 10: Metal Damgalama Kalıp Çeşitleri
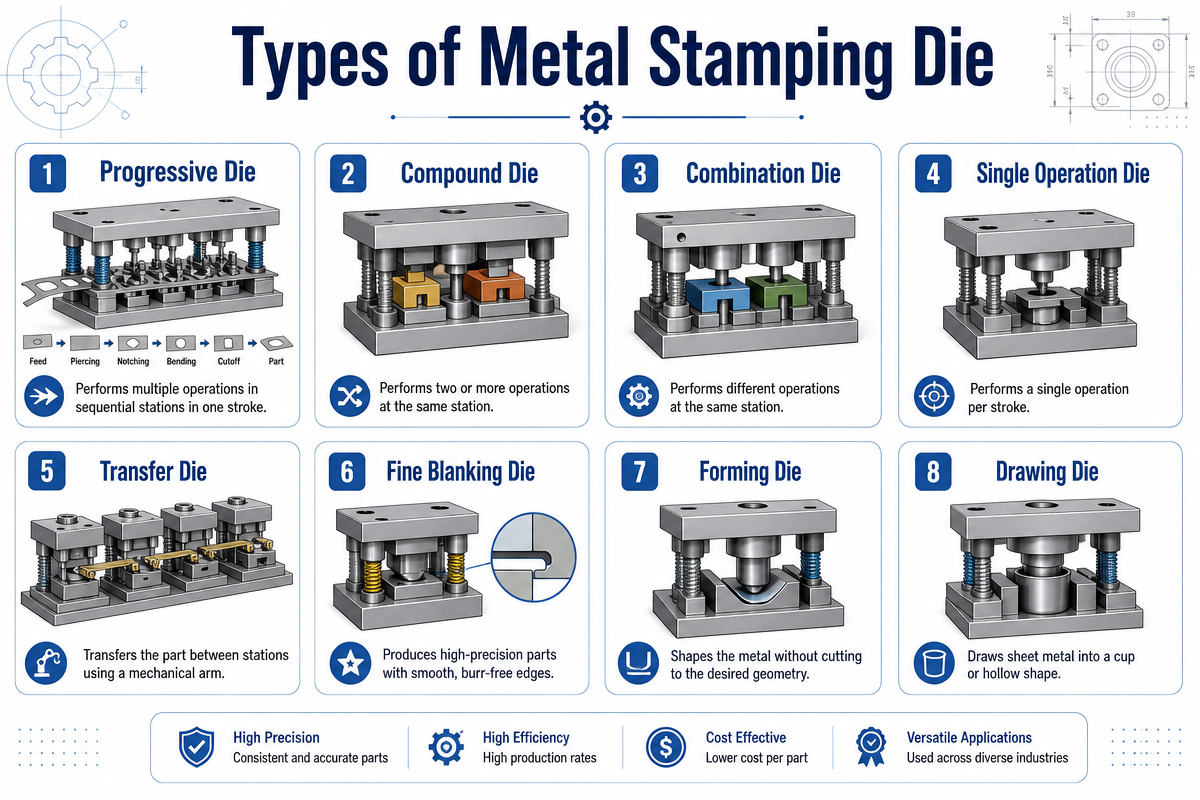
Metal pres kalıpları, yapılarına, üretim süreçlerine ve kullanım amaçlarına göre sınıflandırılır. Çeşitli kalıplar, farklı üretim gereksinimlerine sahip farklı ürün türlerini işlemek için farklı kapasitelere sahiptir. Doğru metal pres kalıbının seçimi, verimliliği, kaliteyi ve üretim maliyetlerinin yönetimini önemli ölçüde iyileştirebilir.
10.1 Transfer Kalıpları (Tek İstasyonlu Kalıplar)
Transfer kalıpları her istasyonda ayrı ayrı işlemler gerçekleştirir; iş parçaları imalat sırasında manuel olarak veya otomatik bir sistemle bir istasyondan diğerine taşınır.
Avantajlar
basitleştirilmiş tasarım
Bakım ve modifikasyon kolaylığı
Daha büyük parçaların üretimi için uygundur.
Dezavantajlar
Azaltılmış verimlilik
Artan işçilik maliyetleri
Aşamalı kalıplara göre daha az tutarlılık
Transfer kalıplarının uygulama alanları arasında otomotiv gövde parçaları, büyük braket parçaları ve diğer ağır hizmet parçaları yer almaktadır.
10.2 Bileşik Kalıplar
Bu tip kalıplar, delme ve kesme gibi birden fazla işlemi tek bir presleme işleminde gerçekleştirir.
Avantajlar
Gelişmiş boyutsal doğruluk
Artan tutarlılık
Tek aşamalı kalıplardan daha hızlı
Dezavantajlar
Tasarımda artan karmaşıklık
Üretim ve bakım maliyetlerinde artış
Hassas elektronik parçaların, rondelaların ve diğer ince metallerin üretiminde yaygın olarak kullanılmaktadır.
10.3 Aşamalı Kalıplar
Modern endüstriyel üretim süreçlerinde, farklı işlemleri gerçekleştiren istasyonlar arasında otomatik olarak bobinlerin beslenmesiyle, pres kalıplarının yaygın olarak kullanılması söz konusudur.
Avantajlar
Çok yüksek verimlilik
Otomasyon süreçlerinde büyük iyileşmeler
Ürün kalitesinde yüksek tutarlılık
İşçilik maliyetini azaltır
Dezavantajlar
Pahalı üretim araçları
Artan karmaşıklık
Aşamalı kalıpların kullanım alanları arasında konektörler, terminaller, ev aletleri parçaları ve hassas metal parçalar yer alabilir.
Farklı metal pres kalıpları, kullanım amaçlarına bağlı olarak farklı avantajlar sunar.
Bölüm 12: Metal Damgalama Kalıplarının Bakımı Neden Gereklidir?
Metal pres kalıpları, yüksek hızlı üretim süreçleri için hassas aletlerdir. Sürekli süreçlerde kullanılırken, kalıplar şiddetli yüklere, titreşime, ısıya, sürtünmeye ve darbelere maruz kalabilir.
Uygun önlemler alınmadığı takdirde, en kaliteli kalıplar bile aşınma ve hasardan etkilenmeye başlar.
Metal pres kalıplarının bakımı, optimum ürün kalitesini sağlamak, kalıpların ömrünü uzatmak, arıza sürelerini en aza indirmek ve genel olarak üretim süreçlerini iyileştirmek için düzenli olarak yapılmalıdır.
Otomobil parçaları, elektronik cihazlar, ev aletleri, tıbbi ürünler ve endüstriyel ürünler üretenler için metal pres kalıplarının bakımı, verimli ve ekonomik olarak sürdürülebilir üretim elde etmede hayati bir rol oynar.
12.1. Kalıp Servis Ömrünü Artırma
Metal pres kalıplarının bakımının en önemli faydalarından biri, kalıp ömrünün uzatılmasıdır.
Çalışma sürecinde aşağıdaki sorunlar ortaya çıkmaktadır:
Deliklerin aşınması
kesici kenarların körelmesi
Hassas yönlendirme mekanizmalarının eksikliği
Yayların bozulması
Zamanında muayene ve bakım yapılmadığı takdirde bu olumsuz etkiler daha belirgin hale gelir.
Etkin bakım şu konularda yardımcı olur:
✅ Aşırı yıpranmadan kaçının
✅ Yumruk atma molalarını ortadan kaldırın
✅ Kırılmayı önler
✅ Hassas kesimleri sürdürün
✅ Hayvanların yaşam süresini uzatır
Uygun bakım yapıldığında, gelişmiş bir çip, bakımı ihmal edilmiş muadiline göre milyonlarca vuruş daha uzun süre dayanır.
12.2. Yüksek Ürün Kalitesini Sağlayın
Ürün kalitesi doğrudan kalıplara bağlıdır.
Ölümün ihmal edilmesi şunlara yol açabilir:
Aşırı yüksek çapak yüksekliği
Zayıf boyutsal doğruluk
Yüzeylerdeki çizikler
Parçaların deformasyonu
Oluşumdan kaynaklanan çatlaklar
Bakım yapıldığında, kalıplar şunları sağlar:
✅ Üniforma indirimi
✅ Keskin kesme kenarları
✅ Doğru yönlendirme
✅ Güvenilir şekillendirme
Aşağıdaki kalite iyileştirmeleri elde edilebilir:
✅ Geliştirilmiş hassasiyet
✅ Pürüzsüz yüzey
✅ Düşük hata oranı
✅ Üretim partilerinde sürekli ürün kalitesi
Elektronik ve otomotiv üretimi gibi hassas mühendislik alanlarında sürekli doğruluk şarttır.
12.3. Üretim Hattındaki Kesinti Sürelerini En Aza İndirmek
Kalıp kullanılmaması, kapanmalara ve makine durmalarına yol açar.
Beklenmeyen kalıp durmasının nedenleri şunlardır:
Yumruk kırılması
Hurda sıkışması
Kılavuz pim kırılması
Bağlantı elemanının gevşemesi
Yay esnekliğinin kaybı
Acil bakım çalışmaları ek zaman ve para gerektirir.
Metal pres kalıplarının proaktif olarak incelenmesi, herhangi bir arızanın önlenmesine yardımcı olur.
Bakımın faydaları şunlardır:
✅ Makine duruşlarında azalma
✅ Onarım maliyetleri en aza indirildi
✅ Daha hızlı onarım
✅ Makine verimliliğinde artış
Büyük ölçekli üretimde makinelerin kısa süreli arızaları bile üretici için kayıplara neden olabilir.
12.4. Üretim Giderlerini Azaltmak
Üretim hızına odaklanırken, birçok üretici bakımda potansiyel maliyet tasarrufu fırsatlarını gözden kaçırıyor.
Yetersiz bakım şu sonuçlara yol açar:
✅ Aşırı hurda oranı
✅ Sık parça değişimi
✅ İşçilik maliyetleri
✅ Parçaların reddi
✅ Makine arızaları
Düzenli bakım, uzun vadede işletme maliyetlerinden tasarruf etmenizi sağlar.
12.5. Çalışma Süreci Güvenliğini Artırma
Metal damgalama, tehlikeli durumlara yol açabilecek güçlü kuvvetlerle çalışmayı içerir.
Hatalı kalıpların kullanılmasının tehlikeleri şunlardır:
Kırıcı yumrukların fırlatılması
Aşırı yüklenme sonucu tıkanma süreci
Kalıbın bazı parçalarının gevşemesi
Beklenmedik çatlaklar
Zamanında yapılacak kontrollerle, bu kusurların yol açabileceği yaralanmaları önleyebilirsiniz.
Güvenlik amacıyla yapılan bakım çalışmaları şunları içerir:
✅ Bağlantı elemanlarının sıkılığının kontrol edilmesi
✅ İnceleme kılavuzları
✅ Yayların yorulmasının izlenmesi
✅ Doğru hizalamanın sağlanması
✅ Kalıplardan artıkları çıkarma
✅ Güvenli kalıp sistemi hem insanlar hem de makineler için güvenliği garanti eder.
12.6. İstikrarlı Yüksek Hızlı Performansı Sağlayın
Modern ilerlemeli kalıplar, inanılmaz yüksek hızlarda damgalama işlemi gerçekleştirir.
En iyi yüksek hızlı damgalama işlemini sağlamak için şunlar olmalıdır:
Doğru hizalama
Hassas besleme
Pürüzsüz soyma
Hurda malzemelerin güvenilir bir şekilde uzaklaştırılması
Herhangi bir aşınma belirtisi, süreç verimliliğini olumsuz etkiler.
Kalıp bakımı şu konularda yardımcı olur:
✅ Besleme doğruluğunu artırın
✅ Soyma işlemini kolaylaştırır
✅ Titreşimleri ortadan kaldırın
✅ Sabit hızda ilerleyin
Bakım, üretim hattının kesintisiz ve hatasız çalışmasını sağlar.
Bölüm 13: Metal Damgalama Kalıplarının Gelecekteki Gelişim Trendleri
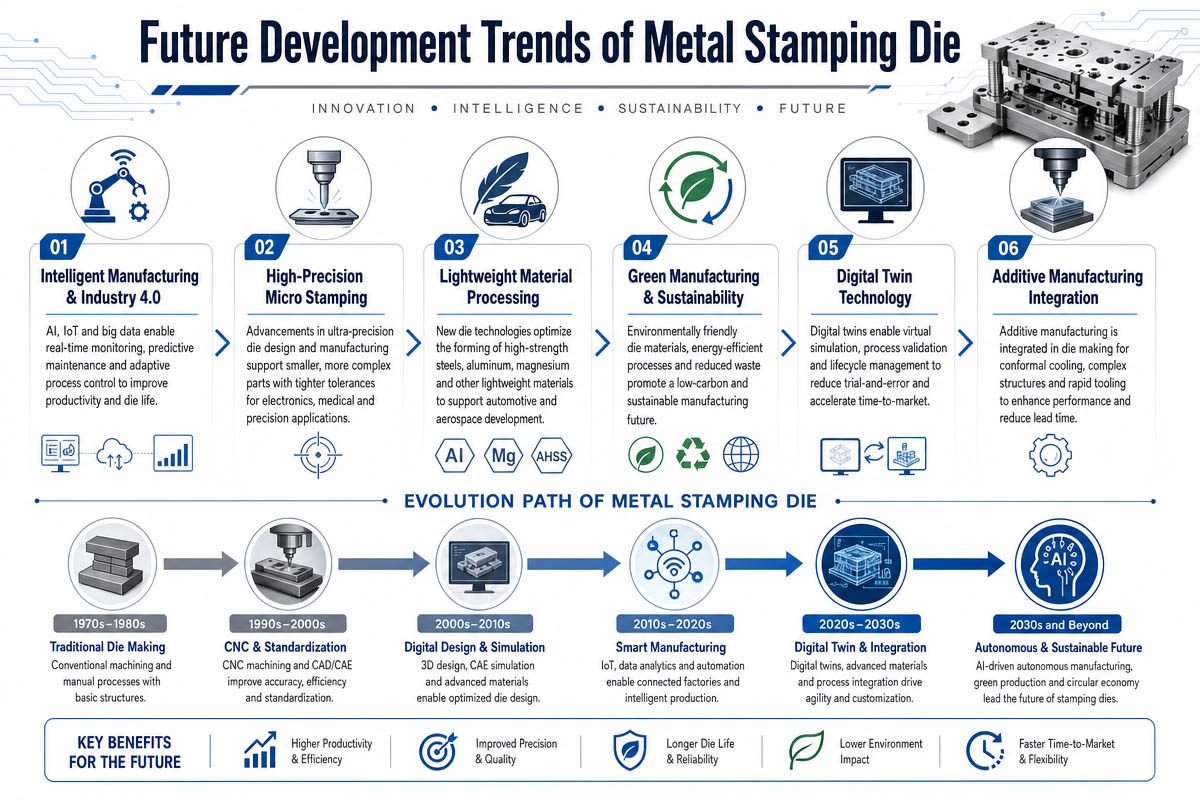
Günümüz teknolojik gelişim çağında, gelecekteki metal pres kalıpları, ortaya çıkan otomasyon teknolojileri, yapay zeka sistemleri, yüksek hassasiyetli üretim ve sürdürülebilir üretim süreçlerinden önemli ölçüde etkilenecektir. Elektrikli araçlar, tüketici elektroniği cihazları, tıbbi ekipman ve endüstriyel otomasyon gibi modern sektörler, üretim hızı ve hassasiyetine yönelik talepleri artırmıştır.
Modern pres kalıplarının, Nesnelerin İnterneti teknolojisini ve akıllı üretim süreçlerini içermesi bekleniyor. Akıllı pres kalıpları, sıcaklık, titreşim ve üretim performansı parametrelerini izleyen sensörler ve diğer gelişmiş teknolojilerle donatılmıştır. Bu sayede, akıllı üretim, makine arızalarının ve duruş sürelerinin verimli bir şekilde tahmin edilmesini ve önlenmesini sağlar.
Tamamen otomatikleştirilmiş üretim hattı süreçlerinin kullanımı giderek yaygınlaşacaktır. Daha yüksek verimlilik ve daha düşük işçilik maliyetleri talepleri nedeniyle yüksek hızlı ilerlemeli kalıplar yaygınlaşmaktadır. Sonuç olarak, üreticiler malzeme besleme ve denetim için robotlar ve verimliliği artırmak ve düşük titreşimli üretim için servo presler kurmaktadır.
Modern kalıplar ve yüzeyleri, presleme işlemi koşullarına dayanacak şekilde geliştirilmiştir. Modern presleme kalıpları, yüksek aşınma direnci sağlayan DC53, toz metalurjisi çeliği ve tungsten karbür gibi malzemelerden üretilmektedir. Ayrıca, DLC, TiCN ve AlCrN gibi yüzey kaplamaları, paslanmaz çelik ve alüminyumun preslenmesi sırasında sürtünmeyi ve aşınmayı azaltmıştır.
Gelecekte çevre koruma ve enerji tasarrufu önlemlerine öncelik verilecektir. Yeşil üretim uygulamaları, enerji verimli presleme ekipmanlarını, optimize edilmiş malzeme kullanımını ve geri dönüştürülebilir üretim sistemlerini içerecektir.
Simülasyon programları, geliştirme maliyetlerinden tasarruf sağlamak ve üretim sürelerini kısaltmak için yeni kalıp ve aletlerin tasarlanmasına da yardımcı olabilir.
Genel olarak, gelecekteki metal presleme kalıpları daha akıllı, tam otomatik, enerji tasarruflu ve hassas olacaktır.
Bölüm 1 3: Sonuç
Metal pres kalıpları şunları birleştirir:
Hassas mühendislik
Malzeme Bilimi
ısıl işlem teknolojisi
Mekanik tasarım
Otomatikleştirilmiş üretim
Damgalama verimliliğini ve ürün kalitesini artırmak için üreticiler şunları yapmalıdır:
✅ Uygun kalıp malzemelerini seçin
✅ Kalıp tasarımını optimize edin
✅ Düzenli bakım yapın
✅ Üretim güvenliği yönetimini güçlendirin
Metal pres kalıpları, takım yapıları, malzemeler ve sorun giderme yöntemleri hakkında derin bir anlayış, üreticilerin rekabet gücünü artırmasına, maliyetleri düşürmesine ve istikrarlı yüksek hacimli üretim elde etmesine yardımcı olur.
Her bir kalıplama makinesinin daha güçlü, daha güvenli ve daha verimli olmasını sağlayın.
Bölüm 14: Sıkça Sorulan Sorular (SSS)
Sıkça Sorulan Sorular 1: Metal pres kalıbı ne kadar süre dayanır?
Yaşam şunlara bağlıdır:
Malzeme türü
Üretim hızı
Bakım kalitesi
Kalıp malzemesi
Yüksek kaliteli DC53 veya karbür kalıplar, uygun bakımla milyonlarca vuruşa kadar dayanabilir.
Sıkça Sorulan Sorular 2: Aşamalı kalıplar ve transfer kalıpları arasındaki fark nedir?
| + | İlerici Kalıp | Transfer Kalıbı |
| Üretim Hız | Çok yüksek | ılımlı |
| Otomasyon | Tam otomatik sistem | yarı otomatik |
| En | Küçük hassas parçalar | Büyük ve karmaşık parçalar |
Sıkça Sorulan Sorular 3: Uygun kalıp boşluğunu nasıl seçerim?
Yan başına önerilen boşluk miktarı:
SPCC: Kalınlığın %5-8'i
Paslanmaz çelik: %8–12
Alüminyum: %4–6
Yüksek mukavemetli çelik: %10–15
Sıkça Sorulan Sorular 4: Paslanmaz çelik preslemede aşınma neden oluşur?
Ana sebepler:
Yüksek sürtünme
Zayıf yağlama
Pürüzlü kalıp yüzeyleri
Çözümler:
DLC/TiCN kaplamalar
Daha iyi yağlama
Cilalı yüzeyler
Sıkça Sorulan Sorular 5: Kalıpların bakımı ne sıklıkla yapılmalıdır?
Önerilen bakım programı:
| Sıklık | Bakım Görevi |
| Her Vardiya | Temizleyin ve inceleyin |
| Haftalık | Kılavuz sistemlerini yağlayın |
| Aylık | Kritik boyutları ölçün |
| Her 100,000 Vuruşta | Kesici kenarları yeniden bileme |
Sıkça Sorulan Sorular 6: Paslanmaz çelik presleme için en iyi kalıp malzemesi hangisidir?
Önerilen seçenekler:
| Malzeme | En İyi Uygulama |
| DC53 | Yüksek hızlı paslanmaz çelik damgalama |
| SKD11 | Genel hassas damgalama |
| Tungsten karbür | Ultra yüksek hacimli üretim |
Sıkça Sorulan Sorular 7: Metal preslemede çapak nasıl azaltılabilir?
En iyi uygulamalar:
Boşluk optimizasyonu
Zımba uçlarını düzenli olarak bileyin.
Kalıp hizalamasını iyileştirin
Hassas uçlar kullanın.
Gerekirse tıraş istasyonları ekleyin.
Sıkça Sorulan Sorular 8: SPCC ile sıcak haddelenmiş çelik arasındaki fark nedir?
| Varlığınızı | SPCC Soğuk Haddelenmiş | Sıcak Haddelenmiş Çelik |
| yüzey | pürüzsüz | Kaba |
| Hassas | Yüksek | Alt |
| şekillendirilebilirlik | Çok İyi | ılımlı |
| Başvurular | Hassas damgalama | Yapısal parçalar |
Temel kural:
Hassas ve estetik parçalar için SPCC, yapısal uygulamalar için ise sıcak haddelenmiş çelik kullanın.