
İndüktör bobinlerinin kalite kontrolü, gelen bileşenlerin kontrolünden, işleme kontrollerine, bitmiş ürün kontrollerine ve depolama kontrolüne kadar üretimin tüm aşamalarını kapsar. Temel amaç, indüktörlerin elektriksel, fiziksel ve güvenilirlik performansları açısından belirtilen parametreleri karşılamasını sağlamaktır. Aşağıda kontrol noktaları ve yöntemleri ele alınmaktadır:
Bölüm 1: Gelen Malzeme Muayenesi (IQC): Kaynağında Temel Malzemelerin Kontrolü
Gelen malzemelerin incelenmesi, emaye tel, bobin, çerçeve ve uç gibi malzeme türlerine odaklanılarak ürün kalitesinin doğrulanmasında ilk adım olarak kabul edilir. İnceleme için en önemli noktalardan bazıları şunlardır:
1.1 Emaye
- Spesifikasyonların Doğrulanması
- Tel çapı ve kalınlığının doğrulanması.
- Çalışma sıcaklığının doğrulanması.
- Performans Değerlendirmesi: Mine yapışmasını, çizilme direncini ve kırılma voltajını değerlendirin.
- Görünüm Kontrolü: Yüzeyde oksitlenme, soyulma veya yabancı madde olup olmadığını doğrulayın.
1.2 Ana Malzeme Doğrulaması:
Manganez-çinko ferrit ve nikel-çinko ferrit dahil olmak üzere temel malzemelerin doğrulanması için malzeme analizörlerinin kullanımı.
Ölçü Kontrolü: Uygulanabilir olduğu durumlarda dış çapı, iç çapı, yükseklik toleransını ve hava boşluğu boyutlarını doğrulayın.
Görünüm Kontrolü: Malzemenin yüzeyinde çatlak, kırık, hava boşluğu veya kirletici madde olup olmadığını inceleyin.
1.3 Çerçeve ve İletkenler:
Boyut Kontrolü: Çerçevenin mil çapının, kablo aralığının ve uzunluğunun üretim standartlarına ve PCB yükleme gereksinimlerine uygun olduğundan emin olun.
1.4 Malzeme Kontrolü : Kurşunların sıcaklığa dayanıklılığını ve alev geciktirme özelliklerini, ayrıca kalay kaplama kalınlığını ve oksidasyon direncini doğrulayın.
Bölüm 2: Proses Kontrolü (IPQC): Hata Önleyici Üretim Süreci
Belirli bir kalite seviyesinin korunmasını ve kusurların oluşmasının önlenmesini sağlamak için süreç kontrolü gerekli hale gelir.
Her sürecin kontrol noktaları vardır.
2.1 Sarma İşlemi
Temel Parametre Kontrolü: Sarım sayısı çok önemli bir faktördür; hassas bir şekilde kontrol edilmelidir (sarım makinesi sayacı ile, ±1 turdan fazla hata payı olmamalıdır). Sarım sırasında gerilim de önemli bir faktördür; aşırı gerilim telin incelmesine, yetersiz gerilim ise bobinlerin gevşemesine neden olabilir. Ayrıca, sarım hizalaması kusursuz olmalıdır.
2.2 Hata Önleme Faaliyetleri:
İlk parçanın doğrulanması önemlidir; endüktans ve doğru akım direnci kontrolleri gereklidir.
Sargı değerlerini kaydetmek için saatlik aralıklarla kontroller yapılmalıdır.
2.3 Kurşun Lehimleme ve Kablo Uzatma:
Lehimleme Kontrolü: Lehimleme sıcaklığı ve süresi kontrol edilmelidir. Lehimleme sıcaklığı yaklaşık 350-400°C olabilir. Lehimleme süresi de kontrol edilmelidir. Lehimleme süresi yaklaşık 2-3 saniye olabilir.
2.4 Yalıtım Kontrolü: Tellerin çerçeve ve gövdeye bağlı olmadığından emin olmak için bir yalıtım direnci test cihazı kullanılır. Bu direnç 500V DC'de >100MΩ olmalıdır.
2.5 Daldırma Kaplama ve Kürleme İşlemi
Reçine Kontrolü: Yalıtım için belirtilen reçineleri kullanın ve bu reçineleri, yalıtımı etkileyebilecek herhangi bir kirletici madde içermeyecek şekilde doğru biçimde karıştırın.
2.6 Kürleme Parametreleri: Tam kürleme sağlamak için belirtilen kürleme parametrelerine (örneğin 120°C'de bir saat) uyulmalıdır. Bu adım, titreşime karşı direnci artırmada ve malzemeyi nemden korumada önemli bir rol oynar.
2.7 Çekirdek Montaj Süreci:
Montaj Gereksinimleri: Çekirdeklerin sıkıca oturduğundan emin olun; gerekirse ara parçalar kullanılabilir. Yapışkan bantlar veya klipsler, herhangi bir boşluk olmayacak şekilde sıkıca sabitlenmelidir.
2.8 Görünüm Kontrolü: Merkezde herhangi bir hasar olup olmadığını kontrol edin; bobinlerin yerinden oynamadığından ve kabloların bükülmediğinden emin olun.
Bölüm 3: Bitmiş Ürün Testi (FQC): Kapsamlı Performans Doğrulama ve Sıralama
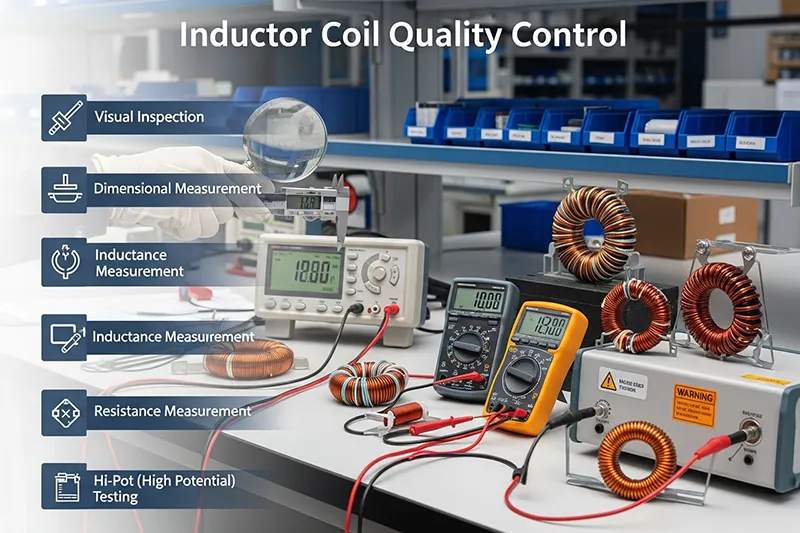
En acil aşama, nihai ürünlerin test edilmesidir. Bu testlerde ürünlerin standartlara uygun olup olmadığı doğrulanacaktır. Bu testler elektrik, fiziksel ve güvenilirlik standartlarını kapsar.
3.1 Elektriksel Performans Testi:
- İndüktans (L): LCR metre kullanılarak test edilmiştir ve sapma değeri, müşterinin gereksinimine bağlı olarak ±%5 veya ±%10 aralığındadır.
- DC Direnci (DCR): Direnç değerinin belirtilen sınırlar içinde olup olmadığını doğrulamak için mikro-ohmmetre veya LCR metre kullanarak test edin.
- Kalite Faktörü (Q): Belirtilen frekansta LCR test cihazı ile test edilerek Q değerinin standart olarak belirtilen değere eşit veya daha yüksek olması sağlanır (daha yüksek bir Q faktörü, bobinler için daha düşük kayıpları yansıtır).
- Doyma Akımı (Isat): İndüktansın %10 oranında azalmasının nominal akıma eşit veya daha yüksek olduğu akımı doğrulamak için bir DC bias güç kaynağı ve LCR test cihazı kullanın.
- Sıcaklık Artış Akımı (Irms): Bobin sıcaklık artışının ≤40°C (müşteri spesifikasyonlarına göre) olduğundan emin olmak için termal yaşlandırma test kabini kullanın.
- Yalıtım Direnci: Yalıtım direnci test cihazı kullanılarak bobin, tel ve çekirdek arasında ≥ 100MΩ'luk bir değer kontrol edilir.
- Dielektriğin Dayanım Gerilimi: Dayanım gerilimi testi yapın (örneğin, 1 dakika boyunca AC1500V). Herhangi bir arıza veya atlama olmamalıdır.
Fiziksel Performans Testi:
Görünüm: Bobinin herhangi bir hasar belirtisi göstermediğinden, reçine tabakasında kabarcık bulunmadığından ve uçların oksitlenmiş veya deforme olmuş olmadığından emin olmalısınız.
Ölçüler: Belirtilen çizimin toleranslarına uygun olduklarından emin olmak için yüksekliği, kalem aralığını ve kalem uzunluğunu kontrol etmeniz gerekmektedir.
Yapışma: Bant/klipslerin düzgün bir şekilde takıldığından ve kabloların yeterli çekme dayanımına sahip olduğundan emin olun.
3.2 Güvenilirlik Testi (Örnekleme)
- Yüksek/Düşük Sıcaklık Döngüsü: Cihazı -40° ile 125° arasında bir sıcaklık aralığına 1000 döngü boyunca maruz bırakın ve endüktans değişiminin ±%5 içinde kalmasını sağlayın.
- Nem Testi: Parçalar 1000 saat boyunca 85°C ve %85 bağıl neme maruz bırakılarak yalıtım direncinin azalıp azalmadığı kontrol edilecektir.
3.3 Titreşim Testi: Titreşim, standart titreşim koşullarına uygun olarak uygulanmalı ve yapıda herhangi bir gevşeme veya elektriksel performansta bozulma belirtisi göstermemelidir.
3.4 Korumayı ve Peng'i Kontrol Edin
Depolama ve sevkiyat yönetimi uygulamaları, indüktörlerin depolama veya sevkiyat süreçlerinde hasar görmesini önlemede kritik bir rol oynar.
Depolama Yönetimi: Çevresel Gereksinimler: Depo ortamı kuru ve iyi havalandırılmış olmalıdır. Depodaki sıcaklık 25±5°C'de tutulmalıdır. Nem oranı %60 RH'yi geçmemelidir. Bu, çekirdeklerin nemden zarar görmesini ve uçların oksitlenmesini önlemek için son derece önemlidir.
Saklama Yöntemi: Ürünler parti numarasına ve özelliklerine göre saklanmalıdır. Uçların ve gövdelerin bükülmesine neden olacağından sıkıştırılmamalıdır.
3.5 Sevkiyat Muayenesi (OQC0)
Örnekleme Standardı: Örnekleme, GB/T 2828.1 standartlarına uygun olarak yapılmalıdır. Bu, ambalajın, etiketlerin (özellikler, parti numarası ve üretim tarihi dahil) incelenmesini içerir.
3.6 Tutarlılık Doğrulama: Ürünün endüktans değeri ve görünümünün FQC ile tutarlılığını doğrulamak için rastgele seçilen numuneler yeniden test edilecektir.
Bölüm 4: Kalite Anormalliklerinin Ele Alınması
Herhangi bir kalite sorunu ortaya çıkarsa, bunların derhal ele alınması gereklidir.
Malzeme Akışı Gelen Malzeme Anormallikleri: Sorunlu malzemeleri ayırın ve düzeltici işlemler için tedarikçileri bilgilendirin, ardından alınan düzeltici önlemi onaylayın.
Süreç Anormallikleri
Endüktans değeri gibi bir sorun varsa, üretimi durdurun ve nedenini belirleyin. Bu, yanlış sarım sayısından veya hatta yanlış çekirdek malzemesinden kaynaklanıyor olabilir. Parametreleri değiştirin ve ilk ünitenin test gereksinimlerini karşıladığından emin olun.
Bitmiş Ürün Uygunsuzluğu: Uygunsuzluğun türünü belirleyin; bu elektriksel veya görünümle ilgili olabilir. Ardından, uygunsuzluğun nedenini belirleyin ve uygun önlemleri alın.
Bölüm 5: Sıkça Sorulan Sorular
1. Emaye kaplı tellerin kalitesi nasıl sağlanır?
Buradaki püf nokta, özelliklerini, işlevselliğini (enzimatik bağlama, yalıtım dayanımı) ve görsel özelliklerini incelemektir. Tüm bu bileşenler, elektriksel arızayı önlemek için gerekli standartlara uygun olmalıdır.
2. İndüktans değeri limitler dahilinde değilse nasıl sorun giderme işlemi yaparız?
Öncelikle sarım ve lehimleme özelliklerini kontrol ederiz. Ayrıca çekirdek tipini de kontrol etmeyi unutmayız. Bundan sonra, sürecimizi iyileştirir ve sonuçlarımızı İlk Parça Testi ile kontrol ederiz.
3. Peki ya nihai ürünlerin yalıtım direnci düşükse?
Kullanılan yalıtım malzemesini ve lehimleme tekniğini inceleyin. Üretimde sorun çıkarsa, parametreleri buna göre ayarlayın. Malzeme tarafında sorun oluşursa, bu tür sorunların çözülmesi için üreticiyi bilgilendirin.
4. Çatlak çekirdeklere ne yapılmalı?
Çatlak bir çekirdek indüktör için zararlıdır. Bu parçalar bir kenara ayrılmalı ve olası neden araştırılmalıdır. Bu durum, montaj sırasında meydana gelen bazı mekanik hasarlardan kaynaklanıyor olabilir.
5. Herhangi bir hasarı önlemek için depolama nasıl yönetilmelidir?
Depodaki ortam kuru olmalı ve sabit bir sıcaklık ve nem seviyesine sahip olmalıdır. Ürünler, taşıma sırasında deformasyon ve hasarı önleyecek şekilde, parti ve özelliklerine göre depolanmalıdır.
Bölüm 6: Özet İndüktör bobininin kalite kontrolü
İndüktör bobini, çeşitli adımlardan oluşan organize bir fonksiyondur. Alınan ham maddenin kalite kontrolü veya üretim süreçleri, ürün doğrulaması ve depolama, pratik uygulamalarda kullanılan her indüktör bobininin kalitesini sağlar. Tüm kalite kontrol sürecinin her aşaması, müşterinin gerektirdiği kalitede ürünlerin teslimatını sağlamak için temel bir unsurdur. İndüktör bobininin kalitesini her açıdan sağlamak için
