
İndüktör bobinleri elektronik devrelerde büyük önem taşır ve performansları çeşitli cihaz ve sistemleri etkiler. Bu tür indüktör bobinlerinin üretim kalitesi, devrelerin ve cihazların kararlılığı ve kullanım ömrü üzerinde doğrudan bir etkiye sahiptir.
En iyi ürün çıktısı için, süreç altı ana alanda titizlikle izlenmelidir: ürün detayları, üretim planlaması, ürün gereksinimleri, üretim prosedürleri, kalite kontrolleri ve evrensel sorunlar. İşte her birinin ayrıntılı incelemesi.
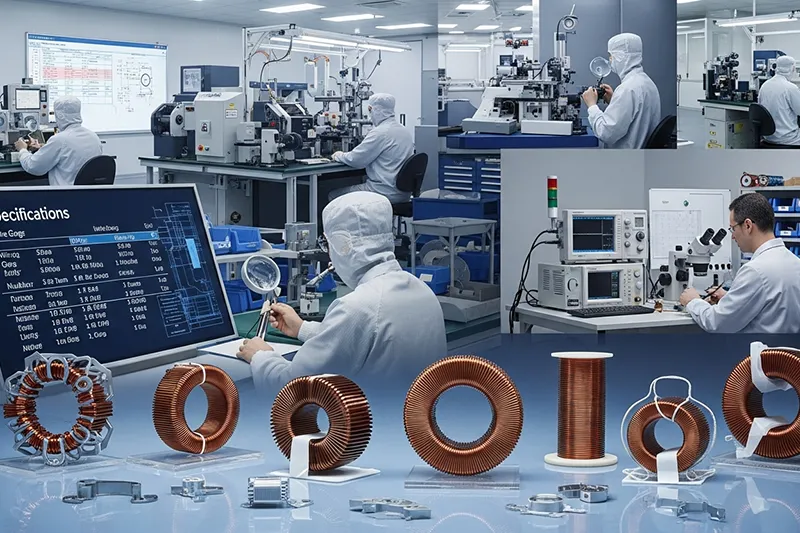
Ürün özellikleri, üretimin temelini oluşturduğu için çok önemlidir. Ürün özellikleri
İndüktör bobinlerinin çeşitli durumlardaki performansını ve uygulamasını tanımlamak amacıyla ürün özellikleri sunulmuştur.
Bölüm 1: Elektriksel Parametreler (Temel Performans Göstergeleri)
İndüktans Değeri: Değer ve tolerans (örneğin ±%5 ve ±%10), kontrollü enerji depolama ve filtreleme sağlar.
Nominal Akım: Aşırı yüklenmeyi önlemek için gerekli olan doğru akım nominal akımını (IDC) ve doyma akımını (ISAT) kapsar.
DC Direnci (DCR): Her zaman tasarlanmış maksimum değerden (örneğin, 0.5 Ω maks.) daha düşük olmalıdır.
Dayanım Gerilimi: Sargıların çekirdeğe olan izolasyon direnci (örneğin, AC 1500V/1dk)
Bölüm 2: Yapısal Parametreler (Fiziksel Biçim ve Proses Gereksinimleri)
Sarım Gereksinimleri: Tel kalınlığı (0.1-1.0 mm), sarım sayısı (100-1000) ve sarım tekniği değişiklik gösterebilir.
Manyetik Çekirdek Özellikleri: Ferrit, toz demir veya silikon çelik çekirdek malzemesi ile EE, EI, toroidal ve çubuk gibi çekirdek şekilleri, geçirgenliği ve kayıpları belirler.
Bobin Faktörleri: Bunlar arasında malzeme (yüksek sıcaklık plastiği ve seramik), pim sayısı ve adım (örneğin, 2.54) bulunur. Genel Boyutlar: Toleransların (±0.2 mm) kullanımı kolaylaştırır.
Bölüm 3: Çevresel Parametreler
Çalışma Sıcaklığı Aralığı: Genellikle -40~125℃. Araç modeline ve endüstriyel kullanıma uygun olmalıdır.
Sıcaklık Dayanımı Sınıfı: Kullanılan tel ve bobinin sıcaklık dayanımını belirtir (Sınıf B: 130℃, Sınıf F: 155℃), böylece etkilere karşı direnç gösterebilme özelliğine sahip olur.

Bölüm 4: Üretim Planlaması: Teslimat ve Kaynak Optimizasyonunun Sağlanması
Üretim planlaması, sipariş talepleri, üretim kapasitesi ve malzeme bulunabilirliği arasında denge kurmaya yardımcı olur.
4.1 Planlamanın Temeli
Müşteri siparişleri
Miktar, teslimat programı ve özel gereksinimleri tanımlayın.
Malzeme Envanteri: Tel, bobin/makara, boya gibi ham maddelerin stoklanması.
Ekipman Kapasitesi: Saat başına üretim birimi cinsinden ekipman kapasitesini değerlendirin (Sarma makineleri:
Görevlendirilen Personel:
Operatörlerin müsaitlik durumlarını ve yeterliliklerini doğrulayın.
4.2 İçerik Planlaması
Kapasite Planlama
Her gün/hafta yapılan aktivitelerin bir listesini yapın (örneğin:
Malzeme İhtiyaç Planlaması (MRP):
Üretim döngüleri için tel, damar ve boya miktarlarını hesaplayın.
Teslimat Planlaması
Depolama ve sevkiyat programlarını tanımlayın.
Teslimat Planlaması
Tanımlama
Acil Durum Değişiklikleri: Malzeme, ekipman veya siparişlerdeki değişiklikler için acil durum planları.
Bölüm 5: Ürün Gereksinimleri: Kalite Hedefleri
Ürün gereksinimleri, performans, süreç tutarlılığı ve güvenlik standartlarını belirleyen standartlar kümesidir.
5.1 Performans Gereksinimleri
DC Direnci: Tasarım Özelliklerine Uygun.
İzolasyon direnci ≥ belirtilen değer (örneğin 100 MΩ/
5.2 SÜREÇ GEREKSİNİMLERİ
Sarım: Tellerin üst üste binmemesi, kopma veya hasar olmaması; lehimlemenin doğru yapılması.
Daldırma: Köpürmeyen, gazsız bir sıvıya batırma.
Montaj: Manyetik çekirdek, bobine sıkıca monte edilmiştir; şekilde herhangi bir sapma veya lekelenme yoktur.
5.3 Güvenlik ve Güvenilirlik
IEC 61846/UL 1446 gerekliliklerine uygunluk: Dayanım Gerilimi Testleri. Sıcaklık artışı testleri.
IEC 60068-2-6 standardına göre titreşim ve şok direnci (10 ila 500 Hz, 10 G).
Bölüm 6: Üretim Süreçleri: Standartlaştırılmış Montaj Hattı
İndüktör bobinlerinin üretimi, hem kalite hem de gerekli miktarların sağlanmasını garanti altına almak için aslında koreografik bir prosedürdür.
6.1 Materyal Hazırlama
Bu işlem, tellerin istenilen uzunlukta kesilmesini, uçlarının soyulmasını ve iletkenliğin kontrol edilmesini içerir.
Çekirdek ve bobinin incelenmesi şarttır ve malzemede herhangi bir çatlak veya 0.1 mm'den fazla sapma tespit edilirse, o zaman...
6.2 Sarma İşlemi
Bunlar tam otomatik ve yarı otomatik sarım makineleridir.
Sarım sayısı, sarım hızı (örneğin, 500 devir/dakika) ve telin adımı belirlenir.
Ardından bobinin konumlandırılması ve pimlerin sabitlenmesi değerlendirilir.
6.3 Yarı Mamul Ürün Testi
İndüktans (DCR) ölçülür ve arızalı üniteler belirlenir.
Proses parametreleri gerektiğinde ayarlanır.
6.4 Daldırma ve Kürleme
Bobinler 5-10 dakika süreyle yalıtım boyasıyla kaplanır.
Fırında kürleme: Önce 80℃'de 30 dakika ön kurutma yapın, ardından 120℃'de 2 saat kürleme işlemi uygulayın.
Kaplamayı kusurlar açısından inceleyin.
6.5 Meclisi
Manyetik çekirdeklerin içeriye yerleştirilmesi ve yapıştırıcı veya kelepçeler yardımıyla sabitlenmesi gerekmektedir.
PCB'ye uygun pin uzunluğunu ve aralığını (örneğin, 5 mm veya 2.54 mm) belirleyin.
6.6 Nihai Ürün Testi ve Ambalajlama
Her bir ünitenin endüktansını, DCR'sini, izolasyonunu ve görünümünü kontrol edin.
Ürünler, izlenebilirliği gösteren etiketlerle (model no., parti no., denetçi işareti) birlikte partiler halinde paketlenmiştir.
Bölüm 7: Kalite Kontrol: Tam Süreç Güvencesi
Üretimde hatasızlığı sağlamak için üç kalite kontrol seviyesi bulunmaktadır ve bu seviyeler IQC, IPQC ve
7.1 Giriş Kalite Kontrolü (IQC)
Emaye kaplı telleri, bobinleri, makaraları ve boyaları inceleyerek özelliklerini kontrol edin.
Testi geçemeyen malzemeler bir kenara ayrılır ve daha sonra tedarikçilerine iade edilir.
7.2. İşlem Sırasında Kalite Kontrolü
Saat başı devriye ve ilk ürün incelemeleri.
Tespit edilen herhangi bir kusur için de derhal düzeltici önlemler alınır.
7.3 Son Kalite Kontrolü (FQC)
Son ürünler, AQL seviyelerine (örneğin, 1.0) uygunluk açısından denetlenir.
Çıkış sevkiyatları, ambalajlama ve temel performans ölçütleri doğrulanmıştır.
Bölüm 8: SIK GÖRÜLEN SORUNLAR VE ÇÖZÜMLER
Sorun
Endüktans sapması Yanlış sarımlar, çekirdek boşlukları, tel çapı uyumsuzlukları Sargıdaki sarım sayısını yeniden kalibre edin, çekirdek uyumunu değiştirin, tel kontrolüne önem verin
DCR çok yüksek. İnce tel, kötü soyma, aşırı gerilim. Uygun tel, doğru soyma, gerilimi azaltın.
Kötü Yalıtım
Daldırma işleminin yapılmaması, yüksek fırın sıcaklığı ve toz.
Daldırma işlemini optimize edin, fırın sıcaklığını kalibre edin ve toz kontrolünü iyileştirin.
Soğuk/yanlış lehimleme
Emaye kalıntıları, düşük lehimleme sıcaklıkları ve süreleri
Kalite kontrolünü yaptıktan sonra lehimleme sıcaklığını ayarlayın.
Manyetik göbek gevşekliği. Yapıştırıcı eksikliği, uygunsuz kürleme, boyut farklılıkları. Yapıştırıcı ekleyin, uygun şekilde kürleyin, göbek ve bobin uyumunu kontrol edin.
Bölüm 8: Özet-İndüktör Bobini Üretiminin Temel Mantığı
Kaliteli bir indüktör bobininin üretimi, "temel olarak özellikler, kılavuz olarak planlama, öz olarak süreçler, garanti olarak kalite" ilkesine dayanır. Altı önemli parametre temelinde, piyasa gereksinimlerine uygun, kaliteli bir indüktör bobini üretilebilir.
Bölüm 9: Sıkça Sorulan Sorular
1. Kontrol endüktansı toleransı neden sıkı bir kontrole tabidir?
Tolerans kontrolü, endüktans filtrelemesini etkiler. ±%10 seviyesinin aşılması, sinyalde bozulmaya veya güç kaybına neden olabilir.
2. Acil durum uyum planı neden gereklidir?
“Çünkü beklenmedik şeyler olur. Malzeme gecikmeleri, ekipman arızaları ve personel sorunları yaşanabilir. Bir plana sahip olmak, işlerin yolunda gitmesini sağlar ve mali engelleri önler.”
3. Daldırma ve kürleme neden bu kadar önemli?
Bu işlem, yalıtımı artırır, bobinin sertleşmesini sağlar ve onu nemden ve tozdan korur. Bu aşamanın olmaması bobinin arızalanmasına yol açabilir.
4. AQL nedir ve AQL nasıl hesaplanır?
AQL, Kabul Edilebilir Kalite Seviyesi'nin kısaltmasıdır ve kabul edilebilir en yüksek hata oranını ifade eder; bu oran %1'dir. Bir partinin kabulü, numunenin büyüklüğüne ve içindeki hata sayısına bağlıdır.
5. Manyetik çekirdeklerin gevşemesini nasıl önleyebilirsiniz?
“Püf noktası şu: Doğru boyutları, doğru miktarda yapıştırıcıyı kullanın ve tamamen kurumasını bekleyin. Montajdan önce uygun numuneleri de kontrol etmelisiniz. Çekirdekler sıkıca sabitlenmezse, endüktans veya istenmeyen gürültü kaynaklarıyla ilgili sorunlar ortaya çıkabilir.”
