

Kabanata 1:Pagpapakilala ng Pag-stamping ng Metal ng Sasakyan
Ang pag-stamp ng metal sa sasakyan ay may napakahalagang papel sa paggawa ng mga sasakyan. Lahat ng bahagi ng pag-stamp ng metal sa sasakyan mula sa mga panel ng katawan, hanggang sa mga bracket, reinforcement plate, takip ng baterya, at mga bahagi ng chassis ay dapat sumunod sa mahigpit na pamantayan sa kaligtasan at estetika. Ang kalidad at tibay ng mga stamping die ay ginagarantiyahan ang tagumpay ng proseso ng pag-stamp sa lahat ng yugto ng pagpapatupad nito mula sa paggawa ng prototype hanggang sa malawakang produksyon.
Sa kabila ng mga pagsulong sa CAE simulation at mga bagong pag-unlad sa agham ng mga materyales, maraming negosyo ang nananatiling nakabaon sa isang magastos at matagal na siklo ng Tryout -> Die modification -> Re-tryout -> Adjustment. Ang bawat pagbabago ay nagpapataas ng mga gastos para sa tooling, nagpapahaba sa cycle ng pag-unlad ng proyekto, naglalagay ng pilay sa kapasidad ng inhinyeriya at binabawasan ang pangkalahatang kahusayan. Sa matinding mga kaso, ang proseso ng pag-unlad ay tumatagal ng ilang buwan na direktang nakakaapekto sa iskedyul ng paglulunsad ng isang bagong modelo ng sasakyan.
Sa artikulong ito, aming ibubuod ang mga praktikal na rekomendasyon mula sa mga dekada ng pagtatrabaho sa mga pasilidad ng pag-stamping ng sasakyan at mga tindahan ng die. Sinasalamin nito ang buong siklo ng buhay ng isang stamping die mula sa layout at mga simulation ng CAE hanggang sa pagsubok ng die, pag-optimize at mass production. Ang pagsunod sa mga tip sa gabay na ito ay nagbibigay-daan upang makabuluhang mapabuti ang mga pagkakataon para sa tagumpay sa mga proyekto ng pag-stamping.
Kabanata 2: Bakit Mahalaga ang Pagtatak ng Metal sa Sasakyan
Ang mga makabagong tagagawa ng sasakyan ay lalong umaasa sa mga makabagong materyales upang matugunan ang kanilang mga pangangailangan sa pagtitipid ng gasolina at kaligtasan. Ang mga materyales na iyon ay:
Mataas na Lakas na Bakal (HSS)
Mga advanced na high-strength steel (AHSS)
Hindi kinakalawang na asero
Mga haluang metal na aluminyo (seryeng 5xxx at 6xxx)
Ang ganitong mga advanced na materyales ay nagbibigay-daan upang makamit ang mahusay na istraktura at kagaanan ngunit nagdudulot ng mga kahirapan sa paggawa sa mga sumusunod na aspeto:
Malalim na pagguhit – mataas na ratio ng pagguhit
Pagkontrol ng springback – pagkontrol sa kawalang-tatag ng materyal pagkatapos ng pagbuo
Pigilan ang mga bitak mula sa pagkabasag
Kontrolin ang pagkakulubot – kontrolin ang mga kawalan ng katatagan ng compressive
- Paglaban sa pagkasira ng kagamitan – mahabang buhay ng die na may mataas na presyon ng kontak
Kaya, ang matagumpay na paglalagay ng metal sa sasakyan ay nangangailangan ng balanse sa pagitan ng:
✔ Mga Kasanayan sa Disenyo – ang wastong layout ng strip, paghubog, at pagguhit ng mga disenyo ng bead ay mahalaga para mabawasan ang mga depekto at makamit ang katumpakan ng dimensyon.
✔ CAE Simulation – ang mga sopistikadong programa ng simulation tulad ng AutoForm, DYNAFORM o PAM-STAMP ay nagbibigay-daan upang mahulaan ang pagnipis, daloy ng materyal, pagkulubot, pagbibitak at pagbabalik ng dating anyo bago ang tryout ng die.
✔ Pagsubok – ang tunay na tagumpay ay nakasalalay sa mga pagsasaayos na may kaugnayan sa mga draw beads, nitrogen pressure, shim, inserts, atbp. Walang software ang makakapalit sa kaalaman ng eksperto.
Kabanata 3;Mga Karaniwang Isyu ng Pagtatak ng Metal sa Sasakyan
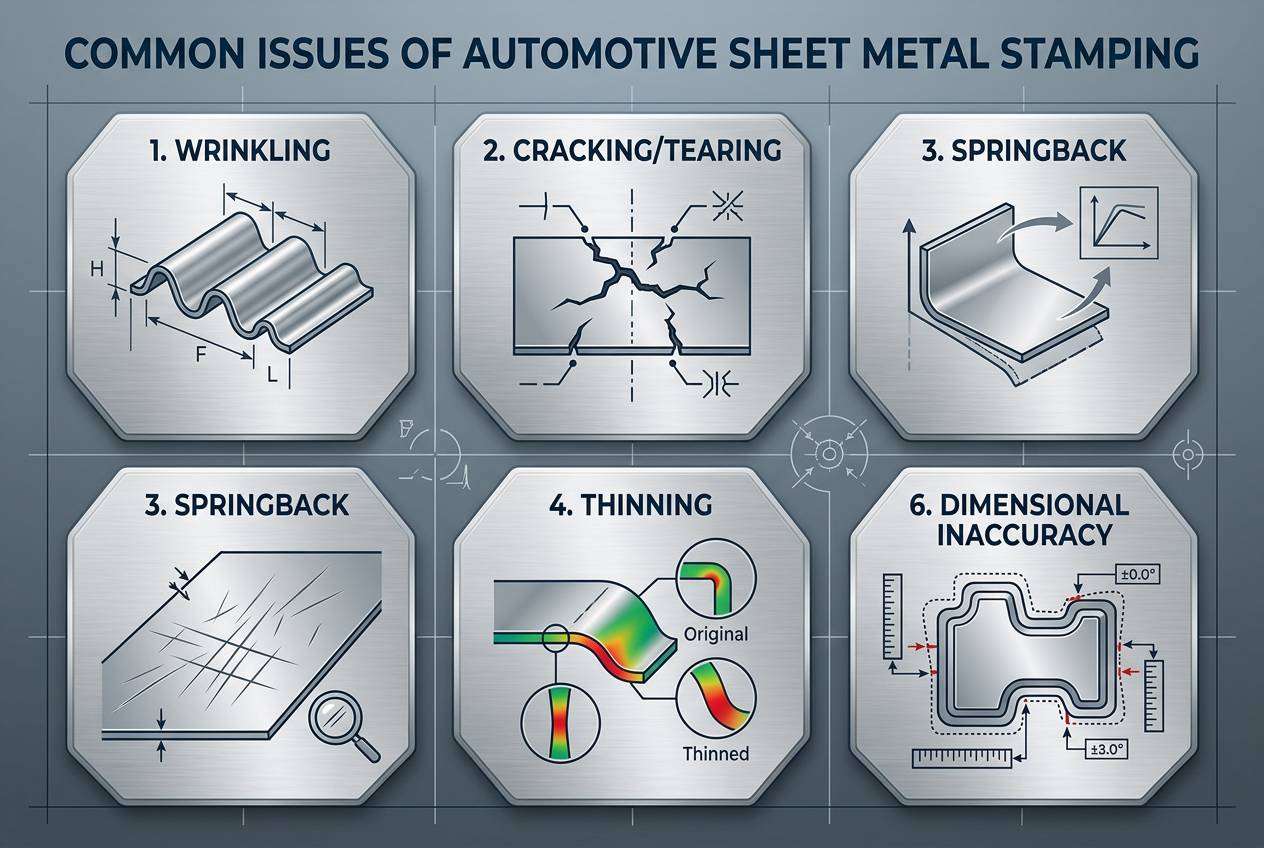
3.1 Kulubot
Maaaring kabilang sa mga sanhi ang:
Hindi sapat na presyon ng blankholder
Gumuhit ng mga kuwintas na sira o luma.
Hindi balanseng pagbuo ng daloy ng materyal
Maling mga sukat ng blangko
Mga Solusyon:
Dagdagan ang presyon ng blankholder o maglagay ng mas malalim na draw beads para mapataas ang puwersang pumipigil
Baguhin ang heometriya ng mga kuwintas na iginuhit (taas, lapad, lokasyon)
Pagbutihin ang layout ng blangko upang makontrol ang daloy ng materyal
Mga karagdagang emboss o restraining area
3.2 Pag-crack
Mga dahilan:
Labis na pagnipis na lampas sa limitasyon ng materyal
Masyadong maliliit na sulok na humahantong sa konsentrasyon ng stress
Maling sukat ng suntok o hugis
Hindi mahusay na pagpapadulas o hindi wastong katangian ng materyal
Mga Solusyon:
Dagdagan ang radius ng punch na R. Magdagdag ng karagdagang mga hakbang sa preforming
Dagdagan ang laki ng blangko para maiwasan ang pag-unat
Intermediate annealing (lalo na para sa hindi kinakalawang na asero at AHSS)
I-optimize ang pagguhit ng mga kuwintas
Higit sa spring-back
3.3 Mga Lunas:
Pagwawasto ng baluktot sa mga ibabaw ng die
Mga katangian ng pagpigil hal., mga tadyang
Mga karagdagang operasyon ng muling pagsalakay
Pagwawasto ng springback batay sa CAE
dagdagan ang mga puwersa ng blankholder o gumuhit ng mga beads upang magdulot ng karagdagang mga plastic deformation
Kabanata 4: Disenyo ng Pag-stamping ng Metal ng Sasakyan Yugto: Pagtatatag ng Solido
Pundasyon
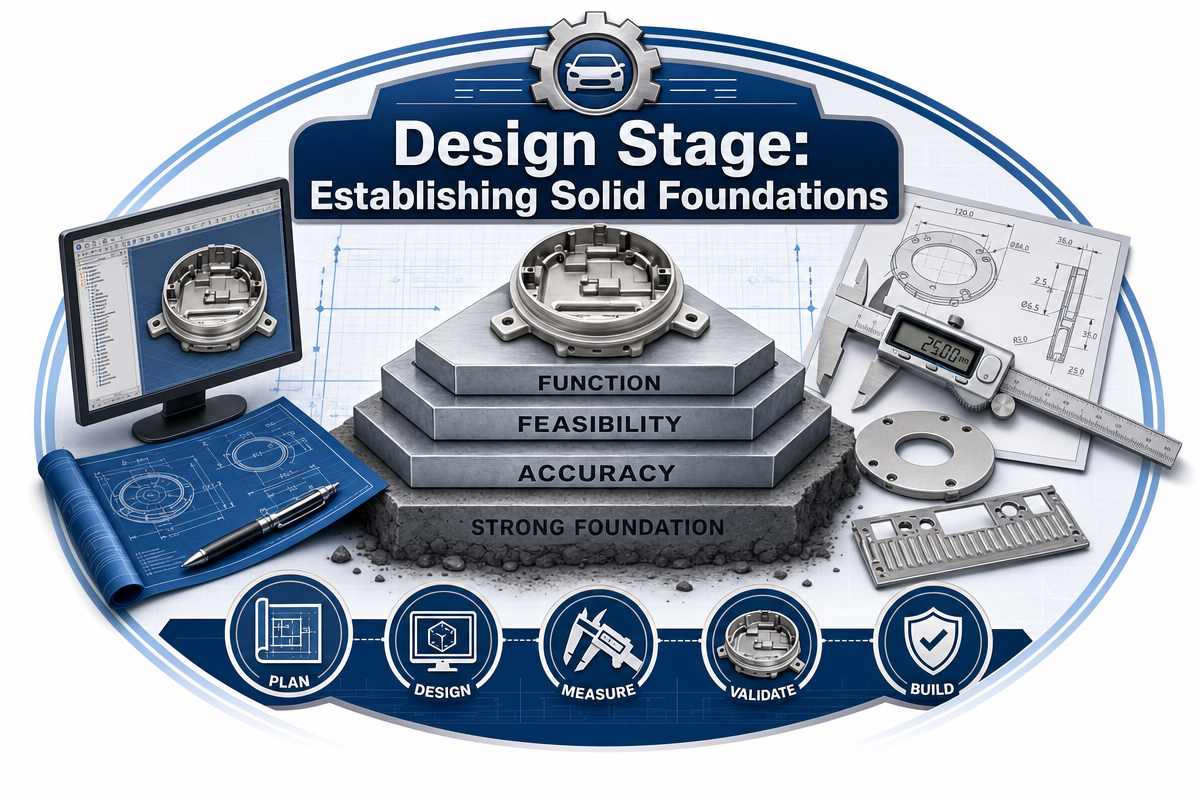
Tip sa disenyo 1: Pagsusuri ng proseso bago ang disenyo ng die
Bago simulan ang trabaho sa CAD software, magsagawa ng komprehensibong pagsusuri ng proseso. Kalkulahin ang minimum draw ratio, haba ng flange, distansya ng gilid ng butas, at mga katangian ng materyal. Ihambing sa benchmark data para sa katulad na operasyon ng stamping. Tukuyin ang mga lugar na may problema sa paunang yugto.
Tip sa disenyo 2: Layout ng strip at pagsusuri ng CAE –
Tinutukoy ng layout ng strip ang pagkakasunod-sunod ng proseso ng pag-stamping. Palaging magsagawa ng CAE simulation gamit ang full strip model. Hulaan ang distribusyon ng materyal, mga pilot hole at lakas ng carrier strip. Ihambing ang prediksyon ng pagnipis sa mga makasaysayang halaga.
Tip sa disenyo 3: Mga walang laman na istasyon
Huwag kailanman punuin ang lahat ng istasyon ng iyong strip ng mga operasyon sa paghubog. Maglagay ng mga walang laman na istasyon sa proseso upang ang mga pagsasaayos sa hinaharap ay magawa nang hindi binubuwag ang buong die. Ang mga walang laman na istasyon ay nagbibigay din ng mga lugar para sa pag-install ng sensor, scrap drop-off at mga pangalawang kagamitan.
Tip sa disenyo 4: Disenyo ng tagapag-angat
Ang mga maaasahang lifter ay mahahalagang elemento ng progressive stamping dies. Gumamit ng lifter na may sapat na puwersa at stroke upang maalis ang lahat ng nabuo na bahagi. Huwag kailanman gumamit ng maliliit na lifter na may kakulangan sa spring power. Siguraduhing may puwang ang mga ito para sa paglipat sa susunod na istasyon sa feed line.
Tip sa Disenyo 5: Pagpili ng Materyales ng Die at Pagtatapos ng Pang-ibabaw
Itugma ang mga materyales sa dami ng produksyon. Ang cast iron o hardened steel ay maaaring sapat para sa limitadong batch ng produksyon ng mga prototype. Ang mga premium na bakal tulad ng DC53, 1.2379 o mga powdered steel na ginagamit para sa high-volume stamping ng AHSS. Kasama sa pagtatapos ang PVD coating, TD surface treatment o nitriding.
Tip sa disenyo 6: Mga insert
Gawing mapagpapalit ang mga kritikal na ibabaw ng mga insert na bumubuo. Ang paggamit ng mga insert ay nagbibigay-daan sa mabilis na pagsasaayos ng die gamit ang mga shim o paggiling. Ang pagpapalit lamang ng mga insert ay makakatipid ng 30%-50% na oras na kinakailangan para sa pagsasaayos ng die. Bukod dito, inaalis ng mga insert ang pagkayod ng buong mga mukha ng die habang isinasagawa ang proseso ng pagsasaayos.
Yugto ng Pagsubok: Pagpapakintab ng Iyong Die
Tip sa disenyo 7: Mga bukal ng nitroheno –
Dapat gamitin nang may pag-iingat ang mga nitrogen spring. Ang sobrang taas na presyon ay nakakasama sa iyong mga kagamitan. Gumamit lamang ng dami na kailangan upang makumpleto ang gawain at itala ang eksaktong mga halaga sa tool log book. Ang sobrang taas na presyon ay nagpapabilis sa pagkasira ng die at posibleng magdulot ng mga bitak.
Tip sa disenyo 8: Mga pag-iingat para sa unang pagsubok –
Simulan ang mga pagsubok sa die gamit ang pinakamababang posibleng bilis ng pagpindot at presyon ng nitrogen. Magtakda ng mga limit switch o mechanical stop upang maiwasan ang overtravel. Maingat na bantayan ang bawat operasyon sa mababang bilis at makinig sa kakaibang ingay. Kahit isang maliit na pagkakamali sa mataas na bilis ay pumapatay sa die sa loob ng ilang segundo.
Tip sa Disenyo 9: Pagsubok sa Inspeksyon ng Pulang Tingga
Ang pulang tingga (o asul ng machinist) na pagsubok sa kontak ay mabilis at maaasahang paraan upang suriin ang mga bahagi ng kontak ng mga die. Maglagay ng manipis na patong ng pulang tingga sa pagsuntok, isara ang mga die sa ilalim ng mataas na presyon at obserbahan ang paglipat sa bloke ng die. Subukang magtatag ng kontak sa 70-80% ng ibabaw ng paghubog. Ang matutulis na gilid ay nagpapahiwatig ng potensyal na nagpapataas ng stress.
Tip sa disenyo 10: Pamantayan sa pagsukat ng CMM
Bago ang unang pamamaraan ng pagsubok, gumawa ng nakasulat na protokol para sa mga coordinate measuring machine (CMM). Tukuyin ang mga sukat, bilang ng mga piraso bawat siklo ng pagsukat, at mga tolerance. Sukatin ang mga piraso sa mga kondisyon na walang pigil at nililimitahan na ginagaya ang pag-assemble sa hinaharap. Ang mga resulta ng pagsukat ay inihahambing sa hula ng CAE springback.
Tip sa disenyo 11: Halimbawang pagpapatunay para sa kliyente
Huwag nang hintayin pang gumana nang perpekto ang produkto. Magpadala ng mga sample sa iyong kliyente nang maaga para sa pagpapatunay ng mga prayoridad. Minsan, sapat na ang isang maliit na sample para sa pagkakasundo sa mga prayoridad at plano sa hinaharap.
Kabanata 5: Teknolohiya at Materyales ng Espesyal na Pagbuo ng Metal Stamping ng Sasakyan
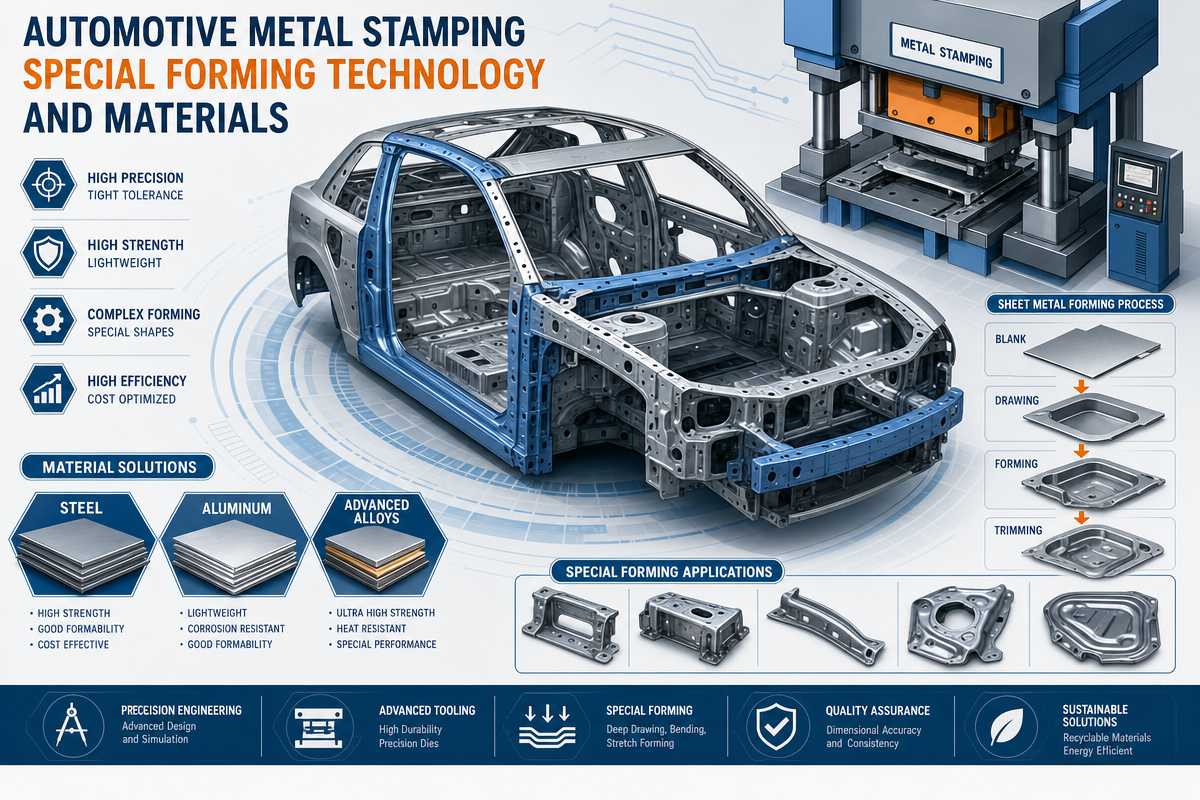
Tip sa Disenyo 12: Pagtatak ng metal sa sasakyan ng AHSS (advanced high strength steel)
Ang AHSS ay ibang-iba sa regular na bakal. Ang mga pangunahing pagkakaiba ay nasa malalaking bending radii, mas mataas na clearance sa pagitan ng mga die, mas mataas na nitrogen pressure, at makintab na mga ibabaw para sa pagbabawas ng friction. Ang springback ay 2-3 beses na mas malaki. Isaalang-alang ang mga salik na ito sa disenyo ng die.
Tip sa Disenyo 13: Paglalagay ng Metal sa Sasakyan sa Pagsubok ng Papel Sand
Para masuri ang distribusyon ng strain sa isang ibabaw, subukan ang pagsubok sa papel de liha. Gumuhit ng blangko gamit ang magaspang na papel de liha (60-80 grit). Sa panahon ng deformation, ang papel de liha ay kumikiskis sa ibabaw ng die at nagpapakita ng mga lugar na may pinakamataas na konsentrasyon ng strain. Mura at lubos na maaasahan.
Tip sa disenyo 14: Pagkakasunod-sunod ng pagwawasto ng baluktot
Para sa pagwawasto ng baluktot, sundin ang isang partikular na pagkakasunod-sunod. Una, tukuyin ang kapal at katigasan ng materyal, pagkatapos ay ang pagitan sa pagitan ng mga die, at panghuli ay ayusin ang anggulo ng mga punch. Suriin ang mga pangunahing katotohanang ito bago ang anumang pagsasaayos sa die block. Maraming "problema sa die" ang talagang dahil sa materyal o press.
Tip sa Disenyo 15: Pamamaraan sa Pag-aayos ng Shim sa Pagtatak ng Metal sa Sasakyan
Gumamit ng mga precision shim na 0.05, 0.1 at 0.2 mm para gumawa ng maliliit na pagsasaayos sa ilalim ng mga insert o sa likod ng mga forming pad. Palaging idokumento ang iyong shimming kasama ang mga detalye sa tool log book. Huwag lumampas sa tatlong shim sa isang lugar dahil maaaring hindi pantay ang pagkakabuo ng mga ito. Gilingin ang ibabaw ng mga insert para sa tiyak na solusyon.
Tip sa disenyo 16: Paglalagay ng metal stamping sa sasakyan gamit ang patong na hindi kinakalawang na asero
Para maiwasan ang pagkagalit, maglagay ng titanium aluminum nitride (TiAlN), aluminum chromium nitride (AlCrN) o chromium nitride (CrN) coatings sa mga forming surface. Gumamit ng drawing lubricants na may mataas na viscosity at makintab na surface finish (Ra < 0.2 µm). Gumamit din ng nickel-based anti-galling agents para sa mga tryout.
Kabanata 6: Mga Detalye sa Produksyon at Pagproseso
Tip 17 Pagtatak ng metal sa sasakyan sa pamamahala ng Materyal
Itabi ang hilaw na coil stock sa mga kondisyong kontrolado ng kapaligiran upang maiwasan ang oksihenasyon at pagkasira ng mga lubricant. Itala ang mga batch ng materyal at mga sertipiko para sa mga mekanikal na pagsusuri. Kadalasan, ang mga hindi inaasahang bitak ay nangyayari dahil sa isang depektibong coil. Siyasatin ang papasok na materyal para sa mga tolerance ng kapal, kondisyon ng mga gilid, at estado ng stress.
Tip 18 Mga sistema ng sensor at paghawak ng scrap
Gumamit ng mga sensor device upang masubaybayan ang mga maling pagpapakain, pagkasira ng mekanismo ng paglabas ng bahagi, at kontaminasyon ng die. Kung sakaling magkaroon ng progresibong die, tiyaking hindi nahahadlangan ang mga scrap pieces sa kanilang pagkahulog habang pinuputol muli. Ang scrap chute ay dapat na naka-slope (anggulo >30°) na may mga butas para sa paglilinis. Ang isang slug ay maaaring makapinsala sa maraming iba pang istasyon.
Tip 19 Pagtatak ng metal sa sasakyan gamit ang Optimum punching sequence
Palaging sikaping gumawa ng punching operation bago ang anumang paghubog kung sakaling kinakailangang maghiwa ng mga butas malapit sa nabuong contour. Ang postforming punching ay nangangailangan ng mas kumplikadong mga anggulo at nagdudulot ng mas mataas na antas ng burr. Kung hindi, kung ang punching operation ay hindi maaaring ihiwalay sa paghubog, gumamit ng spherical o stepped punch.
Tip 20 Paglalagay ng metal sa sasakyan gamit ang pamamaraang Fine blanking
Ang fine blanking ay lumilikha ng malinis na cutting contours na may ganap na shear nang walang anumang fracture surface. Ang tradisyonal na fine blanking ay kinabibilangan ng paggamit ng mga espesyal na stamping press, ngunit sa kasalukuyan, maraming progressive dies ang nagbibigay ng katumbas ng fine blanking na may kaunting clearance (hanggang 1% ng kapal), V-ring indenters at counter-punches.
Tip 21 – Mga pangalawang pamamaraan ng pagwawasto
Kung sakaling hindi nakapagbigay ng inaasahang resulta ang pag-optimize ng die, may mga karagdagang opsyon na dapat isaalang-alang: ang roller leveling bilang paraan ng pagbuo ng patag na ibabaw, paglalagay ng coining para sa pagtatakda ng kapal at paggamit ng mga restrike para sa pangwakas na pagsasaayos ng contour. Minsan, ang pinakamainam na paraan ay lampas sa orihinal na molde.
Kabanata 7: Katatagan ng Produksyon ng Maramihang Produksyon sa Pag-stamping ng Metal ng Sasakyan
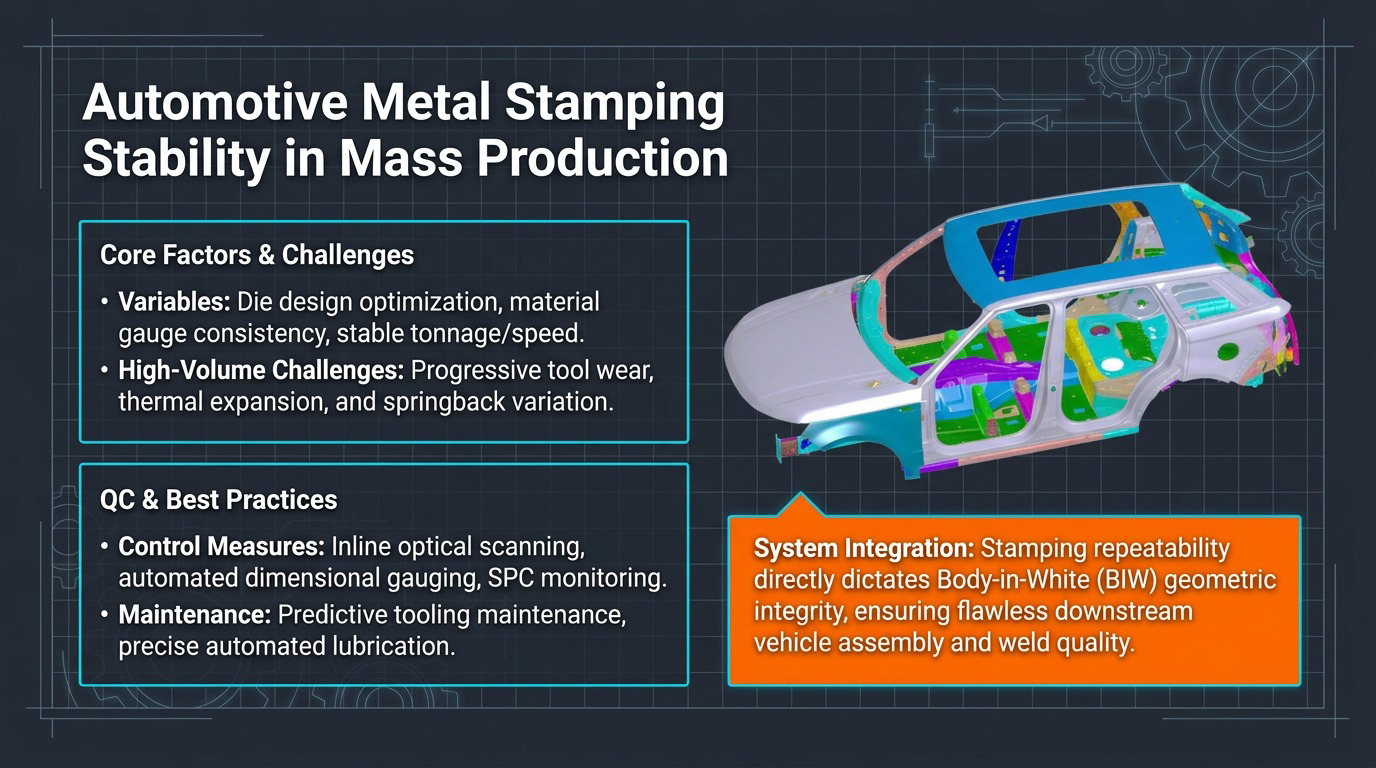
Tip 22 – Pagtatak ng metal sa sasakyan Pagsubaybay sa buhay ng tool
Subaybayan ang buhay ng kagamitan gamit ang bilang ng mga stroke sa pagitan ng mga muling paggiling at mga trend ng pagkasira ng kagamitan. Ang karaniwang pagitan sa pagitan ng mga muling paggiling ng mga high-volume AHSS stamping dies ay 50,000 hanggang 200,000 stroke. Gamitin ang nakalap na impormasyon upang mag-iskedyul ng mga preventive downtime nang maaga sa halip na maghintay para sa mga emergency.
Tip 23 – Pagtatak ng metal sa sasakyan Programa ng Planadong Pagpapanatili
Gumawa ng listahan ng mga regular na aktibidad sa pagpapanatili na kinabibilangan ng: paglilinis ng mga butas ng scrap at scrap chute, pagsuri sa mga nitrogen spring para sa mga pressure drop, pag-inspeksyon sa mga guide pin at bushes, pagsuri sa mga torque value ng lahat ng insert. Ang maayos na pinapanatiling die ay nakakapagdulot ng mas mahusay na resulta kaysa sa na-optimize na die sa estado ng pagkasira nito.
Tip 24 – Pagsusuri sa mga spring ng nitroheno
Pagkatapos ng matagalang paggamit, ang presyon ng nitrogen spring ay may posibilidad na bumababa dahil sa pagkasira ng seal. Suriin ang pre-charge pressure bawat buwan gamit ang espesyal na dinisenyong gauge. Palitan ang lahat ng spring ng higit sa 10% na nawalang presyon. Ang isang sirang nitrogen spring ay nagdudulot ng asymmetric forming o biglaang paglihis sa hugis ng bahagi.
Tip 25 – Pagkontrol sa prosesong pang-estadistika (SPC)
Gumamit ng statistical process control upang masubaybayan ang mga trend sa mga kritikal na dimensyon habang isinasagawa ang tryout. Markahan ang mga resulta ng pagsukat pagkatapos ng bawat 50 hanggang 100 stroke. Bigyang-pansin ang mga trend tulad ng pagtaas ng springback (dahil sa pagkasira ng die) o anumang biglaang pagbabago (dahil sa maluwag na insert o pagkakaiba sa grado ng materyal).
Tip 26 – Suporta sa simulasyon ng CAE sa produksyon
I-save ang lahat ng simulation na ginawa habang binubuo ang die. Gamitin ang CAE simulation sa produksyon upang mag-troubleshoot: ihambing ang totoong nabuo na bahagi sa simulation. Posibleng magsagawa ng iba't ibang pag-aaral na "paano kung" tulad ng paggamit ng mga blangko na may mga bagong hugis, iba't ibang lubrication coefficient at bilis ng pag-press gamit ang modernong teknolohiya ng CAE.
Tip 27 – Sistema ng pamamahala ng pag-stamping ng metal sa sasakyan
Idokumento ang lahat ng mahahalagang karanasan sa pagsubok, mga pagsasaayos, at mga pagpapabuti sa proseso sa database. Sa maraming die shop, ang karanasang natamo habang nagde-develop ay nakaimbak lamang sa isip ng mga inhinyero. Ang mga aral na natutunan habang nagde-develop ng iba't ibang produkto ay naiipon sa structured knowledge management system.
Kabanata 8: Mga Madalas Itanong (Mga Madalas Itanong)
8.1 Ano ang paglalagay ng metal sa sheet ng sasakyan?
Ang automotive sheet metal stamping ay proseso ng pagmamanupaktura na kinabibilangan ng pagbuo ng mga patag na metal sheet sa pamamagitan ng pag-stamp ng mga die at press sa mga bahagi ng sasakyan tulad ng mga body panel, bracket, structural rail at battery housing.
8.2 Anong uri ng mga materyales ang ginagamit para sa pag-stamping ng sasakyan?
Ang karaniwang mga materyales na ginagamit sa pag-stamping ng sasakyan ay mild steel, high strength steel (HSS), advanced high strength steel (AHSS), stainless steel at aluminum alloys (5xxx at 6xxx grades).
8.3 Bakit mahalaga ang CAE simulation sa proseso ng pag-iimprenta?
Hinuhulaan ng CAE simulation ang mga potensyal na problema sa pagbibitak, pagkulubot, springback, at daloy ng materyal na nagbibigay-daan upang makatipid ng hanggang 30-50% ng oras at pera na kinakailangan para sa tryout.
8.4 Saan lumilitaw ang mga kulubot habang naglalagay ng malalim na pagguhit sa pag-iimprenta ng metal sa sasakyan?
Kadalasan, ang mga kulubot ay iniuugnay sa mababang puwersa ng blank holder, mahinang disenyo ng draw bead, labis na daloy ng materyal, o hindi balanseng heometriya ng paghubog.
8.5 Paano ko maiiwasan ang pagbibitak sa pag-stamp ng metal sa sasakyan?
Maaari itong maiwasan sa pamamagitan ng paggamit ng mas malaking radius sa mga sulok, preforming, annealing ng mga materyales, angkop na hugis ng blangko at pagsasaayos ng mga draw beads.
8.6 Ano ang inirerekomendang proporsyon para sa pagpapanipis?
Sa pangkalahatan, hindi ito dapat mas mataas sa 25%. Hanggang 40% ang katanggap-tanggap sa kaso ng malalim na paghila ng mga bahaging hindi kinakalawang na asero na may karagdagang annealing.
8.7 Bakit gagamit ng mga adjustable insert?
Ang paggamit ng mga adjustable insert ay nagbibigay-daan sa mabilis na pag-tune ng mga sukat sa yugto ng tryout at produksyon na nakakatipid sa mga gastos sa tooling at pumipigil sa pagpapalit ng buong die.
8.8 Ano ang proseso ng fine blanking?
Ang fine blanking ay isang proseso ng precision stamping na halos walang clearance (mas mababa sa 1%) at sa gayon ay nagbibigay ng perpektong shearing na may mahusay na katumpakan sa dimensyon nang walang pangalawang operasyon.
8.9 Paano pahabain ang buhay ng die?
Kabilang dito ang paggamit ng de-kalidad na tool steel, paglalagay ng PVD o TiD coating, planadong maintenance, naka-iskedyul na regrinding, at epektibong pagpapadulas.
8.10 Paano mabawasan ang oras ng pagsubok?
Ang paggamit ng kombinasyon ng CAE simulation, pinakamainam na strip layout, adjustable inserts, at detalyadong tryout record ay nakakabawas sa oras ng pagbuo ng die ng 30-50%.
Kabanata 9: Konklusyon ng Pagtatak ng Metal sa Sasakyan
Ang teknolohiya ng pag-stamping ng metal sa sasakyan ay isang larangang lubos na espesyalisado na pinagsasama ang maraming aspeto ng agham ng materyales, disenyo ng kagamitan, simulasyon ng CAE, at maraming taon ng praktikal na karanasan sa pagmamanupaktura. Ang pag-unlad ng mga de-kuryenteng sasakyan at mga advanced na materyales ay nagtutulak sa teknolohiya ng die tungo sa katumpakan at tibay.
Ang patuloy na pag-ikot ng disenyo → pagsubok → pagsusuri → pag-optimize → produksyon ay nakakatulong upang mapataas ang proporsyon ng mga tinatanggap na die, mapabilis ang proseso ng pagbuo ng die at makamit ang mahusay at kumikitang malawakang produksyon. Lahat ng tatlumpung tip na ipinakita ay matagumpay na nasubukan sa mga die na ginagamit sa totoong mundo at napatunayan ang kanilang pagiging epektibo. Gamitin lamang ang mga ito nang palagian, idokumento at patuloy na pagbutihin ang iyong mga proseso.

