
Ang pagkontrol sa kalidad ng mga inductor coil ay kinabibilangan ng lahat ng yugto ng paggawa nito, mula sa pagsuri sa mga papasok na bahagi hanggang sa mga kontrol sa pagproseso, mga pagsusuri sa natapos na produkto, at pagtatapos sa pagkontrol sa pag-iimbak. Ang pangunahing layunin ay tiyakin na natutugunan ng mga inductor ang mga tinukoy na parameter sa mga tuntunin ng kanilang elektrikal, pisikal, at maaasahang pagganap. Ang sumusunod ay isang talakayan tungkol sa mga control point at pamamaraan:
Kabanata 1: Inspeksyon ng Papasok na Materyales (IQC): Mga Pangunahing Materyales na Kontrolado sa Pinagmumulan
Ang inspeksyon ng papasok na materyal ay itinuturing na unang hakbang sa pagpapatunay ng kalidad ng produkto, na nakatuon sa mga uri ng materyal tulad ng enameled wire, core, frame, at leads. Ilan sa mga pinakamahalagang punto para sa inspeksyon ay:
1.1 Naka-enamel
- Pagpapatunay ng Mga Pagtutukoy
- Pagpapatunay ng diameter at kapal ng wire.
- Pagpapatunay ng temperatura ng pagpapatakbo.
- Pagtatasa ng Pagganap: Suriin ang pagdikit ng enamel, resistensya sa gasgas, at boltahe ng pagkasira.
- Pagsusuri ng Hitsura: Tiyakin ang pagkakaroon ng oksihenasyon, pagbabalat, o banyagang materyal sa ibabaw.
1.2 Pag-verify ng Pangunahing Materyal:
Paggamit ng mga material analyzer upang beripikahin ang mga batayang materyales kabilang ang manganese-zinc ferrite at nickel-zinc ferrite.
Pagsusuri ng Dimensyon: Tiyakin ang panlabas na diyametro, panloob na diyametro, tolerance sa taas, at mga laki ng air gap kung naaangkop.
Pagsusuri ng Hitsura: Suriin ang materyal para sa pagkakaroon ng mga bitak, basag, bulsa ng hangin, o mga kontaminante sa ibabaw nito.
1.3 Frame at mga Leads:
Pagsusuri sa Dimensyon: Tiyaking ang diyametro ng baras, pagitan ng mga lead, at haba ng frame ay nauugnay sa mga pamantayan ng pagmamanupaktura pati na rin sa mga kinakailangan sa pagkarga ng PCB.
1.4 Pagsusuri ng mga Materyales : Tiyakin ang resistensya sa temperatura at kakayahang magpigil ng apoy, pati na rin ang kapal ng kalupkop na lata at resistensya sa oksihenasyon para sa mga lead.
Kabanata 2: Pagkontrol sa Proseso (IPQC): Proseso ng Produksyon na Walang Pagkakamali
Ang pagkontrol sa proseso ay nagiging kinakailangan upang matiyak na ang isang tiyak na antas ng kalidad ay napananatili, at ang mga depekto ay maiiwasan.
Ang bawat proseso ay may mga control point.
2.1 Proseso ng Paikot-ikot
Kontrol ng Pangunahing Parameter: Ang bilang ng ikot ay isang napakahalagang salik; kailangan itong kontrolin nang tumpak (sa pamamagitan ng counter ng winding machine, na may error na hindi hihigit sa ±1 ikot). Ang tensyon habang paikot-ikot ay isa ring mahalagang salik; ang labis na tensyon ay maaaring magpanipis ng alambre, samantalang ang hindi sapat na tensyon ay maaaring magpaluwag sa mga coil. Gayundin, ang pagkakahanay ng paikot-ikot ay dapat na walang kamali-mali.
2.2 Mga Aktibidad sa Pag-iwas sa Pagkakamali:
Mahalaga ang kumpirmasyon ng unang piraso; kinakailangan ang mga pagsusuri sa inductance at DC resistance.
Dapat isagawa ang mga spot check kada oras upang maitala ang mga halaga ng winding.
2.3 Paghihinang Gamit ang Tingga at Pagpapahaba ng Kawad:
Kontrol sa Paghihinang: Maaaring kailanganing kontrolin ang temperatura at oras ng paghihinang. Ang temperatura ng paghihinang ay maaaring nasa humigit-kumulang 350-400°C. Maaaring kailanganin ding kontrolin ang oras ng paghihinang. Ang oras ng paghihinang ay maaaring nasa humigit-kumulang 2-3 segundo.
2.4 Pagsusuri ng Insulation: Gumagamit ng insulation resistance tester upang suriin na ang mga wire ay hindi konektado sa frame at core. Ang resistance na ito ay dapat na >100MΩ sa 500V DC.
2.5 Proseso ng Pagbabad at Pagpapatigas
Kontrol sa Resin: Gamitin ang tinukoy na mga resin para sa insulasyon at ihalo nang tama ang mga resin na ito, nang walang anumang kontaminante na maaaring makaapekto sa insulasyon.
2.6 Mga Parameter ng Pagtigas: Ang mga itinakdang parametro ng pagtigas (tulad ng 120°C sa loob ng isang oras) ay dapat sundin upang makamit ang ganap na pagtigas. Ang hakbang na ito ay gumaganap ng mahalagang papel sa pagpapataas ng resistensya sa panginginig ng boses at pagprotekta sa materyal mula sa kahalumigmigan.
2.7 Proseso ng Pangunahing Pag-assemble:
Mga Kinakailangan sa Pagbubuo: Siguraduhing mahigpit ang pagkakakabit ng mga core; maaaring gumamit ng mga spacer, kung kinakailangan. Dapat na mahigpit na ikabit ang mga adhesive tape o clip, nang walang anumang pag-urong.
2.8 Pagkontrol ng Hitsura: Suriin kung may pinsala sa gitna sa pamamagitan ng pagtiyak na walang nabaligtad na mga coil at walang nabaluktot na mga lead.
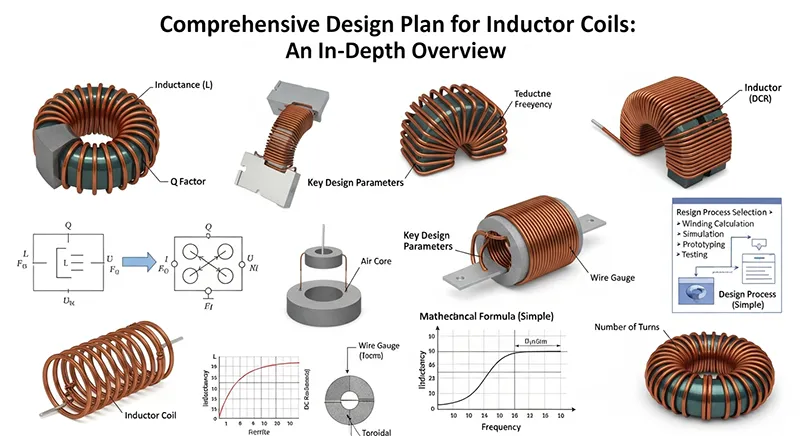
Kabanata 3: Pagsubok ng Tapos na Produkto (FQC): Komprehensibong Pagpapatunay at Pag-uuri ng Pagganap
Ang pinakamahalagang yugto ay ang pagsubok sa mga pinal na produkto. Susuriin nila kung ang mga produkto ay nakakatugon sa mga pamantayan. Saklaw ng mga pagsubok na ito ang mga pamantayan sa kuryente, pisikal, at pagiging maaasahan.
3.1 Pagsubok sa Pagganap ng Elektrisidad:
- Inductance (L): Sinubukan gamit ang LCR meter, kung saan ang halaga ng deviation ay nasa loob ng ±5% o ±10% depende sa kinakailangan ng customer.
- DC Resistance (DCR): Subukan gamit ang micro-ohmmeter o LCR meter upang mapatunayan ang halaga ng resistensya sa loob ng ispesipikasyon.
- Salik ng Kalidad (Q): Sinubukan gamit ang LCR tester sa ibinigay na frequency upang matiyak na ang Q ≥ ang halagang nabanggit bilang pamantayan (dahil ang mas mataas na Q factor ay nagpapakita ng mas mababang losses para sa mga coil).
- Saturation Current (Isat): Gumamit ng DC bias power supply at LCR tester upang beripikahin ang current kung saan ang 10% na pagbawas sa inductance ay ≥ ng rated current.
- Pagtaas ng Temperatura sa Agos (Irms): Gumamit ng thermal aged test cabinet upang matiyak na ang temperatura ng coil ay tataas ng ≤40°C (ayon sa mga detalye ng customer).
- Resistance sa Insulation: Ang paggamit ng insulation resistance tester ay sumusuri sa halagang ≥ 100MΩ sa pagitan ng coil, wire, at core.
- Dielectric na Panglaban sa Boltahe: Magsagawa ng pagsubok sa boltahe na panglaban sa boltahe (halimbawa, AC1500V sa loob ng 1 minuto). Hindi dapat magkaroon ng pagkasira o flashover.
Pagsubok sa Pisikal na Pagganap:
Hitsura: Kailangan mong tiyakin na ang coil ay walang anumang senyales ng pinsala, na walang mga bula sa layer ng resin, at na ang mga lead ay hindi na-oxidize o na-deform.
Mga Dimensyon: Kinakailangan mong suriin ang taas, pagitan ng mga tingga, at haba ng tingga upang matiyak na naaayon ang mga ito sa mga tolerance ng tinukoy na drowing.
Pagdikit: Tiyaking nakakabit nang maayos ang tape/clip at ang mga leads ay may sapat na tensile strength.
3.2 Pagsubok sa Kahusayan (Pagkuha ng Sample)
- Pag-ikot ng Mataas/Mababang Temperatura: Ilantad ang aparato sa hanay ng temperatura na -40° hanggang 125° sa loob ng 1000 cycle, tiyaking ang pagkakaiba-iba ng inductance ay nasa loob ng ±5%.
- Pagsubok sa Humidity: Ang mga bahagi ay dapat sumailalim sa 85°C at 85% RH sa loob ng 1000 oras, sa gayon ay sinusuri kung bumaba ang resistensya sa pagkakabukod.
3.3 Pagsubok sa Panginginig: Ang panginginig ay dapat na idulot alinsunod sa mga karaniwang kondisyon ng panginginig at hindi dapat magpakita ng anumang pagkaluwag sa istruktura o pagkasira sa pagganap na elektrikal.
3.4 Kontrolin ang Pembungan at Peng
Ang mga kasanayan sa pamamahala ng pag-iimbak at pagpapadala ay gumaganap ng mahalagang papel sa pagprotekta sa mga inductor mula sa pagkasira habang nasa proseso ng pag-iimbak o pagpapadala.
Pamamahala ng Imbakan: Mga Pangangailangan sa Kapaligiran: Ang kapaligiran ng bodega ay dapat na tuyo at maayos ang bentilasyon. Ang temperatura sa bodega ay dapat mapanatili sa 25±5°C. Ang halumigmig ay hindi dapat lumagpas sa 60% RH. Ito ay napakahalaga upang maiwasan ang pagkasira ng mga core dahil sa kahalumigmigan at upang maiwasan ang pag-oksihenasyon ng mga lead.
Paraan ng Pag-iimbak: Ang mga bagay ay dapat iimbak depende sa kanilang batch at mga detalye. Hindi dapat pisilin ang mga ito dahil ito ay magiging sanhi ng pagbaluktot ng mga higot at core.
3.5 Inspeksyon sa Pagpapadala (OQC0)
Pamantayan sa Pagkuha ng Sample: Ang pagkuha ng sample ay dapat sumunod sa mga pamantayan ng GB/T 2828.1. Ito ay upang suriin ang packaging, mga label (kabilang ang espesipikasyon, numero ng batch, at petsa ng produksyon).
3.6 Pag-verify ng Pagkakapare-pareho: Ang mga sample ng produkto ay sapalarang pipiliin upang muling subukan ang halaga ng inductance at ang hitsura upang mapatunayan ang pagkakapare-pareho sa FQC.
Kabanata 4: Paghawak sa Abnormalidad sa Kalidad
Mahalaga na kung may lumitaw na anumang isyu sa kalidad, agad itong matugunan.
Daloy ng Materyales Mga Papasok na Abnormalidad sa Materyales: Paghiwalayin ang mga materyales na may problema at abisuhan ang mga supplier para sa mga pagwawasto, pagkatapos ay kumpirmahin ang ginawang pagwawasto.
Mga Abnormalidad sa Proseso
Kung may problema, tulad ng maling halaga para sa inductance, ihinto ang produksyon at alamin kung bakit. Maaaring resulta ito ng maling mga pagliko o kahit na maling materyal ng core. Baguhin ang mga parameter at tiyaking natutugunan ng unang unit ang mga kinakailangan sa pagsubok.
Hindi Pagsunod sa Tapos na Produkto: Tukuyin ang uri ng hindi pagsunod, na maaaring may kaugnayan sa elektrikal o hitsura. Pagkatapos, tukuyin ang sanhi ng hindi pagsunod at gumawa ng mga naaangkop na aksyon.
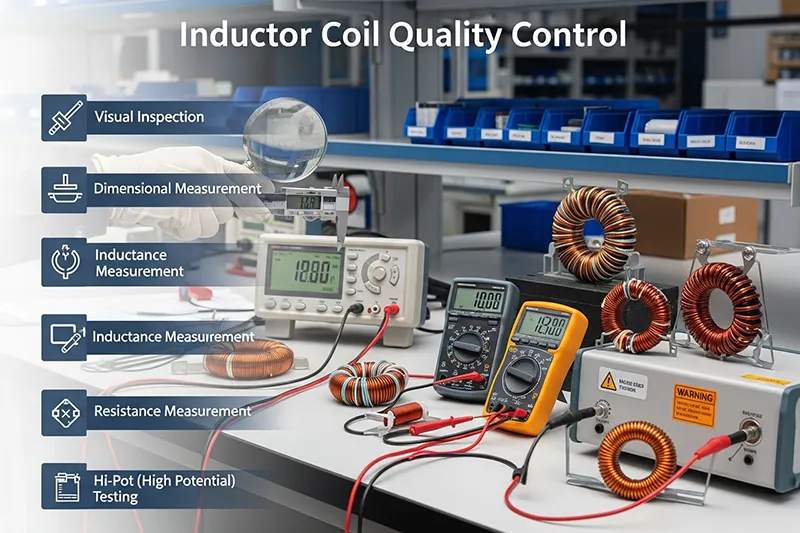
Kabanata 5: Mga Madalas Itanong
1. Paano masisiguro ang kalidad ng alambreng may enamel?
Ang sekreto ay suriin ang mga detalye, gamit (enzymatic bonding, lakas ng insulasyon), at mga biswal na katangian nito. Ang lahat ng mga bahaging ito ay dapat sumunod sa mga pamantayang kinakailangan upang maiwasan ang pagkasira ng kuryente.
2. Paano natin aayusin ang problema kung ang halaga para sa inductance ay wala sa loob ng mga limitasyon?
Susuriin muna namin ang mga turn at mga detalye ng paghihinang. Hindi rin namin malilimutang suriin ang uri ng core. Pagkatapos nito, pagbubutihin namin ang aming proseso at susuriin ang aming mga resulta gamit ang First Piece Testing.
3. Paano kung ang mga natapos na produkto ay may mababang resistensya sa pagkakabukod?
Suriin ang insulasyon na ginamit pati na rin ang pamamaraan ng paghihinang. Kung may mga problema sa produksyon, ayusin ang mga parameter nang naaayon. Kung mangyari ito sa aspeto ng mga materyales, ipaalam sa tagagawa nang naaayon upang malutas ang mga naturang isyu.
4. Ano ang dapat mangyari sa mga basag na core?
Ang basag na core ay nakakapinsala sa inductor. Ang mga pirasong ito ay kailangang itabi at siyasatin para sa posibleng sanhi. Maaaring ito ay dahil sa ilang mekanikal na pinsala na naganap habang binubuo.
5. Paano mapapamahalaan ang imbakan upang maiwasan ang anumang pinsala?
Ang kapaligiran sa bodega ay dapat na tuyo at may pare-parehong temperatura at antas ng halumigmig. Itabi ang mga produkto ayon sa batch at espesipikasyon sa paraang maiiwasan ang deformation at pinsala habang dinadala.
Kabanata 6: Buod Pagkontrol ng kalidad ng inductor coil
Ang coil ay isang organisadong tungkulin na binubuo ng ilang hakbang. Ang inspeksyon ng kalidad ng mga hilaw na materyales na natanggap o ginawang proseso, beripikasyon ng produkto, at pag-iimbak ay tinitiyak ang kalidad ng bawat inductor coil na ginagamit sa mga praktikal na aplikasyon. Ang bawat yugto ng buong proseso ng pagkontrol ng kalidad ay isang mahalagang elemento para matiyak ang paghahatid ng mga de-kalidad na produkto ayon sa kinakailangan ng customer. Para matiyak ang kalidad ng inductor coil sa lahat ng aspeto.
