
ขดลวดเหนี่ยวนำมีความสำคัญอย่างยิ่งในวงจรอิเล็กทรอนิกส์ และประสิทธิภาพของขดลวดส่งผลต่ออุปกรณ์และระบบต่างๆ คุณภาพในการผลิตขดลวดเหนี่ยวนำดังกล่าวมีผลโดยตรงต่อเสถียรภาพของวงจรและอุปกรณ์ ตลอดจนอายุการใช้งานของอุปกรณ์เหล่านั้น
เพื่อให้ได้ผลผลิตที่ดีที่สุด จำเป็นต้องมีการตรวจสอบกระบวนการอย่างพิถีพิถันใน 6 ด้านหลัก ได้แก่ รายละเอียดของผลิตภัณฑ์ การวางแผนการผลิต ข้อกำหนดของผลิตภัณฑ์ ขั้นตอนการผลิต การควบคุมคุณภาพ และปัญหาทั่วไป ต่อไปนี้คือการวิเคราะห์เชิงลึกในแต่ละด้าน
ข้อกำหนดของผลิตภัณฑ์มีความสำคัญมาก เนื่องจากเป็นพื้นฐานสำคัญสำหรับการผลิต ข้อกำหนดของผลิตภัณฑ์
เพื่อให้สามารถกำหนดประสิทธิภาพและการใช้งานของขดลวดเหนี่ยวนำในกรณีต่างๆ ได้ จึงได้มีการระบุข้อกำหนดเฉพาะของผลิตภัณฑ์ไว้
บทที่ 1: พารามิเตอร์ทางไฟฟ้า (ตัวชี้วัดประสิทธิภาพหลัก)
ค่าความเหนี่ยวนำ: ค่าและความคลาดเคลื่อน (เช่น ±5% และ ±10%) ช่วยให้สามารถควบคุมการเก็บพลังงานและการกรองได้
กระแสไฟฟ้าที่กำหนด: ประกอบด้วยกระแสไฟฟ้ากระแสตรงที่กำหนด (IDC) และกระแสไฟฟ้าอิ่มตัว (ISAT) ซึ่งเป็นสิ่งสำคัญเพื่อหลีกเลี่ยงการโอเวอร์โหลด
ความต้านทานกระแสตรง (DCR): ควรมีค่าน้อยกว่าค่าสูงสุดที่ออกแบบไว้เสมอ (ตัวอย่างเช่น สูงสุด 0.5 โอห์ม)
แรงดันไฟฟ้าที่ทนได้: ความต้านทานฉนวนของขดลวดกับแกน (ตัวอย่างเช่น กระแสสลับ 1500V/1 นาที) จะ...
บทที่ 2: พารามิเตอร์โครงสร้าง (รูปแบบทางกายภาพและข้อกำหนดด้านกระบวนการ)
ข้อกำหนดในการพันขดลวด: ขนาดของลวด (0.1-1.0 มม.) จำนวนรอบ (100-1000 รอบ) และเทคนิคการพันขดลวดอาจแตกต่างกันไป
คุณลักษณะของแกนแม่เหล็ก: วัสดุแกนแม่เหล็กที่เป็นเฟอร์ไรต์ เหล็กผง หรือเหล็กซิลิคอน รวมถึงรูปทรงของแกนแม่เหล็ก เช่น EE, EI, ทอรอยด์ และแท่ง จะเป็นตัวกำหนดค่าการซึมผ่านและค่าการสูญเสีย
ปัจจัยของแกนม้วนด้าย: ได้แก่ วัสดุ (พลาสติกทนความร้อนและเซรามิก), จำนวนพิน และระยะห่างระหว่างพิน (ตัวอย่างเช่น 2.54) ขนาดโดยรวม: การใช้ค่าความคลาดเคลื่อน (±0.2 มม.) ช่วยให้
บทที่ 3: พารามิเตอร์ด้านสิ่งแวดล้อม
ช่วงอุณหภูมิการใช้งาน: โดยทั่วไป -40 ถึง 125℃ ต้องเหมาะสมกับรุ่นรถยนต์และการใช้งานในอุตสาหกรรม
ระดับความทนทานต่ออุณหภูมิ: ระบุความทนทานต่ออุณหภูมิของลวดและแกนม้วนที่ใช้ (ระดับ B: 130℃, ระดับ F: 155℃) ซึ่งแสดงถึงความสามารถในการทนต่อผลกระทบจากอุณหภูมิ

บทที่ 4: การวางแผนการผลิต: การรับประกันการส่งมอบและการเพิ่มประสิทธิภาพทรัพยากร
การวางแผนการผลิตช่วยสร้างความสมดุลระหว่างความต้องการของคำสั่งซื้อ กำลังการผลิต และความพร้อมของวัตถุดิบ
4.1 หลักเกณฑ์ในการวางแผน
คำสั่งซื้อของลูกค้า
ระบุปริมาณ กำหนดการส่งมอบ และข้อกำหนดพิเศษต่างๆ
สินค้าคงคลัง: จัดเก็บวัตถุดิบ เช่น ลวด แกน/ม้วนด้าย สี
กำลังการผลิตของอุปกรณ์: ประเมินกำลังการผลิตของอุปกรณ์โดยพิจารณาจากหน่วยผลผลิตต่อชั่วโมง (เครื่องม้วน:
จำนวนบุคลากรที่จัดสรร:
ตรวจสอบความพร้อมและคุณสมบัติของผู้ให้บริการ
4.2 การวางแผนเนื้อหา
วางแผนกำลังการผลิต
จัดทำรายการกิจกรรมที่ทำในแต่ละวัน/สัปดาห์ (เช่น
การวางแผนความต้องการวัสดุ (MRP):
คำนวณปริมาณลวด แกน และสีสำหรับรอบการผลิต
การวางแผนการจัดส่ง
กำหนดตารางเวลาการจัดเก็บและจัดส่งสินค้า
การวางแผนการจัดส่ง
กำหนด
การเปลี่ยนแปลงฉุกเฉิน: แผนสำรองสำหรับวัสดุ อุปกรณ์ หรือการเปลี่ยนแปลงคำสั่งซื้อ
บทที่ 5: ข้อกำหนดของผลิตภัณฑ์: วัตถุประสงค์ด้านคุณภาพ
ข้อกำหนดของผลิตภัณฑ์กำหนดมาตรฐานที่ชี้นำประสิทธิภาพ ความสม่ำเสมอของกระบวนการ และมาตรฐานความปลอดภัย
5.1 ข้อกำหนดด้านประสิทธิภาพ
ความต้านทานกระแสตรง: ตรงตามข้อกำหนดการออกแบบ
ความต้านทานฉนวน ≥ ค่าที่กำหนด (เช่น 100MΩ/
5.2 ข้อกำหนดของกระบวนการ
การพันสายไฟ: ต้องไม่มีสายไฟซ้อนทับกัน ไม่มีรอยขาด หรือความเสียหาย การบัดกรีต้องถูกต้อง
การจุ่ม: การแช่ในของเหลวที่ไม่มีฟองและไม่มีฟอง
การประกอบ: แกนแม่เหล็กประกอบเข้ากับแกนม้วนอย่างแน่นหนา ไม่มีรูปทรงเบี่ยงเบน และไม่มีรอยเปื้อน
5.3 ความปลอดภัยและความน่าเชื่อถือ
เป็นไปตามข้อกำหนดของ IEC 61846/UL 1446: การทดสอบแรงดันไฟฟ้าทนทาน การทดสอบการเพิ่มอุณหภูมิ
ความต้านทานต่อการสั่นสะเทือนและแรงกระแทกตามมาตรฐาน IEC 60068-2-6 (10 ถึง 500 เฮิรตซ์, 10 G)
บทที่ 6: กระบวนการผลิต: สายการประกอบมาตรฐาน
การผลิตขดลวดเหนี่ยวนำนั้นเป็นกระบวนการที่มีการวางแผนอย่างเป็นระบบ เพื่อให้มั่นใจได้ว่าทั้งคุณภาพและปริมาณที่ต้องการนั้นเป็นไปตามแผน
6.1 การเตรียมวัสดุ
กระบวนการนี้รวมถึงการตัดสายไฟให้ได้ความยาวที่ต้องการ การลอกฉนวนปลายสายไฟ และการตรวจสอบการนำไฟฟ้า
จำเป็นอย่างยิ่งที่จะต้องตรวจสอบแกนและแกนม้วน และหากวัสดุมีรอยแตกหรือความแปรผันเกินกว่า 0.1 มิลลิเมตร จะต้องดำเนินการแก้ไข
6.2 กระบวนการไขลาน
เครื่องเหล่านี้เป็นเครื่องม้วนแบบอัตโนมัติเต็มรูปแบบและแบบกึ่งอัตโนมัติ
จำนวนรอบ อัตราการพัน (เช่น 500 รอบ/นาที) และระยะห่างของลวดจะถูกกำหนด
จากนั้นจึงทำการประเมินตำแหน่งของขดลวดและการยึดตรึงของหมุด
6.3 การทดสอบผลิตภัณฑ์กึ่งสำเร็จรูป
ค่าความเหนี่ยวนำ (DCR) จะถูกวัด และระบุหน่วยที่ชำรุด
พารามิเตอร์ของกระบวนการจะถูกปรับแต่งตามความจำเป็น
6.4 การจุ่มและการอบแห้ง
ขดลวดจะถูกเคลือบด้วยสีฉนวนเป็นเวลา 5-10 นาที
อบในเตาอบ: อบแห้งเบื้องต้นที่อุณหภูมิ 80℃ เป็นเวลา 30 นาที จากนั้นอบให้แห้งที่อุณหภูมิ 120℃ เป็นเวลา 2 ชั่วโมง
ตรวจสอบผิวเคลือบเพื่อหาข้อบกพร่อง
6.5 การชุมนุม
ต้องวางแกนแม่เหล็กไว้ด้านในและยึดไว้ด้วยกาวหรือใช้แคลมป์
กำหนดความยาวและระยะห่างของขา (เช่น 5 มม. หรือ 2.54 มม.) ให้เหมาะสมกับแผงวงจรพิมพ์ (PCB)
6.6 การทดสอบผลิตภัณฑ์สำเร็จรูปและการบรรจุภัณฑ์
ตรวจสอบค่าความเหนี่ยวนำ ความต้านทานกระแสตรง ฉนวน และลักษณะภายนอกของทุกหน่วย
บรรจุเป็นชุดๆ โดยมีฉลากระบุแหล่งที่มา (หมายเลขรุ่น หมายเลขชุดการผลิต เครื่องหมายของผู้ตรวจสอบ)
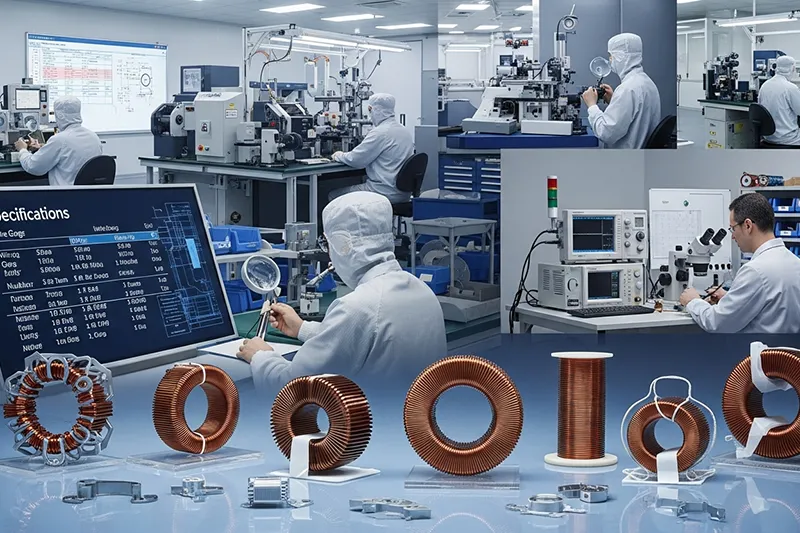
บทที่ 7: การควบคุมคุณภาพ: การรับประกันคุณภาพแบบครบวงจร
มีการควบคุมคุณภาพสามระดับ ซึ่งรับประกันว่าผลิตภัณฑ์จะปราศจากข้อบกพร่อง และระดับเหล่านี้ได้แก่ IQC, IPQC และ
7.1 การควบคุมคุณภาพขาเข้า (IQC)
ตรวจสอบสายไฟเคลือบฉนวน แกนสายไฟ ม้วนสายไฟ และสี เพื่อตรวจสอบคุณสมบัติเฉพาะ
วัสดุที่ไม่ผ่านการทดสอบจะถูกคัดแยกไว้ แล้วส่งคืนให้กับผู้จำหน่าย
7.2. การควบคุมคุณภาพระหว่างกระบวนการ
มีการลาดตระเวนทุกชั่วโมงและตรวจสอบสินค้าชิ้นแรก
หากพบข้อบกพร่องใด ๆ ก็จะดำเนินการแก้ไขทันที
7.3 การควบคุมคุณภาพขั้นสุดท้าย (FQC)
ผลิตภัณฑ์สำเร็จรูปจะได้รับการตรวจสอบเพื่อให้เป็นไปตามระดับ AQL (ตัวอย่างเช่น 1.0)
การจัดส่งสินค้าขาออก บรรจุภัณฑ์ และตัวชี้วัดประสิทธิภาพหลักได้รับการตรวจสอบแล้ว
บทที่ 8: ปัญหาและวิธีแก้ไขที่พบบ่อย
ปัญหา
ความคลาดเคลื่อนของค่าเหนี่ยวนำ จำนวนรอบขดลวดผิดพลาด ช่องว่างระหว่างแกน ขนาดเส้นผ่านศูนย์กลางของลวดไม่ตรงกัน ปรับเทียบจำนวนรอบขดลวดใหม่ ปรับเปลี่ยนความพอดีของแกน เน้นการตรวจสอบลวด
ค่า DCR สูงเกินไป ลวดบางเกินไป การปอกฉนวนไม่ดี แรงดึงมากเกินไป ควรใช้ลวดที่เหมาะสม การปอกฉนวนที่ถูกต้อง และลดแรงดึงลง
ฉนวนไม่ดี
ขาดการจุ่ม การใช้ความร้อนสูงในเตาอบ และฝุ่นละออง
ปรับปรุงวิธีการจุ่ม ปรับเทียบอุณหภูมิเตาอบ และควบคุมฝุ่นให้ดียิ่งขึ้น
การบัดกรีแบบเย็น/ไม่ถูกต้อง
คราบสีเคลือบ อุณหภูมิและเวลาในการบัดกรีที่ต่ำ
ตรวจสอบคุณภาพการลอกเปลือก แล้วปรับอุณหภูมิการบัดกรีให้เหมาะสม
แกนแม่เหล็กหลวม อาจเกิดจากกาวไม่เพียงพอ การอบแห้งไม่เหมาะสม หรือขนาดไม่เท่ากัน ให้เติมกาว อบแห้งตามขั้นตอน แล้วตรวจสอบความพอดีของแกนและแกนหมุน
บทที่ 8: บทสรุป-หลักการพื้นฐานของการผลิตขดลวดเหนี่ยวนำ
การผลิตขดลวดเหนี่ยวนำคุณภาพดีนั้นขึ้นอยู่กับหลักการที่ว่า “ข้อกำหนดเป็นรากฐาน การวางแผนเป็นแนวทาง กระบวนการเป็นแกนหลัก คุณภาพเป็นหลักประกัน” โดยอาศัยพารามิเตอร์สำคัญทั้งหกประการนี้ จึงสามารถผลิตขดลวดเหนี่ยวนำคุณภาพดีได้ตามความต้องการของตลาด
บทที่ 9: คำถามที่พบบ่อย (FAQ)
1. เหตุใดค่าความคลาดเคลื่อนของค่าเหนี่ยวนำควบคุมจึงถือเป็นการควบคุมที่เข้มงวด?
การควบคุมค่าความคลาดเคลื่อนมีผลต่อการกรองค่าเหนี่ยวนำ การเกินระดับ ±10% อาจทำให้สัญญาณผิดเพี้ยนหรือสูญเสียกำลังไฟฟ้าได้
2. เหตุใดแผนการปรับตัวฉุกเฉินจึงมีความจำเป็น?
“เพราะเรื่องไม่คาดฝันเกิดขึ้นได้เสมอ ไม่ว่าจะเป็นความล่าช้าของวัสดุ อุปกรณ์ชำรุด หรือปัญหาด้านบุคลากร การวางแผนล่วงหน้าจะช่วยให้ทุกอย่างเป็นไปตามแผนและป้องกันอุปสรรคทางการเงิน”
3. เหตุใดการจุ่มและการบ่มจึงมีความสำคัญมาก?
ขั้นตอนนี้ช่วยเพิ่มประสิทธิภาพในการเป็นฉนวน เสริมความแข็งแรงของขดลวด และป้องกันความชื้นและฝุ่นละออง การขาดขั้นตอนนี้อาจทำให้ขดลวดเสียหายได้
4. AQL คืออะไร และคำนวณ AQL อย่างไร?
AQL ย่อมาจาก Acceptable Quality Level ซึ่งเป็นอัตราความบกพร่องสูงสุดที่ยอมรับได้ – คือ 1% การยอมรับล็อตสินค้าจะขึ้นอยู่กับขนาดของตัวอย่างและจำนวนความบกพร่องในตัวอย่างนั้น
5. จะป้องกันไม่ให้แกนแม่เหล็กหลวมได้อย่างไร?
“เคล็ดลับคือ: ใช้ขนาดที่เหมาะสม ปริมาณกาวที่พอดี และปล่อยให้กาวแห้งสนิท นอกจากนี้ยังต้องตรวจสอบชิ้นงานตัวอย่างให้เรียบร้อยก่อนประกอบ หากแกนแม่เหล็กไม่ยึดแน่น อาจเกิดปัญหาเรื่องค่าความเหนี่ยวนำหรือแหล่งกำเนิดเสียงรบกวนที่ไม่พึงประสงค์ได้”
