
การควบคุมคุณภาพของขดลวดเหนี่ยวนำครอบคลุมทุกขั้นตอนการผลิต ตั้งแต่การตรวจสอบชิ้นส่วนที่เข้ามา การควบคุมกระบวนการผลิต การตรวจสอบผลิตภัณฑ์สำเร็จรูป ไปจนถึงการควบคุมการจัดเก็บ จุดมุ่งหมายหลักคือเพื่อให้มั่นใจว่าขดลวดเหนี่ยวนำเป็นไปตามพารามิเตอร์ที่กำหนดไว้ในแง่ของประสิทธิภาพทางไฟฟ้า ทางกายภาพ และความน่าเชื่อถือ ต่อไปนี้เป็นการอธิบายเกี่ยวกับจุดควบคุมและวิธีการควบคุม:
บทที่ 1: การตรวจสอบวัสดุขาเข้า (IQC): ควบคุมวัสดุสำคัญตั้งแต่ต้นทาง
การตรวจสอบวัสดุขาเข้าถือเป็นขั้นตอนแรกในการตรวจสอบคุณภาพผลิตภัณฑ์ โดยเน้นที่ประเภทวัสดุ เช่น ลวดเคลือบฉนวน แกน เฟรม และสายไฟ จุดสำคัญที่สุดบางประการในการตรวจสอบ ได้แก่:
1.1 เคลือบอีนาเมล
- การตรวจสอบข้อมูลจำเพาะ
- ตรวจสอบขนาดเส้นผ่านศูนย์กลางและความหนาของลวด
- ตรวจสอบอุณหภูมิในการทำงาน
- การประเมินประสิทธิภาพ: ประเมินการยึดเกาะของเคลือบฟัน ความต้านทานต่อรอยขีดข่วน และแรงดันไฟฟ้าที่ทำให้เกิดการแตกตัว
- ตรวจสอบลักษณะภายนอก: ตรวจสอบว่ามีคราบออกซิเดชัน การลอก หรือสิ่งแปลกปลอมบนพื้นผิวหรือไม่
1.2 การตรวจสอบวัสดุหลัก:
การใช้เครื่องวิเคราะห์วัสดุเพื่อตรวจสอบวัสดุพื้นฐาน ได้แก่ แมงกานีส-สังกะสีเฟอร์ไรต์ และนิกเกล-สังกะสีเฟอร์ไรต์
ตรวจสอบขนาด: ตรวจสอบเส้นผ่านศูนย์กลางภายนอก เส้นผ่านศูนย์กลางภายใน ค่าความคลาดเคลื่อนของความสูง และขนาดช่องว่างอากาศตามความเหมาะสม
การตรวจสอบลักษณะภายนอก: ตรวจสอบวัสดุว่ามีรอยแตก รอยบิ่น ฟองอากาศ หรือสิ่งปนเปื้อนบนพื้นผิววัสดุหรือไม่
1.3 โครงและตัวนำ:
ตรวจสอบขนาด: ตรวจสอบให้แน่ใจว่าเส้นผ่านศูนย์กลางของแกนเฟรม ระยะห่างระหว่างขา และความยาวสอดคล้องกับมาตรฐานการผลิต รวมถึงข้อกำหนดด้านการรับน้ำหนักของ PCB ด้วย
1.4 การตรวจสอบวัสดุ : ตรวจสอบความทนทานต่ออุณหภูมิและความสามารถในการหน่วงไฟ รวมถึงความหนาของชั้นชุบดีบุกและความทนทานต่อการเกิดออกซิเดชันของสายไฟ
บทที่ 2: การควบคุมกระบวนการ (IPQC): กระบวนการผลิตที่ปราศจากข้อผิดพลาด
การควบคุมกระบวนการจึงมีความจำเป็นเพื่อให้มั่นใจได้ว่าคุณภาพจะคงอยู่ในระดับที่กำหนด และป้องกันไม่ให้เกิดข้อบกพร่อง
แต่ละกระบวนการมีจุดควบคุม
2.1 กระบวนการไขลาน
การควบคุมพารามิเตอร์ที่สำคัญ: จำนวนรอบการพันเป็นปัจจัยสำคัญมาก ต้องควบคุมอย่างแม่นยำ (โดยใช้ตัวนับของเครื่องพันขดลวด โดยมีข้อผิดพลาดไม่เกิน ±1 รอบ) แรงดึงระหว่างการพันก็เป็นปัจจัยสำคัญเช่นกัน แรงดึงมากเกินไปอาจทำให้ลวดบาง ในขณะที่แรงดึงน้อยเกินไปอาจทำให้ขดลวดหลวม นอกจากนี้ การจัดเรียงขดลวดต้องสมบูรณ์แบบ
2.2 กิจกรรมป้องกันข้อผิดพลาด:
การตรวจสอบชิ้นส่วนแรกมีความสำคัญ จำเป็นต้องตรวจสอบค่าความเหนี่ยวนำและความต้านทานกระแสตรง
ควรทำการตรวจสอบแบบสุ่มทุกชั่วโมงเพื่อบันทึกค่าการแกว่งของขดลวด
2.3 การบัดกรีตะกั่วและการต่อสายไฟ:
การควบคุมการบัดกรี: อุณหภูมิและเวลาในการบัดกรีอาจต้องมีการควบคุม อุณหภูมิในการบัดกรีอาจอยู่ที่ประมาณ 350-400 องศาเซลเซียส เวลาในการบัดกรีก็อาจต้องมีการควบคุมเช่นกัน เวลาในการบัดกรีอาจอยู่ที่ประมาณ 2-3 วินาที
2.4 การตรวจสอบฉนวน: ใช้เครื่องทดสอบความต้านทานฉนวนเพื่อตรวจสอบว่าสายไฟไม่ได้เชื่อมต่อกับโครงและแกน ความต้านทานนี้ควรมากกว่า 100 เมกะโอห์ม ที่แรงดันไฟฟ้ากระแสตรง 500 โวลต์
2.5 กระบวนการเคลือบแบบจุ่มและการอบแห้ง
การควบคุมเรซิน: ใช้เรซินที่ระบุไว้สำหรับการเป็นฉนวน และผสมเรซินเหล่านี้อย่างถูกต้อง โดยปราศจากสิ่งปนเปื้อนใดๆ ที่อาจส่งผลต่อการเป็นฉนวน
2.6 พารามิเตอร์การบ่ม: ต้องปฏิบัติตามพารามิเตอร์การบ่มที่กำหนดไว้ (เช่น 120°C เป็นเวลาหนึ่งชั่วโมง) เพื่อให้วัสดุบ่มตัวอย่างสมบูรณ์ ขั้นตอนนี้มีบทบาทสำคัญในการเพิ่มความต้านทานต่อการสั่นสะเทือนและปกป้องวัสดุจากความชื้น
2.7 กระบวนการประกอบแกนหลัก:
ข้อกำหนดในการประกอบ: ตรวจสอบให้แน่ใจว่าแกนต่างๆ ประกอบเข้ากันอย่างแน่นหนา สามารถใช้ตัวเว้นระยะได้หากจำเป็น เทปกาวหรือคลิปควรยึดติดแน่นสนิทโดยไม่มีการขยับเขยื้อน
2.8 การตรวจสอบลักษณะภายนอก: ตรวจสอบความเสียหายที่ส่วนกลางโดยตรวจสอบให้แน่ใจว่าไม่มีขดลวดที่ผิดรูปและไม่มีสายไฟที่งอ
บทที่ 3: การทดสอบผลิตภัณฑ์สำเร็จรูป (FQC): การตรวจสอบประสิทธิภาพอย่างครอบคลุมและการคัดแยก
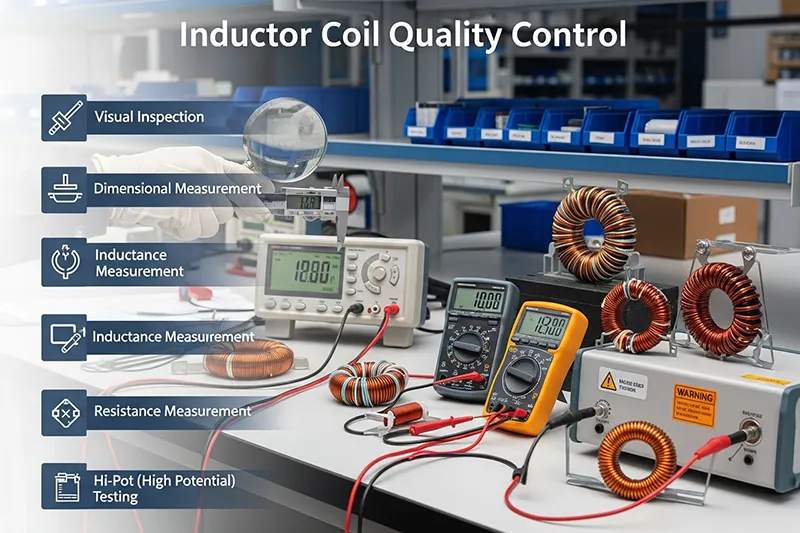
ขั้นตอนที่เร่งด่วนที่สุดคือการทดสอบผลิตภัณฑ์ขั้นสุดท้าย เพื่อตรวจสอบว่าผลิตภัณฑ์ตรงตามมาตรฐานหรือไม่ การทดสอบเหล่านี้ครอบคลุมมาตรฐานด้านไฟฟ้า คุณสมบัติทางกายภาพ และความน่าเชื่อถือ
3.1 การทดสอบประสิทธิภาพทางไฟฟ้า:
- ค่าความเหนี่ยวนำ (L): ทดสอบโดยใช้เครื่องวัด LCR โดยค่าเบี่ยงเบนจะอยู่ในช่วง ±5% หรือ ±10% ขึ้นอยู่กับความต้องการของลูกค้า
- ความต้านทานกระแสตรง (DCR): ทดสอบโดยใช้ไมโครโอห์มมิเตอร์หรือมิเตอร์ LCR เพื่อตรวจสอบว่าค่าความต้านทานอยู่ในเกณฑ์ที่กำหนดหรือไม่
- ค่าคุณภาพ (Q): ทดสอบด้วยเครื่องทดสอบ LCR ที่ความถี่ที่กำหนด เพื่อให้แน่ใจว่า Q ≥ ค่าที่ระบุเป็นมาตรฐาน (เนื่องจากค่า Q ที่สูงขึ้นแสดงถึงการสูญเสียที่น้อยลงสำหรับขดลวด)
- กระแสอิ่มตัว (Isat): ใช้แหล่งจ่ายไฟไบแอส DC และเครื่องทดสอบ LCR เพื่อตรวจสอบกระแสที่ทำให้ค่าความเหนี่ยวนำลดลง 10% มีค่ามากกว่าหรือเท่ากับกระแสที่กำหนด
- กระแสไฟฟ้าที่เพิ่มขึ้นตามอุณหภูมิ (Irms): ใช้ตู้ทดสอบการเสื่อมสภาพทางความร้อนเพื่อให้แน่ใจว่าอุณหภูมิของขดลวดเพิ่มขึ้น ≤40°C (ตามข้อกำหนดของลูกค้า)
- ความต้านทานฉนวน: การใช้เครื่องทดสอบความต้านทานฉนวนจะตรวจสอบค่าความต้านทานระหว่างขดลวด ลวด และแกนให้มีค่า ≥ 100MΩ
- ความทนทานต่อแรงดันไฟฟ้าของฉนวน: ทำการทดสอบความทนทานต่อแรงดันไฟฟ้า (เช่น กระแสสลับ 1500 โวลต์ เป็นเวลา 1 นาที) จะต้องไม่มีการชำรุดหรือการเกิดประกายไฟ
การทดสอบสมรรถนะทางกายภาพ:
ลักษณะภายนอก: คุณต้องตรวจสอบให้แน่ใจว่าขดลวดไม่มีร่องรอยความเสียหาย ไม่มีฟองอากาศในชั้นเรซิน และขั้วต่อไม่เกิดการออกซิเดชันหรือผิดรูป
ขนาด: คุณต้องตรวจสอบความสูง ระยะห่างระหว่างขา และความยาวของขา เพื่อให้แน่ใจว่าตรงตามค่าความคลาดเคลื่อนที่ระบุไว้ในแบบร่าง
การยึดติด: ตรวจสอบให้แน่ใจว่าเทป/คลิปติดแน่นดีแล้ว และสายไฟมีความแข็งแรงทนทานเพียงพอ
3.2 การทดสอบความน่าเชื่อถือ (การสุ่มตัวอย่าง)
- การทดสอบการเปลี่ยนแปลงอุณหภูมิสูง/ต่ำ: นำอุปกรณ์ไปทดสอบในช่วงอุณหภูมิ -40° ถึง 125° เป็นจำนวน 1000 รอบ โดยตรวจสอบให้แน่ใจว่าค่าความเหนี่ยวนำเปลี่ยนแปลงไปภายใน ±5%
- การทดสอบความชื้น: ชิ้นส่วนต่างๆ จะต้องถูกทดสอบที่อุณหภูมิ 85 องศาเซลเซียส และความชื้นสัมพัทธ์ 85% เป็นเวลา 1000 ชั่วโมง เพื่อตรวจสอบว่าค่าความต้านทานฉนวนลดลงหรือไม่
3.3 การทดสอบการสั่นสะเทือน: ควรทำการทดสอบการสั่นสะเทือนตามเงื่อนไขการสั่นสะเทือนมาตรฐาน และโครงสร้างต้องไม่หลวมหรือประสิทธิภาพทางไฟฟ้าเสื่อมลง
3.4 การควบคุมดูแลและเผิง
แนวทางการจัดการการจัดเก็บและการขนส่งมีบทบาทสำคัญอย่างยิ่งในการปกป้องตัวเหนี่ยวนำจากการเสียหายระหว่างกระบวนการจัดเก็บหรือการขนส่ง
การจัดการการจัดเก็บ: ข้อกำหนดด้านสิ่งแวดล้อม: สภาพแวดล้อมในคลังสินค้าควรแห้งและมีการระบายอากาศที่ดี อุณหภูมิในคลังสินค้าควรคงที่ที่ 25±5°C ความชื้นสัมพัทธ์ไม่ควรเกิน 60% RH สิ่งนี้มีความสำคัญอย่างยิ่งเพื่อป้องกันไม่ให้แกนเสียหายเนื่องจากความชื้นและป้องกันไม่ให้ตะกั่วเกิดการออกซิเดชัน
วิธีการจัดเก็บ: ควรจัดเก็บสินค้าตามล็อตและข้อกำหนดเฉพาะ ไม่ควรบีบอัดสินค้า เนื่องจากจะทำให้ขาและแกนงอได้
3.5 การตรวจสอบการขนส่ง (OQC0)
มาตรฐานการสุ่มตัวอย่าง: การสุ่มตัวอย่างควรเป็นไปตามมาตรฐาน GB/T 2828.1 โดยจะต้องตรวจสอบบรรจุภัณฑ์และฉลาก (รวมถึงข้อมูลจำเพาะ หมายเลขล็อต และวันที่ผลิต)
3.6 การตรวจสอบความสม่ำเสมอ: จะมีการสุ่มเลือกตัวอย่างผลิตภัณฑ์เพื่อทดสอบค่าความเหนี่ยวนำและลักษณะภายนอกอีกครั้ง เพื่อตรวจสอบความสม่ำเสมอตามมาตรฐาน FQC
บทที่ 4: การจัดการกับความผิดปกติทางคุณภาพ
หากพบปัญหาด้านคุณภาพใด ๆ จำเป็นอย่างยิ่งที่จะต้องแก้ไขปัญหาเหล่านั้นทันที
ขั้นตอนการไหลของวัสดุ วัสดุขาเข้าที่ผิดปกติ: แยกวัสดุที่มีปัญหาและแจ้งให้ซัพพลายเออร์ทราบเพื่อดำเนินการแก้ไข จากนั้นยืนยันมาตรการแก้ไขที่ดำเนินการแล้ว
ความผิดปกติของกระบวนการ
หากพบปัญหา เช่น ค่าความเหนี่ยวนำไม่ถูกต้อง ให้หยุดการผลิตและตรวจสอบหาสาเหตุ อาจเกิดจากการพันขดลวดไม่ถูกต้อง หรือแม้แต่ใช้วัสดุแกนที่ไม่เหมาะสม ให้แก้ไขค่าพารามิเตอร์และตรวจสอบให้แน่ใจว่าหน่วยแรกที่ผลิตได้ตรงตามข้อกำหนดการทดสอบ
ข้อบกพร่องของผลิตภัณฑ์สำเร็จรูป: ระบุประเภทของข้อบกพร่อง ซึ่งอาจเกี่ยวข้องกับด้านไฟฟ้าหรือด้านรูปลักษณ์ จากนั้นระบุสาเหตุของข้อบกพร่องและดำเนินการแก้ไขที่เหมาะสม
บทที่ 5: คำถามที่พบบ่อย
1. จะมั่นใจในคุณภาพของลวดเคลือบฉนวนได้อย่างไร?
เคล็ดลับอยู่ที่การตรวจสอบคุณสมบัติ ฟังก์ชันการทำงาน (การยึดเกาะด้วยเอนไซม์ ความแข็งแรงของฉนวน) และลักษณะทางกายภาพ ส่วนประกอบทั้งหมดเหล่านี้ควรเป็นไปตามมาตรฐานที่จำเป็นเพื่อป้องกันการชำรุดทางไฟฟ้า
2. หากค่าความเหนี่ยวนำอยู่นอกช่วงที่กำหนด เราจะแก้ไขปัญหาอย่างไร?
ขั้นแรก เราจะตรวจสอบจำนวนรอบและการบัดกรีตามข้อกำหนด นอกจากนี้ เราจะไม่ลืมตรวจสอบชนิดของแกนด้วย หลังจากนั้น เราจะปรับปรุงกระบวนการและตรวจสอบผลลัพธ์ด้วยการทดสอบชิ้นงานแรก
3. แล้วถ้าผลิตภัณฑ์สำเร็จรูปมีค่าความต้านทานฉนวนต่ำล่ะ?
ตรวจสอบทั้งฉนวนที่ใช้และเทคนิคการบัดกรี หากพบปัญหาในการผลิต ให้ปรับพารามิเตอร์ตามความเหมาะสม หากปัญหาเกิดจากด้านวัสดุ ให้แจ้งผู้ผลิตเพื่อแก้ไขปัญหาดังกล่าว
4. ควรทำอย่างไรกับแกนที่แตก?
แกนที่แตกร้าวเป็นอันตรายต่อตัวเหนี่ยวนำ ชิ้นส่วนเหล่านี้จะต้องถูกแยกไว้และตรวจสอบหาสาเหตุที่เป็นไปได้ ซึ่งอาจเกิดจากความเสียหายทางกลที่เกิดขึ้นระหว่างการประกอบ
5. จะจัดการการจัดเก็บอย่างไรเพื่อป้องกันความเสียหาย?
สภาพแวดล้อมในคลังสินค้าควรแห้ง มีอุณหภูมิและความชื้นคงที่ จัดเก็บผลิตภัณฑ์ตามล็อตและข้อกำหนด เพื่อป้องกันการเสียรูปและความเสียหายระหว่างการขนส่ง
บทที่ 6: สรุปการควบคุมคุณภาพของขดลวดเหนี่ยวนำ
การผลิตขดลวดเหนี่ยวนำเป็นกระบวนการที่มีการจัดระเบียบ ประกอบด้วยหลายขั้นตอน การตรวจสอบคุณภาพของวัตถุดิบที่ได้รับหรือกระบวนการผลิต การตรวจสอบผลิตภัณฑ์ และการจัดเก็บ ช่วยให้มั่นใจได้ถึงคุณภาพของขดลวดเหนี่ยวนำทุกชิ้นที่ใช้งานจริง ทุกขั้นตอนของกระบวนการควบคุมคุณภาพทั้งหมดเป็นองค์ประกอบสำคัญในการรับประกันการส่งมอบผลิตภัณฑ์ที่มีคุณภาพตามความต้องการของลูกค้า เพื่อให้มั่นใจในคุณภาพของขดลวดเหนี่ยวนำในทุกด้าน
