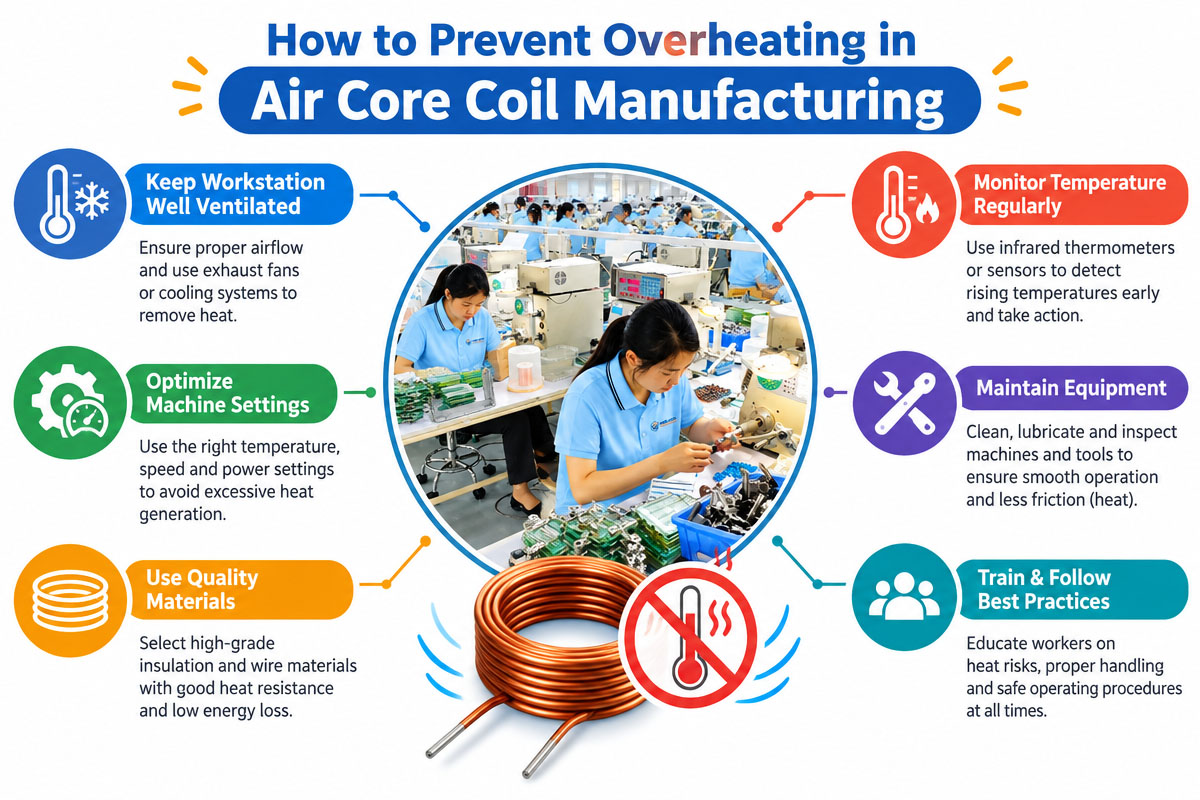
Introduktion till Luftkärnspole Produktion
Ett av de mest betydande prestanda- och tillförlitlighetsproblemen i samband med luftkärnspolar är överhettning. För hög temperatur kan öka det elektriska motståndet, förstöra isoleringen, förkorta enhetens livslängd, påverka induktansens stabilitet och i slutändan leda till att utrustningen där spolen arbetar slutar fungera. För att förhindra dessa problem bör man förstå principerna för design och tillverkning av luftkärnspolar.
En luftkärnspole innehåller inget magnetiskt kärnmaterial, till skillnad från induktorer med ferrit- eller järnkärna. Den eliminerar magnetiska kärnförluster och mättnad av ferromagnetiska material; det kan dock fortfarande förekomma värmeutveckling. Temperaturökningen kan utlösas av kopparresistans, strömnivå, lindningsgeometri, driftsfrekvens, omgivningstemperatur och installationsförhållanden.
Därför bör korrekt värmehantering implementeras för hela processen för att producera luftkärnspolar, från teknisk beräkning och trådval till lindning, inspektion, testning och slutlig tillämpning.
1. Varför luftkärnspolen blir varm
Innan man kan tänka på att lösa problemet med överhettning måste man förstå dess källa.
Strömflödet i spolledaren orsakar värmeförluster på grund av elektrisk resistans. En enkel formel för resistiv effektförlust är:
P = I²R, där
- P = effekt omvandlad till värme
I = ström som flyter i spolen
- R = lindningens elektriska motstånd.
Denna formel gör det tydligt att värmegenereringen beror på kvadraten av strömmen. Därför kan även en liten ökning av strömmen resultera i en drastisk ökning av den resistiva uppvärmningen.
Vid högre frekvenser kan skinneffekten och närhetseffekten ytterligare öka den effektiva växelströmsresistansen. Vikten av termisk prestanda framhävs av det faktum att luftkärnspolar vanligtvis tillverkas för användning i RF-utrustning, högfrekvent kraftelektronik, trådlösa system, filter, sändare eller specialiserad industriell elektronik.
Därför bör en lämplig konstruktion ta hänsyn till spolens faktiska driftsförhållanden och inte bara nominell induktans.
2. Välj rätt trådmaterial
Tråddiametern påverkar direkt spolens temperatur och resistans.
Tråden skulle vara för tunn för att hantera den nödvändiga strömmen och ha för mycket motstånd. Sådant motstånd orsakar värmeförlust medan strömmen passerar genom lindningen. Ökningen av ledarens tvärsnittsarea minskar motståndet mot likström och kan förbättra strömbärande förmåga.
Att använda den tjockaste tillgängliga tråden löser dock inte alla problem.
Mer tråd påverkar följande faktorer:
- Mätningar av spolen
- Antal varv som kan placeras i ett givet utrymme
- Lindningsgeometri
- Induktans
vikter
- Kostnad för material
Tillverkningssvårigheter
Tillverkningen av professionella luftkärnspolar kräver en balans mellan elektriska, mekaniska, termiska och kostnadsmässiga krav.
När man ber om en offertförfrågan från en tillverkare av luftkärnspolar bör man specificera följande: förväntad kontinuerlig ström, toppström, arbetscykel, driftsfrekvens, tillåten temperaturökning och dimensionsbegränsningar. Detta gör att vi kan rekommendera en lämplig ledare snarare än att välja tråd enbart baserat på induktans.
3. Minska lindningsmotståndet
Vid utvärdering av prestandan hos en luftkärnespole måste man vara uppmärksam på DC-resistansen, som ibland betecknas som DCR.
Generellt sett, ju högre resistans, desto större I²R-förlust för samma strömnivå. Även med perfekt induktans är spolen ineffektiv om lindningsresistansen är för hög.
Följande konstruktionsfaktorer påverkar resistansen: tråddiameter, ledarens totala längd, antal varv, spolens diameter, lindningsgeometri och ledarens material.
Vid tillverkning av luftkärnspolar bör resistansen betraktas som en kontrollerad elektrisk specifikation och inte en biprodukt av att linda det nödvändiga antalet varv.
Om resistansen är avgörande för driften bör köparen specificera den maximalt tillåtna DCR:n. Tillverkaren bör sedan jämföra produktionsprover och färdiga komponenter med denna specifikation.
4. Öka antalet varv
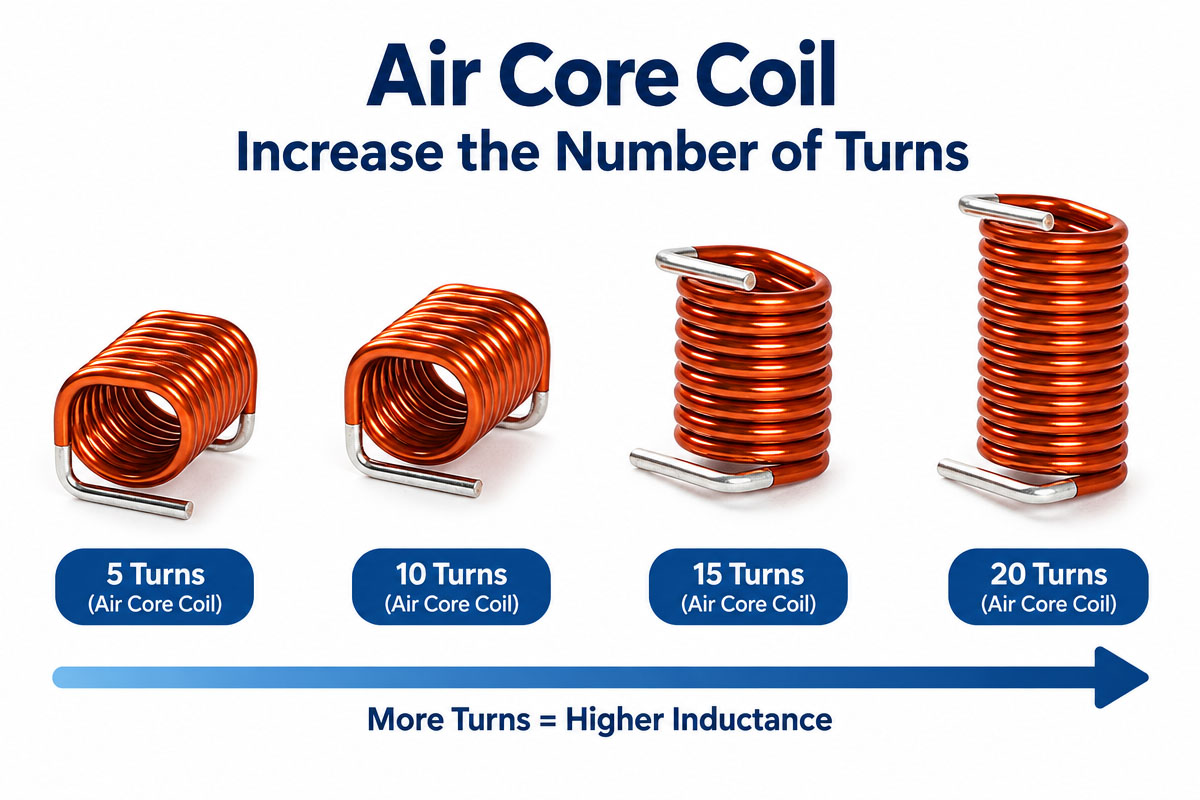
Fler varv betyder inte en bättre spole.
Antalet varv påverkar induktans, resistans, fysisk storlek, parasitkapacitet och termiska egenskaper. Ökningen av antalet varv ökar ledarens totala längd, och denna ökning kan öka resistans och värmeutveckling.
En lämplig design bör ge de nödvändiga elektriska egenskaperna utan att ha alltför långa ledare.
Det är därför erfarenhet inom teknik är oerhört värdefull. Tillverkaren av luftkärnspolar kan justera spoldiameter, spollängd, trådstorlek, avstånd och antal varv för att optimera induktans och termisk prestanda.
För specialanpassade produkter bör köparen specificera prestandakrav och inte i onödan begränsa alla designvariabler. Att ge tillverkaren viss teknisk frihet gör det möjligt för dem att minska resistansen och förbättra termisk prestanda.
5. Ta hänsyn till högfrekventa växelströmsförluster
När en spole arbetar vid höga frekvenser ger inte enbart likströmsresistans en fullständig förståelse.
Strömfördelningen i ledaren blir ojämn vid högre frekvenser. På grund av skinneffekten flyter strömmen nära ledarens yta, och detta fenomen minskar ledarens tvärsnittsarea där strömmen flyter.
Dessutom förändrar närhetseffekten strömfördelningen på grund av den elektromagnetiska interaktionen mellan närliggande ledare eller varv.
Därför blir växelströmsresistansen och värmeutvecklingen högre.
Tillverkningen av en högfrekvent luftkärnspole kräver att ingenjörer tar hänsyn till effekten av ledartyp, diameter, lindningsseparation, geometri och driftsfrekvens.
I vissa fall kan andra konfigurationer av ledarna användas för att minska förluster vid höga frekvenser. Det beror på frekvens, ström, utrymme, induktanskrav och kostnad.
Köpare bör ange den faktiska driftsfrekvensen eller frekvensområdet och inte bara induktansen och dimensionerna.
6. Förbättra lindningsgeometrin och lindningsavståndet
Lindningsgeometrin påverkar den färdiga spolens utseende kraftigt.
Parasitkapaciteten, närhetsförlusterna, luftflödet och värmefördelningen beror på varvpackningens täthet. I vissa fall kan varvavståndet användas för att förbättra elektriska egenskaper och värmeavledning.
Det bredare avståndet ökar spolens fysiska längd och kan ändra dess induktans.
Därför är en konsekvent lindningsgeometri avgörande vid tillverkning av precisionsspolar med luftkärnor.
Tillverkaren bör kontrollera följande faktorer:
*Antal varv
Spolens diameter
Tonhöjdslindning
Avstånd mellan varv
Lindningslängd
Ledarroll
Formen av den mekaniska
Repeterbara lindningsprocesser garanterar konsekvent termisk och elektrisk prestanda från produktionssats till produktionssats.
7. Välj rätt isolering för luftkärnspolen
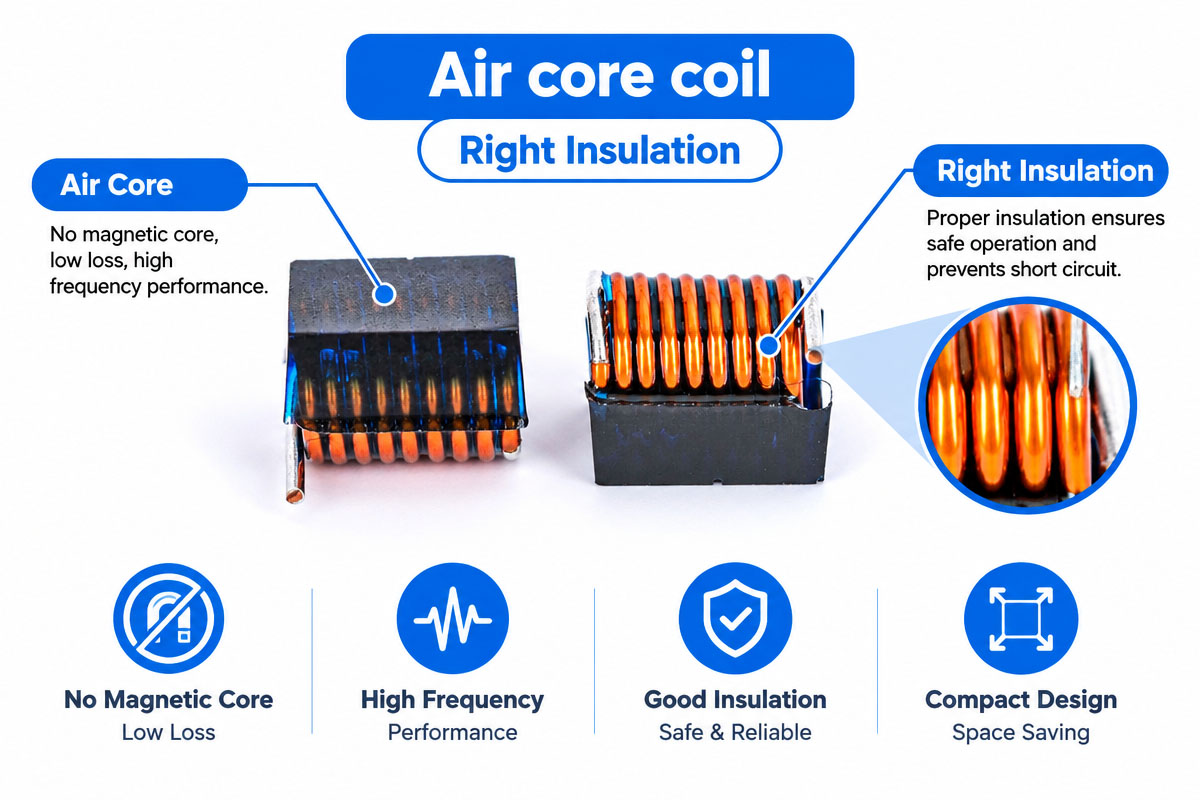
En annan viktig faktor för att förhindra överhettning är kabelisolering.
Isoleringssystemet bör kunna motstå den förväntade driftstemperaturen med en tillräcklig säkerhetsmarginal. Om lindningstemperaturen överstiger isoleringens termiska kapacitet kommer den att börja försämras med tiden.
Beroende på tillämpning kan termisk åldring orsaka sprickbildning, minskad dielektrisk hållfasthet, kortslutna varv eller för tidigt spolfel.
Därför bör normala driftsförhållanden och onormal men förutsägbar temperaturexponering beaktas vid val av isolering för tillverkning av luftkärnspolar.
Det är nödvändigt att fråga efter trådisoleringstyp och temperaturklassning för industriell utrustning, fordonselektronik och kraftsystem och applikationer som utsätts för höga omgivningstemperaturer.
8. Att beakta omgivningstemperatur
En luftkärnspole fungerar inte ensam.
En design som fungerar bra i rumstemperatur i ett öppet laboratorium kan fungera helt annorlunda när den installeras inuti en förseglad kapsling tillsammans med värmealstrande elektronik.
Omgivningstemperaturen påverkar hur lätt värme kan avledas från lindningen.
Till exempel kan spolen som arbetar nära värmeavgivande komponenter som krafthalvledare, transformatorer, motorer, batterier eller andra redan arbeta vid en förhöjd temperatur.
Så specifikationerna för tillverkning av luftkärnspolar bör ta hänsyn till realistiska miljöförhållanden.
Den viktiga informationen är maximal omgivningstemperatur, typ av kapsling, ventilation, luftflöde, värmekällor i närheten, monteringsmetod och förväntad arbetscykel.
På så sätt kan man undvika en vanlig fallgrop vid upphandling, att köpa en spole som presterar bra enligt de elektriska specifikationerna men som överhettas i själva produkten.
9. Sörj för tillräcklig ventilation och värmeavledning
Värmehanteringen fortsätter även efter att spolen lämnat anläggningen.
Naturlig konvektion eller forcerat luftflöde kan påverka spolens temperatur. Produktkonstruktörer bör inte placera värmekänsliga spolar i områden med begränsat luftflöde om inte komponenten är konstruerad och validerad för en sådan situation.
Tillräckligt avstånd runt komponenten kommer att bidra till värmeavledning.
I vissa specialiserade tillämpningar kan ytterligare värmehanteringsåtgärder vara nödvändiga. Dessa beror på den slutliga utrustningens mekaniska och elektriska egenskaper.
En pålitlig tillverkare av luftkärnspolar är villig att diskutera den föreslagna installationsmiljön och inte bara se på spolen som en separat komponent.
10. Lindningsprocesskontrollen
Inte ens den bästa spolkonstruktionen kan garantera att den fungerar korrekt om tillverkningsprocessen är inkonsekvent.
Tillverkningsvariationer kan påverka dimensioner, resistans, induktans, avstånd och mekaniska parametrar. Inkonsekvent lindningsspänning kan resultera i geometriska förändringar och uppkomsten av mekanisk spänning. Processkontroll är avgörande för stora partier där köparen förväntar sig att den tusende delen ska bete sig som det godkända provet.
Vid produktion av högkvalitativa luftkärnspolar ska vi tillämpa kontrollerade lindningsparametrar, lämplig produktionsutrustning, skriftliga arbets- och inspektionsinstruktioner.
Det är bra att ha prover av den första artikeln för specialtillverkade spolar. Köparen kan testa dem i sin ansökan innan massproduktion godkänns.
11. Testning av induktans och resistans
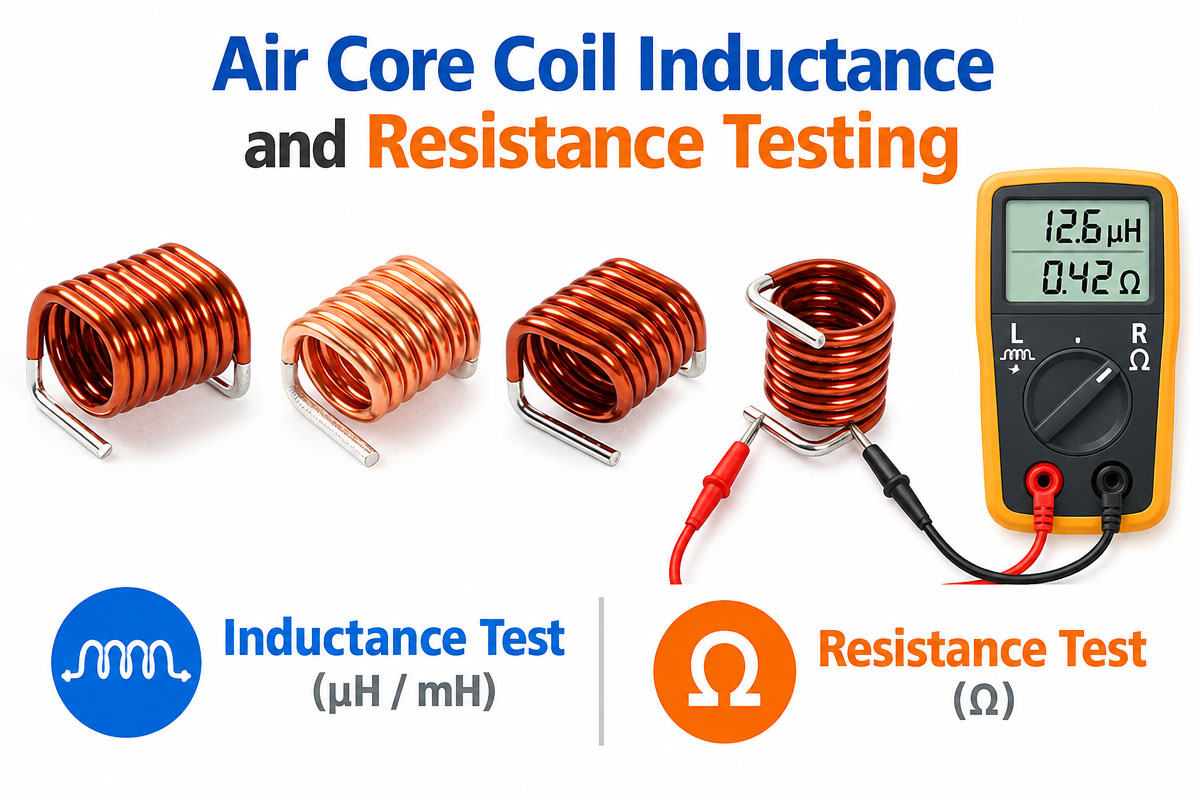
Elektrisk testning är en av de enklaste metoderna för att upptäcka potentiella tillverkningsproblem med spolen före leverans till kunden.
Induktansen är ett bevis på spolens elektriska funktion. Mätning av resistansen kan indikera lindningens tillstånd, vilket kan orsaka oväntad uppvärmning.
Andra tester kan inkludera dimensionsinspektion, isolationstestning, kontinuitetstestning, visuell inspektion, högfrekventa mätningar och termisk testning, beroende på tillämpning. En inspektionsplan i enlighet med komponentens kritiska specifikationer krävs för tillförlitlig tillverkning av luftkärnspolar. Köparna bör ange tolerans- och acceptanskriterierna i ritningar, specifikationer, inköpsdokumentation eller överenskommen teknisk dokumentation.
12. Utför temperaturökningstestet
Temperaturstegringstestning kan ge värdefull validering i applikationer där överhettning är problemet.
Förutom teoretiska beräkningar kan ingenjören testa spolen under specificerade ström-, frekvens-, omgivningstemperatur- och installationsförhållanden och registrera resultaten av det termiska testet. Några frågor som testningen kan besvara är följande:
"Hur varm blir lindningen vid kontinuerlig drift?" Är temperaturen på en acceptabel nivå? Vad händer vid maximal belastning? Uppfyller spolen isoleringssystemets gränser?
Det är mycket fördelaktigt att utföra temperaturökningstester innan storskalig tillverkning av luftkärnspolar påbörjas.
Prototyptestning ger möjlighet att genomföra tekniska ändringar före verktygsframställning, produktionsplanering, lagerhållning och slutmontering när det blir dyrare att göra ändringar.
13. Överskrid inte märkströmmen
Även en välkonstruerad spole kan överhettas vid drift utöver de avsedda förhållandena.
Därför bör strömvärden bestämmas noggrant och vara kända för både spoltillverkaren och utrustningskonstruktören. Kontinuerlig ström och toppström under en kort tid är inte nödvändigtvis desamma. Viktigt är arbetscykeln. Spolens termiska beteende vid drift under en kort tid under hög ström kan skilja sig från dess beteende vid kontinuerlig drift under samma ström.
En av sakerna man bör undvika är att förse en leverantör av luftkärnspolar med endast en aktuell siffra utan att ge en detaljerad beskrivning av den avsedda operationen.
Med den specificerade lastprofilen kan ingenjörsteamet utforma spolen som är lämplig för de avsedda driftsförhållandena.
14. Beakta tillverkningskonsekvensen och toleranserna för luftkärnspolen
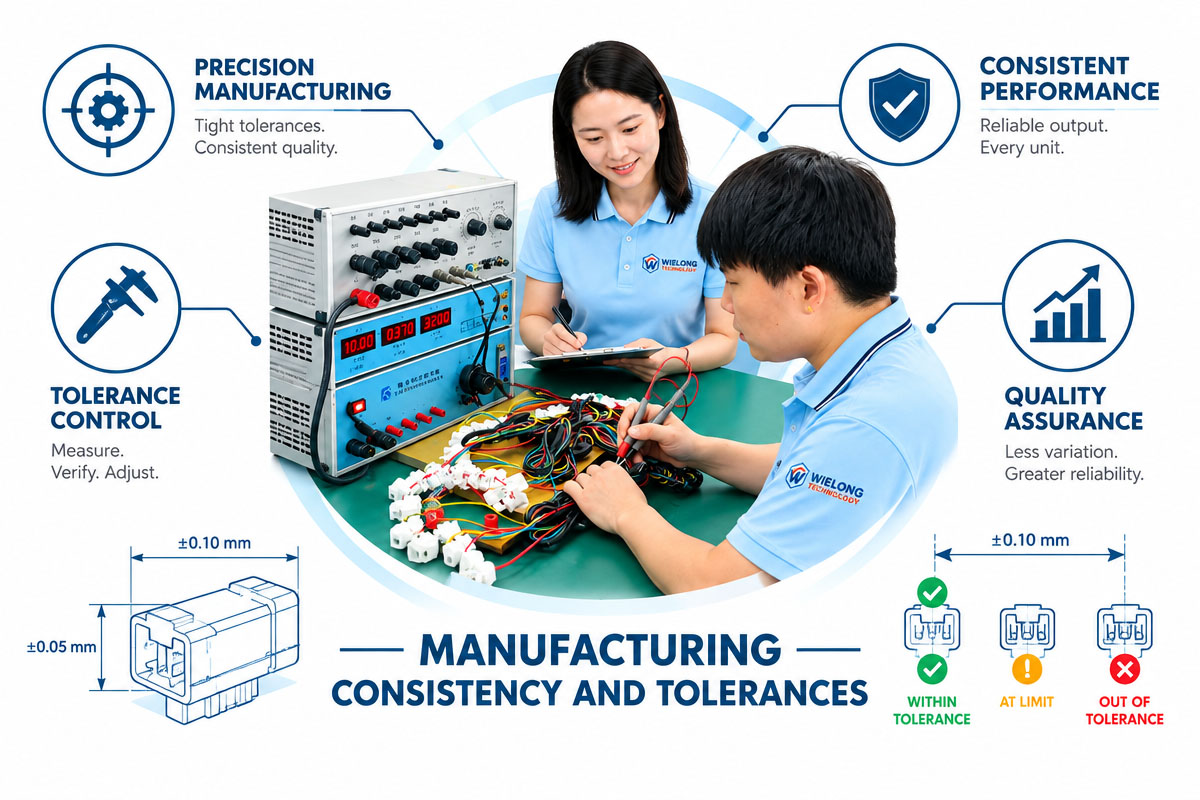
En välfungerande prototyp räcker inte för OEM-upphandling.
Produktionsdelar måste ligga inom acceptabla gränser över flera partier. Tillverkningsvariationer som tråddiameter, lindningsstorlek, antal varv, anslutningskvalitet etc. kan påverka resistans och termisk prestanda.
Därför måste köparna gå bortom prototypen och överväga de kontroller som finns på plats hos leverantören.
Innan tillverkaren av luftkärnspolar kvalificeras bör köparen fråga om inspektion av inkommande material, kontroller av lindningsprocess, elektrisk testning, spårbarhet, kalibreringsmetoder, procedurer för material som inte överensstämmer och slutlig inspektion av delarna.
Det är särskilt viktigt för de produkter som förväntas ha en produktionstid på flera år.
15. Samarbete med Tillverkare av luftkärnspole Från första början
Ett av de bästa sätten att undvika överhettning är att involvera spoltillverkaren innan konstruktionen är klar.
Om alla dimensioner och parametrar är fasta kan leverantören ha svårt att optimera tråddiameter, lindningsgeometri, avstånd, resistans eller tillverkningsbarhet. Tidigt samarbete ger större frihet i designen. Den erfarna leverantören av luftkärnspolar kan tillsammans med kunden diskutera önskad induktans, ström, resistans, frekvens, storlek, temperatur och mekaniska krav.
En sådan metod för produktdesign kan optimera prestanda och även kostnad och ledtid för produktionen.
16. Information som ska inkluderas i offertförfrågan
Detaljerade offertförfrågningar kan avsevärt minska missförstånd mellan köpare och spolleverantör.
Säg inte bara "luftkärnspole" med viss induktans. Vänligen ange så mycket information om applikationen som möjligt. Användbar information att inkludera i offertförfrågan: induktans och tolerans, maximal likströmsrelä (DCR), kontinuerlig ström och toppström, driftsfrekvens, spoldimensioner, trådkrav, isoleringskrav, ledningslängd, termineringsstil, driftstemperatur, miljöförhållanden, årlig kvantitet och förväntade orderkvantiteter samt efterlevnadskrav.
Med tydliga specifikationer kan teamet som tillverkar luftkärnspolar bedöma den termiska prestandan före produktion.
I proprietära projekt kan vissa detaljer i applikationen vara proprietära, men leverantören behöver fortfarande tillräcklig elektrisk och termisk information för att korrekt designa komponenten.
17: Slutsats om tillverkning av luftkärnspolar
Val av trådstorlek eller strömreducering ensamt förhindrar inte överhettning. Det krävs en omfattande strategi, som inkluderar ledarresistans, lindningsgeometri, frekvens, isolering, omgivningsförhållanden, luftflöde, tillverkningskonsekvens och applikationstestning.
Det bästa tillvägagångssättet för OEM-tillverkare och industriella köpare för att lösa problemet med termisk prestanda är att designa den redan från början av inköpsprocessen.
En kvalificerad tillverkare av luftkärnspolar bör kunna diskutera aktuella krav, DCR, frekvens, lindningskonstruktion, isolering, produktionstoleranser och testning och inte bara tillverka en spole enligt grundläggande dimensioner.
Med god ingenjörskonst, kontrollerad tillverkning och realistisk applikationsvalidering kan köparna minska risken för överhettning, öka produktens tillförlitlighet och undvika dyra omkonstruktioner efter att massproduktionen startat.
18. Vanliga frågor om tillverkning av luftkärnspolar
1. Vilken information ska jag lämna till en tillverkare av luftkärnspolar för att få en offert?
Ange önskad induktans, tolerans, spolstorlek, trådbehov, DCR-gräns, driftsström, frekvens, temperaturområde, ledningskonfiguration, kvantitet och eventuella miljö- eller efterlevnadskrav. Det är också fördelaktigt att tillhandahålla ett prov eller en ritning, om sådan finns. Vid tillverkning av specialtillverkad luftkärnspole, vänligen specificera driftsförhållanden så att leverantören kan beräkna elektriska och termiska krav.
2. Hur vet jag om en luftkärnspole kommer att överhettas i min applikation?
Börja med lindningsresistans, kontinuerlig ström, toppström, arbetscykel, driftsfrekvens, omgivningstemperatur och ventilation. En av de mest användbara teknikerna för prototypvalidering är att utföra temperaturökningstestning under förhållanden så nära den slutliga applikationen som möjligt. Vid applikationer med förhöjd temperatur eller hög frekvens, förlita dig inte enbart på resistansmätningar gjorda vid rumstemperatur.
3. Bör jag ange maximal DCR när jag köper specialbyggda luftkärnspolar?
Ja. Detta är särskilt viktigt när resistansen påverkar effektivitet, spänningsfall, temperaturökning eller andra aspekter av kretsens prestanda. Att specificera en maximal DCR ger leverantören ett kvantifierbart produktionskrav. Men ditt DCR-mål bör vara tekniskt realistiskt eftersom lägre resistans kan kräva tjockare tråd eller större spoldimensioner, vilket ökar storlek och kostnad.
4. Kommer tjockare tråd att lösa mitt överhettningsproblem?
Nej. Tjockare tråd kan minska resistansen, men spoldesign är en komplicerad interaktion mellan många parametrar. Ändra tråddiameter: påverkar fysisk storlek, lindningslängd, antal varv, induktans, tillverkningsprocess och kostnad. Elektrisk och termisk analys bör göras för att bestämma den optimala lösningen. Ändring av en enda parameter bör inte göras.
5. Vilka prover bör jag beställa innan jag lägger en stor produktionsorder?
Beställ prover gjorda av material och processer som är representativa för planerad massproduktion. Kontrollera induktans, resistans, dimensioner, passform, mekanisk konstruktion och termiskt beteende vid slutanvändningen. För kritiska projekt, upprätta ett godkänt eller "gyllene" prov, som kan användas som referens för framtida produktion.
6. Vilka kvalitetskontroller kan jag förvänta mig av en leverantör av luftkärnspolar?
Beroende på din applikation kommer kontrollerna att variera men kan inkludera verifiering av inkommande material, kontrollerade lindningsparametrar, visuell inspektion, dimensionsinspektion, resistansmätning, induktanstestning, slutinspektion, utrustningskalibrering och spårbarhet av partier. Köpare av högtillförlitliga komponenter bör granska inspektionsplanen innan de godkänner leverantören.
7. Kan leverantören av luftkärnspolen modifiera luftkärnspolen för att minska temperaturökningen?
Ja, för det mesta. Beroende på designbegränsningar kan tillverkaren ändra parametrar som ledarstorlek, lindningsgeometri, spoldiameter och avstånd, varvlayout eller andra parametrar. Tillgängliga alternativ baseras på önskad induktans, ström, frekvens, storlek och kostnadsmål. Det är därför tidigt tekniskt samarbete är viktigt.
8. Hur jämför man två leverantörer av luftkärnspolar?
Jämför inte bara styckpris. Jämför teknisk kapacitet, materialkontroll, lindningskonsistens, elektrisk testning, toleranskontroll, provkvalitet, produktionskapacitet, spårbarhet, kommunikation, ledtid och kapacitet för anpassad design. Lägre initiala komponentpriser kan bli kostsamma om inkonsekvens i resistans eller lindningskvalitet leder till överhettning, fel i fält, produktionsförseningar eller omkonstruktionsarbete.