

Kapitel 1 Inledning
Lindning av luftkärnspolar är en av de mest exakta metoderna för att tillverka luftkärnspolar. Till skillnad från spolar med järn- eller ferritkärnor skapar luftkärnspolens lindning ett magnetfält med hjälp av lindning. Tack vare enkelheten ger luftkärnspolar god prestanda vid höga frekvenser, låga förluster och välkända elektromagnetiska egenskaper.
Användning av luftkärnspolar: Luftkärnspolar används ofta i RF-kretsar, antenner, trådlös kommunikationsutrustning, filter, sensorer, kraftelektronik och andra industriella tillämpningar. Men om man vill uppnå hög tillförlitlighet vad gäller induktans och mekaniska egenskaper hos spolen är det en ganska komplicerad fråga.
Induktansen, resistansen, Q-faktorn och andra parametrar för spolen beror på många faktorer, såsom tråddiameter, varvtal, lindningsstigning, lindningsspänning, spoldimensioner, isolering och lindningsavslutning.
Denna manual beskriver de grundläggande teknikerna och stegen för att skapa en luftkärnspole.
Kapitel 2: Vad är luftkärnlindning?
Spollindning är processen att bilda en isolerad ledande tråd i en specifik spolform. Luftkärnlindning är processen att lindas utan den ferromagnetiska eller magnetiska kärnan inuti spolen.
De vanligaste ledande materialen är emaljerade koppartrådar på grund av deras goda ledningsförmåga och stora variationer i diametrar. Ledarna kan ha olika former – runda, rektangulära och andra.
Vid lindning av luftkärnspolar lindas tråden runt dornen eller lindningsfixturen med ett fördefinierat antal varv. När strömmen passerar genom denna spole, som är lindad på detta sätt, producerar den ett magnetfält.
Som ni kan se använder den här typen av spole inte en magnetisk kärna, och det gör att man undviker många problem i samband med kärnmättnad och magnetiska förluster. Därför är luftkärnspolar mycket effektiva för högfrekventa tillämpningar.
Kapitel 3: Vikten av precision vid luftkärnlindning
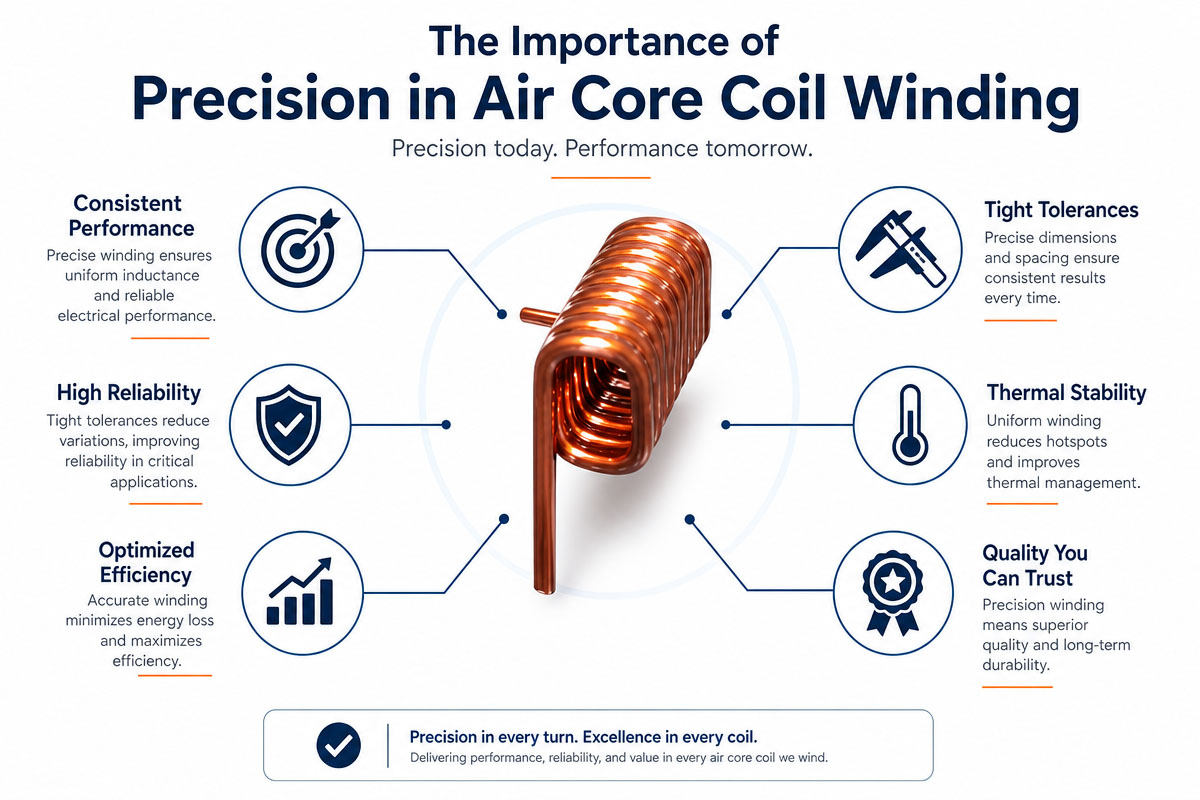
Arbetsprincipen är tydlig; den industriella luftkärnlindningen är dock ganska känslig för variationer i tillverkningen.
De viktiga parametrarna inkluderar
Trådmätare
Vridningar
Spoldiameter (inre och yttre)
Helixhöjd
Spolens längd
Lindningsspänning
Gap mellan varven
Lindningens orienteringar
Blylängd
Arrangemang av anslutningsterminaler
Isoleringstyp
Till exempel kan antalet varv varieras kraftigt för att variera induktansen. Ökningen av gapet mellan varven påverkar spolens parasitiska kapacitans.
Således kräver produktionen noggrann lindningsutrustning och en kontrollerad process.
Kapitel 4 – Byggandet av Luftkärnspole Lindningsprocess
4.1 Definition av specifikation
De nödvändiga elektriska och mekaniska parametrarna måste definieras innan luftkärnspolar lindas.
Följande är exempel på specifikationerna:
Induktansmål
Arbetsfrekvens
Nuvarande omdöme
Motståndsbehov
Q-faktor (Q)
Tråd diameter
Antal svängar
Spolstorlek
Toleranser som krävs
drifttemperatur
Terminalspecifikation
Driftsfrekvensen är en särskilt viktig parameter, eftersom spolens avstånd och geometri kan justeras därefter.
4.2 Val av koppartråd
Den valda tråden kommer direkt att påverka det elektriska motståndet, strömförande förmågan, lindningens storlek och isoleringens kvalitet.
För luftkärnlindningen är den vanligaste tråden emaljerad koppartråd. Den tunna isoleringen gör att man kan linda många varv på ett litet utrymme.
Trådens diameter bör väljas enligt:
Aktuella krav
Resistansbegränsningar
Tillgängligt lindningsutrymme
Nödvändigt antal varv
Termisk miljö
"Robusthet"
Den tunna tråden innebär hög resistans och låg strömförbrukning. Den tjocka tråden gör det omöjligt att få den erforderliga geometrin.
4.3 Förberedelse av lindningsdorn
Spolens innerdiameter definieras av dornen eller lindningsformen.
Måttnoggrannheten och kvaliteten på dornens yta är mycket viktiga under lindningsprocessen av luftkärnspolen. Tråden bör avlägsnas från dornen utan att skada isoleringen och deformation av spolen.
Materialet för dornen beror på tillverkningsmetoden. De dornar som används av tillverkarna kan vara tillverkade av metall, teknisk plast eller specialverktygsmaterial.
Vanligtvis används specialverktyg vid tillverkning i hög volym för att uppnå dimensionell noggrannhet och effektivitet.
4.4 Definiera lindningsparametrar
De parametrar som krävs bör programmeras in i lindningsmaskinen före tillverkning.
Parametrarna inkluderar:
RPM
Antal pass
Spända ledningar
Resehastighet
Tonhöjd
Start- och slutpunkter
Rotationsriktning
Kabellängd
Den särskilt viktiga parametern är trådspänningen, som bör kontrolleras. För hög trådspänning kommer att sträcka ut tråden och skada isoleringen. Otillräcklig spänning kommer att göra att varven blir lösa eller oregelbundna.
Därför är spänningskontrollsystemet nyckelfaktorn för luftkärnans spollindning.
4.5 Luftkärnspollindning
Efter förberedelse av utrustningen lindas tråden runt dornen enligt det angivna lindningsmönstret.
Följande lindningstekniker kan användas av tillverkarna för att linda spolarna:
Stäng lindning
Progressiv lindning
Distribuerad lindning
Enkelskiktslindning
Flerskiktslindningar
För tillämpningar där dimensionsnoggrannhet och förutsägbara högfrekvensegenskaper är viktiga är enskiktslindningen att föredra.
Lindningsmaskinen ska bibehålla konstant hastighet och trådspänning under lindningen av luftkärnspolen. Operatörerna eller det automatiska inspektionssystemet ska kontrollera spolen för korsade varv, avstånd, överlappande tråd eller skadad isolering.
4.6 Montering av spole
När det erforderliga antalet varv är gjort bör lindningen fixeras för att bibehålla spolens form.
Tillverkarna använder följande metoder beroende på applikation:
Limmad
Termisk bearbetning
Självbindande glasyr
Mekaniska fästelement 8.1. Introduktion
Skyddande lager
Denna monteringsmetod bör inte påverka spolens elektriska egenskaper eller driftstemperatur negativt.
4.7 Skapande och avslutande av leads
Början och sluttrådarna bör bearbetas enligt kundens krav.
Följande är exempel på avslutningsmetoder:
Exponerade trådändar
Tennade ledningar
Lödda terminaler
Krympterminaler
PCB-monteringsterminaler
Ledningarna bör kontrolleras, eftersom felaktig konfiguration av ledningarna orsakar monteringsproblem.
4.8 Inspektion och provning av färdig spole
Luftkärnans spollindning är processen för kvalitetskontroll av spolen.
Följande är de typiska testerna:
Induktanstest: Verifierar att spolen ligger inom sina elektriska värden.
DC-resistanstest: Verifierar resistansen från fel kabelstorlek, dåliga anslutningar eller lindningsfel.
Visuell inspektion: Verifierar lindningens konsistens, isoleringens skick, positioner och fysiska dimensioner hos ledningarna.
Högfrekvenstest: Tillverkarna kan utföra test av Q-faktor, impedans, självresonansfrekvens och andra egenskaper för RF-tillämpningar.
Måttinspektion: Verifierar diameter, längd, stigning och position för terminalerna på spolen.
Kapitel 5: Experttips för att förbättra spänningskontrollen för luftkärnans lindningstråd
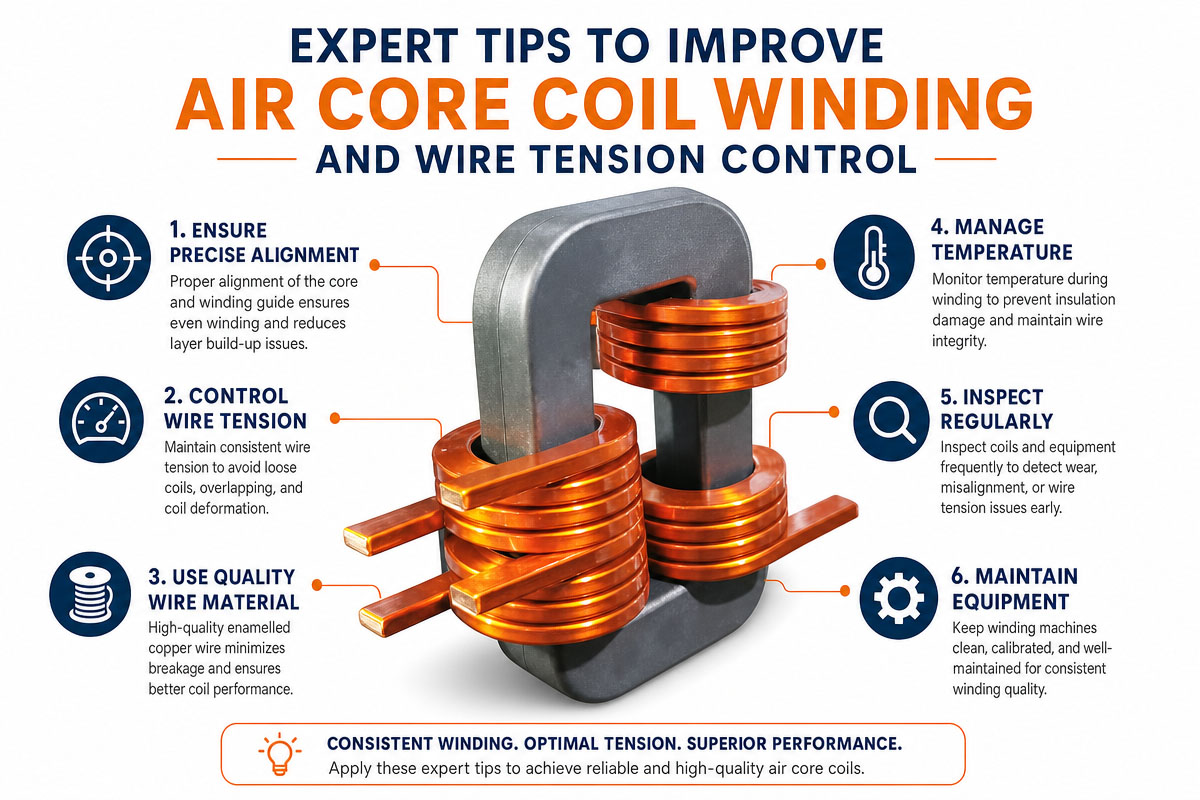
Den viktiga parametern för luftkärnans spollindning är den konstanta trådspänningen. Det automatiska spänningskontrollsystemet hjälper till att minimera variationer och deformation mellan spolar.
Spårning av svängräkning exakt
Varvräkningen bör styras automatiskt när det är möjligt. Fel i varvräkningen kan resultera i att den färdiga spolens induktans ligger utanför toleransgränsen.
Optimering av lindningshöjd
Spolens elektriska egenskaper beror på varvens stigning. Tät lindning gör det möjligt att få små dimensioner på spolen, medan lindning med mellanrum minskar parasitisk kapacitans och förbättrar högfrekventa egenskaper.
Använda precisionsverktygen
De exakta dornarna och lindningsverktygen förbättrar spolarnas dimensionella enhetlighet. De specialiserade verktygen förbättrar kvaliteten och effektiviteten hos de specialanpassade industriella spolarna.
Övervakning av trådisolering
Denna skada på emaljen kan leda till kortslutningar mellan varven eller problem med tillförlitligheten. Därför krävs släta trådstyrningar och verktyg med lämpligt kontakttryck.
Kapitel 6: Vanliga problem med luftkärnlindning av spolar
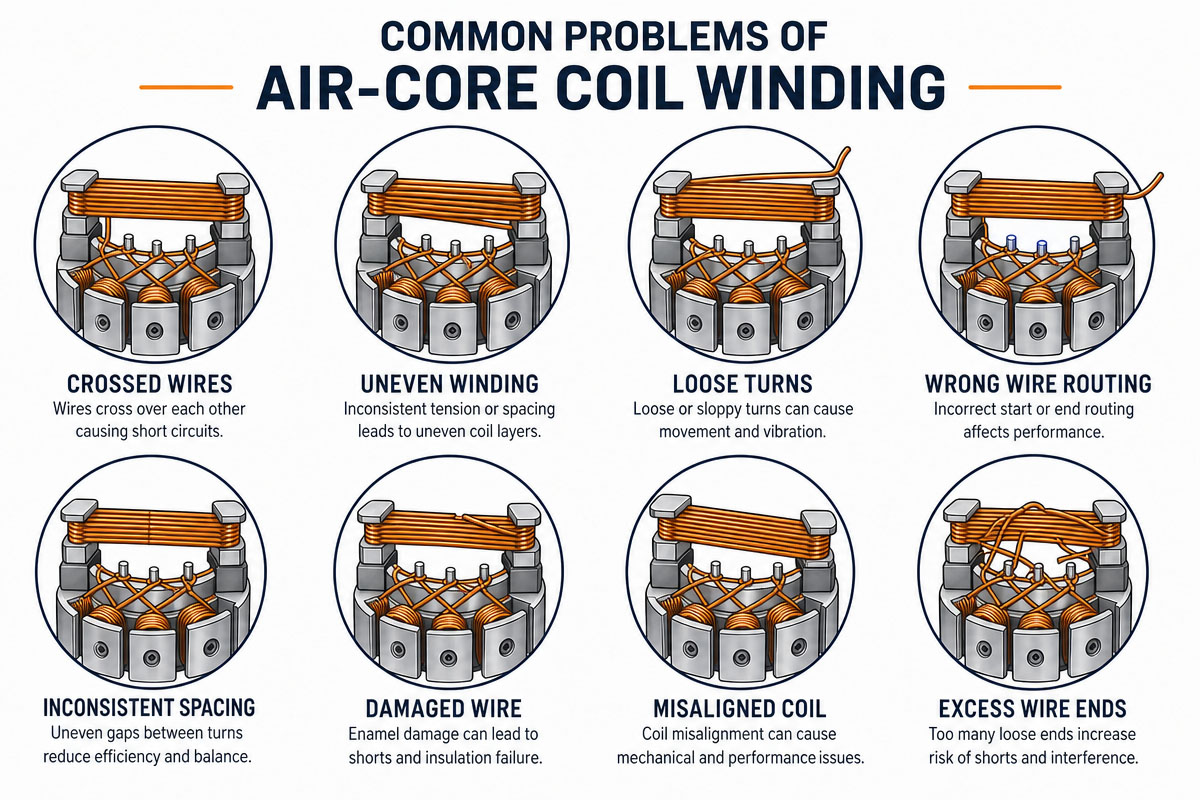
Vänds Inegal
Den ojämna lindningen kan orsakas av instabil trådspänning, felaktiga stigningsinställningar eller fel maskinkalibrering.
Lösning: Kontrollera spänningssystemet, traversinställningarna och lindningsprogrammet.
Dålig induktans
Fel varvtal, spoldimensioner, lindningsavstånd eller fel position på tråden orsakar variationer i induktansen.
Lösning: Verifiera alla lindningsparametrar. Kontrollera spolens dimensioner efter lindning.
Trasig trådisolering
Överdriven spänning, vassa verktygskanter och ovarsam hantering av tråden kan skada isoleringen.
Lösning: Minimera den mekaniska belastningen. Kontrollera trådbanan och lindningsverktygen.
unraveling
Lösa varv orsakar förändringar i spolens geometri och inkonsekvens i de elektriska egenskaperna.
Lösning: Öka lindningsspänningen. Dra inte åt lindningsspänningen för hårt.
Blyproblem
Felaktig ledningslängd eller -position gör automatiserad montering omöjlig.
Lösning: Lägg till ledningsdimensioner och anslutningskrav på den ursprungliga lindningsritningen.
Kapitel 7. Tillämpningar av luftkärnspolar
Den högkvalitativa luftkärnlindningen har ett stort antal industriella tillämpningar.
RF och trådlös kommunikation
RF-filter, matchningsnätverk, oscillatorer och antenner använder luftkärnsinduktorer.
Sensorer
Spolarna används för att känna av förändringar i den elektromagnetiska miljön. De används i många sensorer.
Fordonselektronik
De anpassade spolarna kan integreras i elektroniska styrsystem, kommunikationsmoduler och sensorer.
Biomedicinsk elektronik
Den speciella elektroniska utrustningen, som kräver stabila elektriska egenskaper, använder precisionsspolar.
Kraftelektronik: Luftkärnspolar är mycket effektiva i vissa högfrekventa kraftapplikationer för att undvika begränsningarna hos magnetiska kärnor.
Kapitel 8: Hur man väljer Tillverkare av luftkärnspole
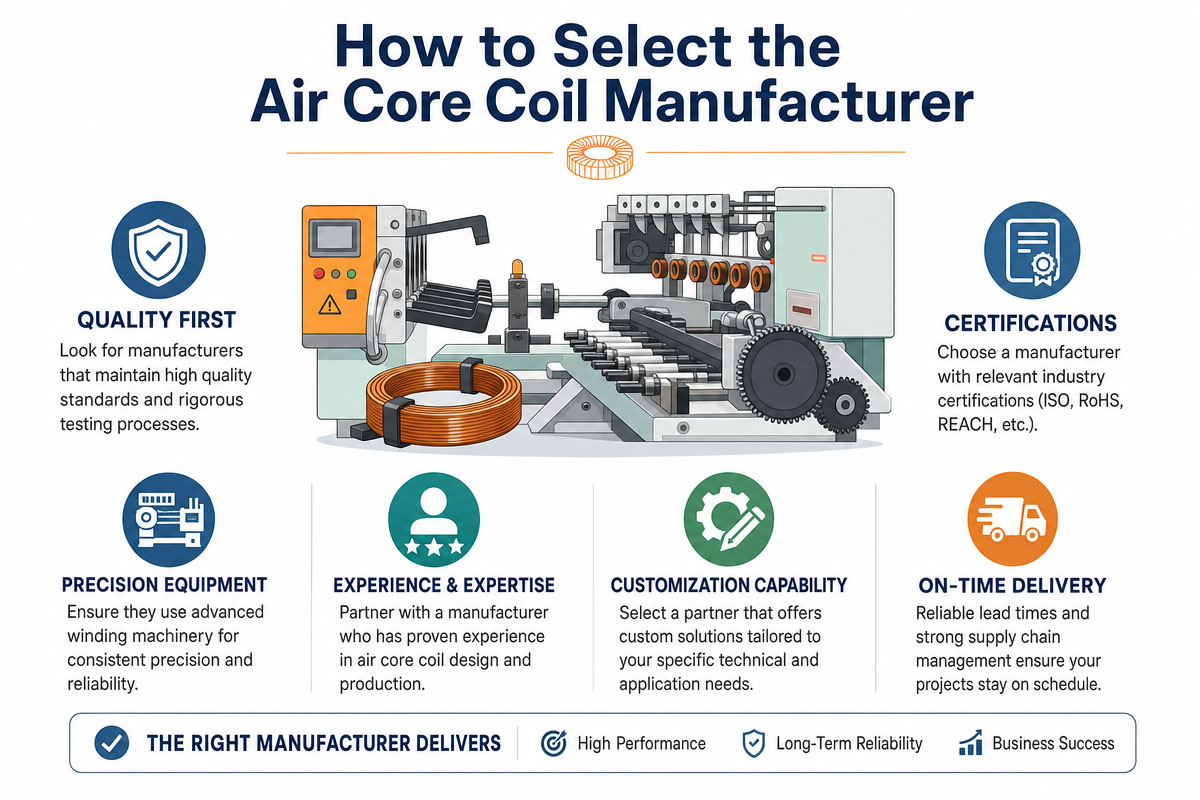
När du köper specialbyggda spolar, var inte uppmärksam på priset per enhet.
Be tillverkaren att förse dig med följande information:
Trådstorlekskapacitet
Lindningsdiameterområde
Noggrannhet i turräkning
Spänningskontrollkapacitet
Induktanstolerans
Högfrekvenstest
- Kontroll av dimensioner
Prototypkapacitet
Produktionskapacitet
Kvalitetskontrollförfaranden
Tillverkaren med utrustning för lindning av luftkärnspolar, precisionsverktyg, testutrustning och processkontroll kan tillhandahålla högkvalitativa produkter för krävande applikationer.
Kapitel 9: Vanliga frågor om luftkärnlindning
9.1 Vad är luftkärnspollindning
Luftkärnlindningen är lindningen av den isolerade ledande tråden i spolen utan magnetisk kärna. Den producerar spolen. När ström appliceras på denna spole skapas ett elektromagnetiskt fält.
9.2 Vilken tråd används för lindning av luftkärnspolar?
Den vanligaste tråden är emaljerad koppartråd, på grund av dess höga ledningsförmåga, flexibilitet och kompakta isolering. Tråddiametern beror på ström, resistans och dimensionskrav.
9.3 Effekten av varvtal på luftkärnans spole?
"Ju högre varv, desto högre induktans generellt. Men induktansen hos den sista spolen beror på många parametrar, såsom diameter, längd, avstånd och lindningens geometri."
9.4 Varför är trådens spänning viktig?
För att säkerställa jämna varv och bibehålla samma spoldimensioner hålls tråden under konstant spänning. Om spänningen är för hög kommer den att skada eller sträcka tråden. Om spänningen är för låg kommer lindningen att vara lös och ojämn.
9.5 Är luftkärnspolarna specialanpassade?
Ja. Tillverkaren kan anpassa tråddiameter, varv, spolstorlek, lindningsstigning, ledningskonfiguration, isolering och elektriska egenskaper efter applikationskrav.
9.6 Hur testar man en luftkärnspole?
Vanliga test är induktans, likströmsresistans, dimensioner, visuell inspektion, isolationsintegritet och högfrekventa egenskaper, såsom Q-faktor och självresonansfrekvens.
9.7 Vilka industrier använder luftkärnspolar?
Luftkärnspolarna används i RF-kommunikation, antenner, sensorer, fordonselektronik, medicinsk elektronik, industriella kontroller och andra högfrekventa kretsar.
9.8 Vad orsakar förändringen av induktans i luftkärnans spole?
De vanligaste orsakerna är inkonsekvent varvtal, variationer i tråddiameter, fel lindningsstigning, dimensionsvariationer, instabil spänning och förändringar i spolens geometri.
9.9 Lindning av luftkärnspolar – automatisk eller manuell lindning?
Manuell lindning kan användas för prototypframställning. Den automatiserade lindningen ger bättre konsekvens, noggrannhet i varvräkning, spänningskontroll och dimensionell konsekvens i tillverkningen.
9.10 Vilken information behöver jag ange för att tillverka en specialanpassad luftkärnspole?
Induktans behövs
Tolerans
Arbetsfrekvens
Aktuella
Tråddiameter (om känd)
Varvtal (om känt)
Spolens mått
Lindningshöjd
Leads-konfiguration
Arbetstemperatur
Årlig kvantitet. Tekniska ritningar eller prover kan också vara användbara.
Kapitel 10: Slutsats
Luftkärnans spollindning är en kombination av elektrisk design och exakt mekanisk tillverkning. Varvantalet är bara en av parametrarna. Många andra beror på den färdiga spolens prestanda. Slutresultatet beror på parametrar som trådval, lindningsspänning, stigning, spolgeometri, isolering, avslutning och testning etc.
Den kontrollerade lindningsprocessen krävs för prototyper och industriell produktion för att få stabil induktans, tillförlitliga mekaniska dimensioner och elektriska egenskaper.
Den sofistikerade testningen, den noggranna lindningsutrustningen, den kontrollerade trådspänningen och de designade verktygen gör det möjligt för tillverkarna att producera luftkärnspolar för högpresterande RF-, sensor-, fordons-, kommunikations- och elektronikapplikationer.


