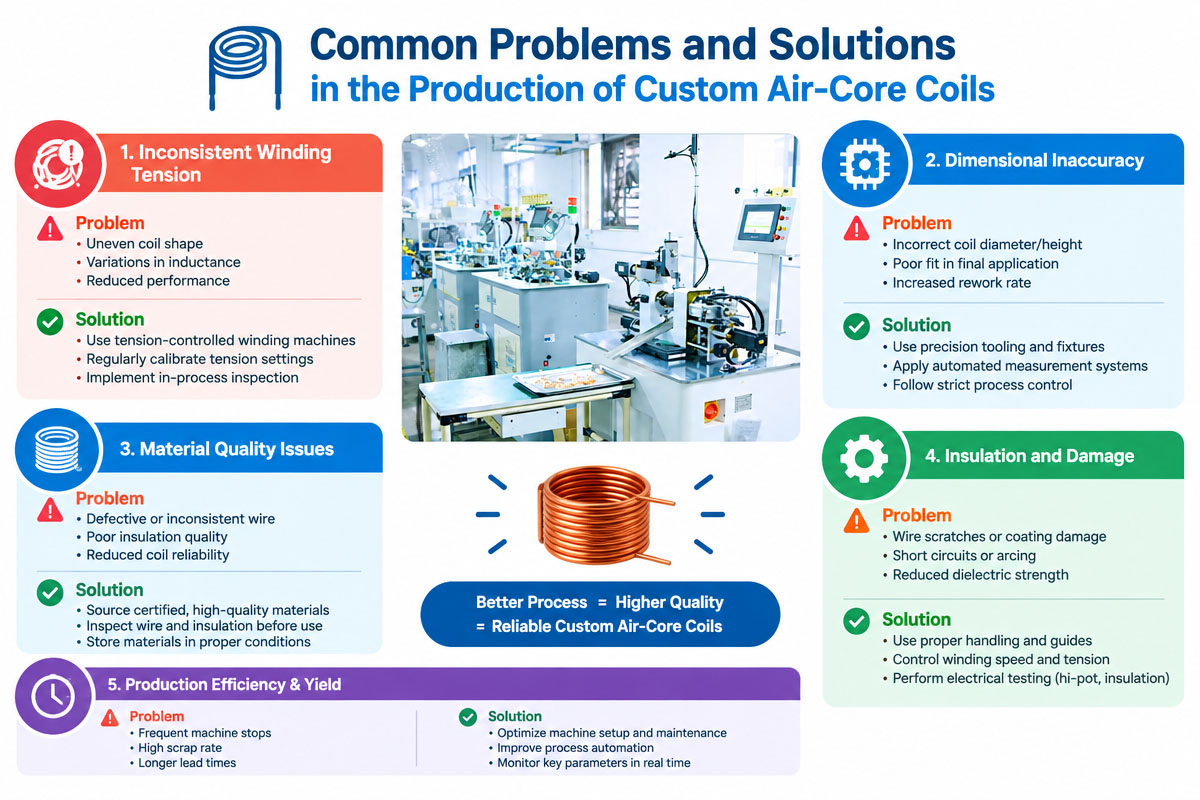
Introduktion: Felsökning vid tillverkning av Anpassade luftkärnspolar
Induktansstabilitet, kärnförluster, prestanda vid höga frekvenser och anpassade dimensioner är bland de vanligaste tillämpningarna för anpassade luftkärnspolar. Till skillnad från spollindningar som har en magnetisk kärna, beror prestandan hos anpassade luftkärnspolar huvudsakligen på lindningens geometri, ledarens egenskaper, antalet varv och varvavståndet.
De specialanpassade luftkärnspolarna ser enkla ut att producera; det kan dock vara svårt att tillverka sådana produkter med repeterbara resultat. Variationerna i tråddiameter, lindningsspänning, spolens dimensioner, avstånd och varvterminering påverkar produktens induktans, resistans och mekaniska stabilitet.
Det rekommenderas att beakta svårigheterna vid tillverkning av specialanpassade luftkärnspolar vid inköp, definition av specifikationer, granskning av prover och förberedelser för produktion.
I den här artikeln tar vi upp de vanligaste problemen relaterade till produktion av specialanpassade luftkärnspolar, deras orsaker, lösningar och de saker som köpare bör diskutera med spolleverantören innan de beställer.
1. Spolstorlekar som är olika
Dimensionell konsistens är en av de viktigaste aspekterna vid produktion av specialanpassade luftkärnspolar. Parametrar som innerdiameter, ytterdiameter, längd, höjd, stigning och ledningsplacering påverkar spolens förmåga att monteras i slutmonteringen.
Ett av de vanligaste problemen är att en specialbyggd luftkärnspole kan öka eller minska sina dimensioner eller deformeras efter att den tagits bort från lindningsverktyget. Denna situation är särskilt vanlig när det gäller fjäderliknande tråd och spolar med stor diameter.
Dimensionsavvikelser i specialanpassade luftkärnspolar kan bero på ojämn lindningsspänning, inkonsekvens i verktygen, trådåterfjädring, felaktig maskininstallation och hantering efter lindning.
Svar:
Dimensionsavvikelserna kan minskas genom precisionslindningsdorn, kontrollerade lindningsparametrar, stabila fixturer och en korrekt formningsprocess.
Produktionsteamet bör definiera toleransgränserna före massproduktion. Köpare bör ange den nominella diametern och definiera intervallet för acceptabla dimensioner.
För projekt med stora volymer kan automatiserad lindningsutrustning och lämpliga verktyg bidra till att minimera skillnader mellan produktionspartier.
2. Förändring i induktans
Induktans är ofta en av de viktigaste elektriska parametrarna för specialbyggda luftkärnspolar. Induktansen beror dock på ett antal fysiska faktorer, såsom
Antal rundor
Spolens diameter
Spolens längd
Avstånd mellan varv
Tråd diameter
Helixgeometri
Även små dimensionsförändringar kan orsaka induktansförändringar.
Om spolen sträcks under hantering kan varven bli längre bort. Därmed förändras lindningsgeometrin och påverkar spolens induktans.
Svar
Det första man bör göra är att definiera de realistiska induktanskraven och toleranserna.
Tillverkaren bör kontrollera lindningsgeometrin och verifiera spolens elektriska prestanda med hjälp av kalibrerad induktansmätutrustning. Induktansavläsningarna kan variera under olika testförhållanden, och vid behov bör prover testas med den frekvens som kunden begär.
Köpare bör inte bara specificera målinduktansen utan även toleransen för krävande projekt.
3. Anpassade luftkärnspolar Oregelbunden lindningshöjd
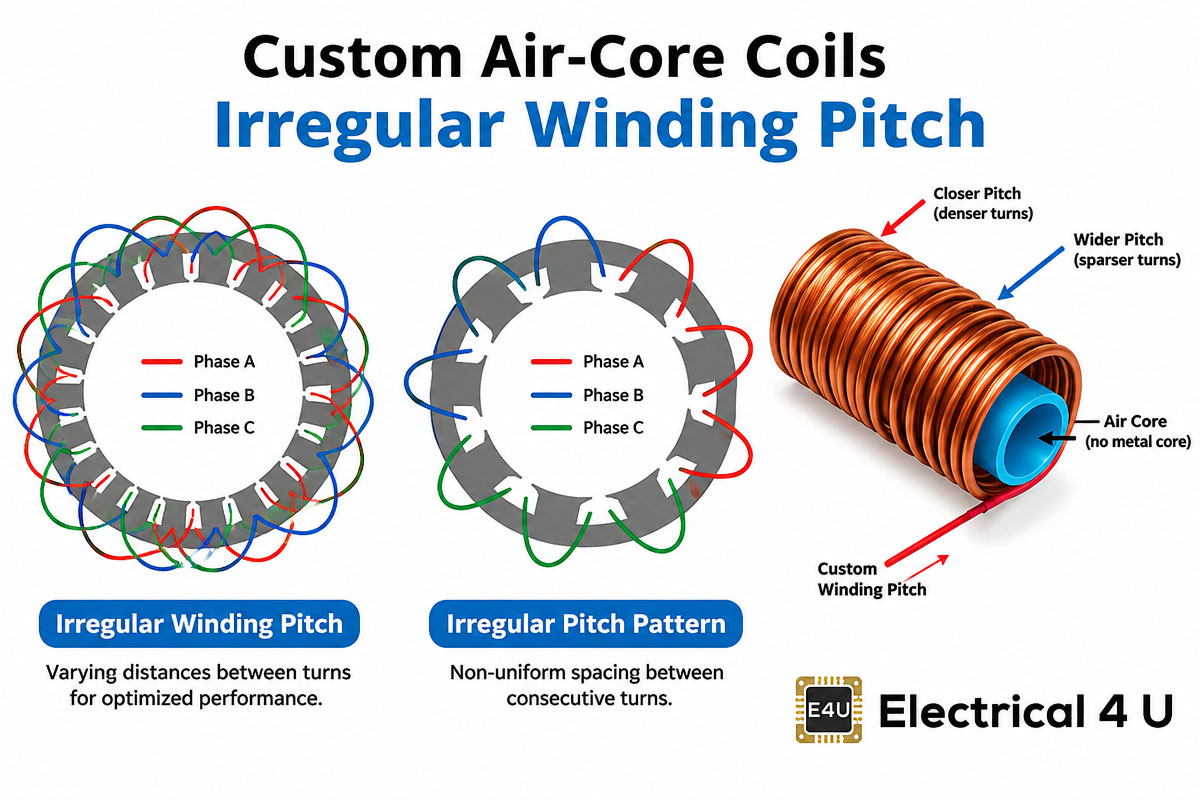
Specialanpassade luftkärnspolar kan ha antingen tätt packade eller definierade avstånd mellan intilliggande varv. Det kan vara ganska svårt att bibehålla samma stigning i hela spolen, särskilt när det gäller fin tråd, en ovanlig form och ett stort antal varv.
Ojämn stigning kan orsaka elektriska och mekaniska problem. Det kan påverka hela spolens längd, induktansen, de parasitära egenskaperna och produktens visuella utseende.
Svar:
Datorstyrda lindningsmaskiner kan minimera skillnaderna i luftkärnspolens stigning genom trådmatning och dornrotationskontroll.
Verktygen är också viktiga. Styrmekanismen bör vara korrekt utformad och tillåta att ledaren positioneras korrekt under lindningsprocessen.
Om stigningen är kritisk bör leverantören och köparen komma överens om stigningsmätning och tolerans. Mikroskop eller optiska system kan användas för att mäta spolar med särskilt små dimensioner.
4. Skador på kabelisolering
Många spolar är gjorda av isolerade ledare, såsom emaljerad koppartråd. Isoleringsskiktet förhindrar oavsiktlig elektrisk kontakt mellan angränsande varv.
Under produktionen kan överdriven spänning, vassa verktygsytor, nötning, felaktiga trådstyrningar och felaktig hantering skada isoleringen.
Detta är ett allvarligt problem eftersom den skadade isoleringen orsakar en kortslutning mellan varven. Även om spolen ser acceptabel ut från utsidan, fallerar den elektriskt under drift.
Tillverkning av specialanpassade luftkärnspolar bör ta hänsyn till isoleringsskyddet.
Svar
Lösning
Tillverkarna bör använda släta trådstyrningar och korrekt underhållen lindningsutrustning. Lindningsspänningen bör ligga inom det erforderliga intervallet beroende på vilken ledare som används.
Verktygsytor som är i kontakt med tråden bör kontrolleras för grader, vassa kanter eller kraftigt slitage.
I vissa fall kan elektriska tester också göras för att verifiera spolen för kortslutningar, isoleringsproblem eller onormalt motstånd innan produkterna lämnar fabriken.
5. Felaktigt antal varv
Luftkärnans spolens prestanda är direkt relaterad till antalet varv. I vissa spolkonstruktioner kan ett saknat varv påverka prestandan avsevärt.
Felaktigt antal varv kan orsakas av maskinprogrammeringsfel, trådglidning, feljustering, operatörsmisstag eller avbruten lindning.
Enbart visuell inspektion kanske inte räcker när det gäller precisionsanpassade luftkärnspolar.
Svar
Varvräkningen bör vara korrekt på automatiserade lindningsmaskiner. Maskinprogram och parametrar bör kontrolleras innan produktionen påbörjas.
Den första styckeinspektionen är oerhört hjälpsam. De första färdiga produkterna kan inspekteras med avseende på dimensioner, varv, induktans, resistans och visuellt utseende innan hela satsen produceras.
Efter att provet har godkänts enligt specifikationen kan produktionen börja med validerade maskinparametrar.
6. Anpassad luftkärnspole Hantering och deformation
I vissa fall kan en luftkärnspole vara mekaniskt flexibel på grund av avsaknaden av den solida magnetiska kärnan.
Tunna trådspolar, spolar med stor diameter och spolar med stora varv och avstånd är särskilt känsliga för deformation.
Så en korrekt producerad spole kan deformeras under borttagning från dornen, under vidare bearbetning, förpackning, transport eller slutmontering.
Det är en kritisk aspekt för köpare av specialanpassade luftkärnspolar eftersom produktens elektriska parametrar kan ändras på grund av mekanisk deformation.
Svar
Överdriven hantering i produktionsprocessen bör minimeras. Fixturer kan användas vid formning, inspektion, lödning och andra sekundära operationer.
Beroende på design och tillämpning kan bindningsmaterial, beläggningar, lim eller andra metoder för stabilisering av spolens geometri användas.
Förpackningen bör också utformas med hänsyn till produktens mekaniska egenskaper. Enskilda brickor, fack eller speciella skyddande förpackningar kan förhindra att spolarna komprimeras och trasslar sig under transporten.
7. Problem med ledningslängd och ledningsposition
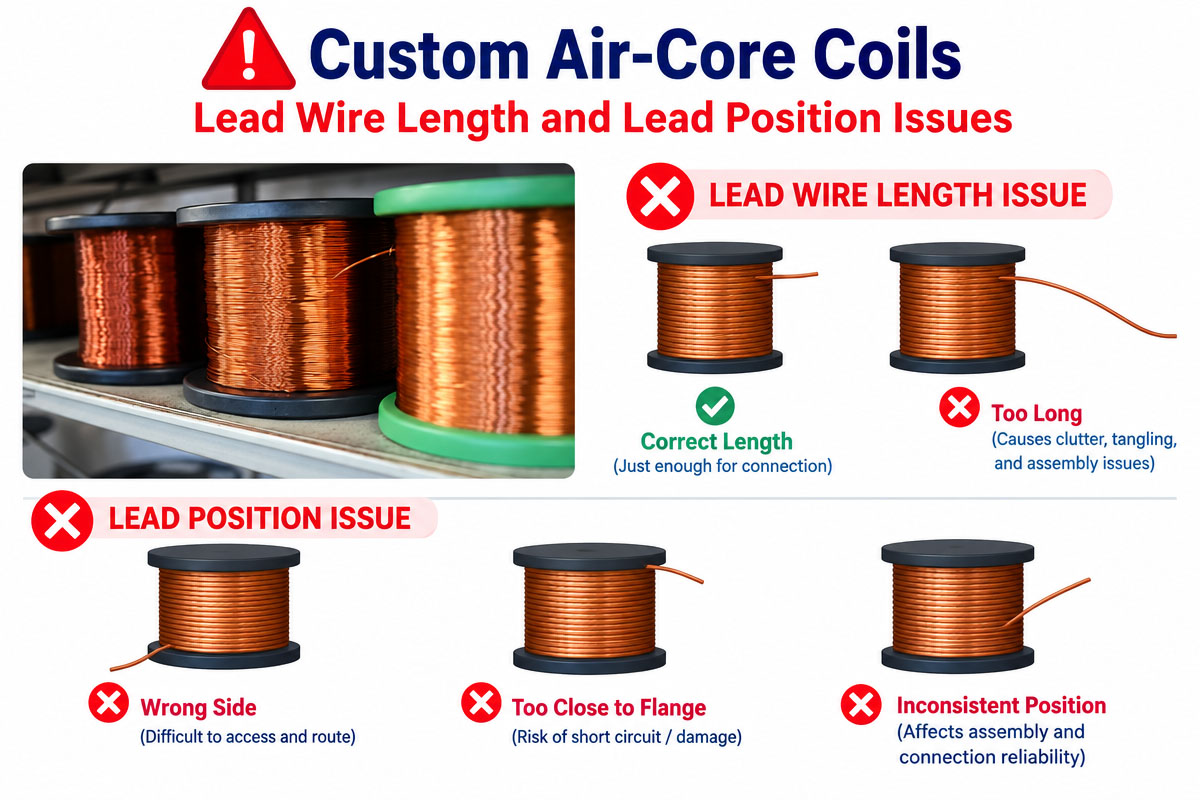
Spolkablar anses ofta vara en eftertanke i de tidiga skedena av designen; de påverkar dock monteringens effektivitet avsevärt.
Spolen kanske inte är korrekt placerad i kretskortet, höljet, kontakten eller andra enheter på grund av felaktig ledningslängd, orientering, avisoleringslängd eller terminalposition.
Dessa problem är särskilt viktiga vid automatisering av installationen av specialanpassade luftkärnspolar.
Lösning
Ritningar som visar följande parametrar bör tillhandahållas av köpare:
Längd och tolerans för ledningar
Träna tränaren.
Krav för avisolering
Specifikationer för tenning
Terminalstorlek
Böjningsvinklar, om tillämpligt
Referensprover eller 3D-information om montering kan också hjälpa tillverkaren att förstå hur spolen kommer att monteras.
Ju bättre gränssnittskraven är specificerade, desto mindre risk för problem vid slutmonteringen.
8. Motstånd inte inom acceptabelt intervall
DC-resistansen (ofta kallad DCR) är en av de viktigaste parametrarna vid konstruktionen av specialanpassade luftkärnspolar.
Resistansen beror på ledardiameter, trådlängd, materialegenskaper, antal varv, temperatur och termineringskvalitet.
Om resistansen är för hög kan spolen värmas upp och avge för mycket effekt.
Således är designen av anpassade luftkärnspolar ofta en kompromiss mellan induktans, fysiska dimensioner, antal varv och ledardiameter.
Svar
Tillverkaren bör välja ledaren baserat på kundens elektriska och dimensionella krav.
Om toleranserna är strikta bör resistansen mätas under definierade testförhållanden. Under offert- och konstruktionsfasen bör beställarna specificera maximal DCR och tillåten driftsström.
Detta kommer att hjälpa leverantören att utvärdera genomförbarheten av den erforderliga kombinationen av dimensioner och elektrisk prestanda.
9. Dålig lödbarhet eller termineringskvalitet
Korrekt avslutning av spolen är avgörande för dess integration i produkten.
Potentiella problem är olämplig lödtemperatur, ojämn förtenning, kontaminering av ledarytan och borttagning av emalj.
Dålig avslutning resulterar i antingen högre kontaktmotstånd eller en opålitlig elektrisk anslutning.
Därför ska avslutningskvaliteten beaktas inom kvalitetskontrollprocessen för specialanpassade luftkärnspolar med förtennade eller preparerade ledare.
Lösning
Beroende på typ av trådisolering och ledarstorlek kan avisoleringsprocessen väljas och implementeras. Den kan vara mekanisk, termisk, kemisk eller annan.
Efter att ledningen har avmantlats bör den inspekteras för att säkerställa att tillräckligt med isolering har tagits bort utan att ledaren skadas.
Om blyet är förtennat bör parametrar som avskalad längd och förtennad längd definieras i ritningen.
10. Skillnaden mellan provproduktion och massproduktion
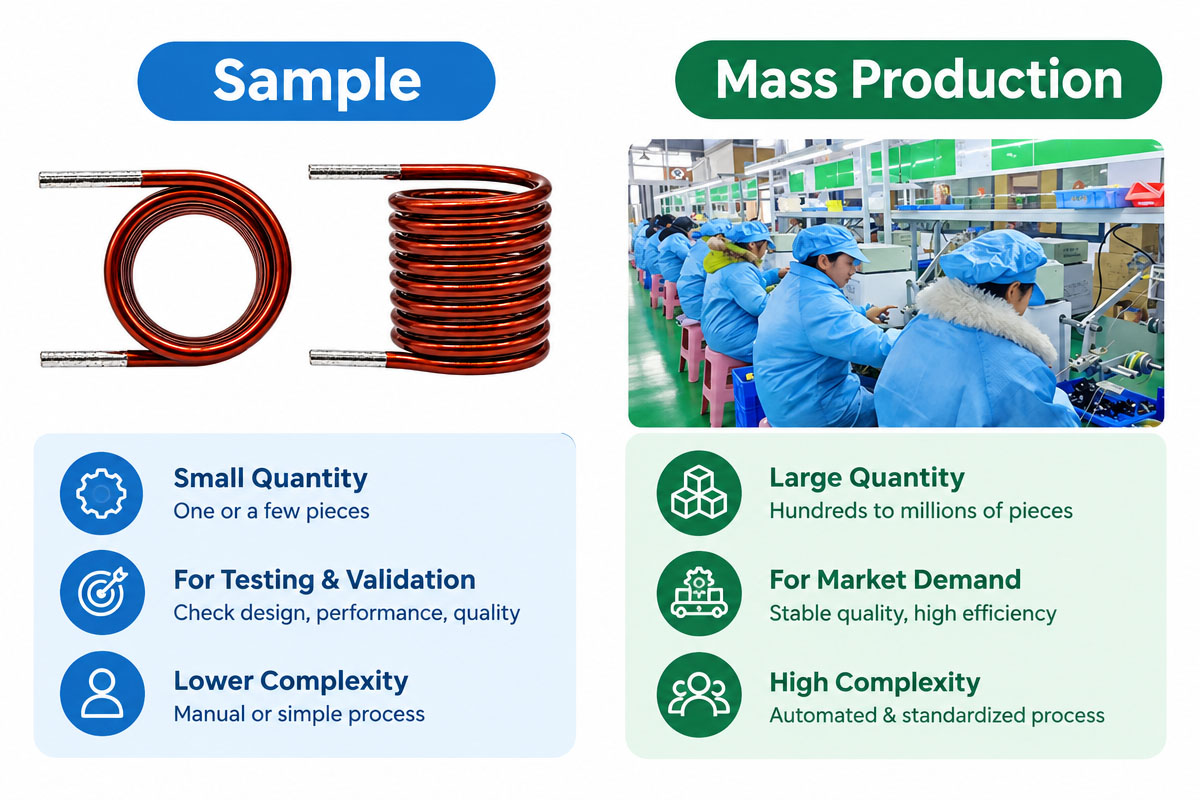
Prototypen kan fungera korrekt, men problem kan uppstå i produktionen på hundratals eller tusentals enheter.
Denna situation kan uppstå om prototyper tillverkas manuellt och massproduktionsspolar tillverkas med olika maskiner, verktyg, lindningshastigheter eller operatörer.
Materialsubstitution kan medföra oväntade variationer mellan provtagning och massproduktionsprocessen.
Svar
Köparen bör fråga om processen för provtillverkning återspeglar processen för massproduktion.
Efter att specialanpassade luftkärnspolar har godkänts bör kritiska material, verktyg, dimensioner och processparametrar kontrolleras.
Gyllene prover eller godkända referensprover kan fungera som referenspunkt vad gäller utseende och mekanisk konfiguration.
För massproduktion kan tillverkaren utföra första artikelinspektion i enlighet med kraven.
11. Frågor relaterade till materialval
Inte alla ledare är lämpliga för alla typer av tillämpningar.
Materialvalet kan påverkas av många parametrar, såsom ledardiameter, isoleringsklass, temperaturkrav, lödbarhet, frekvens, mekaniska egenskaper och miljö.
Genom att välja material baserat på pris riskerar köparen att få problem i produktion eller drift.
Svar:
Köparen bör tillhandahålla så mycket applikationsinformation som möjligt före tillverkning.
De viktigaste parametrarna är driftsström, frekvens, temperaturområde, förväntad miljö, installationsmetod, dimensionsbegränsningar och efterlevnadskrav.
Om den föreslagna ledaren och isoleringssystemet är lämpliga för projektet, kommer en leverantör med erfarenhet av tillverkning av anpassade luftkärnspolar att avgöra detta.
12. Brist på kvalitetskontroll
Även en tillförlitlig lindningsprocess kräver tillräcklig inspektion.
Utan etablerade kvalitetsstandarder kan defekta spolar sättas in i produktion oupptäckta. Problem som felaktiga dimensioner, skadad isolering, deformation, felaktig ledningsberedning eller felaktig resistans eller induktans utanför toleransen kan uppstå.
Lösning
”Kvalitetskontroll bör baseras på de egenskaper som är relevanta för den slutliga applikationen, inte utseende.”
Inspektionsplanen för specialanpassade luftkärnspolar kan inkludera dimensionsmätning, induktanstestning, resistansmätning, visuell inspektion, verifiering av varvtal, ledningsinspektion och funktionstestning, beroende på projektet.
Om projektet innefattar kritiska elektriska eller mekaniska toleranser bör köparen diskutera inspektionsstandarder i offertfasen.
13. Hur man minskar produktionsproblem innan man gör en beställning
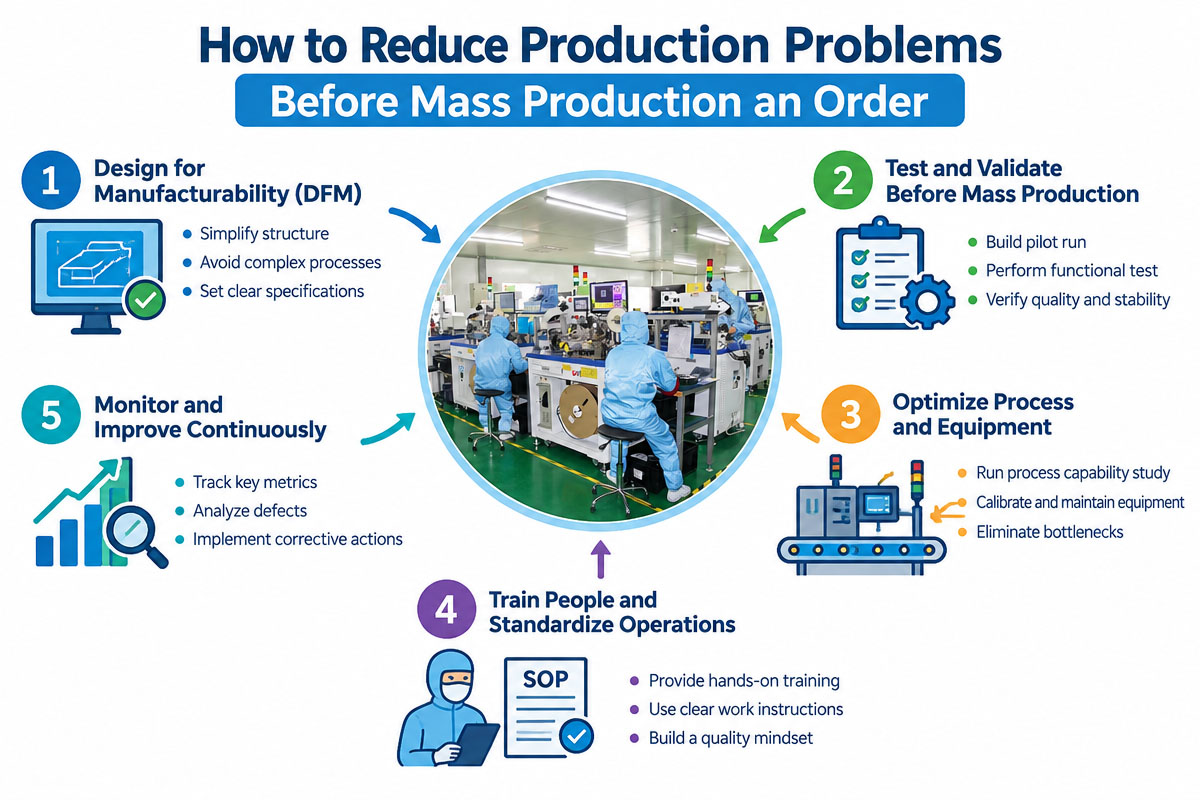
Många tillverkningsproblem kan förebyggas innan den första spolen lindas.
En av de bästa tillgångarna en köpare kan ge dig är en bra teknisk ritning. Den bör ange dimensioner, toleranser, trådspecifikationer, lindningsriktning om sådan finns, ledningskonfiguration och elektriska krav.
Vid beställning av specialanpassade luftkärnspolar ska följande information lämnas till leverantören:
- Målinduktans och tolerans
- Testfrekvens
- Maximal DCR
- Driftström
- Trådmaterial och diameter, om angivet
- Krav på inner- och ytterdiameter
- Spolens längd eller höjd 13.
- Antal varv eller stigning som krävs
- Längd och orientering av ledningen
Miljö- eller temperaturspecifikationer
10. Beräknad orderstorlek
11. Särskilda förpacknings- eller inspektionskrav
12. Om parametrar ännu inte är definierade bör tillämpningskrav tillhandahållas så att tillverkaren kan föreslå möjliga alternativ.
14. Prototypframställningens betydelse
Tillverkning av prototyper gör det möjligt för köparen och tillverkaren att identifiera potentiella problem innan spolarna tillverkas i massproduktion.
Prototypen visar att spolen passar i enheten, att induktansen och resistansen är korrekta och att ledningskonfigurationen är acceptabel för tillverkningsprocessen.
Köpare bör inte utvärdera en enda parameter hos de nya specialbyggda luftkärnspolarna. Även om en spoles induktans är korrekt, kanske den inte är lämplig för tillämpningen på grund av dess dimensioner, resistans, mekaniska hållfasthet eller termineringskonfiguration.
Efter framgångsrik testning av prototypen kommer ett godkänt prov och en ritning att fungera som referens för vidare tillverkning.
15. Slutsatser
Tillverkningen av luftkärnspolar handlar inte bara om att linda tråden runt en dorn. Spolens geometri, trådegenskaper, lindningsspänning, verktyg, avslutning, hantering, inspektion och förpackning bidrar till slutprodukten.
Typiska tillverkningsproblem är dimensionsvariationer, instabil induktans, inkonsekvent lindningsstigning, skador på isoleringen, felaktiga lindningsvarv, deformation, felaktiga ledningspositioner, hög resistans och ojämn avslutning.
De flesta av dessa problem kan lösas med tillräcklig specifikation, lämplig lindningsutrustning, kontrollerade verktyg, rätt material, prototypframställning och effektiv inspektion.
Processen för att framgångsrikt köpa in specialanpassade luftkärnspolar börjar med att köparen kommunicerar elektriska och mekaniska krav. En bra tillverkare kan läsa specifikationer, identifiera potentiella tillverkningsrisker, producera prover och etablera repetitiv kontroll i massproduktion.
När ritningar, toleranser, testmetoder, material och acceptansstandarder definieras före produktion blir det mycket enklare att uppnå jämn kvalitet och förhindra förseningar, omarbetning och onödiga kostnader.
16. Vanliga frågor om anpassade luftkärninduktorer
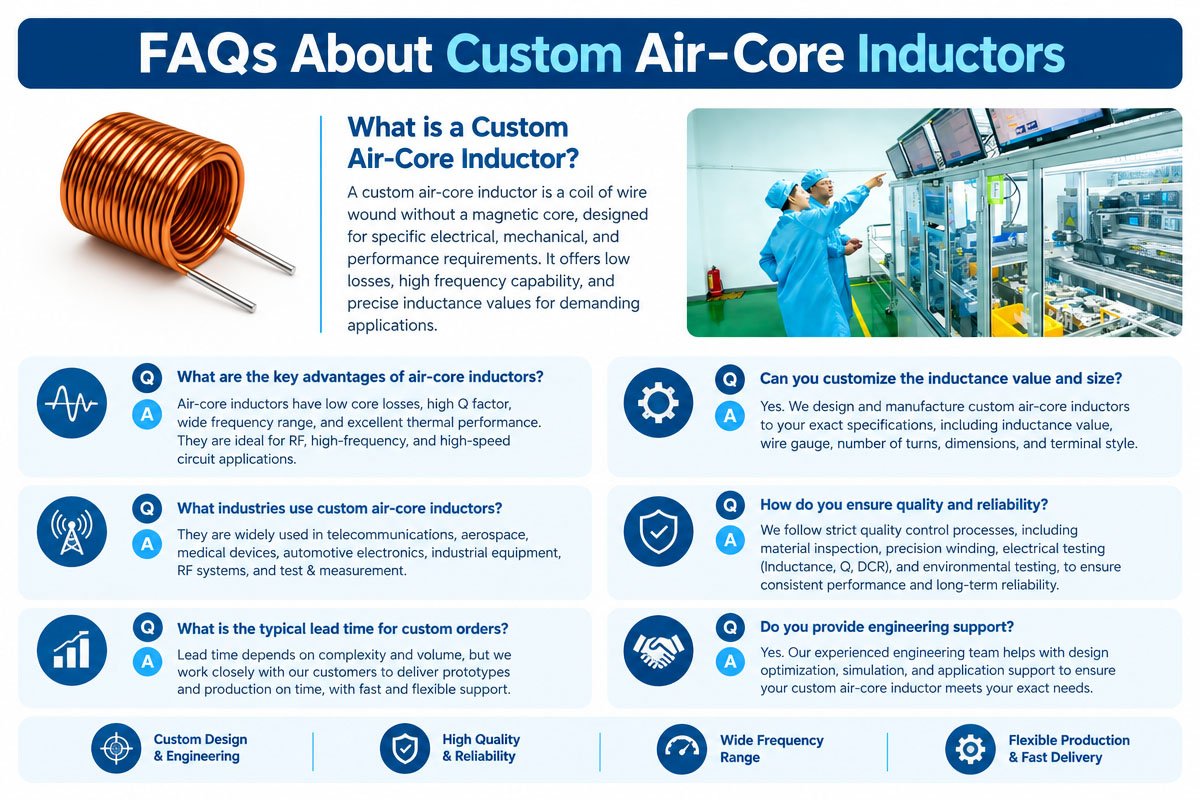
1. Vilken information ska jag ange när jag gör en offertförfrågan?
Ange målinduktans, induktanstolerans, testfrekvens, tråddiameter, spolens dimensioner, antal varv om känt, DCR-krav, driftström, ledningskonfiguration och uppskattad orderkvantitet. En teknisk ritning eller ett referensprov hjälper till att ge en mer exakt offert.
2. Kan ni utveckla en spole om jag bara tillhandahåller elektriska krav?
Ja, vanligtvis. Om du inte har en fullständig ritning, vänligen ange erforderlig induktans, tillgängligt installationsutrymme, driftsfrekvens, ström, resistansgräns och miljökrav. Tillverkaren kommer att bedöma möjliga lindningsstorlekar och val av ledarmaterial.
3. Varför varierar de uppmätta induktansvärdena mellan proverna?
Variationer kan orsakas av skillnader i spolstorlek, lindningsavstånd, ledaregenskaper, testfrekvens, mätutrustning och omgivningsförhållanden. En tydlig definition av tolerans och en gemensam testmetod hjälper till att undvika missförstånd mellan köpare och leverantör.
4. Bör jag beställa prototyper före massproduktion?
Ja, särskilt på nya konstruktioner. Prototypprover gör det möjligt att kontrollera elektrisk prestanda, fysisk passform, ledningskonfiguration, lödbarhet och monteringskompatibilitet innan tillverkning i större kvantiteter.
5. Vad kostar en specialbyggd luftkärnspole?
De viktigaste faktorerna som påverkar priserna är trådmaterial och diameter, spolstorlek, antal varv, tillverkningskomplexitet, dimensionstoleranser, elektriska toleranser, ytterligare operationer, testkrav, förpackning och orderkvantitet. Snäva toleranser innebär höga tillverknings- och inspektionskostnader.
6. Hur kan jag säkerställa enhetlighet mellan produktionsbatcher?
Använd en godkänd ritning med tydligt definierade toleranser och testförhållanden. Godkända prover kan behållas som referens. Fråga leverantören hur hen upprätthåller upprepade produktionskontroller av kritiska material, verktyg, maskinparametrar, inspektioner och tekniska ändringar.
7. Vilka kvalitetskontroller bör jag be min leverantör att utföra?
Inspektionsplanen beror på tillämpningen. Typiska tester är spoldimensioner, utseende, induktans, likströmsrelä (DCR), antal varv, ledardimensioner, lindningsstigning, isoleringsskick och termineringskvalitet. Ytterligare elektriska eller funktionella tester kan vara nödvändiga i vissa kritiska tillämpningar.
8. Hur väljer man de bästa leverantörerna för specialanpassade luftkärnspolar?
Titta inte bara på priset per enhet. Utvärdera tillverkarens tekniska support, lindningskapacitet, verktyg, mätutrustning, materialkontroll, prototypprocess, kvalitetssystem och förmåga att upprätthålla repeterbarhet i volymproduktion. En bra tillverkare kommer att erbjuda sig att granska dina specifikationer och belysa potentiella tillverkningsrisker före massproduktion.