Kapitel 1: Vad är en Metallstämpelmatris?
Metallstansform (även kallad stansverktyg, pressverktyg eller metallform) är en precisionstillverkningsutrustning som är monterad på en pressmaskin och ger kraft till plåten av metalliskt eller icke-metalliskt material för att skära, forma, böja, dra eller forma materialet.
Genom att använda materialdeformation eller -separation skapar stansverktyg högprecisionsdelar med jämn kvalitet och tillförlitlig noggrannhet.
Metallprägling är en av de snabbaste och mest ekonomiska tillverkningsteknikerna som vanligtvis används för:
bildelar
hemelektronik
hushållsapparater
kommunikationsutrustning
medicintekniska produkter
nya energienheter
industriell automationsutrustning
De viktigaste fördelarna med metallstämplingsdörr
✅ Hög dimensionell noggrannhet
✅ Konsekvent produktion
✅ Snabb volymproduktion
✅ Högt materialutbyte
✅ Ekonomiskt pris
✅ Kompatibel med automatiserad produktion
Kapitel 2: Styrkor och svagheter hos metallstämplingsformar
Fördelar med metallstämpelmatriser
2.1 Hög produktivitetsgrad
Hög produktivitet är en av de största fördelarna med att använda metallstansverktyg för tillverkningsändamål. När metallstansverktyget väl är installerat på pressmaskinen kommer det att arbeta i en snabb och jämn takt tack vare hög automatiseringsnivå.
2.2 God repetitivitet och konsekventa resultat
God repetition och konsekventa resultat är viktiga aspekter att beakta när du väljer metallprägling som tillverkningsteknik. Metallpräglingsmatriser säkerställer god konsistens i produktegenskaperna.
2.3 Låg produktionskostnad vid storskalig användning
Trots den höga initialkostnaden för att designa och tillverka en metallstansform kommer enhetspriset per artikel att sjunka när man arbetar med massproduktion.
2.4 Förmåga att producera komplexa former
Moderna metallstansverktyg erbjuder avancerade möjligheter att skapa sofistikerade geometrier, göra hål med hög noggrannhet, böja och prägla metaller etc. Precisionsverktyg och progressiva verktyg är särskilt användbara för att producera mycket precisa produkter.
2.5 Effektiv materialanvändning
Remsornas layout och formarnas design bidrar till optimal materialutnyttjande, vilket bidrar till att minska kostnaderna för anskaffning av nödvändiga råvaror.
2.6 Enkel automatisering
Eftersom metallstansverktyg möjliggör snabb produktion och kräver minimal manuell inblandning, kan de enkelt automatiseras genom installation av robotar för hantering av detaljer och matningssystem.
2.7 Olika material att bearbeta
Det finns en stor variation av material som kan användas vid metallstämpning, inklusive rostfritt stål, kolstål, aluminium, mässing, koppar och olika legeringsmaterial.
Svagheter hos metallstämplingsdörrar
2.8 Hög verktygskostnad
Att skapa en metallstans medför vissa kostnader på grund av behovet av att köpa utrustning för ändamålet och betala för professionella tjänster. Dessutom kan det visa sig vara ganska kostsamt att designa progressiva formar och sammansatta formar.
2.9 Höga kostnader relaterade till utvecklingstid
Utveckling av stansverktyg omfattar flera faser som design, tillverkning, montering och testning av metallstansverktyg. Därför bör mycket tid avsättas för utveckling av verktyg.
2.10 Brist på flexibilitet
När matrisen väl har utvecklats blir det svårt att modifiera produkternas geometri och andra egenskaper effektivt.
2.11 Höga underhållskostnader
Underhåll av metallstansverktyg är förknippat med slipning av verktyg och rengöring av dem från skräp, smörjning av metallytor, inspektion av uppriktningar etc. Underlåtenhet att utföra dessa åtgärder kan orsaka defekter som grader, avvikelser från standardtoleranser och till och med stansbrott.
2.12 Endast lämplig för produktion i stora volymer
Lågvolymproduktion kan inte rättfärdiga kostnaderna för design och tillverkning av stansverktyg eftersom de visar sig vara ekonomiskt orimliga.
2.13 Slitage och eventuella skador på formen
Slitage, krackelering och flisning representerar möjliga risker relaterade till kontinuerlig drift med metallstansverktyg, särskilt vid bearbetning av hårda material.
2.14 Behov av professionell expertis
Metallstansverktyg bör utformas av yrkesmän med tillräcklig erfarenhet av att designa verktyg med olika komplexitetsnivåer.
Kapitel 3: Säkerhetsåtgärder vid metallstansning
Metallprägling anses vara en högrisktillverkningsprocess. Strikt säkerhetshantering är avgörande.
Vanliga risker och förebyggande åtgärder
| Risktyp | Vanligt problem | Förebyggande metod |
| Främmande föremål inuti formen | Skiftnycklar, skruvar, verktyg kvar i formen | Inspektera och rengör före drift |
| Transport av dö | Osäker lyftning eller hantering | Använd gaffeltruckar/kranar korrekt och håll personalen på avstånd |
| Skada på föraren | Felaktig pressmanövrering | Installera säkerhetsskydd och nödstoppssystem |
| Risker för nya anställda | Oerfarna operatörer | Obligatorisk utbildning före maskindrift |
🚨 Säkerhet måste alltid prioriteras framför produktionsoutput.
God säkerhetsmedvetenhet minskar avsevärt olyckor, utrustningsskador och produktionsstopp.
Kapitel 4: Grundstruktur för en metallstansform

De flesta metallstämplingsformar består av fyra huvudsystem:
Formplattor
Infoga block
Standardkomponenter
Styrsystem
Övre formstruktur
| Plattnamn | Koda |
| Toppplatta | U1U |
| Övre distansblock | U2U |
| Övre matrissko | UPU |
| Övre stödplatta | UBU |
| Övre klämplatta | PHU |
| Stoppplatta | PPS |
| Avisoleringsplatta | PSU |
Nedre formstruktur
| Plattnamn | Koda |
| Nedre matrisplatta | DIA |
| Nedre stödplatta | LBD |
| Nedre matrissko | LPD |
| Nedre distansblock | B2D |
| Bottenplatta | B1D |
Vanliga komponenter i formen
Övre formkomponenter
stansar
Klämplattinsatser
Avstrykningsinsatser
Komponenter i nedre formen
Matrisinsatser
Skärande kanter
Standarddelar
Fjädrar
Styrstift
Styrbussningar
Sexkantsskruvar
Ställ in skruvar
Lyftstift
Höjddistanser
Icke-standardiserade delar
Interna stopp
Externa stopp
Tonhöjdsstopp
Begränsa inlägg
Kapitel 5: Numreringssystem för metallstansningsmatriser
Numreringssystem för metallstansar är utformade för att namnge, klassificera och kontrollera stansar vid tillverkning, underhåll och lagring. Sådan numrering bidrar till att öka effektiviteten i tillverkningsprocessen.
Numreringen av stansformen innehåller vanligtvis data om följande:
Produkt kategori
Die typ
Tillverkningsår
Stationsnummer
Kundkod
Revisionsnummer
Exempel:
90-KNMF0125RAH
Förklaring:
R betyder en överföringsmatris
S betyder en progressiv tärning
F0125 kan beteckna produktionsåret eller projektnumret
Bokstäver i slutet kan stå för revisionsnumret
Att använda ett numreringssystem är avgörande för att identifiera verktygsdata, minimera felhantering och upprätthålla underhåll.
Stora produktionsanläggningar använder numreringssystem för stansverktyg tillsammans med streckkodsteknik, ERP-programvara och andra digitaliserade system.
Kapitel 6: Vanliga stansmaterial och deras egenskaper
Materialval påverkar direkt:
Produktkvalité
Formbarhet
Dö livet
Produktionsstabilitet
Tillverkningskostnad
Vanlig materialjämförelse
| Material | Fördelar | Nackdelar | Typiska användningsområden |
| SPCC kallvalsat stål | Slät yta, god formbarhet, låg kostnad | Dålig korrosionsbeständighet | Fästen, höljen, apparatdelar |
| SECC-galvaniserat stål | Utmärkt rostbeständighet | Lätt att repa | Elskåp, datorlådor |
| Rostfritt stål (SUS) | Hög hållfasthet och korrosionsbeständighet | Högt slitage på formen | Medicintekniska produkter, bildelar |
| Aluminium | Lätt och korrosionsbeständig | Låg hårdhet | Kylflänsar, elbilskomponenter |
| Kopparlegeringar | Utmärkt konduktivitet | Hög materialkostnad | Kontakter och elektriska kontakter |
Kapitel 7 : Val av material för metallstämpling
Valet av matrismaterial avgör slitstyrka, seghet, stabilitet och underhållsfrekvens.
| Materialet | Egenskaper | Typiska användningsområden |
| Cr12Mov | Bra slitstyrka och ekonomisk kostnad | Allmänna skärformar |
| SKD11 | Utmärkt slitstyrka och stabil värmebehandling | Precisions progressiva matriser |
| DC53 | Hög seghet och lång livslängd | Stämpling i rostfritt stål |
| Tungstenkarbid | Ultrahög hårdhet och slitstyrka | Ultraprecisionsstämpling med hög hastighet |
Rekommenderade Applikationer
SKD11 → Precisionsbehandling och formning
DC53 → Höghastighetsstansning av rostfritt stål
Volframkarbid → Produktionsformar med ultralång livslängd
Kapitel 8: Metallstansverktyg – Viktiga designöverväganden
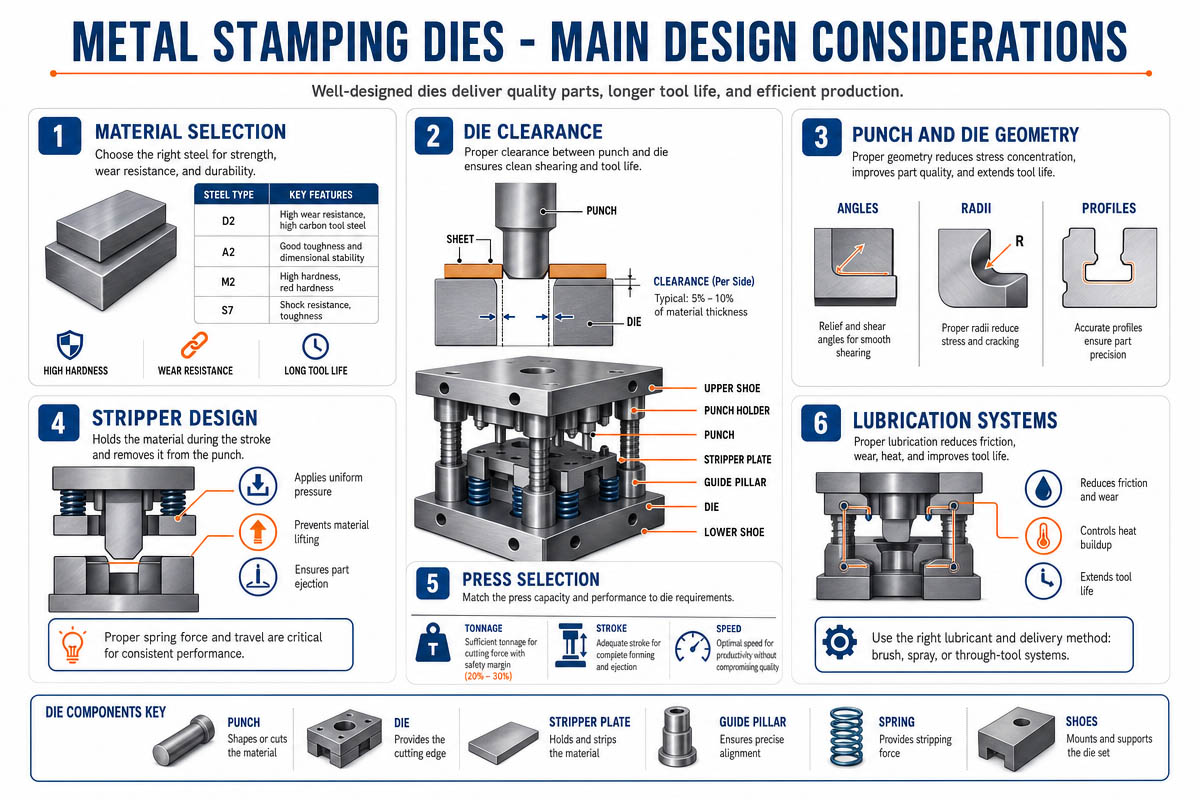
8.1 Bättre formdesign leder till:
Konsekventa produkter
Längre liv dör
Effektivare produktion
Ökad utrustnings tillförlitlighet
1️⃣ Lämplig avstånd mellan formarna
Klareringsresultatens skick
För hårt strängt hål, sprickbildning i matrisen, kraftigt slitage
För löst Ökade grader, dåliga eggförhållanden
Rekommenderat snittutrymme
Det rekommenderade avståndet bör vara ungefär:
Clearance=(5%∼10%)×tClearance=(5\%\sim10\%)\times tClearance=(5%∼10%)×t
Där t avser materialtjocklek.
8.2 Nästlingsdesign
Bra kapsling maximerar materialanvändningen samtidigt som det minskar avfall.
Faktorer som påverkar häckning inkluderar:
Foderstabilitet
Materialflöde
Avstånd mellan stationer
Styrkebalans
8.3 Stansremsdesign
Dålig rändning kommer att resultera i:
Materialets fastklistring
Repor på produkten
Slag som dras ut
Skador att dö
Olika remsmetoder som används
Fjäderremsa
Kvävgasfjäderremsa
Polyuretanremsa
8.4 Guidenoggrannhet
Otillräcklig noggrannhet i styrningen leder till:
Feljustering av stansar
Sprickor i skärkanter
Dimensionsavvikelser i produkter
För höghastighetsmatriser bör bra styrningar ha:
Perfekt koncentricitet
Både övre och nedre plattorna är parallella
En stabil struktur
8.5 Utkastningsdesign för skrot
Skrotstopp är ett vanligt förekommande problem i stämplingsprocessen.
Möjliga lösningar:
Skrotavlastningsvinklar
Utjämning av utloppskanalen
Luftblåssystem
Skrothållningsmekanismer
8.6 Formstyrka
Stora dör
Kapitel 9 :Vanliga problem och lösningar med metallstämplingsverktyg
Vid metallstämpning kan vissa problem uppstå. Dessa kan påverka produktkvaliteten, produktionsprocessen och formarnas livslängd negativt. Därför är det bra för tillverkare att förstå de vanligaste typerna av fel och metoder för att förebygga dem.
9.1. Extra grader
Dessa grader beror vanligtvis på slöa skäreggar eller felaktigt spelrum. Lösningen inkluderar slipning av eggar, justering av spelrummet mellan stansarna och utbyte av defekta stansar.
9.2. Stansbrott
Detta fenomen uppstår på grund av excentrisk belastning, dålig styrning, långa stansar och användning av hårda material. Förbättrad styrprecision, användning av material med högre hårdhet som DC53-stål och kortare stansar kan bidra till att förhindra att stansen går sönder.
9.3. Deldeformation
Sådana defekter uppstår vid obalanserad kraft under utmatning av delar och brist på lämpligt hålltryck. Rekommenderade åtgärder är att lägga till hållanordningar, förbättra stationer för delformning och reglera utmatningskraften.
9.4. Gallring
Aluminium och rostfritt stål är mer benägna att fastna. För att lösa problemet kan du polera och applicera DLC- eller TiCN-beläggningar på formarnas ytor och förbättra smörjprocessen.
9.5. Skrotstockning
Dåligt utformade skrotutloppskanaler kan orsaka skrotstockning vilket leder till skador och driftstopp. Användning av avlastningsvinkel, luftblåssystem och ökade dimensioner på skrotutlopp bidrar till att lösa problemet.
9.6. Instabil dimension
Detta problem uppstår på grund av slitage på formar, rörelser i styrstiften och variationer i materialtjockleken. För att undvika detta krävs regelbundet underhåll av formar och noggrann kalibrering.
9.7. Sprickor som uppstår under ritningen
Detta problem kan lösas genom optimering av radien under ritningen och tillägg av nya ritningssteg.
9.8. Hoppning av skrapor
Vakuumeffekten och den låga vikten gör att delarna hoppar. För att eliminera problemet bör du installera skrothållare och luftblåsanordningar.
Kapitel 10: Typer av metallstansverktyg
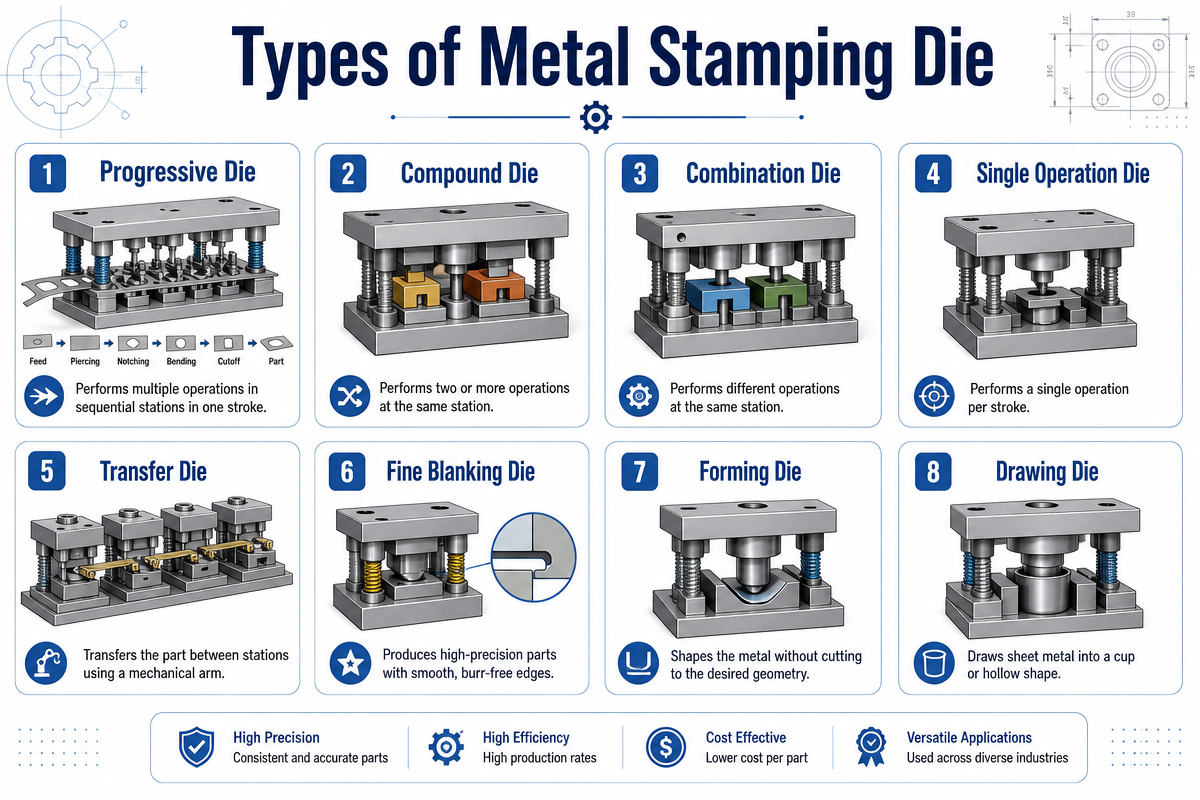
Metallstansverktyg kategoriseras baserat på deras struktur, tillverkningsprocess och användning. Olika verktyg har olika kapacitet för att hantera olika typer av produkter med olika tillverkningskrav. Valet av rätt metallstansverktyg kan avsevärt förbättra effektiviteten, kvaliteten och hanteringen av tillverkningskostnader.
10.1 Transferdies (enstationsdies)
Transfermatriserna utför operationer individuellt vid varje station; arbetsstycken flyttas manuellt eller automatiskt från en station till nästa under tillverkningen.
Fördelar
Förenklad design
Enkelt underhåll och modifieringar
Användbar för tillverkning av större delar
Nackdelar
Minskad effektivitet
Ökade arbetskostnader
Mindre konsistens än progressiva matriser
Användningen av överföringsmatriser inkluderar bildelar, stora fästdelar och andra tunga delar.
10.2 Sammansatta matriser
Denna typ av matris utför mer än en process i en enda pressoperation, som håltagning och stansning.
Fördelar
Förbättrad dimensionell noggrannhet
Ökad konsistens
Snabbare än ett-stegs dör
Nackdelar
Ökad komplexitet i designen
Ökade tillverknings- och underhållskostnader
Det har använts i stor utsträckning vid tillverkning av precisionselektroniska delar, brickor och andra tunna metaller.
10.3 Progressiva matriser
Det är en utbredd användning av stansverktyg i moderna industriella tillverkningsprocesser, där spolar matas automatiskt mellan stationer som utför olika processer.
Fördelar
Mycket hög produktivitet
Kraftigt förbättrade automatiserade processer
Hög jämnhet i produktkvalitet
Minskar arbetskostnaden
Nackdelar
Dyra tillverkningsverktyg
Ökad komplexitet
Användningen av progressiva matriser kan inkludera kontakter, terminaler, apparatdelar och precisionsmetalldelar.
Olika typer av metallstansverktyg erbjuder tydliga fördelar beroende på deras avsedda tillämpning.
Kapitel 12: Varför metallstansverktyg behöver underhållas
Metallstansverktyg är precisionsinstrument för höghastighetstillverkningsprocesser. Även om de används i kontinuerliga processer kan verktyg utsättas för hårda belastningar, vibrationer, värme, friktion och stötar.
Om inga lämpliga åtgärder vidtas kan även högkvalitativa formar börja drabbas av slitage och skador.
Underhåll av metallstansverktyg bör utföras regelbundet för att säkerställa optimal produktkvalitet, öka verktygens livslängd, minimera driftstopp och förbättra tillverkningsprocesser i allmänhet.
För de som tillverkar bildelar, elektroniska apparater, hushållsapparater, medicinska produkter och industriartiklar spelar underhåll av metallstansverktyg en avgörande roll för att uppnå effektiv och ekonomiskt hållbar produktion.
12.1. Öka formens livslängd
Att förlänga livslängden på formar är en av de främsta fördelarna med underhåll av metallstansningsfordon.
Under arbetsprocessen uppstår följande problem:
Slitage av stansar
Avslöjning av skäreggar
Brist på exakta styrmekanismer
Nedbrytning av fjädrar
Dessa negativa effekter blir tydligare utan snabb inspektion och vård.
Effektivt underhåll bidrar till att:
✅ Undvik överdrivet slitage
✅ Eliminera stansningspauser
✅ Förhindra flisning
✅ Upprätthåll exakta snitt
✅ Förlänger livslängden på matriser
Med korrekt underhåll håller en progressiv tärning längre än sin motsvarighet med försummad skötsel, med flera miljoner träffar.
12.2. Säkerställ hög produktkvalitet
Produktkvaliteten beror direkt på matriserna.
Att försumma matriser kan leda till:
För hög borrhöjd
Dålig dimensionell noggrannhet
Repor på ytor
Deformation av delar
Sprickor på grund av formning
Med underhåll säkerställer matriser:
✅ Jämn frigång
✅ Vassa skärkanter
✅ Noggrann vägledning
✅ Tillförlitlig formning
Följande kvalitetsförbättringar kan uppnås:
✅ Förbättrad precision
✅ Slät yta
✅ Låg felfrekvens
✅ Konstant produktkvalitet i batcher
För precisionsteknik, såsom elektronik och fordonstillverkning, är konstant noggrannhet avgörande.
12.3. Minimera driftstopp i produktionslinjen
Underlåtenhet att använda en matris leder till avstängningar och maskinstopp.
Orsaker till oväntat stopp i matrisen inkluderar:
Stansbrott
Skrotstockning
Brott på styrstiftet
Lossning av fästelement
Förlust av fjäderns elasticitet
Akut underhåll kräver extra tid och pengar.
Proaktiv inspektion av metallstansverktyg hjälper till att förhindra eventuella funktionsfel.
Fördelar med underhåll inkluderar:
✅ Minskat maskinstopp
✅ Minimerade reparationskostnader
✅ Snabbare återställning
✅ Ökad maskinproduktivitet
Även korta perioder av maskinstillestånd i storskalig produktion kan orsaka förluster för en tillverkare.
12.4. Minska tillverkningskostnaderna
Även om de enbart fokuserar på produktionshastighet, misslyckas många tillverkare med att se potentiella kostnadsbesparande möjligheter inom underhåll.
Dåligt underhåll leder till:
✅ För hög kassationsgrad
✅ Frekvent byte av delar
✅ Arbetskraftskostnader
✅ Kassering av delar
✅ Maskinhaveri
Regelbundet underhåll gör att du kan spara på driftskostnaderna på lång sikt.
12.5. Öka säkerheten i arbetsprocesser
Metallstämpning innebär att arbeta med kraftfulla krafter som kan resultera i farliga situationer.
Risker med att använda defekta formar inkluderar:
Utkastning av brytande slag
Överbelastning som leder till en fastkörningsprocess
Lossning av delar av en matris
Oväntade sprickor
Med snabba inspektioner kan du undvika skador orsakade av dessa defekter.
Underhåll för säkerhets skull innebär:
✅ Kontroll av fästelementens åtdragning
✅ Inspektionsguider
✅ Övervakning av fjädrarnas utmattning
✅ Säkerställer korrekt uppriktning
✅ Avlägsna skrot från matriser
✅ Säkert matrissystem garanterar säkerhet för både människor och maskiner.
12.6. Säkerställ stabil prestanda vid hög hastighet
Moderna progressiva matriser utför stansning med otroligt höga hastigheter.
För att säkerställa optimal höghastighetsstämpling bör det finnas:
Noggrann inriktning
Exakt utfodring
Smidig avskalning
Tillförlitlig borttagning av skrot
Alla tecken på slitage påverkar processeffektiviteten negativt.
Underhåll av matriser hjälper till att:
✅ Öka noggrannheten vid utfodring
✅ Underlättar avskalning
✅ Eliminera vibrationer
✅ Håll en jämn hastighet
Underhåll säkerställer oavbruten och felfri drift av en produktionslinje.
Kapitel 13: Framtida utvecklingstrender för metallstansformar
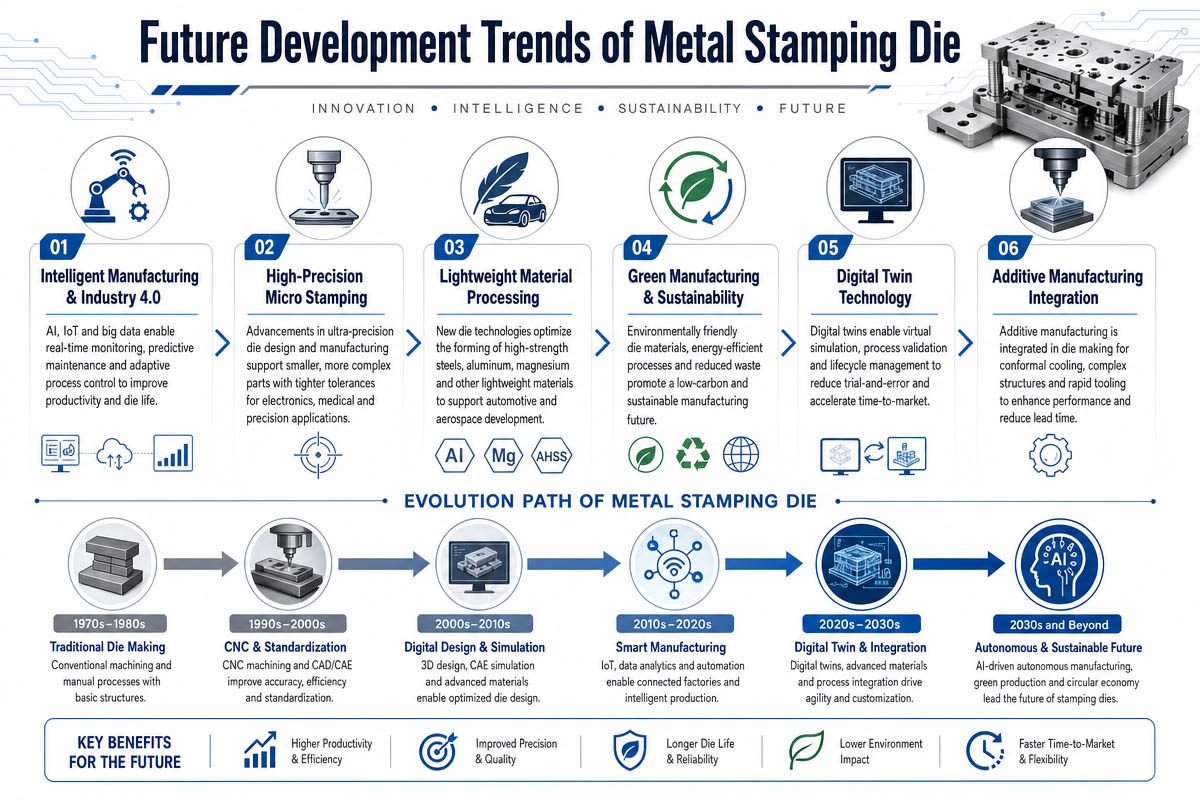
I den nuvarande eran av teknisk utveckling kommer framtida metallstansverktyg att påverkas avsevärt av nya automationstekniker, artificiell intelligens, högprecisionstillverkning och hållbara produktionsprocesser. Moderna industrier som elfordon, konsumentelektronik, medicinsk utrustning och industriell automation har ökat kraven på produktionshastighet och precision.
Moderna stansverktyg förväntas integrera sakernas internet-teknik och smarta produktionsprocesser. Smarta stansverktyg är inbyggda med sensorer och annan avancerad teknik som övervakar temperatur, vibrationer och produktionsprestandaparametrar. På så sätt möjliggör smart produktion effektiv förutsägelse och förebyggande av maskinhaverier och stilleståndsperioder.
Användningen av helautomatiserade produktionslinjer kommer att bli alltmer populär. Höghastighets progressiva formar blir vanligare på grund av krav på högre effektivitet och lägre arbetskraftskostnader. Som ett resultat installerar tillverkare robotar för materialmatning och inspektion, och servopressar för förbättrad effektivitet och produktion med låg vibration.
Moderna stansformar och deras ytor har också utvecklats för att motstå förhållandena i stansningsprocesser. Moderna stansformar tillverkas av material som DC53, pulvermetallurgiskt stål och volframkarbid, vilket ger hög slitstyrka. Dessutom har ytbeläggningar som DLC, TiCN och AlCrN minskat friktion och gallring vid stansning av rostfritt stål och aluminium.
Miljöskydd och energibesparande åtgärder kommer att prioriteras i framtiden. Gröna tillverkningsmetoder kommer att innefatta energieffektiv stansningsutrustning, optimerad materialanvändning och återvinningsbara produktionssystem.
Simuleringsprogram kan också hjälpa till att designa nya formar och verktyg för att spara utvecklingskostnader och förkorta tillverkningstiderna.
Sammantaget kommer framtida metallstansverktyg att vara mer intelligenta, helautomatiska, energibesparande och exakta.
Kapitel 1 3: Slutsats
Metallstansverktyg kombinerar:
Precisionsteknik
Materialvetenskap
Värmebehandlingsteknik
Mekanisk design
Automatiserad tillverkning
För att förbättra stämplingseffektiviteten och produktkvaliteten bör tillverkare:
✅ Välj lämpliga formmaterial
✅ Optimera formdesignen
✅ Utför regelbundet underhåll
✅ Stärk säkerhetshanteringen i produktionen
En djup förståelse för metallstansverktyg, verktygsstrukturer, material och felsökningsmetoder hjälper tillverkare att förbättra konkurrenskraften, minska kostnaderna och uppnå stabil högvolymsproduktion.
Gör varje stansverktyg starkare, säkrare och effektivare.
Kapitel 14: Vanliga frågor (FAQ)
FAQ 1: Hur länge håller en metallstans?
Dödens liv beror på:
Material Typ
Produktionshastighet
Underhållskvalitet
Matrismaterial
Högkvalitativa DC53- eller hårdmetallmatriser kan klara miljontals slag med korrekt underhåll.
FAQ 2: Vad är skillnaden mellan progressiva formar och transferformar?
| Artikel | Progressiv Die | Överföringsdörr |
| Produktionshastighet | Mycket högt | Moderate |
| Automation | Helt automatiserad | Halvautomatisk |
| bäst för | Små precisionsdelar | Stora komplexa delar |
FAQ 3: Hur väljer jag rätt avstånd mellan matriserna?
Rekommenderat utrymme per sida:
SPCC: 5–8 % av tjockleken
Rostfritt stål: 8–12 %
Aluminium: 4–6 %
Höghållfast stål: 10–15 %
FAQ 4: Varför uppstår gallring vid pressning av rostfritt stål?
Huvudsakliga orsaker:
Hög friktion
Dålig smörjning
Grova ytor
Lösningar:
DLC/TiCN-beläggningar
Bättre smörjning
Polerade ytor
FAQ 5: Hur ofta bör stansverktyg underhållas?
Rekommenderat underhållsschema:
| Frekvens | Underhållsuppgift |
| Varje skift | Rengör och inspektera |
| Varje vecka | Smörj styrsystem |
| En gång i månaden | Mät kritiska dimensioner |
| Varje 100 000 slag | Omslipa skärkanter |
FAQ 6: Vilket är det bästa stansmaterialet för stansning av rostfritt stål?
Rekommenderade alternativ:
| Material | Bästa applikationen |
| DC53 | Höghastighetsstansning av rostfritt stål |
| SKD11 | Allmän precisionsstämpling |
| Tungstenkarbid | Ultrahögvolymproduktion |
FAQ 7: Hur kan grader minskas vid metallstämpning?
Bästa metoder:
Optimera markfrigången
Slipa stansarna regelbundet
Förbättra formjusteringen
Använd precisionsskär
Lägg till rakstationer vid behov
FAQ 8: Vad är skillnaden mellan SPCC och varmvalsat stål?
| Fast egendom | SPCC kallvalsad | Varmvalsat stål |
| Ytfinish | Smooth | Grov |
| Precision | Hög | Sänk |
| Formbarhet | Utmärkt | Moderate |
| Tillämpningar | Precisionsstämpling | Strukturella delar |
Tumregel:
Använd SPCC för precisions- och utseendedelar och använd varmvalsat stål för strukturella tillämpningar.