

Kapitel 1. Vad är rostfritt stål Cnc bearbetning?
CNC-bearbetning av rostfritt stål betraktas som en subtraktiv tillverkningsprocess där datorstyrda maskiner används för bearbetning av rostfritt stål.
Först designar en ingenjör en digital 3D-modell. Därefter används CAM-programvara för att konvertera designen till maskinläsbar kod. Skärverktygen flyttas sedan av datorn med en noggrannhet på mikrometer. Instruktionerna som ges till maskinerna är också digitala, så upprepade operationer utförs automatiskt och variationen som ses vid bearbetning elimineras.
Kapitel 2. Tre huvudsakliga CNC-bearbetningsprocesser för rostfritt stål
CNC Fräsning
Roterande skärare används i denna process. Komplexa former, spår och hål skapas i arbetsstycket. Bearbetning av icke-cylindriska delar görs med denna metod.
CNC Turning
Arbetsstycket roteras och skärverktyget hålls stilla. Skärverktyget roteras sedan mot arbetsstycket och den önskade formen skapas. Bearbetningen som utförs med denna metod är endast för cylindriska delar.
CNC-borrning
Hål borras i arbetsstycket. Denna metod kombineras ofta med fräsning eller svarvning.
Kapitel 3. Rostfria stålsorter för CNC-bearbetning
Valet av sort anses vara den viktigaste aspekten i alla bearbetningsprocesser, särskilt i rostfritt stål.
Fem typer av rostfritt stål finns tillgängliga, och varje kvalitet har sin egen bearbetbarhet.
3.1 austenitiskt rostfritt stål
Familjen av austenitiskt rostfritt stål kännetecknas av sina icke-magnetiska egenskaper, hög formbarhet och höga korrosionsbeständighet. Cirka 70 % av det totala rostfria stålet som produceras är austenitiskt.
Primära legeringselement: Krom, nickel, mangan, molybden
Nyckelegenskaper: svetsbarhet, formbarhet, korrosionsbeständighet
| Grade | Rekommenderade Applikationer | Anmärkningar om maskinbearbetbarhet |
| 303 | Stora volymer, komplexa delar | Svaveltillsats möjliggör fri bearbetning; minskad korrosionsbeständighet accepteras. |
| 304 / 304L | Komponenter för allmänna ändamål | Utmärkt balans mellan styrka och korrosionsbeständighet; 18/8 sammansättning |
| 316 | Marina och kemiska miljöer | Molybden ger överlägsen motståndskraft mot gropfrätning |
| 321H | Högtemperaturmotordelar | Titanstabilisering förhindrar utfällning av karbid. |
| 309S | Kontinuerlig hög värmeexponering | Hög kromhalt motstår oxidation |
3.2 Ferritiskt rostfritt stål
De magnetiska egenskaperna, i kombination med hög värmeledningsförmåga, gör ferritiska rostfria stål attraktiva. Värmebehandlingar är inte tillämpliga, så minskad seghet förväntas jämfört med austenitiska typer. Maskinbearbetbarheten är relativt enkel.
Vanliga betyg – 405, 409, 430, 442
Typiska användningsområden – Bildetaljer, marin hårdvara, dekorativa delar
3.3 Duplex rostfritt stål
Kombinationen av austenitiska och ferritiska faser i mikrostrukturen är karakteristisk för dessa stål. De erbjuder exceptionell styrka och överlägsen korrosionsbeständighet.
Vanliga kvaliteter – 2205, 2507 (superduplex), 2304
Typiska användningsområden – Kemisk bearbetning, offshore-konstruktion, högspänningstillämpningar
3.4 Martensitiskt och utskiljningshärdande rostfritt stål
Dessa värmebehandlade stål ger hög hållfasthet och slitstyrka. PH- och martensitiska ståltyper innehåller låg respektive hög kolhalt. PH-stål har utskiljningshärdning; korrosionsbeständigheten offras inte.
Martensitiska kvaliteter – 410, 420, 440A
pH-grader – 17-4 PH, 17-7 PH, A-286
Typiska användningsområden – Bestick, ventiler, kirurgiska instrument, delar till flyg- och rymdindustrin
Kapitel 4. Fördelar med CNC-bearbetning av rostfritt stål
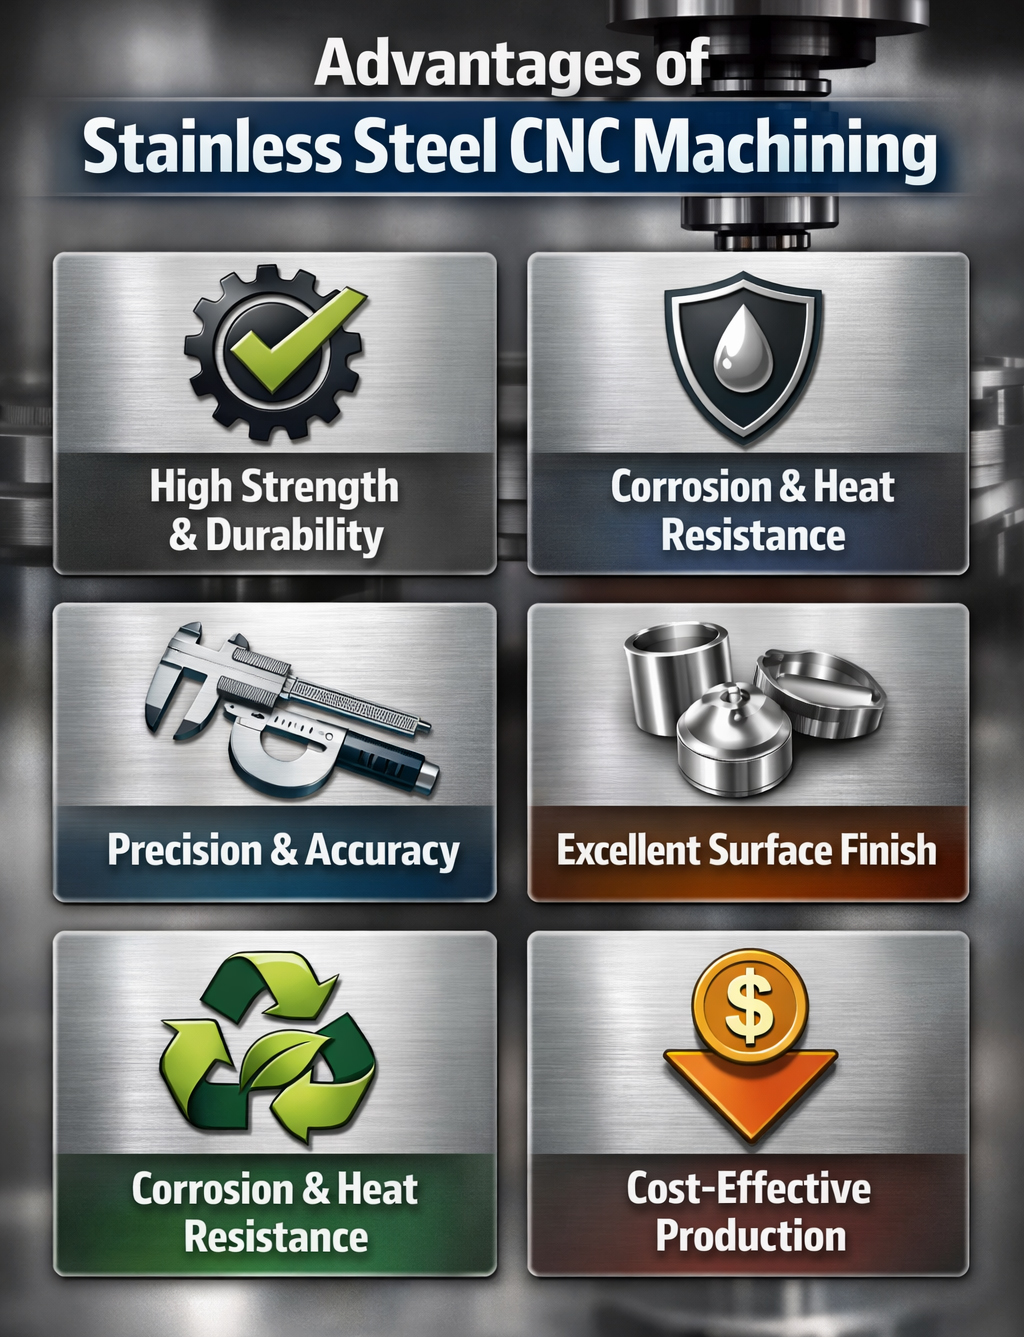
Korrosionsbeständighet garanteras. Kromhalten reagerar med syre och ytan självläker.
Produktionsförmågan är mångsidig. Det finns många typer som kan bearbetas, så ingenjörer kan använda det som är mest lämpligt.
Hög draghållfasthet är uppnåelig. Elementen i dessa legeringar, som krom, nickel, titan och molybden, ger dessa stål höga mekaniska egenskaper.
Ytfinishen förblir attraktiv. Den höga kromhalten behåller glansen för alltid. Plätering krävs inte.
Kryogen tolerans bibehålls. Kvaliteter som 304L har duktilitet och seghet vid temperaturer under noll. Sprödhetsbrott minimeras också.
Kapitel 5. Vanliga utmaningar och tekniska lösningar
Utmaning 1: Värmeackumulering
Låg värmeledningsförmåga är en egenskap hos rostfritt stål. Värme fångas upp i skärzonen. Som ett resultat uppstår verktygsslitage eller deformation av arbetsstycket före avsedd tid.
✅ Lösning: Användning av oljebaserade kylvätskor rekommenderas. Dessutom rekommenderas måttliga skärhastigheter och skarpa verktygsgeometrier. Så snart överhettning observeras stoppas bearbetningen och systemet får svalna innan undersökning utförs.
Utmaning 2: Spånbildning
Vid bearbetning av rostfria ståldelar med CNC-bearbetning uppstår långa och trådiga spånor. Som ett resultat finns det risk för att verktygen trasslar sig, att ytan skadas och att verktyget överhettas.
✅ Lösning: Användning av högtryckskylsystem rekommenderas. Dessutom rekommenderas spånbrytare. Skarpa verktygsgeometrier rekommenderas också, vilket begränsar mängden spånor som produceras under bearbetningen.
Utmaning 3: Arbetshärdning
Under bearbetning av rostfria ståldelar via CNC-bearbetning sker deformationshärdning. Som ett resultat blir efterföljande bearbetningspassager svåra.
✅ Lösning: Medfräsning rekommenderas. Dessutom rekommenderas en jämn matningshastighet. Verktyget rekommenderas också att inte gnugga utan istället skära hela tiden mot arbetsstycket.
Utmaning 4: Verktygsslitage och kostnad
Vid bearbetning av rostfria ståldelar via CNC-bearbetning krävs högkvalitativa verktyg. Detta beror på det rostfria stålets hårdhet. Som ett resultat blir verktygskostnaderna oundvikligen högre.
✅ Lösning: Verktygets beläggning och geometri måste matcha typen av rostfritt stål. Dessutom rekommenderas verktygsskärpa. Bearbetningsparametrarna måste också optimeras och tillräcklig verktygskylning rekommenderas.
Andra förebyggande åtgärder för att hårdna arbetet finns också tillgängliga.
Kapitel 6. Industritillämpningar av CNC-bearbetning av rostfritt stål
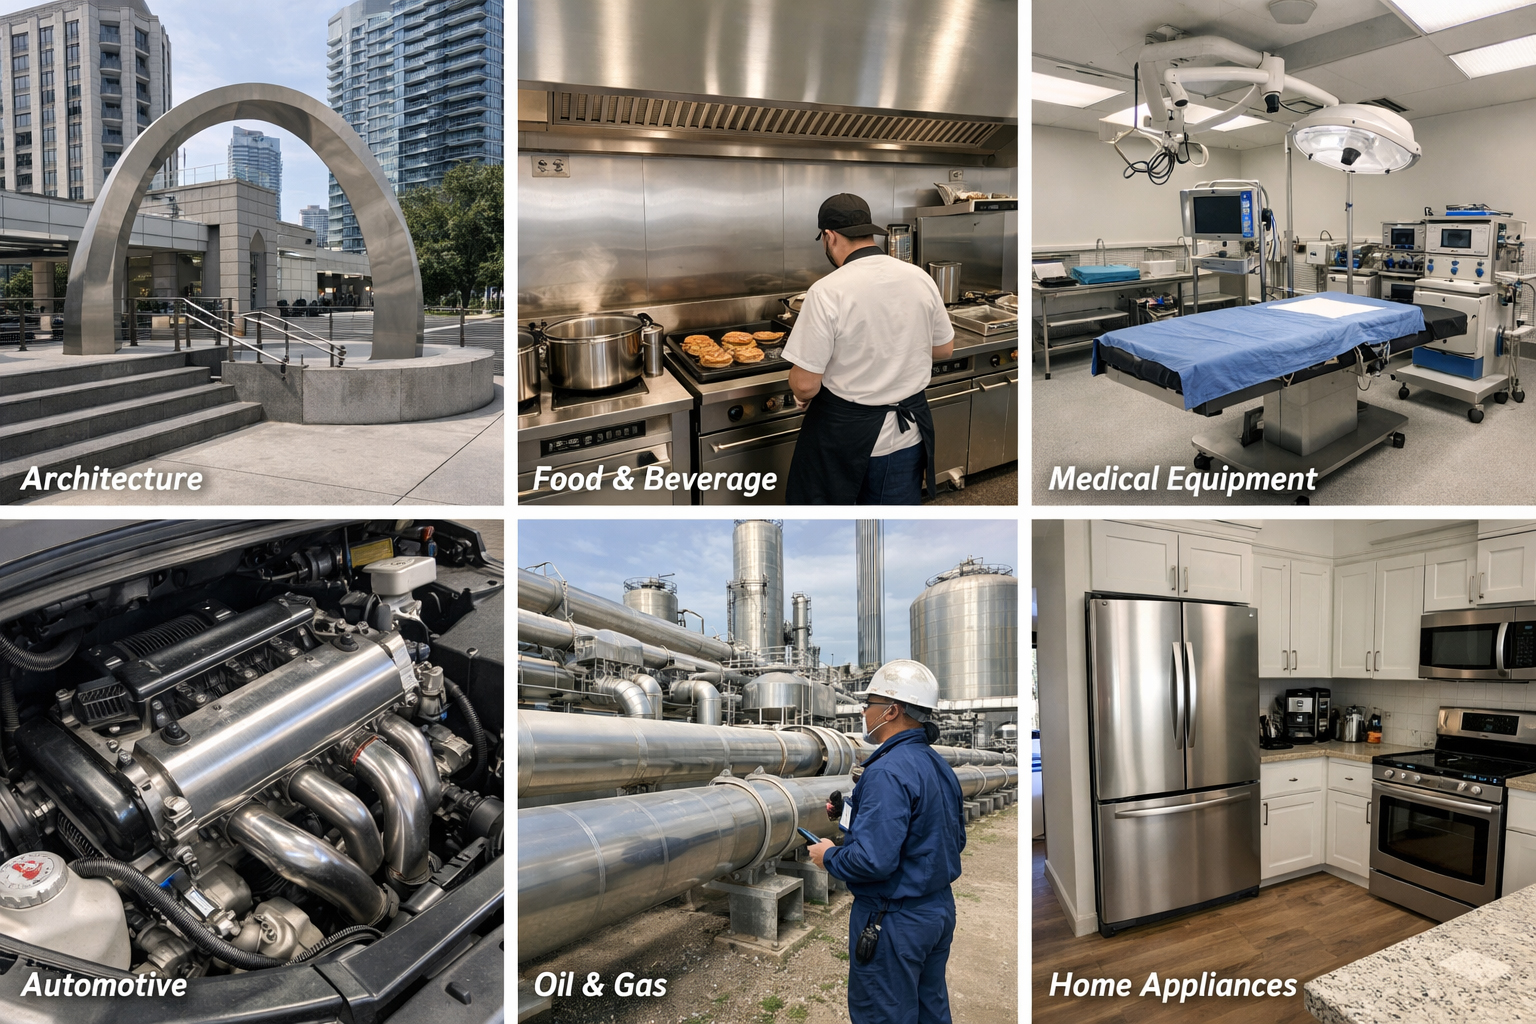
Det finns fler än 150 kvaliteter av rostfritt stål tillgängliga. Därför används CNC-bearbetning av rostfritt stål i alla tillverkningsindustrier.
Bilindustrin
Axlar, stöttor, avgassystem, motorkomponenter och bromsledningar tillverkas.
Hårdvaruindustri
Gångjärn, fästelement, distanser, precisionshjul och monteringsfästen tillverkas.
rymd~~POS=TRUNC
Landningsställ, bussningar, klämmor och strukturella beslag tillverkas.
Marin industri
Propellrar, drivaxlar, riggbeslag och genomgående skrovbeslag är tillverkade av korrosionsbeständiga legeringar.
Medicinsk sektor
Kirurgiska instrument, pincetter, ligeringsanordningar, katetrar och implanterbara anordningar är precisionsbearbetade av biokompatibla legeringar.
Kapitel 7. Vanliga frågor
F1: Vilken rostfri stålkvalitet är lättast att bearbeta?
A1: Rostfritt stål 303 är den sort som anses vara mest bearbetbar. Svavel tillsätts för att förbättra spånbildning och minska skärkrafter. Korrosionsbeständigheten försämras något. För komplexa komponenter i högvolymproduktion anses dock avvägningen vara värd att göra.
F2: Är rostfritt stål lämpligt för värmebehandling efter CNC-bearbetning?
A2: Martensitiska och utskiljningshärdande kvaliteter kan genomgå en värmebehandlingsprocess. Austenitiska och ferritiska kvaliteter kan dock inte genomgå en värmebehandlingsprocess. Om en efterbehandlingsprocess är nödvändig bör kvaliteterna 17-4 PH, 410 och 420 väljas.
F3: Varför är kostnaderna för CNC-bearbetning av rostfritt stål högre än aluminiumbearbetning?
A3: Tre huvudfaktorer bidrar till den högre kostnaden för bearbetning av rostfritt stål jämfört med aluminium. För det första krävs förstklassiga skärverktyg. För det andra måste lägre hastigheter användas. För det tredje upplevs ökat verktygsslitage. Utöver dessa faktorer är kostnaden för legeringar av rostfritt stål betydligt högre.
F4: Är CNC-bearbetning av rostfritt stål lämplig för tillverkning av medicinska implantat?
A4: Ja. Kvaliteterna 316L och 17-4 PH används regelbundet för tillverkning av kirurgiska instrument och andra apparater.
F5: Hur förhindras deformationshärdning vid bearbetning av rostfritt stål?
Deformationshärdning undviks genom att bibehålla en jämn matningshastighet, vassa skärverktyg och medfräsning. Skärningen sker kontinuerligt, med gnidning eller uppehåll absolut undvikande.
F6: Vilket kylmedel rekommenderas för CNC-bearbetning av rostfritt stål?
Oljebaserade kylvätskor med hög smörjförmåga rekommenderas. De erbjuder utmärkt värmeavledning och spolning av spånor. Vattenlösliga kylvätskor kan också användas, men med lägre smörjförmåga.
F7: Vilken ytfinish kan uppnås med CNC-bearbetning av rostfritt stål?
Bearbetning av rostfritt stål ger en utmärkt ytfinish, med en bearbetad ytfinish på mellan 32 och 64 Ra som rutin. Finare ytfinisher upp till 16 Ra kan också erhållas med optimala parametrar och verktyg.
F8: När ska duplex rostfritt stål specificeras istället för 316?
Duplexkvaliteter som 2205 och 2507 bör användas där högre hållfasthet är ett krav eller där spänningskorrosion är ett problem. _
Kapitel 8. Slutsats
CNC-bearbetning av rostfritt stål är en funktion av noggrann uppmärksamhet på detaljer inom fyra kritiska områden:
Valet av rostfritt stål måste anpassas till krav och bearbetbarhet.
CNC-bearbetningsparametrarna för rostfritt stål måste optimeras för den sort som bearbetas.
Värmehantering och chipkontroll måste åtgärdas.
Valet och underhållet av kvalitetsverktyg måste vara skarpt.
Den roll som tillverkningsexpertis spelar kan inte nog betonas. Ingenjörsvärlden skulle gynnas av ett partnerskap med ett företag som har en stark bakgrund inom bearbetning, med en djupgående bakgrund inom metallurgi och bearbetning.
Weilongs tillverkningskapacitet och tekniska kapacitet är helt anpassad till kraven för CNC-bearbetning av rostfritt stål. Precisionsdelar levereras tillförlitligt från prototypverifiering till volymproduktion.
[Kontakta vårt ingenjörsteam →] för projektutvärdering och hjälp med materialval

