

Глава 1: Введение в обработку поверхности соленоида
Обработка поверхности соленоида действительно имеет решающее значение для обеспечения долговременной стабильной работы и увеличения срока службы в повсеместно применяемых соленоидах в промышленной автоматизации, автомобильных системах, медицинских приборах, электронике и интеллектуальном оборудовании. Помимо хорошей магнитной конструкции и качества катушки, для длительной эксплуатации также необходима эффективная защита поверхности от различных воздействий окружающей среды. Многие преждевременные отказы и неисправности часто вызваны не недостатком магнитной эффективности, а окислением, коррозией, отслаиванием покрытий, плохой проводимостью или внешними загрязнениями. Без надлежащей защиты поверхности во влажном цехе, соленой среде, морской воде или на жарком заводе срок службы магнитного привода значительно сокращается из-за этих факторов.
В этом руководстве мы обсудим все, что вам нужно знать о обработке поверхности соленоидов.
Важность правильного покрытия
Сравнительный обзор покрытий из цинка, никеля, хрома, олова и золота.
Нейтральный солевой спрей
Обработка поверхности соленоида в зависимости от области применения проекта.
Распространенные проблемы с покрытием при обработке поверхности соленоидов и способы их решения.
Дополнительные технологии обработки поверхности соленоидов:
Советы по защите от ржавчины
Эти полезные факты и информация могут быть полезны для инженерных, закупочных и производственных компаний.
Глава 2: Наиболее часто используемые металлические материалы для производства соленоидов
В общем, стандартный соленоид имеет конструкцию, показанную ниже:
Корпус, магнитный сердечник, катушка соленоида, узел плунжера, клеммы и кронштейны.
Из всех элементов соленоида наиболее важными для обработки поверхности являются магнитный сердечник и корпус.
Чистое железо широко используется для изготовления сердечников благодаря своим хорошим магнетическим свойствам, но оно не обладает естественной коррозионной стойкостью. После окисления магнитная эффективность сердечника значительно снижается, а время отклика становится непредсказуемым.
Комментарий: Металлы, использованные при изготовлении соленоида.
| Материал | Основное применение | Преимущества | Недостатки | Необходимость обработки поверхности |
| Чистое железо / Электротехническое чистое железо | Магнитный сердечник | Отличная магнитная проницаемость | Чрезвычайно легко ржавеет | обязательное |
| Углеродистая сталь | Корпус, кронштейны | Сильный, недорогой | Плохая коррозионная стойкость | необходимые |
| Нержавеющая сталь | Жилье премиум-класса | Отличная устойчивость к коррозии | Более высокая стоимость, более низкая магнитная эффективность | Зависит от приложения |
| Медь / Медный Сплав | Провода, клеммы | Отличная проводимость | Легко окисляется | Рекомендованные |
| Алюминиевый | Легкие конструкции | Малый вес, хорошая обрабатываемость. | Более мягкий материал | Требуется анодирование. |
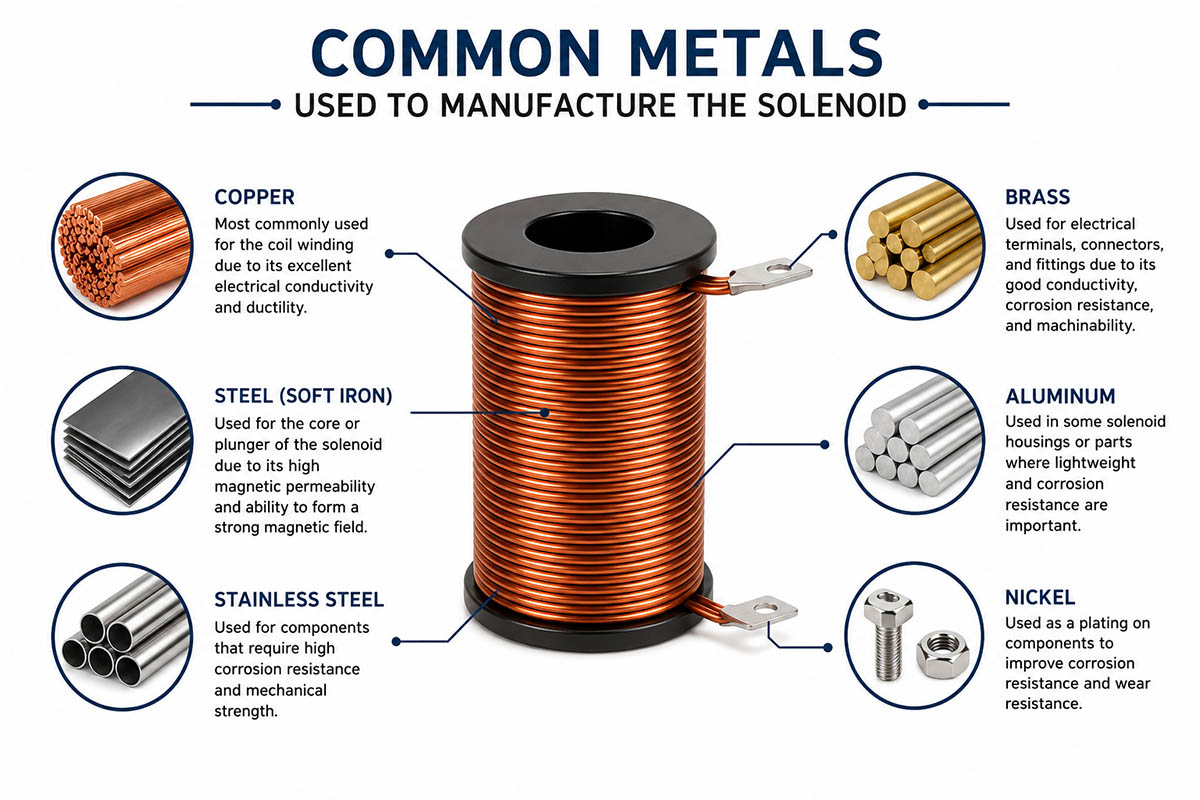
Таким образом, адекватная обработка поверхности является неотъемлемой частью производства соленоидов.
Глава 3: Значение обработки поверхности соленоида
3.1 Защита от коррозии
Первостепенной особенностью поверхностного покрытия является защита от окисления.
В промышленных условиях соленоидный компонент обычно подвергается воздействию следующих факторов окружающей среды:
Влажная роса
Газовая кислота
Соленый воздух
* Промышленные химикаты
Масляный туман
Дождевая вода в случае установки на открытом воздухе
Незащищенные металлические детали сильно подвержены окислению, что приводит к следующим последствиям:
Снижение магнитной эффективности
Повышенный износ и трение.
Скользящие плунжеры
Поверхностное окисление
Ослабление структуры
Электрическая неисправность
Правильное покрытие может значительно увеличить срок службы детали.
3.2 Повышение проводимости после обработки поверхности соленоида
Покрытие необходимо для защиты электрических клемм от окисления и коррозии.
Оловянное и золотое покрытие популярны по следующим причинам:
Низкое контактное сопротивление
Высокая проводимость
Предотвращение дугового разряда
Улучшение паяемости
Предотвращение окисления
Именно поэтому покрытие очень важно в следующих случаях:
микроэлектроника
Автомобильные разъемы
Релейные системы
Оборудование связи
3.3 Улучшение внешнего вида и качества продукции
Качественное покрытие повышает:
Качество и внешний вид продукции
Ровность поверхности
Точность сборки
Имидж компании
Удовлетворенность покупателя
Качественное покрытие защищает от царапин, изменения цвета и коррозии во время транспортировки и хранения.
3.4 Повышение износостойкости после обработки поверхности соленоида
Трение в соленоидах возникает главным образом за счет движения поршней и других движущихся частей.
| Тип покрытия | Стандарт | Типичная толщина | Требования к солевому туману |
| Цинк горячего цинкования | GB / T 13912-2020 | 50 – 80 мкм | 24–72 часа |
| Гальванический цинк | GB / T 9799-2011 | 10 – 30 мкм | 24h |
| Никелирование | GB / T 9798-2015 | 5 – 20 мкм | 24–48 часа |
| Хромирование | GB / T 11379-2008 | 0.5 – 5 мкм | ≥48 ч |
| Лужение | GB / T 12599-2019 | 3 – 10 мкм | 12–24 часа |
Износостойкость поверхности значительно повышается за счет использования следующих методов:
Хромовое или никелевое покрытие
Благодаря этому такие покрытия идеально подходят для высокочастотных актуаторов.
Глава 4: Виды обработки поверхности соленоидов
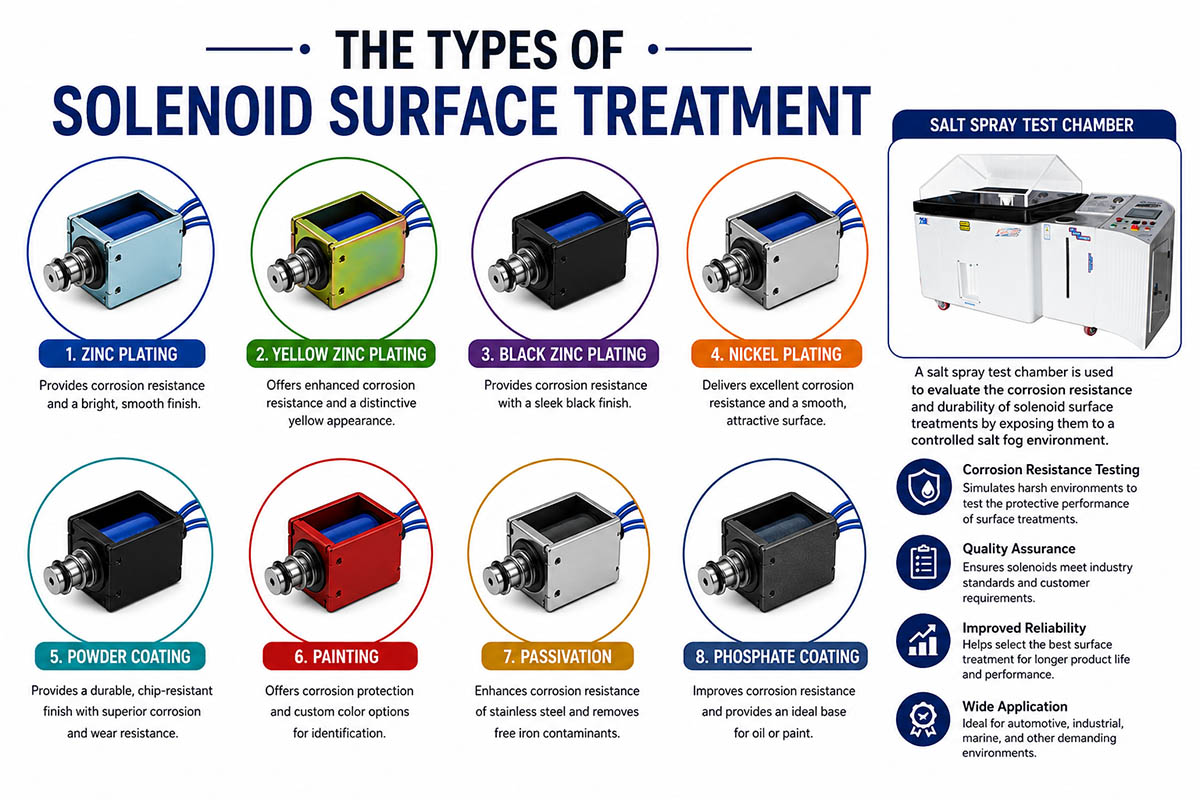
4.1 Цинковое покрытие поверхности соленоида
Самый дешевый способ предотвратить коррозию соленоидов — это цинкование.
Типы цинкового покрытия
Электро Цинк
«Выгляди стильно»
Равномерное тонкое покрытие
Используется преимущественно для внутренних нужд.
Метод горячего цинкования
Более толстое покрытие
Лучшая коррозионная стойкость
Идеально подходит для наружного применения. Преимущества.
Более дешевый вариант
Хорошая коррозионная стойкость
Минусы Недостатки
Возможно массовое производство
Стандартная долговечность
Через некоторое время появляется белая ржавчина.
Типичное использование
Автоматизация промышленная
Станки
Шкафы управления
Внутренние электромагнитные клапаны
4.2 Никелевое покрытие поверхности соленоида
Никелевое покрытие предотвращает окисление и обладает декоративными свойствами.
Преимущества
Очень хорошая защита от коррозии.
Чрезвычайно прочный
Гладкое покрытие
Высокая износостойкость
Недостатки Недостатки
Дороже по сравнению с цинком.
Обработка данных сложнее.
Использование приложений
Медицинское оборудование
Кейтеринговое оборудование
Морские системы.
Прецизионные инструменты
Никелевое покрытие — это стандартная поверхностная обработка высококачественных электромагнитов, которые будут подвергаться воздействию влаги и агрессивных химических веществ.
4.3 Хромовое покрытие поверхности соленоида
Хромированное покрытие обычно наносится на движущиеся части механических устройств.
Преимущества хромового покрытия при обработке поверхности соленоидов
Высокая твердость
Хорошая абразивная стойкость
Минимальный коэффициент трения
Повышенная долговечность
Недостатки хромового покрытия при обработке поверхности соленоидов.
Более высокие производственные расходы
Более сложный процесс обработки
Приложения использования
Плунжеры для соленоидов
Сердечники клапанов
Механические валы
Движущиеся части, работающие с более высокими частотами.
Хромированное покрытие обеспечивает более плавное скольжение.
4.4. Обработка поверхности соленоида оловянным покрытием
Проводящие детали обычно покрываются оловом.
Преимущества
Хорошие паяльные свойства.
Улучшенная проводимость
Предотвращает окисление меди.
Дешевизна Недостатки Минусы
Более мягкое покрытие
Низкая износостойкость
Области применения
Электрические клеммы
Разъемы
Контактные точки на печатных платах
Провода катушки
Практически во всех электрических соленоидах используются клеммы с оловянным покрытием.
4.5. Золотое покрытие поверхности соленоида.
Золотое покрытие считается наиболее надежным.
Преимущества
Высокая проводимость
Высокая устойчивость к окислению
Защита от коррозии
Минусы Недостатки
Дорогой материал
Приложение для использования
Аэрокосмические системы
Военные системы
Датчики качества
Системы связи высокого уровня
Золотое покрытие следует использовать, если требуется максимальная надежность.
Глава 5: Требования к обработке поверхности соленоида
Кроме того, существуют определенные международные требования, которым должно соответствовать ваше покрытие:
Спецификации ASTM
Стандарты ISO для покрытий
Требования RoHS
Требования REACH
При закупке всегда проверяйте технические характеристики покрытия.
Глава 6: Испытание электромагнитным соленоидом на воздействие солевого тумана
Испытание солевым туманом, вероятно, является наиболее важным методом оценки коррозионной стойкости.
Определение метода испытаний в соляном тумане
Испытание нейтральным солевым туманом (NSS) — это коррозионный тест, включающий образование соляного тумана.
Испытание солевым туманом позволяет оценить:
Срок службы покрытия
Антикоррозийные свойства
Качество поверхности:
Экологическая стабильность
Технические характеристики испытания солевым туманом
| Параметр | Стандартное требование |
| Решение | 5% NaCl |
| Значение рН | 6.5-7.2 |
| Температура | 35 ° C |
| Угол размещения | 15-30 ° |
| Скорость распыления | 1–2 мл/(80 см²·ч) |
Критерии «пройден/не пройден»
Качественное покрытие должно:
После определенного периода времени красная ржавчина исчезает.
Волдырей быть не должно.
Отслаивание запрещено.
Разница в цвете должна быть минимальной.
Значение испытаний солевого тумана
Отчет о результатах испытания на солевое распыление дает покупателям уверенность в реальном качестве покрытия, поскольку в нем представлены реальные результаты испытаний, а не заявления производителя.
При закупке промышленных соленоидов убедитесь, что покупатель предлагает:
Результаты независимой испытательной лаборатории
Отчеты о толщине покрытия
Сертификат материалов
Это особенно важно при покупке экспортных или уличных устройств.
Глава 7: Рекомендуемые методы обработки поверхности соленоидов в зависимости от условий окружающей среды
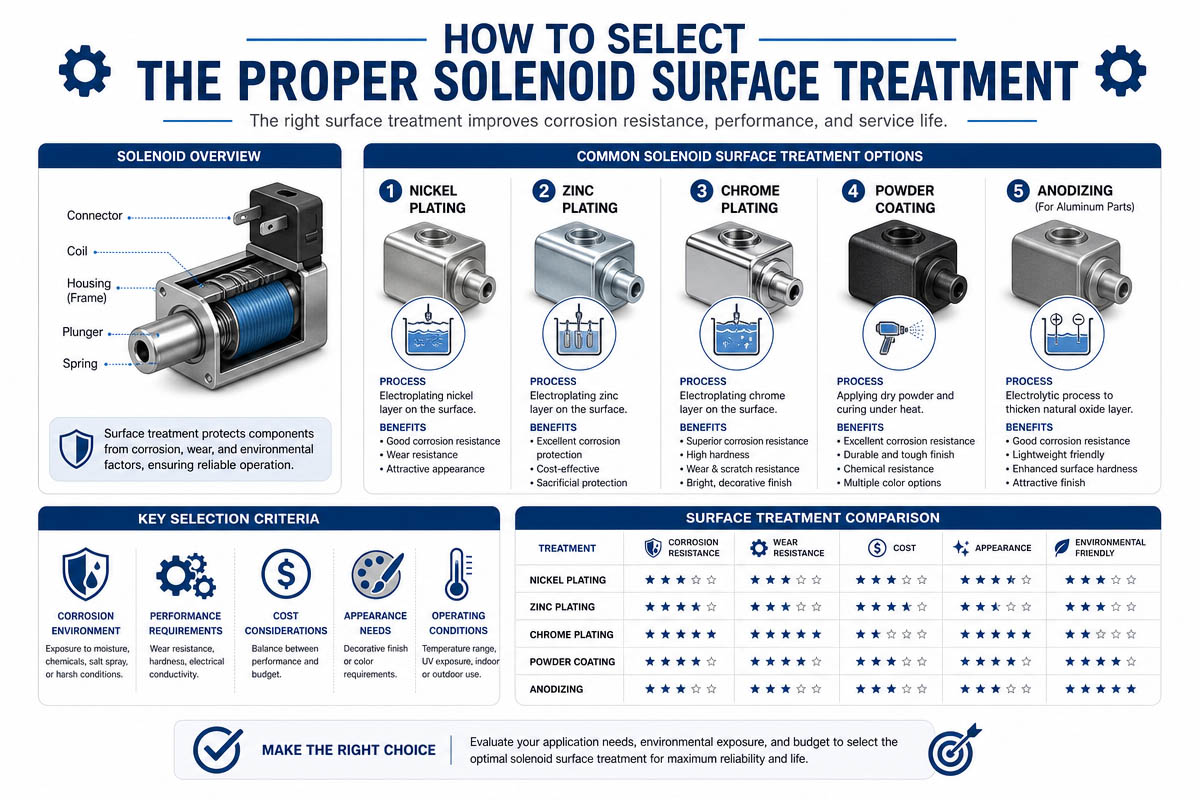
Промышленная среда
Мастерская
масляный туман
Рекомендуемая отделка: механическая вибрация
Цинковое покрытие
Никелирование без электролита
Условия использования устройств на открытом воздухе
Изменения погоды
Солнечный свет, ультрафиолетовое излучение
Изменение температуры. Рекомендации по нанесению покрытия.
Тип покрытия: Горячее цинкование
Толстое никелевое покрытие
Среда потребительской электроники
Сухая среда в помещении
Ограниченное пространство для сборки. Рекомендуемые покрытия.
Цинковое покрытие
лужение
Медицинское оборудование, приборы, окружающая среда
Регулярные работы по уборке
Высокие санитарные стандарты. Рекомендуемое покрытие.
Никелевое покрытие
Покрытие из нержавеющей стали
Аэрокосмическая и военная среда
Воздействие экстремально высоких или низких температур. Рекомендации по покрытию.
Позолота
Никелевые покрытия
Глава 8: Проблемы обработки поверхности соленоидов и возможные пути их решения
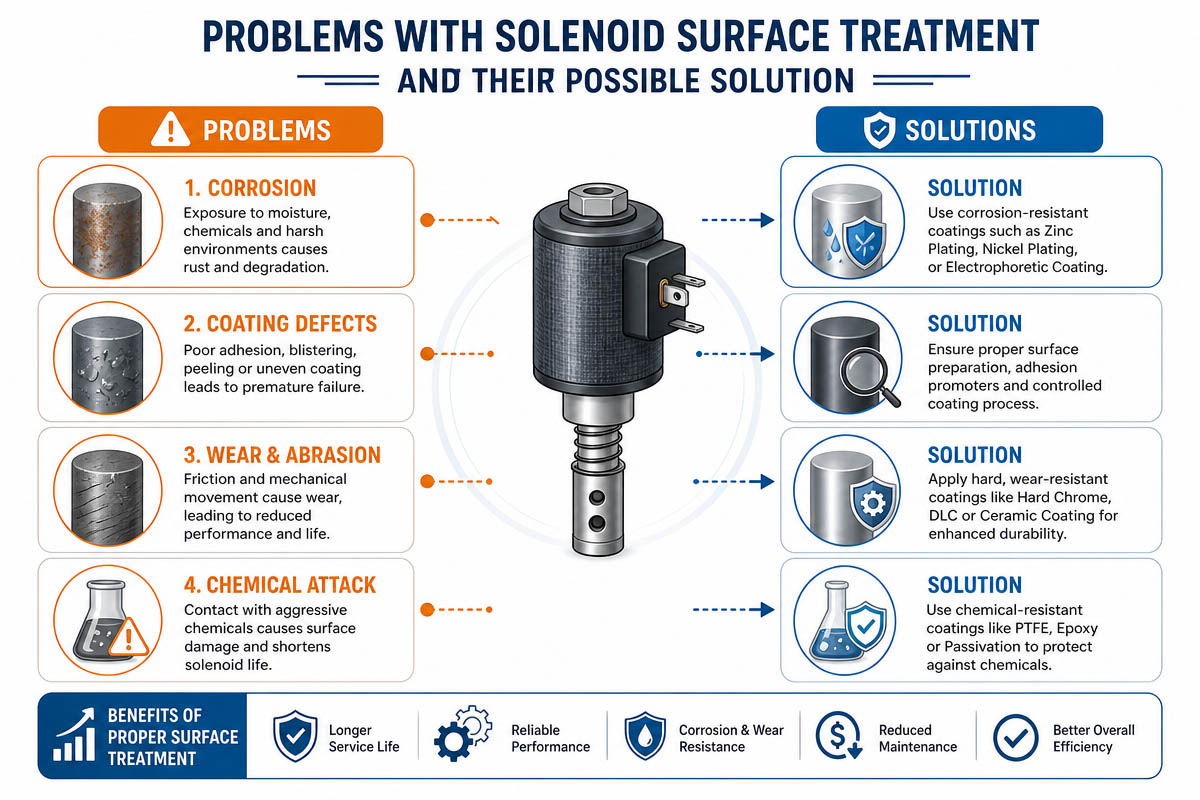
8.1 Причина отслаивания покрытия
Недостаточная очистка поверхности
Неправильная подготовка поверхности
Решение проблемы неконтролируемого процесса нанесения покрытия
Улучшение процесса обезжиривания
Оптимизация параметров нанесения покрытия
Только авторизованные поставщики
8.2 Ржавление и коррозия
Слишком тонкое покрытие
Слишком суровые условия окружающей среды
Неправильные условия хранения и упаковки. Решение.
Сделайте покрытие толще.
Изменить материал покрытия
Оптимизируйте упаковку
8.3 Микропоры и пузырьки в покрытиях
Наличие газа в процессе нанесения покрытия
Примеси в растворах для нанесения покрытий
Улучшение качества жидкости для нанесения покрытия.
Улучшение контроля качества
8.4 Низкая электропроводность
Повреждение клемм из-за коррозии. Решение проблемы повреждения.
Повторная фиксация клемм
Замена неисправных клемм
Регулярные проверки
Глава 9: Альтернативные технологии обработки поверхности соленоидов
Процесс финишной обработки может включать различные методы обработки поверхности, среди которых только гальваническое покрытие является одним из них.
9.1 порошковое покрытие
Толстое защитное покрытие для кронштейнов и корпуса. Преимущества.
Отличная устойчивость к коррозии
Хороший внешний вид
Экологичность
Электрофорезное покрытие (E-coating)
Распространенная технология в автомобильных электромагнитных компонентах. Преимущества.
Единообразие:
Улучшение покрытия краев
Высокая эффективность
9.2 Пескоструйная обработка
Поверхность шероховатая для улучшения качества покрытия. Применение
Перед покрытием
Декоративная отделка
9.3 Полировка
Повышает гладкость поверхности. Применение.
Для декоративных элементов
Прецизионное оборудование
9.4 Анодное соединение
Обычно применяется для деталей из алюминия. Преимущества.
Высокая твердость
Отличная устойчивость к коррозии
Доступны различные цвета для декора.
9.5 Обработка фосфатами
Процесс получения фосфорного покрытия. Преимущества.
Улучшение адгезии краски
Повышенная коррозионная стойкость
9.6 Термическая обработка
Хотя термическая обработка не является процессом нанесения покрытия, она может увеличить:
Твердость материала
Повышенная износостойкость
Прочность материала
Его можно использовать в сочетании с технологиями финишной обработки поверхности.
Глава 10: Как выбрать подходящую обработку поверхности соленоида
С точки зрения инженерии следует учитывать следующее:
Условия использования
Внутри здания или на улице?
Влажная среда?
Соленая среда?
Химические вещества?
Функциональные требования
Необходима высокая проводимость?
Необходимость в износостойкости? Требование?
Эстетические потребности?
Срок службы оборудования
Краткосрочное или долгосрочное применение?
Потребуется ли использование без технического обслуживания?
Запланированный в бюджете
Большие объемы и низкие цены?
Высокоточное оборудование? Первоклассное?
Ни одно из этих покрытий не может удовлетворить всем требованиям. Предпочтительнее оптимальный компромисс между качеством и ценой.
Глава 11: Перспективы развития обработки поверхности соленоидов
Благодаря инновациям в промышленных технологиях постоянно появляются новые методы нанесения покрытий.
Будущее гальванического покрытия включает в себя:
Экологически чистое покрытие
Нехромовая обшивка
Нанокерамическое покрытие
Покрытие, соответствующее требованиям RoHS
Усовершенствованный коррозионностойкий материал
Самовосстанавливающиеся покрытия
Производители соленоидов будут все чаще учитывать не только воздействие на окружающую среду, но и долгосрочную надежность.
Глава 12: Заключение
Покрытие поверхности соленоида методом гальванической обработки — это не просто декоративный процесс для электромагнитных компонентов. Это критически важный инженерный этап, влияющий на производительность, долговечность, проводимость, износостойкость и срок службы магнитного привода.
Выбирая подходящую систему покрытий, соблюдая международные нормы и подтверждая качество покрытия с помощью испытаний в солевом тумане, производители могут сократить количество отказов и повысить эффективность оборудования.
При проектировании систем промышленной автоматизации, наружных устройств, медицинского оборудования и электронных приборов надлежащая обработка поверхности компонентов соленоидов имеет чрезвычайно важное значение для обеспечения надежной работы в суровых условиях. Качественное покрытие может:
Помогает предотвратить окисление и коррозию.
Увеличить проводимость
Увеличение износостойкости
Продлить срок службы
Сократите расходы на техническое обслуживание
Повышение качества продукции
Вложения в правильное покрытие поверхности обязательно окупятся.
Глава 13: Часто задаваемые вопросы о обработке поверхности соленоидов
1. Какое покрытие лучше всего подходит для промышленных соленоидов?
Наиболее популярными методами обработки поверхности промышленных соленоидов являются цинкование и никелирование благодаря их надежности и низкой стоимости.
2. Почему электромагнит так быстро ржавеет?
Магнитные сердечники большинства соленоидов изготавливаются из железа, которое обладает отличными магнитными свойствами, но низкой коррозионной стойкостью. Поэтому во влажных условиях оно легко ржавеет.
3. Какова цель проведения испытания солевым туманом?
Испытание солевым туманом проводится для определения коррозионной стойкости покрытия. Детали с покрытием подвергаются воздействию определенной атмосферы соленой воды.
4. Какое покрытие лучше всего подходит для обеспечения проводимости?
Золотое покрытие обладает наибольшей проводимостью, а лужение — самым дешевым способом соединения электрических проводников.
5. Какое время должен выдерживать соленоид в солевом тумане?
Это зависит от назначения. Стандартное промышленное оборудование должно прослужить не менее 24-48 часов, в то время как морские или уличные устройства могут прослужить до 72 часов.
6. Цинковое или никелевое покрытие – что лучше для соленоидов?
Никелевые покрытия обладают большей устойчивостью к коррозии и износу, а цинковые покрытия дешевле для распространенных промышленных соленоидов.
7. Каковы причины отслаивания покрытий?
Образование пузырей и отслоение покрытия могут быть вызваны некачественной предварительной обработкой, загрязнением маслом, неправильными параметрами нанесения покрытия или недостаточной адгезией покрытия.
8. Можно ли избежать нанесения покрытия при изготовлении соленоидов из нержавеющей стали?
Да, в некоторых случаях, но нержавеющая сталь дороже обычных металлов и не обладает такими же хорошими магнитными свойствами.
9. Какое покрытие лучше всего подходит для наружных электромагнитных устройств?
Для устройств, используемых на открытом воздухе и подверженных воздействию влаги и климатических изменений, рекомендуется горячее цинкование или никелирование.
10. Как покупатели могут проверить качество покрытий?
Покупателям следует запросить следующую документацию:
Отчет об испытании солевым туманом
Отчет о толщине покрытия
Отчет об испытаниях материала
Документы, полученные в ходе инспекции третьей стороной.

