

Глава 1:Введение в технологию штамповки металла в автомобильной промышленности
Штамповка металла в автомобилестроении играет очень важную роль в производстве автомобилей. Все детали, изготовленные методом штамповки металла, от кузовных панелей до кронштейнов, усиливающих пластин, крышек аккумуляторных батарей и компонентов шасси, должны соответствовать строгим критериям безопасности и эстетики. Качество и долговечность штамповочных штампов гарантируют успех процесса штамповки на всех этапах его реализации, от изготовления прототипов до серийного производства.
Несмотря на достижения в области CAE-моделирования и новые разработки в материаловении, многие предприятия по-прежнему застряли в дорогостоящем и трудоемком цикле «проба -> модификация штампа -> повторная проба -> корректировка». Каждое изменение увеличивает затраты на оснастку, продлевает цикл разработки проекта, создает нагрузку на инженерные мощности и снижает общую эффективность. В крайних случаях процесс разработки занимает несколько месяцев, что напрямую влияет на сроки запуска новой модели автомобиля.
В этой статье мы обобщили практические рекомендации, основанные на многолетнем опыте работы на предприятиях по штамповке и изготовлению штампов для автомобильной промышленности. Она охватывает весь жизненный цикл штамповочного штампа: от компоновки и CAE-моделирования до испытаний штампа, оптимизации и серийного производства. Следование советам из этого руководства позволит значительно повысить шансы на успех в проектах по штамповке.
Глава 2: Почему штамповка металла в автомобильной промышленности важна
Современные автопроизводители все чаще используют передовые материалы для удовлетворения своих потребностей в экономии топлива и обеспечении безопасности. К таким материалам относятся:
Высокопрочная сталь (HSS)
Высокопрочные стали (AHSS)
Нержавеющая сталь
Алюминиевые сплавы (серии 5xxx и 6xxx)
Такие передовые материалы позволяют достичь превосходной структуры и легкости, но создают производственные трудности в следующих аспектах:
Глубокая вытяжка – высокая степень вытяжки
Контроль упругого восстановления – контроль нестабильности материала после образования.
Предотвратите образование трещин.
Контроль образования складок – контроль компрессионной нестабильности
- Устойчивость к износу инструмента – длительный срок службы штампа при высоком контактном давлении.
Таким образом, для успешной автомобильной штамповки металла необходим баланс между:
✔ Навыки проектирования – правильная разметка полосы, формовка и конструкция кромки имеют решающее значение для уменьшения дефектов и достижения точности размеров.
✔ CAE-моделирование – сложные программы моделирования, такие как AutoForm, DYNAFORM или PAM-STAMP, позволяют прогнозировать утонение, течение материала, образование складок, трещин и упругое восстановление до начала испытаний штампа.
✔ Пробная версия – окончательный успех зависит от корректировок, касающихся формы вытяжных валиков, давления азота, прокладок, вставок и т. д. Никакое программное обеспечение не заменит экспертных знаний.
Глава 3; Типичные проблемы штамповки металла в автомобильной промышленности
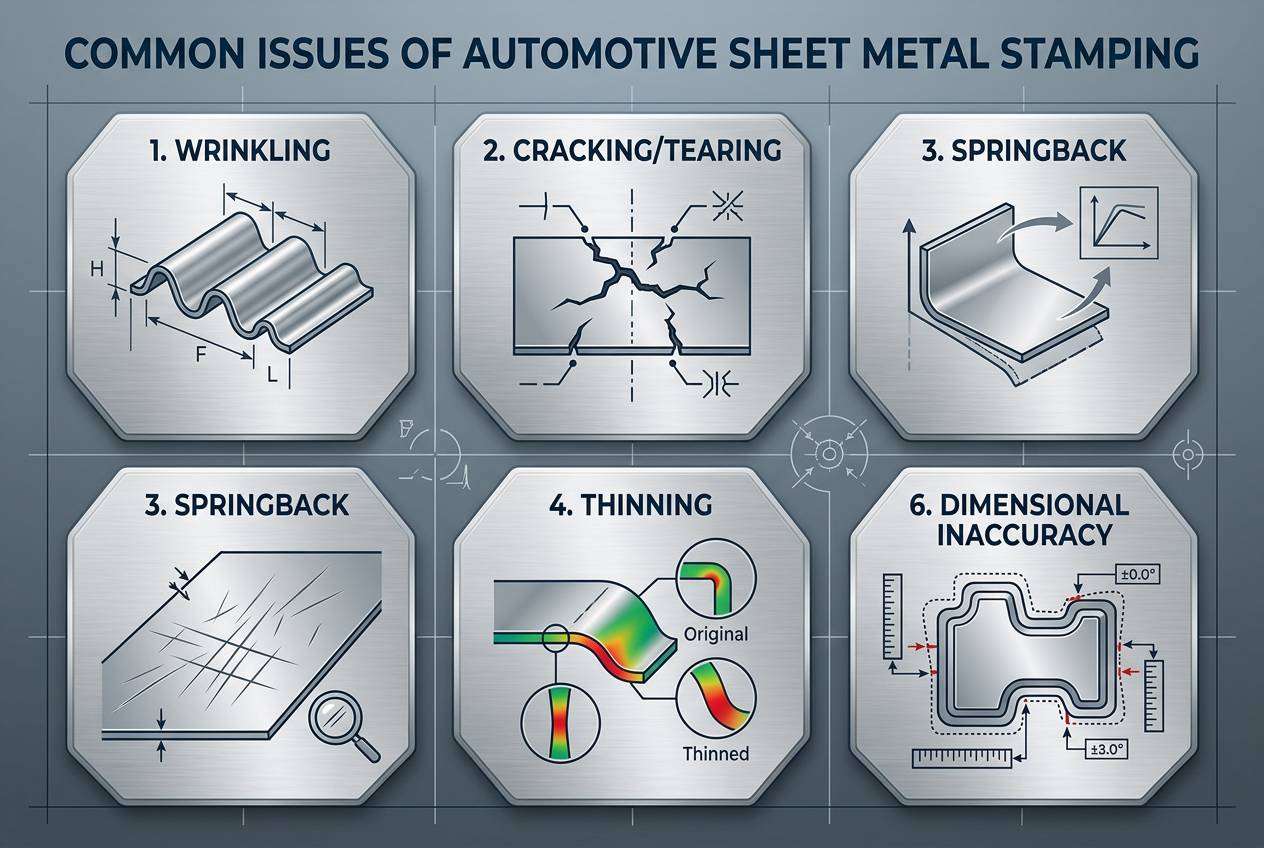
3.1 Морщина
Причины могут включать:
Недостаточное давление держателя заготовки
Плохие или изношенные бусины для вытяжки.
Несбалансированное формирование потока материала.
Неверные размеры заготовки
Решения:
Увеличьте давление прижимного устройства или установите более глубокие вытяжные валики для увеличения силы удержания.
Изменить геометрию рисовальных бусин (высоту, ширину, расположение).
Улучшение компоновки заготовок для регулирования потока материалов.
Дополнительные рельефные изображения или зоны ограничения движения
3.2 Крекинг
Причины:
Чрезмерное истончение за пределы допустимых параметров материала.
Слишком маленькие углы приводят к концентрации напряжения.
Неправильные размеры пуансона или формы.
Неэффективная смазка или неподходящие свойства материала
Решения:
Увеличьте радиус пуансона R. Добавьте дополнительные этапы формования.
Увеличьте размер заготовки, чтобы избежать растяжения.
Промежуточный отжиг (особенно для нержавеющей стали и высокопрочной стали).
Оптимизация процесса вытягивания бусин
При обратном отскоке
3.3 Средства лечения:
Коррекция изгиба на поверхностях штампа
Элементы системы безопасности, например, ребра.
Дополнительные операции по повторной забастовке
Коррекция пружинения на основе CAE
Увеличьте усилия, прилагаемые прижимающим устройством, или вытяните валики, чтобы вызвать дополнительные пластические деформации.
Глава 4: Этап проектирования штамповки металла в автомобилестроении: Создание прочной основы
Устои
Совет по проектированию № 1: Проведите анализ процесса перед проектированием штампа.
Перед началом работы в САПР проведите всестороннюю оценку процесса. Рассчитайте минимальное соотношение вытяжки, длину фланца, расстояние от края отверстия до стенки и свойства материала. Сравните полученные данные с эталонными показателями для аналогичной операции штамповки. Выявите проблемные области на предварительном этапе.
Совет по проектированию № 2: Схема расположения полос и оценка с помощью CAE –
Схема расположения полос определяет последовательность процесса штамповки. Всегда выполняйте моделирование CAE, используя полную модель полосы. Спрогнозируйте распределение материала, пилотные отверстия и прочность несущей полосы. Сравните прогнозируемое утонение с историческими значениями.
Совет по дизайну №3: Пустые станции
Никогда не заполняйте все участки ленты операциями формовки. Вставляйте в процесс пустые участки, чтобы в будущем можно было вносить корректировки без демонтажа всей матрицы. Пустые участки также служат местом для установки датчиков, устройств для сбора отходов и вспомогательных инструментов.
Совет по проектированию №4: Конструкция подъемника
Надежные подъемники являются важнейшими элементами штамповочных форм. Используйте подъемник с достаточной силой и ходом, чтобы он не задевал все сформированные элементы. Никогда не используйте маленькие подъемники с недостаточной мощностью пружины. Убедитесь, что у них достаточно зазора для перемещения на следующую станцию на подающей линии.
Совет по дизайну №5: Выбор материала для штампа и обработка поверхности.
Подбирайте материалы в соответствии с объемами производства. Чугун или закаленная сталь могут быть достаточны для ограниченного серийного производства прототипов. Для крупносерийной штамповки высокопрочной стали используются высококачественные стали, такие как DC53, 1.2379 или порошковые стали. Отделка включает PVD-покрытие, термообработку поверхности или азотирование.
Совет по дизайну №6: Вставки
Обеспечьте взаимозаменяемость критически важных поверхностей формовочных вставок. Использование вставок позволяет быстро регулировать штамп с помощью прокладок или шлифовки. Просто замена вставок сэкономит 30-50% времени, необходимого для регулировки штампа. Кроме того, вставки исключают износ всей поверхности штампа в процессе регулировки.
Этап пробного использования: полировка штампа
Совет по проектированию №7: Азотные пружины –
Пружины, работающие на азоте, следует использовать с осторожностью. Чрезмерно высокое давление вредно для вашего инструмента. Используйте только необходимое количество для выполнения задачи и записывайте точные значения в журнал учета инструмента. Слишком высокое давление ускоряет износ штампа и может привести к образованию трещин.
Совет по дизайну № 8: Меры предосторожности при первой пробной эксплуатации –
Начинайте испытания штампов с минимально возможной скоростью прессования и давлением азота. Установите концевые выключатели или механический упор, чтобы предотвратить чрезмерное перемещение. Внимательно следите за каждой операцией на низких скоростях и прислушивайтесь к необычным шумам. Даже небольшая ошибка на высокой скорости может вывести штамп из строя за считанные секунды.
Совет по проектированию № 9: Тест на содержание красного свинца.
Тест на контакт с красным свинцом (или синим металлургическим красителем) — это быстрый и надежный способ проверки контактных зон штампов. Нанесите тонкий слой красного свинца на пуансон, закройте штампы под высоким давлением и понаблюдайте за переносом на блок штампа. Постарайтесь обеспечить контакт на 70-80% поверхности формования. Острые края указывают на потенциальный концентратор напряжений.
Совет по проектированию № 10: Критерии измерения на КИМ (координатно-измерительной машине)
Перед первой процедурой испытаний разработайте письменный протокол для координатно-измерительных машин (КИМ). Определите размеры, количество деталей за цикл измерения и допуски. Измерьте детали в незакрепленных и закрепленных условиях, имитирующих будущую сборку. Затем результаты измерений сравниваются с прогнозом упругого восстановления, полученным с помощью CAE.
Совет по дизайну № 11: Пример проверки для клиента
Не ждите, пока штамп будет работать идеально. Отправьте образцы клиенту заранее для подтверждения приоритетов. Иногда небольшого образца достаточно для согласования приоритетов и плана дальнейших действий.
Глава 5: Специальная технология и материалы для штамповки металла в автомобильной промышленности.
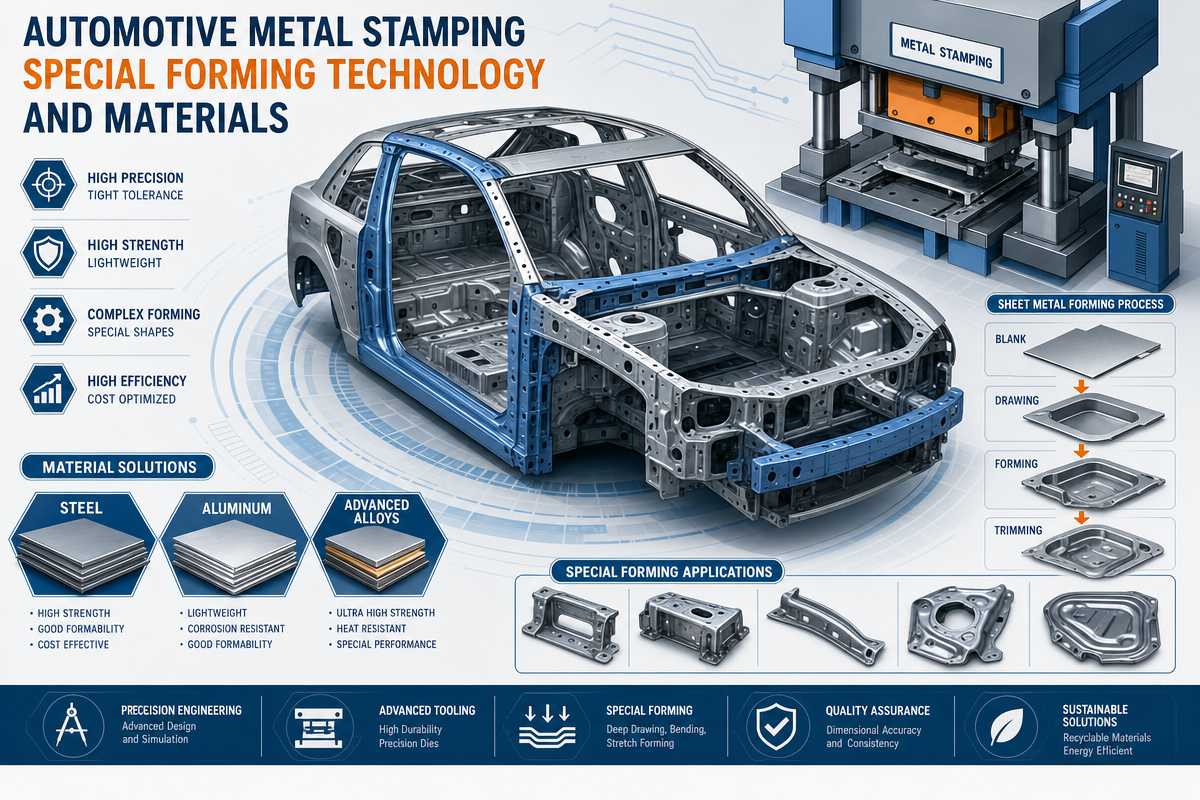
Совет по проектированию № 12: Автомобильная штамповка металла из высокопрочной стали (AHSS).
Высокопрочная сталь (AHSS) существенно отличается от обычной стали. Основные отличия заключаются в больших радиусах изгиба, большем зазоре между матрицами, более высоком давлении азота, полированных поверхностях для снижения трения. Пружинность в 2-3 раза больше. Учитывайте эти факторы при проектировании матриц.
Совет по дизайну № 13: Тест наждачной бумаги при штамповке металла в автомобиле.
Для диагностики распределения деформаций на поверхности попробуйте тест с наждачной бумагой. Проведите прошивку заготовки крупнозернистой наждачной бумагой (60-80 грит). В процессе деформации наждачная бумага царапает поверхность штампа и выявляет области с наибольшей концентрацией деформаций. Это недорогой и очень надежный метод.
Совет по проектированию № 14: Последовательность коррекции изгиба
Для исправления изгиба следуйте определенной последовательности. Сначала определите толщину и твердость материала, затем зазор между матрицами и, наконец, отрегулируйте угол пуансонов. Проверьте эти основные параметры перед любыми регулировками блока матриц. Многие «проблемы с матрицами» на самом деле вызваны материалом или прессом.
Совет по проектированию № 15: Металлическая штамповка в автомобиле для процедуры регулировки прокладок.
Для точной регулировки положения вставок или за формовочными подушками используйте прецизионные прокладки толщиной 0.05, 0.1 и 0.2 мм. Всегда документируйте процесс установки прокладок с подробным описанием в журнале учета инструмента. Никогда не используйте более трех прокладок в одном месте, так как они могут деформироваться неравномерно. Для окончательного решения отшлифуйте поверхность вставок.
Совет по дизайну № 16: Автомобильная штамповка металла с покрытием из нержавеющей стали.
Для предотвращения заедания на формовочные поверхности следует наносить покрытия из нитрида титана-алюминия (TiAlN), нитрида алюминия-хрома (AlCrN) или нитрида хрома (CrN). Для волочения следует использовать высоковязкие смазки с полированной поверхностью (Ra < 0.2 мкм). Также для пробных испытаний следует использовать противозадирные присадки на основе никеля.
Глава 6: Подробности о производстве и обработке
Совет 17. Металлическая штамповка в автомобильной промышленности. Управление материалами.
Храните сырье в рулонах в условиях контролируемой окружающей среды, чтобы предотвратить окисление и ухудшение качества смазочных материалов. Регистрируйте партии материала и сертификаты механических испытаний. Нередко неожиданные трещины возникают из-за одного дефектного рулона. Проверяйте поступающий материал на соответствие допускам по толщине, состоянию кромок и напряженному состоянию.
Совет 18. Сенсорные системы и обработка отходов.
Используйте датчики для контроля за задержками подачи, неисправностями механизма выброса деталей и загрязнением штампа. В случае использования прогрессивных штампов убедитесь, что отходы не сбиваются при падении во время повторной резки. Желоб для отходов должен быть наклонным (угол >30°) с отверстиями для очистки. Один обломок может повредить множество других станций.
Совет 19. Автомобильная штамповка металла: Оптимальная последовательность пробивки.
В тех случаях, когда необходимо вырезать отверстия близко к сформированному контуру, всегда старайтесь выполнять пробивку перед формовкой. Пробивка после формовки требует более сложных углов и приводит к большему образованию заусенцев. В противном случае, если пробивку нельзя отделить от формовки, используйте сферический или ступенчатый пуансон.
Совет 20. Автомобильная штамповка металла: метод точной вырубки.
Точная вырубка обеспечивает чистые контуры резки с полным срезом без каких-либо поверхностей излома. Традиционная точная вырубка предполагает использование специальных штамповочных прессов, но в настоящее время многие прогрессивные штампы обеспечивают эквивалент точной вырубки с минимальными зазорами (до 1% от толщины), V-образными инденторами и контрпуансонами.
Совет 21 – Вторичные корректирующие подходы
В случае, когда оптимизация штампа не дает ожидаемого результата, следует рассмотреть дополнительные варианты: выравнивание роликами как способ формирования плоской поверхности, чеканка для установки толщины и использование повторных ударов для окончательной корректировки контура. Иногда оптимальный подход выходит за рамки исходной пресс-формы.
Глава 7: Стабильность массового производства методом штамповки металла в автомобильной промышленности.
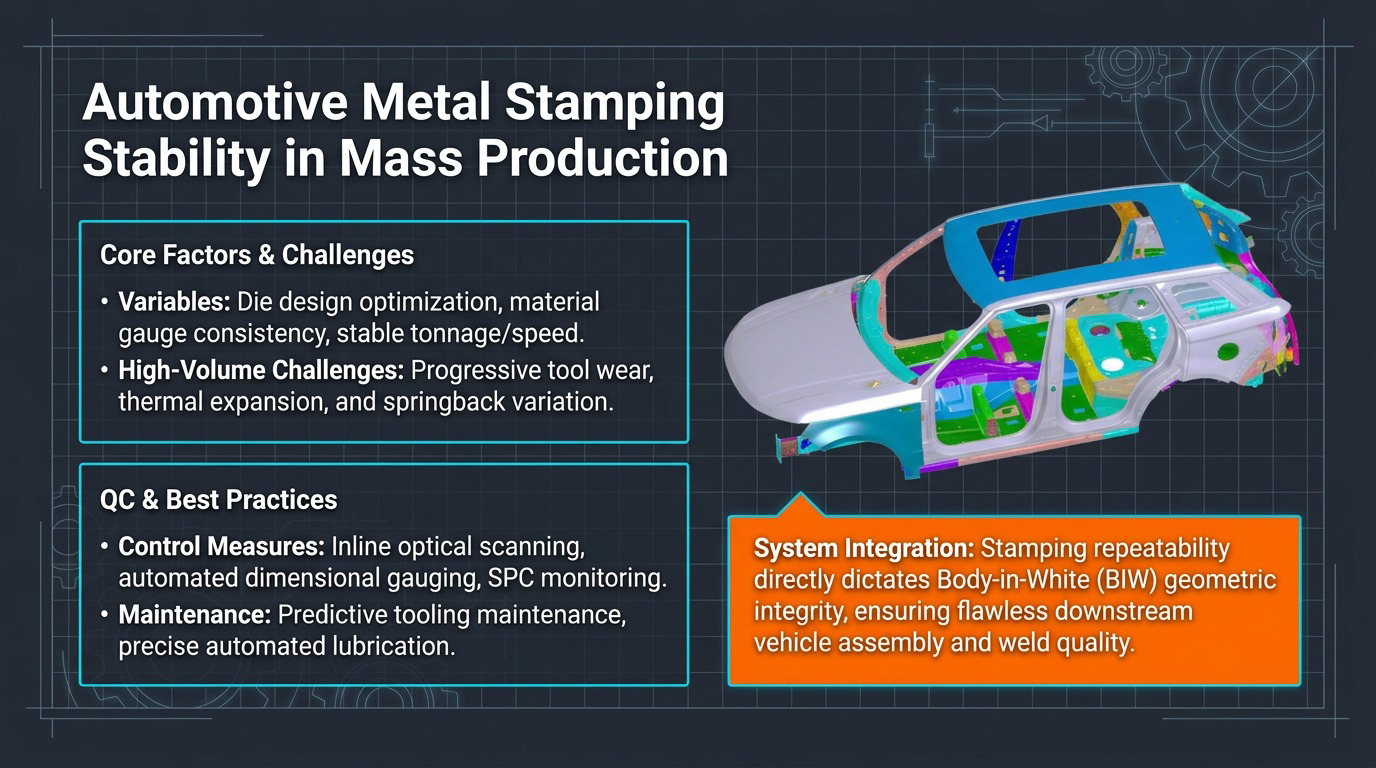
Совет 22 – Штамповка металла в автомобильной промышленности: Контроль срока службы инструмента
Отслеживайте срок службы инструмента, используя подсчет ходов между переточками и анализируя тенденции износа инструмента. Обычный интервал между переточками штамповочных матриц из высокопрочной стали составляет от 50 000 до 200 000 ходов. Используйте собранную информацию для планирования профилактических простоев заранее, а не ждите чрезвычайных ситуаций.
Совет 23 – Программа планового технического обслуживания при штамповке металла в автомобиле
Составьте список регулярных работ по техническому обслуживанию, включающий: очистку отверстий и желобов для отходов, проверку пружин подачи азота на предмет падения давления, осмотр направляющих штифтов и втулок, проверку значений крутящего момента всех вставок. Правильно обслуживаемая штамповка способна стабильно превосходить по производительности оптимизированную штамповку в ее изношенном состоянии.
Совет 24 – Проверка азотных пружин
После длительного использования азотных пружин давление имеет тенденцию снижаться из-за износа уплотнений. Ежемесячно проверяйте давление предварительной заправки с помощью специально разработанного манометра. Замените все пружины, если потеря давления превышает 10%. Одна поврежденная азотная пружина приводит к асимметричному формованию или внезапным отклонениям контура детали.
Совет 25 – Статистический контроль процессов (SPC)
Используйте статистический контроль процессов для отслеживания тенденций изменения критических размеров в процессе испытаний. Отмечайте результаты измерений после каждых 50–100 ходов. Обращайте внимание на такие тенденции, как увеличение упругого восстановления (из-за износа матрицы) или любые внезапные изменения (из-за ослабления вставок или различия в марке материала).
Совет 26 – Поддержка CAE-моделирования в производстве
Сохраняйте все результаты моделирования, выполненные в процессе разработки штампа. Используйте CAE-моделирование в производстве для устранения неполадок: сравнивайте реально изготовленную деталь с результатами моделирования. Современные CAE-технологии позволяют проводить различные исследования типа «что если», например, используя заготовки новой формы, различные коэффициенты смазки и скорости прессования.
Совет 27 – Система управления штамповкой металла в автомобильной промышленности
В базу данных вносятся все ценные результаты испытаний, корректировки и улучшения процессов. Во многих цехах по изготовлению штампов опыт, накопленный в процессе разработки, хранится только в головах инженеров. Уроки, извлеченные в ходе разработки различных изделий, накапливаются в структурированной системе управления знаниями.
Глава 8: Часто задаваемые вопросы (FAQ)
8.1 Что такое штамповка листового металла в автомобильной промышленности?
Штамповка листового металла в автомобильной промышленности — это производственный процесс, включающий формовку плоских металлических листов с помощью штамповочных матриц и прессов в компоненты автомобиля, такие как кузовные панели, кронштейны, несущие элементы и корпуса аккумуляторных батарей.
8.2 Какие материалы используются для автомобильной штамповки?
В автомобильной штамповке обычно используются такие материалы, как низкоуглеродистая сталь, высокопрочная сталь (HSS), высокопрочная сталь (AHSS), нержавеющая сталь и алюминиевые сплавы (марки 5xxx и 6xxx).
8.3 Почему моделирование с помощью CAE важно в процессе штамповки?
Моделирование с помощью CAE позволяет прогнозировать потенциальные проблемы, связанные с растрескиванием, образованием складок, упругим восстановлением и течением материала, что дает возможность сэкономить до 30-50% времени и денег, необходимых для проведения испытаний.
8.4 Где появляются складки при глубокой вытяжке металла при штамповке автомобильных деталей?
Обычно складки возникают из-за низкой силы прижима заготовки, неправильной конструкции вытяжного валика, чрезмерного потока материала или несбалансированной геометрии формования.
8.5 Как избежать растрескивания при штамповке металла в автомобильной промышленности?
Этого можно избежать, используя больший радиус закругления углов, предварительное формование, отжиг материалов, соответствующую форму заготовки и корректировку волочильных валиков.
8.6 Какое рекомендуемое соотношение для прореживания?
В целом, показатель не должен превышать 25%. В случае глубокой вытяжки деталей из нержавеющей стали с последующим отжигом допустимо значение до 40%.
8.7 Зачем использовать регулируемые вставки?
Использование регулируемых вставок позволяет быстро корректировать размеры на этапе пробного использования и в производстве, что экономит затраты на оснастку и предотвращает замену всей матрицы.
8.8 Что такое процесс точной штамповки?
Точная вырубка — это процесс прецизионной штамповки, при котором практически отсутствует зазор (менее 1%), что обеспечивает идеальную резку с превосходной точностью размеров без дополнительных операций.
8.9 Как увеличить срок службы штампа?
Это включает в себя использование высококачественной инструментальной стали, нанесение PVD- или TiD-покрытия, плановое техническое обслуживание, плановую переточку и эффективную смазку.
8.10 Как сократить время пробного периода?
Использование комбинации CAE-моделирования, оптимальной компоновки полос, регулируемых вставок и подробной документации по испытаниям сокращает время разработки штампа на 30-50%.
Глава 9: Заключение по автомобильной штамповке металла
Технология штамповки металла в автомобильной промышленности — это узкоспециализированная область, объединяющая многие аспекты материаловедения, проектирования оснастки, CAE-моделирования и многолетний практический опыт в производстве. Разработка электромобилей и передовых материалов приближает технологию штамповки к точности и долговечности.
Непрерывный цикл проектирования → тестирования → анализа → оптимизации → производства помогает увеличить долю одобренных штампов, ускорить процесс разработки штампов и добиться эффективного и прибыльного массового производства. Все тридцать представленных советов были успешно протестированы на реальных штампах и доказали свою эффективность. Просто используйте их последовательно, документируйте и постоянно совершенствуйте свои процессы.

