

Capitolul 1:Introducerea ștanțării metalice auto
Ștanțarea metalelor auto joacă un rol foarte important în fabricarea automobilelor. Toate piesele de ștanțare metalică auto, de la panouri de caroserie, la suporturi, plăci de ranforsare, capace de baterie și componente ale șasiului, trebuie să respecte criterii riguroase de siguranță și estetică. Calitatea și durabilitatea matrițelor de ștanțare garantează succesul procesului de ștanțare în toate etapele implementării sale, de la fabricarea prototipului până la producția de masă.
În ciuda progreselor înregistrate în simularea CAE și a noilor dezvoltări în știința materialelor, multe companii rămân prinse într-un ciclu costisitor și consumator de timp: Testare -> Modificare matriță -> Retestare -> Ajustare. Fiecare modificare crește costurile pentru scule, prelungește ciclul de dezvoltare a proiectului, pune presiune pe capacitatea de inginerie și reduce eficiența generală. În cazuri extreme, procesul de dezvoltare durează câteva luni, ceea ce are un impact direct asupra programului de lansare a unui nou model de automobil.
În acest articol, rezumăm recomandări practice din decenii de muncă în fabrici de ștanțare și ateliere de matrițe pentru industria auto. Acesta reflectă întregul ciclu de viață al unei matrițe de ștanțare, de la proiectarea și simulările CAE, până la testarea matriței, optimizare și producția de masă. Respectarea sfaturilor din acest ghid permite îmbunătățirea semnificativă a șanselor de succes în proiectele de ștanțare.
Capitolul 2: De ce este importantă ștanțarea metalelor în industria auto
Producătorii moderni de automobile se bazează din ce în ce mai mult pe materiale avansate pentru a-și satisface nevoile de economisire a combustibilului și de siguranță. Aceste materiale sunt:
Oțel de înaltă rezistență (HSS)
Oțeluri avansate de înaltă rezistență (AHSS)
Oţel inox
Aliaje de aluminiu (seriile 5xxx și 6xxx)
Astfel de materiale avansate permit obținerea unei structuri și a unei ușurințe excelente, dar prezintă dificultăți de fabricație în următoarele aspecte:
Ambutisare profundă – rapoarte de ambutisare ridicate
Controlul revenirii elastice - controlul instabilității materialului după formare
Preveniți despicarea fisurilor
Controlul încrețirii – controlul instabilităților compresive
- Rezistență la uzura sculelor – durată lungă de viață a matriței cu presiuni de contact ridicate
Prin urmare, ștanțarea cu succes a metalelor în industria auto necesită un echilibru între:
✔ Abilități de proiectare – amplasarea corectă a benzilor, formarea și designul cordoanelor de tragere sunt esențiale pentru reducerea defectelor și obținerea preciziei dimensionale.
✔ Simulare CAE – programe sofisticate de simulare precum AutoForm, DYNAFORM sau PAM-STAMP permit prezicerea subțierii, a curgerii materialului, a cutelor, a fisurilor și a revenirii elastice înainte de proba matriței.
✔ Încercare – succesul final depinde de ajustările legate de cordoanele de tragere, presiunea azotului, șaibe, inserții etc. Niciun software nu poate înlocui cunoștințele expertului.
Capitolul 3;Probleme comune ale ștanțării metalelor în industria auto
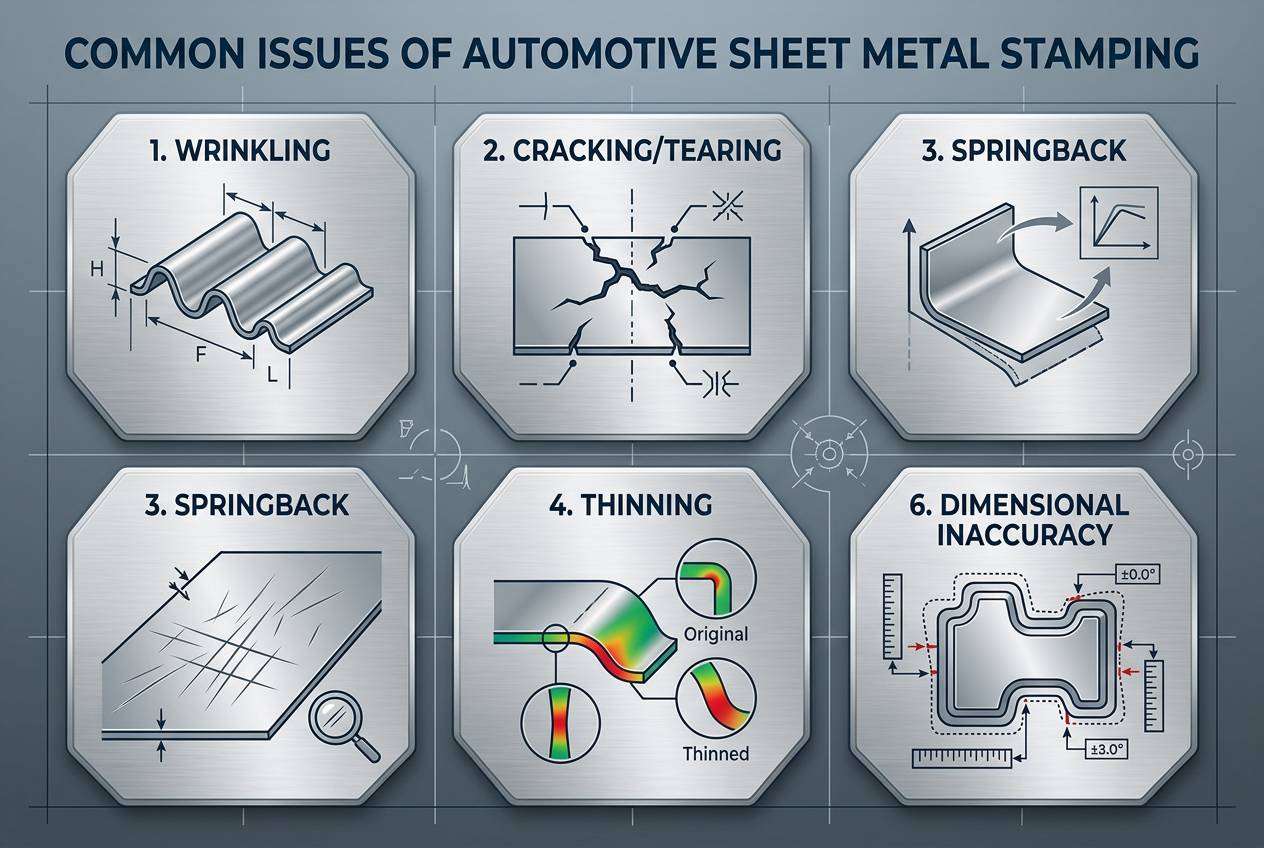
3.1 Rid
Cauzele pot include:
Presiune insuficientă a suportului semifabricat
Mărgele de tragere proaste sau uzate.
Formarea dezechilibrată a fluxului de materiale
Dimensiuni incorecte ale semifabricatului
Soluții:
Măriți presiunea pe suportul semifabricat sau instalați taloane de tragere mai adânci pentru a crește forța de restricționare
Modificarea geometriei mărgelelor de desen (înălțime, lățime, locație)
Îmbunătățiți aspectul gol pentru a regla fluxul de materiale
Reliefi sau zone de restricționare suplimentare
3.2 Crăpare
motive:
Diluare excesivă dincolo de limitele materialului
Colțuri prea mici care duc la concentrarea stresului
Dimensiuni incorecte ale perforatorului sau formularului
Lubrifiere ineficientă sau proprietăți improprii ale materialului
Soluții:
Măriți raza perforatorului R. Adăugați etape suplimentare de preformare
Măriți dimensiunea spațiului gol pentru a evita întinderea
Recoacere intermediară (în special pentru oțel inoxidabil și AHSS)
Optimizați extragerea mărgelelor
Peste revenirea la sol
3.3 Remedii:
Corecția de îndoire la suprafețele matriței
Elemente de restricție, de exemplu, coaste
Operațiuni suplimentare de reluare a atacului
Corecția de revenire elastică bazată pe CAE
creșterea forțelor de prindere a semifabricatului sau tragerea cordoanelor pentru a induce deformări plastice suplimentare
Capitolul 4: Etapa de proiectare a ștanțării metalice auto: Stabilirea solidului
Fundații
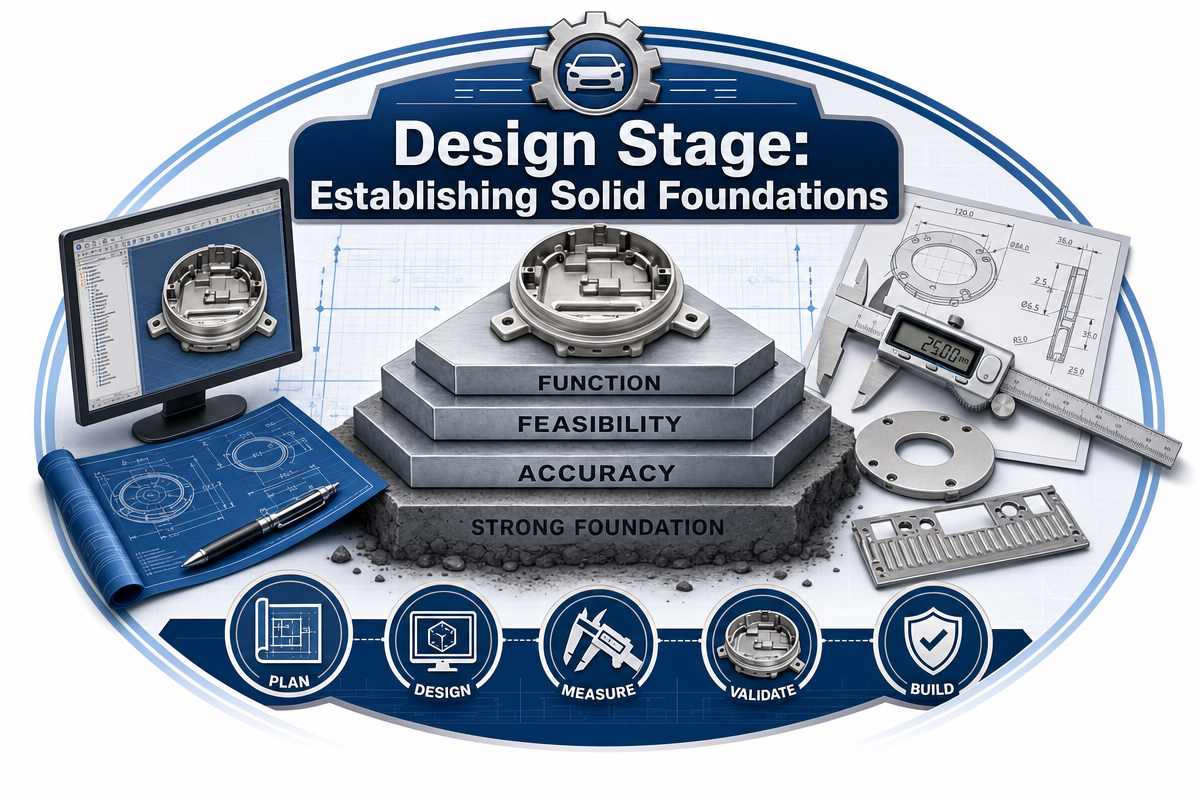
Sfat de design 1: Analiza procesului înainte de proiectarea matriței
Înainte de a începe lucrul cu software-ul CAD, efectuați o evaluare completă a procesului. Calculați raportul minim de tragere, lungimea flanșei, distanța la marginea găurii și proprietățile materialului. Comparați cu datele de referință pentru o operațiune de ștanțare similară. Identificați zonele problematice într-o etapă preliminară.
Sfat de proiectare 2: Amenajarea benzilor și evaluarea CAE –
Dispunerea benzii definește secvența procesului de ștanțare. Efectuați întotdeauna simularea CAE utilizând modelul complet al benzii. Prevedeți distribuția materialului, găurile pilot și rezistența benzii purtătoare. Comparați predicția de subțiere cu valorile istorice.
Sfat de design 3: Stații goale
Nu umpleți niciodată toate stațiile benzii cu operațiuni de formare. Introduceți stații goale în proces, astfel încât ajustările viitoare să poată fi făcute fără a demonta întreaga matriță. Stațiile goale oferă, de asemenea, locuri pentru instalarea senzorilor, a zonei de colectare a deșeurilor și a sculelor secundare.
Sfat de design 4: Designul elevatorului
Dispozitivele de ridicare fiabile sunt elemente cruciale ale matrițelor progresive de ștanțare. Folosiți un dispozitiv de ridicare cu o forță și o cursă adecvate pentru a depăși toate caracteristicile formate. Nu utilizați niciodată dispozitive de ridicare mici cu o forță insuficientă a arcului. Asigurați-vă că au spațiu liber pentru transferul la următoarea stație de pe linia de alimentare.
Sfat de design 5: Selectarea materialului matriței și finisarea suprafeței
Adaptați materialele la volumele de producție. Fonta sau oțelul călit ar putea fi suficiente pentru producția în loturi limitate de prototipuri. Oțelurile premium, cum ar fi DC53, 1.2379 sau oțelurile pulverizate, sunt utilizate pentru ștanțarea în volum mare a oțelurilor AHSS. Finisarea include acoperirea PVD, tratamentul de suprafață TD sau nitrurarea.
Sfat de design 6: Inserții
Suprafețele critice ale plăcuțelor de deformare pot fi interschimbabile. Utilizarea plăcuțelor permite ajustări rapide ale matriței cu șaibe sau rectificare. Simpla schimbare a plăcuțelor va economisi 30%-50% din timpul necesar pentru ajustarea matriței. Mai mult, plăcuțele elimină zgârierea întregii fețe a matriței în timpul procesului de ajustare.
Etapa de probă: Lustruirea matriței
Sfat de design 7: Arcuri cu azot –
Arcurile cu azot trebuie utilizate cu grijă. O presiune excesiv de mare este dăunătoare pentru uneltele dumneavoastră. Folosiți doar cantitatea necesară pentru finalizarea sarcinii și înregistrați valorile exacte în registrul uneltelor. Presiunea prea mare accelerează uzura matriței și poate provoca fisuri.
Sfat de design 8: Precauții pentru prima încercare –
Începeți testele de ștanțare cu cele mai mici viteze de presare și presiune de azot posibile. Setați întrerupătoare de limită sau opritor mecanic pentru a preveni depășirea cursei. Urmăriți cu atenție fiecare operațiune la viteze mici și ascultați zgomotele neobișnuite. Chiar și o mică eroare la viteză mare distruge ștanța în câteva secunde.
Sfat de design 9: Test de inspecție a plumbului roșu
Testul de contact cu mină roșie (sau albastru de mecanică) este o metodă rapidă și fiabilă de a verifica zonele de contact ale matrițelor. Aplicați un strat subțire de mină roșie pe poanson, închideți matrițele sub presiune mare și observați transferul pe blocul matriței. Încercați să stabiliți contactul pe 70-80% din suprafața de formare. Muchiile ascuțite indică un potențial factor de creștere a stresului.
Sfat de proiectare 10: Criterii de măsurare CMM
Înainte de prima procedură de testare, creați un protocol scris pentru mașinile de măsurat în coordonate (CMM). Determinați dimensiunile, numărul de piese per ciclu de măsurare și toleranțele. Măsurați piesele în condiții nerestricționate și constrânse, simulând asamblarea viitoare. Rezultatele măsurătorilor sunt apoi comparate cu predicția CAE privind revenirea elastică.
Sfat de design 11: Validarea eșantionului pentru client
Nu așteptați până când matrița funcționează perfect. Trimiteți mostre clientului dumneavoastră din timp pentru validarea priorităților. Uneori, o mostră mică este suficientă pentru a stabili prioritățile și planul de acțiune viitor.
Capitolul 5: Tehnologie și materiale speciale de formare pentru ștanțarea metalelor auto
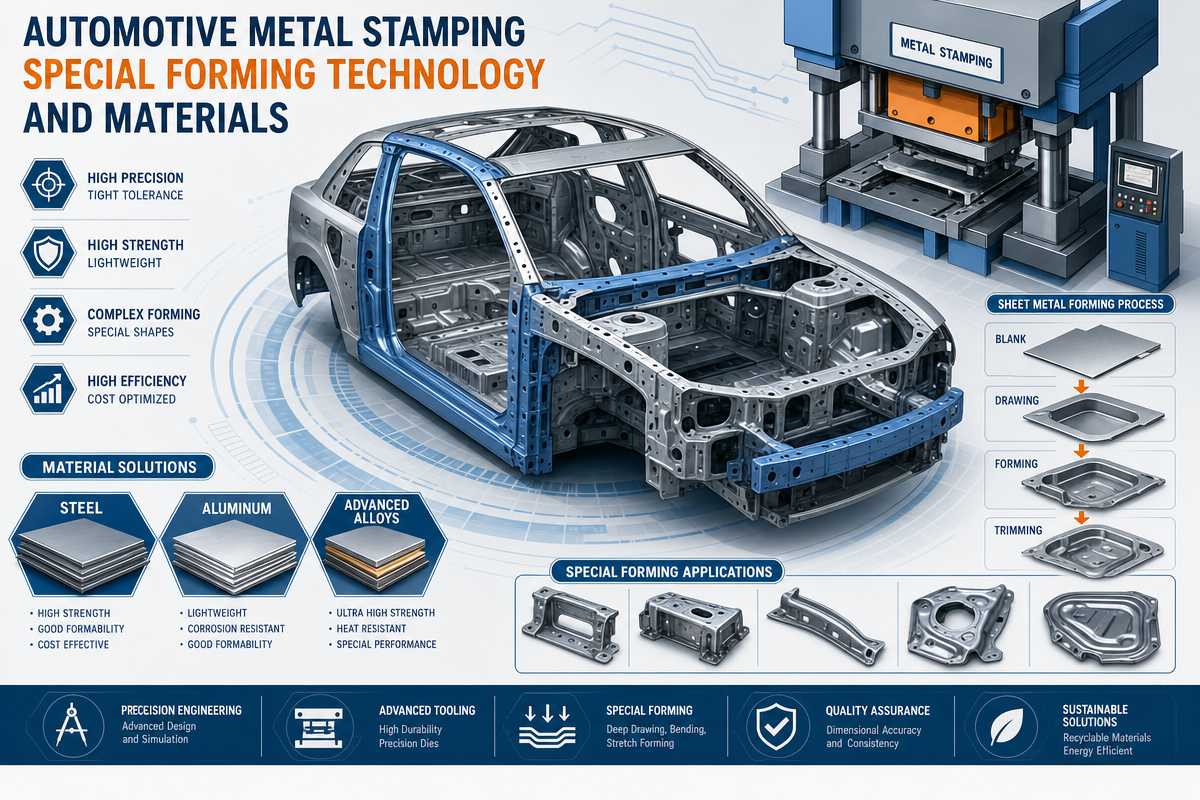
Sfat de design 12: Ștanțare metalică auto din AHSS (oțel avansat de înaltă rezistență)
Oțelul AHSS este destul de diferit de oțelul obișnuit. Principalele diferențe constau în razele mari de îndoire, jocul mai mare dintre matrițe, presiunea mai mare a azotului, suprafețele lustruite pentru reducerea frecării. Reducerea elastică este de 2-3 ori mai mare. Luați în considerare acești factori la proiectarea matrițelor.
Sfat de design 13: Ștanțarea metalelor auto pe hârtie abrazivă
Pentru a diagnostica distribuția deformării pe o suprafață, încercați testul cu hârtie abrazivă. Desenați un semifabricat folosind hârtie abrazivă grosieră (granulație 60-80). În timpul deformării, hârtia abrazivă zgârie suprafața matriței și dezvăluie zonele cu cea mai mare concentrație de deformare. Ieftin și foarte fiabil.
Sfat de proiectare 14: Secvența corecției la îndoire
Pentru corectarea îndoirii, urmați o secvență specifică. Mai întâi, determinați grosimea și duritatea materialului, apoi distanța dintre matrițe și, în final, ajustați unghiul poansoanelor. Verificați aceste aspecte de bază înainte de a face orice ajustări la blocul matriței. Multe „probleme ale matriței” se datorează de fapt materialului sau presei.
Sfat de design 15: Ștanțarea metalelor auto pentru procedura de ajustare a șaibei
Folosiți șaibe de precizie de 0.05, 0.1 și 0.2 mm pentru a efectua ajustări fine sub plăcuțe sau în spatele plăcuțelor de deformare. Documentați întotdeauna șaibele cu detalii în jurnalul de scule. Nu depășiți niciodată trei șaibe într-un loc, deoarece acestea s-ar putea deforma neuniform. Rectificați fața plăcuțelor pentru o soluție definitivă.
Sfat de design 16: Ștanțare metalică auto cu acoperire din oțel inoxidabil
Pentru a evita uzura prin frecare, aplicați acoperiri de nitrură de titan-aluminiu (TiAlN), nitrură de aluminiu-crom (AlCrN) sau nitrură de crom (CrN) pe suprafețele de formare. Folosiți lubrifianți de tragere cu vâscozitate ridicată și finisaj de suprafață lustruit (Ra < 0.2 µm). De asemenea, utilizați agenți anti-uzură pe bază de nichel pentru probe.
Capitolul 6: Detalii despre producție și procesare
Sfatul 17 Ștanțarea metalelor auto din Managementul materialelor
Depozitați rulourile brute în condiții de mediu controlate pentru a preveni oxidarea și deteriorarea lubrifianților. Înregistrați loturile de material și certificatele pentru teste mecanice. Adesea, apar fisuri neașteptate din cauza unei rulouri defecte. Inspectați materialul primit pentru toleranțe de grosime, starea marginilor și starea de solicitare.
Sfatul 18 Sisteme de senzori și manipularea deșeurilor
Folosiți dispozitive cu senzori pentru a monitoriza alimentarea greșită, defecțiunea mecanismului de ejectare a pieselor și contaminarea matriței. În cazul matrițelor progresive, verificați dacă piesele uzate nu sunt împiedicate în cădere în timpul tăierii. Jgheabul pentru deșeuri trebuie să fie înclinat (unghi >30°) cu deschideri pentru curățare. O singură lovitură poate deteriora multe alte stații.
Sfatul 19 Ștanțarea metalelor auto pentru secvența optimă de perforare
Încercați întotdeauna să efectuați operațiunea de perforare înainte de orice formare, în cazul în care este necesar să tăiați găuri aproape de conturul format. Perforarea postformare necesită unghiuri mai complexe și provoacă niveluri mai mari de bavuri. În caz contrar, dacă operațiunea de perforare nu poate fi separată de formare, utilizați un perforator sferic sau în trepte.
Sfatul 20 Ștanțarea metalelor auto prin metoda ștanțării fine
Debitarea fină produce contururi de tăiere curate cu forfecare completă, fără suprafețe de fractură. Debitarea fină tradițională implică utilizarea unor prese speciale de ștanțare, dar în zilele noastre multe matrițe progresive oferă un echivalent al debitării fine cu jocuri minime (până la 1% din grosime), indentatoare cu inele în V și contra-poansonuri.
Sfatul 21 – Abordări corective secundare
În cazul în care optimizarea matriței nu produce rezultatul așteptat, există opțiuni suplimentare de luat în considerare: nivelarea rolelor ca modalitate de a forma o suprafață plană, frezarea pentru stabilirea grosimii și utilizarea unor reteze pentru ajustarea finală a conturului. Uneori, abordarea optimă este dincolo de matrița originală.
Capitolul 7: Stabilitatea ștanțării metalelor auto în producția de masă
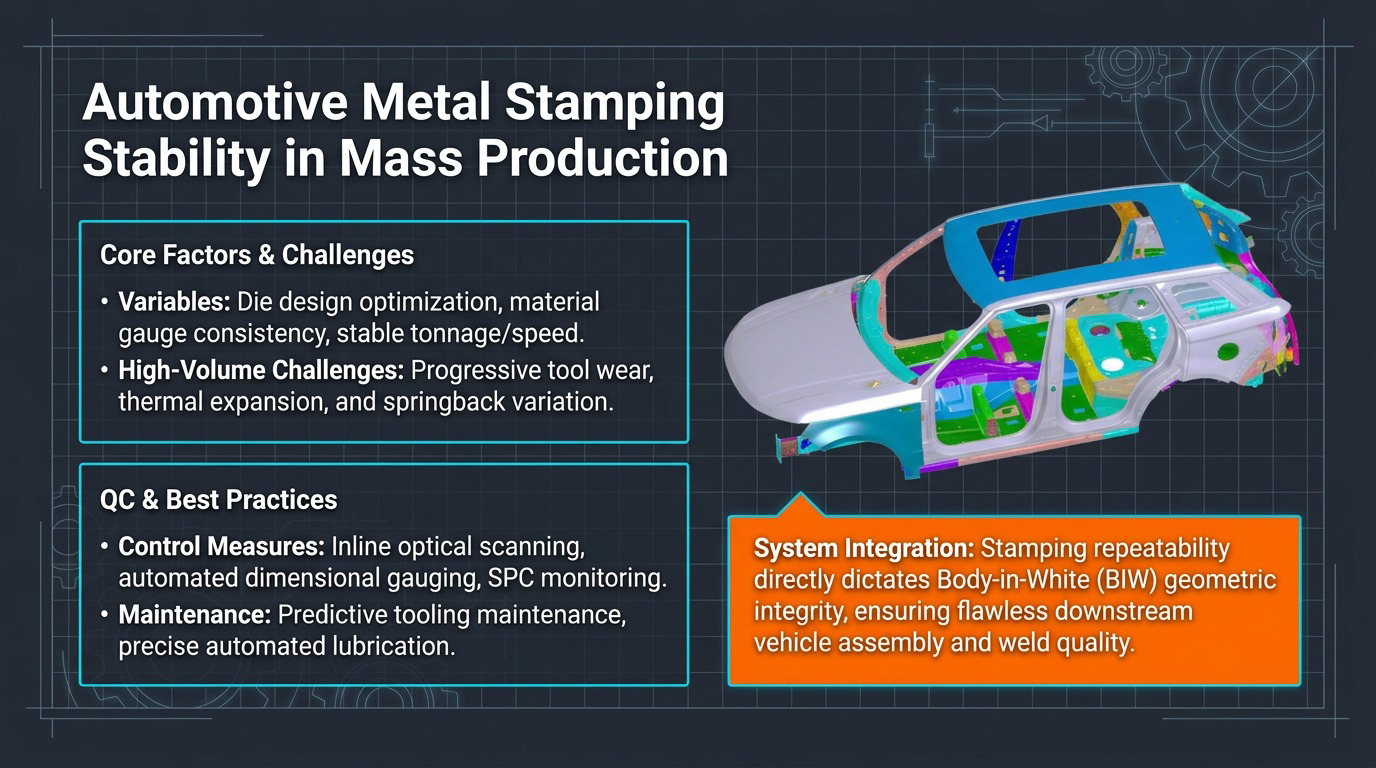
Sfatul 22 – Ștanțarea metalelor auto Monitorizarea duratei de viață a sculelor
Urmăriți durata de viață a sculei utilizând numărul de curse dintre rectificări și tendințele de uzură a sculei. Intervalul obișnuit dintre rectificările matrițelor de ștanțare AHSS de volum mare este de 50,000 până la 200,000 de curse. Folosiți informațiile colectate pentru a programa în avans perioadele de nefuncționare preventive, în loc să așteptați situații de urgență.
Sfatul 23 – Program de întreținere planificată pentru ștanțarea metalelor auto
Întocmiți o listă de activități de întreținere regulată care includ: curățarea găurilor și a jgheaburilor pentru deșeuri, verificarea arcurilor cu azot pentru pierderi de presiune, inspectarea știfturilor și bucșelor de ghidare, verificarea valorilor cuplului de strângere ale tuturor plăcuțelor. O matriță întreținută corespunzător este capabilă să producă în mod constant mai mult decât o matriță optimizată în starea sa de degradare.
Sfatul 24 – Verificarea izvoarelor cu azot
După utilizarea prelungită a arcurilor cu azot, presiunea tinde să scadă din cauza uzurii garniturilor. Verificați presiunea de preîncărcare în fiecare lună folosind un manometru special conceput. Înlocuiți toate arcurile cu o pierdere de presiune de peste 10%. Un arc cu azot deteriorat provoacă deformări asimetrice sau abateri bruște ale conturului piesei.
Sfatul 25 – Controlul statistic al procesului (SPC)
Folosiți controlul statistic al procesului pentru a monitoriza tendințele dimensiunilor critice în timpul procesului de testare. Marcați rezultatele măsurătorilor după fiecare 50 până la 100 de curse. Acordați atenție tendințelor precum creșterea revenirii elastice (din cauza uzurii matriței) sau orice schimbare bruscă (din cauza plăcuțelor slăbite sau a diferenței de calitate a materialului).
Sfatul 26 – Suport pentru simularea CAE în producție
Salvați toate simulările efectuate în timpul dezvoltării matriței. Utilizați simularea CAE în producție pentru depanare: comparați piesa formată reală cu simularea. Este posibil să efectuați diverse studii de tip „ce-ar fi dacă”, cum ar fi utilizarea semifabricatelor cu forme noi, coeficienți de lubrifiere diferiți și viteze de presare folosind tehnologia CAE modernă.
Sfatul 27 – Sistem de gestionare a ștanțării metalelor auto
Documentați toată experiența valoroasă din teste, ajustările și îmbunătățirile proceselor în baza de date. În multe ateliere de matrițe, experiența acumulată în timpul dezvoltării este stocată doar în mintea inginerilor. Lecțiile învățate în timpul dezvoltării diferitelor produse se acumulează într-un sistem structurat de gestionare a cunoștințelor.
Capitolul 8: Întrebări frecvente (FAQ)
8.1 Ce este ștanțarea tablei metalice pentru automobile?
Ștanțarea tablei metalice pentru automobile este un proces de fabricație care implică formarea tablelor metalice plate prin ștanțare cu matrițe și prese în componentele vehiculului, cum ar fi panouri de caroserie, console, șine structurale și carcase de baterii.
8.2 Ce fel de materiale se folosesc pentru ștanțarea auto?
Materialele tipice utilizate în ștanțarea auto sunt oțelul moale, oțelul de înaltă rezistență (HSS), oțelul avansat de înaltă rezistență (AHSS), oțelul inoxidabil și aliajele de aluminiu (clasele 5xxx și 6xxx).
8.3 De ce este importantă simularea CAE în procesul de ștanțare?
Simularea CAE prezice potențiale probleme legate de fisurare, cutare, revenire elastică și curgerea materialului, ceea ce permite economisirea a până la 30-50% din timpul și banii necesari pentru încercări.
8.4 Unde apar cutele în timpul ambutisării adânci a ștanțării metalelor din industria auto?
De obicei, cutele sunt asociate cu o forță scăzută a suportului de prelucrare, un design deficitar al cordonului de tragere, un flux excesiv de material sau o geometrie de deformare dezechilibrată.
8.5 Cum evit fisurarea la ștanțarea metalelor din industria auto?
Acest lucru poate fi prevenit prin utilizarea unei raze mai mari în colțuri, preformare, recoacere a materialelor, ajustări adecvate ale formei semifabricate și ale marginilor de tragere.
8.6 Care este raportul recomandat pentru diluare?
În general, nu ar trebui să fie mai mare de 25%. Se acceptă până la 40% în cazul ambutisării profunde a pieselor din oțel inoxidabil cu recoacere ulterioară.
8.7 De ce să folosiți inserții reglabile?
Utilizarea plăcuțelor reglabile permite reglarea rapidă a dimensiunilor în etapa de testare și în producție, ceea ce economisește costurile cu sculele și previne înlocuirea întregii matrițe.
8.8 Ce este procesul de ștanțare fină?
Debitarea fină este un proces de ștanțare de precizie care produce aproape niciun joc (mai puțin de 1%) și, prin urmare, asigură o forfecare perfectă cu o precizie dimensională excelentă, fără operații secundare.
8.9 Cum se crește durata de viață a matriței?
Aceasta include utilizarea oțelului de scule premium, aplicarea unui strat de acoperire PVD sau TiD, întreținerea planificată, rectificarea programată și lubrifierea eficientă.
8.10 Cum se reduce timpul de probă?
Utilizarea unei combinări de simulări CAE, dispuneri optime de benzi, plăcuțe reglabile și o evidență detaliată a încercărilor reduce timpul de dezvoltare a matriței cu 30-50%.
Capitolul 9: Concluzii despre ștanțarea metalelor auto
Tehnologia de ștanțare a metalelor în industria auto este un domeniu extrem de specializat, care combină multe aspecte ale științei materialelor, proiectării sculelor, simulării CAE și mulți ani de experiență practică în producție. Dezvoltarea mașinilor electrice și a materialelor avansate duce tehnologia matrițelor către precizie și durabilitate.
Bucla continuă de proiectare → testare → analiză → optimizare → producție ajută la creșterea proporției de matrițe acceptate, la accelerarea procesului de dezvoltare a matrițelor și la obținerea unei producții de masă eficiente și profitabile. Toate cele treizeci de sfaturi prezentate au fost testate cu succes pe matrițe din lumea reală și își dovedesc eficacitatea. Folosiți-le constant, documentați și îmbunătățiți-vă constant procesele.

