

Introducere:
Produsele de ștanțare din oțel inoxidabil se găsesc peste tot: de la electrocasnicele din bucătării până la elemente arhitecturale monumentale, cum ar fi sculpturi urbane, fațade de clădiri și obiecte de interior. Varietatea largă de aplicații ale materialului se explică prin atractivitatea oțelului inoxidabil datorită esteticii sale, rezistenței ridicate la coroziune și fiabilității operaționale pe termen lung. Din păcate, există încă multe prejudecăți și concepții greșite despre acest tip de produs. Unul dintre cele mai frecvente este așa-numitul „test cu magnet”.
Nu cu mult timp în urmă, am fost martor la testele efectuate de un client asupra vaselor de gătit privind prezența magnetismului pe o piață de materiale de construcții. Domnul a insistat că „dacă un magnet se atașează, atunci este un fier inoxidabil prost; dacă nu - atunci este oțel inoxidabil, ceea ce înseamnă că oțelul bun și oțelul inoxidabil nu poate conține niciun fel de magnetism.” Astfel de neînțelegeri apar în principal din cauza lipsei de informații, așa că haideți să clarificăm câteva aspecte ale producției de oțel inoxidabil.
Capitolul 1. Clarificarea termenilor: Diferența dintre fier, oțel și oțel inoxidabil
Diferența dintre fier și oțel constă în cantitatea de carbon pe care o conțin:
Oțelul conține în compoziția sa cel mult 2% carbon.
În fier, concentrația de carbon depășește 2%.
Capitolul 2. Clasificarea ștanțării din oțel inoxidabil: De ce sunt unele tipuri magnetice?
Oțelul inoxidabil este clasificat în principal în trei tipuri, în funcție de microstructură. Proprietățile lor magnetice diferă datorită compoziției aliajului:
| Tip | Elemente principale de aliaj | Magnetic | Caracteristici cheie |
| Austenitic | Crom + Nichel | ❌ Nemagnetic | Aspect atractiv, performanță generală bună |
| feritic | Crom + puțin/fără nichel | ✅ Magnetic | Eficient din punct de vedere al costurilor, conductivitate termică bună |
| martensitic | Crom + Fier + Carbon | ✅ Magnetic | Duritate ridicată, poate fi tratată termic |
Există peste 100 de tipuri de oțel inoxidabil ștanțat astăzi. În afară de oțelul inoxidabil austenitic, atât oțelul feritic, cât și cel martensitic sunt magnetice. Prin urmare, afirmația că „nemagnetic este egal cu oțel inoxidabil bun” este complet falsă.
Capitolul 3. Atenție, cumpărător: Nu vă lăsați induși în eroare de „nemagnetic”
Acest metal este puternic, flexibil și foarte rezistent, așa că oțelul este materialul cel mai frecvent utilizat în produsele de zi cu zi. Oțelul inoxidabil este un tip de oțel caracterizat prin rezistență ridicată la coroziune datorită cromului adăugat în compoziția sa. Oțelul este numit „inoxidabil” atunci când conținutul de crom este de 10.5% sau mai mare.
Magnetismul nu joacă niciun rol în evaluarea calității. Totul se reduce la compoziția aliajului și la structura metalului la scară microscopică. În metalurgie, termenul „fier inoxidabil” nu este relevant. Nu vă lăsați păcăliți de „nemagnetic”.
De ce există o preferință pentru oțelul inoxidabil nemagnetic? O altă concepție greșită des întâlnită este „oțelul inoxidabil fără magnetism conține mai mult nichel și, prin urmare, este mai bun”. Acest lucru se datorează faptului că nichelul este un element relativ rar și scump, iar oțelul inoxidabil austenitic cu conținut ridicat de nichel este destul de scump. Cu toate acestea, absența magnetismului nu implică neapărat prezența unor proprietăți bune.
Unele tipuri de ștanțare a oțelului inoxidabil nemagnetic implică aplicarea unei formule bazate pe conținut de mangan și conținut redus de nichel (sau chiar absența acestuia). Astfel de clase costă cu mii de RMB mai puțin decât clasele cu conținut ridicat de nichel. Furnizorii necinstiți profită de ideea că ștanțarea oțelului inoxidabil nemagnetic este de înaltă calitate și vând oțel nemagnetic ieftin ca fiind oțel inoxidabil cu conținut ridicat de nichel, mai scump. Prin urmare, fiți întotdeauna vigilenți atunci când faceți cumpărături.
Capitolul 4. Alegerea gradului potrivit de oțel inoxidabil pentru aplicația dumneavoastră
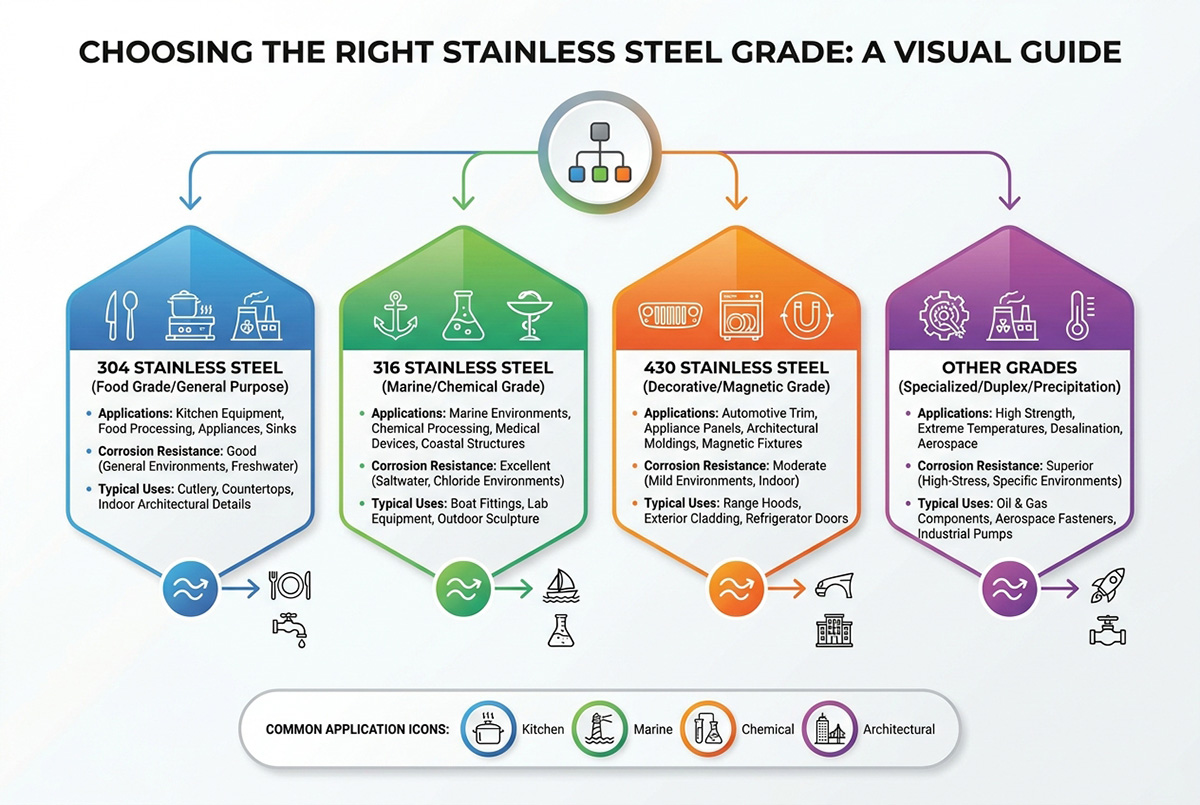
Există mai multe tipuri de ștanțare din oțel inoxidabil cu proprietăți specifice care le determină domeniile de utilizare. Selectarea corectă a materialelor în funcție de cerințele aplicației este cheia pentru obținerea celei mai înalte calități și performanțe:
Atrăgător din punct de vedere estetic, strălucitor și nemagnetic, oțelul inoxidabil austenitic este ideal pentru scopuri decorative, cum ar fi sculpturi și obiecte de amenajare a teritoriului. Dezavantajul acestei calități este că nu conduce bine căldura, prin urmare nu este potrivit pentru ustensile de gătit, deoarece încălzirea sa necesită un efort suplimentar.
Foarte rezistent la coroziune și având o conductivitate termică ce depășește indicatorii claselor austenitice cu aproape 50%, oțelul inoxidabil feritic este perfect pentru fabricarea tigăilor, a oalelor de orez, a tamburelor mașinilor de spălat, a încălzitoarelor de apă și a chiuvetelor de bucătărie.
Oțelul inoxidabil martensitic extrem de durabil permite modificarea durității prin tratament termic. Este cea mai bună alegere pentru cuțite și lame. Cel mai adesea, oamenii spun că „cuțitele din oțel inoxidabil nu sunt ascuțite”, deoarece tratamentul termic nu poate crește duritatea oțelului inoxidabil austenitic. Proprietățile de ștanțare ale oțelului inoxidabil
Ștampilarea din oțel inoxidabil este fragilă și supusă îndoirii?
Proprietățile de ștanțare ale oțelului inoxidabil depind în mare măsură de calitate și de tratamentul anterior. Oțelul austenitic extrem de maleabil (de exemplu, calitatea 304) se îndoaie chiar și în timpul procesului de prelucrare la rece. Dimpotrivă, clasele de oțel martensitic fragile, cum ar fi 420, tind să se rupă sub presiune. Duritatea oțelului poate varia în funcție de tratamentul termic anterior sau de deformarea la rece și afectează semnificativ ștanțarea.
Capitolul 5. Sfaturi pentru alegerea materialelor pentru ștanțarea oțelului inoxidabil
Mai mulți factori practici determină dacă materialul va funcționa bine în timpul ștanțării și va îndeplini cerințele de utilizare finală:
| Factor | Considerații |
| Grosime | Tablele din oțel inoxidabil au, în general, grosimi cuprinse între 0.1 mm și 6 mm. Grosimile subțiri sunt potrivite pentru componente ușoare sau detaliate; tablele medii și groase oferă rezistență pentru piesele structurale sau portante. |
| Toleranță | Tablele laminate la rece oferă de obicei toleranțe mai stricte, de ±0.02–0.05 mm. Aplicațiile cu cerințe dimensionale stricte pot necesita o precizie și mai mare. |
| Finisarea de suprafață | Opțiuni precum finisajele 2B, BA sau nr. 3 influențează aspectul și necesitatea unor tratamente suplimentare de suprafață. |
| Proprietăți mecanice | Rezistența la curgere, rezistența la tracțiune și nivelurile de alungire afectează designul matriței, forța de presare și setările generale ale procesului. |
Prin cântărirea acestor factori, producătorii pot selecta materiale care să echilibreze formabilitatea, rezistența și performanța produsului final.
Capitolul 6. Tipuri comune de ștanțare din oțel inoxidabil
| Calitate | caracteristici |
| 301 oțel inoxidabil | Rezistență la tracțiune și rezistență la coroziune moderat ridicate. Disponibil în variante dur, semi-dur și complet dur. |
| 304 oțel inoxidabil | Calul de muncă al seriei 300 SS. Proprietăți moderate de tracțiune, rezistență la coroziune, cele mai frecvente în oțelul inoxidabil de calitate alimentară și ștanțarea cu disc. |
| Oțel inoxidabil 316 și 316L | Modificare a seriei de bază 300 SS. Adăugarea de molibden îmbunătățește rezistența și rezistența la coroziune. Utilizată în industria farmaceutică, industria alimentară și în mediile marine. |
| Oțel inoxidabil 321 și 347 | Variații ale compoziției de bază 18-8. Stabilizat prin adăugare de aliaj pentru a îmbunătăți sudabilitatea și funcționarea la temperaturi ridicate. |
| Oțel inoxidabil 17-7PH | Oțel inoxidabil tratabil termic cu caracteristici de formare 304. Poate fi călit până la o rezistență la tracțiune de 200,000 psi după formarea la rece. |
Capitolul 7. Ștanțabilitatea ștanțării oțelului inoxidabil
Ștanțarea din oțel inoxidabil se va rupe sau se va îndoi?
Proprietățile oțelului inoxidabil depind de tipul de calitate și de tratamentul termic/prelucrarea la rece a materialului. Clasele austenitice (304) se îndoaie și nu se rup ușor în condiții de prelucrare la rece. Între timp, clasele martensitice (420) sunt mai puțin ductile și tind să se rupă.
Diferențe între diferite grade de ștanțare
O calitate austenitică cu conținut scăzut de carbon face metalul elastic, prin urmare poate fi utilizat în ambutisarea profundă pentru a crea chiuvete și friteuze. Între timp, tipurile martensitice de oțel inoxidabil sunt mai dure și mai puțin ductile. Prin urmare, acestea sunt preferate atunci când vine vorba de fabricarea sculelor tăietoare și a altor obiecte ascuțite.
Caracteristici și beneficii ale ștanțării oțelului inoxidabil
Rezistență la foc și căldură: cantitatea mare de crom și nichel conferă oțelului inoxidabil rezistență la căldură.
Aspect estetic: consumatorii preferă aspectul chiuvetei din oțel inoxidabil și o pot lustrui prin electrolustruire.
Durată lungă de viață: piesele din oțel inoxidabil nu își degradează calitatea sau estetica după ani de utilizare, în ciuda unui preț inițial relativ mai mare.
Proprietăți sanitare: oțelul inoxidabil este apreciat de industria farmaceutică și alimentară, deoarece piesele fabricate din acesta pot fi spălate rapid și fără probleme. Unele aliaje de oțel inoxidabil pot fi considerate sigure pentru contactul cu alimentele.
Sustenabilitate: potrivit multor experți, oțelul inoxidabil poate fi numit unul dintre cele mai sustenabile aliaje de utilizat.
Proprietăți cheie atunci când se lucrează cu ștanțare din oțel inoxidabil
Când ștanțați oțel inoxidabil, țineți cont de proprietățile acestuia:
Punct de curgere ridicat, duritate și ecruisare la rece → materialul este foarte predispus la rupere
Conductivitate termică scăzută în comparație cu oțelul carbon → sunt necesare mai multe forțe pentru deformarea materialului, tăiere și debitare
Forță mare de deformare plastică la desenare → cute și ruperea materialului subțire în timpul desenării
Tendință la uzură prin frecare și zgâriere a suprafeței în timpul tragerii → necesită lubrifiere adecvată
Duritate ridicată și rezistență excelentă la coroziune → materiale bune pentru piese structurale, cosmetice și de exterior
Capitolul 8. De ce oțelul inoxidabil este excelent pentru ștanțare
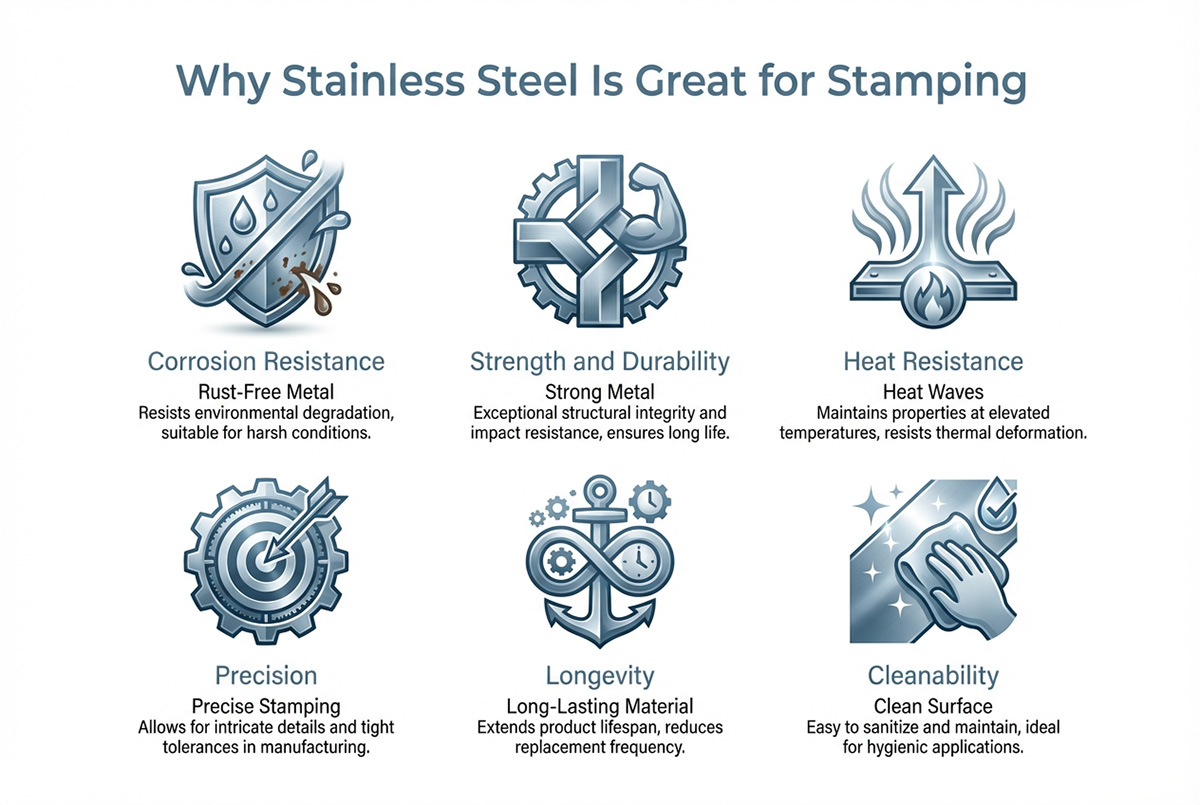
Există câteva motive pentru care oamenii preferă să ștanțeze piese din oțel inoxidabil:
Rezistență la coroziune: datorită conținutului mare de crom și nichel, ștanțarea din oțel inoxidabil poate rezista la umiditate, substanțe chimice și umezeală și nu se va deteriora din exterior.
Rezistență și tenacitate: ștanțarea din oțel inoxidabil oferă proprietăți excelente de rezistență și tenacitate, care permit crearea de piese rezistente și rezistente care pot fi îndoite și trase în diferite forme.
Opțiuni de finisare a suprafeței: materialul permite utilizarea diferitelor finisaje pentru piesele ștanțate.
Cu toate acestea, ștanțarea oțelului inoxidabil este mai complicat de prelucrat decât oțelul carbon din cauza durității sale sporite, a capacității de ecruisare și a conductivității termice mai mici. Pentru a aborda aceste probleme, industria ștanțării a evoluat dramatic. Toleranțele au devenit mai precise, eficiența a fost crescută prin intermediul matrițelor progresive cu până la 200 de curse pe minut și au fost implementate sisteme inteligente de fabricație.
Capitolul 9. Procesul de ștanțare a oțelului inoxidabil
9.1 Selectarea echipamentului
Ștanțarea cu succes a oțelului inoxidabil începe cu alegerea echipamentului potrivit:
| tip de echipament | Proces adecvat | Tonaj recomandat |
| Presă mecanică | Debitare rapidă, desenare superficială | 25–200T |
| Presa hidraulica | Ambutisare profundă, formare de precizie | 100–1000T |
| Presă servo | Precizie ridicată, economie de energie | 30–300T |
9.2 Pași generali
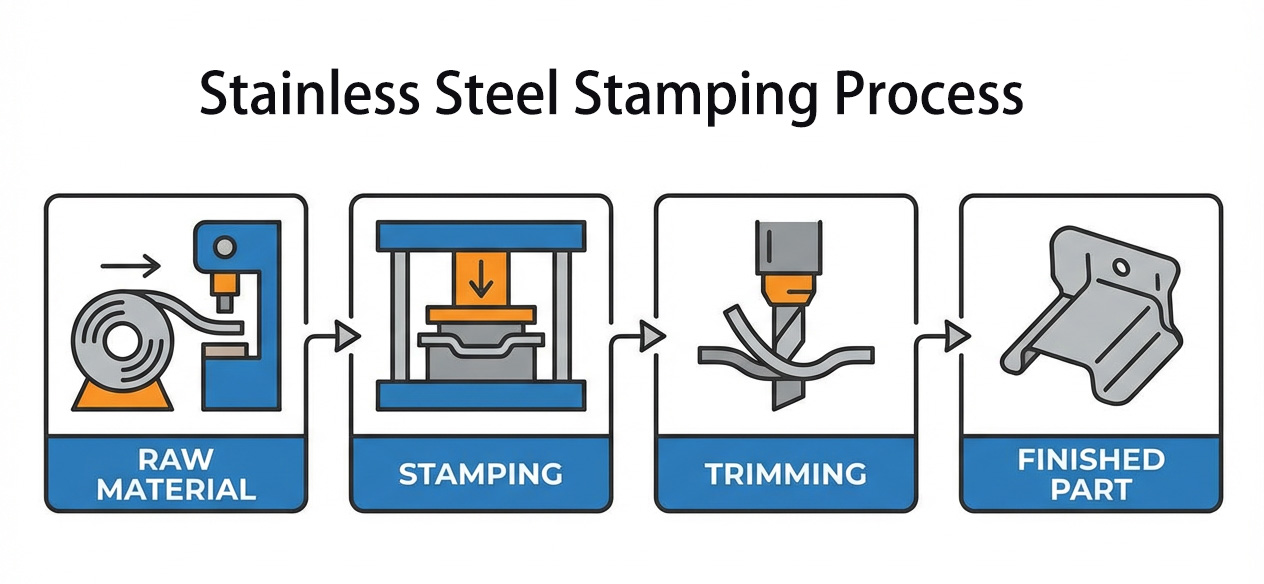
Procesul de ștanțare a oțelului inoxidabil necesită mai multe procese pentru a crea forma și calitatea dorite:
Debitare: Tăierea tablelor de oțel inoxidabil la dimensiunile necesare folosind foarfece mecanice și lasere.
Perforare: Realizarea de găuri sau separarea pieselor. Este important să aliniați cu precizie matrițele și să aplicați presiunea necesară pentru a obține muchii curate, fără bavuri.
Îndoire: Îndoirea pieselor metalice în unghiurile necesare folosind prese de îndoit și matrițe de formare. Este important să se configureze utilajele pentru a preveni revenirea elastică.
Tragere: Formarea pieselor prin tragere profundă, cum ar fi chiuvete și recipiente, prin procesul de formare a metalului în cavitățile matrițelor. Parametrii materialului și ai procesului trebuie selectați corect.
Finisare: Corectarea pieselor după îndoire pentru a compensa revenirea elastică.
Finisarea suprafeței: Se pot utiliza diverse opțiuni de lustruire și acoperire.
Capitolul 10. Evaluarea calității și tratamentele de suprafață
Tipuri de tratamente de suprafață
Metode de finisare a suprafețelor
Mecanic: lustruire prin vibrații, sablare, periere, lustruire cu oglindă
Chimic: pasivare, electrolustruire, colorare, acoperire PVD
Texturi speciale antibacteriene, rezistente la amprente, autocurățate și cu laser
Verificarea calitatii
Instrumente de măsurare dimensională: șubler, scaner CMM, scaner optic
Metode de inspecție vizuală: inspecție vizuală, măsurarea rugozității, SEM și interferometrie 3D cu lumină albă
Testele de performanță includ: testul de pulverizare cu sare, testul de duritate, metalografia, testul de tracțiune/îndoire
Capitolul 11. Posibile probleme la ștanțarea oțelului inoxidabil și modalități de rezolvare a acestora
11.1 Zgârieturi de suprafață
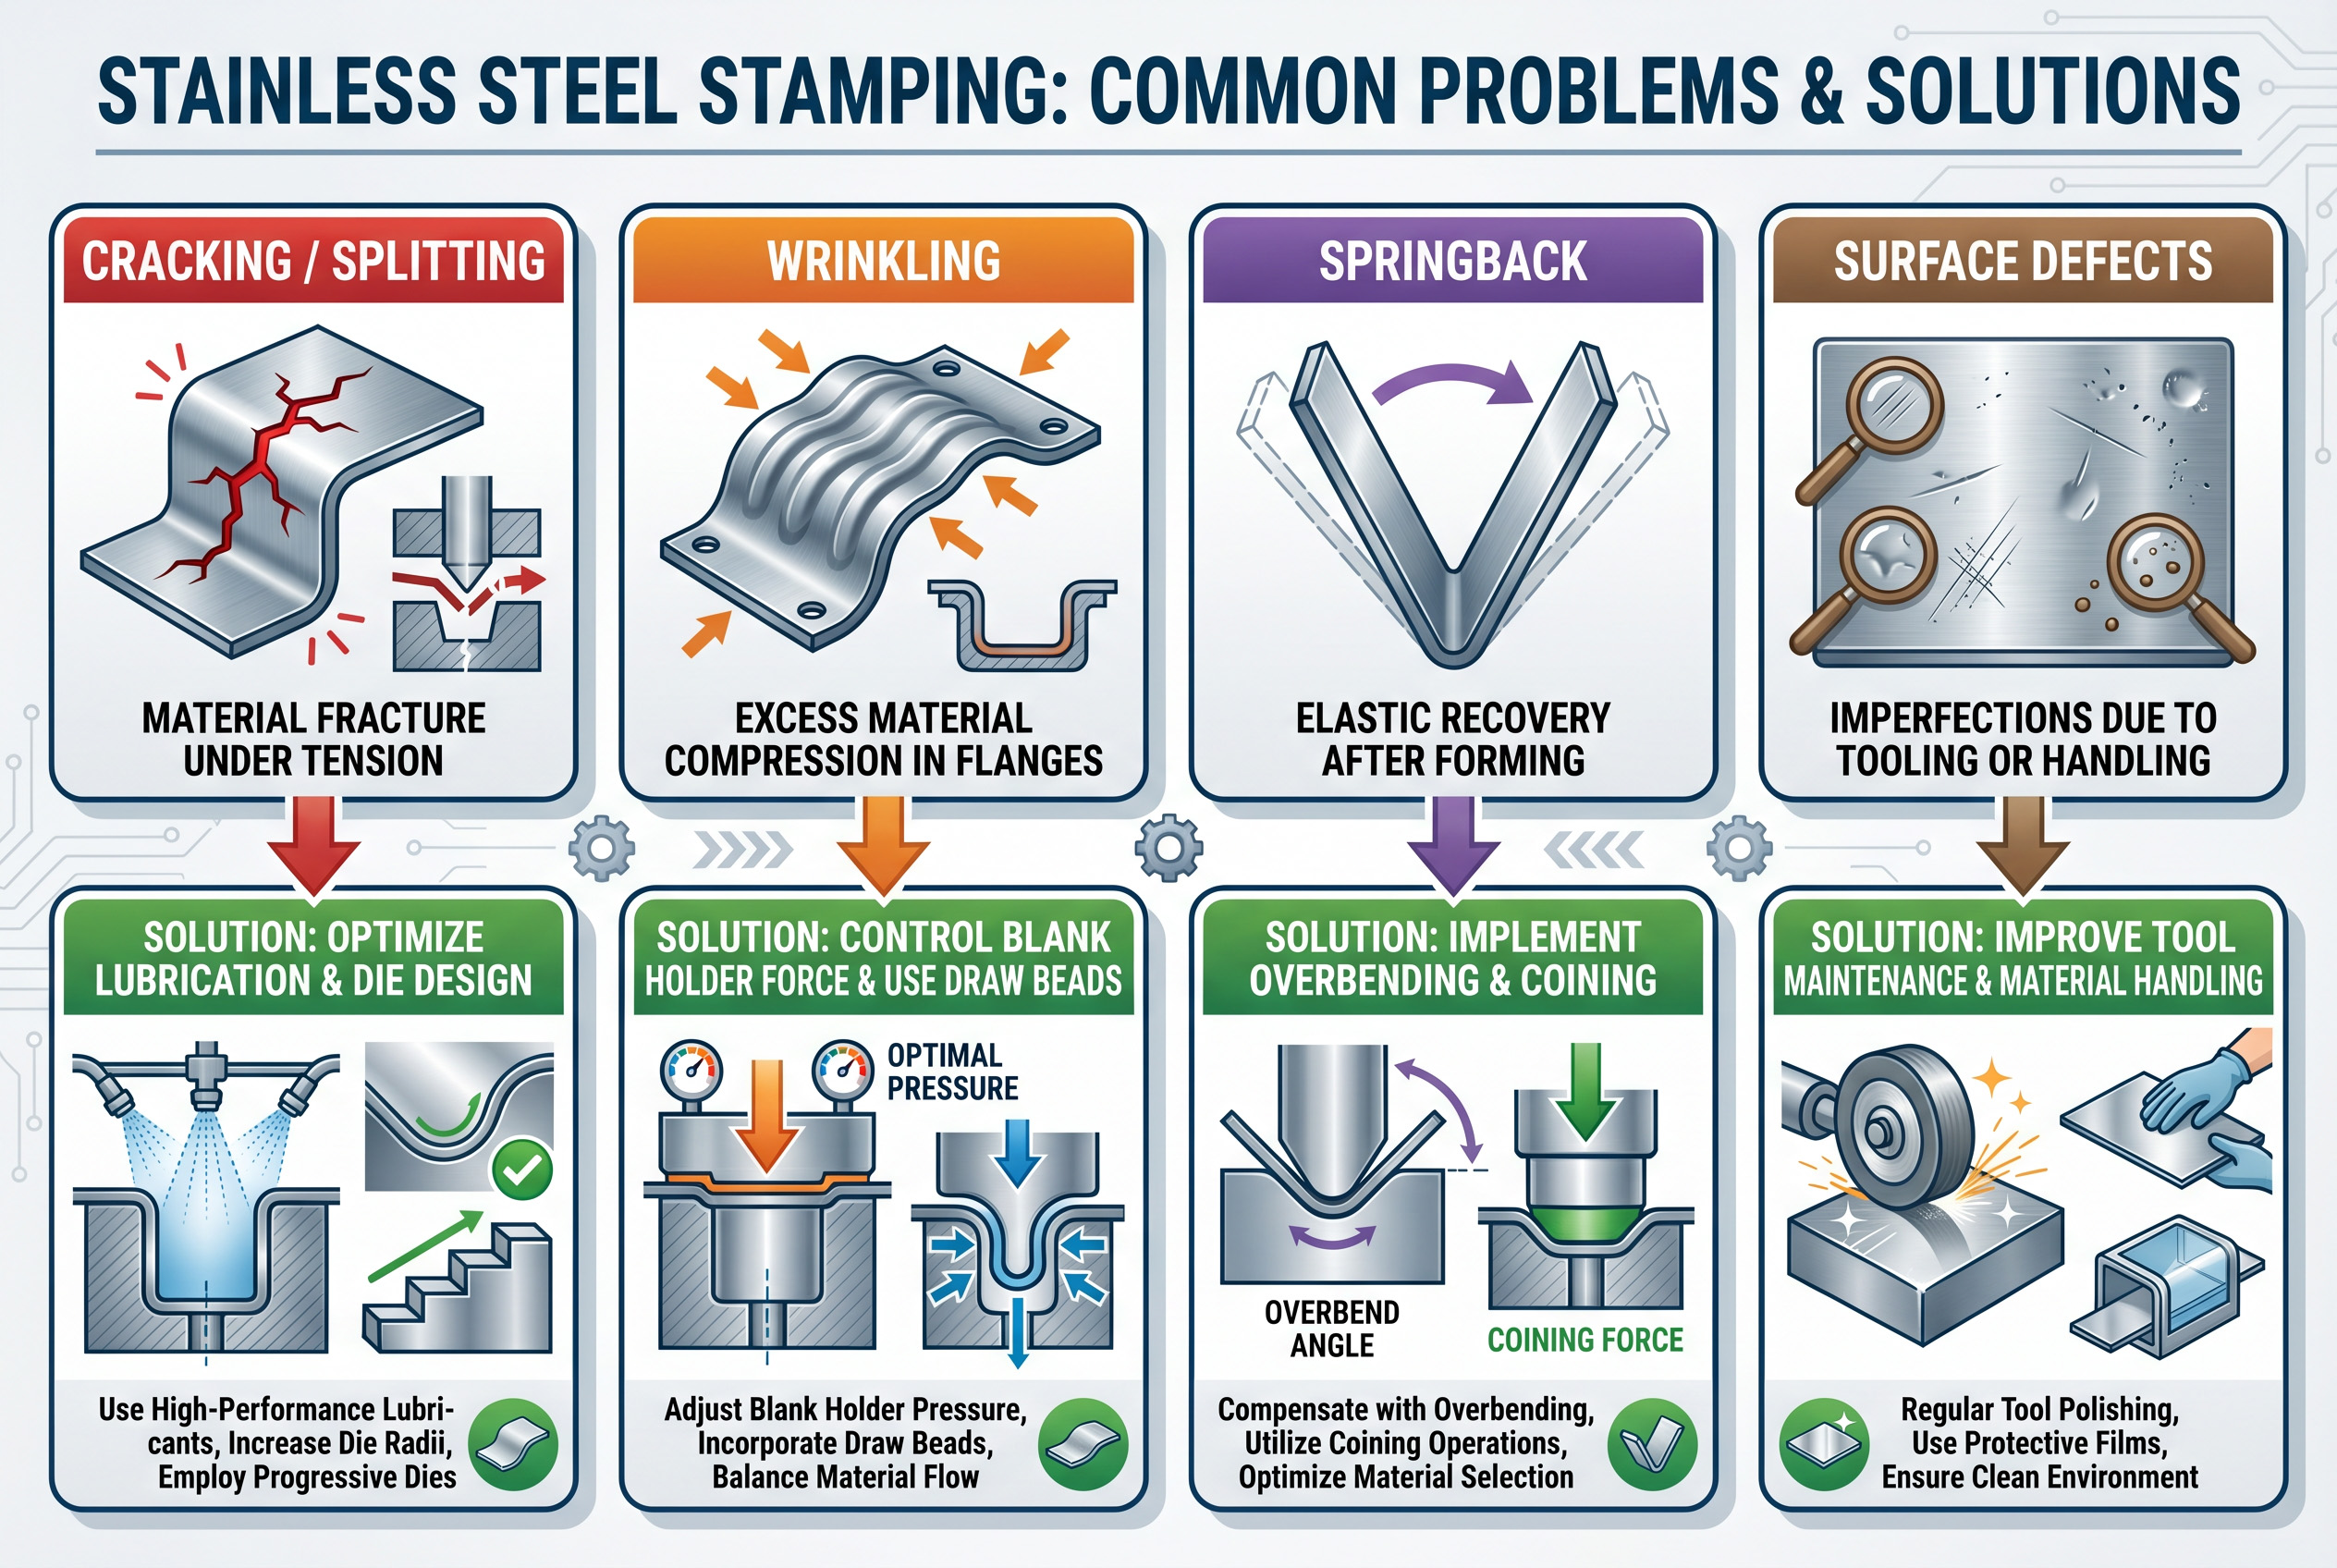
Cauza defectului: Deplasarea suprafeței piesei de prelucrat și a suprafeței de turnare una față de cealaltă sub presiune și formarea unui strat supraîncălzit din cauza deformării plastice.
Soluție: Aplicarea unor cantități adecvate de lubrifiant, menținerea suprafeței matriței în stare optimă și controlul vitezei de presare.
11.2 Ruperea și fisurarea
Cauza:
Indice ridicat de ecruisare la rece a oțelului inoxidabil austenitic, care provoacă transformare martensitică.
Inomogenitatea structurii foii
Spațiu insuficient pentru matriță sau centrare incorectă.
Temperatură crescută de perforare datorită ștanțării pe termen lung.
Încărcări neuniforme cauzate de ciulire, perforare a colțurilor sau tăiere
Soluţie:
Optimizarea procesului de recoacere a tablei
Obținerea unor orientări plane de deformare mai omogene în cadrul granulelor.
Modificarea distribuției presiunii în timpul depanării matriței.
Reglarea jocului și alinierii matriței.
11.3 Problemă cu dezizolarea (transferul de metal)
Cauza:
Muchie tăietoare uzată
Prea multă toleranță la mucegai
Distanță inadecvată
Utilizarea uleiului de ștanțare necorespunzător provoacă îngroșarea metalului
Soluție: Mențineți muchia așchietoare într-o stare corespunzătoare, optimizați jocul și utilizați uleiuri speciale de ștanțare.
11.4 Deformare rezultată din revenirea elastică
Cauză: Toate materialele prezintă deformări elastice după întindere, însă duritatea ridicată a oțelului inoxidabil provoacă o revenire semnificativă.
Soluție: Prezicerea revenirii la normal în procesul de proiectare și includerea de măsuri împotriva acesteia.
11.5 Probleme în timpul tratamentului termic
Cauză: Numeroase piese create prin ștanțare și tragere necesită un tratament termic suplimentar. Încălzirea pieselor poate provoca îndoirea.
Soluție: Luarea în considerare a deformării așteptate a pieselor.
11.6 Selectarea materialului pentru poansoane și matrițe
Cauză: Duritatea ridicată a oțelului inoxidabil duce la uzura severă a poansoanelor și matrițelor.
Soluție: Utilizarea de ștampile cu duritatea corespunzătoare gradului de oțel inoxidabil.
11.7 Probleme legate de uleiul de ștanțare
Cauză: Uleiul de ștanțare ales incorect poate duce la întărirea oțelului, deformări, formarea de bavuri sau fisuri.
Soluție: Folosiți uleiuri de tragere și ștanțare care conțin sulf și componente clorurate. Optați pentru uleiuri cu vâscozitate redusă pentru a facilita curățarea.
Capitolul 12. Concluzie
Datorită progreselor tehnologice, ștanțarea oțelului inoxidabil a evoluat de la simpla formare la operațiuni sofisticate efectuate cu ajutorul sistemelor automate cu senzori. Aceste procese vor continua să evolueze și să devină mai eficiente ca răspuns la cerințele tot mai mari de performanță și fiabilitate sporită a pieselor produse.
Totuși, sarcina nu se limitează la capacitatea de a ștanța piesa dorită, ci înseamnă și posibilitatea de a crea piese de înaltă calitate și fabricate cu precizie. Când vine vorba de implementarea designului produsului dumneavoastră, parteneriatul cu un producător experimentat este întotdeauna o soluție câștigătoare.
Capitolul 13. Întrebări frecvente (FAQ)
1 Ruginește oțelul inoxidabil?
Da, numai în anumite circumstanțe. Spre deosebire de oțelul obișnuit, oțelul inoxidabil rezistă ruginii datorită prezenței cromului, care oferă un strat de oxid inactiv. În cazul expunerii excesive la medii agresive, al stratului protector de oxid deteriorat sau al aplicării necorespunzătoare a unor clase inferioare, oțelul inoxidabil se poate coroda.
2 Ce calitate este mai bună pentru ștanțare: oțel inoxidabil 304 sau 316?
În general, aliajul 304 este preferat pentru ștanțarea convențională. Aliajul este foarte maleabil și accesibil ca preț, fiind ideal pentru fabricarea unei game largi de bunuri de consum și echipamente. Gradul 316, îmbogățit cu molibden, oferă o rezistență mai mare la coroziune, dar se dovedește a fi dificil de utilizat pentru ștanțare. Prin urmare, acest grad este recomandat pentru aplicații marine, farmaceutice sau de procesare a alimentelor, unde rezistența la coroziune are prioritate față de eficiența fabricației.
3 De ce sunt matrițele de ștanțare din oțel inoxidabil predispuse la uzură rapidă?
Lubrifierea insuficientă, jocurile inadecvate, ștanțarea la viteză mare, alegerea necorespunzătoare a materialelor pentru matrițe cu duritate insuficientă și neglijența în întreținerea matrițelor (de exemplu, muchii așchietoare tocite) pot cauza uzura rapidă a matrițelor de ștanțare.
4 Cum pot preveni uzura prin frecare (zgârietura) în timpul ștanțării pieselor din oțel inoxidabil?
Pentru a minimiza acumularea de căldură, alegeți uleiuri de ștanțare de calitate premium cu aditivi pentru presiune extremă, asigurați spații libere adecvate, mențineți netezimea corespunzătoare a suprafețelor matrițelor, aplicați acoperiri și lustruiți suprafețele matrițelor și gestionați viteza de ștanțare.
5 De ce are bavuri piesa mea din oțel inoxidabil?
Formarea bavurilor este cauzată de jocuri excesive, muchii așchietoare tocite, aliniere deficitară sau lipsa unui suport adecvat în timpul operațiunilor de forfecare a materialului. Asigurați-vă că alinierea matrițelor este corectă, asigurați jocuri optime și mențineți în mod regulat ascuțimea poansoanelor și matrițelor.
6 Care este diferența dintre ștanțarea oțelului inoxidabil 301 și 304?
Gradul 301 are rate de ecruisare crescute și există în mai multe tipuri de stare (dur, semidur, dur). Prin urmare, este preferabil pentru fabricarea arcurilor și a pieselor cu cerințe ridicate de rezistență la tracțiune. La rândul său, 304 este recunoscut ca fiind cea mai bună alegere pentru ștanțare generală și aplicații de calitate alimentară. Datorită ductilității sale, acest aliaj oferă o maleabilitate și o durabilitate sporite împotriva coroziunii.
7 Este posibilă sudarea pieselor ștanțate din oțel inoxidabil?
Sudarea pieselor ștanțate din oțel inoxidabil este posibilă, dar necesită o atenție suplimentară. Asigurați compatibilitatea metalului de adaos, optimizați cantitatea de căldură admisă pentru a evita deformarea piesei și luați în considerare tratamentul termic post-sudură (recoacere) pentru eliberarea tensiunilor reziduale. Se recomandă sudarea claselor austenitice (304, 316) mai degrabă decât a claselor martensitice.
8 Cum pot elimina revenirea elastică la piesele ștanțate din oțel inoxidabil îndoite?
Pentru a compensa revenirea, efectuați o pre-îndoire cu un unghi de îndoire mai mare, aplicați operațiuni de strângere la bază sau de prelucrare prin frezare, prelungiți timpul de menținere și reproiectați matrițele cu funcții de compensare a revenirii elastice pe baza datelor de testare a materialelor.
9 Ștanțarea poate magnetiza piesele din oțel inoxidabil?
Da, unele clase de oțel inoxidabil devin ușor magnetice în timpul operațiunilor de prelucrare la rece (îndoire, ștanțare, tragere). Astfel de efecte sunt tipice pentru clasele austenitice (304) care în mod normal nu sunt magnetice. În astfel de cazuri, magnetismul nu indică o calitate slabă.
10 Care este grosimea optimă pentru ambutisarea profundă a ștanțării din oțel inoxidabil?
Calibrările mai subțiri (0.5-1.5 mm) sunt utilizate pentru fabricarea produselor cu forme complexe, cum ar fi chiuvetele și vasele de gătit destinate uzului zilnic. Cu toate acestea, procentul de alungire a materialului joacă un rol cheie în ambutisarea profundă. Astfel, clasele austenitice (304) sunt preferabile pentru ambutisarea profundă datorită ratei lor ridicate de alungire.
11 Cum ar trebui să aleg lubrifiantul potrivit pentru ștanțarea oțelului inoxidabil?
Luați în considerare gradul materialului (austenitic vs. martensitic), operațiunea (tragere vs. decupare), complexitatea pieselor și cerințele pentru procesul de curățare. Uleiurile EP clorurate și sulfurate sunt preferabile pentru procesele de tragere dură, în timp ce uleiurile ușoare sunt preferabile pentru operațiunile de decupare. Dacă este necesară curățarea post-ștanțare, utilizați lubrifianți cu vâscozitate scăzută sau solubili în apă.
12. Ce cauzează încrețirea pieselor ștanțate din oțel inoxidabil ambalate adânc?
Presiunea insuficientă aplicată pe suportul de prelucrat brut, proiectarea ineficientă a cordoanelor de tragere, jocurile excesiv de mari sau lubrifierea inadecvată pot cauza șifonarea în timpul operațiunilor de ambutisare profundă. Măriți presiunea asupra suportului de prelucrat brut, optimizați forma cordoanelor de tragere și asigurați o distribuție uniformă a fluxului de material.
13 Care este diferența dintre pasivizare și electrolustruire?
Pasivizarea are ca scop eliminarea contaminanților de pe suprafața pieselor din oțel inoxidabil și îmbunătățirea stratului de oxid pentru a oferi o rezistență superioară la coroziune. Electrolustruirea îndepărtează un strat subțire de material pentru a oferi o suprafață perfect netedă, lustruită și reflectorizantă, cu o rezistență îmbunătățită la coroziune.
Este posibil să se efectueze un tratament termic pentru întărirea pieselor din oțel inoxidabil după ștanțare?
Numai clasele martensitice și cele care se călesc prin precipitare (17-7PH) pot fi călite prin tratament termic. Clasele austenitice (304, 316) nu pot fi călite prin încălzire, ci sunt călite prin prelucrare la rece.
14 Cum pot preveni fisurile în piesele ștanțate din oțel inoxidabil?
Folosiți material recopt ori de câte ori este posibil, lubrifiați piesele în mod corespunzător, optimizați jocurile dintre matrițe, controlați viteza de ștanțare pentru a reduce generarea de căldură, aplicați raze de îndoire mai mari și luați în considerare operațiuni de ștanțare în mai multe etape pentru fabricarea pieselor complexe.
Proprietăți și beneficii ale ștanțării oțelului inoxidabil
Oțelul inoxidabil cu conținut mare de crom și nichel este foarte rezistent la căldură.
Aspect: Oțelul inoxidabil este plăcut din punct de vedere estetic pentru mulți consumatori, iar electrolustruirea îi îmbunătățește și mai mult aspectul.
Eficiență din punct de vedere al costurilor: Deși este inițial mai scump, oțelul inoxidabil oferă o calitate de lungă durată și performanțe estetice.
Salubritate: Industriile farmaceutică și alimentară se bazează pe oțelul inoxidabil datorită proprietăților sale igienice. Mai multe aliaje sunt aprobate ca materiale de calitate alimentară.
Sustenabilitate: Acest aliaj se numără printre cele mai ecologice opțiuni disponibile pe piață, potrivit pentru procesele de fabricație ecologice.
Caracteristicile cheie ale operațiunilor de ștanțare a oțelului inoxidabil
La fabricarea pieselor ștanțate din oțel inoxidabil, rețineți următoarele caracteristici:
Punctul de curgere ridicat și duritatea, împreună cu ecruisarea la rece, fac piesele susceptibile la fisurare.
Conductivitatea termică slabă în comparație cu oțelul carbon face ca piesele din oțel inoxidabil să necesite deformări, ștanțare și forțe de tragere mai mari.
Forța mare de deformare plastică în timpul tragerii face ca piesele cu calibru subțire să se șifoneze și să se rupă.
În timpul operațiunilor de tragere, acestea sunt vulnerabile la abraziune și zgârieturi. Prin urmare, asigurați o lubrifiere adecvată.
Datorită durității și rezistenței la rugină, este frecvent utilizat pentru fabricarea de piese cu scopuri structurale, cosmetice și exterioare.
15 De ce oțelul inoxidabil este cel mai bun material pentru ștanțare
Există mai multe motive pentru care oamenii preferă să ștanțeze piese din oțel inoxidabil:
Rezistență la coroziune: Produsele de ștanțare din oțel inoxidabil nu se oxidează în contact cu umezeala, substanțele corozive și mediile umede. Se așteaptă ca acestea să aibă o durată lungă de viață, inclusiv pentru aparatele de bucătărie și utilajele de exterior.
Rezistență și tenacitate: Oferă un echilibru bun între rezistența la tracțiune și ductilitate, permițând pieselor ștanțate să își păstreze forma în timpul îndoirii, curbării și deformării.
Opțiuni pentru finisajele suprafețelor: Permite aplicarea diverselor tehnici de finisare a suprafețelor, cum ar fi lustruirea, perierea și acoperirea, utile pentru aplicații estetice și funcționale.
Cu toate acestea, ștanțarea oțelului inoxidabil este mai dificil de prelucrat decât oțelul carbon. Fiind mai rezistent, cu ecruisare mai rapidă și având o conductivitate termică slabă, oțelul inoxidabil necesită o atenție deosebită în ceea ce privește selecția materialului, proiectarea matriței și parametrii procesului.
Industria de ștanțare a dezvoltat numeroase abordări pentru a aborda aceste provocări. Toleranțele pentru ștanțarea precisă au fost reduse semnificativ, iar eficiența a fost crescută datorită matrițelor progresive cu viteze care depășesc 200 de curse pe minut. În plus, tehnologiile inteligente avansate de fabricație, inclusiv senzori și monitorizare bazată pe inteligență artificială, au fost adoptate pe scară largă.

