
Controlul calității bobinelor inductoarelor implică toate etapele fabricării acestora, de la verificarea componentelor primite, la controalele de procesare, verificările produsului finit și terminând cu controlul depozitării. Scopul central este de a se asigura că inductoarele îndeplinesc parametrii specificați în ceea ce privește performanța lor electrică, fizică și de fiabilitate. În continuare, se prezintă o discuție despre punctele și metodele de control:
Capitolul 1: Inspecția materialelor primite (IQC): Controlul materialelor cheie la sursă
Inspecția materialelor primite este considerată primul pas în validarea calității produsului, cu accent pe tipuri de materiale precum sârmă emailată, miezuri, rame și cabluri. Unele dintre cele mai importante puncte pentru inspecție sunt:
1.1 Emailat
- Verificarea caietului de sarcini
- Verificarea diametrului și grosimii sârmei.
- Verificarea temperaturii de funcționare.
- Evaluarea performanței: Evaluați aderența smalțului, rezistența la zgârieturi și tensiunea de străpungere.
- Verificarea aspectului: Verificați prezența oxidării, a exfolierii sau a corpurilor străine pe suprafață.
1.2 Verificarea materialului de bază:
Utilizarea analizoarelor de materiale pentru verificarea materialelor de bază, inclusiv ferită de mangan-zinc și ferită de nichel-zinc.
Verificarea dimensiunilor: Verificați diametrul exterior, diametrul interior, toleranța de înălțime și dimensiunile spațiului de aer, după caz.
Verificarea aspectului: Examinați materialul pentru a depista prezența crăpăturilor, așchiilor, buzunarelor de aer sau contaminanților pe suprafața materialului.
1.3 Cadru și cabluri:
Verificarea dimensiunilor: Asigurați-vă că diametrul axului cadrului, distanța dintre cabluri și lungimea acestora corespund standardelor de fabricație, precum și cerințelor de încărcare a PCB-ului.
1.4 Verificarea materialelor : Verificați rezistența la temperatură și capacitățile de ignifugare, precum și grosimea stanierii și rezistența la oxidare a plumbului.
Capitolul 2: Controlul procesului (IPQC): Proces de producție fără erori
Controlul procesului devine necesar pentru a asigura menținerea unui anumit nivel de calitate și prevenirea apariției defectelor.
Fiecare proces are puncte de control.
2.1 Procesul de bobinare
Controlul parametrilor cheie: Numărul de ture este un factor foarte important; trebuie controlat cu precizie (prin contorul mașinii de bobinat, cu o eroare de maximum ±1 tură). Tensiunea în timpul înfășurării este, de asemenea, un factor important; tensiunea excesivă poate subția firul, în timp ce tensiunea insuficientă poate slăbi bobinele. De asemenea, alinierea înfășurării trebuie să fie impecabilă.
2.2 Activități de verificare a greșelilor:
Confirmarea primei piese este importantă; sunt necesare verificări ale inductanței și rezistenței de curent continuu.
Ar trebui efectuate verificări orare la fiecare oră pentru a înregistra valorile de înfășurare.
2.3 Lipire cu plumb și prelungire fir:
Controlul lipirii: Temperatura și timpul de lipire pot necesita control. Temperatura de lipire poate fi în jur de 350-400°C. Timpul de lipire poate necesita, de asemenea, control. Timpul de lipire poate fi în jur de 2-3 secunde.
2.4 Verificarea izolației: Se utilizează un tester de rezistență a izolației pentru a verifica dacă firele sunt neconectate la cadru și miez. Această rezistență trebuie să fie >100MΩ la 500V CC.
2.5 Procesul de acoperire prin imersie și întărire
Controlul rășinii: Folosiți rășinile specificate pentru izolație și amestecați aceste rășini corect, fără contaminanți care ar putea afecta izolația.
2.6 Parametri de întărire: Parametrii de întărire prescriși (cum ar fi 120°C timp de o oră) trebuie respectați pentru a obține o întărire completă. Această etapă joacă un rol semnificativ în creșterea rezistenței la vibrații și protejarea materialului de umiditate.
2.7 Procesul de asamblare a miezului:
Cerințe de asamblare: Asigurați o fixare strânsă a miezurilor; se pot folosi distanțiere, dacă este necesar. Benzile adezive sau clemele trebuie fixate ferm, fără joc.
2.8 Controlul aspectului: Verificați dacă centrul este deteriorat, asigurându-vă că nu există bobine deranjate și că nu există cabluri îndoite.
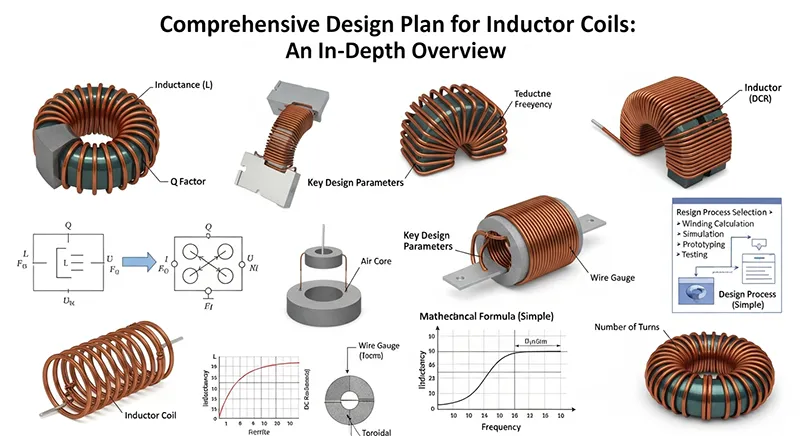
Capitolul 3: Testarea produsului finit (FQC): Validarea și sortarea completă a performanței
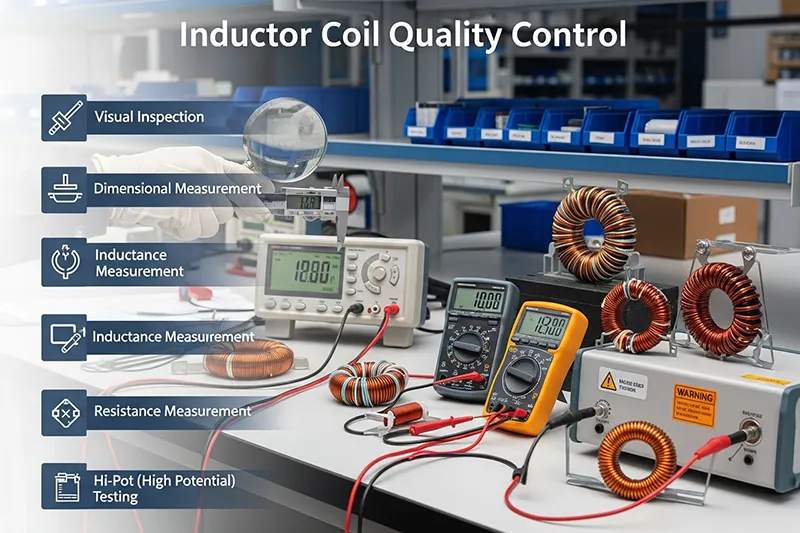
Cea mai urgentă fază este testarea produselor finale. Se va verifica dacă produsele îndeplinesc standardele. Aceste teste acoperă standardele electrice, fizice și de fiabilitate.
3.1 Testarea performanței electrice:
- Inductanță (L): Testată cu ajutorul unui contor LCR, valoarea abaterii fiind cuprinsă între ±5% sau ±10%, în funcție de cerințele clientului.
- Rezistență CC (DCR): Testați folosind un microohmmetru sau un contor LCR pentru a verifica dacă valoarea rezistenței se încadrează în specificații.
- Factorul de calitate (Q): Testat cu testerul LCR la frecvența dată pentru a asigura un Q ≥ valoarea menționată ca standard (deoarece un factor Q mai mare reflectă pierderi mai mici pentru bobine).
- Curent de saturație (Isat): Folosiți o sursă de alimentare de polarizare CC și un tester LCR pentru a verifica curentul la care o reducere de 10% a inductanței este ≥ curentul nominal.
- Curent de creștere a temperaturii (Irms): Folosiți o hotă de testare termică pentru a vă asigura că creșterea temperaturii bobinei este ≤40°C (conform specificațiilor clientului).
- Rezistența izolației: Utilizarea unui tester de rezistență a izolației verifică o valoare ≥ 100 MΩ între bobină, fir și miez.
- Tensiune dielectrică de rezistență: Efectuați un test de tensiune de rezistență (de exemplu, AC 1500V timp de 1 minut). Nu trebuie să existe nicio defecțiune sau conturnare.
Testarea performanței fizice:
Aspect: Trebuie să vă asigurați că bobina nu prezintă semne de deteriorare, că nu există bule în stratul de rășină și că electrozii nu sunt oxidați sau deformați.
Dimensiuni: Trebuie să verificați înălțimea, spațierea și lungimea cablurilor pentru a vă asigura că acestea respectă toleranțele desenului specificat.
Aderență: Asigurați-vă că banda/clemele sunt atașate corect și că electrozii au o rezistență adecvată la tracțiune.
3.2 Testarea fiabilității (eșantionare)
- Cicluri de temperatură înaltă/joasă: Expuneți dispozitivul la un interval de temperatură de la -40° la 125° timp de 1000 de cicluri, asigurându-vă că variația inductanței este în limita a ±5%.
- Test de umiditate: Componentele vor fi supuse la 85°C și 85% umiditate relativă timp de 1000 de ore, verificând astfel dacă rezistența izolației a scăzut.
3.3 Testul de vibrații: Vibrațiile trebuie induse în conformitate cu condițiile standard de vibrații și nu trebuie să prezinte nicio slăbire a structurii sau deteriorare a performanței electrice.
3.4 Control Pembungan dan Peng
Practicile de gestionare a depozitării și transportului joacă un rol esențial în protejarea inductoarelor de deteriorare în timpul proceselor de depozitare sau transport.
Gestionarea depozitării: Cerințe de mediu: Mediul din depozit trebuie să fie uscat și bine ventilat. Temperatura din depozit trebuie menținută la 25±5°C. Umiditatea nu trebuie să depășească 60% umiditate relativă. Acest lucru este extrem de important pentru a preveni deteriorarea miezurilor din cauza umezelii și pentru a preveni oxidarea electrozilor.
Metoda de depozitare: Articolele trebuie depozitate în funcție de lotul și specificațiile lor. Nu trebuie strânse, deoarece acest lucru va face ca firele și miezurile să se îndoiască.
3.5 Inspecția transportului maritim (OQC0)
Standard de eșantionare: Eșantionarea trebuie să respecte standardele GB/T 2828.1. Aceasta constă în examinarea ambalajului, a etichetelor (inclusiv specificațiile, numărul lotului și data producției).
3.6 Verificarea consecvenței: Mostrele produsului vor fi selectate aleatoriu pentru a retesta valoarea inductanței și aspectul pentru a verifica consecvența cu FQC.
Capitolul 4: Gestionarea anomaliilor de calitate
Este necesar ca, dacă apar probleme de calitate, acestea să fie rezolvate imediat.
Anomalii ale fluxului de materiale la intrare: Separați materialele problematice și notificați furnizorii pentru acțiuni corective, apoi confirmați măsura corectivă luată.
Anomalii de proces
Dacă există o problemă, cum ar fi o valoare incorectă a inductanței, opriți producția și determinați motivul. Aceasta poate fi rezultatul unor spire incorecte sau chiar al unui material incorect al miezului. Modificați parametrii și asigurați-vă că prima unitate îndeplinește cerințele de testare.
Neconformitatea produsului finit: Determinați tipul de neconformitate, care poate fi de natură electrică sau de aspect. Apoi, identificați cauza neconformității și luați măsurile corespunzătoare.
Capitolul 5: Întrebări frecvente
1. Cum se poate asigura calitatea sârmei emailate?
Secretul constă în examinarea specificațiilor, funcționalității (legături enzimatice, rezistența izolației) și caracteristicilor vizuale. Toate aceste componente ar trebui să respecte standardele necesare pentru a preveni defecțiunile electrice.
2. Cum am depana dacă valoarea inductanței nu se încadrează în limite?
Mai întâi vom verifica specificațiile de spirală și de lipire. De asemenea, nu vom uita să verificăm tipul de miez. După aceea, vom îmbunătăți procesul nostru și vom verifica rezultatele prin testarea la prima piesă.
3. Ce se întâmplă dacă produsele finite au o rezistență scăzută la izolație?
Examinați atât izolația utilizată, cât și tehnica de lipire. Dacă apar probleme de producție, ajustați parametrii în consecință. Dacă apar probleme la nivelul materialelor, notificați producătorul pentru a le rezolva.
4. Ce ar trebui să se întâmple cu miezurile fisurate?
Un miez fisurat este dăunător inductorului. Aceste piese vor trebui puse deoparte și investigate pentru a identifica posibila cauză. Acest lucru se poate datora unor deteriorări mecanice care au avut loc în timpul asamblării.
5. Cum poate fi gestionată depozitarea pentru a evita orice deteriorare?
Mediul din depozit trebuie să fie uscat și să aibă o temperatură și un nivel de umiditate constante. Depozitați produsele pe loturi și specificații, astfel încât să se evite deformarea și deteriorarea în timpul transportului.
Capitolul 6: Rezumat Controlul calității bobinei inductorului
Bobina este o funcție organizată care constă în mai mulți pași. Inspecția calității materiei prime recepționate sau a proceselor fabricate, verificarea produsului și depozitarea asigură calitatea fiecărei bobine de inducție utilizate în aplicații practice. Fiecare etapă a întregului proces de control al calității este un element esențial pentru asigurarea livrării de produse de calitate, conform cerințelor clientului. Pentru asigurarea calității bobinei inducției în toate aspectele...
