Capítulo 1: O que é um Matriz de estampagem de metal?
Uma matriz de estampagem de metal (também chamada de ferramenta de estampagem, ferramenta de prensa ou matriz metálica) é um equipamento de fabricação de precisão que é montado em uma prensa e fornece força à chapa de material metálico ou não metálico para cortar, formar, dobrar, esticar ou moldar o material.
Utilizando a deformação ou separação do material, as matrizes de estampagem criam peças de alta precisão com qualidade consistente e exatidão confiável.
A estampagem de metais é uma das técnicas de fabricação mais rápidas e econômicas, sendo comumente aplicada para:
partes automotivas
eletrônicos de consumo
eletrodomésticos
equipamento de comunicação
dispositivos médicos
novos dispositivos de energia
equipamentos de automação industrial
Principais benefícios da matriz de estampagem de metal
✅ Alta precisão dimensional
✅ Produção consistente
✅ Produção em grande volume e rápida
✅ Alto rendimento de material
✅ Preço econômico
✅ Compatível com produção automatizada
Capítulo 2: Pontos fortes e fracos das matrizes de estampagem de metal
Vantagens das matrizes de estampagem de metal
2.1 Alta Taxa de Produtividade
A alta produtividade é um dos principais benefícios do uso de matrizes de estampagem de metal para fins de fabricação. Uma vez instalada na prensa, a matriz opera em ritmo rápido e constante devido ao alto nível de automação.
2.2 Boa repetibilidade e resultados consistentes
Boa repetibilidade e resultados consistentes são aspectos importantes a serem considerados ao escolher a estampagem de metais como técnica de fabricação. As matrizes de estampagem de metais garantem uma boa consistência das características do produto.
2.3 Baixo custo de produção quando usado em larga escala
Apesar do alto custo inicial de projeto e fabricação de uma matriz de estampagem de metal, o preço unitário por item diminuirá quando a produção for iniciada em massa.
2.4 Capacidade de produzir formas complexas
As matrizes modernas de estampagem de metal oferecem possibilidades avançadas para criar geometrias sofisticadas, fazer furos com alto nível de precisão, dobrar e gravar metais, etc. Matrizes de precisão e matrizes progressivas são especialmente úteis na produção de produtos de alta precisão.
2.5 Uso eficiente de materiais
O layout das tiras e o projeto das matrizes contribuem para a utilização ideal do material, o que ajuda a reduzir os custos relacionados à aquisição das matérias-primas necessárias.
2.6 Automação Fácil
Como as matrizes de estampagem de metal facilitam a produção rápida e exigem mínima intervenção manual, elas podem ser facilmente automatizadas através da instalação de robôs para manuseio de peças e sistemas de alimentação.
2.7 Variedade de Materiais para Processar
Existe uma grande variedade de materiais que podem ser usados na estampagem de metais, incluindo aço inoxidável, aço carbono, alumínio, latão, cobre e diversas ligas metálicas.
Pontos fracos das matrizes de estampagem de metal
2.8 Alto custo de ferramental
A criação de uma matriz de estampagem de metal envolve certos custos devido à necessidade de aquisição de equipamentos específicos e ao pagamento de serviços profissionais. Além disso, o projeto de matrizes progressivas e compostas pode ser bastante dispendioso.
2.9 Custos Elevados Relacionados ao Tempo de Desenvolvimento
O desenvolvimento de matrizes inclui múltiplas fases, como projeto, fabricação, montagem e teste de matrizes de estampagem de metal. Portanto, é necessário reservar bastante tempo para o desenvolvimento de matrizes.
2.10 Falta de Flexibilidade
Uma vez que o molde tenha sido desenvolvido, a modificação da geometria dos produtos e de outras características torna-se uma tarefa difícil de executar com eficiência.
2.11 Altos custos de manutenção
A manutenção de matrizes de estampagem de metal envolve a afiação e limpeza das ferramentas, a lubrificação das superfícies metálicas, a inspeção do alinhamento, etc. A negligência dessas ações pode causar o aparecimento de defeitos como rebarbas, desvios das tolerâncias padrão e até mesmo a quebra da matriz.
2.12 Adequado apenas para produção em grandes volumes
A produção em baixo volume não justifica os custos de projeto e fabricação de matrizes de estampagem, uma vez que se mostram economicamente inviáveis.
2.13 Desgaste da matriz e possíveis danos
Desgaste, fissuras e lascas representam possíveis riscos relacionados à operação contínua de matrizes de estampagem de metal, especialmente no processamento de materiais duros.
2.14 Necessidade de Conhecimento Especializado
As matrizes de estampagem de metal devem ser projetadas por profissionais com experiência adequada no projeto de matrizes de diversos níveis de complexidade.
Capítulo 3: Precauções de segurança nas operações de estampagem de metais
A estampagem de metais é considerada um processo de fabricação de alto risco. Uma gestão de segurança rigorosa é essencial.
Riscos comuns e medidas de prevenção
| Tipo de risco | Problema comum | Método de prevenção |
| Objetos estranhos dentro do dado | Chaves, parafusos e ferramentas deixadas na matriz | Inspecionar e limpar antes da operação |
| Transporte de morte | levantamento ou manuseio inseguros | Utilize empilhadeiras/guindastes corretamente e mantenha o pessoal afastado. |
| Lesão do operador | Operação de prensa incorreta | Instale proteções de segurança e sistemas de parada de emergência. |
| Riscos para Novos Funcionários | Operadores inexperientes | Treinamento obrigatório antes da operação da máquina |
🚨 A segurança deve sempre ter prioridade sobre a produção.
A conscientização adequada sobre segurança reduz significativamente acidentes, danos a equipamentos e tempo de inatividade da produção.
Capítulo 4: Estrutura básica de uma matriz de estampagem de metal

A maioria das matrizes de estampagem de metal é composta por quatro sistemas principais:
Placas de matriz
Inserir blocos
Componentes padrão
Sistemas de orientação
Estrutura superior do molde
| Nome da placa | Code |
| Placa superior | U1U |
| Bloco espaçador superior | U2U |
| Sapata de matriz superior | UPU |
| Placa de apoio superior | UBU |
| Placa de fixação superior | UBS |
| Placa de parada | PPS |
| Placa Stripper | PSU |
Estrutura inferior do molde
| Nome da placa | Code |
| Placa de matriz inferior | MORRER |
| Placa de apoio inferior | LBD |
| Sapata de matriz inferior | LPD |
| Bloco espaçador inferior | B2D |
| Prato Inferior | B1D |
Componentes comuns de matrizes
Componentes da matriz superior
Socos
Inserções de placa de fixação
Inserções de stripper
Componentes da matriz inferior
Insertos de matriz
Pontas de corte
Peças padrão
Molas
Pinos guia
Buchas guia
Parafusos sextavados
Parafusos de ajuste
pinos de elevação
Espaçadores de altura
Peças fora do padrão
Paradas internas
Paradas externas
paradas de arremesso
Limitar publicações
Capítulo 5: Sistema de Numeração de Matrizes de Estampagem de Metais
Os sistemas de numeração de matrizes de estampagem de metal são projetados para nomear, classificar e controlar as matrizes de estampagem durante a fabricação, manutenção e armazenamento. Essa numeração ajuda a aumentar a eficiência do processo de fabricação.
A numeração da matriz de estampagem geralmente inclui dados sobre o seguinte:
Categoria de produto
Tipo de matriz
Ano de produção
Número da estação
Código do cliente
Número de revisão
Exemplo:
90-KNMF0125RAH
Explicação:
R significa matriz de transferência
S significa um dado progressivo
F0125 pode indicar o ano de produção ou o número do projeto.
As letras no final podem representar o número da revisão.
Utilizar um sistema de numeração é essencial para identificar os dados das ferramentas, minimizar erros de gestão e facilitar a manutenção.
As principais fábricas utilizam sistemas de numeração de matrizes de estampagem juntamente com tecnologia de código de barras, software ERP e outros sistemas digitalizados.
Capítulo 6: Materiais comuns para matrizes de estampagem e suas propriedades
A seleção de materiais afeta diretamente:
Qualidade do produto
Formabilidade
Morra a vida
Estabilidade da produção
Custo de fabricação
Comparação de Materiais Comuns
| Material | Vantagens | Desvantagens | Aplicações típicas |
| Aço laminado a frio SPCC | Superfície lisa, boa conformabilidade, baixo custo | Baixa resistência à corrosão | Suportes, invólucros, peças de eletrodomésticos |
| Aço galvanizado SECC | Excelente resistência à ferrugem | Fácil de arranhar | Armários elétricos, gabinetes de computador |
| Aço inoxidável (SUS) | Alta resistência e resistência à corrosão | Alto desgaste da matriz | Dispositivos médicos, peças automotivas |
| Alumínio: | Leve e resistente à corrosão | Dureza baixa | Dissipadores de calor, componentes de veículos elétricos |
| Ligas de cobre | Excelente condutividade | Alto custo de material | Conectores e contatos elétricos |
Capítulo 7: Seleção de materiais para matrizes de estampagem de metal
A escolha do material da matriz determina a resistência ao desgaste, a tenacidade, a estabilidade e a frequência de manutenção.
| O material | Particularidades | Aplicações típicas |
| Cr12Mov | Boa resistência ao desgaste e custo econômico | Matrizes de corte gerais |
| SKD11 | Excelente resistência ao desgaste e tratamento térmico estável. | Matrizes progressivas de precisão |
| DC53 | Alta resistência e longa vida útil | Estampagem de aço inoxidável |
| Carboneto de tungstênio | Ultra-alta dureza e resistência ao desgaste | Estampagem de alta velocidade e ultraprecisão |
Aplicações recomendadas
SKD11 → Corte e conformação de precisão
DC53 → Estampagem de aço inoxidável de alta velocidade
Carboneto de tungstênio → Matrizes de produção de vida útil ultralonga
Capítulo 8: Matrizes de Estampagem de Metais – Principais Considerações de Projeto
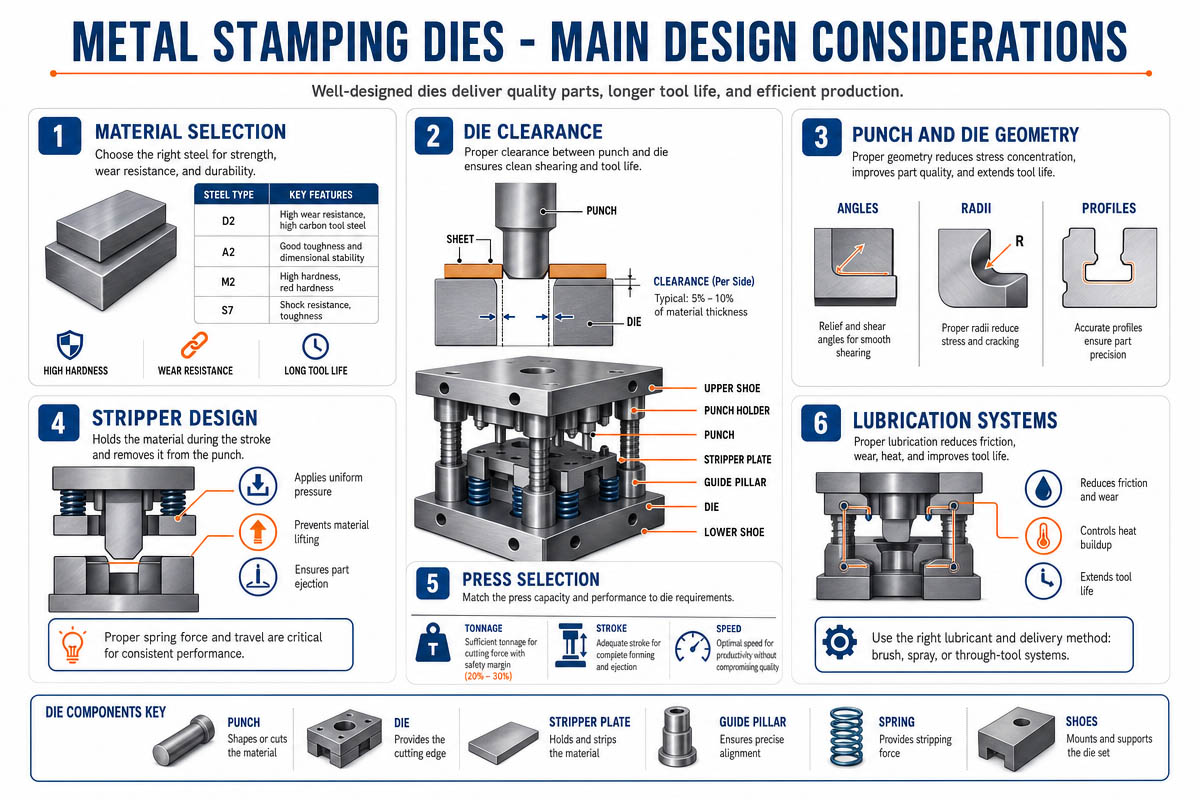
8.1 Um melhor projeto do chip leva a:
Produtos consistentes
A vida mais longa morre
Produção mais eficiente
Maior confiabilidade do equipamento
1️⃣ Folga adequada da matriz
Condições de liberação Resultados
Aperto excessivo. Quebra do punção, rachaduras na matriz, desgaste acentuado.
Muito solto. Aumento de rebarbas, condições ruins das bordas.
Folga recomendada da matriz
A folga recomendada deve ser de aproximadamente:
Clearance=(5%∼10%)×tClearance=(5\%\sim10\%)\times tClearance=(5%∼10%)×t
Em que t se refere à espessura do material.
8.2 Projeto de Aninhamento
Um bom encaixe dos materiais maximiza o aproveitamento e reduz o desperdício.
Os fatores que afetam a formação de ninhos incluem:
Estabilidade alimentar
Fluxo de materiais
Distância entre estações
Equilíbrio de forças
8.3 Design de tira perfurada
Uma sinalização inadequada resultará em:
Material aderente
Arranhões no produto
Os socos estão sendo amenizados.
Danos à morte
Utilizados diversos métodos de remoção de tiras
Tira de mola
Tira de mola a gás de nitrogênio
Tira de poliuretano
8.4 Precisão do guia
A precisão inadequada do guia resulta em:
Desalinhamento dos punções
Rachaduras nas lâminas de corte
Inconsistência dimensional nos produtos
Para matrizes de alta velocidade, boas guias devem ter:
Concentricidade perfeita
Ambas as placas, superior e inferior, são paralelas.
Uma estrutura estável
8.5 Projeto de Ejeção de Sucata
O entupimento por resíduos é uma ocorrência frequente no processo de estampagem.
Soluções possíveis:
ângulos de alívio de sucata
Suavização do canal de descarga
Sistemas de sopro de ar
mecanismos de retenção de sucata
8.6 Resistência da Matriz
Grande morre
Capítulo 9:Problemas comuns em matrizes de estampagem de metal e suas soluções
Ao realizar operações de estampagem de metais, alguns problemas podem surgir. Estes podem impactar negativamente a qualidade do produto, o processo de produção e a vida útil das matrizes. Portanto, é útil que os produtores compreendam os tipos de falhas mais comuns e os métodos para sua prevenção.
9.1. Rebarbas extras
Essas rebarbas geralmente resultam de lâminas de corte cegas ou folga inadequada. A solução inclui afiar as lâminas, ajustar a folga entre as matrizes e substituir os punções defeituosos.
9.2. Fratura por punção
Esse fenômeno ocorre devido à carga excêntrica, guia inadequada, punções longas e uso de materiais duros. A melhoria da precisão da guia, o uso de materiais com maior dureza, como o aço DC53, e punções mais curtas podem ajudar a prevenir a quebra das punções.
9.3. Deformação da peça
Esses defeitos ocorrem em caso de força desequilibrada durante a ejeção das peças e falta de pressão de retenção adequada. Recomenda-se a adição de dispositivos de retenção, a melhoria das estações de formação de peças e a regulação da força do ejetor.
9.4. Irritante
O alumínio e o aço inoxidável são mais suscetíveis à aderência. Para contornar esse problema, você pode polir e aplicar revestimentos de DLC ou TiCN nas superfícies das matrizes e melhorar o processo de lubrificação.
9.5. Atolamento de sucata
Um canal de saída de sucata mal projetado pode causar o entupimento do material, resultando em danos e tempo de inatividade. A aplicação de ângulos de alívio, sistemas de sopro de ar e o aumento das dimensões das saídas de sucata contribuem para a solução do problema.
9.6. Dimensão Instável
Esse problema ocorre devido ao desgaste das matrizes, ao movimento dos pinos-guia e às variações na espessura do material. Para evitá-lo, são necessárias manutenção regular das matrizes e calibração precisa.
9.7. Aparecimento de rachaduras durante o desenho
Esse problema pode ser resolvido através da otimização do raio durante o desenho e da adição de novas etapas de desenho.
9.8. Retalhos Saltitantes
O efeito de vácuo e o peso leve fazem com que as peças se desloquem. Para eliminar esse problema, você deve adicionar dispositivos de fixação e sopradores de ar.
Capítulo 10: Tipos de matrizes de estampagem de metal
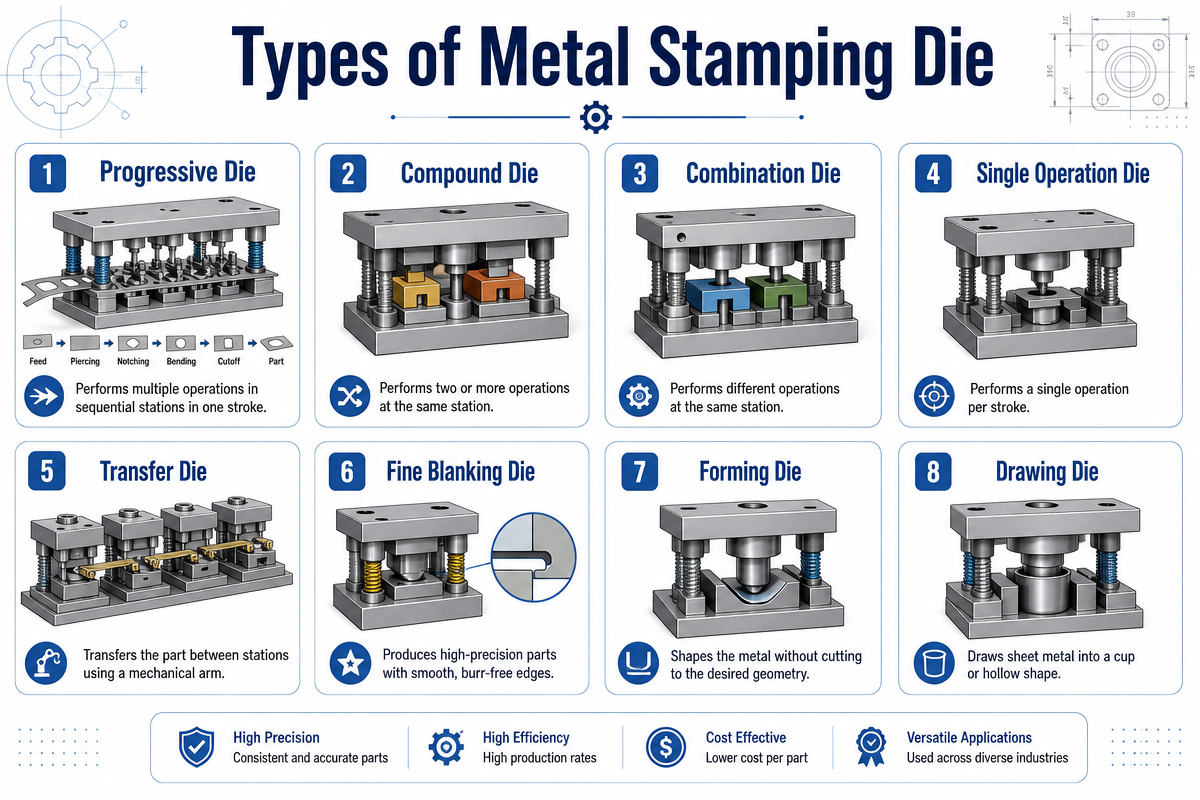
As matrizes de estampagem de metal são classificadas com base em sua estrutura, processo de fabricação e uso. Diferentes matrizes possuem capacidades distintas para lidar com diferentes tipos de produtos com diversas exigências de fabricação. A escolha da matriz de estampagem de metal adequada pode melhorar significativamente a eficiência, a qualidade e o controle dos custos de produção.
10.1 Matrizes de Transferência (Matrizes de Estação Única)
As matrizes de transferência executam operações em cada estação individualmente; as peças são movidas manualmente ou por um sistema automático de uma estação para a seguinte durante a fabricação.
Vantagens
Projeto simplificado
Facilidade de manutenção e modificações
Indicado para a produção de peças maiores.
Desvantagens
Eficiência reduzida
Aumento dos custos de mão de obra
Menos consistência do que matrizes progressivas
A aplicação de matrizes de transferência inclui peças de carroceria automotiva, peças de suporte de grande porte e outras peças robustas.
10.2 Matrizes Compostas
Este tipo de matriz executa mais de um processo em uma única operação de prensagem, como perfuração e corte.
Vantagens
Precisão dimensional aprimorada
Maior consistência
Mais rápido que uma morte em um passo
Desvantagens
Aumento da complexidade no projeto
Aumento dos custos de fabricação e manutenção
Tem sido amplamente utilizado na fabricação de peças eletrônicas de precisão, arruelas e outros metais finos.
10.3 Matrizes Progressivas
É um uso generalizado de matrizes de estampagem em processos modernos de fabricação industrial, com bobinas sendo alimentadas automaticamente entre estações que executam diferentes processos.
Vantagens
Produtividade muito alta
Processos automatizados significativamente aprimorados
Alta consistência na qualidade do produto
Reduz custo de mão de obra
Desvantagens
Ferramentas de fabricação caras
Maior complexidade
A utilização de matrizes progressivas pode incluir conectores, terminais, peças de eletrodomésticos e peças metálicas de precisão.
Os diferentes tipos de matrizes de estampagem de metal oferecem vantagens distintas dependendo da sua aplicação pretendida.
Capítulo 12: Por que as matrizes de estampagem de metal precisam de manutenção
Matrizes de estampagem de metal são instrumentos de precisão para processos de fabricação de alta velocidade. Quando utilizadas em processos contínuos, as matrizes podem ser submetidas a cargas severas, vibração, calor, fricção e impacto.
Caso não sejam tomadas as medidas adequadas, mesmo os moldes de melhor qualidade começam a sofrer desgaste e danos.
A manutenção regular de matrizes de estampagem de metal deve garantir a qualidade ideal do produto, aumentar a vida útil das matrizes, minimizar o tempo de inatividade e melhorar os processos de fabricação em geral.
Para quem trabalha na fabricação de peças automotivas, dispositivos eletrônicos, eletrodomésticos, produtos médicos e itens industriais, a manutenção de matrizes de estampagem de metal desempenha um papel crucial para alcançar uma produção eficiente e economicamente viável.
12.1. Aumentar a vida útil da matriz
Prolongar a vida útil da matriz é um dos principais benefícios da manutenção de matrizes de estampagem de metal.
Durante o processo de trabalho, ocorrem os seguintes problemas:
Desgaste dos punções
Perda de fio de corte
Falta de mecanismos de guia precisos
Degradação de nascentes
Esses efeitos negativos tornam-se mais evidentes sem inspeção e cuidados oportunos.
Uma manutenção eficaz ajuda a:
✅ Evite o desgaste excessivo
✅ Elimine as pausas para socos
✅ Evita lascas
✅ Mantenha cortes precisos
✅ Prolonga a vida útil dos animais
Com a devida manutenção, uma matriz progressiva dura vários milhões de golpes a mais do que uma matriz negligenciada.
12.2. Garantir a alta qualidade do produto
A qualidade do produto depende diretamente das matrizes.
Negligenciar os cadáveres pode levar a:
Altura da rebarba excessivamente alta
Precisão dimensional ruim
Arranhões nas superfícies
Deformação das peças
Rachaduras devido à formação
Com a manutenção, as matrizes garantem:
✅ Liquidação de uniformes
✅ Lâminas de corte afiadas
✅ Orientação precisa
✅ Formação confiável
As seguintes melhorias de qualidade podem ser alcançadas:
✅ Precisão aprimorada
✅ Superfície lisa
✅ Baixa taxa de defeitos
✅ Qualidade constante do produto em todos os lotes
Para engenharia de precisão, como na eletrônica e na fabricação automotiva, a exatidão constante é essencial.
12.3. Minimizar o tempo de inatividade na linha de produção
A não utilização de uma matriz leva a desligamentos e paradas da máquina.
As causas da parada inesperada da matriz incluem:
Quebra de soco
Atolamento de sucata
Quebra do pino guia
Afrouxamento do fixador
Perda da elasticidade da mola
A manutenção de emergência exige tempo e dinheiro adicionais.
A inspeção proativa de matrizes de estampagem de metal ajuda a prevenir quaisquer falhas.
Os benefícios da manutenção incluem:
✅ Redução das paradas de máquinas
✅ Custos de reparo minimizados
✅ Restauração mais rápida
✅ Aumento da produtividade da máquina
Mesmo breves períodos de inatividade das máquinas em uma produção em larga escala podem causar prejuízos ao fabricante.
12.4. Reduzir os custos de fabricação
Ao se concentrarem exclusivamente na velocidade de produção, muitos fabricantes deixam de perceber as oportunidades potenciais de redução de custos na manutenção.
A manutenção inadequada resulta em:
✅ Taxa de refugo excessiva
✅ Troca frequente de peças
✅ Custos de mão de obra
✅ Rejeição de peças
✅ Avarias em máquinas
A manutenção regular permite economizar nos custos operacionais a longo prazo.
12.5. Aumentar a segurança do processo de trabalho
A estampagem de metais envolve o trabalho com forças poderosas que podem resultar em situações perigosas.
Os riscos associados ao uso de matrizes defeituosas incluem:
Ejeção de socos de quebra
Sobrecarga resultando em um processo de travamento
Afrouxamento de partes de uma matriz
Rachaduras inesperadas
Com inspeções realizadas em tempo oportuno, é possível evitar lesões causadas por esses defeitos.
A manutenção para garantir a segurança envolve:
✅ Verificar o aperto dos fixadores
✅ Guias de inspeção
✅ Monitoramento da fadiga de molas
✅ Garantir o alinhamento correto
✅ Remoção de resíduos das matrizes
✅ O sistema de matrizes seguras garante a segurança tanto das pessoas quanto das máquinas.
12.6. Garantir um desempenho estável em alta velocidade
As matrizes progressivas modernas realizam estampagem a velocidades incrivelmente altas.
Para garantir uma estampagem de alta velocidade ideal, deve haver:
Alinhamento preciso
Alimentação precisa
Descascamento suave
Remoção confiável de sucata
Qualquer sinal de desgaste afeta negativamente a eficiência do processo.
A manutenção de matrizes ajuda a:
✅ Aumenta a precisão da alimentação
✅ Facilitar a remoção de pelos
✅ Eliminar vibrações
✅ Mantenha uma velocidade constante
A manutenção garante o funcionamento ininterrupto e sem erros de uma linha de produção.
Capítulo 13: Tendências Futuras de Desenvolvimento de Matrizes de Estampagem de Metais
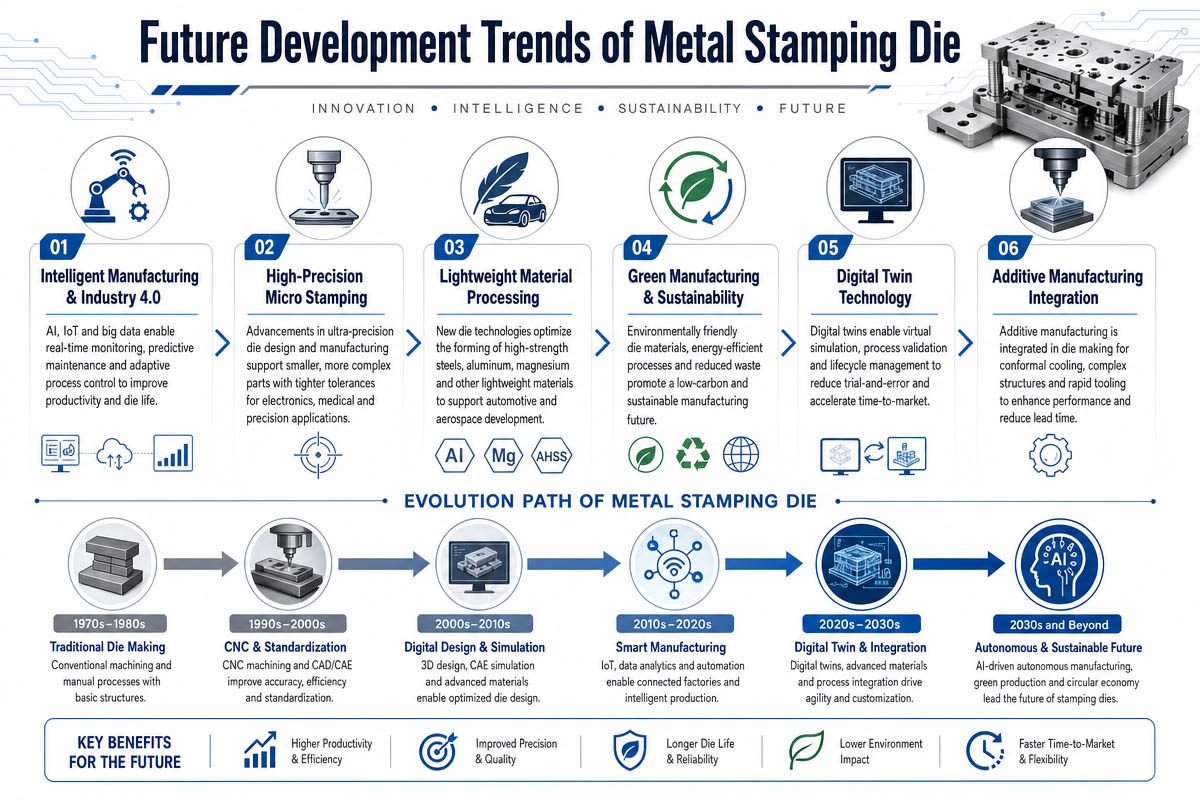
Na atual era de desenvolvimento tecnológico, as futuras matrizes de estampagem de metais serão significativamente impactadas por tecnologias emergentes de automação, sistemas de inteligência artificial, manufatura de alta precisão e processos de produção sustentáveis. Indústrias modernas, como veículos elétricos, dispositivos eletrônicos de consumo, equipamentos médicos e automação industrial, têm demandado cada vez mais velocidade e precisão na produção.
Espera-se que as matrizes de estampagem modernas incorporem a tecnologia da Internet das Coisas e processos de produção inteligentes. As matrizes de estampagem inteligentes são equipadas com sensores e outras tecnologias avançadas que monitoram a temperatura, as vibrações e os parâmetros de desempenho da produção. Dessa forma, a produção inteligente permite a previsão e a prevenção eficientes de falhas nas máquinas e períodos de inatividade.
A utilização de processos de linha de produção totalmente automatizados se tornará cada vez mais comum. Matrizes progressivas de alta velocidade estão se tornando frequentes devido à demanda por maior eficiência e menores custos de mão de obra. Como resultado, os fabricantes instalam robôs para alimentação e inspeção de materiais, e prensas servo para maior eficiência e produção com baixa vibração.
Matrizes modernas e suas superfícies também foram desenvolvidas para suportar as condições do processo de estampagem. Matrizes de estampagem modernas são fabricadas com materiais como DC53, aço metalúrgico em pó e carboneto de tungstênio, proporcionando alta resistência ao desgaste. Além disso, revestimentos de superfície como DLC, TiCN e AlCrN reduzem o atrito e o engripamento durante a estampagem de aço inoxidável e alumínio.
No futuro, serão priorizadas medidas de proteção ambiental e economia de energia. As práticas de fabricação sustentável envolverão equipamentos de estampagem com eficiência energética, uso otimizado de materiais e sistemas de produção recicláveis.
Os programas de simulação também podem ajudar no projeto de novas matrizes e ferramentas, reduzindo os custos de desenvolvimento e os tempos de fabricação.
De forma geral, as futuras matrizes de estampagem de metal serão mais inteligentes, totalmente automáticas, econômicas em termos de energia e precisas.
Capítulo 13: Conclusão
As matrizes de estampagem de metal combinam:
Engenharia de precisão
Ciência dos materiais
Tecnologia de tratamento térmico
Design mecânico
Fabricação automatizada
Para melhorar a eficiência da estampagem e a qualidade do produto, os fabricantes devem:
✅ Selecione materiais de matriz adequados
✅ Otimize o design da matriz
✅ Realizar manutenção regular
✅ Reforçar a gestão da segurança na produção
Um profundo conhecimento de matrizes de estampagem de metal, estruturas de ferramentas, materiais e métodos de resolução de problemas ajuda os fabricantes a melhorar a competitividade, reduzir custos e alcançar uma produção estável em grande volume.
Torne cada matriz de estampagem mais resistente, segura e eficiente.
Capítulo 14: Perguntas Frequentes (FAQs)
FAQ 1: Quanto tempo dura uma matriz de estampagem de metal?
A vida depende de:
Tipo de material
velocidade de produção
Qualidade de manutenção
Material da matriz
Matrizes de alta qualidade, como as de metal duro ou DC53, podem suportar milhões de ciclos com a manutenção adequada.
FAQ 2: Qual a diferença entre matrizes progressivas e matrizes de transferência?
| item | Die Progressivo | Transferência Die |
| Velocidade de produção | Muito alto | Moderado |
| Completa | Totalmente automatizado | Sinais |
| Mais Adequada Para | Pequenas peças de precisão | Peças grandes e complexas |
FAQ 3: Como seleciono a folga adequada da matriz?
Espaço livre recomendado por lado:
SPCC: 5–8% da espessura
Aço inoxidável: 8–12%
Alumínio: 4–6%
Aço de alta resistência: 10–15%
FAQ 4: Por que ocorre o engripamento na estampagem de aço inoxidável?
Principais causas:
Alto atrito
Lubrificação pobre
Superfícies de matriz ásperas
Soluções:
Revestimentos DLC/TiCN
Melhor lubrificação
Superfícies polidas
FAQ 5: Com que frequência as matrizes de estampagem devem ser mantidas?
Cronograma de manutenção recomendado:
| Frequência | Tarefa de Manutenção |
| Cada turno | Limpe e inspecione |
| Semanal | Lubrifique os sistemas de guia. |
| Mensal | Meça as dimensões críticas. |
| A cada 100,000 golpes | Reafiar as arestas de corte |
FAQ 6: Qual é o melhor material para matrizes de estampagem em aço inoxidável?
Opções recomendadas:
| Material | Melhor Aplicação |
| DC53 | Estampagem de aço inoxidável de alta velocidade |
| SKD11 | Estampagem de precisão geral |
| Carboneto de tungstênio | Produção em altíssimo volume |
FAQ 7: Como reduzir as rebarbas na estampagem de metais?
Melhores práticas:
Otimizar folga
Afie os punções regularmente
Melhorar o alinhamento da matriz
Utilize insertos de precisão
Adicione estações de barbear, se necessário.
FAQ 8: Qual a diferença entre SPCC e aço laminado a quente?
| Propriedade | SPCC Laminado a frio | Aço laminado a quente |
| Revestimento de superfície | Alise | áspero |
| Precisão | Alto | Abaixe |
| Formabilidade | Excelente | Moderado |
| Aplicações | Estampagem de precisão | Peças estruturais |
Regra prática:
Utilize SPCC para peças de precisão e acabamento estético, e aço laminado a quente para aplicações estruturais.