
Jako firma działająca pod marką Weilong, przestrzegamy zasad proaktywnego zarządzania jakością oraz otwartej i jasnej komunikacji. Niniejszy poradnik omawia niektóre typowe trudności związane z wtryskiem tworzyw sztucznych i tłoczeniem metali oraz sposoby ich rozwiązania.
Powiązane przewodniki: FORMOWANIE WTRYSKOWE TWORZYW SZTUCZNYCH: FAQ i rozwiązywanie problemów.
Rozdział 1: Typowe wady i rozwiązania
1.1 Zapadnięcia i pustki
Problem: Wgłębienia lub zagłębienia na powierzchni części
Przyczyny: Niewystarczające ciśnienie pakowania
Krótki czas chłodzenia
Grube sekcje nierównomiernie się chłodzą
Problemy z kurczeniem się materiału
Nasze rozwiązania:
- Zoptymalizuj ciśnienie i czas pakowania
- Skróć czas chłodzenia
- Modyfikacja bramy: lokalizacja/rozmiar
- Dostosuj jednolitość grubości ścianki
- Stosuj materiały o mniejszym skurczu
1.2 Deformacje i zniekształcenia
Problem: Część ulega odkształceniu po
Przyczyny:
Nierównomierne chłodzenie
Różnicowy skurcz
Stres szczątkowy
Zbyt wczesne wyrzucenie
Nasze rozwiązania:
- Zoptymalizuj konstrukcję kanału chłodzącego.
- Wyrównaj temperaturę formy.
- Dostosuj parametry pakowania.
- Zachowaj jednakową grubość ścianek.
- Zastosuj wyżarzanie odprężające.
1.3 Krótkie ujęcia (niekompletne wypełnienie)
Problem: Forma nie wypełnia się całkowicie.
Przyczyny:
Niskie ciśnienie wtrysku.
Temperatura materiału jest zbyt niska.
Wentylacja jest niewystarczająca.
Bramy: Bramy są małe w
Nasze rozwiązania:
- Zwiększ ciśnienie i prędkość wtrysku.
- Podwyższyć temperaturę materiału roztopionego i formy.
- Popraw wentylację.
- Rozszerz bramy lub prowadnice.
1.4 Wybieraj materiały o wysokim przepływie.
Błysk (Zadziory
Problem: Nadmiar materiału na linii podziału.
Przyczyny: Nadmierne ciśnienie wtrysku.
Siła zacisku jest niewystarczająca
Narzędzia są zużyte.
Wyrównanie formy jest zaburzone.
Nasze rozwiązania:
- Obniżone ciśnienie wtrysku.
- Zwiększ siłę nacisku zacisku.
- Naprawa i konserwacja narzędzi.
- Udoskonal harmonogram konserwacji formy.
1.5 Linie spoiny
Problem: W miejscach, gdzie spotykają się fronty topnienia, widoczne są linie.
Przyczyny:
Kilka bram.
Przeszkody w ścieżce przepływu.
Brak temperatury topnienia.
Szybkość wtrysku, która jest preferencyjna
Nasze rozwiązania:
- Zoptymalizuj rozmieszczenie bramek.
- Podnieść temperaturę topnienia.
- Zwiększ prędkość wtrysku
1.6 Modyfikuj konstrukcję części w celu zmniejszenia barier przepływu.
Ślady po oparzeniach (efekt diesla)
Problem: Czarne lub brązowe plamy szpecą powierzchnię części.
Przyczyny:
Uwięzione powietrze.
Nadmierne nagrzewanie ścinające.
Skład materiału.
Nieodpowiednia wentylacja
Nasze rozwiązania:
- Ulepsz wentylację
- Niższa szybkość wtrysku
- Niższa temperatura topnienia
- Czyszczenie i konserwacja narzędzi
Rozdział 2: Często zadawane pytania
P1: Jaką metodę stosuje się do obliczania optymalnej grubości ścianki produktu z tworzywa sztucznego?
NH: Należy przestrzegać norm branżowych: 0.5–4.0 mm w zależności od materiału i rozmiaru produktu. Analiza przepływu służy do optymalizacji części pod kątem równomiernego wypełnienia i eliminacji zapadnięć. Sugestie inżynierów są przekazywane poprzez analizę DFM.
P2: Jakie są przyczyny niezgodności wymiarów części?
A: Mogą to być m.in.: Niezgodne właściwości materiału, Wahania temperatury formy, Nieprawidłowe parametry maszyny, Uszkodzenia narzędzi. B: Przestrzegamy procedur SPC, dbamy o spójność parametrów procesu, Przeprowadzamy regularną konserwację formy.
P3: Jak sobie radzicie z problemami degradacji materiałów?
A: Bierzemy pod uwagę czas przebywania materiału, właściwe procedury suszenia, właściwe temperatury stopu i właściwy harmonogram płukania.
P4: Jaką metodę stosujesz w celu minimalizacji śladów bramek?
A: Precyzyjna konstrukcja bramki, zoptymalizowany rozmiar i położenie bramki, zastosowanie technologii gorących kanałów, tam gdzie jest to właściwe, a w niektórych przypadkach można zastosować operacje wtórne.
P5: Jak sobie radzisz z wyzwaniami związanymi z dopasowaniem kolorów?
A: Pracujemy wyłącznie z akredytowanymi dostawcami materiałów barwiących, ściśle kontrolujemy stany magazynowe, używamy skalibrowanego sprzętu do pomiaru koloru i przeprowadzamy procesy weryfikacji każdej partii.
P6: Dlaczego na elementach plastikowych znajdują się czarne plamki?
A: Zazwyczaj jest to spowodowane degradacją materiału, zanieczyszczeniem przemiału lub zanieczyszczeniem sprzętu/narzędzi. Można temu zapobiec, stosując odpowiednie metody oczyszczania i zapewniając czyste środowisko podczas procesu.
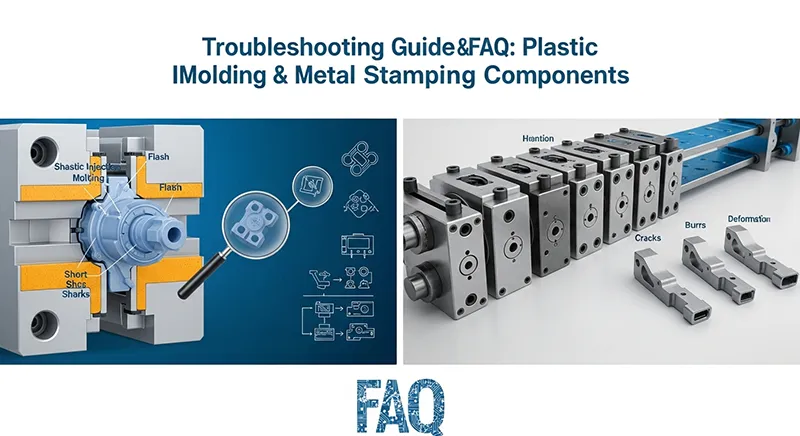
Rozdział 3: TŁOCZENIE METALU: Przewodnik po najczęściej zadawanych pytaniach i rozwiązywaniu problemów
Często spotykane wady i rozwiązania
3.1 Zadziory i ostre krawędzie
Problem: Chropowatość pozostałości po operacjach cięcia lub wykrawania.
Cel
Przyczyny:
Zużyte narzędzia
Nieprawidłowy prześwit.
Tępe krawędzie tnące.
Materiał sprężynuje.
Nasze rozwiązania:
- Ostrzenie i konserwacja narzędzi.
- Optymalizacja odstępu między stemplem a matrycą.
- Nakładanie powłok narzędziowych.
- Zastosowanie procesu dokładnego wykrawania zawsze, gdy jest to konieczne
3.2 Problemy z Springbackiem
Problem: Komponent nie zachowuje nadanego mu kształtu.
Przyczyny:
Pamięć materialna.
Brak wystarczającego ciśnienia formującego.
Nieprawidłowy promień gięcia.
Różnice w materiałach.
Nasze rozwiązania:
Kompensacja nadmiernego zgięcia
Operacje dolne
Używanie podkładek formujących
Kontrola spójności właściwości materiału to problem pękania i rozszczepiania
Pęknięcia materiału podczas formowania
Przyczyny:
Nadmierne odkształcenie
3.3 Materiał zbyt twardy/kruchy
Niewłaściwy kierunek włókien
Brak odpowiedniego promienia gięcia
Nasze rozwiązania:
- Zwiększone promienie gięcia
- Stosuj materiały wyżarzane.
- Zoptymalizuj kierunek słojów
- Użyj formowania wieloetapowego
3.4 Marszczenie i wyboczenie
Problem: Marszczenie się materiału podczas ciągnienia/formowania
Przyczyny:
Niewystarczające ciśnienie uchwytu na wykroje działa
Nadmierny przepływ materiału
Kiedy
Niewłaściwy środek smarny
Nierównomierny rozkład ciśnienia
Nasze rozwiązania:
Zoptymalizuj nacisk uchwytu wykrojów
Zapewniać
Użyj koralików do nawlekania.
Poprawia smarowanie.
Zmień promień narzędzia.
3.5 Zadrapania i zatarcia powierzchni
Problem: Rysy na gotowych elementach.
Rozwiązania
Brudne narzędzia.
Niewystarczające smarowanie
Badanie chropowatości powierzchni narzędzi.
Odbiór materiałów
Nasze rozwiązania:
Utrzymuj narzędzia w czystości i polerowaniu.
Zoptymalizuj stosowanie środka smarującego.
Nakładanie powłok na narzędzia (DLC, TiN itp.).
3.6 Zastosuj folie ochronne.
Inkon wymiarów
Problem: Zmienność wymiarów części.
Przyczyny:
Zużycie narzędzi.
Zmiana grubości materiału.
Odchylenie maszyny.
– Wahania temperatury.
Nasze rozwiązania:
Regularna konserwacja narzędzia
Monitorowanie grubości materiału
Kalibracja maszyny
Optymalizacja parametrów procesu
Rozdział 4: Często zadawane pytania dotyczące tłoczenia metali
P1: Na czym polega proces zarządzania zużyciem narzędzi w produkcji masowej?
A: Używamy wysokiej jakości stali narzędziowych, przeprowadzamy konserwację zapobiegawczą, używamy powłok odpornych na zużycie, monitorujemy poziom produkcji i przeprowadzamy okresowe kontrole za pomocą precyzyjnego sprzętu pomiarowego.
P2: Czym jest spowodowana nierównomierna lokalizacja otworów w elementach tłoczonych?
A: Często spowodowane ugięciem narzędzi, ich niewspółosiowością lub transportem materiału. Wykorzystujemy precyzyjne narzędzia, ustawienie prasy, odpowiednie obchodzenie się z materiałem oraz czujniki w celu weryfikacji położenia.
P3: Jakich metod używasz, aby poradzić sobie ze ścieńczeniem materiału w elementach głęboko tłoczonych?
A: Nasza strategia polega na optymalizacji współczynników ciągnienia, stosowaniu odpowiedniego smarowania, stosowaniu wieloetapowego przetwarzania i wyżarzania, gdy jest to konieczne, a także na symulacji komputerowej procesów nadmiernego przerzedzania za pomocą programów komputerowych.
P4: Jak ograniczyć powstawanie zadziorów?
A: Dbamy o to, aby krawędzie tnące były ostre, a odstępy między stemplami i matrycami były zoptymalizowane (zwykle około 5–10% grubości materiału), stosujemy precyzyjne wykrawanie krytycznych krawędzi i często stosujemy wtórne usuwanie zadziorów.
P5: Jak kompensujecie efekt sprężynowania?
A: Współczynniki kompensacji oparte na doświadczeniu, symulacja FEA, walidacja prototypowych narzędzi oraz, w razie potrzeby, kucie lub dobijanie w celu zmniejszenia sprężynowania.
P6: Dlaczego podczas tłoczenia stali nierdzewnej dochodzi do zacierania?
A: Zazwyczaj z powodu przylegania materiału do narzędzi. Stosujemy gładkie wykończenie powierzchni narzędzi, specjalne smarowanie, powłoki narzędziowe (na przykład DLC i TiN), a czasami czyszczenie narzędzi odbywa się regularnie.
Rozdział 5: Procedura ANALIZY PRZYCZYN PIERWOTNYCH
Nasz 8-etapowy proces rozwiązywania problemów
5.1 Definicja problemu: Sformułuj definicję problemu, popierając ją danymi.
5.2 Ograniczanie: Środki wstępne mające na celu zapobieżenie pogorszeniu się sytuacji.
5.3 Gromadzenie danych: Kompilacja odpowiednich danych dotyczących procesów i inspekcji.
5.4 Identyfikacja przyczyn źródłowych: Skorzystaj z diagramów ości rybiej i innych narzędzi do określania przyczyn źródłowych, takich jak metoda pięciu „dlaczego”.
5.5 Planowanie działań korygujących planowanie działań korygujących Formułowanie i wdrażanie wymaganych środków korygujących.
5.6 Weryfikacja: Sprawdź skuteczność działań korygujących.
5.7 Środki zapobiegawcze: Wdrożono środki mające na celu zapobieganie podobnym przypadkom w przyszłości.
5.8 Dokumentacja: Należy prowadzić wszelką dokumentację.
Rozdział 6: GWARANCJA I ZOBOWIĄZANIE DO ROZWIĄZANIA
6.1 Nasza gwarancja jakości
Zero defektów
Cel: Stać się doskonałym w każdym aspekcie
Szybka reakcja: pierwsza odpowiedź w ciągu 24 godzin na problemy związane z jakością
Kompleksowe wsparcie:
Wsparcie techniczne podczas rozwiązywania problemu
6.2 Ciągłe doskonalenie
Nauka z każdego wyzwania Harmonogram rozwiązywania Krytyczne problemy: natychmiastowe powstrzymanie, 48-godzinna analiza przyczyn źródłowych W przypadku tej skargi omówiono główne problemy Drobne problemy: 5-dniowe rozwiązanie z planami zapobiegawczymi Problemy z trendami: cotygodniowy monitoring i miesięczne przeglądy ulepszeń ZASOBY WSPARCIA TECHNICZNEGO Usługi oferowane przez inne strony Pomoc na miejscu: wsparcie inżynieryjne w Twojej placówce Szkolenia techniczne
Szkolenia z zakresu procesów i systemów jakości Usługi analityczne: Analiza materiałów i usterek Optymalizacja procesów: Programy ciągłego doskonalenia Wsparcie dokumentacji Podręczniki jakości: Dokumentacja Processum Kompletne plany kontroli: Dokumentacja kontroli procesów
6.3 Raporty z inspekcji kontrolnych:
Pełna dokumentacja kontroli Certyfikaty materiałów: Materiały w pełni identyfikowalne KONSERWACJA ZAPOBIEGAWCZA Konserwacja narzędzi Regularne honowanie: Na podstawie numerów produkcyjnych Renowacja powierzchni: Okresowe polerowanie i powlekanie Wymiana podzespołów: Zapobiegawcza wymiana elementów zużywających się
Harmonogramy zapobiegawczej konserwacji sprzętu do ustawiania: Programy kalibracji producenta: Monitorowanie wydajności kalibracji sprzętu: Ciągłe monitorowanie wydajności sprzętu Programy modernizacji: Ulepszenia technologiczne
Rozdział 7: Wnioski: Nasze zaangażowanie w jakość doskonałą
W Weilong wierzymy, że każde wyzwanie związane z jakością to szansa na poprawę. Dzięki połączeniu wiedzy technicznej, metodycznego rozwiązywania problemów i współpracy z naszymi klientami, Twój proces produkcyjny osiągnie sukces, jakiego potrzebuje.
Nasza obietnica jakości: Zapobieganie proaktywne: Przewidywanie i zapobieganie problemom zanim wystąpią Szybkie rozwiązywanie: Szybkie i skuteczne rozwiązywanie wszelkich problemów związanych z jakością.
Przejrzystość w komunikacji: Przejrzystość w komunikacji jest niezbędna, ponieważ umożliwia otwartą i uczciwą ciągłą poprawę
Uczenie się i doskonalenie na podstawie każdego doświadczenia Podejście partnerskie
Wspólna praca na rzecz wspólnego sukcesu Niezależnie od tego, czy masz jakieś problemy, czy chcesz ich unikać, nasi eksperci techniczni są gotowi pomóc Ci osiągnąć sukces.
