

Rozdział 1 : Wprowadzenie obróbki powierzchni elektromagnesu
Obróbka powierzchni elektromagnesu ma kluczowe znaczenie dla długotrwałej, stabilnej pracy i wydłużonej żywotności w powszechnym zastosowaniu elektromagnesów w automatyce przemysłowej, systemach motoryzacyjnych, urządzeniach medycznych, elektronice i inteligentnych maszynach. Oprócz dobrej konstrukcji magnetycznej i jakości cewki, długotrwała praca wymaga również skutecznej ochrony powierzchni przed różnymi wpływami środowiska. Wiele przedwczesnych awarii i usterek jest często spowodowanych nie brakiem sprawności magnetycznej, ale utlenianiem, korozją, łuszczeniem się powłok, niską przewodnością lub zanieczyszczeniami zewnętrznymi. Bez odpowiedniej ochrony powierzchni w wilgotnym warsztacie, słonym środowisku, wodzie morskiej lub gorącej fabryce, żywotność siłownika magnetycznego ulega znacznemu skróceniu z powodu tych czynników.
W tym przewodniku blogowym omówimy wszystko, co musisz wiedzieć o obróbce powierzchni elektromagnesów.
Znaczenie właściwej powłoki
Przegląd porównawczy powłok cynkowych, niklowych, chromowych, cynowych i złotych
Test neutralnego natrysku soli
Obróbka powierzchni elektromagnesu w zależności od zastosowania projektu
Typowe problemy z powłoką powierzchni elektromagnesów i ich rozwiązania
Dodatkowe technologie obróbki powierzchni elektromagnesów:
Wskazówki dotyczące ochrony przed rdzą
Przedsiębiorstwa inżynieryjne, zakupowe i produkcyjne mogą skorzystać z tych przydatnych faktów i informacji.
Rozdział 2: Najczęściej używane materiały metalowe do produkcji elektromagnesów
Ogólnie rzecz biorąc, standardowy elektromagnes składa się z konstrukcji pokazanej poniżej:
Obudowa, rdzeń magnetyczny, cewka elektromagnesu, zespół zacisków tłokowych i wsporników
Spośród wszystkich elementów elektromagnesu najbardziej krytyczne pod względem obróbki powierzchni są rdzeń magnetyczny i obudowa.
Czyste żelazo jest powszechnie stosowane do produkcji rdzeni ze względu na swój dobry magnetyzm, ale nie wykazuje naturalnej odporności na korozję. Po utlenieniu, wydajność magnetyczna rdzenia znacznie spada, a czas reakcji staje się nieprzewidywalny.
Komentarz Metale użyte do produkcji elektromagnesu
| Materiał | Główne zastosowanie | Zalety | Wady | Konieczność obróbki powierzchni |
| Czyste żelazo / Czyste żelazo elektryczne | Rdzeń magnetyczny | Doskonała przenikalność magnetyczna | Bardzo łatwo rdzewieje | Obowiązkowy |
| Stal węglowa | Obudowa, wsporniki | Mocny, tani | Słaba odporność na korozję | Wymagane |
| Stal nierdzewna | Mieszkania klasy premium | Doskonała odporność na korozję | Wyższy koszt, niższa wydajność magnetyczna | Zależy od zastosowania |
| Miedź / Stop miedzi | Przewody, zaciski | Doskonała przewodność | Łatwo utlenia się | Polecane |
| Stop aluminium | Konstrukcje lekkie | Niska waga, dobra obrabialność | Miększy materiał | Wymaga anodowania |
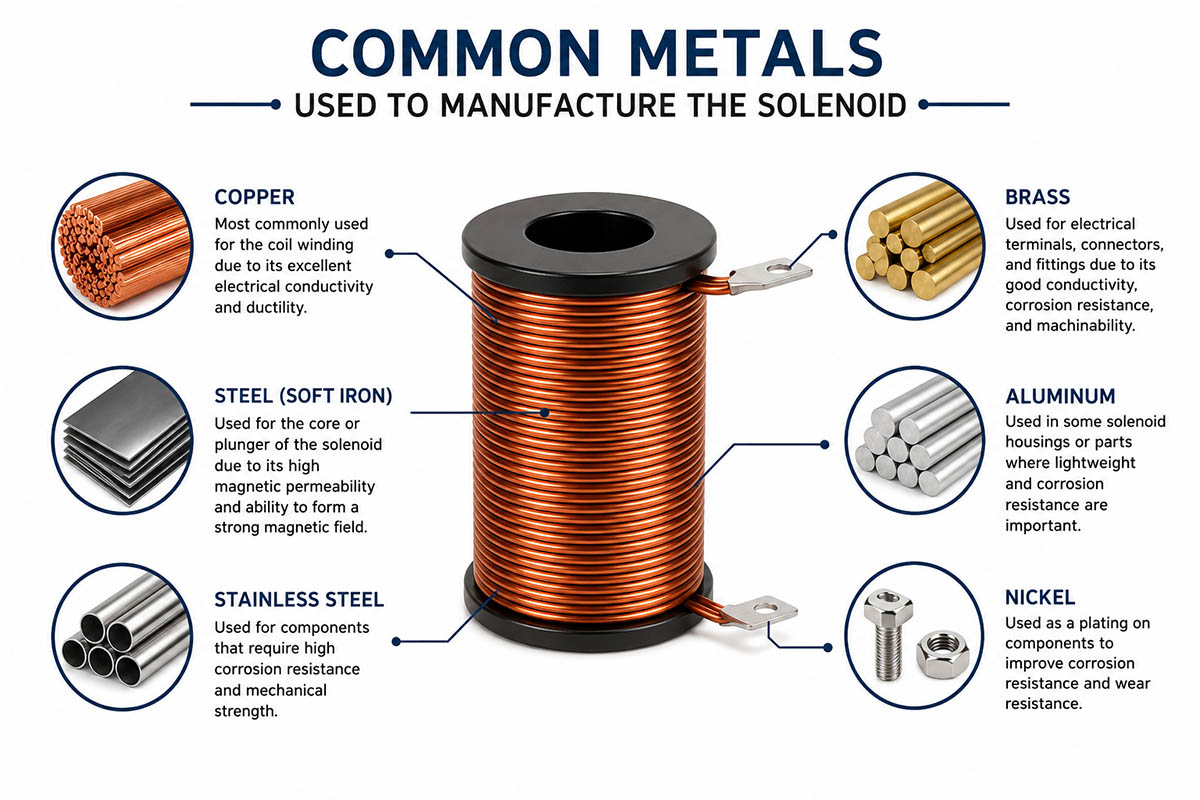
Dlatego też odpowiedni proces wykańczania powierzchni stanowi integralną część produkcji elektromagnesów.
Rozdział 3: Znaczenie obróbki powierzchni elektromagnesu
3.1 Ochrona przed korozją
Podstawową cechą powłok powierzchniowych jest ochrona przed utlenianiem.
W warunkach przemysłowych element elektromagnesu jest zwykle narażony na następujące wpływy środowiskowe:
Wilgoć Rosa
Kwas gazowy
Słone powietrze
* Chemikalia przemysłowe
Mgła olejowa
Deszcz wodny w przypadku instalacji na wolnym powietrzu
Niezabezpieczone części metalowe są bardzo narażone na utlenianie, co prowadzi do:
Zmniejszona skuteczność magnetyczna
Zwiększone zużycie i tarcie
Przesuwne tłoki
Utlenianie powierzchni
Osłabienie konstrukcji
Awaria elektryczna
Dzięki zastosowaniu odpowiedniej powłoki żywotność części może być znacznie zwiększona.
3.2 Zwiększona przewodność po obróbce powierzchni elektromagnesu
Powłoka jest potrzebna w celu ochrony zacisków elektrycznych przed utlenianiem i korozją.
Powłoka cynowa i złocenie są popularne, ponieważ:
Niska rezystancja styku
Wysoka przewodność
Zapobieganie łukowi elektrycznemu
Poprawa lutowalności
Zapobieganie utlenianiu
Dlatego powłoka jest bardzo ważna w:
Microelectronics
Złącza samochodowe
Systemy przekaźnikowe
Sprzęt komunikacyjny
3.3 Lepszy wygląd i jakość produktu
Dobra powłoka zwiększa:
Jakość i wygląd produktu
Równość powierzchni
Precyzja montażu
Wizerunek firmy
Zadowolenie kupującego
Dobra powłoka zabezpiecza przed zarysowaniami, zmianą koloru i korozją podczas transportu i przechowywania.
3.4 Zwiększona odporność na zużycie po obróbce powierzchni elektromagnesu
Tarcie w elektromagnesach powstaje głównie w wyniku ruchu tłoków i innych ruchomych części.
| Rodzaj powłoki | Standardowe | Typowa grubość | Wymagania dotyczące mgły solnej |
| Cynkowanie ogniowe | GB / T 13912-2020 | 50-80 μm | 24–72 godz. |
| Cynk galwaniczny | GB / T 9799-2011 | 10-30 μm | 24h |
| Niklowanie | GB / T 9798-2015 | 5-20 μm | 24–48 godz. |
| Chromowanie | GB / T 11379-2008 | 0.5-5 μm | ≥48 godz |
| Cynowanie | GB / T 12599-2019 | 3-10 μm | 12–24 godz. |
Odporność powierzchni na zużycie i rozdarcie można znacznie zwiększyć stosując:
Powłoki chromowe lub niklowe
Dzięki temu tego typu powłoki idealnie nadają się do siłowników o wysokiej częstotliwości.
Rozdział 4: Rodzaje obróbki powierzchni elektromagnesów
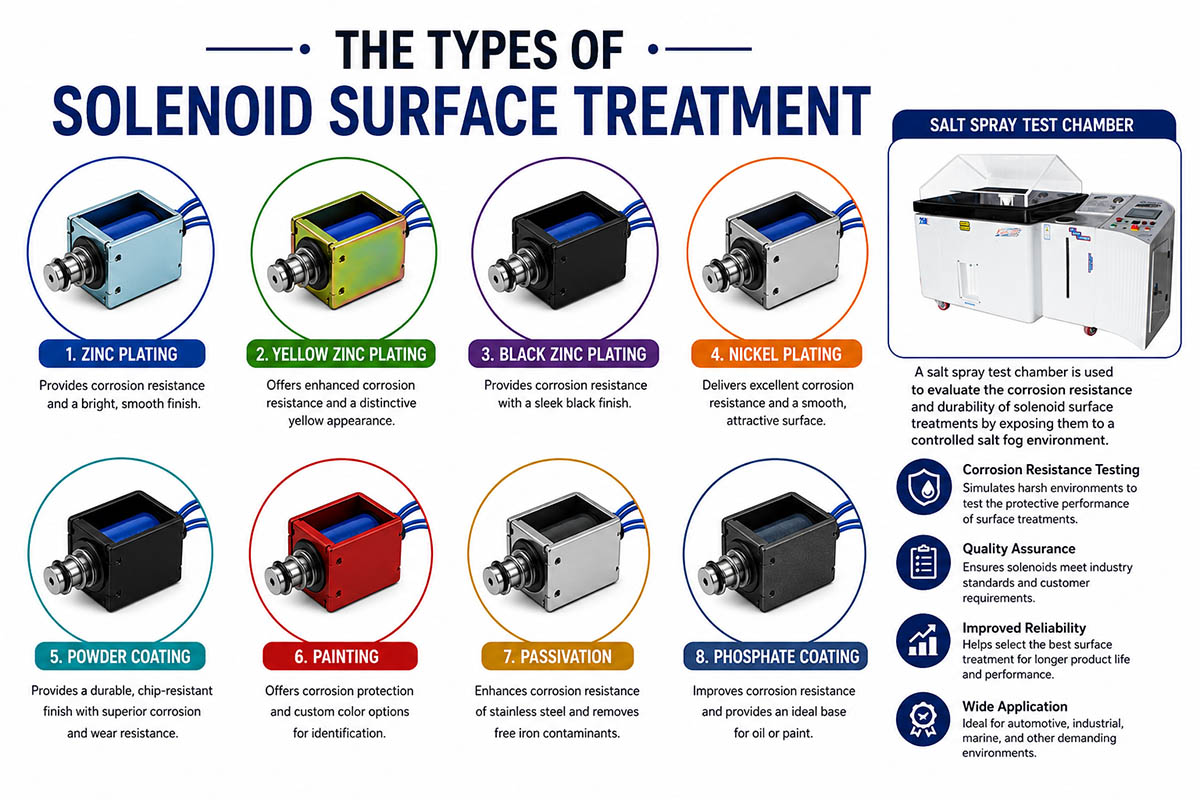
4.1 Powłoka cynkowa do obróbki powierzchni elektromagnesu
Najtańszym sposobem zapobiegania korozji elektromagnesów jest cynkowanie.
Rodzaje powłok cynkowych
Elektrocynk
„Wyglądaj elegancko”
Jednolita, cienka powłoka
Używany głównie do zastosowań wewnętrznych
Metoda cynkowania ogniowego
Grubsza powłoka
Lepsza odporność na korozję
Idealny do użytku zewnętrznego Zalety
Tańsza opcja
Dobra odporność na korozję
Wady Wady
Możliwa produkcja masowa
Standardowa trwałość
po pewnym czasie pojawia się biała rdza
Typowe użycie
Automatyka przemysłowa
Narzędzia maszynowe
Szafy sterownicze
Zawory elektromagnetyczne wewnętrzne
4.2 Powłoka niklowa do obróbki powierzchni elektromagnesu
Powłoka niklowa zapobiega utlenianiu i pełni funkcje dekoracyjne.
Zalety
Bardzo dobra ochrona przed korozją
Niezwykle wytrzymałe
Gładka powłoka
Wysoka odporność na zużycie
Wady Wady
Droższy w porównaniu do cynku
Przetwarzanie jest trudniejsze
Zastosowanie aplikacji
Wyposażenie medyczne
Sprzęt gastronomiczny
Systemy morskie.
Narzędzia precyzyjne
Powłoka niklowa to standardowe wykończenie powierzchni elektromagnesów wysokiej jakości, które będą narażone na wilgoć i żrące substancje chemiczne.
4.3 Powłoka chromowa do obróbki powierzchni elektromagnesu
Powłokę chromową stosuje się zwykle na ruchomych częściach mechanicznych.
Zalety powłoki chromowej w obróbce powierzchni elektromagnesów
Wysoka twardość
Dobra odporność na ścieranie
Minimalny współczynnik tarcia
Zwiększona trwałość
Wady powłoki chromowej w obróbce powierzchni elektromagnesów
Wyższe koszty produkcji
Bardziej skomplikowany proces przetwarzania
Aplikacje użytkowe
Tłoki do elektromagnesów
Rdzenie zaworów
Wały mechaniczne
Części ruchome pracujące z większą liczbą cykli
Chromowanie sprawia, że ruch przesuwny staje się płynniejszy.
4.4. Powłoka cynowa do obróbki powierzchni elektromagnesu
Części przewodzące są zwykle pokrywane cyną.
Zalety
Dobre właściwości lutownicze.
Poprawiona przewodność
Zapobiega utlenianiu miedzi
Tanie Wady Wady
Miększa powłoka
Niska odporność na zużycie
Zastosowanie
Zaciski elektryczne
Złącza
Punkty styku na płytkach PCB
Przewody cewki
Prawie wszystkie elektromagnesy mają zaciski pokryte cyną.
4.5 Złocenie powierzchni elektromagnesu
Powłoka złota jest uważana za najbardziej niezawodną.
Zalety
Wysoka przewodność
Wysoka odporność na utlenianie
Ochrona przed korozją
Wady Wady
Drogi materiał
Wykorzystanie aplikacji
Systemy lotnicze
Systemy wojskowe
Czujniki jakości
Systemy komunikacji wysokiego szczebla
Złocenie należy stosować, gdy wymagana jest najwyższa niezawodność.
Rozdział 5: Wymagania dotyczące obróbki powierzchni elektromagnesów
Istnieją również pewne międzynarodowe wymogi, które musi spełniać Twoja powłoka:
Specyfikacje ASTM
Normy ISO dotyczące powłok
Wymagania RoHS
Wymagania REACH
Zawsze sprawdzaj specyfikację powłoki podczas jej zamawiania.
Rozdział 6: Test mgły solnej z elektromagnesem elektromagnetycznym
Badanie w mgle solnej jest prawdopodobnie najważniejszą metodą oceny odporności na korozję.
Definicja badania mgłą solną
Badanie metodą neutralnej mgły solnej (NSS) jest badaniem korozyjnym polegającym na wytworzeniu środowiska mgły solnej.
Badanie metodą mgły solnej pozwala ocenić:
Żywotność powłoki
Zdolność antykorozyjna
jakość powierzchni
Stabilność środowiskowa
Specyfikacje testu w mgle solnej
| Parametr | Wymagania standardowe |
| Rozwiązanie | 5% NaCl |
| wartość PH | 6.5-7.2 |
| Temperatura | 35 ° C |
| Kąt umieszczenia | 15–30 ° |
| Szybkość natryskiwania | 1–2 ml/(80 cm²·h) |
Kryteria zaliczenia/niezaliczenia
Dobra powłoka powinna:
Nie zawiera rdzy czerwonej po pewnym okresie
Nie powinno być pęcherzy
Łuszczenie jest zabronione
Różnica kolorów powinna być minimalna
Znaczenie badania mgły solnej
Raport o wynikach testu w mgle solnej daje kupującym pewność co do rzeczywistej jakości powłoki, ponieważ zawiera rzeczywiste wyniki testów, a nie deklaracje producenta.
Podczas zakupu elektrozaworów przemysłowych należy upewnić się, czy kupujący oferuje:
Wyniki niezależnych badań laboratoryjnych
Raporty o grubości powłoki
Certyfikat materiału
Jest to szczególnie ważne przy zakupie urządzeń przeznaczonych na eksport lub przeznaczonych do użytku na wolnym powietrzu.
Rozdział 7: Zalecane metody obróbki powierzchni elektromagnesów w zależności od środowiska
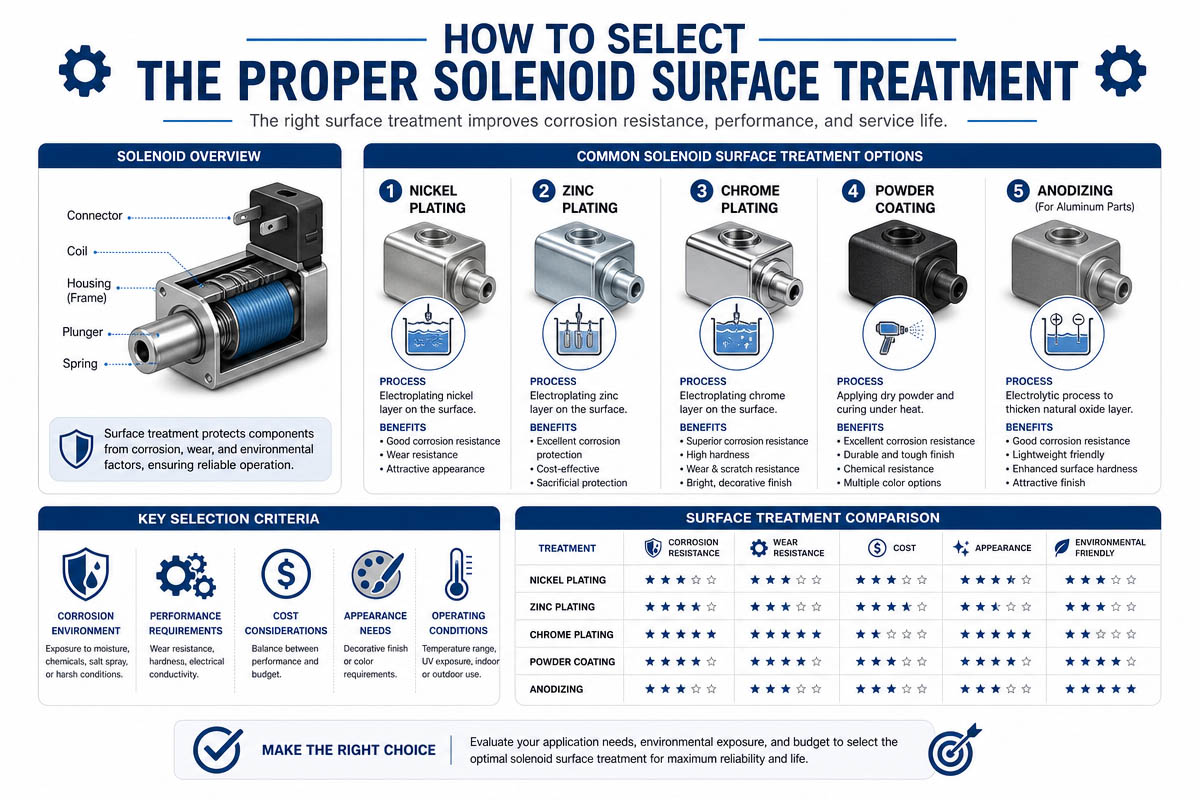
Środowisko przemysłowe
Warsztat
mgła olejowa
Zalecane wykończenie w przypadku drgań mechanicznych
Cynkowanie galwaniczne
Niklowanie bezprądowe
Środowisko użytkowania urządzeń zewnętrznych
Zmiany pogody
Światło słoneczne UV
Zmiany temperatury Sugestia powłoki
Rodzaj powłoki: Cynkowanie ogniowe
Ciężkie niklowanie
Urządzenia elektroniki użytkowej Środowisko
Suche środowisko wewnętrzne
Zagęszczona przestrzeń montażowa Zalecane powłoki
Cynkowanie galwaniczne
Cynowanie
Urządzenia medyczne Środowisko
Regularne operacje czyszczenia
Wysokie standardy sanitarne Sugerowana powłoka
Powłoka niklowa
Powłoka powierzchniowa ze stali nierdzewnej
Środowisko lotniczo-kosmiczne i wojskowe
Narażenie na działanie ekstremalnie wysokiej lub niskiej temperatury Sugestia dotycząca powłoki
Pozłacane
Powłoki niklowe
Rozdział 8: Problemy z obróbką powierzchni elektromagnesów i ich możliwe rozwiązania
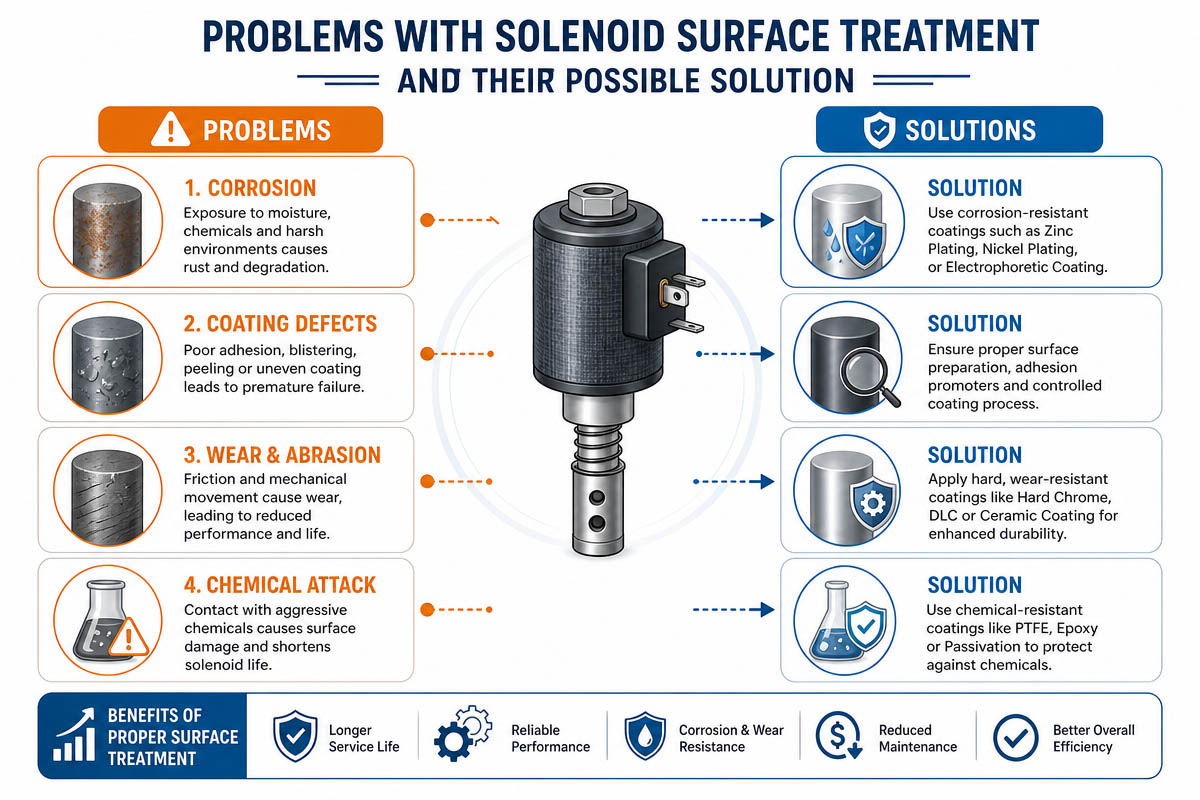
8.1 Przyczyna łuszczenia się powłoki
Brak odpowiedniego czyszczenia powierzchni
Nieprawidłowe przygotowanie powierzchni
Niekontrolowany proces powlekania Rozwiązanie
Ulepszenie procesu odtłuszczania
Optymalizacja parametrów powłoki
Tylko autoryzowani sprzedawcy
8.2 Rdzewienie i korozja
Zbyt cienka powłoka
Zbyt trudne warunki środowiskowe
Złe warunki przechowywania i pakowania Rozwiązanie
Zrób grubszą powłokę
Zmień materiał powłoki
Zoptymalizuj opakowanie
8.3 Otwory i pęcherzyki w powłokach
Obecność gazu podczas procesu galwanizacji
Zanieczyszczenia w roztworach kąpieli powłokowej
Popraw jakość cieczy powlekającej
Poprawa kontroli jakości
8.4 Słaba przewodność elektryczna
Uszkodzone zaciski z powodu korozji Rozwiązanie problemu uszkodzenia
Ponowne wykończenie terminali
Wymiana uszkodzonych zacisków
Regularne inspekcje
Rozdział 9: Alternatywne technologie obróbki powierzchni elektromagnesów
Proces wykańczania może obejmować różne techniki wykańczania powierzchni, a jedyną metodą jest galwanizacja.
9.1 Malowanie proszkowe
Gruba powłoka ochronna do uchwytów i obudów. Zalety
Doskonała odporność na korozję
Dobry wygląd
Ekologiczne
Powłoka elektroforetyczna (E-coating)
Technika powszechna w komponentach elektromagnetycznych samochodowych Zalety
Jednolitość
Poprawa pokrycia krawędzi
Wysoka wydajność
9.2 Piaskowanie
Powierzchnia jest chropowata w celu lepszego pokrycia. Zastosowania
Przed powlekaniem
Dekoracyjne wykończenie
9.3 Polerowanie
Zwiększa gładkość powierzchni. Zastosowania
Do części ozdobnych
Sprzęt precyzyjny
9.4 Wiązanie anodowe
Zwykle stosowany do części aluminiowych. Zalety
Wysoka twardość
Doskonała odporność na korozję
Różne kolory dostępne do dekoracji
9.5 Leczenie fosforanami
Proces uzyskiwania powłoki fosforowej. Zalety
Poprawa przyczepności farby
Zwiększona odporność na korozję
9.6 Obróbka cieplna
Mimo że obróbka cieplna nie jest procesem powlekania, może zwiększyć:
Twardość materiału
Poprawiona odporność na zużycie
Wytrzymałość materiału
Można ją stosować łącznie z technikami wykańczania powierzchni.
Rozdział 10: Jak wybrać odpowiednią obróbkę powierzchni elektromagnesu
Należy wziąć pod uwagę następujące zagadnienia inżynieryjne:
Warunki użytkowania
Wewnątrz budynku czy na zewnątrz?
Wilgotne środowisko?
Środowisko słone?
Substancje chemiczne?
Wymagania funkcjonalne
Potrzebujesz wysokiej przewodności?
Czy potrzebna jest odporność na zużycie? Wymagana?
Potrzeby estetyczne?
Żywotność sprzętu
Zastosowanie krótko- czy długoterminowe?
Czy wymagane będzie użytkowanie bezobsługowe?
w budżecie
Duże ilości i niskie ceny?
Sprzęt precyzyjny? Wysokiej klasy?
Żadna z tych powłok nie spełnia wszystkich wymagań. Preferowany jest optymalny kompromis między jakością a ceną.
Rozdział 11: Przyszłe kierunki rozwoju obróbki powierzchni elektromagnesów
Dzięki innowacjom w technologiach przemysłowych wciąż pojawiają się nowe metody galwanizacji.
Przyszłość galwanizacji obejmuje:
Ekologiczne platerowanie
Powłoka bezchromowa
Powłoka nanoceramiczna
Powłoka RoHS
Zaawansowany materiał odporny na korozję
Powłoki samonaprawiające
Producenci elektromagnesów będą coraz częściej brać pod uwagę nie tylko wpływ na środowisko, ale także długoterminową niezawodność.
Rozdział 12: Zakończenie
Obróbka powierzchni elektromagnesu nie jest procesem dekoracyjnym w przypadku elementów elektromagnetycznych. Jest to krytyczny etap inżynieryjny wpływający na wydajność, trwałość, przewodność, odporność na zużycie i żywotność siłownika magnetycznego.
Wybierając odpowiedni system powłok, spełniając międzynarodowe normy i potwierdzając jakość powłoki poprzez test w mgle solnej, producenci mogą zmniejszyć liczbę awarii i zwiększyć wydajność sprzętu.
Podczas projektowania systemów automatyki przemysłowej, urządzeń zewnętrznych, sprzętu medycznego i urządzeń elektronicznych, prawidłowe wykończenie powierzchni elementów elektromagnesu jest niezwykle ważne dla zapewnienia niezawodnej pracy w trudnych warunkach. Dobra powłoka może:
Pomaga zapobiegać utlenianiu i korozji
Zwiększ przewodność
Zwiększona odporność na zużycie
Przedłuż żywotność
Zmniejsz koszty utrzymania
Zwiększ jakość produktu
Inwestycja w odpowiednią powłokę powierzchniową na pewno się opłaci.
Rozdział 13: Najczęściej zadawane pytania dotyczące obróbki powierzchni elektromagnesów
1. Jakie wykończenie jest najlepsze dla elektromagnesów przemysłowych?
Najpopularniejszymi metodami wykończenia powierzchni elektromagnesów przemysłowych są cynkowanie i niklowanie ze względu na ich niezawodność i niską cenę.
2. Dlaczego elektromagnes tak szybko rdzewieje?
Rdzenie magnetyczne większości elektromagnesów wykonane są z żelaza, które charakteryzuje się doskonałymi właściwościami magnetycznymi, ale niską odpornością na korozję. W związku z tym w wilgotnych warunkach łatwo rdzewieje.
3. Jaki jest cel wykonywania testu w mgle solnej?
Test w mgle solnej przeprowadza się w celu określenia odporności powłoki na korozję. Powlekane elementy są wystawiane na działanie określonej atmosfery słonej wody.
4. Która powłoka zapewnia najlepszą przewodność?
Złocenie ma największą przewodność elektryczną, a cynowanie jest najtańszą metodą w przypadku połączeń elektrycznych.
5. Jak długo elektromagnes powinien wytrzymać test w mgle solnej?
Zależy to od przeznaczenia. Standardowy sprzęt przemysłowy musi wytrzymać co najmniej 24–48 godzin, natomiast urządzenia morskie lub zewnętrzne mogą wytrzymać nawet 72 godziny.
6. Cynkowanie czy niklowanie – co jest lepsze dla elektromagnesów?
Powłoki niklowe są bardziej odporne na korozję i zużycie, natomiast powłoki cynkowe są tańsze w przypadku powszechnie stosowanych przemysłowych elektrozaworów.
7. Jakie są przyczyny łuszczenia się powłok?
Powstawanie pęcherzy i łuszczenie się powłoki może być spowodowane nieodpowiednim przygotowaniem powierzchni, zanieczyszczeniem olejem, niewłaściwymi parametrami powlekania lub niewystarczającą przyczepnością powłoki.
8. Czy można uniknąć nakładania powłoki podczas produkcji elektromagnesów ze stali nierdzewnej?
Tak, w niektórych przypadkach, ale stal nierdzewna jest droższa od zwykłych metali i nie zapewnia tak dobrych właściwości magnetycznych.
9. Jakie jest najlepsze wykończenie urządzeń elektromagnetycznych przeznaczonych do użytku na zewnątrz?
W przypadku urządzeń przeznaczonych do stosowania na zewnątrz, narażonych na wilgoć i zmiany klimatu, zaleca się ocynkowanie ogniowe lub niklowanie.
10. W jaki sposób kupujący mogą sprawdzić jakość powłok?
Kupujący powinni poprosić o następującą dokumentację:
Raport o teście mgły solnej
Raport o grubości powłoki
Raport z badania materiału
Dokumenty z kontroli przeprowadzanej przez osoby trzecie.

