

Wstęp:
Produkty tłoczone ze stali nierdzewnej można znaleźć wszędzie: od urządzeń gospodarstwa domowego w kuchniach po monumentalne elementy architektoniczne, takie jak rzeźby miejskie, fasady budynków i elementy wyposażenia wnętrz. Szerokie spektrum zastosowań tego materiału wynika z atrakcyjności stali nierdzewnej ze względu na jej estetykę, wysoką odporność na korozję i długotrwałą niezawodność. Niestety, wciąż istnieje wiele uprzedzeń i błędnych przekonań na temat tego typu produktów. Jednym z najczęstszych jest tzw. „test magnetyczny”.
Niedawno byłem świadkiem testów naczyń kuchennych na obecność magnetyzmu, które klient przeprowadzał na rynku materiałów budowlanych. Pan upierał się, że „jeśli magnes się przyczepi, to jest to zła stal nierdzewna; jeśli nie – to stal nierdzewna, co oznacza, że dobra stal i stal nierdzewna nie mogą zawierać żadnego magnetyzmu”. Takie nieporozumienia wynikają głównie z braku informacji, dlatego przyjrzyjmy się bliżej niektórym aspektom produkcji stali nierdzewnej.
Rozdział 1. Wyjaśnienie terminów: różnica między żelazem, stalą i stalą nierdzewną
Różnica między żelazem a stalą polega na ilości zawartego w nich węgla:
Stal zawiera w swoim składzie nie więcej niż 2% węgla.
W żelazie stężenie węgla przekracza 2%.
Rozdział 2. Klasyfikacja tłoczeń ze stali nierdzewnej: Dlaczego niektóre rodzaje są magnetyczne?
Stale nierdzewne dzieli się na trzy główne rodzaje w zależności od mikrostruktury. Ich właściwości magnetyczne różnią się ze względu na skład stopu:
| Typ | Główne elementy stopu | Magnetyczne | Cechy charakterystyczne |
| Austenityczny | Chrom + Nikiel | ❌ Niemagnetyczny | Atrakcyjny wygląd, dobra ogólna wydajność |
| Ferrytyczny | Chrom + mało/brak niklu | ✅ Magnetyczny | Ekonomiczny, dobra przewodność cieplna |
| Martenzytyczny | Chrom + Żelazo + Węgiel | ✅ Magnetyczny | Wysoka twardość, możliwość obróbki cieplnej |
Obecnie istnieje ponad 100 rodzajów tłoczenia stali nierdzewnej. Oprócz stali nierdzewnej austenitycznej, magnetyczne są zarówno ferrytyczne, jak i martenzytyczne. Dlatego twierdzenie, że „niemagnetyczna stal równa się dobrej stali nierdzewnej”, jest całkowicie fałszywe.
Rozdział 3. Uwaga, kupujący: nie daj się zwieść określeniu „niemagnetyczny”
Ten metal jest wytrzymały, elastyczny i bardzo wytrzymały, dlatego stal jest najczęściej używanym materiałem w produktach codziennego użytku. Stal nierdzewna to jeden z rodzajów stali charakteryzujących się wysoką odpornością na korozję dzięki dodatkowi chromu. Stal nazywana jest „nierdzewną”, gdy zawartość chromu wynosi 10.5% lub więcej.
Magnetyzm nie odgrywa żadnej roli w ocenie jakości. Wszystko sprowadza się do składu stopu i struktury metalu w skali mikroskopowej. W metalurgii termin „żelazo nierdzewne” nie ma znaczenia. Nie daj się zwieść określeniu „niemagnetyczny”.
Dlaczego preferowana jest niemagnetyczna stal nierdzewna? Innym powszechnym błędnym przekonaniem jest to, że „stal nierdzewna bez magnetyzmu zawiera więcej niklu i dlatego jest lepsza”. Wynika to z faktu, że nikiel jest stosunkowo rzadkim i drogim pierwiastkiem, a austenityczna stal nierdzewna o wysokiej zawartości niklu jest dość droga. Jednak brak magnetyzmu niekoniecznie oznacza dobre właściwości.
Niektóre rodzaje tłoczenia stali nierdzewnej niemagnetycznej obejmują zastosowanie formuły opartej na zawartości manganu i obniżonej zawartości niklu (lub jego całkowitym braku). Takie gatunki są o tysiące juanów tańsze niż gatunki o wysokiej zawartości niklu. Nieuczciwi dostawcy wykorzystują ideę, że tłoczenie stali nierdzewnej niemagnetycznej jest wysokiej jakości i sprzedają tanią stal niemagnetyczną jako droższą stal nierdzewną o wysokiej zawartości niklu. Dlatego zawsze zachowaj czujność podczas zakupów.
Rozdział 4. Wybór właściwego gatunku stali nierdzewnej do danego zastosowania
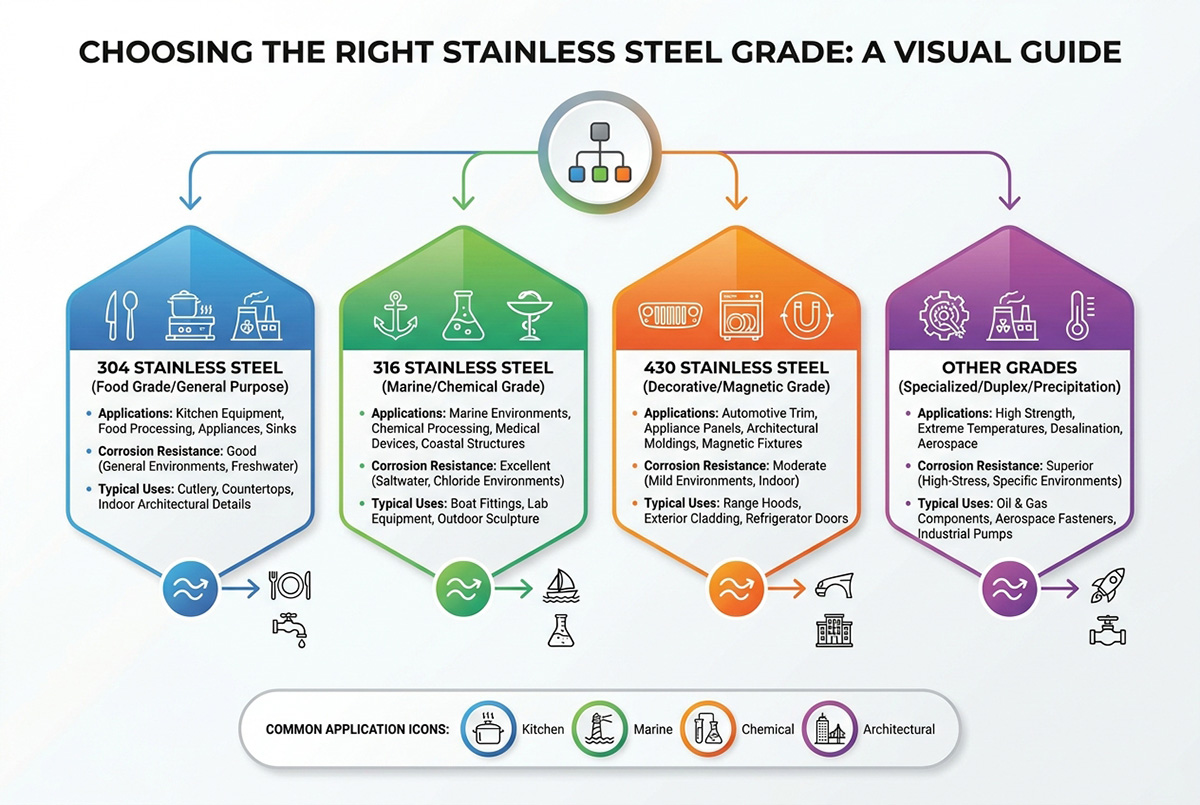
Istnieje kilka rodzajów tłoczenia stali nierdzewnej o specyficznych właściwościach, które determinują ich obszary zastosowania. Właściwy dobór materiałów do wymagań zastosowania jest kluczem do osiągnięcia najwyższej jakości i wydajności:
Estetyczna, błyszcząca i niemagnetyczna stal nierdzewna austenityczna idealnie nadaje się do celów dekoracyjnych, takich jak rzeźby i elementy małej architektury ogrodowej. Wadą tego gatunku jest słabe przewodzenie ciepła, przez co nie nadaje się do produkcji naczyń kuchennych, ponieważ jej nagrzewanie wymaga dodatkowej siły.
Stal nierdzewna ferrytyczna, charakteryzująca się dużą odpornością na korozję i przewodnością cieplną przewyższającą o blisko 50% parametry gatunków austenitycznych, doskonale nadaje się do produkcji patelni, urządzeń do gotowania ryżu, bębnów pralek, podgrzewaczy wody i zlewozmywaków kuchennych.
Niezwykle wytrzymała martenzytyczna stal nierdzewna pozwala na zmianę twardości poprzez obróbkę cieplną. To najlepszy wybór na noże i ostrza. Najczęściej mówi się, że „noże ze stali nierdzewnej nie są ostre”, ponieważ obróbka cieplna nie jest w stanie zwiększyć twardości stali nierdzewnej austenitycznej. Właściwości tłoczenia stali nierdzewnej
Czy stal nierdzewna jest krucha i podatna na wyginanie?
Właściwości tłoczenia stali nierdzewnej w dużym stopniu zależą od gatunku i wcześniejszej obróbki. Wysoce ciągliwa stal austenityczna (np. gatunek 304) wygina się nawet podczas obróbki plastycznej na zimno. Natomiast kruche gatunki stali martenzytycznej, takie jak gatunek 420, mają tendencję do pękania pod wpływem nacisku. Twardość stali może się zmieniać w zależności od wcześniejszej obróbki cieplnej lub odkształcania na zimno i znacząco wpływa na tłoczenie.
Rozdział 5. Wskazówki dotyczące wyboru materiałów do tłoczenia stali nierdzewnej
Istnieje kilka praktycznych czynników decydujących o tym, czy materiał sprawdzi się podczas tłoczenia i spełni wymagania końcowego zastosowania:
| Czynnik | Rozważania |
| Grubość | Grubość blach ze stali nierdzewnej waha się zazwyczaj od 0.1 mm do 6 mm. Cienkie blachy nadają się do lekkich lub precyzyjnych elementów; blachy średniej i grube zapewniają wytrzymałość elementów konstrukcyjnych lub nośnych. |
| Tolerancja | Blachy walcowane na zimno zazwyczaj oferują węższe tolerancje, rzędu ±0.02–0.05 mm. Zastosowania o surowych wymaganiach wymiarowych mogą wymagać jeszcze większej precyzji. |
| Wykończenie powierzchni | Opcje wykończenia 2B, BA lub nr 3 wpływają na wygląd i potrzebę dalszej obróbki powierzchni. |
| Właściwości mechaniczne | Wytrzymałość na rozciąganie, wytrzymałość na rozciąganie i wydłużenie wpływają na konstrukcję matrycy, siłę nacisku i ogólne ustawienia procesu. |
Łącząc te czynniki, producenci mogą wybrać materiały zapewniające równowagę między podatnością na odkształcanie, wytrzymałością i ostatecznymi parametrami produktu.
Rozdział 6. Typowe rodzaje tłoczenia stali nierdzewnej
| Stopień | Charakterystyka |
| 301 Stainless Steel | Umiarkowanie wysoka wytrzymałość na rozciąganie i odporność na korozję. Dostępny w wersji twardej, półtwardej i całkowicie twardej. |
| 304 Stainless Steel | Konik roboczy serii 300 SS. Umiarkowana wytrzymałość na rozciąganie, odporność na korozję, najczęściej spotykana w stali nierdzewnej o jakości spożywczej i tłoczeniu tarcz. |
| Stal nierdzewna 316 i 316L | Modyfikacja podstawowej serii 300 SS. Dodatek molibdenu poprawia wytrzymałość i odporność na korozję. Stosowana w przemyśle farmaceutycznym, spożywczym i morskim. |
| Stal nierdzewna 321 i 347 | Odmiany podstawowego składu 18-8. Stabilizowane dodatkiem stopowym w celu poprawy spawalności i odporności na wysokie temperatury. |
| Stal nierdzewna 17-7PH | Stal nierdzewna nadająca się do obróbki cieplnej, o parametrach formowania 304. Po obróbce plastycznej na zimno można ją utwardzić do wytrzymałości na rozciąganie 200 000 psi. |
Rozdział 7. Podatność na tłoczenie stali nierdzewnej
Czy stemple ze stali nierdzewnej pękną lub wygną się?
Właściwości stali nierdzewnej zależą od rodzaju gatunku oraz obróbki cieplnej/obróbki plastycznej na zimno. Gatunki austenityczne (304) są podatne na wyginanie i nie pękają łatwo w warunkach obróbki plastycznej na zimno. Natomiast gatunki martenzytyczne (420) są mniej ciągliwe i mają tendencję do pękania.
Różnice między różnymi klasami stempli
Gatunek austenityczny o niskiej zawartości węgla sprawia, że metal jest rozciągliwy, dzięki czemu może być stosowany w procesie głębokiego tłoczenia do produkcji zlewozmywaków i frytkownic. Z kolei gatunki martenzytyczne są twardsze i mniej ciągliwe. Dlatego są preferowane do produkcji narzędzi skrawających i innych ostrych przedmiotów.
Cechy i zalety tłoczenia stali nierdzewnej
Odporność na ogień i ciepło: duża zawartość chromu i niklu zapewnia stali nierdzewnej odporność na ciepło.
Wygląd estetyczny: konsumenci preferują wygląd zlewozmywaków ze stali nierdzewnej i mogą je polerować za pomocą elektropolerowania.
Długa żywotność: części ze stali nierdzewnej nie tracą na jakości i estetyce pomimo lat użytkowania, mimo stosunkowo wyższej ceny początkowej.
Właściwości higieniczne: stal nierdzewna cieszy się zaufaniem przemysłu farmaceutycznego oraz spożywczego i napojowego, ponieważ elementy z niej wykonane można szybko i bezproblemowo myć. Niektóre stopy stali nierdzewnej można uznać za bezpieczne do kontaktu z żywnością.
Zrównoważony rozwój: według wielu ekspertów stal nierdzewną można uznać za jeden z najbardziej zrównoważonych stopów.
Kluczowe właściwości podczas pracy z tłoczeniem stali nierdzewnej
Przy tłoczeniu stali nierdzewnej należy pamiętać o jej właściwościach:
Wysoka granica plastyczności, twardość i utwardzanie na zimno → materiał jest bardzo podatny na pękanie
Niska przewodność cieplna w porównaniu ze stalą węglową → potrzeba więcej sił do odkształcania materiału, cięcia i wykrawania
Duża siła odkształcenia plastycznego podczas ciągnienia → marszczenia i rozrywanie cienkiego materiału podczas ciągnienia
Tendencja do zacierania i zarysowania powierzchni podczas ciągnienia → wymaga odpowiedniego smarowania
Wysoka twardość i doskonała odporność na korozję → dobre materiały na elementy konstrukcyjne, kosmetyczne i zewnętrzne
Rozdział 8. Dlaczego stal nierdzewna jest idealna do tłoczenia
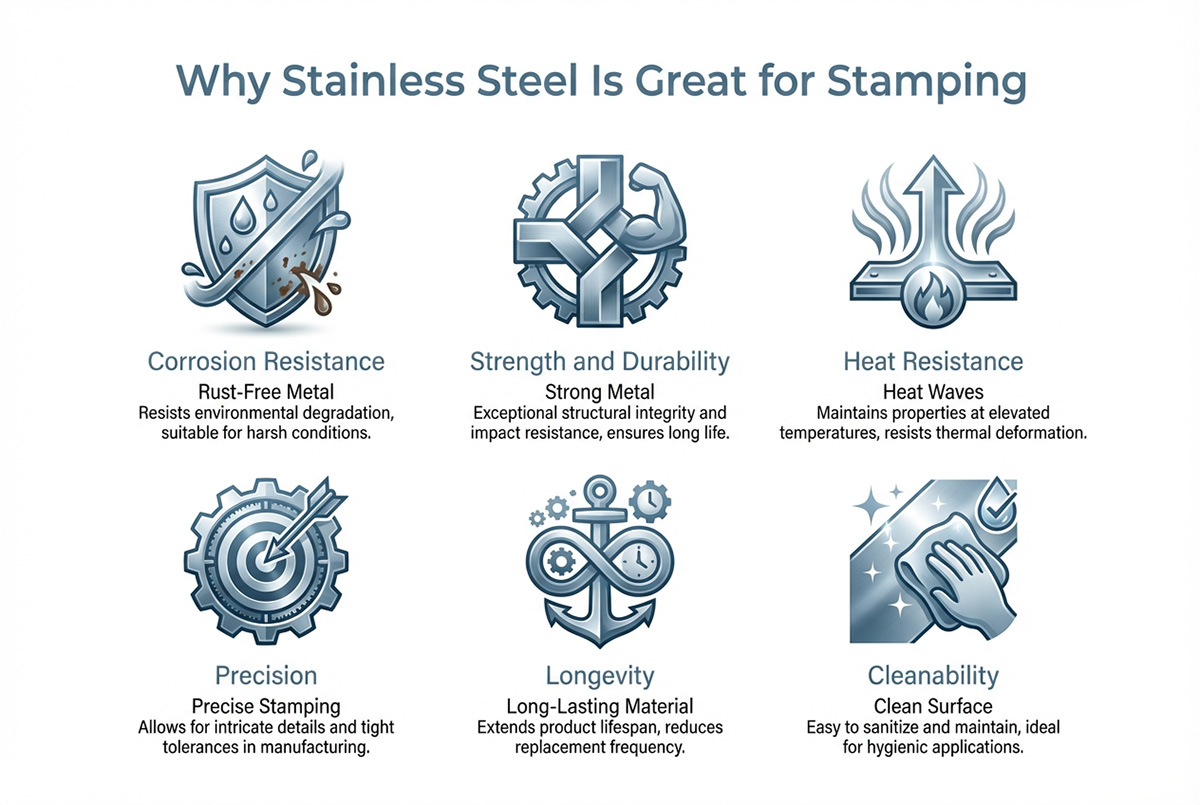
Istnieje kilka powodów, dla których ludzie wolą stemplować części ze stali nierdzewnej:
Odporność na korozję: dzięki dużej zawartości chromu i niklu, elementy ze stali nierdzewnej są odporne na wilgoć, chemikalia i wilgoć, a ich jakość nie pogarsza się w wyniku działania czynników zewnętrznych.
Wytrzymałość i odporność: tłoczenie stali nierdzewnej zapewnia dużą wytrzymałość i odporność, co pozwala na tworzenie mocnych i sprężystych części, które można wyginać i ciągnić w różne kształty.
Możliwości wykończenia powierzchni: materiał pozwala na zastosowanie różnych wykończeń elementów tłoczonych.
Jednak tłoczenie stali nierdzewnej jest bardziej skomplikowane w obróbce niż stali węglowej ze względu na jej zwiększoną twardość, zdolność do utwardzania przez zgniot i niższą przewodność cieplną. Aby rozwiązać te problemy, branża tłoczenia uległa znacznej ewolucji. Tolerancje stały się bardziej precyzyjne, wydajność wzrosła dzięki zastosowaniu matryc postępowych o prędkości do 200 suwów na minutę, a także wdrożono inteligentne systemy produkcyjne.
Rozdział 9. Proces tłoczenia stali nierdzewnej
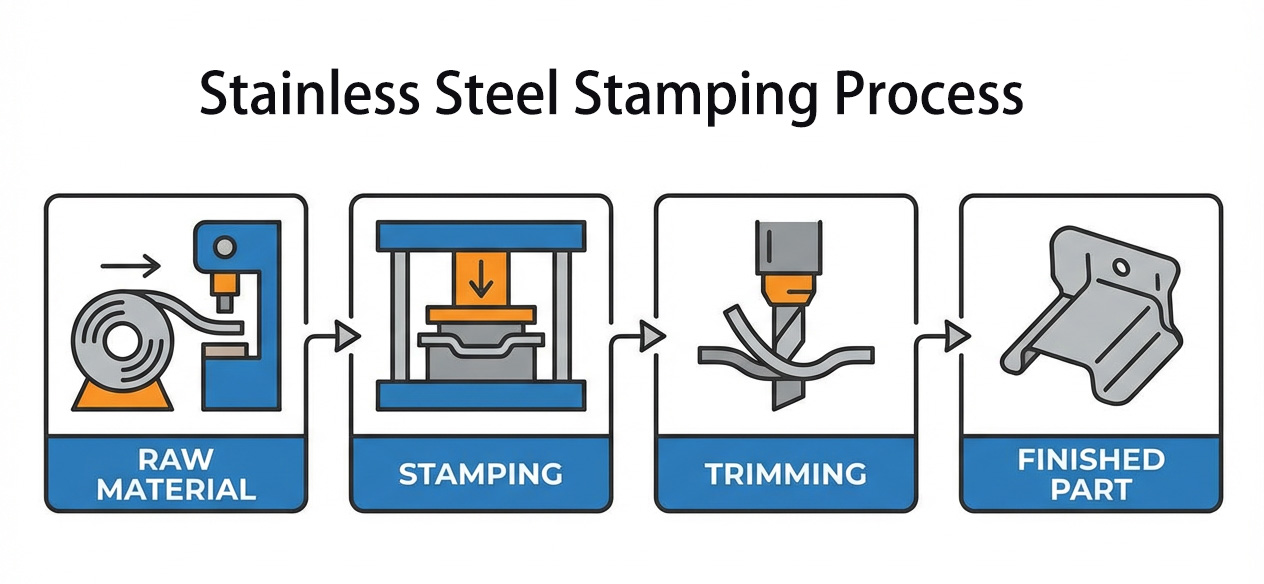
9.1 Wybór sprzętu
Udane tłoczenie stali nierdzewnej zaczyna się od wyboru odpowiedniego sprzętu:
| Rodzaj wyposażenia | Odpowiedni proces | Zalecany tonaż |
| Prasa mechaniczna | Szybkie wykrawanie, płytkie rysowanie | 25-200T |
| Prasa hydrauliczna | Głębokie tłoczenie, precyzyjne formowanie | 100-1000T |
| Prasa serwo | Wysoka precyzja, oszczędność energii | 30-300T |
9.2 Ogólne kroki
Proces tłoczenia stali nierdzewnej wymaga kilku czynności, aby uzyskać pożądany kształt i jakość:
Wykrawanie: Cięcie blach ze stali nierdzewnej na wymagane rozmiary za pomocą nożyc mechanicznych i laserów.
Dziurkowanie: Wykonywanie otworów lub oddzielanie elementów. Ważne jest dokładne ustawienie matryc i zastosowanie odpowiedniego nacisku, aby uzyskać czyste krawędzie bez zadziorów.
Gięcie: Gięcie elementów metalowych pod wymaganym kątem za pomocą pras krawędziowych i matryc. Ważne jest, aby ustawić maszyny tak, aby zapobiec sprężynowaniu.
Ciągnienie: Formowanie elementów głębokotłocznych, takich jak zlewy i pojemniki, poprzez proces formowania metalu w matrycach. Materiał i parametry procesu muszą być prawidłowo dobrane.
Wykończenie: Korygowanie elementów po gięciu w celu skompensowania efektu sprężynowania.
Wykończenie powierzchni: Można stosować różne metody polerowania i powlekania.
Rozdział 10. Ocena jakości i obróbka powierzchni
Rodzaje obróbki powierzchni
Metody wykańczania powierzchni
Mechaniczne: polerowanie wibracyjne, piaskowanie, szczotkowanie, polerowanie lustrzane
Chemiczne: pasywacja, elektropolerowanie, barwienie, powlekanie PVD
Specjalne tekstury antybakteryjne, odporne na odciski palców, samoczyszczące i laserowe
Kontrola jakości
Przyrządy pomiarowe: suwmiarka, skaner CMM, skaner optyczny
Metody kontroli wizualnej: kontrola wizualna, pomiar chropowatości, SEM i interferometria światłem białym 3D
Badania wydajności obejmują: test w mgle solnej, test twardości, metalografię, test rozciągania/zginania
Rozdział 11. Możliwe problemy w tłoczeniu stali nierdzewnej i sposoby ich rozwiązania
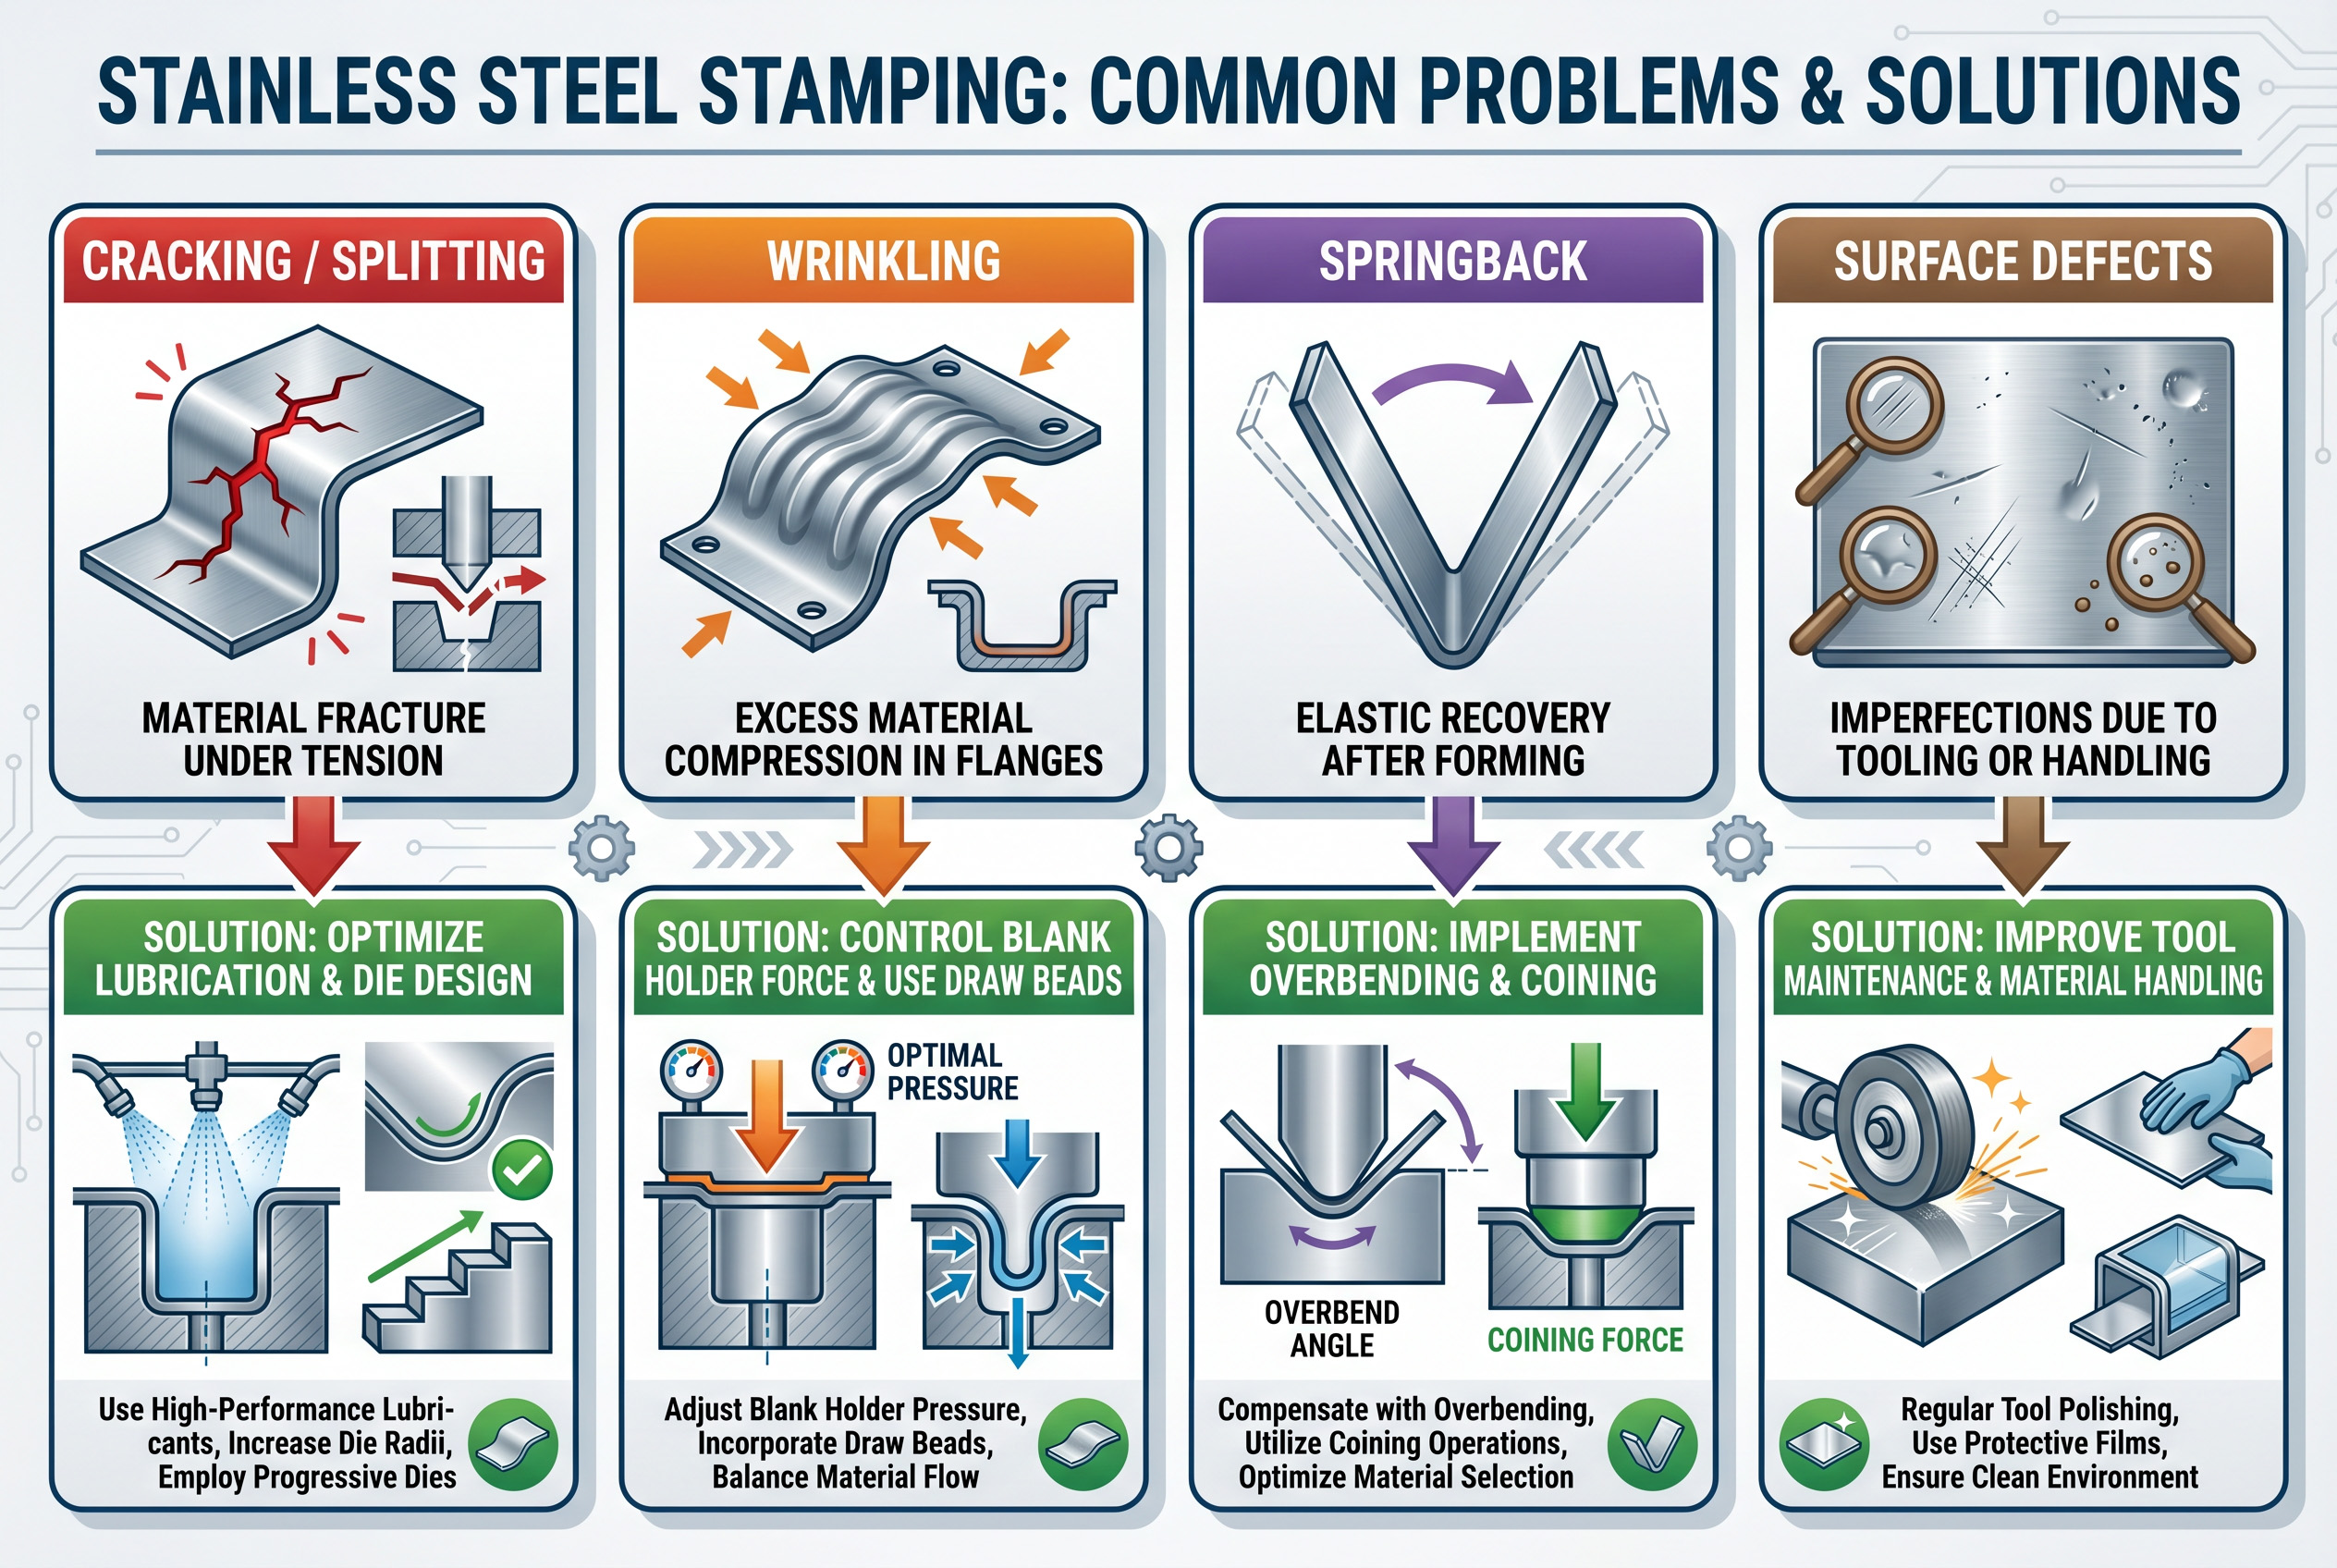
11.1 Rysy powierzchni
Przyczyna wady: Ruch powierzchni przedmiotu obrabianego i powierzchni formy względem siebie pod wpływem nacisku i tworzenie się warstwy przegrzanej na skutek odkształcenia plastycznego.
Rozwiązanie: stosowanie odpowiedniej ilości środka smarującego, utrzymywanie powierzchni formy w optymalnym stanie i kontrolowanie prędkości prasowania.
11.2 Pęknięcia i pęknięcia
Przyczyna:
Wysoki wskaźnik hartowania na zimno stali nierdzewnej austenitycznej powodujący przemianę martenzytyczną.
Niejednorodność struktury arkusza
Niewystarczająca ilość miejsca na matrycę lub nieprawidłowe centrowanie.
Podwyższona temperatura wykrawania z powodu długotrwałego tłoczenia.
Nierównomierne obciążenia spowodowane gryzieniem, dziurkowaniem narożników lub cięciem
Rozwiązanie:
Optymalizacja procesu wyżarzania blach
Osiągnięcie bardziej jednorodnych orientacji odkształceń płaskich w ziarnach.
Zmiana rozkładu ciśnienia podczas debugowania układu.
Regulacja luzu i wyrównania matrycy.
11.3 Problem z usuwaniem powłoki (przenoszeniem metalu)
Przyczyna:
Zużyta krawędź tnąca
Zbyt duży dodatek pleśni
Niewystarczający prześwit
Zastosowanie niewłaściwego oleju do tłoczenia powoduje pogrubienie metalu
Rozwiązanie: Utrzymuj krawędź tnącą w dobrym stanie, zoptymalizuj prześwit i używaj specjalnych olejów do tłoczenia.
11.4 Odkształcenie wynikające ze sprężynowania
Przyczyna: Wszystkie materiały ulegają odkształceniom sprężystym po rozciągnięciu, jednak wysoka twardość stali nierdzewnej powoduje znaczne odkształcenia sprężyste.
Rozwiązanie: Przewidywanie wystąpienia efektu sprężynowania w procesie projektowania i podejmowanie środków zapobiegawczych.
11.5 Problemy występujące podczas obróbki cieplnej
Przyczyna: Wiele części wykonanych metodą tłoczenia i ciągnienia wymaga dalszej obróbki cieplnej. Podgrzanie części może spowodować ich wygięcie.
Rozwiązanie: Uwzględnienie spodziewanych odkształceń części.
11.6 Wybór materiału stempli i matryc
Przyczyna: Duża twardość stali nierdzewnej powoduje duże zużycie stempli i matryc.
Rozwiązanie: Stosowanie stempli o odpowiedniej twardości, odpowiedniej do gatunku stali nierdzewnej.
11.7 Problemy z olejem do tłoczenia
Przyczyna: Nieprawidłowo dobrany olej do tłoczenia może powodować utwardzanie się stali, odkształcenia, powstawanie zadziorów lub pęknięć.
Rozwiązanie: Używaj olejów do ciągnienia i tłoczenia zawierających siarkę i składniki chlorowane. Wybieraj oleje o niskiej lepkości, aby ułatwić czyszczenie.
Rozdział 12. Wnioski
Dzięki postępowi technologicznemu, tłoczenie stali nierdzewnej ewoluowało od prostego formowania do zaawansowanych operacji wykonywanych za pomocą zautomatyzowanych systemów z czujnikami. Procesy te będą się nadal rozwijać i stawać coraz bardziej wydajne w odpowiedzi na rosnące zapotrzebowanie na wyższą wydajność i niezawodność produkowanych części.
Zadanie to nie ogranicza się jednak do możliwości wytłoczenia pożądanego elementu, ale oznacza również możliwość tworzenia wysokiej jakości i precyzyjnie wykonanych części. Wdrażając projekt produktu, współpraca z doświadczonym producentem zawsze jest korzystnym rozwiązaniem.
Rozdział 13. Często zadawane pytania (FAQ)
1 Czy stal nierdzewna rdzewieje?
Tak, tylko w określonych okolicznościach. W przeciwieństwie do zwykłej stali, stal nierdzewna jest odporna na rdzewienie dzięki obecności chromu, który tworzy nieaktywną powłokę tlenkową. W przypadku nadmiernej ekspozycji na agresywne środowisko, uszkodzenia ochronnej warstwy tlenkowej lub niewłaściwego zastosowania materiałów gorszej jakości, stal nierdzewna może ulec korozji.
2 Która klasa stali nierdzewnej jest lepsza do tłoczenia: stal nierdzewna 304 czy 316?
Ogólnie rzecz biorąc, do konwencjonalnego tłoczenia preferowany jest stop 304. Stop ten jest wysoce ciągliwy i niedrogi, co czyni go idealnym do produkcji szerokiej gamy dóbr konsumpcyjnych i urządzeń. Gatunek 316, wzbogacony molibdenem, zapewnia większą odporność na korozję, ale jest trudny w tłoczeniu. Dlatego ten gatunek jest zalecany do zastosowań morskich, farmaceutycznych i przetwórstwa żywności, gdzie odporność na korozję jest ważniejsza niż wydajność produkcji.
3 Dlaczego matryce do tłoczenia ze stali nierdzewnej są podatne na szybkie zużycie?
Niedostateczne smarowanie, nieodpowiednie luzy, szybkie tłoczenie, niewłaściwy dobór materiałów matryc o niewystarczającej twardości i zaniedbanie konserwacji matryc (np. tępe krawędzie tnące) mogą być przyczyną szybkiego zużycia matryc tłoczących.
4 Jak mogę zapobiec zatarciom (zarysowaniom) podczas tłoczenia części ze stali nierdzewnej?
Aby zminimalizować gromadzenie się ciepła, wybieraj oleje do tłoczenia klasy premium z dodatkami odpornymi na ekstremalne ciśnienie, zapewnij odpowiednie odstępy, utrzymuj odpowiednią gładkość powierzchni matryc, nakładaj powłoki i poleruj powierzchnie matryc oraz kontroluj prędkość tłoczenia.
5 Dlaczego moja część ze stali nierdzewnej ma zadziory?
Powstawanie zadziorów jest spowodowane nadmiernymi luzami, tępymi krawędziami skrawającymi, złym wyrównaniem lub brakiem odpowiedniego podparcia podczas cięcia materiału. Upewnij się, że matryce są prawidłowo ustawione, zapewnij optymalne odstępy i regularnie dbaj o ostrość stempli i matryc.
6 Jaka jest różnica pomiędzy tłoczeniem stali nierdzewnej 301 i 304?
Gatunek 301 charakteryzuje się zwiększoną szybkością utwardzania i jest dostępny w kilku stanach utwardzenia (twardy, półtwardy, całkowicie twardy). W rezultacie jest preferowany do produkcji sprężyn i części o wysokiej wytrzymałości na rozciąganie. Z kolei gatunek 304 jest uznawany za najlepszy wybór do ogólnego tłoczenia i zastosowań w przemyśle spożywczym. Ze względu na swoją ciągliwość, stop ten oferuje większą ciągliwość i odporność na korozję.
7 Czy spawanie jest możliwe w przypadku tłoczonych części ze stali nierdzewnej?
Spawanie tłoczonych elementów ze stali nierdzewnej jest możliwe, ale wymaga szczególnej ostrożności. Należy zapewnić kompatybilność spoiwa, zoptymalizować ilość wprowadzanego ciepła, aby uniknąć odkształcenia elementu, oraz rozważyć obróbkę cieplną po spawaniu (wyżarzanie) w celu usunięcia naprężeń szczątkowych. Zaleca się spawanie stali austenitycznych (304, 316) zamiast martenzytycznych.
8 Jak mogę wyeliminować efekt sprężynowania w giętych częściach tłoczonych ze stali nierdzewnej?
Aby skompensować odbicie, należy wykonać wstępne gięcie przy większym kącie gięcia, zastosować operacje dogniatania lub wybijania, wydłużyć czas trzymania oraz przeprojektować matryce, dodając funkcje kompensacji sprężynowania na podstawie danych z testów materiałowych.
9 Czy tłoczenie jest w stanie namagnesować części ze stali nierdzewnej?
Tak, niektóre gatunki stali nierdzewnej stają się lekko magnetyczne podczas obróbki plastycznej na zimno (gięcie, tłoczenie, ciągnienie). Takie efekty są typowe dla gatunków austenitycznych (304), które normalnie nie są magnetyczne. W takich przypadkach magnetyzm nie świadczy o złej jakości.
10 Jaka jest optymalna grubość do głębokiego tłoczenia stali nierdzewnej?
Cieńsze grubości (0.5–1.5 mm) są stosowane do produkcji wyrobów o skomplikowanych kształtach, takich jak zlewozmywaki i naczynia kuchenne codziennego użytku. Niemniej jednak, wydłużenie procentowe materiału odgrywa kluczową rolę w procesie głębokiego tłoczenia. Dlatego gatunki austenityczne (304) są preferowane do głębokiego tłoczenia ze względu na ich wysoki współczynnik wydłużenia.
11 Jak wybrać odpowiedni środek smarny do tłoczenia stali nierdzewnej?
Należy wziąć pod uwagę gatunek materiału (austenityczny czy martenzytyczny), sposób działania (ciągnienie czy wykrawanie), złożoność części oraz wymagania dotyczące procesu czyszczenia. Chlorowane i siarkowane oleje EP są preferowane w procesach ciągnienia na twardo, natomiast oleje lekkie są preferowane w procesach wykrawania. Jeśli konieczne jest czyszczenie po tłoczeniu, należy stosować środki smarne o niskiej lepkości lub rozpuszczalne w wodzie.
12. Co jest przyczyną marszczenia się głęboko tłoczonych części ze stali nierdzewnej?
Niewystarczające ciśnienie wywierane na dociskacz, nieefektywna konstrukcja wypustek ciągnących, zbyt duże luzy lub niewystarczające smarowanie mogą powodować marszczenie podczas operacji głębokiego tłoczenia. Należy zwiększyć ciśnienie na dociskacz, zoptymalizować kształt wypustek ciągnących i zapewnić równomierny rozkład przepływu materiału.
13 Jaka jest różnica pomiędzy pasywacją a elektropolerowaniem?
Pasywacja ma na celu usunięcie zanieczyszczeń z powierzchni elementów ze stali nierdzewnej i wzmocnienie powłoki tlenkowej, aby zapewnić doskonałą odporność na korozję. Elektropolerowanie usuwa cienką warstwę materiału, zapewniając idealnie gładką, wypolerowaną, odblaskową powierzchnię o zwiększonej odporności na korozję.
Czy możliwe jest wykonanie obróbki cieplnej w celu utwardzenia części ze stali nierdzewnej po tłoczeniu?
Tylko gatunki martenzytyczne i utwardzane wydzieleniowo (17-7PH) mogą być utwardzane poprzez obróbkę cieplną. Gatunki austenityczne (304, 316) nie mogą być utwardzane przez nagrzewanie, lecz przez obróbkę plastyczną na zimno.
14 Jak zapobiegać pęknięciom w tłoczonych częściach ze stali nierdzewnej?
W miarę możliwości należy stosować materiał wyżarzany, prawidłowo smarować części, optymalizować odstępy między matrycami, kontrolować prędkość tłoczenia w celu zmniejszenia wytwarzania ciepła, stosować większe promienie gięcia i brać pod uwagę wieloetapowe operacje tłoczenia w celu wytwarzania złożonych części.
Właściwości i zalety tłoczenia stali nierdzewnej
Stal nierdzewna zawierająca dużą ilość chromu i niklu jest bardzo odporna na ciepło.
Wygląd: Stal nierdzewna jest materiałem estetycznym, który podoba się wielu konsumentom, a elektropolerowanie dodatkowo poprawia jej wygląd.
Opłacalność: Mimo że na początku jest droższa, stal nierdzewna zapewnia długotrwałą jakość i estetykę.
Higiena: Przemysł farmaceutyczny oraz spożywczy i napojowy opiera się na stali nierdzewnej ze względu na jej właściwości sanitarne. Kilka stopów jest dopuszczonych do kontaktu z żywnością.
Zrównoważony rozwój: Stop ten należy do najbardziej ekologicznych opcji dostępnych na rynku i nadaje się do zielonych procesów produkcyjnych.
Kluczowe cechy operacji tłoczenia stali nierdzewnej
Podczas produkcji elementów tłoczonych ze stali nierdzewnej należy pamiętać o następujących cechach:
Wysoka granica plastyczności i twardość, a także hartowanie na zimno sprawiają, że części są podatne na pękanie.
Słaba przewodność cieplna w porównaniu ze stalą węglową sprawia, że części ze stali nierdzewnej wymagają większych odkształceń, wykrawania i sił ciągnienia.
Duża siła odkształcenia plastycznego występująca podczas ciągnienia powoduje, że części o małej grubości marszczą się i rozrywają.
Podczas operacji ciągnienia są one narażone na zatarcia i zarysowania. Dlatego należy zadbać o odpowiednie smarowanie.
Ze względu na twardość i odporność na rdzę, stal ta jest często wykorzystywana do produkcji części o przeznaczeniu konstrukcyjnym, kosmetycznym i zewnętrznym.
15 powodów, dla których stal nierdzewna jest najlepszym materiałem do tłoczenia
Istnieje kilka powodów, dla których ludzie wolą stemplować części ze stali nierdzewnej:
Odporność na korozję: Produkty tłoczone ze stali nierdzewnej nie utleniają się w kontakcie z wilgocią, substancjami żrącymi i wilgotnym środowiskiem. Oczekuje się, że będą miały długą żywotność, w tym w przypadku urządzeń kuchennych i maszyn do użytku na zewnątrz.
Wytrzymałość i odporność: Zapewnia dobrą równowagę między wytrzymałością na rozciąganie i ciągliwością, dzięki czemu części tłoczone zachowują swój kształt podczas gięcia, wyginania i odkształcania.
Opcje wykończenia powierzchni: Umożliwia zastosowanie różnych technik wykańczania powierzchni, takich jak polerowanie, szczotkowanie i powlekanie, przydatnych w zastosowaniach estetycznych i funkcjonalnych.
Niemniej jednak, tłoczenie stali nierdzewnej jest trudniejsze w obróbce niż stali węglowej. Ze względu na większą wytrzymałość, szybsze utwardzanie i słabą przewodność cieplną, stal nierdzewna wymaga szczególnej ostrożności w zakresie doboru materiałów, konstrukcji matrycy i parametrów procesu.
Branża tłoczenia opracowała liczne podejścia do rozwiązywania tych wyzwań. Tolerancje precyzyjnego tłoczenia zostały znacznie zmniejszone, a wydajność wzrosła dzięki zastosowaniu matryc progresywnych o prędkościach przekraczających 200 suwów na minutę. Ponadto, zaawansowane technologie inteligentnej produkcji, w tym czujniki i monitoring oparty na sztucznej inteligencji, zostały szeroko wdrożone.

