

Hoofdstuk 1:Introductie van metaalstempelen in de automobielindustrie
Het stempelen van metaal in de automobielindustrie speelt een zeer belangrijke rol in de productie van auto's. Alle gestempelde metalen onderdelen, van carrosseriepanelen tot beugels, verstevigingsplaten, accukappen en chassiscomponenten, moeten voldoen aan strenge veiligheids- en esthetische eisen. De kwaliteit en duurzaamheid van de stempelmatrijzen garanderen het succes van het stempelproces in alle fasen, van prototypebouw tot massaproductie.
Ondanks de vooruitgang in CAE-simulatie en nieuwe ontwikkelingen in de materiaalkunde, blijven veel bedrijven verstrikt in een dure en tijdrovende cyclus van proefproductie -> matrijsaanpassing -> herhaalde proefproductie -> bijstelling. Elke wijziging verhoogt de kosten voor gereedschap, verlengt de projectontwikkelingscyclus, legt een grote druk op de engineeringcapaciteit en vermindert de algehele efficiëntie. In extreme gevallen duurt het ontwikkelingsproces meerdere maanden, wat direct van invloed is op de planning voor de lancering van een nieuw automodel.
In dit artikel vatten we praktische aanbevelingen samen die zijn opgedaan gedurende decennia van werk in auto-onderdelenfabrieken en matrijzenmakerijen. Het beschrijft de volledige levenscyclus van een stempelmatrijs, van ontwerp en CAE-simulaties tot matrijsbeproeving, optimalisatie en massaproductie. Door de tips in deze handleiding op te volgen, vergroot u uw kans op succes bij stempelprojecten aanzienlijk.
Hoofdstuk 2: Waarom metaalstempelen in de automobielindustrie belangrijk is
Moderne autofabrikanten vertrouwen steeds meer op geavanceerde materialen om te voldoen aan hun eisen op het gebied van brandstofverbruik en veiligheid. Deze materialen zijn:
Hoogwaardig staal (HSS)
Geavanceerde hoogsterkte staalsoorten (AHSS)
RVS
Aluminiumlegeringen (5xxx- en 6xxx-serie)
Dergelijke geavanceerde materialen maken een uitstekende structuur en een laag gewicht mogelijk, maar brengen wel productieproblemen met zich mee op de volgende punten:
Dieptrekken – hoge trekverhoudingen
Terugveringcontrole – controle van de instabiliteit van het materiaal na vorming.
Voorkom dat scheuren verder openspringen.
Rimpelvorming beheersen – beheersing van compressieve instabiliteiten
- Bestand tegen gereedschapslijtage – lange levensduur van de matrijs bij hoge contactdrukken.
Succesvol metaalstempelen in de automobielindustrie vereist daarom een evenwicht tussen:
✔ Ontwerpvaardigheden – een correcte strookindeling, vormgeving en trekrandontwerp zijn cruciaal voor het verminderen van defecten en het bereiken van maatnauwkeurigheid.
✔ CAE-simulatie – geavanceerde simulatieprogramma's zoals AutoForm, DYNAFORM of PAM-STAMP maken het mogelijk om verdunning, materiaalvloei, rimpeling, scheurvorming en terugvering te voorspellen vóór de matrijsproef.
✔ Proefdraaien – het uiteindelijke succes hangt af van aanpassingen met betrekking tot trekranden, stikstofdruk, vulplaatjes, inzetstukken, enz. Geen enkele software kan deskundige kennis vervangen.
Hoofdstuk 3; Veelvoorkomende problemen bij het stempelen van metaal in de automobielindustrie
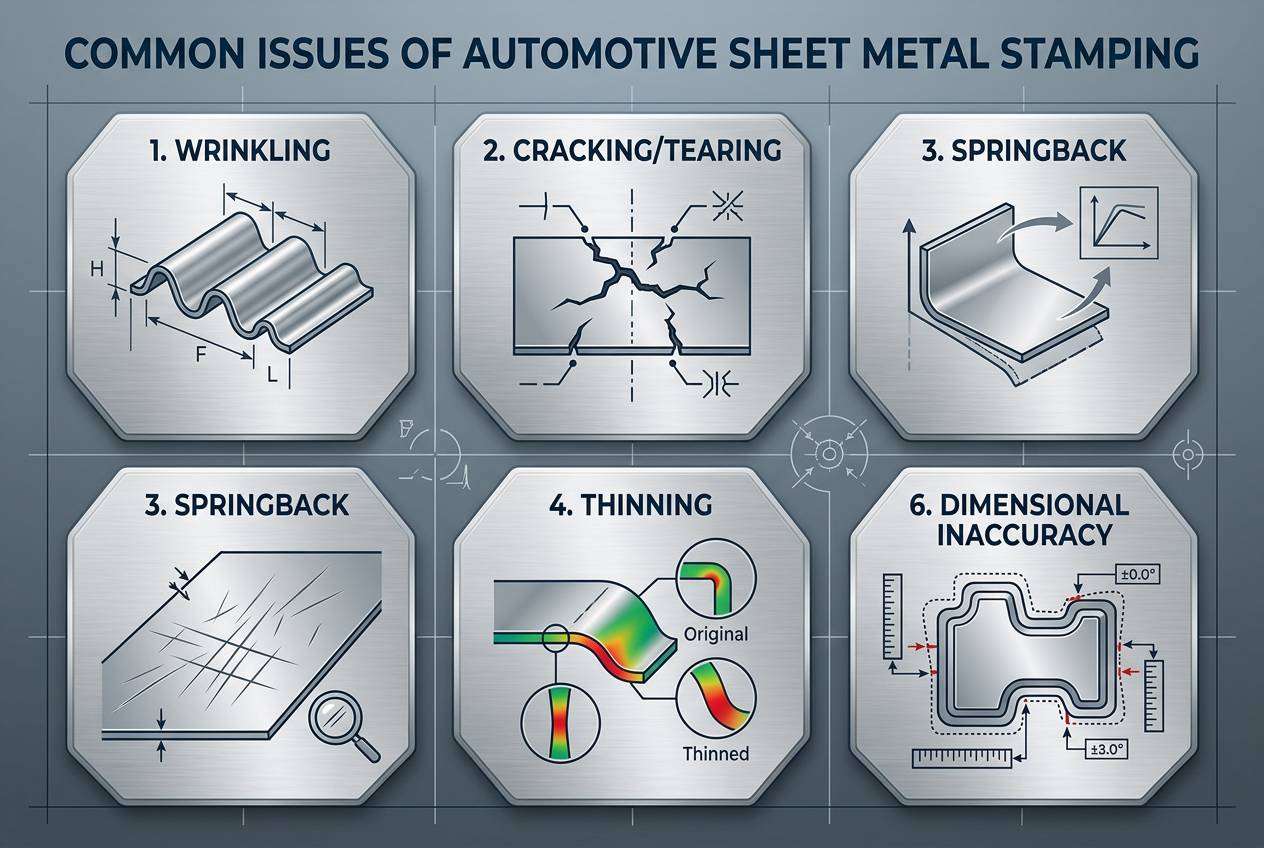
3.1 Rimpel
Oorzaken kunnen zijn:
Onvoldoende blancohouderdruk
Slechte of versleten trekkralen.
Onevenwichtige vorming van materiaalstroom
Onjuiste afmetingen van het blanco veld.
Oplossingen:
Verhoog de klemdruk of installeer diepere trekranden om de remkracht te vergroten.
De geometrie van de tekenkralen aanpassen (hoogte, breedte, positie).
Optimaliseer de lay-out van de lege ruimte om de materiaalstroom te reguleren.
Extra reliëfs of beperkende gebieden
3.2 Kraken
redenen:
Overmatige verdunning voorbij de materiaallimieten
Te kleine hoeken leiden tot spanningsconcentratie.
Onjuiste afmetingen van de pons of mal
Onvoldoende smering of onjuiste materiaaleigenschappen
Oplossingen:
Vergroot de ponsradius R. Voeg extra voorbewerkingsstappen toe.
Vergroot de afmetingen van het blanco vel om uitrekken te voorkomen.
Tussengloeien (met name voor roestvrij staal en AHSS)
Optimaliseer trekkralen
Over terugvering
3.3 Oplossingen:
Buigcorrectie bij matrijsoppervlakken
Beperkende kenmerken, bijvoorbeeld ribben.
Aanvullende heraanvaloperaties
CAE-gebaseerde terugveringcorrectie
Verhoog de klemkracht of trek kralen om extra plastische vervormingen te veroorzaken.
Hoofdstuk 4: Ontwerpfase van metaalstempelen in de automobielindustrie: het vaststellen van een solide basis
Stichtingen
Ontwerptip 1: Procesanalyse vóór matrijsontwerp
Voordat u met CAD-software aan de slag gaat, voert u een uitgebreide procesevaluatie uit. Bereken de minimale trekverhouding, flenslengte, gatrandafstand en materiaaleigenschappen. Vergelijk deze met referentiegegevens voor een vergelijkbare stempelbewerking. Identificeer probleemgebieden in een vroeg stadium.
Ontwerptip 2: Stripindeling en CAE-evaluatie –
De stripindeling bepaalt de volgorde van het stempelproces. Voer altijd een CAE-simulatie uit met het volledige stripmodel. Voorspel de materiaalverdeling, de geleidegaten en de sterkte van de draagstrip. Vergelijk de voorspelde verdunning met historische waarden.
Ontwerptip 3: Lege stations
Vul nooit alle stations van uw band met vormbewerkingen. Voeg lege stations toe aan het proces, zodat toekomstige aanpassingen kunnen worden gedaan zonder de hele matrijs te hoeven demonteren. Lege stations bieden ook ruimte voor het installeren van sensoren, afvalafvoer en secundaire gereedschappen.
Ontwerptip 4: Lifterontwerp
Betrouwbare hefmechanismen zijn cruciale onderdelen van progressieve stempelmatrijzen. Gebruik hefmechanismen met voldoende kracht en slag om alle gevormde onderdelen te kunnen verplaatsen. Gebruik nooit kleine hefmechanismen met onvoldoende veerkracht. Zorg ervoor dat ze voldoende ruimte hebben om naar het volgende station op de aanvoerlijn te worden overgebracht.
Ontwerptip 5: Materiaalkeuze en oppervlakteafwerking van de matrijs
Stem de materialen af op de productievolumes. Gietijzer of gehard staal kan volstaan voor kleinschalige prototypeproductie. Hoogwaardige staalsoorten zoals DC53, 1.2379 of poederstaal worden gebruikt voor het stempelen van grote volumes AHSS. Afwerkingen omvatten PVD-coating, TD-oppervlaktebehandeling of nitreren.
Ontwerptip 6: Inzetstukken
Maak de kritische oppervlakken van de vorminzetstukken verwisselbaar. Het gebruik van inzetstukken maakt snelle matrijsaanpassingen mogelijk met behulp van vulplaatjes of door te slijpen. Alleen al het verwisselen van de inzetstukken bespaart 30% tot 50% van de tijd die nodig is voor matrijsaanpassing. Bovendien voorkomen inzetstukken dat complete matrijsvlakken tijdens het aanpassingsproces moeten worden afgekeurd.
Testfase: Je matrijs perfectioneren
Ontwerptip 7: Stikstofveren –
Gebruik stikstofveren met zorg. Een te hoge druk is schadelijk voor uw gereedschap. Gebruik alleen de hoeveelheid die nodig is om de taak te voltooien en noteer de exacte waarden in het gereedschapslogboek. Een te hoge druk versnelt de slijtage van de matrijs en kan scheuren veroorzaken.
Ontwerptip 8: Voorzorgsmaatregelen voor de eerste proefversie –
Begin de matrijsproeven met de laagst mogelijke perssnelheden en stikstofdruk. Stel eindschakelaars of een mechanische stop in om overschrijding te voorkomen. Observeer elke bewerking nauwlettend bij lage snelheden en luister naar ongebruikelijke geluiden. Zelfs een kleine fout bij hoge snelheid kan de matrijs binnen enkele seconden onherstelbaar beschadigen.
Ontwerptip 9: Rode loodinspectietest
De contacttest met loodverf (of machinistenblauw) is een snelle en betrouwbare manier om de contactoppervlakken van matrijzen te controleren. Breng een dunne laag loodverf aan op de stempel, sluit de matrijzen onder hoge druk en observeer de overdracht naar het matrijsblok. Probeer contact te maken op 70-80% van het vormoppervlak. Scherpe randen duiden op mogelijke spanningsconcentraties.
Ontwerptip 10: CMM-meetcriteria
Voordat de eerste testprocedure wordt uitgevoerd, dient een schriftelijk protocol te worden opgesteld voor coördinatenmeetmachines (CMM). Bepaal de afmetingen, het aantal onderdelen per meetcyclus en de toleranties. Meet de onderdelen in onbelemmerde en beperkte toestand, ter simulatie van de toekomstige assemblage. De meetresultaten worden vervolgens vergeleken met de CAE-voorspelling voor terugvering.
Ontwerptip 11: Validatie van de steekproef voor de klant
Wacht niet tot de matrijs perfect presteert. Stuur vroegtijdig samples naar uw klant om de prioriteiten te valideren. Soms is een kleine sample al voldoende om overeenstemming te bereiken over de prioriteiten en het toekomstige actieplan.
Hoofdstuk 5: Metaalstempelen voor de automobielindustrie: speciale vormtechnologieën en materialen
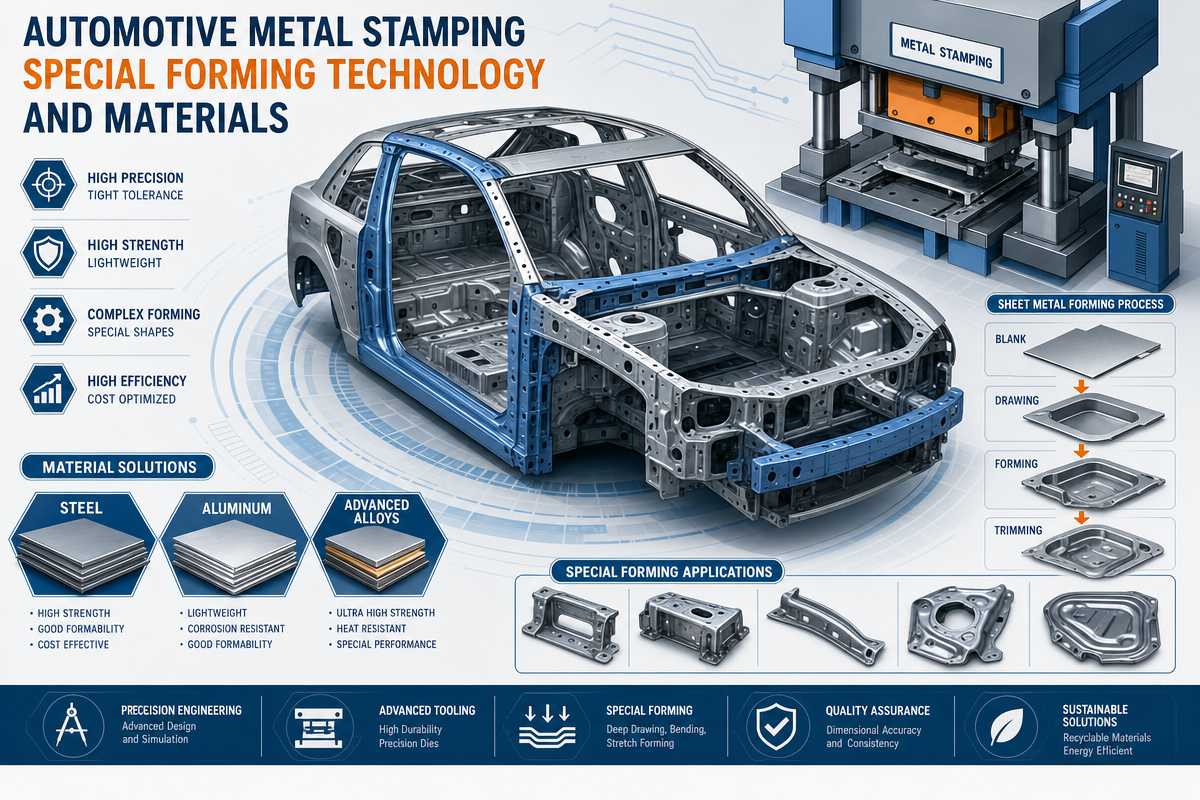
Ontwerptip 12: Metaalstempelen van AHSS (Advanced High Strength Steel) voor de automobielindustrie
AHSS verschilt aanzienlijk van gewoon staal. De belangrijkste verschillen zitten in de grotere buigradius, de grotere speling tussen de matrijzen, de hogere stikstofdruk en de gepolijste oppervlakken voor wrijvingsvermindering. De terugvering is 2-3 keer groter. Houd rekening met deze factoren bij het ontwerp van de matrijs.
Ontwerptip 13: Metaalstempelen voor de automobielindustrie met behulp van de schuurpapiertest
Om de spanningsverdeling op een oppervlak te diagnosticeren, kunt u de schuurpapiertest gebruiken. Bewerk een blanco oppervlak met grof schuurpapier (korrelgrootte 60-80). Tijdens de vervorming schuurt het schuurpapier over het oppervlak van de matrijs en onthult zo de gebieden met de hoogste spanningsconcentratie. Goedkoop en zeer betrouwbaar.
Ontwerptip 14: Volgorde van buigcorrectie
Volg een specifieke volgorde om kromtrekking te corrigeren. Bepaal eerst de materiaaldikte en hardheid, vervolgens de speling tussen de matrijzen en tot slot de hoek van de stempels. Controleer deze basisgegevens voordat u aanpassingen aan het matrijsblok maakt. Veel "matrijsproblemen" worden in werkelijkheid veroorzaakt door het materiaal of de pers.
Ontwerptip 15: Stempelen van autometaal voor het afstellen van vulplaatjes
Gebruik precisievulplaatjes van 0.05, 0.1 en 0.2 mm voor fijne afstellingen onder de wisselplaatjes of achter de vormkussens. Documenteer uw vulplaatjes altijd gedetailleerd in het gereedschapslogboek. Gebruik nooit meer dan drie vulplaatjes op één plek, omdat deze ongelijkmatig kunnen vervormen. Slijp het vlak van de wisselplaatjes voor een definitieve oplossing.
Ontwerptip 16: Metaalstempelen van roestvrij staal met coating voor de automobielindustrie
Om vreten te voorkomen, breng je coatings van titaniumaluminiumnitride (TiAlN), aluminiumchroomnitride (AlCrN) of chroomnitride (CrN) aan op de vormoppervlakken. Gebruik treksmeermiddelen met een hoge viscositeit en een gepolijste oppervlakteafwerking (Ra < 0.2 µm). Gebruik bij proefbewerkingen ook anti-vreetmiddelen op nikkelbasis.
Hoofdstuk 6: Details over productie en verwerking
Tip 17: Metaalstempelen in de automobielindustrie - Materiaalbeheer
Bewaar onbewerkt coilmateriaal onder gecontroleerde omgevingsomstandigheden om oxidatie en aantasting van smeermiddelen te voorkomen. Registreer de batchnummers van het materiaal en de certificaten voor mechanische tests. Onverwachte scheuren ontstaan vaak door één defecte coil. Inspecteer het binnenkomende materiaal op toleranties van dikte, staat van de randen en spanningstoestand.
Tip 18 Sensorsystemen en afvalverwerking
Gebruik sensoren om storingen in de aanvoer, defecten aan het uitwerpmechanisme en matrijsverontreiniging te bewaken. Controleer bij progressieve matrijzen of afvalstukken niet worden belemmerd tijdens het hersnijden. De afvalgoot moet schuin aflopen (hoek >30°) en voorzien zijn van openingen voor reiniging. Eén afvalstuk kan meerdere andere stations beschadigen.
Tip 19: Optimale ponsvolgorde voor het stempelen van automobielmetalen
Probeer altijd eerst te ponsen voordat je gaat vormen, vooral als het nodig is om gaten dicht bij de vormcontour te ponsen. Ponsen na het vormen vereist complexere hoeken en veroorzaakt meer braamvorming. Als het ponsen niet van het vormen kan worden gescheiden, gebruik dan een bolvormige of getrapte pons.
Tip 20: Metaalstempelen in de automobielindustrie met behulp van de fijnstansmethode.
Fijnstansen produceert strakke snijcontouren met volledige afschuiving zonder breukvlakken. Traditioneel fijnstansen vereist het gebruik van speciale stempelpersen, maar tegenwoordig bieden veel progressieve stempels een equivalent van fijnstansen met minimale spelingen (tot 1% van de dikte), V-ring-indenters en tegenstempels.
Tip 21 – Secundaire correctieve benaderingen
Als matrijsoptimalisatie niet het gewenste resultaat oplevert, zijn er nog andere opties te overwegen: walsnivellering om een vlak oppervlak te creëren, munten slaan om de dikte in te stellen en herslagen gebruiken voor de uiteindelijke contouraanpassing. Soms ligt de optimale aanpak buiten de oorspronkelijke matrijs.
Hoofdstuk 7: Stabiliteit van massaproductie in de automobielindustrie met behulp van metaalstempelen
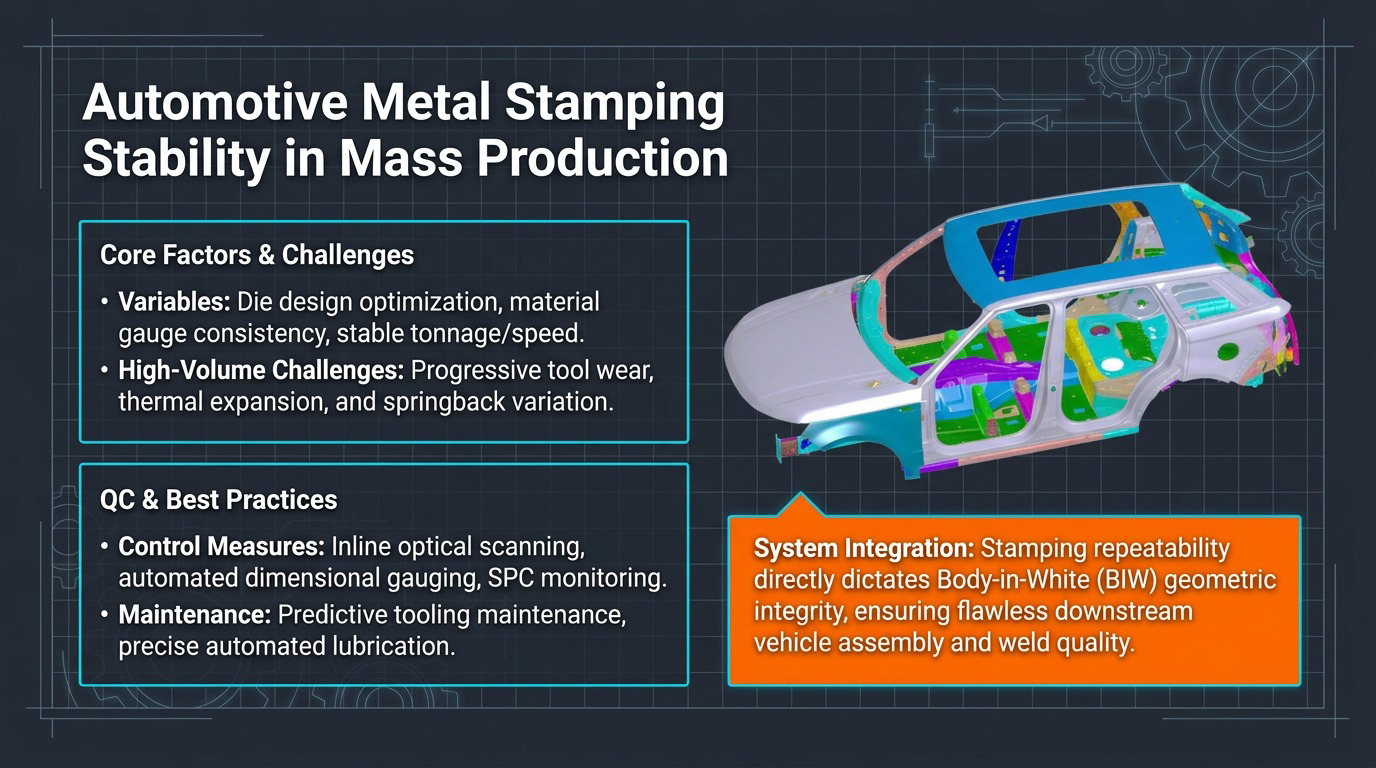
Tip 22 – Metaalstempelen in de automobielindustrie: Bewaking van de levensduur van gereedschap
Houd de levensduur van gereedschappen bij door het aantal slagen tussen slijpbeurten en slijtagetrends te analyseren. Het gebruikelijke interval tussen slijpbeurten van AHSS-stempelmatrijzen voor grote volumes ligt tussen de 50,000 en 200,000 slagen. Gebruik de verzamelde informatie om preventieve stilstandtijden van tevoren in te plannen in plaats van te wachten tot er zich een noodsituatie voordoet.
Tip 23 – Gepland onderhoudsprogramma voor metaalstempelen in de automobielindustrie
Stel een lijst samen van regelmatige onderhoudswerkzaamheden, waaronder: het reinigen van afvalgaten en afvalgoten, het controleren van stikstofveren op drukverlies, het inspecteren van geleidepennen en bussen, en het controleren van de koppelwaarden van alle inzetstukken. Een goed onderhouden matrijs kan consistent een hogere productie leveren dan een geoptimaliseerde matrijs in een staat van slijtage.
Tip 24 – Stikstofveren controleren
Na langdurig gebruik van stikstofveren neemt de druk doorgaans af door slijtage van de afdichtingen. Controleer de voordruk maandelijks met een speciaal daarvoor ontworpen manometer. Vervang alle veren met een drukverlies van meer dan 10%. Een beschadigde stikstofveer kan leiden tot asymmetrische vervorming of abrupte afwijkingen in de vorm van het onderdeel.
Tip 25 – Statistische procescontrole (SPC)
Gebruik statistische procescontrole om trends in kritische afmetingen tijdens het proefproces te bewaken. Noteer de meetresultaten na elke 50 tot 100 slagen. Let op trends zoals een toename van de terugvering (door slijtage van de matrijs) of plotselinge veranderingen (door losse inzetstukken of een verschil in materiaalkwaliteit).
Tip 26 – Ondersteuning van CAE-simulaties in productie
Bewaar alle simulaties die tijdens de matrijsontwikkeling zijn uitgevoerd. Gebruik CAE-simulatie in de productie om problemen op te sporen: vergelijk het daadwerkelijk gevormde onderdeel met de simulatie. Met moderne CAE-technologie is het mogelijk om diverse 'wat-als'-studies uit te voeren, zoals het gebruik van werkstukken met nieuwe vormen, verschillende smeercoëfficiënten en perssnelheden.
Tip 27 – Beheersysteem voor metaalstempelen in de automobielindustrie
Documenteer alle waardevolle testervaringen, aanpassingen en procesverbeteringen in de database. In veel matrijzenmakerijen wordt de ervaring die tijdens de ontwikkeling is opgedaan, alleen in de hoofden van de ingenieurs bewaard. Lessen die tijdens de ontwikkeling van verschillende producten worden geleerd, worden verzameld in een gestructureerd kennismanagementsysteem.
Hoofdstuk 8: Veelgestelde vragen (FAQ)
8.1 Wat is plaatmetaalstempelen voor de automobielindustrie?
Het stempelen van plaatmetaal voor de automobielindustrie is een productieproces waarbij vlakke metalen platen door middel van stempelmatrijzen en persen worden gevormd tot voertuigonderdelen zoals carrosseriepanelen, beugels, structurele rails en accubehuizingen.
8.2 Welke materialen worden gebruikt voor het stempelen van auto-onderdelen?
Typische materialen die gebruikt worden bij het persen van auto-onderdelen zijn zacht staal, hoogwaardig staal (HSS), geavanceerd hoogwaardig staal (AHSS), roestvrij staal en aluminiumlegeringen (kwaliteiten 5xxx en 6xxx).
8.3 Waarom is CAE-simulatie belangrijk in het stempelproces?
CAE-simulaties voorspellen potentiële problemen met scheuren, rimpelingen, terugvering en materiaalvloei, waardoor tot 30-50% van de tijd en het geld dat anders aan proefproductie zou worden besteed, bespaard kan worden.
8.4 Waar ontstaan rimpels tijdens het dieptrekken van metaal voor automobielproductie?
Rimpels worden meestal veroorzaakt door een te lage klemkracht, een slecht ontwerp van de trekrand, een te grote materiaalstroom of een onevenwichtige vormgeometrie.
8.5 Hoe voorkom ik scheuren bij het stansen van metaal in de automobielindustrie?
Dit kan worden voorkomen door een grotere radius in de hoeken te gebruiken, door voorvormen, het gloeien van materialen, een geschikte vorm van de blanco en aanpassingen aan de trekranden.
8.6 Wat is de aanbevolen verhouding voor het uitdunnen?
Over het algemeen mag het niet hoger zijn dan 25%. Tot 40% is acceptabel in het geval van dieptrekken van roestvrijstalen onderdelen met daaropvolgende gloeibehandeling.
8.7 Waarom verstelbare inzetstukken gebruiken?
Het gebruik van verstelbare inzetstukken maakt snelle aanpassing van de afmetingen mogelijk tijdens de testfase en de productie, wat bespaart op gereedschapskosten en voorkomt dat de gehele matrijs vervangen moet worden.
8.8 Wat is het fijnstansproces?
Fijnstansen is een precisiestansproces dat vrijwel geen speling (minder dan 1%) oplevert en daardoor een perfecte snede met uitstekende maatnauwkeurigheid mogelijk maakt zonder nabewerkingen.
8.9 Hoe verleng je de levensduur van de matrijs?
Dit omvat het gebruik van hoogwaardig gereedschapsstaal, het aanbrengen van PVD- of TiD-coating, gepland onderhoud, periodiek slijpen en effectieve smering.
8.10 Hoe kan de proeftijd worden verkort?
Door een combinatie van CAE-simulatie, optimale stripindelingen, verstelbare inzetstukken en gedetailleerde testregistraties wordt de ontwikkeltijd van de chip met 30-50% verkort.
Hoofdstuk 9: Conclusie over het stempelen van metaal in de automobielindustrie
De metaalstempeltechnologie voor de automobielindustrie is een zeer gespecialiseerd vakgebied dat vele aspecten van materiaalkunde, gereedschapsontwerp, CAE-simulatie en jarenlange praktijkervaring in de productie combineert. De ontwikkeling van elektrische auto's en geavanceerde materialen stuwt de matrijstechnologie richting precisie en duurzaamheid.
De continue cyclus van ontwerp → proefdraaien → analyse → optimalisatie → productie helpt het percentage geaccepteerde matrijzen te verhogen, het matrijsontwikkelingsproces te versnellen en een efficiënte en winstgevende massaproductie te realiseren. Alle dertig gepresenteerde tips zijn met succes getest op matrijzen in de praktijk en hebben hun effectiviteit bewezen. Pas ze consequent toe, documenteer ze en verbeter uw processen voortdurend.

