
De kwaliteitscontrole van inductorspoelen omvat alle fasen van de productie, van het controleren van binnenkomende componenten en procescontroles tot controles van het eindproduct en opslagcontrole. Het belangrijkste doel is ervoor te zorgen dat inductoren voldoen aan de gespecificeerde parameters op het gebied van elektrische, fysieke en betrouwbaarheidsprestaties. Hieronder volgt een bespreking van de controlepunten en -methoden:
Hoofdstuk 1: Inkomende materiaalinspectie (IQC): Controle van belangrijke materialen aan de bron
De inspectie van binnenkomend materiaal wordt beschouwd als de eerste stap in de kwaliteitsborging van het product, met de nadruk op materiaalsoorten zoals geëmailleerde draad, kernen, frames en aansluitingen. Enkele van de belangrijkste inspectiepunten zijn:
1.1 Geëmailleerd
- Verificatie van specificaties
- Controle van de draaddiameter en -dikte.
- Controle van de bedrijfstemperatuur.
- Prestatie-evaluatie: Beoordeel de hechting van het glazuur, de krasbestendigheid en de doorslagspanning.
- Uiterlijke controle: Controleer op de aanwezigheid van oxidatie, afbladdering of vreemd materiaal op het oppervlak.
1.2 Verificatie van het kernmateriaal:
Gebruik van materiaalanalyseapparatuur om de basismaterialen, waaronder mangaan-zinkferriet en nikkel-zinkferriet, te verifiëren.
Maatcontrole: Controleer de buitendiameter, binnendiameter, hoogtetolerantie en luchtspleetafmetingen, indien van toepassing.
Uiterlijke controle: Onderzoek het materiaal op de aanwezigheid van scheuren, afsplinteringen, luchtbellen of verontreinigingen op het oppervlak.
1.3 Frame en aansluitingen:
Maatcontrole: Zorg ervoor dat de asdiameter, de afstand tussen de aansluitingen en de lengte van het frame overeenkomen met de productienormen en de vereisten voor de PCB-belasting.
1.4 Materiaalcontrole : Controleer de temperatuurbestendigheid en vlamvertragende eigenschappen, evenals de dikte van de vertinning en de oxidatiebestendigheid van de aansluitingen.
Hoofdstuk 2: Procesbeheer (IPQC): Foutbestendig productieproces
Procesbeheersing is noodzakelijk om een bepaald kwaliteitsniveau te handhaven en het ontstaan van defecten te voorkomen.
Elk proces heeft controlepunten.
2.1 Opwindproces
Controle van belangrijke parameters: Het aantal windingen is een zeer belangrijke factor; dit moet nauwkeurig worden gecontroleerd (door middel van een teller op de wikkelmachine, met een foutmarge van maximaal ±1 winding). De spanning tijdens het wikkelen is ook een belangrijke factor; te hoge spanning kan de draad dunner maken, terwijl te lage spanning de spoelen losser kan maken. Bovendien moet de uitlijning van de wikkeling perfect zijn.
2.2 Foutpreventieactiviteiten:
Het is belangrijk om het eerste onderdeel te controleren; inductantie- en gelijkstroomweerstandsmetingen zijn noodzakelijk.
Er moeten elk uur steekproeven worden uitgevoerd om de wikkelingswaarden te registreren.
2.3 Loodsolderen en draadverlenging:
Controle van het soldeerproces: De soldeertemperatuur en -tijd moeten mogelijk gecontroleerd worden. De soldeertemperatuur kan rond de 350-400 °C liggen. Ook de soldeertijd moet mogelijk gecontroleerd worden. Deze kan rond de 2-3 seconden liggen.
2.4 Isolatiecontrole: Met een isolatieweerstandsmeter wordt gecontroleerd of de draden geen verbinding maken met het frame en de kern. Deze weerstand moet >100 MΩ zijn bij 500 V DC.
2.5 Dompelcoating- en uithardingsproces
Harsbeheersing: Gebruik de voorgeschreven harsen voor isolatie en meng deze harsen correct, zonder verontreinigingen die de isolatie kunnen beïnvloeden.
2.6 Uithardingsparameters: De voorgeschreven uithardingsparameters (zoals 120 °C gedurende één uur) moeten worden gevolgd om volledige uitharding te bereiken. Deze stap speelt een belangrijke rol bij het verhogen van de trillingsbestendigheid en het beschermen van het materiaal tegen vocht.
2.7 Kernassemblageproces:
Montage-eisen: Zorg ervoor dat de kernen goed op elkaar aansluiten; afstandhouders kunnen indien nodig worden gebruikt. Plakband of klemmen moeten stevig vastzitten, zonder speling.
2.8 Controle op uiterlijk: Controleer het middenstuk op beschadigingen door ervoor te zorgen dat er geen verstoorde spoelen zijn en dat er geen verbogen draden zijn.
Hoofdstuk 3: Testen van het eindproduct (FQC): Uitgebreide prestatievalidatie en sortering
De meest urgente fase is het testen van de eindproducten. Daarbij wordt gecontroleerd of de producten aan de normen voldoen. Deze tests omvatten elektrische, fysieke en betrouwbaarheidsnormen.
3.1 Testen van de elektrische prestaties:
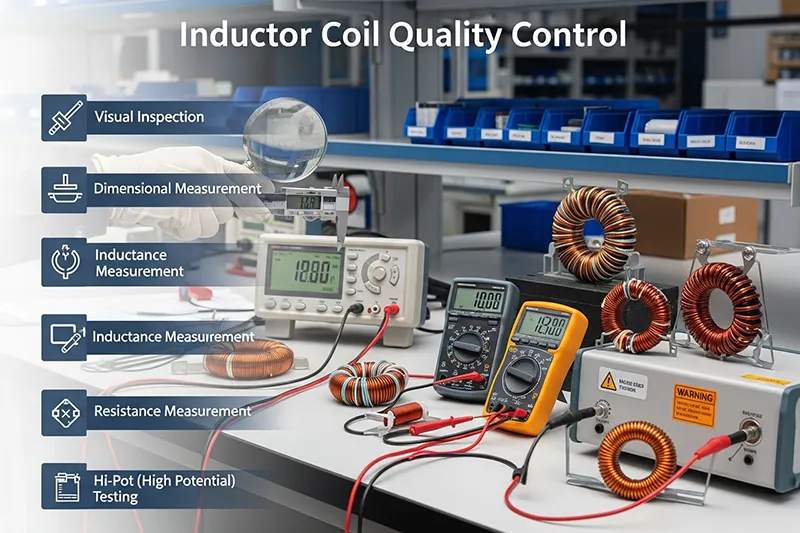
- Inductantie (L): Getest met behulp van de LCR-meter, waarbij de afwijking binnen ±5% of ±10% ligt, afhankelijk van de eisen van de klant.
- Gelijkstroomweerstand (DCR): Test met een micro-ohmmeter of een LCR-meter om te controleren of de weerstandswaarde binnen de specificaties valt.
- Kwaliteitsfactor (Q): Getest met de LCR-tester op de opgegeven frequentie om te garanderen dat Q ≥ de waarde die als standaard wordt genoemd (een hogere Q-factor duidt op lagere verliezen voor de spoelen).
- Verzadigingsstroom (Isat): Gebruik een DC-voeding met bias en een LCR-tester om de stroom te controleren waarbij een reductie van 10% in inductantie groter of gelijk is aan de nominale stroom.
- Temperatuurstijgingsstroom (Irms): Gebruik een thermisch verouderde testkast om ervoor te zorgen dat de temperatuurstijging van de spoel ≤40°C is (conform klantspecificaties).
- Isolatieweerstand: Met een isolatieweerstandsmeter wordt gecontroleerd of de waarde tussen spoel, draad en kern ≥ 100 MΩ is.
- Doorslagspanning Diëlektrisch materiaal: Voer een doorslagspanningstest uit (bijvoorbeeld 1500V wisselstroom gedurende 1 minuut). Er mag geen doorslag of overslag optreden.
Fysieke prestatietesten:
Uiterlijk: U moet ervoor zorgen dat de spoel geen beschadigingen vertoont, dat er geen luchtbellen in de harslaag zitten en dat de aansluitingen niet geoxideerd of vervormd zijn.
Afmetingen: U dient de hoogte, de afstand tussen de draden en de draadlengte te controleren om er zeker van te zijn dat deze voldoen aan de toleranties van de opgegeven tekening.
Hechting: Zorg ervoor dat de tape/clips goed bevestigd zijn en dat de draden voldoende treksterkte hebben.
3.2 Betrouwbaarheidstesten (steekproeven)
- Temperatuurcycli met hoge/lage temperaturen: Stel het apparaat gedurende 1000 cycli bloot aan een temperatuurbereik van -40° tot 125°, waarbij ervoor gezorgd wordt dat de inductantievariatie binnen ±5% blijft.
- Vochtigheidstest: De componenten worden gedurende 1000 uur blootgesteld aan 85 °C en 85% relatieve vochtigheid om te controleren of de isolatieweerstand is afgenomen.
3.3 Trillingstest: De trillingen moeten worden opgewekt volgens standaard trillingsomstandigheden en mogen geen speling in de structuur of verslechtering van de elektrische prestaties vertonen.
3.4 Controle Pembungan en Peng
Opslag- en verzendprocedures spelen een cruciale rol bij het beschermen van de inductoren tegen beschadiging tijdens opslag of transport.
Opslagbeheer: Omgevingsvereisten: De magazijnomgeving moet droog en goed geventileerd zijn. De temperatuur in het magazijn moet constant worden gehouden op 25 ± 5 °C. De luchtvochtigheid mag niet hoger zijn dan 60% RH. Dit is van cruciaal belang om te voorkomen dat de kernen beschadigd raken door vocht en om oxidatie van de draden tegen te gaan.
Bewaarwijze: Artikelen moeten worden bewaard volgens hun batchnummer en specificaties. Niet samendrukken, aangezien dit de aansluitingen en kernen kan beschadigen.
3.5 Verzendinginspectie (OQC0)
Monsternameprocedure: De monstername moet voldoen aan de GB/T 2828.1-normen. Hierbij worden de verpakking en etiketten (inclusief specificatie, batchnummer en productiedatum) onderzocht.
3.6 Consistentiecontrole: Er zullen willekeurig monsters van het product worden geselecteerd om de inductantiewaarde en het uiterlijk opnieuw te testen en zo de consistentie met de FQC te verifiëren.
Hoofdstuk 4: Afhandeling van kwaliteitsafwijkingen
Het is noodzakelijk dat eventuele kwaliteitsproblemen onmiddellijk worden aangepakt.
Materiaalstroom Inkomende materiaalafwijkingen: Scheid problematische materialen en stel de leveranciers op de hoogte voor corrigerende maatregelen. Bevestig vervolgens de genomen corrigerende maatregelen.
Procesafwijkingen
Als er een probleem is, zoals een onjuiste inductantiewaarde, stop dan de productie en onderzoek de oorzaak. Dit kan het gevolg zijn van onjuiste wikkelingen of zelfs een onjuist kernmateriaal. Pas de parameters aan en zorg ervoor dat de eerste eenheid aan de testvereisten voldoet.
Afwijking van het eindproduct: Bepaal het type afwijking, dit kan elektrisch of esthetisch van aard zijn. Identificeer vervolgens de oorzaak van de afwijking en neem de juiste maatregelen.
Hoofdstuk 5: Veelgestelde vragen
1. Hoe kan de kwaliteit van geëmailleerd draad worden gewaarborgd?
De truc is om de specificaties, functionaliteit (enzymatische hechting, isolatiesterkte) en visuele kenmerken te onderzoeken. Al deze componenten moeten voldoen aan de normen die nodig zijn om elektrische storingen te voorkomen.
2. Hoe kunnen we een probleem opsporen als de inductantiewaarde buiten de limieten valt?
We controleren eerst de wikkelingen en soldeerspecificaties. Ook het kerntype mogen we niet vergeten te controleren. Daarna verbeteren we ons proces en controleren we de resultaten met een eerste stukproef.
3. Wat als de eindproducten een lage isolatieweerstand hebben?
Onderzoek zowel de gebruikte isolatie als de soldeertechniek. Mochten er productieproblemen optreden, pas de parameters dan dienovereenkomstig aan. Mochten er problemen aan de materiaalkant ontstaan, breng de fabrikant dan op de hoogte om deze problemen op te lossen.
4. Wat moet er gebeuren met de gebarsten kernen?
Een gebarsten kern is schadelijk voor de inductor. Deze onderdelen moeten apart worden gehouden en onderzocht op de mogelijke oorzaak. Dit kan te wijten zijn aan mechanische schade die tijdens de assemblage is ontstaan.
5. Hoe kan de opslag worden beheerd om schade te voorkomen?
De omgeving in het magazijn moet droog zijn en een constante temperatuur en luchtvochtigheid hebben. Sla de producten per batch en specificatie op, zodanig dat vervorming en beschadiging tijdens transport worden voorkomen.
Hoofdstuk 6: Samenvatting Kwaliteitscontrole van de inductiespoel
De productie van een spoel is een georganiseerd proces dat uit verschillende stappen bestaat. Kwaliteitscontrole van de ontvangen grondstoffen of productieprocessen, productverificatie en opslag garanderen de kwaliteit van elke inductiespoel die in de praktijk wordt gebruikt. Elke fase van het gehele kwaliteitscontroleproces is essentieel om de levering van kwaliteitsproducten te garanderen, zoals vereist door de klant. Om de kwaliteit van de inductiespoel in alle aspecten te waarborgen, is een grondige kwaliteitscontrole noodzakelijk.
