
Er is een grote behoefte aan een gestandaardiseerd en gecontroleerd productieproces voor solenoïden om kwaliteit, prestaties en tijdige levering te garanderen. Graag willen we hier ons productieproces voor solenoïden, van planning tot verzending, toelichten ten behoeve van de klant.
Hoofdstuk 1: Waarom een gestandaardiseerd productieproces voor solenoïden belangrijk is
Solenoïden zijn op maat gemaakte elektromagnetische apparaten. Variaties in het ontwerp en de inspectie van solenoïden kunnen de volgende gevolgen hebben:
- Trek-/houdkracht
- Slagnauwkeurigheid
- Temperatuurstijging van de spoel
- Levensduur en betrouwbaarheid
Ons productieproces omvat de volgende belangrijke onderdelen:
- Stabiele massaproductie
* Traceerbare kwaliteitscontrole
- Naleving van klantspecificaties
Hoofdstuk 2: Stapsgewijze procedure voor de productie van een solenoïde
2.1 Productieplanning
Voorafgaand aan het productieproces voeren we een uitgebreide productieplanning uit op basis van de volgende criteria:
- Klanttekeningen en specificaties
- Kracht, slag, spanning en inschakelduur vereist
- Toepassingsomgeving (temperatuur, luchtvochtigheid, type gebruik)
- Bestelhoeveelheid en leveringsschema
Het resultaat van de planning is:
- Stuklijst (stuklijst)
Handleiding voor standaardprocedures (SOP)
- Proces stroomschema:
- Kwaliteitscontrolespecificatie
- Dagelijkse productieopties & actuele gegevensblad
2.2 Proefproductie (pilotrun)
De proefproductie vindt plaats vóór de massaproductie om te controleren:
- Haalbaarheid van het ontwerp
- Montageconsistentie
- Prestaties Stabiliteit
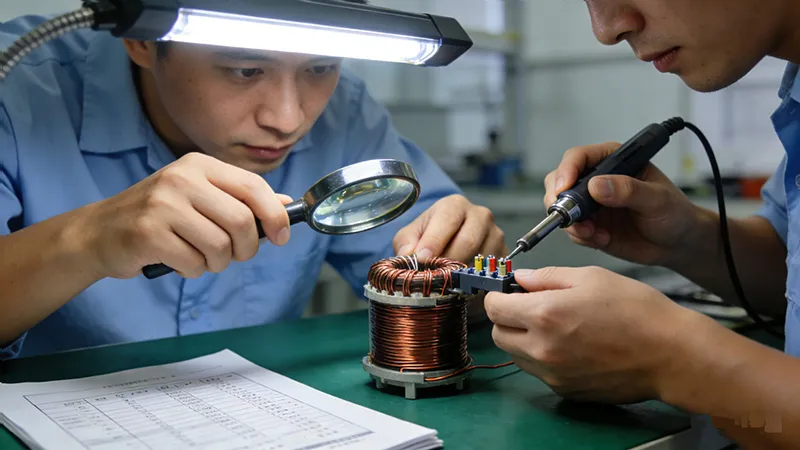
2.3 Tijdens de proefdraai testen we het volgende:
- Elektrische parameters
- Mechanisch uurwerk
- Kracht versus slagcurve
- Temperatuurstijging
Het proefproductieproces kan eventuele risico's met betrekking tot het uiteindelijke productieproces van computerchips wegnemen.
Hoofdstuk 3: Materiaalcontrole
Alle materialen worden grondig gecontroleerd op geschiktheid, waaronder:
- Koperdraad (diameter, isolatiekwaliteit)
- Samenstelling van de kern en de mantel van het ijzer
- Veren, assen en andere bewegende onderdelen
- Isolatiecomponenten
Inspectietechnieken omvatten:
- Dimensionale meting
- Materiaalspecificatieverificatie
- Visuele inspectie
- Willekeurige steekproeftests
Alleen het gekwalificeerde materiaal wordt in productie genomen.
Hoofdstuk 4: Verificatie van opspaninrichtingen en gereedschap
Voordat de montage begint, worden alle hulpstukken, mallen en gereedschappen grondig geïnspecteerd om te controleren of:
- Dimensionale nauwkeurigheid
- Consistentie van de prestaties
- Vereenvoudigde montage
Deze eerste stap is essentieel voor:
- Standaard productafmetingen
- Minder fouten in assemblageprocessen
- Kwaliteit in massaproductie
Hoofdstuk 5: Eerste monsterinspectie (FAI)
De allereerste assemblagesolenoïde ondergaat in eerste instantie een reeks inspecties en tests, waaronder:
- Algemene afmeting
- Slaglengte
- Trek- en houdkracht
- Weerstands- en stroomwaarden
- Functioneel testen
De goedkeuring van de eerste artikelinspectie is noodzakelijk voordat met de massaproductie kan worden begonnen.
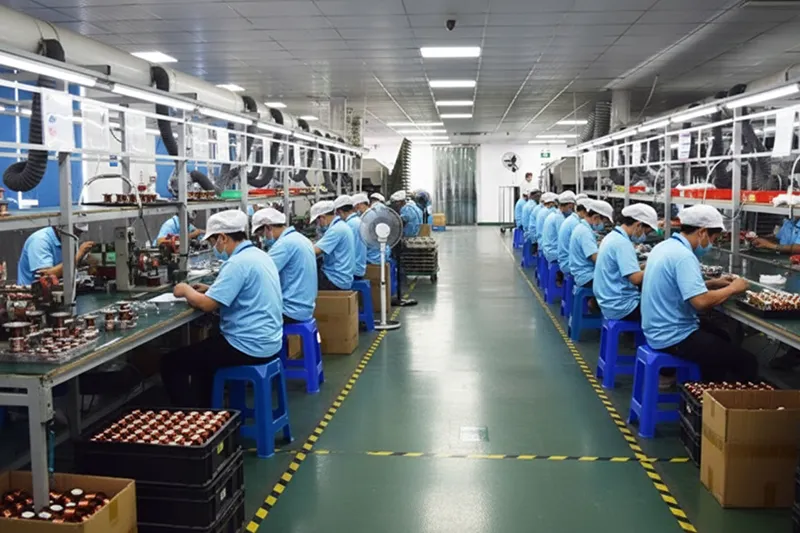
Hoofdstuk 6: Productieprocessen en tussentijdse controles
Tijdens massaproductie vindt kwaliteitscontrole tijdens het productieproces plaats op cruciale momenten, zoals:
- Inspectie van de spoelwikkeling
- Controle van de nauwkeurigheid van de assemblage
- Elektrische parametertesten
- Validatie van functionele beweging
Deze controles zijn bedoeld om een foutloze batch en een stabiel productiekwaliteitsniveau te garanderen.
Hoofdstuk 7: Logoafdruk en productidentificatie of -etikettering
Zodra de assemblage en het testen van het product zijn voltooid,
- Logoafdruk (lasermarkering of inktdruk, afhankelijk van het geval)
- Modelnummer en spanningsaanduiding:
- Identificatie met datumcode of batchnummer
- labeling
Deze fase garandeert dat de
- Merk herkenning
- Traceerbaarheid van producten
- Vereenvoudigde after-sales service
Hoofdstuk 8: Het verpakkingsproces:
Solenoïden worden verpakt afhankelijk van:
- Grootte en gewicht van het product
- Vervoerswijzen
- Verpakkingseisen van de klant
Bij verpakkingsbeslissingen speelt het volgende een rol:
- Individuele beschermende verpakking
- Antistatische verpakking
- Verpakking in karton/op pallets
- Verpakking met logo op maat
Hoofdstuk 9: Eindcontrole en kwaliteitscontrole
Voordat de goederen worden verpakt en verzonden, vindt er een laatste controle plaats:
- beoordeling van het uiterlijk
- Willekeurige prestatietests
- Hoeveelheidscontrole
- Verpakkingsinspectie. Alleen producten die 100% aan de eisen voldoen, komen in aanmerking voor verzending.
Hoofdstuk 10: Verzending en levering Na definitieve goedkeuring:
- Voorbereiding van verzenddocumenten
- De producten worden vervoerd per vliegtuig, schip en koeriersdiensten.
- Klanten ontvangen trackinginformatie. Tijdige levering en productkwaliteit zijn gedurende het gehele logistieke proces gegarandeerd.
Hoofdstuk 11: conclusie
Professionals en experts in elke productiefase. In ons productielaboratorium vertrouwen we niet alleen op automatiserings- en semi-automatiseringsmachines, maar ook op de kennis en vaardigheden van experts op het gebied van solenoïdeproductie. In elke productiefase spelen menselijke tussenkomst, precisie en expertise een belangrijke rol, die verder gaat dan wat machines kunnen bieden. Elke nieuwe medewerker doorloopt een formele training van minimaal 3-5 dagen voordat hij of zij aan de productielijn mag werken. Alleen medewerkers die slagen voor de basisvaardigheidstoets en de technische kennistoets mogen aan het productieproces deelnemen. Door de efficiëntie van zowel machines als menselijke expertise te maximaliseren, bereiken we de hoogste productie-efficiëntie en de beste kwaliteit van de solenoïdeassemblage.
Door de montageprocedure van de solenoïde strikt te volgen, zijn we ervan verzekerd dat we het volgende verkrijgen:
- Robuuste elektromagnetische eigenschappen
- Duurzaam en langdurige
- Consistentie in productie
- Gegarandeerde leverbaarheid in OEM- en industriële segmenten.
