自動生産ライン用磁気保持治具
溶接用磁気保持治具と最適な使用方法
精密加工設計用磁気保持治具
産業設計向け磁気保持治具サプライヤー
穴あけ加工用途向け磁気保持治具
安全な産業用ガイドのための磁気保持治具
自動生産ライン用磁気保持治具
溶接用磁気保持治具と最適な使用方法
精密加工設計用磁気保持治具
産業設計向け磁気保持治具サプライヤー
穴あけ加工用途向け磁気保持治具
安全な産業用ガイドのための磁気保持治具

WL6329 磁気保持治具:ワークピースを確実に保持

磁気保持治具は、機械加工、溶接、研削、組み立て、検査、製造などの際に強磁性体のワークピースを保持するための産業用ワーク保持ソリューションです。この治具は磁力によって鋼鉄や鉄の部品をしっかりと保持できるため、従来の機械式クランプが不要になります。これにより、設置が簡素化され、生産のアクセス性と効率が向上します。磁気保持治具は、ワークピースや生産の個々のニーズに合わせて、さまざまなサイズ、磁力、形状、構成で提供されています。CNC加工センター、製造工場、自動生産ライン、溶接ステーション、検査装置などで使用されています。適切な治具を選択することで、ワークピースの正確な位置決めが保証され、あらゆる動きが防止され、作業者の効率が向上します。購入者は、選定プロセスにおいて、保持力、ワークピースの材質、表面状態、治具のサイズ、動作環境、精度、メンテナンスなどの要素を考慮する必要があります。特注製造では、特別な構成も可能です。

磁気保持治具の説明

磁気保持治具は、工業工程において強磁性体のワークピースを磁力で保持するワーク保持装置です。通常、鋼鉄や鉄のワークピースを機械加工、研削、溶接、切断、組み立て、検査、製作する際に保持します。この治具には、永久磁石、電磁石、または磁気と機械的な位置決め装置の組み合わせが用いられます。磁気保持治具の主な機能は、ワークピースの位置決めと保持です。従来の機械式クランプと比較して、磁気ワーク保持は段取り時間を短縮し、ワークピース表面へのアクセス性を向上させます。磁気保持治具は、機械工場、生産ライン、製作工場、自動化された製造システムなどでよく見られます。


磁気保持治具の仕組み

磁気保持治具は、治具の磁性面と強磁性体のワークピースとの間の磁気引力に基づいて動作する。

操作手順は以下のステップで構成されます。

ワークピースの位置決め – 鋼鉄または鉄製のワークピースを治具の磁気面上に配置します。

磁気駆動方式 – 永久磁石は一定の磁力を発生させる一方、電磁石は通電時に磁力を発生させる。

ワークピース固定 – 磁力によってワークピースを保持し、不要な動きを防ぎます。

位置決め – ワークピースの希望する位置と向きは、ストッパー、位置決めピン、レール、またはその他の治具部品を使用して設定できます。

工業操業 – 機械加工、溶接、研削、穴あけ、組み立て、検査などの作業を開始できます。

解放 – 永久磁気システムでは、保持力を低減するために機械的なスイッチングまたは磁気回路が使用され、電磁システムでは設計に応じて電源をオフにすることができる。

ワークピースの保持効率は、材料の種類、接触面の大きさ、表面の平坦度、エアギャップ、磁力、ワークピースの厚さ、および治具の設計によって異なります。ワークピースの表面が平坦で清潔な場合、磁力は強くなります。

磁気保持治具

磁気保持治具の詳細表示

磁気保持治具の技術情報

ブランド ウェイロンテクノロジー モデル番号 WL6329
定格電圧(V) DC 12Vまたは24V 定格電力(W) -33W。
作業モード: 電源オン、マグネットオン。 保持力(N) 50キログラム
勤務義務 100% 我が国の抵抗力 100 Ω
耐用年数 100万回 認定 CE、ROHS、ISO9001、
材料 優れた磁石用炭素鋼ハウジング リード線長さ(mm) 50 MM
インストールスタイル ねじ穴 寸法公差 ± 0.1 MM
防水 なし 絶縁クラス B
ハイポットテスト AC 600V 50/60Hz 2秒 非励起保持力 0
作業温度 -10°C-100°C 運転時間やサイクル 1-100%
ねじ山深さ(mm) / 支払の言葉 TTまたはLC(即時)
見本注文 Yes. 保証 2年間
MOQ 2500台 供給能力 週5000万個
到着予定日 30日間 積荷港 シンセン

磁気保持治具がこれほど人気なのはなぜか?

磁気保持治具は、セットアップ効率の向上、確実なワーク保持、アクセス性の向上、そして生産効率の向上を目指す製造業者の間で人気を集めています。従来の機械式クランプでは、複数のクランプ、ボルト、調整、そして手動による位置決め作業が必要となる場合があります。特に繰り返し加工される鋼材部品の場合、磁気ワーク保持が役立ちます。

もう一つの重要な利点は、ワークピースへのアクセス性が向上することです。部品に取り付ける機械的なクランプの数を減らすことで、切削工具、溶接装置、研削砥石、検査装置のためのクリアランスが拡大する可能性があります。これは、CNC加工、製造、自動生産において非常に有用な機能となります。

磁気治具は、再現性の高い位置決めも実現します。治具の精密に加工された位置決め面により、作業者は同じワークピースをサイクルごとに正確に位置決めできます。

自動化もまた、推進要因の一つです。電磁式固定具は、電気制御装置、センサー、ロボット搬送装置、自動製造システムなどと容易に統合できます。永久磁石式固定具は、継続的な電力供給が不要な場合、エネルギー効率の良い保持方法を提供します。

カスタマイズによって治具の利便性が向上します。メーカーは、特定のワークピースの形状、生産レベル、機械インターフェース、製造プロセスに合わせて磁気治具を設計できます。

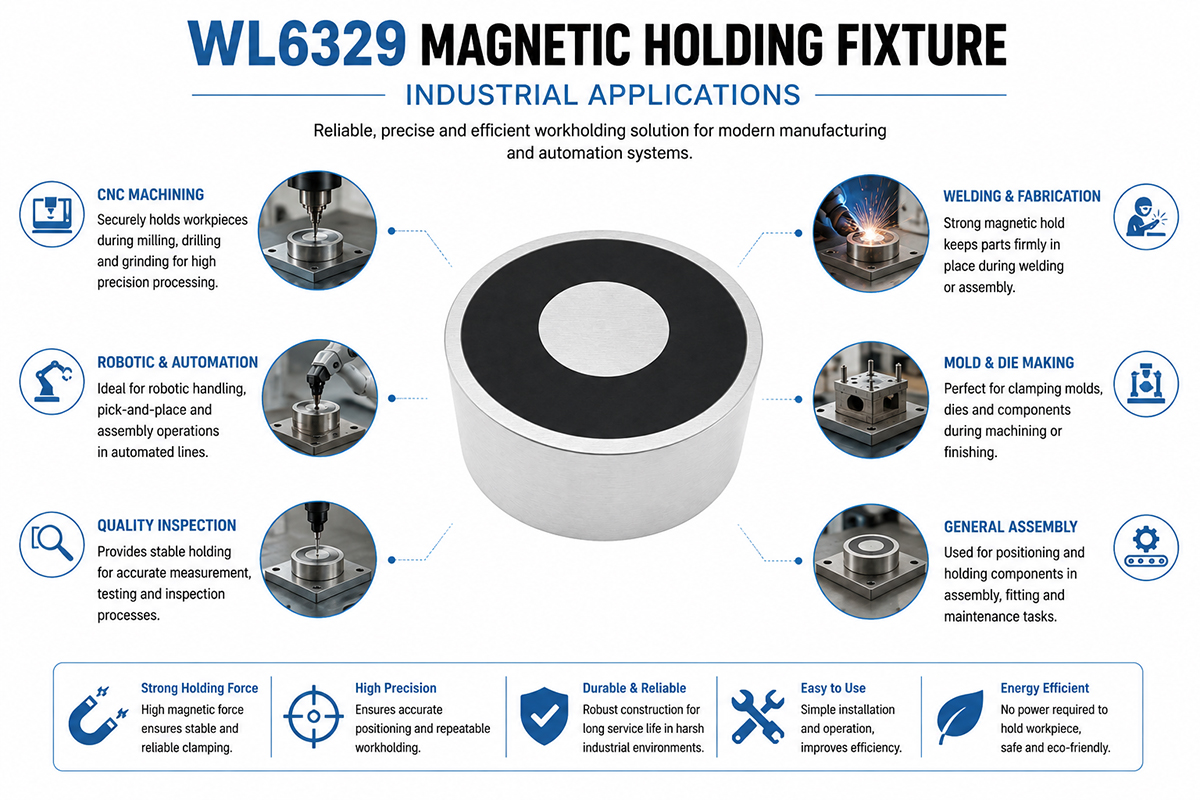
磁気保持治具の用途

産業用ガイド用永久磁石保持治具

磁気保持治具は、強磁性部品を確実に保持するために、工業製造において広く使用されている。

CNCフライス

磁気治具は、フライス加工、穴あけ加工、旋削加工のサポート作業やマシニングセンターにおいて、鋼材部品を保持し、切削工具へのアクセス性を向上させるために使用されます。

研削。

磁気式ワーク保持装置は、平鋼部品の表面研削や仕上げ加工に特に効果的です。安定した位置決めにより、一貫した加工結果が得られます。

製造と溶接

磁気固定具は、鋼板、ブラケット、フレーム、構造部品などを固定するために、製造工場で使用できます。位置決め機能により、溶接時の部品の位置合わせが容易になります。

アセンブリ

磁気治具は、組み立て作業中に金属部品を保持するために使用され、作業者や自動システムが部品を同じ位置に保持できるようにする。

検査

磁気式ワーク保持装置は、寸法測定、目視検査、またはセンサーベースの品質管理の際に、鋼製部品を固定するために検査ステーションで使用できます。

生産の自動化

電磁式治具は、反復的な生産工程において、自動機械、ロボット、センサー、制御装置などと組み合わせて使用​​することができます。

金属加工

磁気適合材料を用いた磁気ワーク保持は、加工、切断、穴あけ、バリ取り、仕上げ作業において非常に有用です。

補修

磁気固定具は、修理、改造、位置合わせ、およびメンテナンス作業中に鋼製部品を保持するためにも使用できます。

適切な治具は、常に加工対象物の材質、形状、加工時の力、環境、および要求される安全レベルに対応していなければならない。

磁気保持治具の長所と短所

工場向けカスタム磁気保持治具

磁気保持治具の利点と欠点

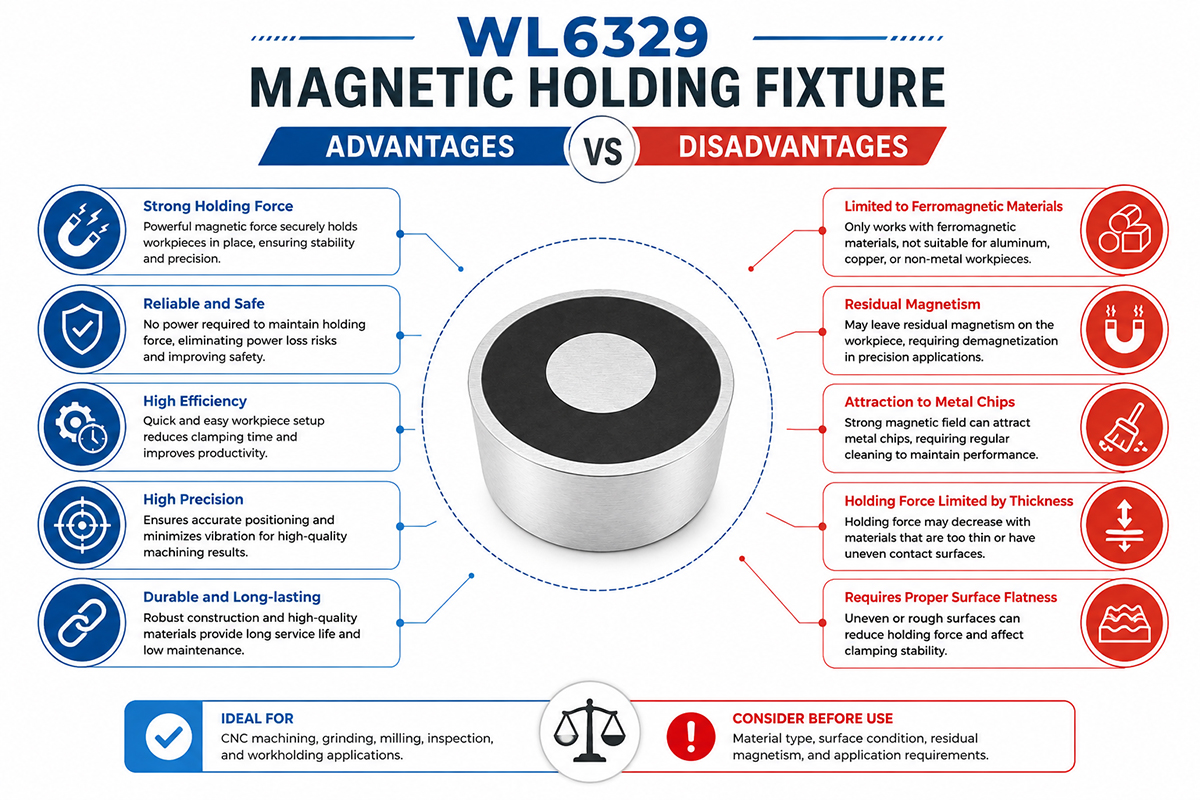
優位性

迅速なセットアップ – 磁気保持により、複数の機械式クランプの手動設定や調整にかかる時間を短縮できます。

アクセス性の向上 – 磁性表面のおかげで、加工対象物の大部分が切削工具、溶接装置、検査装置で自由にアクセスできるようになります。

再現性のある位置決め – 適切に設計された位置決め面により、ワークピースの位置決めが再現可能になります。

機械的な締め付け作業の削減 – ボルト、クランプ、および締結作業の減少により、生産が容易になります。

自動化 – 電磁式治具は、機械制御システムや自動化システムと統合することができます。

産業分野における多目的用途に対応可能。機械加工、研削、溶接、組み立て、製造、検査などの用途をサポートできます。

作業エリアを清潔に保つ – この治具は、適切な設計により、従来のクランプによる干渉を排除できます。

デメリット

材料上の制約 – 磁気保持は強磁性材料でのみ可能です。

エアギャップ感度 – 錆、塗料、欠け、汚れ、および凹凸のある表面は、磁気保持性能に影響を与える可能性があります。

コスト – 特注の治具や特殊な磁気回路は、機械式の治具よりも初期費用が高くなる場合があります。

温度制限 ― 一部の磁気技術は過熱しやすい。

電力依存性 – 電磁器具は、その電気系統に依存している。

複雑な設計 ― 高性能な照明器具には、工学的計算と実地試験が必要となる場合があります。

磁気保持治具は生産性向上を目的としているが、適切な選定と設計が極めて重要である。

産業用磁気保持治具選定ガイド

磁気保持治具のトラブルシューティング

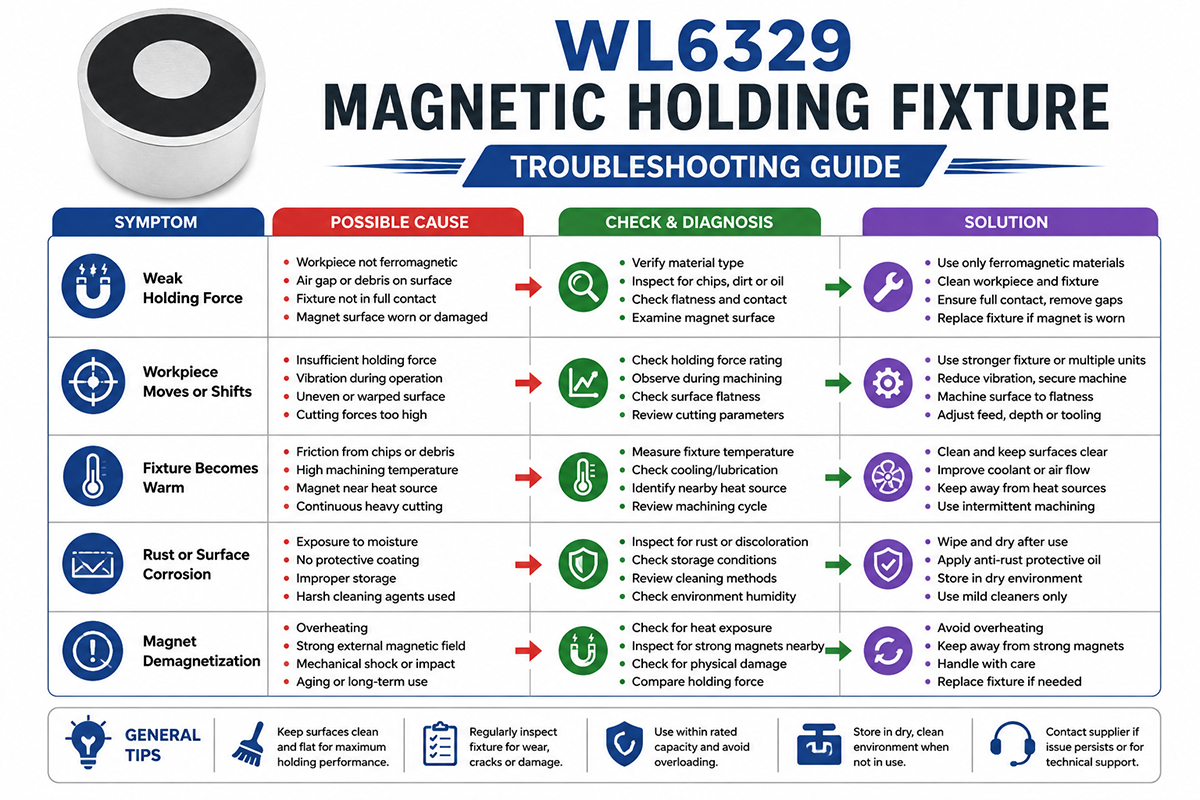
問題点1:保持力が不十分

加工対象物の材質、厚さ、接触面積、表面状態を確認してください。錆、塗料、切りくず、油、その他空気の隙間を生じさせる物質を取り除いてください。磁気回路が正常に動作していることを確認してください。

問題2:移動するワークピースを用いた機械加工

実際の切削力を治具の許容力と比較して確認してください。追加の位置決めストッパーやサポートが必要かどうかを確認し、ワークピースが適切に固定されていることを確認してください。

問題3:グリップの不均一

治具の表面とワークピースに反り、汚れ、または接触不良がないか確認してください。磁石の表面を清掃し、ワークピースが正しく取り付けられているか確認してください。

問題4:電磁石が作動しない

電源、配線、コントローラー、スイッチ、コネクタ、保護装置を確認してください。入力電圧が器具の要件を満たしていることを確認してください。電気的なトラブルシューティングを行う際は、適切な安全手順に従ってください。

問題5:器具が過熱する

デューティサイクル、周囲温度、電気負荷、換気状況を確認してください。溶接作業の場合は、特に熱が繊細な磁気部品に伝わらないようにすることが重要です。

問題6:位置ずれ

治具、ストッパー、位置決めピン、および取り付け面の摩耗を確認してください。治具が適切に固定されていること、およびワークピースの基準面が清潔であることを確認してください。

問題7:治具の表面が損傷している。

加工痕、衝撃痕、腐食、過度の摩耗がないことを確認してください。損傷した部品は、治具メーカーの仕様に従って修理または交換してください。

磁気保持治具に関する多くの問題は、定期的な清掃、点検、適切な荷重負荷、および性能チェックを行うことで回避できます。

FAQ

1. 磁気式ワーク保持装置とは何ですか?

磁気式ワーク保持装置とは、磁力を利用して強磁性体のワークピースを産業用途向けに保持する装置である。

2. 磁気式ワーク保持装置で保持できる材料はどれですか?

一般的に、磁気式ワーク保持装置で保持できる材料は、炭素鋼、軟鋼、鋳鉄、および一部の磁性ステンレス鋼などの強磁性材料である。

アルミニウム、銅、真鍮、プラスチック、または非磁性材料は直接持たないでください。

3. 磁気式ワーク保持装置はどのように動作するのですか?

磁気式ワーク保持装置は、ワークピースをその磁性面に引き寄せます。磁場は永久磁石を用いて発生し、継続的なエネルギー供給や電力供給は不要です。一方、電磁式ワーク保持装置の場合は、電力供給が必要です。

4. 磁気式ワーク保持装置の最も一般的な用途は何ですか?

磁気式ワーク保持装置の最も一般的な用途は、CNC加工、フライス加工、研削加工、穴あけ加工、溶接、金属加工、組み立て、検査、および鋼鉄または鉄部品を扱う製造プロセスの自動化です。

5.適切な磁気ワーク保持装置の選び方

適切な磁気式ワーク保持装置を選定する際に考慮すべき要素としては、ワークピースの材質、サイズ、厚さ、表面状態、保持力、加工力、精度、温度、および機械との互換性などが挙げられる。

6. 磁気式ワーク保持装置をカスタマイズすることは可能ですか?

はい、特定の製造工程の要件に合わせて、磁気式ワーク保持装置をカスタマイズすることは可能です。

7. 磁気式ワーク保持装置は、どのような状況下で保持力を失うのか?

磁気面とワークピースの間に、錆、塗料、汚れ、欠け、油、曲面、または不均一な接触によって空気の隙間が生じる可能性があり、これが保持力の低下の原因となります。

保持力の低下を引き起こす可能性のあるその他の要因としては、材料の選択、接触面積、加工力などが挙げられる。

8.磁気式ワーク保持装置のメンテナンス方法

磁性面の欠け、錆、ゴミを拭き取ってきれいにしてください。

磁気保持治具の選び方

適切な磁気保持治具は、ワークピース、製造工程、保持力、動作環境、および生産目標を考慮して選択する必要があります。

1. ワークピース材料の検証

加工対象物が強磁性体であることを確認する必要があります。鋼鉄や多くの鉄合金は磁気式ワーク保持に適していますが、アルミニウム、銅、真鍮、プラスチック、および特定のステンレス鋼種は、他のタイプのワーク保持装置またはハイブリッド治具が必要になります。

2. 必要な保持力

機械加工、穴あけ、研削、溶接、切断などの際に発生する力を計算してください。切削力、振動、加速度、衝撃、ワークピースの重量などを考慮してください。ワークピースの重量だけで治具を選ぶのではなく、十分な安全マージンを確保できる治具を選びましょう。

3. 接触表面積の評価

磁気性能は接触面積に大きく依存します。接触面積が大きく平坦であればあるほど、磁力は強くなります。表面の湾曲、コーティング、欠け、塗料、または表面の凹凸によって隙間が生じると、有効な保持力が低下します。

4. 永久磁石技術または電磁技術の選択

永久磁石式治具は、継続的な電力供給が不要で、簡単な操作が求められる場合に適しています。電磁式治具は、制御された係合および解除が可能であり、電気制御を必要とする自動製造プロセスに適しています。

5. プロセスマッチング

治具が必要となる工程の種類(CNC加工、フライス加工、研削加工、溶接、穴あけ加工、組立、検査、自動化など)を特定する必要があります。治具には、切削工具、電極、センサー、および作業員のための十分なスペースが必要です。

6.精度と再現性を考慮する

精密製造における治具の位置決め精度、再現性、平面度、剛性を確認してください。必要に応じて、位置決めピン、ストッパー、または調整可能なサポートを追加で取り付ける場合があります。

7.事業環境の評価

温度、冷却液、切削油、粉塵、金属片、振動、湿度、使用率などを考慮してください。環境と耐久性に適した材料とシーリング方法を選択してください。

8. パーソナライゼーションを検討する

標準治具がワークピースの形状に合わない場合は、特注の磁気保持治具を検討できます。特注治具の設計には、治具の位置決め、取り付け穴、センサー、自動化インターフェース、特殊な磁気回路などが含まれます。

磁気保持治具の設計におけるよくある間違いとその回避方法

保持力を計算する際は、ワークピースの重量だけを基準にしないでください。切削力は、静止重量の数倍になる場合があります。

空気の隙間にも注意が必要です。塗料、錆、欠け、汚れ、表面の凹凸などは、磁気性能に悪影響を与える可能性があります。

安全マージンが不十分な場合は使用しないでください。振動、加速度、切削力、および様々な運転条件を考慮してください。

加工対象物の材質を忘れないでください。材質の磁気特性とグレードを確認してください。

作業へのアクセスを制限しないでください。治具の設計は、カッター、ドリル、溶接装置、検査装置などが使用できる十分なスペースを確保する必要があります。

治具の剛性が低い場合は使用しないでください。治具のたわみは加工精度の低下につながる可能性があります。

熱の影響を過小評価しないでください。磁石やその周辺の部品は、溶接やその他の高温処理によって影響を受ける可能性があります。

冷却剤のことも忘れないでください。装置は容易に整備・清掃できるものでなければなりません。

位置決めには磁力だけに頼らないでください。正確な位置決めが必要な場合は、ストッパー、位置決めピン、または基準面を使用してください。

緊急事態を無視しないでください。電磁システムの場合:停電、偶発的な衝撃、ワークピースの解放などを考慮してください。

照明器具を選ぶ際は、価格が安いという理由だけで選んではいけません。信頼性、保守性、生産効率、そして寿命も重要です。

プロトタイプのテストは必ず実施してください。保持力、再現性、クリアランス、安全性を、実際の使用環境下で検証してください。

今すぐ無料見積もりを入手

お問合せフォーム

関連製品

関連ニュース

上へスクロール

今すぐ無料見積もりを入手してください!

お問合せフォーム
ご不明な点がございましたら、お気軽にお問い合わせください。
威龍ソレノイド社の企業文化
